
Riscaldamento ad induzione locale nella profilatura: Riscaldamento dei bordi, Formabilità e controllo del processo
La profilatura a rulli è un processo continuo di formatura dei metalli utilizzato per produrre profili con forme di sezione trasversale specifiche. Durante la lavorazione di acciaio ad alta resistenza o profili con geometrie di bordi e angoli impegnative, la formatura a freddo convenzionale può comportare un'elevata resistenza alla formatura, concentrazione di ceppi localizzati, e deviazioni dimensionali.
Riscaldamento ad induzione locale nella profilatura fornisce un modo per riscaldare le aree di deformazione selezionate prima che entrino nella sezione di formatura. Concentrando l’energia termica in regioni specifiche, il processo può modificare le proprietà locali del materiale e migliorare le condizioni di formatura senza necessariamente riscaldare l'intero pezzo.
Questo approccio è stato studiato nella produzione di tubi quadrati ad alta resistenza e può essere applicato anche a operazioni specializzate di formatura di profili metallici che richiedono il riscaldamento localizzato dei bordi.
Tuttavia, queste applicazioni non utilizzano necessariamente la stessa disposizione di riscaldamento. Il riscaldamento degli angoli di un tubo quadrato e il riscaldamento dei bordi longitudinali di un profilo di supporto metallico dentellato comportano diverse geometrie del pezzo e configurazioni dell'induttore.
Questo articolo esamina i principi del riscaldamento a induzione localizzata nella profilatura, i suoi effetti sulla formabilità e sul ritorno elastico, e i fattori che influenzano la consistenza del riscaldamento e la qualità del profilo finito.
2. Perché viene utilizzato il riscaldamento localizzato nella formatura dei rulli?
3. Dove viene applicato il riscaldamento a induzione locale?
4. Come il riscaldamento locale influisce sulla formabilità e sul ritorno elastico
5. Fattori che influenzano il riscaldamento e la consistenza della rullatura
6. Considerazioni sui materiali e limitazioni del processo
7. Monitoraggio del processo e controllo della qualità della formazione
8. Quando è adatta la formatura a rullo assistita da induzione?
1. Cos'è il riscaldamento a induzione locale nella profilatura a rulli?
Il riscaldamento a induzione locale nella profilatura a rulli combina il riscaldamento elettromagnetico con la deformazione meccanica attraverso l'attrezzatura di laminazione.
An bobina a induzione genera un campo magnetico alternato, indurre correnti elettriche all'interno del pezzo conduttivo. La resistenza elettrica converte questa energia in calore nella regione selezionata.
A differenza del riscaldamento a forno convenzionale, il processo non richiede che l'intero pezzo raggiunga la stessa temperatura.
A seconda dell'applicazione, la sezione di riscaldamento può essere installata prima di una stazione di formatura oppure integrata in una linea di produzione continua.
Una tipica sequenza di processo include:
①Alimentazione e posizionamento del profilo metallico.
②Applicazione del riscaldamento a induzione all'area di deformazione selezionata.
③Spostamento della regione riscaldata verso i rulli di formatura.
④Applicazione di forza meccanica per produrre la geometria richiesta.
⑤Ispezione del profilo finito.
Nella letteratura di ricerca, i processi correlati sono spesso descritti come formatura a rulli con riscaldamento parziale (PHRF) o profilatura a rulli assistita da riscaldamento a induzione locale.
Questi termini descrivono approcci correlati, ma non dovrebbero essere automaticamente trattati come identici. Il riscaldamento parziale descrive la strategia di riscaldamento localizzato, mentre il riscaldamento a induzione identifica la fonte energetica.
È anche importante distinguere la profilatura dalla laminazione a caldo. La profilatura a rulli piega progressivamente il metallo attraverso i rulli formatori per creare una sezione trasversale specifica, mentre la laminazione a caldo utilizza principalmente la deformazione a compressione per modificare lo spessore o la sezione trasversale del metallo.
2. Perché viene utilizzato il riscaldamento localizzato nella formatura dei rulli?
Il riscaldamento localizzato viene preso in considerazione quando determinate aree di un profilo metallico richiedono condizioni di formatura migliorate.
Non è necessario per ogni applicazione di profilatura. La profilatura a freddo convenzionale rimane adatta a molti materiali e geometrie di profilo.
2.1 Riduzione della resistenza alla formazione locale
Le proprietà meccaniche dell'acciaio cambiano con la temperatura. In condizioni adeguate, il riscaldamento riduce la resistenza del materiale alla deformazione plastica.
Ciò può essere utile quando è prevista un'operazione di formatura:
•Acciaio ad alta resistenza con formabilità a temperatura ambiente relativamente limitata
•Geometrie degli angoli stretti
•Deformazione localizzata dei bordi
•Elevata concentrazione di ceppi in regioni di formazione selezionate
Riscaldando l'area di deformazione, l’operazione di formatura può trarre vantaggio dal comportamento meccanico del materiale dipendente dalla temperatura.
L'obiettivo è quello di migliorare le condizioni nella zona sottoposta a deformazione anziché riscaldare inutilmente l'intero profilo.
2.2 Migliorare la formabilità locale
La formabilità descrive la capacità di un materiale di subire deformazioni plastiche senza sviluppare difetti inaccettabili.
Durante la profilatura, la deformazione non è distribuita uniformemente su tutto il profilo. Angoli, regioni di flessione, e i bordi potrebbero subire una maggiore sollecitazione locale rispetto alle sezioni relativamente piatte.
Quando la duttilità del materiale è insufficiente per la deformazione richiesta, il riscaldamento localizzato può aiutare a ridurre il rischio di danni legati alla formazione.
La ricerca di Peng et al. nel Giornale cinese di ingegneria hanno studiato il riscaldamento a induzione degli angoli di tubi quadrati ad alta resistenza prima della profilatura secondaria. Lo studio ha riportato una migliore formabilità degli angoli attraverso il riscaldamento localizzato, pur mantenendo le proprietà delle regioni non deformate.
I risultati si applicano allo specifico tubo di acciaio ad alta resistenza e alle condizioni sperimentali studiate, piuttosto che stabilire un risultato universale per tutte le operazioni di profilatura.
2.3 Evitare il riscaldamento inutile dell'intero profilo
Alcuni profili richiedono deformazione principalmente lungo i bordi o gli angoli selezionati.
Potrebbe quindi non essere necessario riscaldare l'intera sezione trasversale.
Il riscaldamento a induzione localizzato consente alla disposizione del riscaldamento di concentrarsi sulle regioni che necessitano di ulteriore formabilità, mentre le aree circostanti rimangono esterne alla zona di riscaldamento primario.
Questo approccio può essere particolarmente utile quando la geometria del profilo e la sequenza produttiva consentono di integrare la sezione di riscaldamento con le attrezzature meccaniche di formatura.
3. Dove viene applicato il riscaldamento a induzione locale?
La posizione del riscaldamento dipende dalla geometria del profilo e dal tipo di deformazione richiesta.
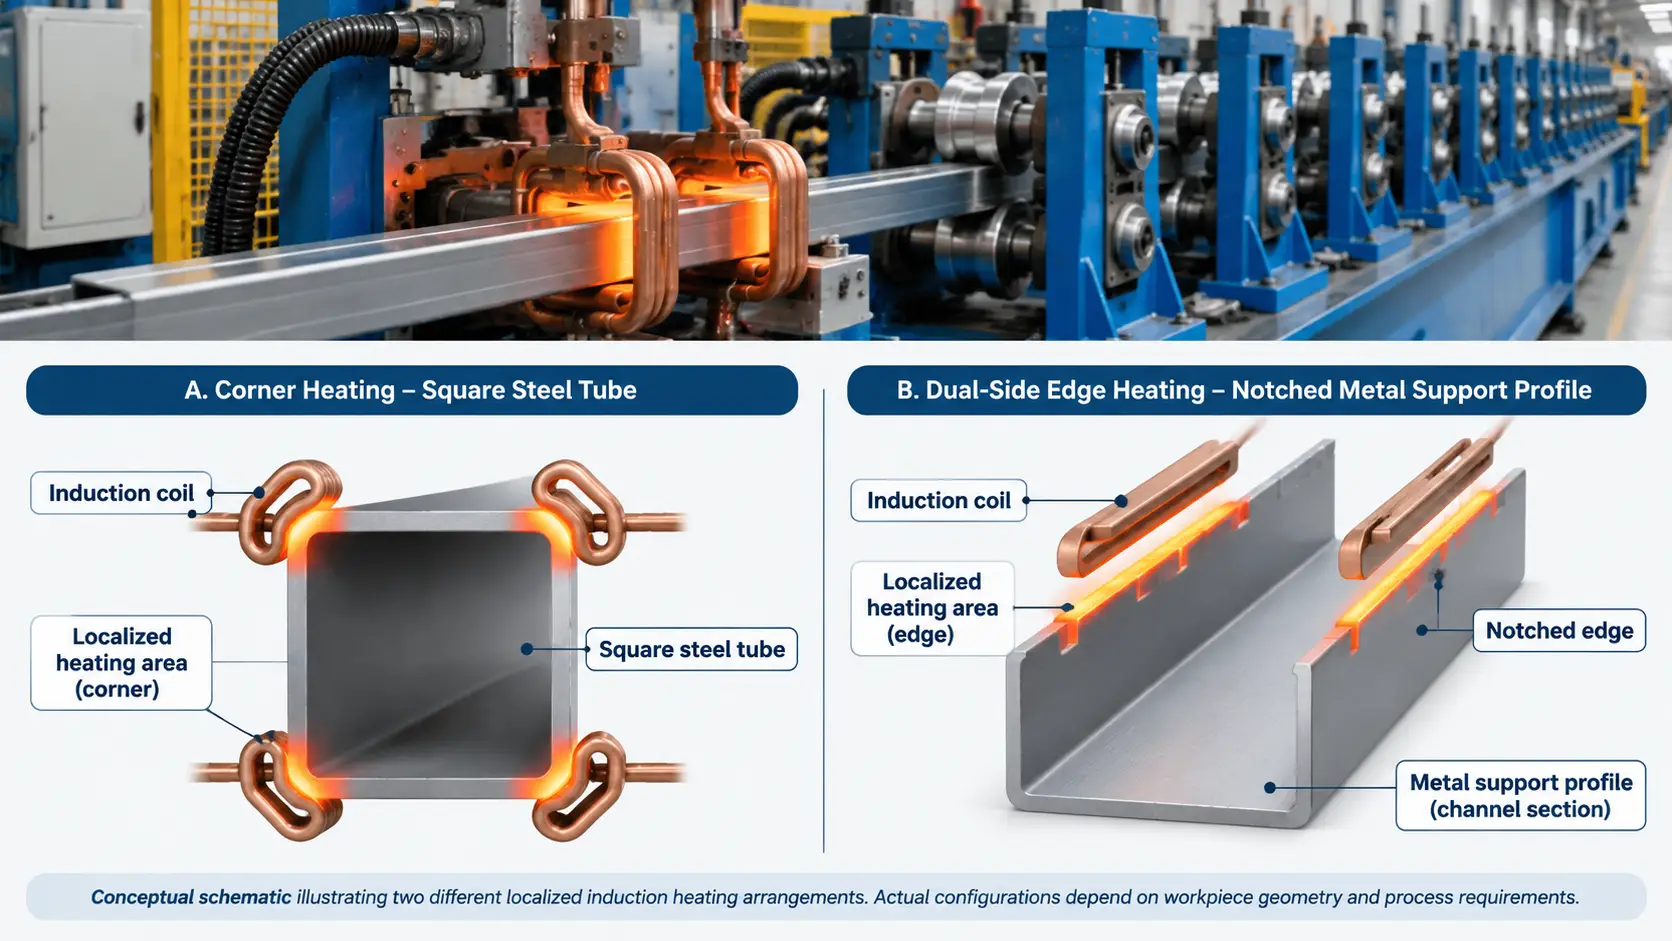
Due diverse configurazioni sono particolarmente rilevanti: riscaldamento degli angoli per tubi quadrati ad alta resistenza e riscaldamento dei bordi longitudinali per profili di supporto metallici specializzati.
3.1 Riscaldamento angolare in tubi quadrati ad alta resistenza
In profilati cavi d'acciaio quadrati e rettangolari, gli angoli sono importanti regioni di deformazione.
Durante la profilatura, attorno a queste zone il materiale subisce flessione e deformazione plastica. L'acciaio ad alta resistenza può subire un significativo incrudimento e resistenza alla formatura localizzata.
Il riscaldamento locale per induzione può essere applicato alle regioni angolari prima di una successiva operazione di formatura.
La ricerca di Peng et al. ha esaminato questo approccio utilizzando bobine di induzione posizionate per riscaldare gli angoli di tubi quadrati ad alta resistenza.
Lo studio ha riportato una migliore formabilità degli angoli, ma ha anche individuato importanti considerazioni sul processo, compreso l'accumulo di metallo attorno agli angoli esterni e lo sviluppo di microfessure in determinate condizioni di formatura.
Uno studio separato di Wang et al. hanno studiato gli effetti della temperatura di riscaldamento a induzione sulla microstruttura e sulle proprietà meccaniche dei tubi quadrati HSLA.
La ricerca ha esaminato diversi intervalli di temperature di riscaldamento e la loro influenza sulla microstruttura degli angoli, proprietà meccaniche, e prestazioni di formazione.
Questi studi dimostrano che la temperatura di riscaldamento non è semplicemente una questione di aumento della formabilità. Influisce inoltre sull'evoluzione microstrutturale e sulle proprietà meccaniche del profilato finito.
È quindi necessario stabilire le condizioni di riscaldamento adeguate per il tipo di acciaio specifico, condizioni materiali originali, e sequenza di formazione.
3.2 Riscaldamento del bordo longitudinale nei profili di supporto metallici dentellati
Un'altra applicazione riguarda i profili metallici di supporto i cui bordi longitudinali richiedono deformazioni localizzate.
Una pratica configurazione industriale utilizza due bobine di induzione posizionate sui lati opposti del profilo.
La disposizione generale comprende:
•Profilo di supporto metallico a forma di canale con intagli sui bordi regolarmente distanziati
•Due induttori posizionati in prossimità dei bordi longitudinali
•Riscaldamento localizzato di entrambe le regioni marginali
•Un meccanismo di alimentazione e guida
•Attrezzatura di laminazione che forma i bordi riscaldati
Mentre il profilo avanza, entrambi i lembi longitudinali attraversano le rispettive zone riscaldanti prima di entrare nella sezione di laminazione.
La parte centrale del profilo rimane esterna alle zone di riscaldamento primario.
Questa disposizione differisce dal riscaldamento angolare in tubi quadrati. Le regioni target, geometria del pezzo, e il posizionamento dell'induttore sono diversi.
Un vero esempio industriale è il Linea di profilatura ad induzione assistita per profili metallici di supporto.
L'apparecchiatura dimostrata combina il riscaldamento del bordo a induzione su entrambi i lati, alimentazione continua, guida del pezzo, e rullatura meccanica dei bordi.
Le tacche introducono un'ulteriore considerazione progettuale. Mentre i bordi interrotti si muovono attraverso la regione di riscaldamento a induzione, la quantità e la geometria del metallo sotto gli induttori cambiano. Ciò può influenzare l'accoppiamento elettromagnetico locale.
La disposizione dell'induttore e degli utensili di rotolamento devono quindi essere progettati in base alle dimensioni effettive del profilo e alla geometria dell'intaglio.
La dimostrazione dell'attrezzatura stabilisce la disposizione di riscaldamento e laminazione, ma non stabilisce di per sé una temperatura operativa universale, la velocità di produzione, o tolleranza dimensionale.
4. Come il riscaldamento locale influisce sulla formabilità e sul ritorno elastico
Il riscaldamento localizzato modifica la risposta meccanica del materiale durante la formatura. Due considerazioni importanti sono la formabilità e il ritorno elastico.
4.1 Effetto sulla formabilità
Il riscaldamento può ridurre la resistenza alla deformazione e modificare la capacità del materiale di sopportare la deformazione plastica.
Per profili in acciaio ad alta resistenza, questo può essere importante nelle aree in cui la formatura a freddo convenzionale produce una forte concentrazione di deformazione.
L'effetto dipende da diverse variabili:
•Grado dell'acciaio e microstruttura iniziale
•Temperatura di riscaldamento
•Velocità di riscaldamento
•Tempo tra riscaldamento e deformazione
•Deformazione locale e geometria di formatura
Lo studio di Wang et al. sui tubi quadrati HSLA hanno dimostrato che diversi intervalli di temperatura di riscaldamento a induzione producono risposte microstrutturali e meccaniche diverse.
I risultati evidenziano perché le condizioni di riscaldamento dovrebbero essere sviluppate per il materiale e l’operazione di formatura piuttosto che selezionate da una raccomandazione generale sulla temperatura.
4.2 Effetto sul ritorno elastico
Il ritorno elastico si verifica quando la deformazione elastica viene rilasciata dopo che la forza di formazione è stata rimossa.
Ciò può far sì che il profilo finito si discosti dall'angolo previsto, curvatura, o dimensioni della sezione trasversale.
La quantità di ritorno elastico è influenzata da:
•Resistenza del materiale e proprietà elastiche
•Spessore del profilo
•Raggio di curvatura
•Angolo di formazione
•Geometria del rotolo
•Sequenza di formazione
•Temperatura durante la deformazione
È stata studiata anche la formatura parziale dei rulli a riscaldamento come metodo per influenzare il ritorno elastico nell'acciaio ad alta resistenza.
Per esempio, Mehari e Han hanno studiato gli effetti della profilatura a caldo parziale sul ritorno elastico nelle sezioni di acciaio ad alta resistenza.
Questa ricerca fornisce prove rilevanti sulla formatura localizzata assistita da riscaldamento, ma le sue conclusioni dovrebbero essere interpretate all'interno del processo specifico e delle condizioni materiali studiate.
Il riscaldamento localizzato può influenzare il ritorno elastico, ma non elimina automaticamente il recupero dimensionale dopo la formatura.
4.3 Bilanciamento della formabilità e delle proprietà dei materiali
Migliorare la formabilità è solo una parte del processo.
Un riscaldamento eccessivo può modificare la microstruttura, proprietà meccaniche, e lo stato superficiale del materiale.
Per alcuni acciai ad alta resistenza, l'intervallo di temperature richiesto per migliorare il comportamento di formatura deve essere valutato anche rispetto alle condizioni originali del materiale e alle proprietà richieste del componente finito.
L'obiettivo è stabilire un equilibrio adeguato tra i requisiti di deformazione e le prestazioni del materiale.
5. Fattori che influenzano il riscaldamento e la consistenza della rullatura
Il riscaldamento e la formatura meccanica devono essere considerati come un processo coordinato.
Diverse variabili influenzano se le regioni selezionate ricevono un riscaldamento costante e se il profilo finito soddisfa la geometria richiesta.
5.1 Grado e spessore del materiale
Diversi gradi di acciaio sono diversi elettrico, magnetico, termico, e proprietà meccaniche.
Queste proprietà influenzano l'accoppiamento elettromagnetico, comportamento al riscaldamento, e la risposta del materiale alla deformazione.
Lo spessore influenza anche il trasferimento di calore e la distribuzione della temperatura attraverso la sezione.
Una disposizione dell'induttore e una condizione operativa sviluppate per un materiale non dovrebbero essere applicate automaticamente a un altro tipo di acciaio o spessore del profilo.
5.2 Geometria e gioco dell'induttore
L'induttore deve essere progettato in base alla regione di riscaldamento target e alla geometria effettiva del pezzo.
Considerazioni importanti includono:
•Forma e dimensioni dell'induttore
•Distanza tra l'induttore e il pezzo
•Sezione trasversale del profilo
•Posizione del bordo o dell'angolo
•Geometria dell'intaglio
•Allineamento del pezzo
Lo spazio deve consentire al profilo di muoversi attraverso la sezione di riscaldamento senza interferenze meccaniche.
Allo stesso tempo, l'accoppiamento elettromagnetico deve restare idoneo all'operazione di riscaldamento prevista.
Per profili dentellati, la geometria variabile del bordo rende particolarmente importante la progettazione dell'induttore.
5.3 Distanza tra le sezioni di riscaldamento e di laminazione
Dopo aver lasciato la zona di riscaldamento a induzione, il pezzo inizia a raffreddarsi.
La distanza tra la sezione di riscaldamento e i rulli formatori influenza quindi la temperatura alla quale avviene la deformazione.
Se la distanza è troppo grande per il processo previsto, il materiale può perdere una notevole quantità di calore prima di raggiungere la stazione di formatura.
La disposizione dell'attrezzatura dovrebbe tenere conto della temperatura di formatura richiesta, movimento del pezzo, e spazio di installazione disponibile.
5.4 Velocità di alimentazione e potenza di riscaldamento
Nella produzione continua, la velocità di avanzamento determina per quanto tempo ciascuna sezione del profilo rimane all'interno della zona di riscaldamento effettiva.
A parità di potenza assorbita e di regime termico, l'aumento della velocità della linea generalmente riduce l'energia fornita per unità di lunghezza.
La potenza di riscaldamento e la velocità di alimentazione devono quindi essere coordinate.
Altre variabili rilevanti includono:
•Durata effettiva del riscaldamento
•Posizionamento del pezzo
•Spessore del materiale
•Temperatura del materiale in ingresso
•Accoppiamento elettromagnetico
Un processo di produzione stabile richiede condizioni operative ripetibili anziché fare affidamento solo sulla potenza di riscaldamento.
5.5 Geometria e allineamento dello strumento rotante
La sezione di rotolamento determina il modo in cui la forza meccanica viene applicata al materiale riscaldato.
Le principali considerazioni includono:
•Profilo del rullo
•Gioco del rotolo
•Allineamento dello strumento
•Sequenza di formazione
•Geometria del bordo finito richiesta
Per profili con tacche regolarmente spaziate, la disposizione di laminazione deve accogliere i bordi interrotti mantenendo la posizione richiesta del pezzo.
Anche quando le condizioni di riscaldamento sono costanti, una geometria inadeguata dei rulli o un allineamento errato possono produrre deviazioni dimensionali e deformazioni irregolari.
Il riscaldamento e la laminazione dovrebbero quindi essere sviluppati insieme per le stesse specifiche del pezzo.
6. Considerazioni sui materiali e limitazioni del processo
Il riscaldamento a induzione localizzato non è adatto a tutti i materiali o alle operazioni di formatura.
Diverse limitazioni dovrebbero essere valutate prima di introdurre il processo.
Proprietà dei materiali
Gli acciai ad alta resistenza e trattati termicamente possono essere sensibili ai cicli termici. Un riscaldamento eccessivo può modificarne la microstruttura e le proprietà meccaniche.
Ossidazione superficiale
A seconda del materiale e delle condizioni di riscaldamento, nella regione riscaldata possono svilupparsi ossidazione e incrostazioni superficiali.
Riscaldamento irregolare
Cambiamenti nel gioco dell'induttore, posizionamento del pezzo, o la geometria del profilo può influire consistenza del riscaldamento.
Geometria del profilo complessa
Tacche, spigoli vivi, e la modifica delle sezioni trasversali può influenzare l'accoppiamento elettromagnetico e il gioco meccanico.
Limitazioni di formazione
Il riscaldamento localizzato non può compensare una geometria dei rulli fondamentalmente inadatta, attrezzatura errata, o una sequenza di formazione inappropriata.
Non esiste una temperatura di riscaldamento universale, Frequenza, o impostazione della potenza per tutte le applicazioni di profilatura a rulli assistite da induzione.
Il processo deve essere stabilito in base al materiale reale, dimensioni del profilo, requisiti di deformazione, e le condizioni di produzione.
7. Monitoraggio del processo e controllo della qualità della formazione
Il monitoraggio del processo è necessario per determinare se le operazioni di riscaldamento e formatura rimangono coerenti durante la produzione.
L'approccio ispettivo dovrebbe coprire sia la fase di riscaldamento che il profilo finito.
7.1 Controllo delle condizioni di riscaldamento
Possono includere importanti variabili di processo:
•Potenza di induzione
•Frequenza operativa
•Velocità di avanzamento del pezzo
•Tempo di riscaldamento o durata effettiva del riscaldamento
•Distanza tra l'induttore e il pezzo
•Temperatura nella regione di formazione prevista
Dove è richiesto il feedback della temperatura, deve essere utilizzato uno strumento di misura calibrato appropriato.
Misurazione della temperatura a infrarossi può essere utile per spostare i profili, ma la configurazione della misurazione deve tenere conto delle condizioni della superficie, emissività, e la posizione dell'area di misurazione.
7.2 Ispezione della geometria del profilo finito
Il profilo finito deve essere confrontato con il disegno specificato.
A seconda dell'applicazione, l'ispezione può includere:
•Dimensioni complessive del profilo
•Posizione del bordo e angolo di formatura
•Raggio dell'angolo
•Geometria della sezione trasversale
•Simmetria tra i due bordi
•Consistenza dimensionale lungo la lunghezza del profilo
Per profili con tacche, è opportuno ispezionare anche i bordi formati attorno ai tratti interrotti.
7.3 Controllo delle condizioni della superficie e del materiale
L'ispezione visiva può identificare l'ossidazione superficiale, incrostazioni, e danni visibili alla formazione.
Per applicazioni critiche su acciaio ad alta resistenza, potrebbe essere necessaria un'ulteriore valutazione del materiale se il ciclo di riscaldamento potrebbe influenzare le proprietà meccaniche originali.
I requisiti di ispezione dovrebbero essere stabiliti in base alle specifiche del materiale e ai requisiti dei componenti finali.
Lo scopo del monitoraggio del processo non è semplicemente quello di mantenere una particolare temperatura di riscaldamento. Serve a garantire che le condizioni di riscaldamento e formatura producano costantemente il profilo finito richiesto.
8. Quando è adatta la formatura a rullo assistita da induzione?
Vale la pena prendere in considerazione la profilatura a rulli assistita da induzione quando le condizioni di formatura convenzionali sono insufficienti per un particolare materiale o geometria del profilo.
Le potenziali applicazioni includono:
•Sezioni in acciaio ad alta resistenza che richiedono una migliore formabilità locale
•Sezioni cave quadrate e rettangolari con deformazione angolare impegnativa
•Profili metallici che necessitano di profilatura longitudinale localizzata
•Profili di supporto dentellati che richiedono una rullatura specializzata dei bordi
•Linee di produzione continue in cui il riscaldamento può essere integrato con apparecchiature di alimentazione e formatura
Prima di selezionare il processo, i produttori dovrebbero valutare:
①Grado del materiale e condizioni del materiale originale.
②Sezione e spessore del profilo.
③Mirare alle regioni riscaldate.
④Geometria finita richiesta.
⑤Forza di formatura e disposizione degli utensili.
⑥Obiettivo velocità di produzione.
⑦Ispezione e requisiti dimensionali.
I disegni dei pezzi e le specifiche dei materiali sono particolarmente utili quando si valuta una nuova applicazione.
Per profili di supporto metallici specializzati, il disegno del bordo finito dovrebbe mostrare anche le dimensioni dell'intaglio e la deformazione del bordo richiesta.
9. Domande frequenti
Il riscaldamento a induzione migliora la profilatura?
Può migliorare le condizioni di formatura locale modificando la risposta meccanica del materiale in regioni di deformazione selezionate.
Il vantaggio effettivo dipende dalle proprietà del materiale, condizioni di riscaldamento, e geometria del profilo.
L'intero profilo metallico viene riscaldato durante la profilatura a rulli assistita da induzione?
No. Il riscaldamento a induzione locale è progettato per concentrare l’energia in regioni selezionate.
A seconda dell'applicazione, questi possono essere angoli di tubi quadrati, regioni di flessione, o bordi del profilo longitudinale.
Il riscaldamento a induzione può ridurre il ritorno elastico nella profilatura?
Il riscaldamento localizzato può influenzare il ritorno elastico modificando la risposta meccanica del materiale durante la formatura.
La ricerca ha studiato la formatura a rulli con riscaldamento parziale come metodo per controllare il ritorno elastico nell'acciaio ad alta resistenza. Tuttavia, il risultato dipende dal materiale specifico e dalle condizioni del processo.
In che modo la velocità di alimentazione influisce sul riscaldamento a induzione?
La velocità di avanzamento influenza il tempo che ciascuna sezione del pezzo trascorre all'interno della zona di riscaldamento effettiva.
A parità di potenza assorbita, una velocità della linea più elevata generalmente riduce l'energia immessa per unità di lunghezza. La potenza di riscaldamento e la velocità di alimentazione devono quindi essere coordinate.
Il riscaldamento a induzione può essere integrato con le apparecchiature di profilatura esistenti?
In alcune applicazioni, una sezione di riscaldamento ad induzione può essere integrata con le apparecchiature di alimentazione e laminazione esistenti.
Tuttavia, la fattibilità dipende dallo spazio di installazione disponibile, geometria del profilo, gioco dell'induttore, requisiti elettrici, e la sequenza di formatura richiesta.
10. Conclusione
Il riscaldamento a induzione locale nella profilatura a rulli fornisce un modo per migliorare le condizioni di formatura di regioni selezionate del profilo metallico senza necessariamente riscaldare l'intero pezzo.
Concentrando il riscaldamento elettromagnetico in angoli o bordi specifici, il processo può influenzare la formabilità locale, resistenza alla deformazione, e comportamento del ritorno elastico.
Tuttavia, risultati costanti richiedono qualcosa di più della semplice selezione di un alimentatore a induzione appropriato. Proprietà dei materiali, geometria dell'induttore, posizionamento del pezzo, velocità di alimentazione, distanza dal riscaldamento al rotolamento, e la progettazione dell'utensile rotante devono essere considerati insieme.
Per i produttori che lavorano profilati in acciaio ad alta resistenza o profili di supporto metallici specializzati, La formatura a rulli assistita da induzione può fornire un'alternativa quando le condizioni di formatura convenzionali sono insufficienti.
La soluzione più adatta viene sviluppata attorno alla geometria effettiva del pezzo, specifica del materiale, risultato di formatura richiesto, e le condizioni di produzione.
Hai bisogno di un'impostazione personalizzata per la profilatura a rullo assistita da induzione?
Condividi il disegno del tuo profilo e le specifiche dei materiali. Possiamo valutare se il riscaldamento a induzione localizzato è adatto al vostro processo di formatura.


