
Cos'è la tempra ad induzione? Una guida completa per principianti su 5 Motivi per cui supera i metodi tradizionali
Immagina di avere un coltello da cucina. Il bordo deve essere duro come un rasoio in modo che rimanga affilato anche dopo anni di taglio. Ma se l'intera lama fosse così dura, si spezzerebbe la prima volta che lo giravi. I metalmeccanici si trovano ad affrontare questo problema da secoli: come rendere estremamente dura la superficie di una parte metallica mantenendo l'interno resistente e flessibile? Cos'è la tempra ad induzione - e perché è diventata la risposta ideale per i produttori di ingranaggi, alberi, cuscinetti, lobi dell'albero a camme, e centinaia di altri componenti su cui fai affidamento ogni giorno? Questa guida per principianti spiega di cosa si tratta, come funziona in termini semplici, e i cinque motivi per cui le fabbriche di tutto il mondo stanno sostituendo le loro vecchie torce a fiamma e linee di forni con questa tecnologia.
Indice dei contenuti
1. Cosa Significa “La tempra” Effettivamente?
L'indurimento è un trattamento termico che rende la superficie di una parte in acciaio estremamente duro e resistente all'usura - quindi non si graffia, ammaccatura, o usurarsi in caso di uso intensivo. Pensa a un dente di un ingranaggio che si ingrana con un altro ingranaggio milioni di volte nel corso della vita della trasmissione di un'auto: se la superficie del dente è morbida, si consuma, il gioco dell'ingranaggio si apre, e la trasmissione inizia a lamentarsi. Se è adeguatamente indurito, rimane silenzioso e preciso per 300,000 chilometri.
Il trucco — ed è qui che l'indurimento per induzione si distingue dai metodi più vecchi — è che si indurisce solo la superficie. Il nucleo rimane più morbido e resistente, in modo da poter assorbire urti e vibrazioni senza incrinarsi. Una parte che è dura fino in fondo è fragile — come il vetro. Una parte che è dura all'esterno e resistente all'interno è ideale per quasi tutte le applicazioni meccaniche. Questo è l'obiettivo fondamentale di trattamento termico per induzione: durezza superficiale con resistenza del nucleo, ottenuta in un unico processo controllato.
2. Come Funziona la Tempra a Induzione — in 3 passaggi semplici
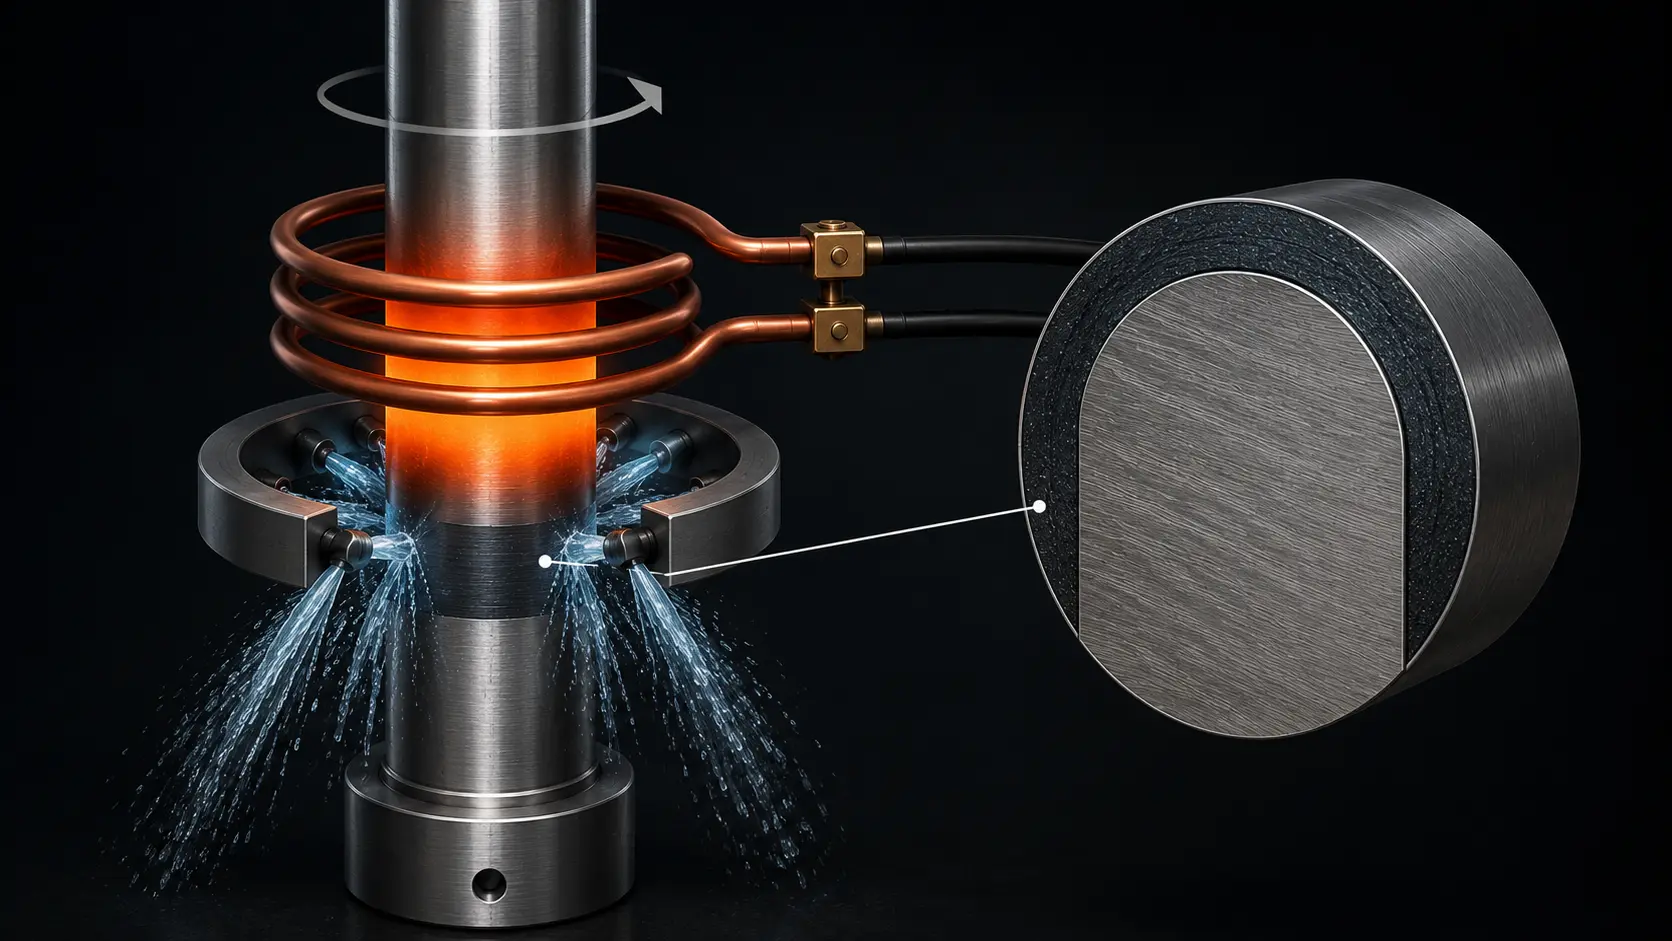
Il principio fondamentale è lo stesso di come funziona il riscaldamento ad induzione: una bobina di rame che trasporta corrente alternata ad alta frequenza crea un campo magnetico, e quel campo induce correnti elettriche - correnti parassite - nella superficie della parte in acciaio. Tali correnti riscaldano la superficie fino alla temperatura di indurimento (tipicamente 800–950°C per la maggior parte degli acciai) In secondi, non minuti. Una volta che la superficie avrà raggiunto la temperatura, il processo si svolge attraverso due fasi più semplici.
Passo 1: Riscalda la superficie
La bobina di induzione circonda la parte (o la zona che necessita di indurimento) senza toccarlo. La corrente ad alta frequenza scorre attraverso la bobina, e dentro 2 a 10 secondi, la superficie della parte si illumina di rosso-arancio. Solo la pelle esterna, in genere 0.5 a 5 millimetri di profondità, a seconda del pezzo, raggiunge la temperatura di indurimento. Il nucleo rimane freddo perché il calore non ha il tempo di condurre verso l’interno. Questo è ciò che rende il processo così preciso: riscaldi esattamente lo strato di cui hai bisogno, e nient'altro.
Passo 2: Disseta istantaneamente
Nel momento in cui la superficie raggiunge la temperatura target, è inondato d'acqua, olio, o un quenchante a base di polimero - spesso spruzzato direttamente dallo stesso gruppo bobina che effettuava il riscaldamento. Questo rapido raffreddamento “si blocca” la struttura indurita: il reticolo cristallino dell’acciaio si trasforma da austenite morbida in martensite estremamente dura. L'estinzione avviene in meno di un secondo, che è abbastanza veloce da catturare la struttura ad alta temperatura prima che abbia la possibilità di ripristinarsi.
Passo 3: Il risultato: guscio duro, Nucleo duro
Dopo l'estinzione, la superficie della parte ha una durezza di 55–65HRC (Scala Rockwell C) — Abbastanza duro da resistere all'usura dovuta al contatto metallo-metallo, ma solo per la parte esterna. Il nucleo rimane alla sua durezza originale, tipicamente 25–35 HRC, duro e flessibile. Ora hai una parte che è dura dove deve esserlo e resistente dove deve esserlo — ottenuta in un unico processo che dura meno di 30 secondi in totale.
3. 5 Motivi per cui i produttori scelgono la tempra a induzione
La tempra a induzione non è l'unico modo per indurire l'acciaio. I metodi tradizionali includono la tempra a fiamma (usando una torcia a gas), tempra in forno (riscaldando l'intera parte in un forno), e cementazione (diffondendo il carbonio nella superficie per molte ore). Ecco perché l’induzione vince nei moderni ambienti produttivi.
Motivo 1: È veloce, davvero veloce
È necessario un ciclo di tempra ad induzione 5 a 30 secondi per parte. È necessario un ciclo del forno per lo stesso pezzo 30 minuti a diverse ore. L'indurimento alla fiamma è più veloce di un forno ma comunque più lento dell'induzione perché la fiamma del gas trasferisce il calore in modo meno efficiente di un campo magnetico indotto. In una linea di produzione che produce migliaia di pezzi al giorno, questa differenza di velocità è la differenza tra una macchina e un intero reparto.
Motivo 2: Si indurisce solo dove vuoi
Con un forno, tutta la parte si riscalda — non solo la superficie, ma anche il nucleo, e non solo la zona d'usura, ma ogni dettaglio. Questo spreca energia e può ammorbidire caratteristiche precedentemente lavorate che devono rimanere precise. L'indurimento a induzione, al contrario, obiettivi esattamente la superficie di usura — il fianco di un dente di ingranaggio, una pista di cuscinetto, una cresta di lobo della camma. Il resto della parte resta freddo. Questa precisione di zonizzazione è ciò che rende l'induzione la scelta predefinita per parti automobilistiche complesse come lobi della camma e forcelle del cambio, dove solo la superficie di contatto necessita di indurimento e il resto del pezzo deve rimanere lavorabile.
Motivo 3: Distorsione minima
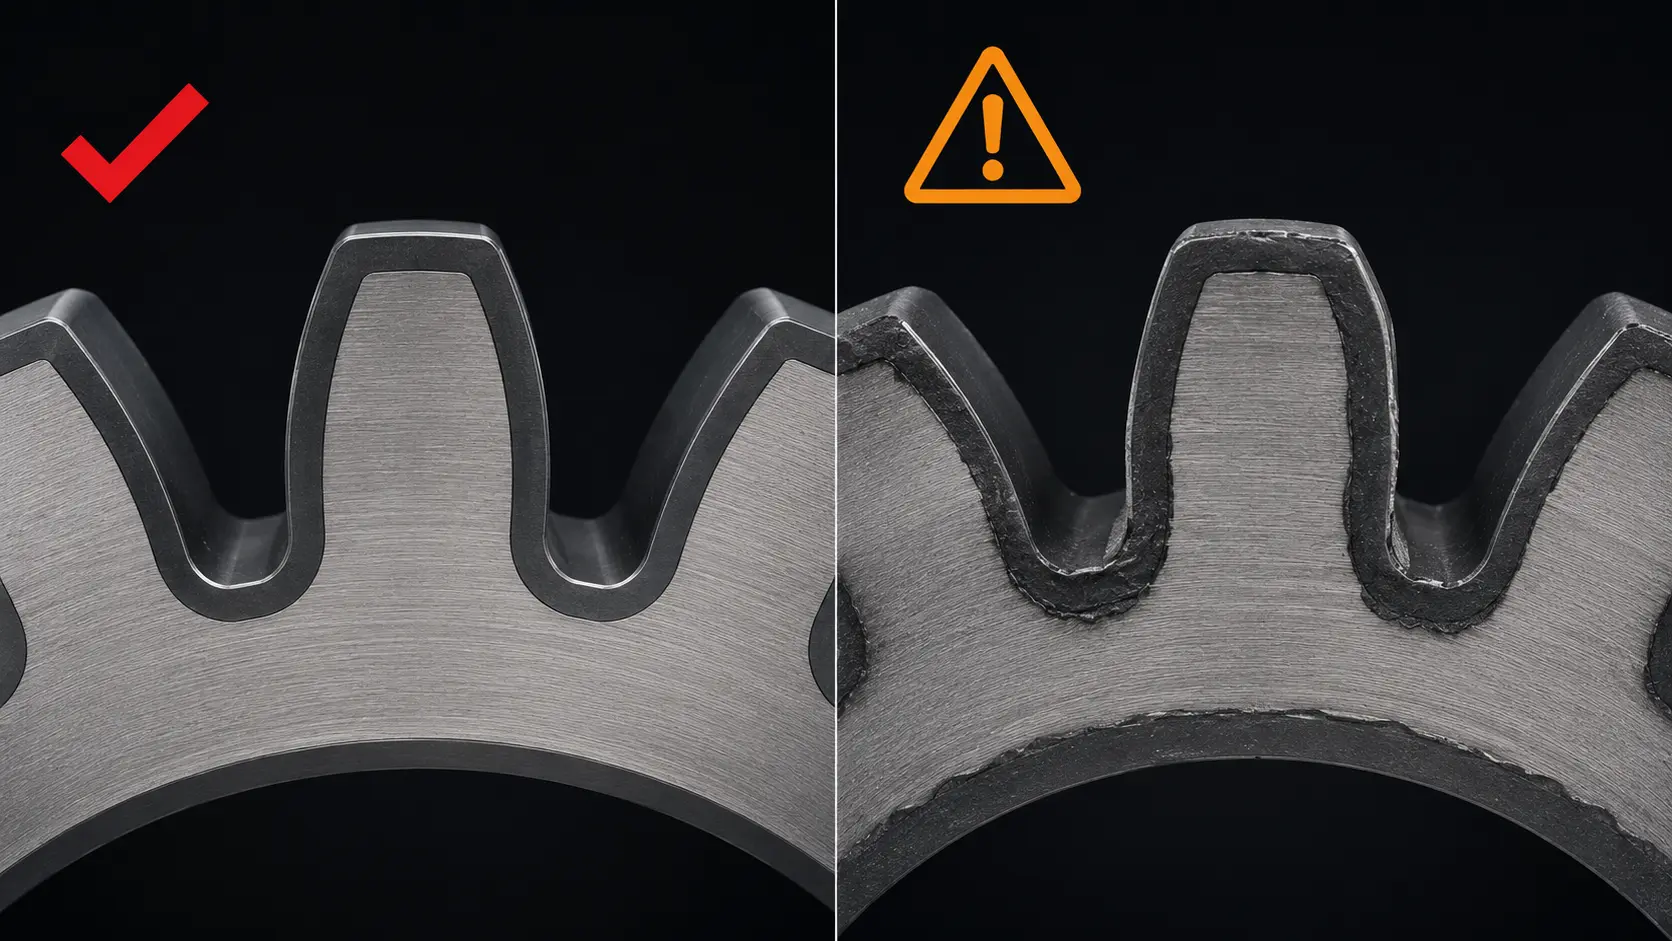
Quando si riscalda un pezzo intero, si espande. Quando si raffredda, si contrae — spesso in modo non uniforme. Il risultato è deformazione, piegatura, o torsione che richiede costose operazioni di raddrizzamento o rettifica post-lavorazione. La tempra ad induzione riscalda solo la superficie, e la raffredda così rapidamente che il nucleo non si scalda mai abbastanza da partecipare all'espansione. Questo significa che i pezzi escono più vicini alle loro dimensioni originali, con meno necessità di lavorazioni correttive. Per applicazioni di precisione come cementazione a induzione degli assi, dove le tolleranze di eccentricità si misurano in micron, questo vantaggio di minima distorsione è spesso il fattore decisivo.
Motivo 4: Pulito, Compatto, e senza fiamme libere
Niente torce a gas. Niente scarichi di combustione. Niente pareti del forno che irradiano calore nel laboratorio. Una macchina per la tempra a induzione è un sistema elettrico compatto — tipicamente un armadio di alimentazione più una postazione di lavoro con la bobina e il sistema di raffreddamento — che si adatta a una cella di produzione standard. Può trovarsi proprio accanto a un tornio CNC o a una rettificatrice, così le parti passano dalla lavorazione alla tempra alla finitura senza lasciare la linea. L'ambiente di lavoro è più pulito, più fresco, e più sicuro.
Motivo 5: Risultati prevedibili, Ripetibili
La tempra a induzione è un processo controllato elettricamente. Una volta impostata la frequenza, energia, tempo di riscaldamento, e i parametri di tempra per una determinata parte, è possibile ripetere esattamente quella ricetta migliaia di volte. La centesima parte esce uguale alla decima. La tempra in forno dipende dalla convezione termica, che varia con la densità del carico, la temperatura ambiente, e le condizioni del forno. La tempra a fiamma dipende dall'abilità dell'operatore nel posizionamento della torcia e nel tempo di permanenza. L'induzione rimuove queste variabili — è un processo a pulsante con ripetibilità digitale. Ecco perché la tempra per induzione degli ingranaggi ha in gran parte sostituito la tempra a fiamma nella produzione automobilistica: le conseguenze di un singolo ingranaggio non temprato che raggiunge un cliente sono troppo costose per lasciarle al giudizio dell'operatore.
4. Dove troverai le parti temprate a induzione
Le parti temprate a induzione sono ovunque: semplicemente non le vedi perché vivono all'interno di macchine più grandi. È qui che il processo si manifesta nella vita di tutti i giorni:
La tua macchina: Ingranaggi di trasmissione, semiassi, Cuscinetti del giunto omocinetico, lobi dell'albero a camme, perni dell'albero motore: tutti temprati mediante induzione per sopravvivere a centinaia di migliaia di cicli di cambio e impatti stradali. Il cambio di marcia fluido che senti è reso possibile dai denti degli ingranaggi che non si sono usurati.
Attrezzature per l'edilizia e l'estrazione mineraria: Perni dell'escavatore, rulli cingolati del bulldozer, cuscinetti rotanti per gru: parti massicce che trasportano migliaia di tonnellate di carico attraverso terra e roccia abrasive. La tempra a induzione conferisce loro la durabilità superficiale per sopravvivere a questo ambiente senza incrinarsi sotto il peso.
Turbine eoliche: I cuscinetti principali e i cuscinetti di passo all'interno di una turbina eolica sono temprati a induzione per gestire i carichi ciclici incessanti di una pala di 100 metri in rotazione 24/7 per 20 anni. Questi cuscinetti sono enormi — alcuni con oltre 3 metri di diametro — e la tempra a induzione dei cuscinetti del mozzo richiede progettazioni specializzate della bobina per riscaldare in maniera uniforme diametri così grandi.
Utensili industriali: Chiavi inglesi, lame da taglio, punte da trapano, barre idrauliche del cilindro — tutto ciò che si consuma contro un'altra superficie o taglia il materiale beneficia di un esterno indurito. L'indurimento a induzione è il modo più veloce per produrre queste parti su larga scala.
Ferrovie: I cerchi e le teste delle rotaie dei treni sono induriti per resistere alle enormi sollecitazioni di contatto dove la ruota d'acciaio incontra la rotaia d'acciaio. Senza indurimento, questi si consumerebbero in mesi. Con esso, durano decenni.
🔑 Punto chiave
La tempra a induzione è un trattamento termico che rende la superficie di una parte in acciaio durissima lasciando il nucleo resistente, e lo fa in pochi secondi, non in ore. Il processo prevede tre fasi: riscaldare la superficie con un campo magnetico (nessun contatto, nessuna fiamma), spegnerlo all'istante per bloccare la durezza, e il risultato è una parte con a guscio duro resistente all'usura e un nucleo resistente che assorbe gli urti.
I produttori lo scelgono rispetto ai metodi tradizionali perché è più veloce, più preciso, provoca una minore distorsione, funziona in modo più pulito, e fornisce ogni volta lo stesso risultato. È il metodo di indurimento standard per le parti di trasmissione automobilistiche e si sta espandendo nell'energia eolica, rotaia, e attrezzature pesanti: sostituzione di cannelli a fiamma e linee di forni ovunque la velocità di produzione e la qualità delle parti siano importanti.
FAQ
Cos'è la tempra ad induzione in termini semplici?
La tempra a induzione è un modo per rendere la superficie di una parte in acciaio estremamente dura e veloce. Una bobina di rame che trasporta elettricità riscalda solo la pelle esterna della parte in pochi secondi, e poi l'acqua o l'olio lo raffreddano istantaneamente. Il risultato: un guscio esterno duro che resiste all'usura, con un nucleo interno resistente che assorbe gli urti. Niente fuoco, niente fornace, solo elettricità e campi magnetici.
In cosa la tempra a induzione è diversa dagli altri metodi di tempra?
Tre grandi differenze. Velocità: la tempra a induzione richiede secondi; le fornaci richiedono ore. Precisione: la tempra a induzione riscalda solo la zona soggetta a usura; fornaci e torce a fiamma riscaldano l'intero pezzo. Deformazione: perché solo la superficie diventa calda, i pezzi temprati a induzione mantengono più la forma originale — meno deformazioni, meno piegature, meno rettifica per correggerli successivamente. L'induzione è anche più pulita (nessun gas di combustione) e digitalmente controllata (le stesse impostazioni producono lo stesso risultato a ogni ciclo).
Quali metalli possono essere temprati a induzione?
La tempra a induzione funziona su acciai a medio e alto tenore di carbonio (tipicamente 0.35% carbonio e oltre), acciai legati, e ghise. Il requisito chiave: il materiale deve essere in grado di formare martensite — la struttura cristallina ultra-dura creata dal raffreddamento rapido. Gli acciai a basso tenore di carbonio e gli acciai inossidabili austenitici generalmente non possono essere temprati a induzione in modo efficace perché non si trasformano in martensite. Metalli non magnetici come l'alluminio, rame, e l'ottone non può essere affatto temprato ad induzione (sebbene possano essere riscaldati per induzione per altri scopi).
Quanto può essere profonda la tempra ad induzione??
Le profondità tipiche del caso vanno da 0.5 mm a 5 mm, controllato principalmente dalla frequenza operativa. Abbassare la frequenza (1–10 kHz) produce un indurimento più profondo; frequenza più alta (100400 kHz) produce un indurimento meno profondo. Per la maggior parte delle parti automobilistiche come ingranaggi e alberi, 1.5–4 mm è la gamma standard. Questo è trattato più a fondo nella nostra guida a come la frequenza influenza il riscaldamento a induzione. Per casi molto profondi sopra 5 mm, l'induzione è solitamente abbinata al preriscaldamento o a tempi di ciclo più lunghi — anche se metodi di caldaia come la carburazione sono più comuni per requisiti estremi di profondità del cassino.
Sto cercando di passare dall'indurimento tradizionale all'induzione?
Che tu stia indurendo un nuovo progetto di pezzo o aggiornando da apparecchiature a fiamma o caldaia, il nostro team può aiutarti a valutare se la tempra a induzione è adatta alla tua applicazione e cosa sarebbe necessario per integrarla nella tua linea di produzione.


