
Convalida del processo di tempra ad induzione: Qualificazione, Test e Riqualificazione
Come verificare i risultati dell'indurimento, Valutare le modifiche al processo e determinare quando è necessaria la riqualificazione
Un componente temprato a induzione può soddisfare i requisiti di durezza superficiale ma avere comunque una profondità della cassa insufficiente, un modello rinforzato errato, o risultati incoerenti tra le parti. Il solo superamento del test di durezza non dimostra che il processo è adatto alla produzione.
Convalida del processo di tempra ad induzione stabilisce la prova che una determinata combinazione di apparecchiature, attrezzature, materiale, impostazioni di riscaldamento, e le condizioni di tempra possono produrre parti che soddisfano i requisiti specificati. Stabilisce inoltre la base per decidere se le modifiche successive del processo richiedono un'ulteriore verifica o riqualificazione.
2. Come convalidare un processo di tempra ad induzione
3. Quando è necessaria la riqualificazione con tempra ad induzione?
4. Cosa succede se la convalida del processo di rafforzamento a induzione fallisce?
5. Documenti di qualificazione e controllo della produzione
1. Che cos'è la convalida del processo di tempra a induzione?
La convalida del processo dimostra che un processo di tempra ad induzione può raggiungere i risultati attesi in condizioni definite. La qualificazione del processo si riferisce all'accettazione formale di tale processo nell'ambito della procedura di approvazione applicabile.
Prima delle prove di qualificazione, il produttore deve stabilire i requisiti di accettazione del componente:
•Materiale e condizione iniziale: Grado di acciaio, previo trattamento termico, e la microstruttura iniziale può influenzare la temprabilità e il rivestimento indurito risultante.
•Regione rinforzata richiesta: Il disegno dovrebbe identificare le superfici e le posizioni in cui è richiesto l'indurimento.
•Durezza e profondità della cassa: I criteri di accettazione devono specificare la durezza richiesta, luoghi di misurazione, e la definizione di profondità del caso applicabile.
•Requisiti aggiuntivi: A seconda del componente, questi possono includere la valutazione del modello rafforzato, ispezione delle crepe, Microstruttura, deformazione, o controlli dimensionali.
La qualificazione deve anche identificare le condizioni di processo che influenzano questi risultati.
| Condizione del processo | Effetto potenziale |
|---|---|
| Potenza, Frequenza, e tempo di riscaldamento | Caratteristiche di riscaldamento e ciclo termico |
| Geometria dell'induttore e distanza tra la bobina e la parte | Distribuzione del riscaldamento e ubicazione del modello rinforzato |
| Velocità di scansione e posizionamento del pezzo | Esposizione e consistenza del riscaldamento |
| Flusso di spegnimento, distribuzione, temperatura, e tempistica | Condizioni di raffreddamento e risposta all'indurimento |
| Materiale e condizione iniziale | Temprabilità e caratteristiche risultanti del caso |
L'obiettivo è quello di istituire un finestra di processo qualificata supportato da sperimentazioni reali, non limitarsi a registrare le impostazioni disponibili sulla macchina.
2. Come convalidare un processo di tempra ad induzione
Una pratica procedura di validazione collega i requisiti dei componenti con prove rappresentative e risultati di ispezione documentati.
①Definire l'ambito di qualificazione
Identificare il pezzo, condizione materiale, revisione del disegno, attrezzatura, induttore, supporto, programma di riscaldamento, e disposizione di spegnimento.
②Stabilire le condizioni di prova
Sviluppare le impostazioni iniziali di riscaldamento e raffreddamento in base alla regione indurita richiesta, materiale, Geometria, e configurazione dell'attrezzatura.
Queste sono impostazioni di sviluppo fino a quando le prove di qualificazione non supportano la loro approvazione.
③Condurre processi rappresentativi
Utilizzare pezzi rappresentativi del processo di produzione previsto. Considerare la variazione rilevante nelle condizioni del materiale, Geometria, posizionamento, e le condizioni di produzione.
Per tempra ad induzione per scansione, il piano di prova potrebbe dover esaminare l'avvio della scansione, centrale, e regioni di fine scansione. Se viene proposto un intervallo operativo, i suoi limiti rilevanti devono essere valutati piuttosto che presumere che un'impostazione nominale riuscita possa qualificare l'intera gamma.
④Verificare i risultati dell'indurimento
Confrontare le parti testate con i criteri di accettazione specificati. A seconda dell'applicazione, ciò può comportare la durezza superficiale, traverse di durezza, profondità effettiva del cassino, posizione del modello rinforzato, ispezione delle crepe, e controlli dimensionali.
Per metodi di ispezione dettagliati, vedere Come ispezionare le parti temprate ad induzione: Perché la sola durezza superficiale non è sufficiente.
⑤Approvare le Condizioni Qualificate
Se i risultati richiesti vengono raggiunti, documentare la configurazione del processo, limiti operativi supportati, prove di ispezione, e approvazioni.
Il superamento dell'ispezione del prodotto dimostra la conformità delle parti testate. Non qualifica automaticamente i materiali non testati, configurazioni delle apparecchiature, o intervalli di parametri.
Esempio: Tempra ad induzione scansionata di un albero
Considera un albero in acciaio che richiedono una lunghezza temprata specificata, durezza superficiale, e profondità effettiva del caso.
Gli alberi di prova vengono elaborati utilizzando un induttore definito, programma di scansione, condizioni di riscaldamento, e disposizione di spegnimento. L'ispezione copre la regione indurita richiesta, comprese le posizioni di inizio e fine pertinenti.
Se la durezza della superficie è accettabile ma la profondità della custodia non è sufficiente vicino all'area di inizio scansione, il processo non ha soddisfatto tutti i requisiti di qualificazione.
Il produttore deve indagare sul risultato, modificare il processo ove necessario, e verificare nuovamente le caratteristiche interessate prima dell'approvazione.
La qualificazione risultante si applica al materiale definito, configurazione dell'apparecchiatura, e condizioni di processo supportate. Non si estende automaticamente a una bobina riprogettata o a un tipo di acciaio diverso.
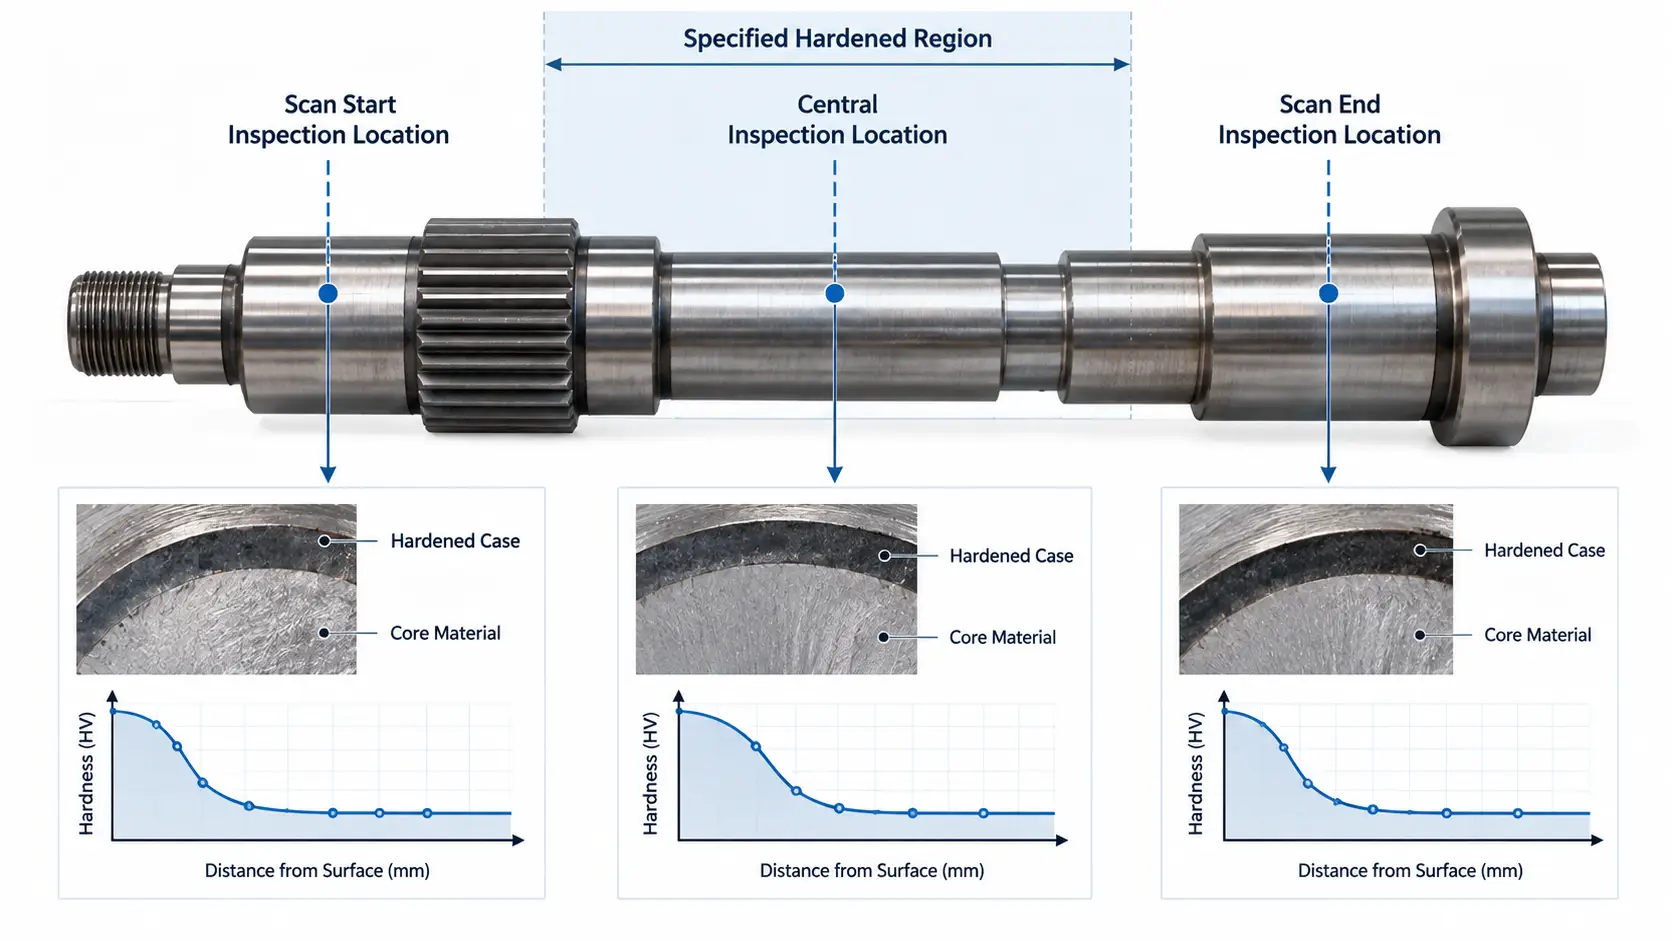
Posizioni di ispezione dell'albero per la convalida della tempra a induzione scansionata.
3. Quando è necessaria la riqualificazione con tempra ad induzione?
La riqualificazione può essere necessaria quando una modifica influisce sulle condizioni coperte dalla qualifica originale.
Non tutti gli aggiustamenti richiedono una riqualificazione completa. La decisione dipende dalla natura del cambiamento, il suo potenziale effetto sul risultato dell'indurimento, e i requisiti applicabili del cliente o di qualità.
| Cambiamento di processo | Cosa dovrebbe essere valutato |
|---|---|
| Sostituzione o riprogettazione della bobina di induzione | Equivalenza della bobina, distribuzione del riscaldamento, e consistenza del modello indurito |
| Modifica dell'alimentazione o del programma di riscaldamento | Effetti sul ciclo di riscaldamento e limiti operativi approvati |
| Velocità di scansione o regolazione del dispositivo | Posizionamento del pezzo, esposizione al riscaldamento, e posizione nella regione rafforzata |
| Modifica del sistema di tempra | Flusso, distribuzione a spruzzo, condizioni di raffreddamento, e rafforzamento della risposta |
| Cambio materiale o pezzo | Temprabilità, Geometria, e l'applicabilità delle prove di qualificazione esistenti |
| Trasferimento di apparecchiature o trasferimento di processo | Equivalenza delle apparecchiature e necessità di ulteriori verifiche |
Per esempio, la sostituzione di un induttore con uno equivalente verificato può richiedere un livello di valutazione diverso rispetto all'installazione di un induttore riprogettato che modifica la distribuzione del riscaldamento.
Tre domande aiutano a determinare la risposta appropriata:
①La modifica rientra nella configurazione qualificata e nei limiti operativi approvati?
②Potrebbe influenzare la durezza, profondità di cementazione, posizione del modello rinforzato, o un'altra caratteristica specificata?
③Le specifiche del cliente o le procedure applicabili richiedono test aggiuntivi o approvazione formale?
A seconda delle risposte, la risposta può comportare una revisione tecnica documentata, verifica mirata del prodotto, ulteriori prove di qualificazione, o una riqualificazione completa.
La distinzione importante è se le prove esistenti supportano ancora il processo modificato.
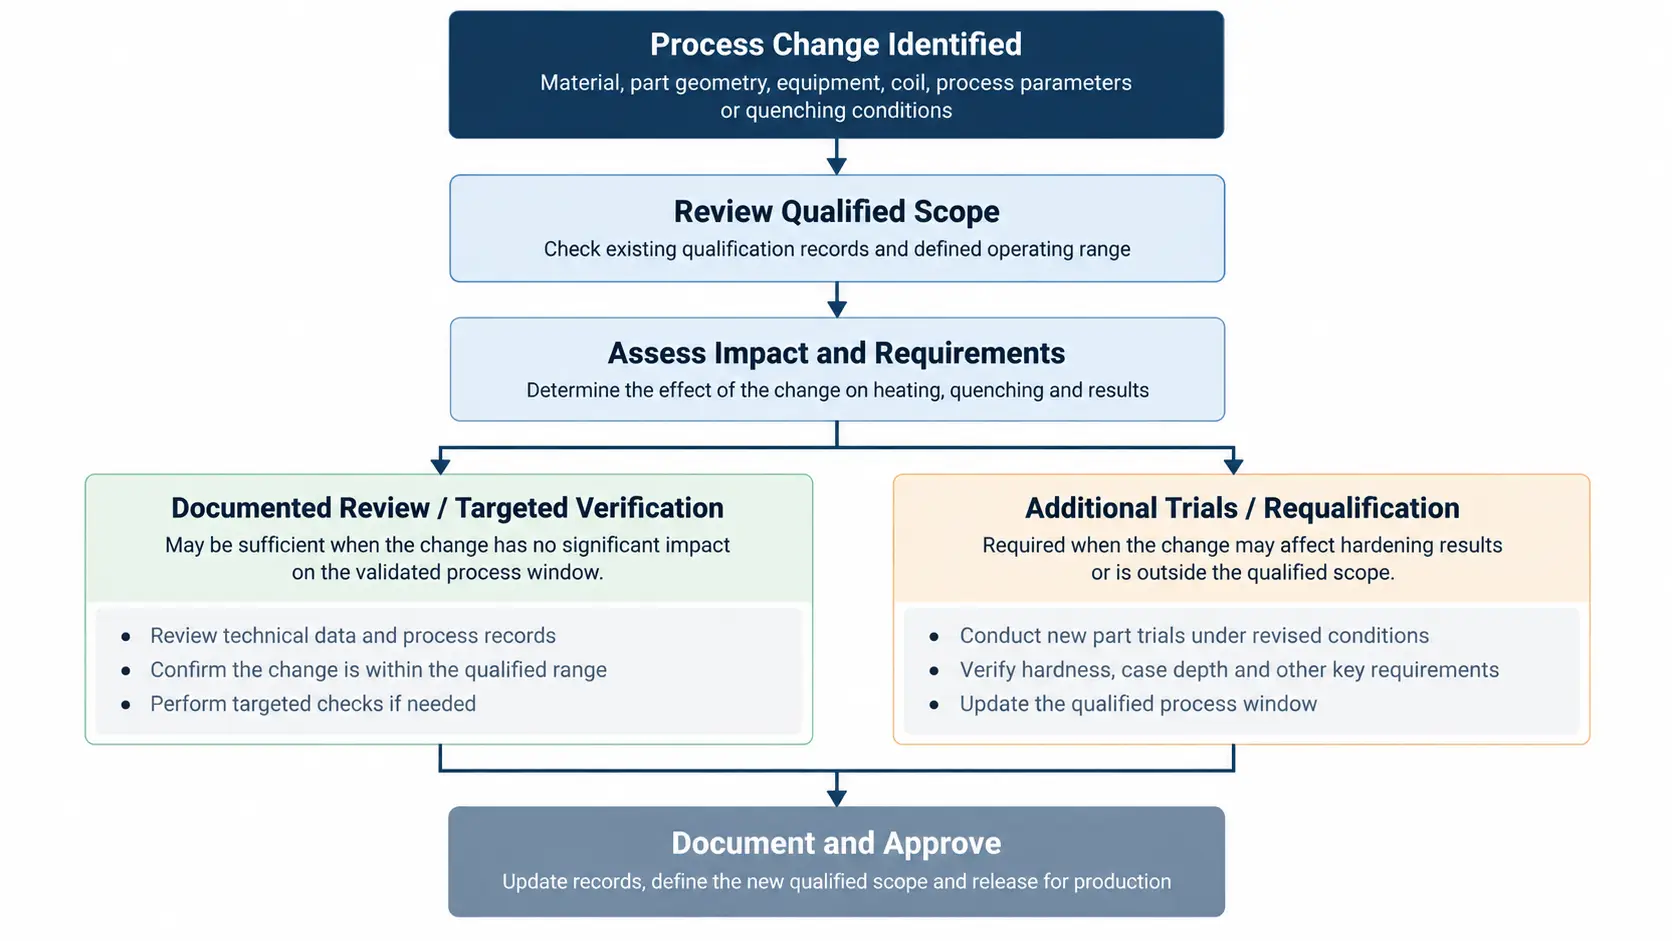
Valutazione delle modifiche di processo per la riqualificazione della tempra ad induzione.
4. Cosa succede se la convalida del processo di rafforzamento a induzione fallisce?
Un risultato di convalida fallito significa che le condizioni testate non hanno dimostrato la conformità a tutti i requisiti specificati.
L'indagine dovrebbe iniziare con la caratteristica guasta e la sua posizione anziché modificare immediatamente le impostazioni della macchina.
| Risultato osservato | Indagine iniziale |
|---|---|
| La durezza superficiale passa, ma la profondità del caso è insufficiente | Confermare la traversa di durezza e la posizione di misurazione; esaminare il ciclo di riscaldamento, risposta materiale, e condizioni di spegnimento |
| Il modello indurito è spostato o incompleto | Controllare la posizione dell'induttore, distanza bobina-pezzo, allineamento dell'apparecchio, e movimento del pezzo |
| I risultati variano tra i pezzi | Confronta i lotti di materiale, posizionamento, registrazioni del riscaldamento, e dissetare la consegna |
| Crepe o distorsioni inaccettabili | Esaminare le condizioni del materiale, Geometria, storia del riscaldamento e del raffreddamento, e relativi vincoli meccanici |
Queste le possibili direzioni di indagine, diagnosi non definitive.
Per esempio, un modello rinforzato incompleto non significa necessariamente potenza insufficiente. Il posizionamento errato della bobina o il movimento del pezzo in lavorazione possono produrre un risultato simile.
Dopo aver identificato la probabile causa, il produttore dovrebbe apportare modifiche controllate, ripetere le prove necessarie, e documentare i risultati prima di approvare il processo.
Se viene scoperto un problema durante la produzione, le parti potenzialmente interessate devono essere valutate secondo la procedura applicabile al prodotto non conforme. La correzione del processo non rende automaticamente accettabili le parti prodotte in precedenza.
5. Documenti di qualificazione e controllo della produzione
Una volta qualificato, il processo approvato dovrebbe essere mantenuto attraverso istruzioni e monitoraggio di produzione controllata.
Le registrazioni pertinenti possono includere l'identificazione del materiale, configurazione dell'apparecchiatura e dell'induttore, programma di riscaldamento, impostazioni di movimento, condizioni di spegnimento, risultati dell'ispezione, e limiti operativi approvati.
Il monitoraggio di routine aiuta a confermare che la produzione segue le condizioni qualificate, ma i segnali macchina da soli non sostituiscono la necessaria verifica della durezza, profondità di cementazione, o altre caratteristiche del prodotto.
Modifiche all'attrezzatura, attrezzature, materiali, o le impostazioni del processo dovrebbero seguire la procedura di controllo delle modifiche applicabile.
Documenti di settore come ASTM A1100, SAE ARP4715, e AIAG CQI-9 possono essere rilevanti per la qualificazione o i requisiti di qualità del trattamento termico. Hanno scopi diversi e non sono universalmente obbligatori per ogni applicazione di tempra a induzione. Le loro edizioni attuali e la loro applicabilità dovrebbero essere confermate rispetto ai requisiti del cliente.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Qual è la differenza tra validazione del processo e qualificazione del processo?
La convalida del processo dimostra, attraverso processi e prove ispettive, che il processo può raggiungere i risultati attesi in condizioni definite. La qualificazione del processo è l'accettazione formale di quel processo validato nell'ambito della procedura di approvazione applicabile.
Ogni cambiamento di processo richiede una riqualificazione completa?
Non necessariamente. La risposta richiesta dipende dalla natura del cambiamento e dal suo potenziale effetto sul risultato dell'indurimento. Una modifica all'interno della configurazione qualificata e dei limiti operativi approvati potrebbe richiedere solo una revisione documentata, mentre una bobina riprogettata o un materiale diverso possono richiedere ulteriori prove o una riqualificazione completa.
È sufficiente il superamento della prova di durezza per qualificare un processo di tempra ad induzione?
No. Un componente può soddisfare i requisiti di durezza superficiale ma avere ancora una profondità della cassa insufficiente, un modello rinforzato errato, o risultati incoerenti tra le parti. Le prove di qualificazione dovrebbero coprire ogni caratteristica specificata, inclusa la profondità della cassa, posizione del modello rinforzato, e controlli dimensionali o di fessurazione ove richiesto.
Attrezzature per la tempra a induzione e sviluppo del processo
KOTRON fornisce apparecchiature di riscaldamento a induzione e sistemi di tempra a induzione personalizzati per alberi, ingranaggi, e altri componenti in acciaio. Condividi il disegno del pezzo e i requisiti per la selezione delle attrezzature e lo sviluppo del processo.










