Forgiatura vs fusione: Resistenza, Costo, Difetti & Applicazioni
Come scegliere tra parti in metallo forgiato e fuso
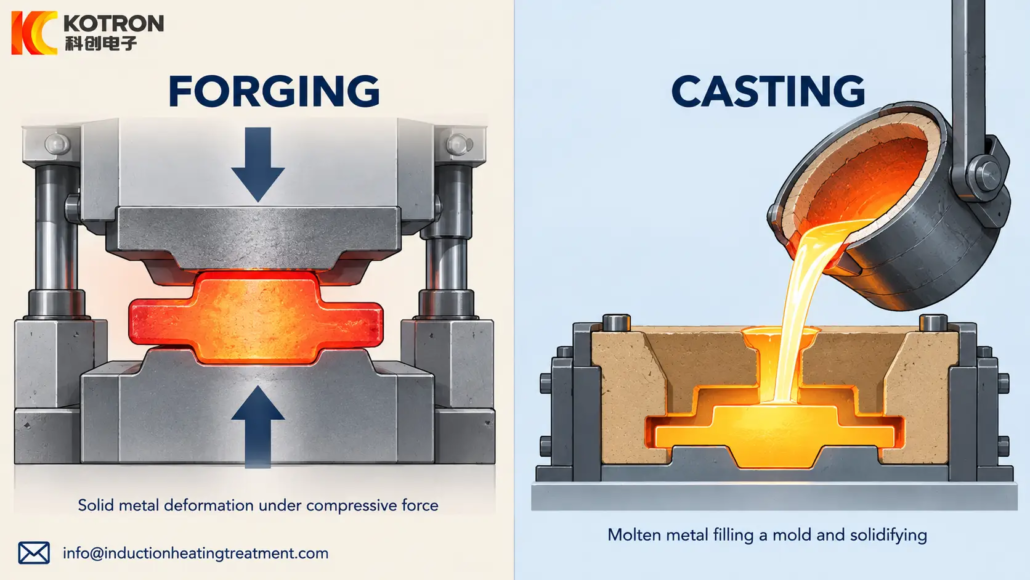
Forgiatura modella il metallo solido attraverso la deformazione plastica, mentre fusione forma parti introducendo metallo fuso in uno stampo e permettendogli di solidificarsi. Questa differenza fondamentale influisce sulla struttura interna, geometria ottenibile, proprietà meccaniche e costo di produzione di un componente.
La forgiatura è spesso selezionata per il solido, parti altamente caricate in cui la resistenza alla fatica e le proprietà controllate dei materiali sono importanti. La fusione è particolarmente utile per forme complesse, passaggi interni e componenti che richiederebbero lavorazioni complesse se prodotti dal pieno. Tuttavia, nessuno dei due metodi è intrinsecamente superiore per ogni applicazione.
Il confronto più utile considera l'effettiva qualità del materiale, carichi di servizio, geometria del pezzo, requisiti di qualità e costo totale di produzione di un componente finito accettabile.
2. Resistenza, Flusso dei cereali e prestazioni a fatica
3. Difetti tipici e controllo di qualità
4. Geometria, Attrezzature e costo totale di produzione
5. Come scegliere tra forgiatura e fusione
6. Riscaldamento a induzione nella produzione di forgiatura e fusione
1. Forgiatura vs fusione: Differenze chiave
Come funziona la forgiatura
La forgiatura utilizza le forze di compressione di una pressa, martello o altra attrezzatura di formatura per deformare il metallo allo stato solido.
Nello stampaggio a caldo, le billette o le barre vengono riscaldate ad una temperatura di formatura adeguata prima della deformazione. Il pezzo rimane solido. Se adatte ai requisiti del materiale e dei componenti, vengono utilizzate anche la forgiatura a caldo e la forgiatura a freddo.
I metodi comuni includono la forgiatura a stampo aperto e la forgiatura a stampo chiuso. La scelta influisce sulla capacità dimensionale, requisiti degli utensili, flusso dei materiali ed economia della produzione.
Come funziona il casting
Il casting implica metallo fuso, riempire la cavità dello stampo e consentire al metallo di solidificarsi nella forma richiesta.
Diversi metodi di fusione offrono capacità diverse. La fusione in sabbia è ampiamente utilizzata per un'ampia gamma di dimensioni dei pezzi e quantità di produzione. La fusione a cera persa può produrre forme complesse con dettagli relativamente fini, mentre la pressofusione è comunemente utilizzata per la produzione in grandi volumi di idonee leghe non ferrose.
Il metodo selezionato influenza la finitura superficiale, precisione dimensionale, solidità interna e investimenti in attrezzature.
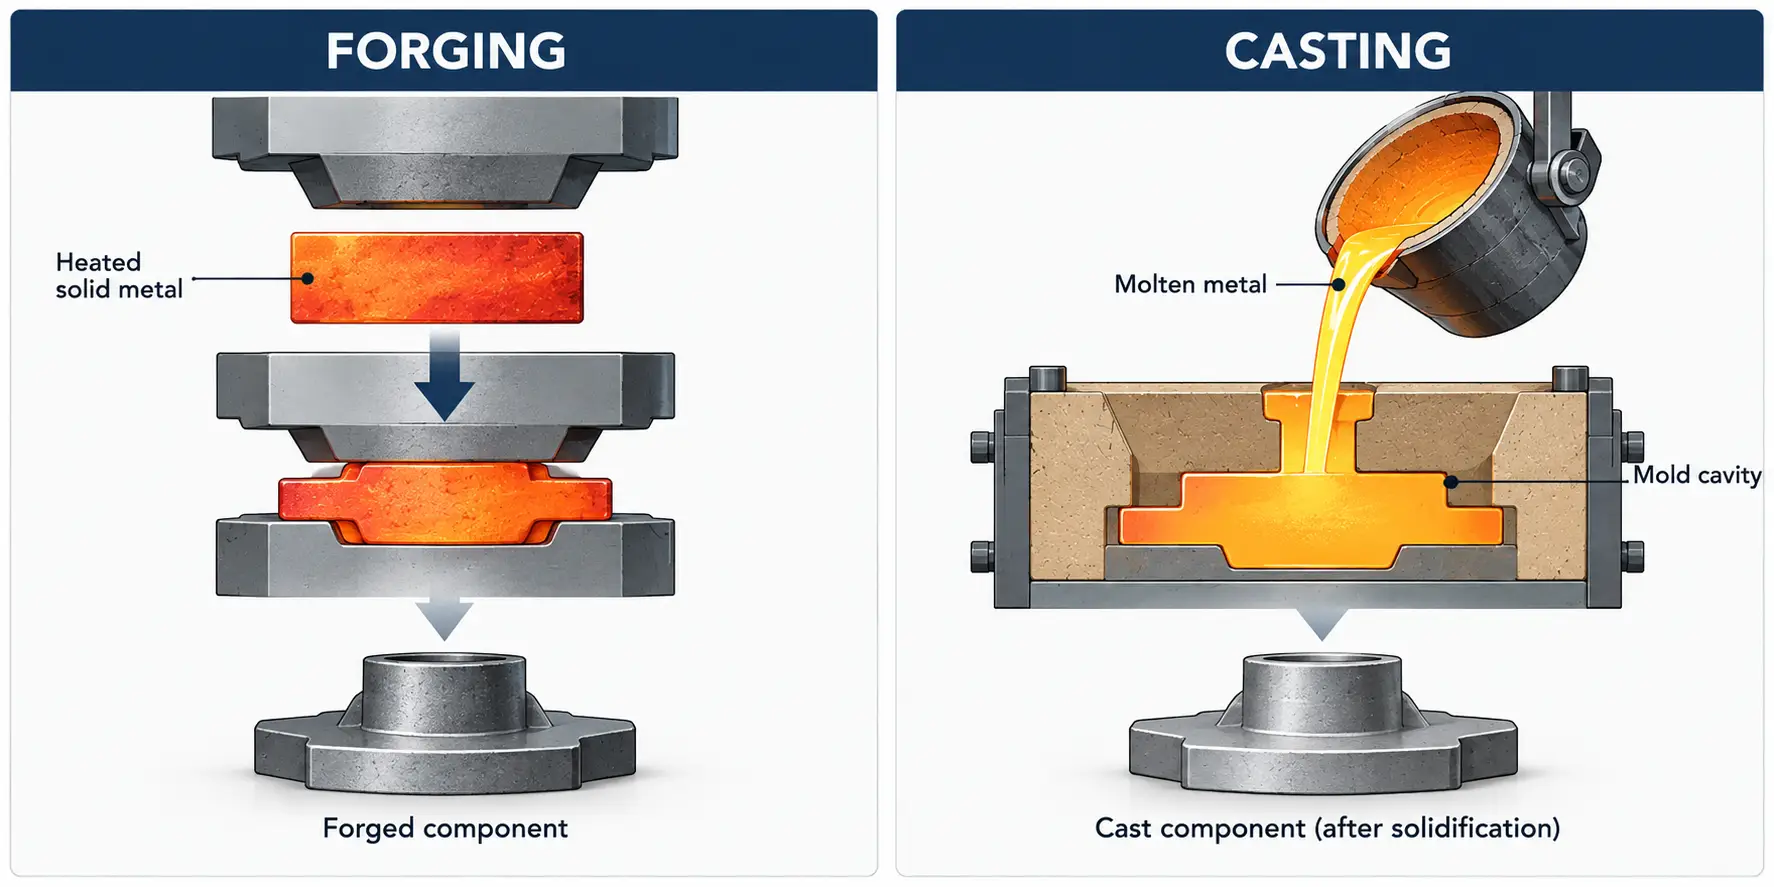
La forgiatura deforma il metallo solido, mentre la fusione solidifica il metallo fuso in uno stampo.
Differenze chiave in breve
| Fattore | Forgiatura | Colata |
|---|---|---|
| Processo di formazione | Deformazione plastica del metallo solido | Solidificazione del metallo fuso in uno stampo |
| Geometria del pezzo | Adatto a molti solidi, forme portanti | Particolarmente adatto per forme complesse e cavità interne |
| Struttura materiale | La deformazione può modificare la microstruttura e sviluppare il flusso direzionale dei grani | La microstruttura si sviluppa attraverso la solidificazione e la successiva lavorazione |
| Prestazioni meccaniche | Può offrire vantaggi per condizioni di carico impegnative | Può soddisfare specifiche impegnative con la lega adatta, lavorazione e controllo qualità |
| Difetti tipici | Giri, pieghe, forgiatura di crepe e riempimento insufficiente | Porosità, difetti di ritiro, inclusioni e lacrime calde |
| Economia manifatturiera | Influenzato dalle attrezzature per la formatura, attrezzature, deformazione e lavorazione | Influenzato dal tipo di stampo, fusione, la resa, lavorazione e quantità di produzione |
| Parti tipiche | Alberi, bielle e semilavorati per ingranaggi | Alloggiamenti della pompa, corpi valvola complessi e alloggiamenti di macchine |
Queste differenze stabiliscono le capacità generali di ciascun processo. La scelta finale richiede la valutazione del componente piuttosto che dare per scontato che un metodo di produzione produca sempre un risultato migliore.
2. Resistenza, Flusso dei cereali e prestazioni a fatica
Perché i componenti forgiati spesso funzionano bene sotto carico
La forgiatura modifica la forma e la struttura interna del metallo attraverso la deformazione plastica. A seconda della lega, scorta iniziale, temperatura di deformazione e riduzione, il processo può affinare la microstruttura e alterare la distribuzione e l'orientamento delle caratteristiche strutturali.
Ciò può essere vantaggioso per i componenti soggetti a flessione, torsione, impatto o carico ripetuto.
Tuttavia, le prestazioni meccaniche non sono determinate dalla sola forgiatura. Composizione materiale, trattamento termico, discontinuità interne, le condizioni della superficie e la geometria del componente rimangono importanti.
Flusso dei cereali e proprietà direzionali
Nella forgiatura, il flusso del grano si riferisce comunemente allo schema direzionale prodotto quando il materiale si deforma, compreso l'allineamento delle caratteristiche microstrutturali e delle inclusioni.
Una forgiatura ben progettata può sviluppare un modello di flusso favorevole alla direzione principale di carico. Ciò può contribuire a migliorare le prestazioni in alcune applicazioni.
Il flusso dei cereali non è la stessa cosa dell’affinamento dei cereali. L'affinamento del grano riguarda la dimensione del grano, mentre il flusso del grano descrive le caratteristiche direzionali associate alla deformazione. I due possono influenzare le proprietà in modi diversi.
Deformazione poco controllata, modelli di flusso sfavorevoli o difetti di forgiatura possono ridurre i benefici attesi. Un componente forgiato dovrebbe quindi essere valutato rispetto alle sue effettive esigenze meccaniche.
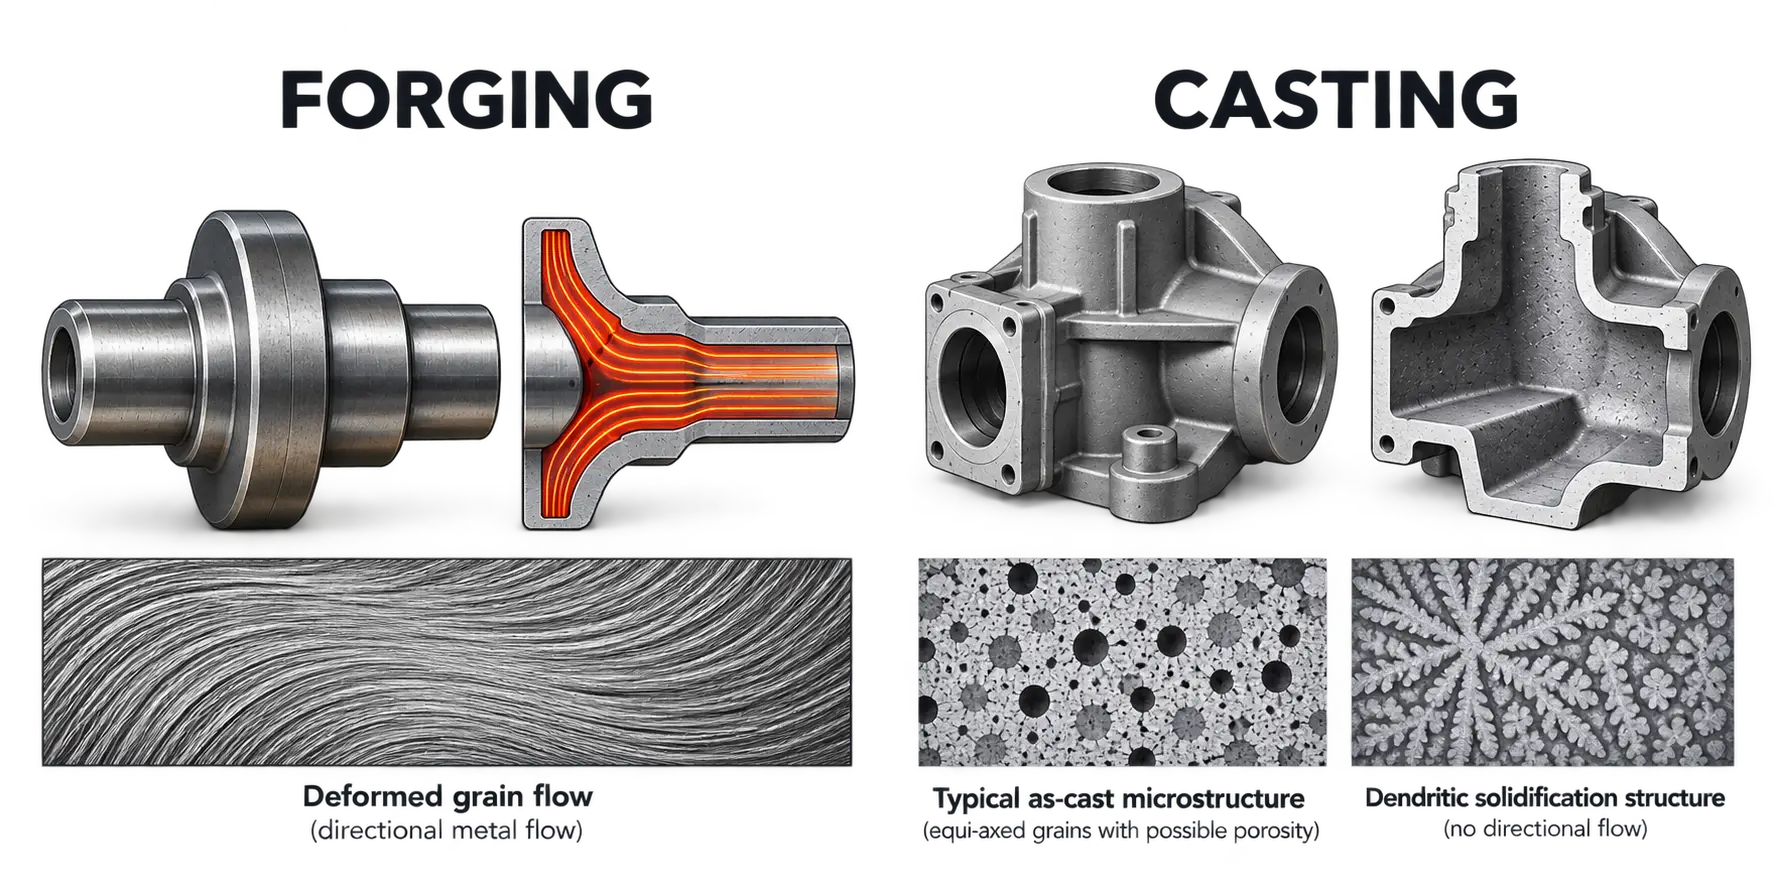
Flusso direzionale del grano prodotto dalla deformazione della forgiatura.
Resistenza alla fatica forgiata o fusa
La rottura per fatica si sviluppa sotto sollecitazioni ripetute o fluttuanti ed è fortemente influenzata dall'innesco e dalla propagazione delle cricche.
Discontinuità interne, difetti superficiali, le tensioni residue e le concentrazioni di sollecitazioni geometriche possono influenzare la durata a fatica sia dei componenti forgiati che di quelli fusi.
La forgiatura può offrire un vantaggio quando la deformazione controllata e la qualità del materiale riducono le discontinuità critiche e forniscono proprietà direzionali favorevoli.
La fusione può anche produrre componenti con adeguate prestazioni a fatica. Selezione delle leghe, controllo della solidificazione, trattamento termico, la lavorazione e l'ispezione influenzano il risultato.
Per applicazioni critiche, i requisiti di fatica dovrebbero essere stabiliti attraverso specifiche pertinenti, test e valutazioni a livello di componente piuttosto che un presupposto generale secondo cui tutti i pezzi forgiati superano tutti i pezzi fusi.
3. Difetti tipici e controllo di qualità
Il percorso di produzione influenza i tipi di difetti che possono verificarsi, ma né la forgiatura né la fusione garantiscono un materiale privo di difetti.
Capire come si formano le discontinuità è più utile che assumere che un particolare difetto appartenga esclusivamente ad un processo.
Difetti tipici della fusione
La qualità della fusione è influenzata dalla preparazione della fusione, riempimento dello stampo, alimentazione e solidificazione.
I difetti comuni includono:
Porosità del gas: Vuoti associati al gas intrappolato o rilasciato durante la solidificazione.
Cavità da ritiro e porosità da ritiro: Vuoti derivanti da un'alimentazione inadeguata poiché il metallo si contrae durante la solidificazione.
Lacrime calde: Fessure che si formano quando la contrazione viene contenuta durante le fasi finali della solidificazione.
Inclusioni non metalliche: Materiale indesiderato incorporato nella fusione.
Errori di esecuzione e chiusure fredde: Difetti associati al riempimento incompleto dello stampo o alla fusione insufficiente tra i flussi di metallo in avanzamento.
La loro presenza dipende dalla lega, metodo di fusione, progettazione stampi e controllo di processo.
Difetti tipici di forgiatura
I difetti di forgiatura possono avere origine dal materiale di partenza o svilupparsi durante il riscaldamento e la deformazione.
Gli esempi includono:
Giri e pieghe: Materiale ripiegato su se stesso durante la deformazione, potenzialmente creando discontinuità superficiali.
Cricche di forgia: Crepe associate ad eccessiva tensione locale, temperatura di formatura inadeguata, limitazioni materiali o altre condizioni di lavorazione.
Riempimento insufficiente: Riempimento incompleto della cavità prevista del moncone.
Discontinuità superficiali: Difetti ereditati dal grezzo di partenza o introdotti durante la lavorazione.
Discontinuità interne: Difetti che possono rimanere dal materiale di partenza o svilupparsi in condizioni di lavorazione sfavorevoli.
La deformazione della forgiatura può chiudere alcuni vuoti interni in condizioni adeguate, ma la chiusura non significa necessariamente un legame metallurgico o la completa eliminazione del difetto.
Inclusioni non metalliche, crepe e altre discontinuità possono rimanere anche dopo una deformazione sostanziale.
Requisiti di ispezione e accettazione
L'ispezione di qualità deve essere selezionata in base al materiale, Geometria, tipologie di difetti attesi e criteri di accettazione applicabili.
L'ispezione visiva e dimensionale è comunemente utilizzata per valutare le caratteristiche esterne. I test ultrasonici e radiografici possono essere utilizzati per indagare sulle discontinuità interne laddove il materiale e la geometria lo consentono.
I test con particelle magnetiche possono rivelare discontinuità superficiali e vicine alla superficie in materiali ferromagnetici idonei, mentre il test con liquidi penetranti viene utilizzato per discontinuità superficiali in materiali compatibili.
La capacità di ispezione non è identica per ogni componente forgiato o fuso. Microstrutture grossolane, spessore della sezione, condizioni della superficie, la geometria complessa e l'orientamento del difetto possono influenzare il rilevamento.
Per parti critiche, le procedure di ispezione e i limiti di accettazione dovrebbero essere stabiliti dalle specifiche dei materiali e dei componenti pertinenti.
È possibile identificare una parte forgiata o fusa dall'aspetto??
Struttura della superficie, linee di giunzione e altri segni di produzione possono fornire indizi, ma non sono prove definitive.
Lavorazione, sabbiatura, il rivestimento e altre operazioni di finitura possono rimuovere o oscurare queste caratteristiche. Alcuni metodi di forgiatura e fusione possono anche produrre aspetti esterni simili.
Registri di produzione, la documentazione dei materiali e un adeguato esame metallurgico forniscono una base più affidabile per identificare il percorso di produzione.
4. Geometria, Attrezzature e costo totale di produzione
Il costo di produzione dovrebbe essere valutato per il prodotto finito, componente accettato anziché solo la forgiatura o la fusione iniziale.
Geometria e fattibilità della produzione
La fusione è spesso vantaggiosa quando una parte richiede passaggi interni, cavità complesse o caratteristiche esterne difficili da formare mediante la forgiatura convenzionale.
Gli alloggiamenti delle pompe e alcuni corpi delle valvole sono esempi tipici. La fusione può creare passaggi di flusso all'interno del componente, riducendo la quantità di lavorazione o assemblaggio che potrebbe altrimenti essere richiesto.
La forgiatura è spesso adatta per componenti solidi in cui la deformazione del materiale e le proprietà direzionali offrono vantaggi pratici.
Tuttavia, la geometria da sola non determina la scelta. Misurare, lega, devono essere prese in considerazione anche le tolleranze richieste e i processi di produzione disponibili.
Attrezzature e quantità di produzione
La forgiatura a stampo chiuso può richiedere investimenti significativi nello stampo. Per una produzione adeguata in grandi volumi, tale costo può essere distribuito su molti componenti.
I costi degli utensili di fusione dipendono fortemente dal processo selezionato.
La fusione in sabbia può essere economica per alcune applicazioni a basso volume o con componenti di grandi dimensioni, mentre la pressofusione ad alta pressione richiede in genere investimenti più consistenti in attrezzature, ma può essere vantaggiosa con volumi di produzione elevati.
Né la forgiatura né la fusione sono costantemente più economiche in tutte le condizioni di produzione.
Lavorazione, Resa e costi della qualità
Il costo totale di produzione può includere:
— Materiale iniziale e perdite materiali.
— Fusione o riscaldamento billette.
— Operazioni di formatura o fusione.
— Muore, stampi e attrezzature associate.
— Rifilatura, pulizia e lavorazione.
— Trattamenti termici e finiture superficiali.
— Ispezione, rilavorazioni e parti scartate.
La forgiatura a forma quasi perfetta e la fusione di precisione possono ridurre i requisiti di lavorazione quando la geometria e le tolleranze del componente sono adatte.
Anche l'utilizzo del materiale varia. La forgiatura può produrre bave e scarti di rifilatura, mentre il casting potrebbe richiedere cancelli, guide e alzate che devono essere rimosse o riciclate.
Il confronto economico significativo è il costo per pezzo finito accettato al volume di produzione richiesto.
5. Come scegliere tra forgiatura e fusione
Una selezione pratica inizia con i requisiti di servizio del componente e procede a ritroso fino al processo di produzione.
Passo 1: Stabilire i requisiti di materiale e di carico
Identificare la lega richiesta, proprietà meccaniche e condizioni operative.
Un componente esposto a flessione ripetuta o a carichi torsionali può trarre vantaggio da un percorso di forgiatura che fornisca qualità del materiale e proprietà direzionali adeguate.
Un casting può anche essere accettabile se presenta le proprietà specificate, il livello di qualità e il design soddisfano i requisiti del servizio.
La decisione dovrebbe essere supportata da specifiche tecniche piuttosto che dal solo metodo di produzione.
Passo 2: Valutare la geometria della parte
Determinare se il componente contiene cavità interne, passaggi di flusso, pareti sottili o altre caratteristiche che influenzano fortemente la producibilità.
Un albero pieno può essere adatto alla forgiatura.
Un alloggiamento della pompa complesso con passaggi di flusso interni può essere più pratico da fondere.
Quando entrambi i percorsi sono fattibili, confrontare la quantità di lavorazione e assemblaggio successivi richiesti.
Passo 3: Definire i requisiti di qualità e ispezione
Considera i tipi, dimensioni e posizioni delle discontinuità che potrebbero influenzare le prestazioni dei componenti.
Per parti critiche per la fatica, i difetti vicino a regioni altamente stressate possono essere particolarmente importanti.
Per componenti contenenti pressione, i requisiti di integrità possono influenzare la selezione del materiale, percorso di produzione e ispezione.
L'accettazione della qualità dovrebbe essere definita attraverso le specifiche applicabili e le condizioni di servizio, non semplicemente etichettando un processo come più forte o più affidabile.
Passo 4: Confronta il volume di produzione e il costo totale
Stima dell'investimento in attrezzature, velocità di produzione, utilizzazione del materiale, lavorazione meccanica, trattamento termico, costi di ispezione e rifiuto.
Un processo con un costo di attrezzaggio iniziale inferiore potrebbe non produrre il costo più basso per parte accettata a volumi elevati.
Al contrario, un percorso di forgiatura tecnicamente fattibile può essere antieconomico per un complesso, componente a basso volume.
Esempi dalla produzione industriale
| Componente | Importanti fattori di selezione | Considerazioni sulla produzione |
|---|---|---|
| Albero a gomiti | Carico di fatica, proprietà dei materiali e volume di produzione | La forgiatura è comune nelle applicazioni impegnative; Per alcuni progetti vengono utilizzati anche percorsi di colata adeguati |
| Ingranaggio vuoto | Qualità dei materiali, carico, lavorazione meccanica e successivo trattamento termico | La forgiatura viene spesso utilizzata per componenti di ingranaggi altamente caricati, soggetto ai requisiti di progettazione e materiali |
| Alloggiamento della pompa | Passaggi di flusso interni, requisiti di geometria e pressione | La fusione può formare passaggi interni complessi in modo efficiente |
| Corpo valvola | Integrità della pressione, ambiente di servizio, lega e geometria interna | Vengono utilizzati sia modelli forgiati che fusi, a seconda dei requisiti applicabili |
La decisione finale
Scegli il percorso di produzione in grado di soddisfare costantemente le prestazioni richieste, geometria e specifiche di qualità a un costo totale accettabile.
Per applicazioni impegnative, questa decisione dovrebbe essere supportata da dati rilevanti, capacità di processo, requisiti di ispezione e discussioni con produttori qualificati.
6. Riscaldamento a induzione nella produzione di forgiatura e fusione
Il riscaldamento a induzione può supportare sia la produzione di forgiatura che di fusione, ma ha scopi diversi.
Riscaldamento della billetta prima della forgiatura
Nello stampaggio a caldo, le billette o le barre metalliche devono raggiungere una temperatura di formatura adeguata prima della deformazione.
An sistema di riscaldamento billette a induzione può riscaldare pezzi conduttivi idonei mentre rimangono solidi. Il materiale riscaldato viene poi trasferito ad una pressa, martello o altra attrezzatura per forgiatura.
I requisiti di riscaldamento dipendono dalla qualità del materiale, dimensioni del pezzo da lavoro, temperatura di formazione e velocità di produzione.
KOTRON fornisce apparecchiature di riscaldamento a induzione per applicazioni di forgiatura. Maggiori informazioni sono disponibili su Fucinatura a Induzione pagina.
Fusione ad induzione per fusione
La fusione richiede la preparazione del metallo fuso prima del riempimento dello stampo.
An forno ad induzione può fondere metalli e leghe adatti utilizzando induzione elettromagnetica. Il metallo fuso viene quindi manipolato e colato secondo il processo di fusione selezionato.
Le apparecchiature di fusione supportano la preparazione del metallo; non sostituisce la progettazione dello stampo, versando, controllo della solidificazione o ispezione della fusione.
La distinzione è semplice: Il riscaldamento a induzione della billetta prepara il metallo solido per la forgiatura, mentre la fusione ad induzione produce metallo liquido per la fusione.
Chiave da asporto
Forgiatura e fusione offrono diverse capacità produttive. La forgiatura può offrire vantaggi per alcuni componenti altamente caricati, mentre la fusione è particolarmente utile per forme complesse e passaggi interni.
Il processo appropriato dovrebbe essere selezionato confrontando i requisiti del servizio, dalle proprietà del materiale, Geometria, accettazione della qualità e costo totale di produzione.
In produzione, il riscaldamento a induzione può essere utilizzato per il riscaldamento di billette solide prima della forgiatura o per la fusione del metallo prima della fusione. Si tratta di applicazioni termiche distinte che richiedono diverse configurazioni di apparecchiature.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una parte metallica può essere sia fusa che forgiata?
Sì. Alcuni percorsi di produzione utilizzano materiale fuso o preforme prodotte appositamente che vengono sottoposte a successiva forgiatura. Anche i prodotti lavorati convenzionali provengono comunemente da lingotti fusi o da materiale colato in continuo. Le proprietà del componente finale dipendono dalla storia completa della lavorazione, non solo il suo metodo di solidificazione iniziale.
La forgiatura elimina la porosità interna?
Non necessariamente. Un'adeguata deformazione può chiudere alcuni vuoti interni, ma non è garantita la completa adesione metallurgica. Il risultato dipende dalla temperatura, alla deformazione, stato di stress, caratteristiche dei difetti e successiva lavorazione. La qualità interna deve essere verificata ove richiesto.
Come puoi sapere se una parte è forgiata o fusa?
L'aspetto della superficie e i segni di fabbricazione possono fornire indicazioni, ma la lavorazione e la finitura possono oscurarli. Registri di produzione, la certificazione dei materiali e un adeguato esame metallurgico sono più affidabili del solo aspetto visivo.
Scegliere tra forgiatura e fusione per la vostra produzione?
KOTRON fornisce apparecchiature di riscaldamento a induzione per il riscaldamento di billette solide prima della forgiatura e della fusione dei metalli per la fusione. Raccontaci i tuoi requisiti di componenti e produzione.