
Tempra ad induzione di perni e boccole: OD vs. Superfici identificative
Come funzionano le superfici, L'accesso all'induttore e lo spessore delle pareti influiscono sull'indurimento
Perni e boccole spesso lavorano insieme nei giunti meccanici, ma loro tempra ad induzione i requisiti possono essere molto diversi. Un perno potrebbe necessitare di un diametro esterno indurito (OD), mentre una boccola in acciaio può richiedere un indurimento sul diametro interno (ID), diametro esterno, o entrambi.
La scelta inizia dai piani di lavoro e dal disegno del componente. Determina quindi come l'induttore raggiunge quelle superfici, come è organizzata la tempra, e dove è necessario verificare la durezza e la profondità della cassa.
Questo articolo si concentra sui perni e boccole in acciaio adatti alla tempra ad induzione, piuttosto che boccole realizzate con materiali per cuscinetti non temprabili.
2. In che modo differiscono le disposizioni di tempra a induzione OD e ID?
3. Perché è importante lo spessore della parete della boccola?
4. Come dovrebbero essere ispezionate le superfici indurite?
1. Quali superfici necessitano di indurimento su perni e boccole?
La superficie da indurire è determinata dalla progettazione del componente e dalle condizioni di servizio. L'indurimento del diametro esterno del perno e l'indurimento del diametro interno della boccola sono soluzioni comuni, ma non è nemmeno una regola universale.
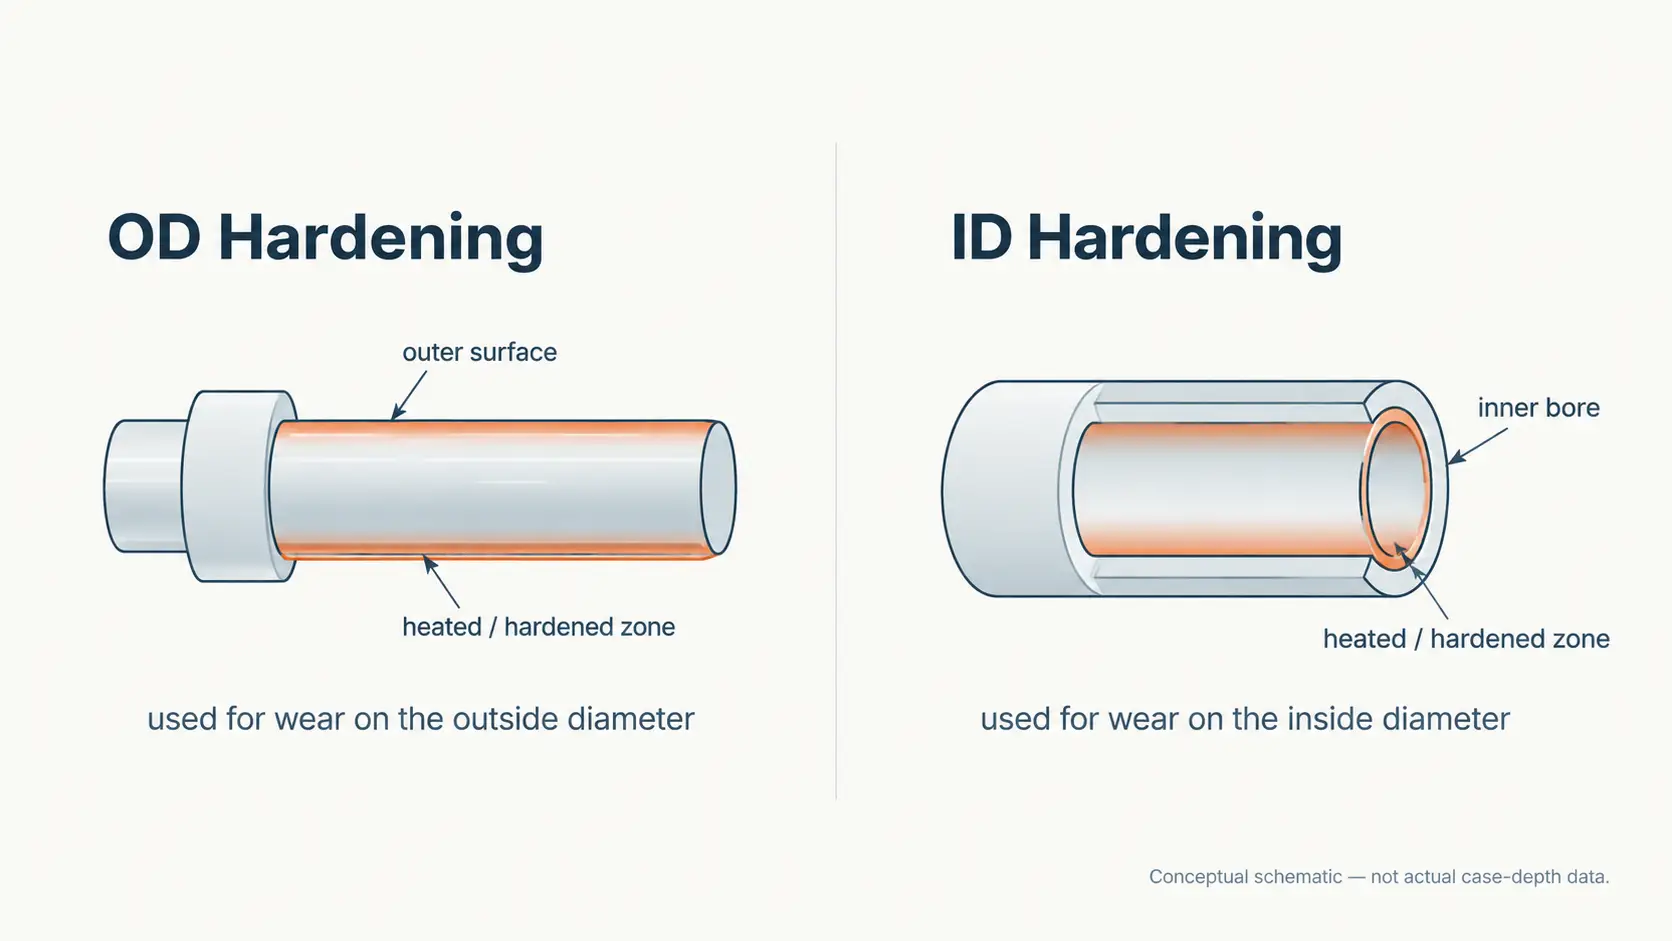
Indurimento del diametro esterno del perno
In molti giunti meccanici, l'esterno di un perno entra in contatto con una boccola o un altro componente accoppiato. Il movimento di scorrimento o oscillazione sotto carico può rendere l'usura superficiale un'importante considerazione di progettazione.
La tempra a induzione può produrre una custodia temprata sulla regione di contatto specificata. Le proprietà sotto quella cassa dipendono dall'acciaio, geometria del componente, e condizioni di riscaldamento e raffreddamento.
Non tutte le parti del perno necessitano necessariamente dello stesso trattamento. Un disegno può specificare la durezza e la profondità della cassa lungo una superficie di appoggio, con requisiti diversi alle estremità, spalle o altre caratteristiche.
La lunghezza indurita e i suoi limiti dovrebbero quindi derivare dalle specifiche del componente, non semplicemente dalla lunghezza che un induttore può riscaldare.
ID boccola, OD e indurimento su doppia superficie
Una boccola presenta una situazione diversa perché sia la sua superficie interna che quella esterna possono avere ruoli funzionali.
L'ID forma comunemente una superficie di contatto contro un perno. Il diametro esterno potrebbe anche subire usura o carico di contatto, a seconda dell'assemblaggio.
Le boccole utilizzate in alcune macchine edili illustrano questa distinzione: il foro interagisce con il perno, mentre la superficie esterna può entrare in contatto con altre parti del sistema di trasmissione dei cingoli.
Di conseguenza, una boccola in acciaio può richiedere un indurimento interno, Tempra OD o regioni temprate separate su entrambe le superfici. Non è necessario che le profondità della cassa specificate siano le stesse.
Un esempio documentato è quello di Caterpillar Metodo di indurimento di una boccola di una catena di cingoli (US6402862), che descrive operazioni separate di riscaldamento a induzione per la superficie esterna, superficie interna ed estremità di una particolare boccola catena.
Questo è un approccio produttivo specifico, non è un requisito per tutte le boccole. Resta la questione rilevante: quali superfici il disegno della parte identifica per il trattamento.
2. In che modo differiscono le disposizioni di tempra a induzione OD e ID?
L'obiettivo metallurgico è simile: riscaldare la regione specificata di un acciaio adatto alla condizione di austenitizzazione richiesta, poi spegnerlo opportunamente. Le modalità pratiche, tuttavia, può essere molto diverso.
Tempra esterna di perni e boccole
La tempra OD utilizza comunemente un induttore circolare posizionato attorno al pezzo cilindrico.
Una breve regione può essere riscaldata in una disposizione stazionaria, mentre una lunghezza indurita più lunga potrebbe richiedere la scansione. Il metodo viene scelto in base alla geometria del pezzo e al modello della cassa richiesto.
Gioco bobina-pezzo, l'allineamento e la sequenza di riscaldamento influiscono sul risultato. Anche su una superficie esterna accessibile, spalle, scanalature e variazioni di diametro possono rendere difficile ottenere la regione indurita specificata.
Indurimento interno dei fori delle boccole
L'indurimento dell'ID impone vincoli più severi all'induttore.
La bobina deve adattarsi all'interno del foro mantenendo lo spazio necessario per il riscaldamento. Diametro della foratura, la lunghezza e l'accesso dalle estremità influiscono sullo spazio disponibile per l'induttore, i suoi collegamenti e la disposizione di raffreddamento.
Anche l'estinzione richiede attenzione. Fornitura di liquido a una superficie interna riscaldata, ottenere la copertura richiesta e consentire al liquido di lasciare il foro può richiedere una disposizione appositamente progettata.
Lungo, un foro passante stretto presenta condizioni di accesso diverse da un foro corto o cieco.
Un induttore esterno quindi non può essere semplicemente spostato all'interno di una boccola e aspettarsi che produca lo stesso risultato. La geometria interna modifica i requisiti progettuali.
Vengono trattate le questioni tecniche più ampie relative alla progettazione interna degli induttori Tempra ad induzione con foro interno.
Panoramica delle disposizioni OD e ID
| Fattore di processo | Indurimento del diametro esterno | Rafforzamento dell'ID |
|---|---|---|
| Posizione dell'induttore | Tipicamente circonda la superficie esterna | Posizionato all'interno del foro |
| Spazio disponibile | Spesso meno limitato | Limitato dalla dimensione del foro, lunghezza e accesso |
| Posizionamento | Gioco esterno e allineamento del pezzo | Gioco interno e allineamento del foro |
| tempra | Di solito accessibile dall'esterno | Il parto interno e il drenaggio richiedono attenzione |
Nessuno dei due metodi è intrinsecamente preferibile. La superficie indurita richiesta determina la disposizione.
3. Perché è importante lo spessore della parete della boccola?
Lo spessore della parete diventa particolarmente importante quando entrambi i lati di una boccola necessitano di indurimento.
Il riscaldamento a induzione può concentrare l'energia vicino alla superficie selezionata, ma il calore passa anche attraverso l'acciaio. In un componente a parete sottile, la superficie opposta può subire un sostanziale aumento di temperatura durante il ciclo di riscaldamento.
Il riscaldamento di una superficie può influenzare l’altra
Durante il riscaldamento dell'ID, un po' di calore raggiunge la parete esterna. Il riscaldamento del diametro esterno può influenzare in modo simile la superficie del foro.
Ciò non significa che entrambe le superfici si induriranno automaticamente. La struttura finale dipende dalla temperatura raggiunta, la risposta dell’acciaio e il successivo raffreddamento.
La questione pratica è se il ciclo termico modifichi il materiale al di fuori della regione indurita prevista. Per una parete relativamente sottile, le zone riscaldate possono estendersi abbastanza da influenzare la necessaria separazione tra gli involucri superficiali o le proprietà del nucleo rimanente.
Una parete più spessa può fornire una maggiore separazione termica durante un breve ciclo di riscaldamento, anche se il risultato deve ancora essere stabilito per il materiale e il processo reali.
Operazioni di rafforzamento separate possono interagire
Una boccola che richiede indurimento sia del diametro interno che del diametro esterno può essere sottoposta a due operazioni di riscaldamento e tempra.
Il secondo ciclo può modificare le proprietà prodotte dal primo.
Se il secondo ciclo di riscaldamento porta una regione già indurita a una temperatura sufficientemente elevata per un tempo sufficientemente lungo, può alterare la sua durezza attraverso un ulteriore rinvenimento. L'entità dipende dal trattamento termico precedente e dalla storia temperatura-tempo della seconda operazione.
Se la regione precedentemente indurita viene riscaldata nell'intervallo di austenitizzazione, la struttura risultante dipenderà dal nuovo ciclo di riscaldamento e raffreddamento.
Questi effetti rendono importante l’ordine delle operazioni. La produzione di un caso OD accettabile in uno studio e di un caso ID accettabile in un altro non stabilisce che entrambi rimarranno accettabili dopo la sequenza completa.
Dove ID separato, I trattamenti OD o end-face si incontrano, possono svilupparsi regioni ammorbidite indesiderate anche se il successivo riscaldamento influisce su una custodia indurita esistente.
Il metodo Caterpillar citato in precedenza risolve questo problema in modo specifico. La sua operazione di indurimento della faccia terminale separata ha lo scopo di controllare la misura in cui il riscaldamento si estende nelle regioni ID e OD precedentemente indurite, limitando le zone rammollite che altrimenti potrebbero formarsi.
Si tratta di un problema specifico del processo piuttosto che di un risultato inevitabile dell’indurimento della doppia superficie.
Per boccole che richiedono strati induriti distinti, la distribuzione finale della durezza attraverso la parete è importante quanto le singole letture superficiali.
Anche le modifiche dimensionali devono essere prese in considerazione
Il riscaldamento e la tempra possono modificare le dimensioni della boccola attraverso effetti termici e di trasformazione.
Il diametro e la rotondità del foro meritano attenzione perché influenzano l'adattamento con il perno di accoppiamento. Un riscaldamento o un raffreddamento non uniforme possono contribuire alla distorsione, ma l'importo non può essere dedotto solo dallo spessore della parete.
Per boccole con tolleranza stretta, l'indurimento e le eventuali successive operazioni di finitura devono essere pianificate insieme.
4. Come dovrebbero essere ispezionate le superfici indurite?
L'ispezione dovrebbe seguire le superfici e le posizioni identificate nel disegno. Ciò è particolarmente importante per le boccole trattate su entrambi i lati, dove la distribuzione finale della durezza può differire da quella ottenuta dopo ciascuna delle singole operazioni.
Controllare la regione indurita e la profondità della cassa
Per l'indurimento del diametro esterno del perno, il caso richiesto può coprire una lunghezza definita del cuscinetto anziché l'intero componente.
Per l'indurimento del diametro interno della boccola, l'ispezione deve riguardare la superficie del foro e la copertura specificata lungo la sua lunghezza. Una boccola trattata su entrambi i lati può richiedere misurazioni separate su diametro interno e diametro esterno.
La profondità effettiva della cassa viene valutata in base al criterio di durezza e al metodo di prova specificati. Su una superficie indurita con diametro esterno, la profondità è misurata verso l'interno dall'esterno; per un foro con tempra ID, viene misurato nel muro dalla superficie interna.
Una sezione trasversale preparata con misurazioni appropriate della durezza può rivelare come le due regioni indurite si relazionano tra loro.
Per boccole temprate in sequenza, particolare attenzione può essere necessaria in prossimità dei confini tra le aree trattate. Le misurazioni locali della durezza possono aiutare a identificare se il riscaldamento successivo ha interessato una regione precedentemente indurita.
Per procedure di misurazione dettagliate, vedere Come ispezionare le parti temprate ad induzione.
Confermare i requisiti dimensionali
Una boccola può raggiungere la durezza ID richiesta ma sviluppare una dimensione del foro inaccettabile o una condizione obliqua dopo la tempra.
L'ispezione dovrebbe quindi riguardare la durezza superficiale specificata, profondità del caso, confini rafforzati e dimensioni critiche dopo la sequenza di trattamento completata.
Chiave da asporto
Per perni e boccole, OD e ID tempra ad induzione non sono scelte concorrenti basate su quale metodo sia più facile da eseguire. Sono diverse modalità per raggiungere le superfici preposte al servizio. La decisione finale dipende dalla possibilità che il processo completato produca le regioni rinforzate richieste, proprietà del passaggio della parete e tolleranze dimensionali.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una boccola può richiedere la tempra a induzione sia del diametro interno che del diametro esterno?
Sì. Una boccola in acciaio potrebbe richiedere un indurimento interno, Tempra OD o regioni temprate separate su entrambe le superfici. Non è necessario che le profondità della cassa specificate siano le stesse, e l'ordine delle due operazioni è importante perché il secondo ciclo di riscaldamento può modificare le proprietà prodotte dal primo.
In che modo la misurazione della profondità del caso differisce tra l'indurimento OD e ID?
Su una superficie indurita con diametro esterno, la profondità è misurata verso l'interno dall'esterno. Per un foro temprato sull'ID, viene misurato nel muro dalla superficie interna. Di solito è necessaria una sezione trasversale preparata per mostrare come le due regioni indurite si relazionano tra loro.
Perché lo spessore della parete è importante per la tempra su doppia superficie?
In una boccola a pareti sottili, riscaldare una superficie può aumentare la temperatura della superficie opposta. La struttura finale dipende dalla temperatura raggiunta e dal successivo raffreddamento, quindi una parete più spessa generalmente fornisce una maggiore separazione termica, ma il risultato deve ancora essere confermato per il materiale e il processo reali.
Il metodo con boccole per cingoli Caterpillar è un requisito per tutte le boccole?
No. US6402862 descrive un approccio produttivo specifico per una particolare boccola per catena. Non è un requisito universale; la domanda rilevante è quali superfici il disegno della parte identifica per il trattamento.
Hai bisogno di aiuto per indurire perni o boccole?
Inviaci il disegno della tua parte e possiamo aiutarti a valutare la disposizione dell'induttore, tempra e ispezione per la vostra applicazione di tempra OD o ID.


