
Come ridurre l'ossidazione durante il riscaldamento a induzione: 8 Strategie comprovate
L'ossidazione durante il riscaldamento a induzione è uno dei primi problemi di processo che i produttori notano quando passano dal prototipo alla produzione. Si manifesta come incrostazioni sulla superficie, cambiamento di colore, Decarburazione, o scarsa bagnatura della brasatura—e in molte officine, porta a pulizie aggiuntive, rilavorazioni, o addirittura pezzi scartati. La buona notizia: nella maggior parte dei casi, l'ossidazione non è un problema del materiale. È un problema di controllo del processo—e la combinazione giusta di alimentazione, progettazione della bobina, tempistica del ciclo, e gestione dell'atmosfera può ridurlo drasticamente.
|
1. Perché avviene l'ossidazione |
5. Progettazione della bobina & Posizionamento |
1. Perché avviene l'ossidazione & Perché la velocità è importante
L'ossidazione è una semplice reazione chimica: metallo + ossigeno + calore = ossido. La velocità della reazione aumenta con temperatura e durata dell'esposizione. Questo ci dà due leve pratiche: mantenere la temperatura massima il più bassa possibile secondo quanto permette il processo, e ridurre al minimo il tempo che il pezzo trascorre nella gamma soggetta all'ossidazione. È esattamente qui che il riscaldamento a induzione ha un vantaggio fondamentale rispetto ai metodi convenzionali: fornisce calore rapidamente, localmente, e solo alla zona che ne ha bisogno.
Ma la parola chiave qui è “può.” Un sistema a induzione offre questi benefici solo quando l'alimentazione elettrica, bobina, e i controlli sono correttamente abbinati al pezzo. Se la frequenza è sbagliata, se il tempo del ciclo varia, o se l'accoppiamento della bobina è incoerente, la finestra di ossidazione si allarga. Quindi il primo principio è semplice: la prevenzione dell'ossidazione inizia con la progettazione del processo, non con accessori aggiuntivi. L'alimentatore non dovrebbe mai essere valutato isolatamente—appartiene alla stessa discussione della bobina, sistema di raffreddamento, supporto, metodo di trasferimento, e di qualsiasi requisito di atmosfera o schermatura.
2. Controllo della potenza: Riscaldamento veloce vs. Riscaldamento aggressivo
In produzione, il riscaldamento più rapido generalmente riduce l'ossidazione—ma solo se è controllato. Esiste una distinzione importante tra riscaldamento veloce e riscaldamento aggressivo:
Riscaldamento aggressivo: Fornisce troppa potenza troppo velocemente. La superficie si surriscalda prima che il nucleo o l'area della giunzione raggiungano la temperatura desiderata, creando punti caldi che si ossidano prima e più velocemente.
Riscaldamento rapido controllato: Utilizza la giusta densità di potenza e frequenza per la geometria del pezzo, portando uniformemente l'intera zona target alla temperatura e minimizzando il tempo totale a temperatura elevata.
Riscaldamento lento: Spesso da un alimentatore sottodimensionato o non adeguatamente abbinato, prolunga il tempo in cui il pezzo rimane nell'intervallo soggetto a ossidazione. Anche se la temperatura di picco è corretta, l'esposizione accumulata può produrre una scala significativa.
Qui è dove una soluzione completa di riscaldamento a induzione diventa importante. Quando l'alimentatore e la bobina sono progettati insieme, il calore viene fornito esattamente dove è necessario, l'esposizione non necessaria è ridotta al minimo, e i risultati rimangono coerenti tra i lotti. Per applicazioni come la tempra a induzione, brasatura, accoppiamento a interferenza, o il preriscaldamento, la ripetibilità è importante quanto la temperatura di picco. Se il profilo di riscaldamento varia da parte a parte, anche l'ossidazione varierà.
3. Atmosfere protettive: Scegliere l'opzione giusta
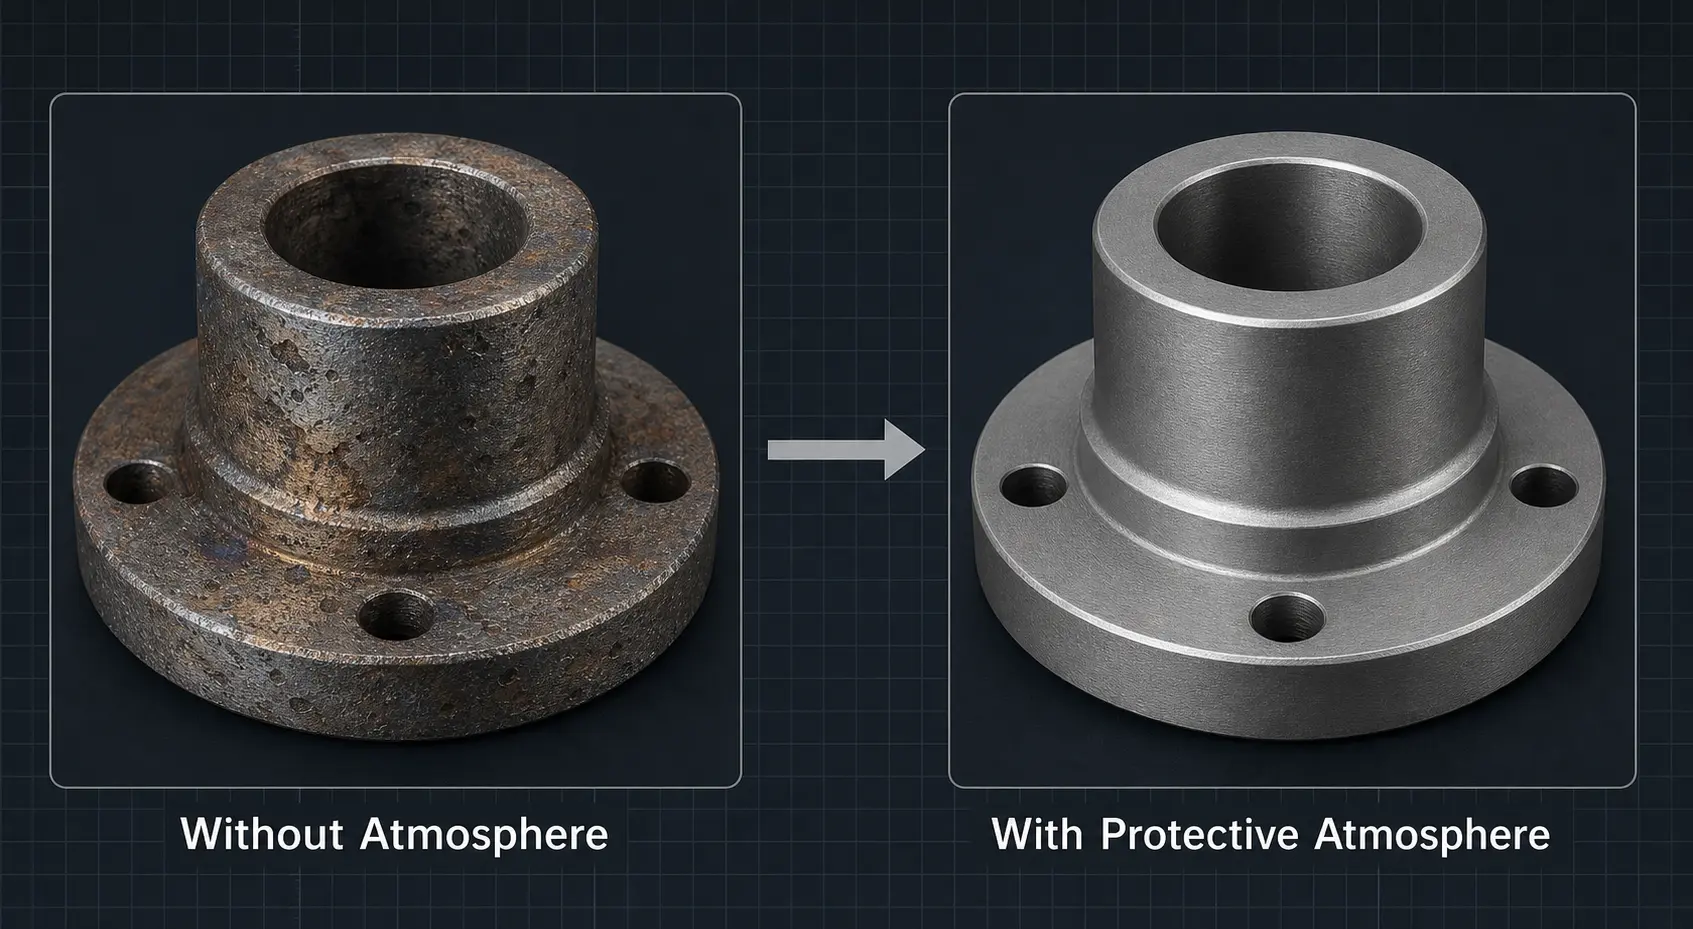
Quando la finitura superficiale è critica, un'atmosfera protettiva può ridurre drasticamente o eliminare l'ossidazione. Ma nessuna singola atmosfera è la migliore per ogni applicazione. La scelta giusta dipende dal materiale, temperatura, volume di produzione, e dal livello di qualità della superficie che il pezzo richiede effettivamente. La tabella sottostante confronta le quattro opzioni più comuni.
| Atmosfera | Costo | Effetto | Migliore per | Considerazioni principali |
|---|---|---|---|---|
| Azoto (N2) | Basso | Buona | Riscaldamento generale di acciaio e rame; configurazioni chiuse o semi-chiuse | Opzione inerte più economica; ampiamente disponibile; funziona bene nella maggior parte delle applicazioni non critiche |
| Argon (Ar) | Media | Meglio | Componenti ad alto valore; leghe sensibili all'ossidazione; materiali a base di titanio e nichel | Più pesante dell'aria, fornisce una migliore copertura uniforme; purezza superiore rispetto all'azoto sfuso in molte catene di approvvigionamento |
| Gas formante (N2/H2 miscela) |
Media | Buona (riducente) | Applicazioni che necessitano di condizioni riducenti; certi processi di brasatura e ricottura | Il contenuto di idrogeno introduce requisiti di sicurezza e ventilazione; deve essere progettato con attenzione |
| Vuoto | Alta | Migliore | Qualità superficiale critica; componenti aerospaziali e medicali; processi intolleranti all'ossidazione | Aggiunge costo all'attrezzatura, complessità di carico, e tempo di ciclo; valutare il caso commerciale totale |
Per i team di approvvigionamento, la decisione dovrebbe basarsi sul caso commerciale totale, non solo sul desiderio di una superficie più pulita. Confrontare il prezzo dell'attrezzatura insieme al costo della pulizia a valle, rischio di scarto, manutenzione, e capacità di produzione. Un sistema di riscaldamento a induzione più avanzato con controllo integrato dell'atmosfera può spesso ridurre il costo totale nel tempo, soprattutto quando l'ossidazione sta già influenzando la qualità del prodotto o l'accettazione del cliente.
4. Flusso, Rivestimenti & Metodi a barriera: Quando sono utili
Oltre al controllo dell'atmosfera, diversi metodi di protezione della superficie possono ridurre l'ossidazione in applicazioni specifiche. La chiave è comprendere cosa ogni metodo può e non può fare:
Flusso (brasatura): Fondamentale per brasatura a induzione, il flusso protegge l'area della giunzione dall'ossidazione e supporta la corretta bagnabilità del metallo di apporto. La chimica del flusso giusto è importante quanto il ciclo di riscaldamento corretto.
Rivestimenti anti-ossido: Nella formatura e forgiatura a caldo, rivestimenti specializzati possono ridurre l'ossidazione durante il riscaldamento e il trasferimento. Sono un supplemento pratico, non un sostituto, per un buon controllo della temperatura.
Schermature/involucri semplici: In molte applicazioni, una custodia con spurgo del gas o una schermatura locale attorno alla bobina possono migliorare significativamente la qualità della superficie senza il costo di un sistema a vuoto completo.
L'avvertenza importante: questi metodi funzionano meglio come parte di una progettazione di processo completa. Un rivestimento da solo non risolverà il problema del surriscaldamento. Una protezione a gas da sola non compenserà una bobina mal sintonizzata o una potenza instabile. Se la qualità della superficie è legata direttamente all'apparenza, integrità della brasatura, o lavorazione a valle, l'integrazione della fonte di alimentazione, bobina, involucro, il raffreddamento, e dei controlli è ciò che separa un processo robusto da uno fragile.
5. Progettazione della bobina & Posizionamento dei pezzi: Le variabili trascurate
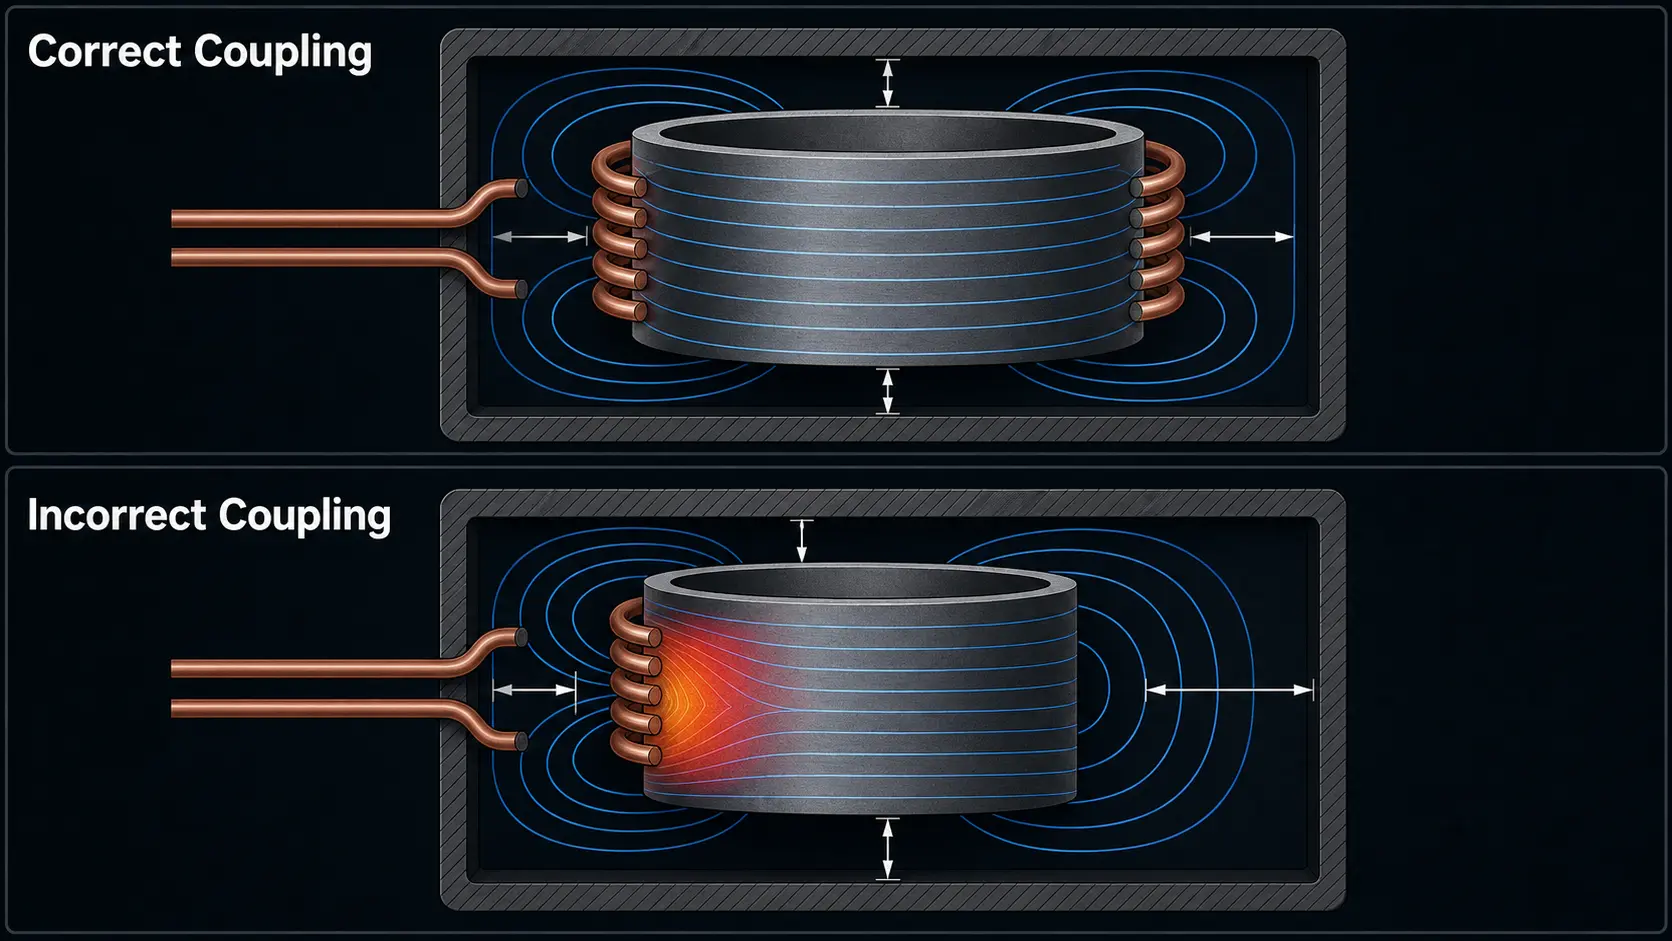
La progettazione della bobina ha un impatto diretto e spesso sottovalutato sull'ossidazione. Surriscaldamento localizzato intorno ai bordi, spalle, fori, filetti, o variazioni nello spessore della sezione crea schemi di ossidazione ripetibili che sembrano un problema del materiale ma sono in realtà un problema del processo. Se la distanza di accoppiamento della bobina varia, se i pezzi vengono caricati in modo non uniforme, o se le condizioni della bobina peggiorano nel tempo, il modello di riscaldamento diventa irregolare—e l'ossidazione segue le aree più calde.
Fattori di stabilità pratica che influenzano direttamente l'ossidazione:
Distanza di accoppiamento costante: Anche piccole variazioni nel gap tra bobina e pezzo modificano l'accoppiamento magnetico e creano gradienti di temperatura.
Caricamento ripetibile dei pezzi: L'incoerenza nel caricamento manuale è una delle cause principali più comuni di ossidazione variabile nella produzione a volume medio.
Salute del sistema di raffreddamento: Il raffreddamento ad acqua degradato influisce sulla temperatura della bobina, che modifica l'impedenza e altera il profilo di riscaldamento nel tempo.
Integrità del supporto: Supporti usurati o disallineati cambiano la posizione del pezzo rispetto alla bobina, introducendo ossidazione in punti prevedibili.
Monitoraggio dello stato della bobina: Una bobina che si sta consumando, arcando, o che perde lo stato della superficie produrrà gradualmente più ossidazione—spesso rilevata solo dopo l'aumento dei tassi di scarto.
Se l'ossidazione compare solo dopo che il sistema ha funzionato per un po' di tempo, raramente è un cambiamento improvviso del materiale. È più probabile un segno che usura della bobina, il degrado del raffreddamento, o la deriva dell'allineamento ha spostato il processo fuori dalla sua finestra validata. Un buon fornitore di apparecchiature dovrebbe aiutare a monitorare e controllare queste variabili, non solo spedire un alimentatore.
6. Controllo dell'ossidazione nella tempra a induzione
Per tempra ad induzione, il controllo dell'ossidazione è particolarmente legato a tre variabili di processo: temperatura di austenitizzazione, uniformità del riscaldamento, e tempi di tempra. Se la superficie viene mantenuta al di sopra della temperatura di trasformazione troppo a lungo prima della tempra, l'ossidazione aumenta e i risultati di durezza possono diventare anche meno coerenti.
Un impianto di tempra a scansione che controlla con precisione la distanza tra la bobina e l'anello di raffreddamento—insieme alla copertura dello spray, portata, e la velocità di traslazione—può ridurre significativamente la formazione di strati superficiali. In molti progetti di tempra:
Una leggera scoloritura può essere accettabile se non influisce sul controllo dimensionale o sull'assemblaggio a valle.
Strati spessi interferiscono con l'ispezione delle crepe, la tolleranza dimensionale, e l'accoppiamento post-processo—non è mai solo estetico.
Parti critiche per la sicurezza o di alto valore giustificano il controllo a ciclo chiuso, migliore ripetibilità termica, e integrazione dell'atmosfera protettiva fin dall'inizio.
Il messaggio principale: valutare l'ossidazione come parte del progetto completo del sistema di indurimento, non come un ripensamento. Se il pezzo ha requisiti severi di qualità della superficie, integrare queste capacità nel sistema fin dall'inizio è quasi sempre più economico che adattarle in seguito.
7. Errori comuni che peggiorano l'ossidazione
Molti problemi di ossidazione non sono causati da una singola decisione sbagliata: si accumulano da piccoli, gap di processo correggibili. Ecco gli errori che il nostro team di ingegneri vede più spesso:
1. Compensare con più potenza o cicli più lunghi. Quando le parti escono ossidate, l'istinto è “andare più caldo e veloce.” Senza risolvere la causa sottostante (match della bobina, Frequenza, carico), questo di solito peggiora l'ossidazione.
2. Assumere che l'azoto risolva tutto. L'azoto aiuta, ma non può riparare un processo con scarso controllo della temperatura, parti in ingresso sporche, o trasferimento lento dopo il riscaldamento.
3. Ignorare la pulizia superficiale delle parti in ingresso. Petrolio, residuo di fluido di taglio, o ruggine sulla superficie della parte accelera l'ossidazione durante il riscaldamento. Pulito in significa pulito fuori.
4. Trasferimento lento della parte dopo il riscaldamento. Se la parte riscaldata resta all'aria aperta prima della prossima operazione (tempra, formatura, brasatura), ogni secondo aggiunge allo strato di osside.
5. Scarso allineamento della bobina o fissazione usura. Posizionamento incoerente del pezzo crea riscaldamento variabile e ossidazione variabile—spesso scambiato per variazione a lotti di materiale.
6. Retrofitting del controllo atmosferico come un pensiero secondario. Aggiungere schermatura ai gas a una linea non progettata per esso raramente funziona come previsto. Se l'applicazione necessita di bassa ossidazione, progetta fin dall'inizio.
7. Valutazione del prezzo dell'alimentazione in isolamento. Un costo iniziale inferiore dell'attrezzatura che porta a un aumento del rottame, più rilavori, e pulizie extra non sono un risparmio. Confronta il costo operativo totale, non solo il prezzo d'acquisto.
8. Criteri di acquisto: Cosa cercare in un sistema resistente all'ossidazione
Se il tuo prossimo progetto richiede un controllo rigoroso dell'ossidazione, ecco una checklist pratica per guidare la valutazione dell'apparecchiatura. Ogni elemento in questa lista influisce direttamente o indirettamente sulla qualità della superficie:
☐ Adattamento della frequenza alla geometria del pezzo. La frequenza giusta garantisce che il calore venga generato alla profondità corretta, minimizzando il surriscaldamento superficiale e i tempi di esposizione non necessari.
☐ Precisione e ripetibilità del controllo. Controllo della potenza a circuito chiuso e monitoraggio della temperatura (Feedback da pirografo o termocoppia) mantenere ogni ciclo entro la finestra convalidata.
☐ Personalizzazione e supporto della bobina. Una bobina pronta all'uso produce raramente risultati ottimali. Cerca un fornitore che progetti bobine secondo la geometria specifica del tuo pezzo e il volume di produzione.
☐ Progettazione del sistema di raffreddamento. Un adeguato raffreddamento ad acqua sia per l'alimentazione che per la bobina è essenziale per la stabilità termica e la coerenza a lungo termine.
☐ Compatibilità atmosfera. Anche se oggi non è necessario uno schermo antigas, conferma che il sistema possa essere integrato con un involucro o con una purga locale di gas in caso di cambiamenti nei requisiti.
☐ Ripetibilità dei dispositivi e caricamento. Posizionamento coerente dei componenti è importante quanto un'erogazione di potenza costante. Chiedi informazioni sulle opzioni di apparecchiatura e compatibilità con l'automazione.
☐ Supporto alla validazione del processo. Un fornitore che offre test delle applicazioni e sviluppo dei processi prima della consegna può identificare i rischi di ossidazione precocemente, quando sono più economici da correggere.
☐ Costo totale di possesso. Confrontare il prezzo di acquisto, efficienza energetica, durata della bobina, requisiti di manutenzione, e il costo nascosto di scarti e rilavorazioni.
La migliore strategia di prevenzione dell'ossidazione raramente è una singola scelta tecnologica. È un decisione a livello di sistema che inizia definendo il requisito della superficie e scegliendo le attrezzature attorno ad esso - non il contrario.
Chiave da asporto: L'ossidazione durante il riscaldamento a induzione è un problema di controllo del processo, non un problema di materiale. Un sistema ben progettato—che abbina alimentazione elettrica, bobina, il raffreddamento, attrezzatura di fissaggio, e atmosfera al pezzo specifico e all'ambiente di produzione—riduce l'ossidazione, migliora la coerenza, e riduce il costo operativo totale. Definire presto il requisito della superficie, progettare il sistema intorno ad esso, e scegliere partner di attrezzature che comprendano l'intero processo, non solo l'elettronica di potenza.
FAQ: Ossidazione durante il riscaldamento a induzione
Q: Il nitrogeno è sufficiente, o ho bisogno di argon o vuoto?
Un: Per la maggior parte delle applicazioni di riscaldamento di acciaio e rame in generale, l'azoto fornisce una riduzione dell'ossidazione adeguata al costo più basso—soprattutto in configurazioni chiuse o semi-chiuse. Passare all'argon quando i pezzi hanno un alto valore, realizzati con leghe sensibili all'ossidazione (titanio, a base di nichel), o quando la qualità della superficie è legata a una specifica del cliente. Il vuoto è giustificato quando l'integrità della superficie è critica per la funzione o la sicurezza, come nei componenti aerospaziali e medicali. La domanda giusta non è “che è il migliore” ma “cosa richiede effettivamente questa parte, e qual è il costo di sbagliarsi?”
Q: Posso adattare il controllo dell'atmosfera al mio attuale sistema di riscaldamento a induzione?
Un: In molti casi, sì—ma i risultati dipendono molto dalla configurazione esistente. Un semplice involucro con purga a gas o uno schermo locale ad area coil-area può essere aggiunto alla maggior parte dei sistemi e fornirà miglioramenti significativi per esigenze moderate di qualità superficiale. Tuttavia, se il sistema ha problemi fondamentali di corrispondenza delle coil, stabilità di potenza, o maneggevolezza dei pezzi, aggiungere gas da solo non darà i risultati che ci si aspetta. I retrofit di maggior successo iniziano con un audit del processo: identificare prima la fonte dominante di ossidazione, poi aggiungere il controllo dell'atmosfera come un elemento di una soluzione più ampia piuttosto che come soluzione autonoma.
Q: Quanta ossidazione è accettabile per la tempra vs. brasatura?
Un: La soglia accettabile dipende da ciò che succede dopo il riscaldamento, non solo dall'aspetto del pezzo. Per la tempra, una leggera scoloritura è spesso tollerabile purché non influenzi il controllo dimensionale, ispezione delle crepe (penetrante fluorescente), o adattamento in assemblaggio post-processo. Scaglia pesante che si sfalda, modifica la rugosità della superficie, o gli indicatori di ispezione delle maschere non sono accettabili. Per la brasatura, l'asticella è più alta: l'ossidazione nel giunto compromette direttamente la bagnatura del metallo d'apporto e l'integrità del giunto. Anche una leggera ossidazione che passerebbe in un contesto di indurimento può causare la mancata brasatura. Definisci i criteri di accettazione con il tuo team di qualità prima di definire il budget per il controllo dell'ossidazione.
Affrontare l'ossidazione sulla linea di riscaldamento a induzione?
Il nostro team di ingegneri può aiutarti a valutare il tuo materiale, tempo di ciclo, progettazione della bobina, e requisiti atmosferici—e raccomandare se un'alimentazione standard o un sistema integrato completo fornirà la qualità della superficie necessaria.










