5 Fattori critici per la selezione di una macchina di tempra a induzione
Selezionare una macchina di tempra a induzione non significa scegliere il massimo della potenza o il prezzo più basso. Si tratta di abbinare l'attrezzatura al pezzo da lavorare — dal suo materiale, Geometria, durezza target, e capacità di produzione. Una macchina ben specificata trasforma la tempra da un collo di bottiglia di lotto in una fase veloce, ripetibile in linea. Una macchina mal abbinata produce durezza irregolare, spreca energia, e non riesce mai a stare al passo con il resto della linea.
La tempra è ciò che trasforma un pezzo temprato duro ma fragile in un componente resistente, pronto per il servizio. L'induzione lo fa più velocemente e con maggiore controllo rispetto a un forno — ma solo quando la macchina è specificata correttamente. I cinque fattori seguenti sono i punti decisionali che determinano da quale parte di quella linea ti troverai.
Indice dei contenuti
1. Comprendi i requisiti del tuo pezzo da lavorare
Il primo e più importante passo è definire esattamente cosa hai bisogno di temperare. Una macchina di tempra a induzione che funziona perfettamente per gli alberi a camme automobilistici può essere completamente inadeguata per aste idrauliche di grande diametro. Geometria del pezzo, materiale, e gli obiettivi delle proprietà dopo la tempra determinano tutto ciò che segue — progettazione della bobina, livello di potenza, Frequenza, e se hai bisogno di tempra a singolo colpo o a scansione.
Inizia rispondendo a queste domande per ogni famiglia di pezzi che prevedi di lavorare:
— Classe del materiale: È acciaio al carbonio medio, acciaio legato, o acciaio per utensili? Leghe diverse si temprano a diverse gamme di temperatura per raggiungere la stessa durezza.
— Dimensioni e massa: Un solido 80 L'albero con diametro di mm assorbe il calore in modo diverso rispetto a un tubo a pareti sottili, anche alla stessa frequenza.
— Zona di tempera: Hai bisogno di un rinvenimento di tutto il corpo dopo l'indurimento completo, o rinvenimento localizzato di una specifica superficie di usura dopo tempra ad induzione?
— Durezza target e proprietà meccaniche: Tempra a 200°C produce un diverso equilibrio tenacità-durezza rispetto al rinvenimento a 550°C. Conosci le tue specifiche prima di specificare la macchina.
— Volume annuale e dimensioni del lotto: Una macchina dimensionata per 5,000 le parti all'anno sembrano molto diverse da quelle per cui sono state costruite 500,000.
La conclusione è semplice: un macchina di tempra a induzione dovrebbe essere specificata attorno alla tua parte più esigente, non quella media. Se la macchina può gestire il diametro più grande, la tolleranza più stretta, e la parte con la produzione più alta nel tuo mix, può gestire tutto il resto.
2. Seleziona la giusta potenza e frequenza
Potenza e frequenza sono i due parametri elettrici che controllano direttamente quanto velocemente e quanto profondamente la parte si riscalda durante la tempra. Impostarli correttamente significa riscaldamento uniforme attraverso la parte nel tempo di ciclo più breve. Impostarli in modo errato significa surriscaldamento della superficie, temperatura del nucleo insufficiente, o bollette energetiche che incidono sul tuo margine.
Come punto di partenza pratico:
— Sistemi a media frequenza (1–10 kHz) sono il cavallo di battaglia per la tempra. Forniscono una penetrazione del calore più profonda e sono adatti per alberi, ingranaggi, Anelli cuscinetti, ed altri componenti di sezione medio-grande.
— Sistemi a frequenza più alta (10–30 kHz) funzionano bene per pezzi di piccolo diametro e zone di rinvenimento localizzate, dove la profondità del riscaldamento deve essere strettamente limitata allo strato superficiale.
— Livello di potenza deve essere abbinato al tempo di ciclo richiesto e alla massa del pezzo — non semplicemente impostare al massimo disponibile. Sovradimensionare spreca capitale ed energia; dimensionare troppo poco crea un collo di bottiglia. Fare riferimento a requisiti di potenza per il riscaldamento a induzione quando si calcola il tuo punto di riferimento.
Un fornitore esperto modellerà la geometria del tuo pezzo rispetto alle opzioni di frequenza e potenza piuttosto che citare la macchina con le specifiche più alte del loro catalogo. Chiedi di vedere la simulazione del profilo di riscaldamento per il tuo specifico pezzo prima di impegnarti.
3. Valuta la precisione del controllo della temperatura
La tempra di successo riguarda fondamentalmente la precisione della temperatura. A differenza della tempra, dove si riscalda ben oltre il punto di trasformazione, la tempra opera in una finestra più ristretta — tipicamente 150°°C a 650°°C a seconda della lega e della durezza target. Superare di 20 gradi può far scendere la durezza al di sotto della specifica. Non raggiungere la temperatura lascia stress residui nel pezzo.
I moderni tempratura ad induzione sistemi utilizzano un controllo ad anello chiuso per mantenere la temperatura entro limiti ristretti. Caratteristiche chiave da cercare:
— pirenometro a infrarossi o feedback da termocamera — lettura della temperatura senza contatto nella zona riscaldata, fornisce dati in tempo reale all'alimentatore.
— Regolazione della potenza a circuito chiuso — il sistema aumenta o diminuisce automaticamente l'uscita per mantenere il valore impostato, compensando le variazioni nella massa del pezzo, temperature in ingresso, o velocità della linea.
— Memorizzazione delle ricette per più codici articolo — una volta che un profilo di tempera è impostato per un dato pezzo, dovrebbe essere richiamabile con un solo pulsante. Questo è essenziale per officine che gestiscono più di pochi SKU.
— Registrazione dati e tracciabilità — la registrazione delle curve di temperatura per lotto supporta i controlli di qualità e aiuta a individuare le derive del processo prima che produca scarti.
Senza controllo accurato della temperatura, il vantaggio in termini di velocità Riscaldamento a induzione diventa irrilevante — perché dedicherai alle rilavorazioni e alle ispezioni lo stesso tempo che hai risparmiato sul riscaldamento.
4. Considera l'automazione & Capacità di produzione
Le tue attrezzature per la tempera dovrebbero supportare sia il volume di produzione attuale che la crescita prevista nei prossimi tre-cinque anni. Il sottodimensionamento ti costringe a reimmettere sul mercato una seconda macchina prima del previsto. Il sovradimensionamento senza automazione significa che si paga per una capacità che non è possibile utilizzare appieno.
Le considerazioni chiave si suddividono in throughput e integrazione:
— Tempo di ciclo vs. Takt ora: La macchina è in grado di completare un ciclo di rinvenimento entro il ritmo richiesto dalla linea? Includere il tempo di carico/scarico parziale in questo calcolo, non solo il tempo di riscaldamento.
— Manuale, semi-automatico, o completamente automatico: Un sistema di caricamento manuale potrebbe funzionare 50 parti al giorno. A 500 pezzi per turno, l'alimentazione automatica con trasportatore o l'integrazione robotica diventa un requisito difficile per la coerenza.
— Cambio rapido: Se si tempra più famiglie di pezzi, cercare il cambio della bobina senza utensili, commutazione dei parametri basata sulla ricetta, e fissaggio dei pezzi regolabile. Ogni minuto di cambio è un minuto in cui la macchina non produce.
— Configurazione in linea vs. a batch: Tempra in linea (il pezzo si sposta direttamente dalla stazione di indurimento alla bobina di tempra) minimizza la movimentazione e lo spazio a terra. La tempra a batch con un caricatore di pezzi si adatta a volumi più bassi o a programmi di produzione misti.
Queste decisioni riflettono molti degli stessi compromessi incontrati quando si seleziona un sistema di tempra a induzione. Le due macchine spesso si trovano fianco a fianco sulla stessa linea, e le loro strategie di automazione dovrebbero essere progettate insieme — non indipendentemente.
5. Scegli un fornitore di attrezzature affidabile
La macchina stessa rappresenta solo la metà dell’investimento. La capacità ingegneristica del fornitore, esperienza applicativa, e il supporto post-vendita determinano se quella macchina funziona in modo redditizio per dieci anni o se diventa un problema di manutenzione dopo due.
Quando si valutano i fornitori di macchine temperatrici ad induzione, guardare oltre la scheda tecnica:
— Esperienza specifica del settore: Un fornitore che ha costruito sistemi di tempra per parti di trasmissione automobilistiche comprende le esigenze di tempo-ciclo e ripetibilità di quell'industria. L'esperienza generale nel riscaldamento industriale non è la stessa cosa.
— Progettazione personalizzata di bobine e supporti: La bobina è il punto in cui avviene effettivamente il trasferimento di calore. Un fornitore che considera la progettazione della bobina come un problema di ingegneria applicativa — non un articolo standard di catalogo — fornirà una migliore uniformità di riscaldamento e una maggiore durata della bobina.
— Messa in servizio e formazione in loco: An sistema di riscaldamento a induzione non sono plug-and-play. Il fornitore dovrebbe inviare un ingegnere al vostro reparto, convalidare i parametri del processo sui vostri pezzi effettivi, e formare i vostri operatori.
— Disponibilità dei pezzi di ricambio e tempi di consegna: Moduli di potenza, condensatori, e assiemi di bobine dovrebbero essere immagazzinabili e spedibili entro giorni, non settimane. Chiedere un elenco di pezzi di ricambio consigliati come parte del preventivo.
— Termini di garanzia e contratti di assistenza a lungo termine: Comprendere cosa è coperto, per quanto tempo, e quale tempo di risposta si impegna a fornire il fornitore dopo la scadenza della garanzia.
Un fornitore con cui vale la pena lavorare chiede informazioni sui vostri pezzi prima di indicare una potenza nominale. Valutiamo ogni richiesta rispetto agli stessi cinque fattori sopra descritti — geometria del pezzo, materiale, requisiti di controllo della temperatura, necessità di automazione, e aspettative di servizio a lungo termine — e fornire un consiglio di configurazione in base al processo, non un presetto di catalogo.
Induzione vs. Tempra con forno convenzionale
Per officine che attualmente utilizzano forni discontinui per la tempera, la questione non è se l’induzione possa svolgere il lavoro — la questione è se il passaggio ha senso dal punto di vista economico per il tuo specifico profilo di produzione. La tabella sottostante elenca le differenze pratiche.
| Tempra a induzione | Tempra con forno convenzionale |
|---|---|
| Riscaldamento rapido — secondi a minuti | lunghi cicli di riscaldamento — tipicamente 1–4 ore |
| Riscaldamento localizzato — solo la zona specificata è temperata | Intera parte riscaldata — energia spesa su massa non trattata |
| Minore consumo energetico per parte | Costi operativi più alti — Inattività della caldaia, Perdita di calore nell'ambiente |
| Riduzione della distorsione — breve esposizione al calore, Stress termico minimo | Rischio maggiore di deformazione — Immersione prolungata a temperatura |
| Automazione facile — integrazione diretta nella produzione in linea | Flessibilità di automazione limitata — caricamento batch, dipendenza dal ciclo più lungo |
| Eccellente ripetibilità del processo — controllo a circuito chiuso per parte | Uniformità della temperatura più difficile — zone calde e fredde all'interno del forno |
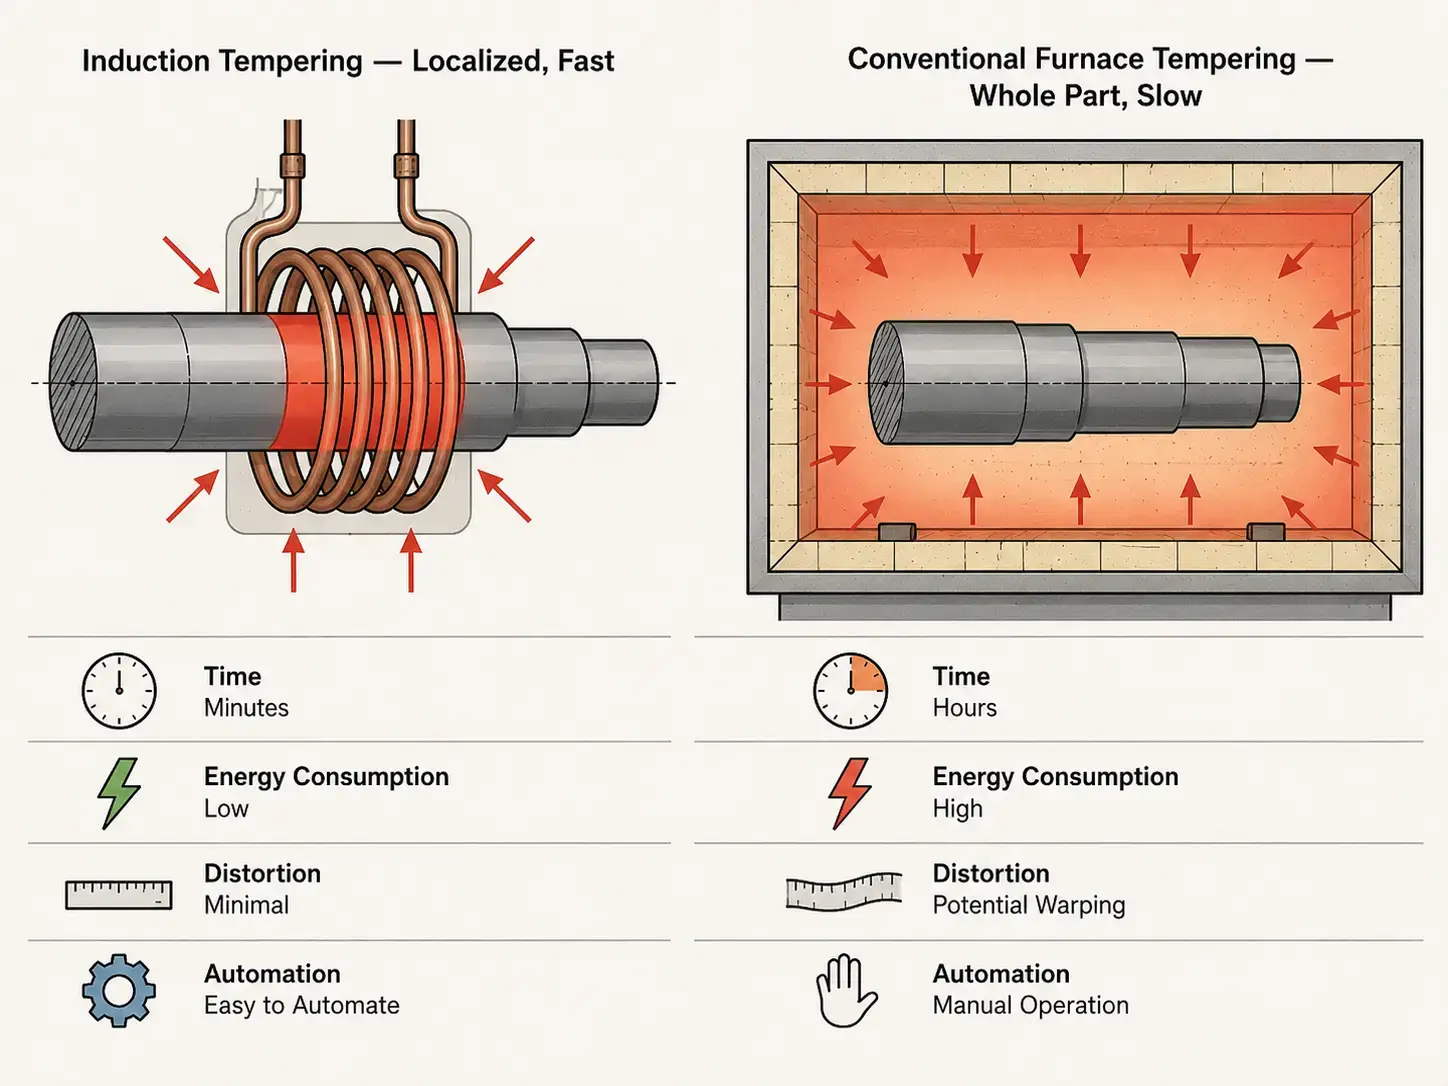
La tempera a induzione non è un sostituto universale dei forni. Per un mix elevato, officine a basso volume che elaborano dozzine di geometrie di parti diverse in piccoli lotti, un il forno convenzionale potrebbe essere ancora l'opzione più flessibile — basta caricare il lotto, impostare il timer, e allontanarsi. Ma per le linee di produzione che lavorano famiglie di pezzi coerenti a volume medio-alto, la tempra ad induzione vince sui tempi di ciclo, costo energetico per pezzo, e controllo del processo. Il punto di incrocio di solito è da qualche parte tra “noi produciamo gli stessi 3 assi ogni giorno” e “tempriamo 200 diversi numeri di pezzi al mese.”
Chiave da asporto
Scegliere un macchina di tempra a induzione si riduce a cinque decisioni, e ciascuno si incastra nel successivo. Definisci prima i requisiti del tuo pezzo — materiale, Geometria, durezza target, e il volume. Questo determina la scelta di potenza e frequenza. Potenza e frequenza, a loro volta, stabilire il punto di riferimento per la precisione del controllo della temperatura e il livello di automazione di cui hai bisogno. E il fornitore che scegli determina se le prime quattro decisioni vengono validate su pezzi reali con dati di processo reali, o lasciate a supposizioni che emergono come problemi dopo l'installazione. La macchina giusta, specificata correttamente, trasforma la tempra da un collo di bottiglia a lotti in un passaggio in linea senza soluzione di continuità. Quella sbagliata fa l'opposto.
FAQ
Q: Qual è la differenza tra tempra per induzione e indurimento per induzione?
Un: La rinvenitura ad induzione riscalda il pezzo al di sopra della sua temperatura di trasformazione (tipicamente 800–950°C) e lo raffredda rapidamente per creare uno strato superficiale duro martensitico. La tempra ad induzione è il passaggio successivo: rialza il pezzo temprato a una temperatura più bassa (150–650°C) per alleviare lo stress interno, ridurre la fragilità, e raggiungere l'equilibrio desiderato tra durezza e tenacità. Entrambi utilizzano l'induzione, ma a temperature molto diverse e per obiettivi metallurgici differenti.
Q: Qual è l'intervallo di temperature in cui opera tipicamente la tempra ad induzione?
Un: L'intervallo di temperatura dipende dalla lega e dalle proprietà meccaniche desiderate. La tempra a bassa temperatura (150–250°C) è comune per parti soggette a usura cementate come cuscinetti e ingranaggi, dove deve essere mantenuta un'elevata durezza superficiale. La tempra a media temperatura (350–500°C) è adatta per acciai per molle e componenti che richiedono un equilibrio tra resistenza e duttilità. La tempra ad alta temperatura (500–650°C) è utilizzata per acciai strutturali e parti che necessitano della massima tenacità, come telai automobilistici e componenti della trasmissione.
Q: L'induzione di tempra può sostituire completamente un forno di tempra convenzionale?
Un: Dipende dal tuo profilo di produzione. Per linee ad alto volume con geometrie di pezzi costanti, sì — la tempra a induzione può sostituire completamente il forno, fornendo tempi di ciclo più rapidi, costi energetici inferiori, e un migliore controllo del processo. Per officine con estrema varietà di pezzi e piccole serie, un forno spesso rimane la scelta più pratica perché richiede meno utensili dedicati per numero di pezzo. Molti produttori adottano un approccio ibrido: induzione per le famiglie ad alto volume, forno per il resto.
Hai bisogno di aiuto per specificare un sistema di tempra a induzione?
Parlaci delle dimensioni del tuo pezzo, materiale, durezza target, e volume di produzione. Ti consiglieremo una configurazione della macchina adatta alla tua applicazione.