
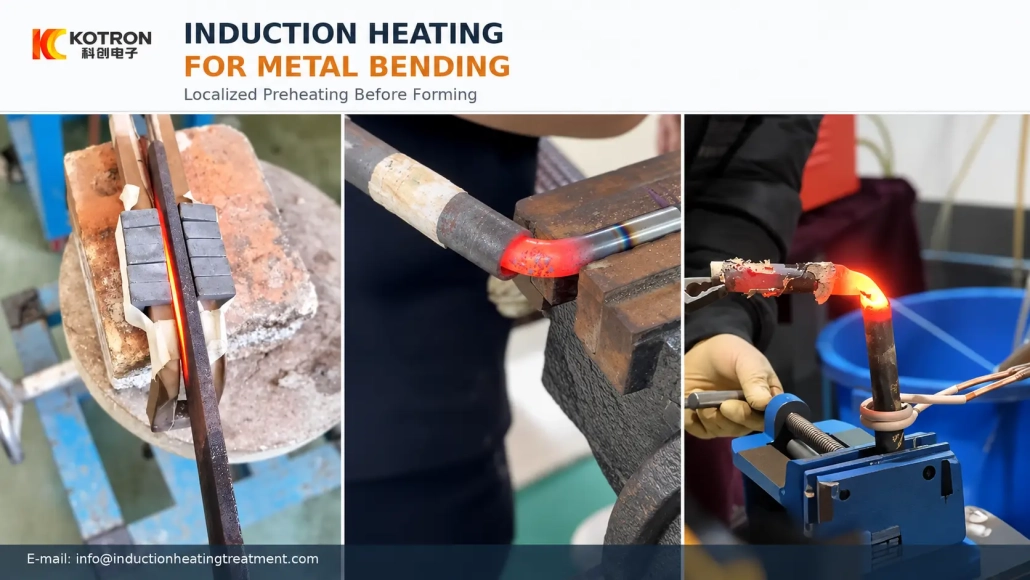
Riscaldamento a induzione per la piegatura dei metalli: Quando e perché viene utilizzato il preriscaldamento localizzato
Come il riscaldamento a induzione localizzato supporta la piegatura senza riscaldare l'intero pezzo
Riscaldamento ad induzione può essere utilizzato per riscaldare un'area selezionata di una parte metallica prima o durante la piegatura. Invece di riscaldare l'intero pezzo, il processo concentra il calore attorno alla regione che si formerà.
Il sistema di riscaldamento prepara il materiale per la piegatura; la deformazione vera e propria è comunque prodotta da una pressa, braccio piegato, rullo o altra attrezzatura per la formatura.
2. Come il riscaldamento a induzione localizzata supporta il processo di piegatura
3. Il preriscaldamento a induzione e la piegatura a induzione sono problemi diversi per le apparecchiature
4. Quali parti possono essere riscaldate prima o durante la piegatura?
5. La piegatura richiede un riscaldatore a induzione ad alta frequenza?
6. La zona riscaldata deve corrispondere alla linea di piegatura
7. Il riscaldamento aiuta il processo ma non elimina i difetti di piegatura
8. Riscaldamento a induzione o riscaldamento a fiamma prima della piegatura?
9. Quali informazioni sono necessarie prima di selezionare un sistema?
1. Perché riscaldare il metallo prima di piegarlo?
Molte parti metalliche possono essere piegate a temperatura ambiente. Per alcune applicazioni, tuttavia, spessore della sezione crescente, ridurre il raggio di piegatura o modificare le condizioni del materiale può rendere più difficile la piegatura a freddo.
L'operazione di piegatura potrebbe richiedere una forza maggiore, mentre la tensione locale può aumentare il rischio di fessurazioni, ritorno elastico o distorsione inaccettabile.
Il riscaldamento dell'area di piegatura modifica la risposta del materiale durante la formatura. Nelle applicazioni adatte, preriscaldamento ad induzione prima della piegatura può ridurre la forza necessaria per deformare la parte e fornire una condizione più praticabile attorno alla curva.
Ciò è particolarmente rilevante per la lamiera spessa, sezioni strutturali pesanti e altre parti in cui la formatura a freddo diventa difficile.
Ambrell, per esempio, ha documentato il preriscaldamento a induzione delle piastre delle torri in acciaio prima della piegatura. In quell'applicazione, piatti da 6 a 32 mm di spessore sono stati riscaldati localmente prima dell'operazione di formatura separata.
Il preriscaldamento non è necessario per ogni piega. Classe del materiale, spessore della sezione, il raggio di curvatura e i requisiti del pezzo finito determinano ancora se un processo riscaldato è appropriato.
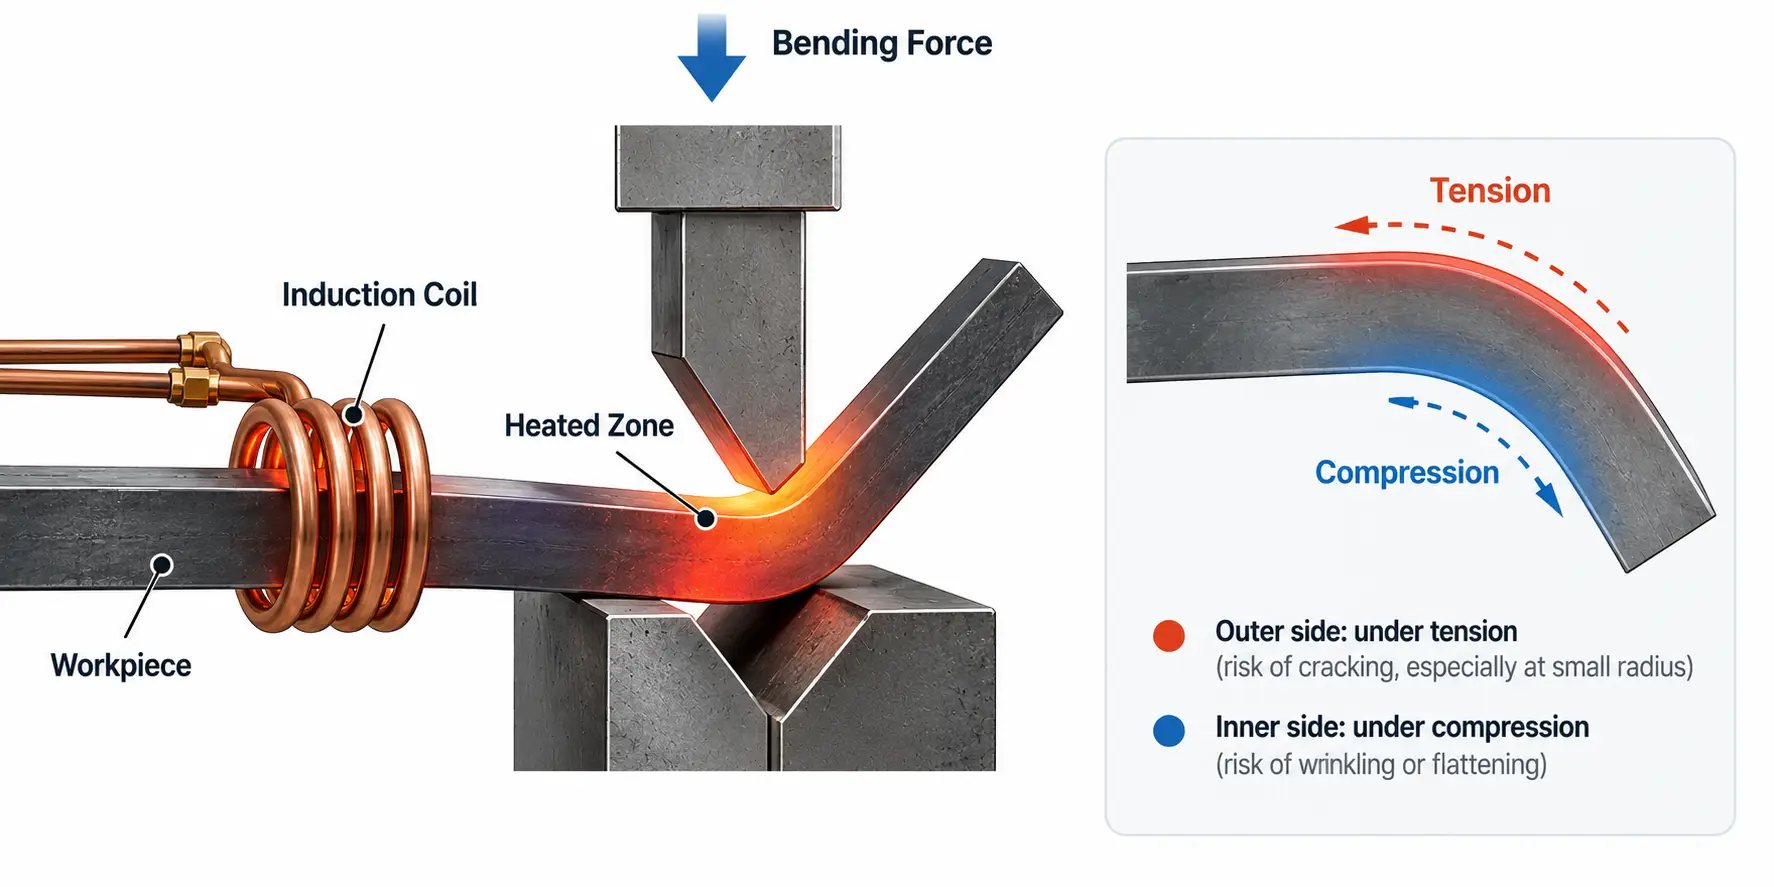
La zona di piega riscaldata, con tensione sulla superficie esterna e compressione sulla superficie interna.
2. Come il riscaldamento a induzione localizzata supporta il processo di piegatura
Per applicazioni di piegatura, la caratteristica utile del riscaldamento a induzione è la sua capacità di creare una zona riscaldata definita vicino all'area da formare.
Una piastra piana potrebbe richiedere il riscaldamento lungo una linea di piegatura. Un tubo o un tubo tondo può richiedere una fascia riscaldata attorno alla sua circonferenza. Una sezione quadrata o rettangolare presenta un problema di riscaldamento diverso perché le sue facce e i suoi angoli non hanno lo stesso rapporto con la bobina di induzione.
Nella piegatura ad induzione continua, la regione riscaldata è comunemente descritta come a fascia di calore oppure fascia riscaldata.
Lo Steel Tube Institute descrive la piegatura a induzione di sezioni strutturali cave come il riscaldamento solo di un breve tratto della sezione con una bobina elettrica prima che la regione riscaldata passi attraverso il processo di piegatura.
L'obiettivo quindi non è semplicemente quello di riscaldare il pezzo il più rapidamente possibile. La posizione, la larghezza e la profondità della zona riscaldata devono corrispondere alla curvatura e al metodo di formatura.
3. Il preriscaldamento a induzione e la piegatura a induzione sono problemi diversi per le apparecchiature
Questa distinzione è importante quando si seleziona l'attrezzatura.
Con preriscaldamento ad induzione prima della piegatura, il sistema a induzione è principalmente la fonte di calore. Un produttore potrebbe già disporre di una pressa adatta, piegatrice a rulli o altra macchina formatrice e necessitano solo di un riscaldamento locale controllato prima che la parte entri nell'operazione di piegatura.
Il processo potrebbe sembrare:
Preriscaldamento ad induzione → Attrezzature di piegatura esistenti → Piega finita
Un completo macchina piegatrice ad induzione è diverso. Riscaldamento, il movimento del pezzo e la piegatura meccanica sono coordinati come parte di un unico sistema.
DHF, per esempio, usa il termine macchina piegatrice ad induzione per attrezzature progettate per piegare tubi, Travi a I, angoli, canali, tubo quadrato e tubo rettangolare controllando il riscaldamento e il raffreddamento di una sezione stretta.
Per applicazioni su tubazioni, curva ad induzione è anche un termine di produzione consolidato. ASME B16.49 copre le curve di tubazioni in acciaio prodotte in fabbrica mediante il processo di piegatura a induzione.
Un cliente che necessita del riscaldamento locale di una pressa esistente non ha quindi necessariamente bisogno di una piegatrice a induzione completa.
Questo dovrebbe essere chiarito prima del potere, è selezionata la frequenza o il layout della macchina.
4. Quali parti possono essere riscaldate prima o durante la piegatura?
Il riscaldamento a induzione può essere preso in considerazione per diverse applicazioni di piegatura quando la regione di formatura richiesta può essere riscaldata in modo controllato.
I pezzi tipici possono includere:
•Piastra in acciaio
•Tubo e tubo
•Barre e aste
•Sezioni cave quadrate
•Sezioni cave rettangolari
•Canali
•Travi e altri profili strutturali
•Altre parti metalliche fabbricate che richiedono riscaldamento locale prima della formatura
Tubi e sezioni strutturali cave sono applicazioni consolidate di piegatura a induzione. Lo Steel Tube Institute discute la piegatura a induzione insieme ad altri metodi di piegatura per HSS, mentre i produttori di macchine dedicati applicano il processo anche a sezioni strutturali sagomate.
L'apparecchiatura non può essere selezionata solo dal nome della parte. Una spessa piastra d'acciaio, un tubo tondo e una sezione strutturale rettangolare possono tutti necessitare di piegatura a caldo, ma la profondità di riscaldamento richiesta, la geometria della bobina e la movimentazione del pezzo possono essere molto diverse.
5. La piegatura richiede un riscaldatore a induzione ad alta frequenza?
Non necessariamente.
Flessione ad induzione ad alta frequenza è un termine legittimo del settore, ma la parola piegatura non determina da solo la corretta frequenza operativa.
Selezione della frequenza è legato alla profondità di riscaldamento richiesta, geometria del pezzo, materiale, spessore della sezione e disposizione delle bobine.
Un esempio utile è l’applicazione di piegatura della lamiera di acciaio di Ambrell. Il test documentato ha utilizzato un sistema di induzione da 5–15 kHz funzionante a circa 13 kHz per piastre di acciaio tra 6 e 32 spesse mm.
Tale applicazione non dovrebbe essere trattata come una raccomandazione di frequenza universale. Mostra semplicemente perché specificare “alta frequenza” prima di valutare il pezzo può essere fuorviante.
Per un progetto di piegatura, la sequenza migliore è definire prima la sezione riscaldata e poi selezionare un intervallo di potenza e frequenza adeguato.
6. La zona riscaldata deve corrispondere alla linea di piegatura
Progettazione della bobina diventa particolarmente importante perché forme diverse del pezzo richiedono modelli di riscaldamento diversi.
Per un'estremità di barra in titanio da piastra in acciaio, potrebbe essere necessario che il processo stabilisca una striscia riscaldata lungo la linea di piegatura prevista.
Per un'estremità di barra in titanio da tubo tondo, potrebbe essere necessario che la fascia riscaldata si estenda sulla circonferenza affinché la sezione di piegatura raggiunga la condizione termica richiesta.
Per sezioni quadrate o rettangolari, il rapporto tra la bobina, le facce piane e gli angoli diventano più complessi. Gli angoli possono rispondere in modo diverso dai visi larghi, quindi l'induttore non può essere semplicemente trattato come una versione più grande di una bobina a tubo tondo.
Anche la zona riscaldata richiesta deve seguire il processo di piegatura. Una parte stazionaria riscaldata prima della pressatura richiede una disposizione diversa da una sezione che si muove continuamente attraverso la bobina durante la piegatura.
Questo è il motivo per cui una bobina universale raramente è il punto di partenza per un progetto di piegatura industriale. L'induttore dovrebbe essere sviluppato attorno alla sezione trasversale effettiva, posizione della piega e movimento richiesto.
7. Il riscaldamento aiuta il processo ma non elimina i difetti di piegatura
Il riscaldamento a induzione può modificare le condizioni termiche del materiale, ma non elimina gli effetti meccanici della flessione.
A seconda della parte e del processo, i problemi possono ancora includere:
•Cracking
•Ritorno elastico eccessivo
•Distorsione dimensionale
•Appiattimento locale
•Danni superficiali
Per tubi e tubature, ulteriori preoccupazioni possono includere l'assottigliamento delle pareti all'esterno della curva, ispessimento delle pareti o raggrinzimenti all'interno, e perdita di rotondità.
Le condizioni di riscaldamento sono solo una parte del processo. Raggio di curvatura, condizione materiale, attrezzature, il supporto meccanico e la sequenza di formatura influiscono comunque sul risultato finale.
Questo è anche il motivo per cui l'aumento della potenza di riscaldamento non dovrebbe essere utilizzato come risposta automatica a un difetto di piegatura. La causa potrebbe risiedere nella configurazione della formatura piuttosto che nella fonte di calore.
La parte finita, piuttosto che solo il riscaldatore, dovrebbero essere utilizzati per giudicare se il processo è adeguato.
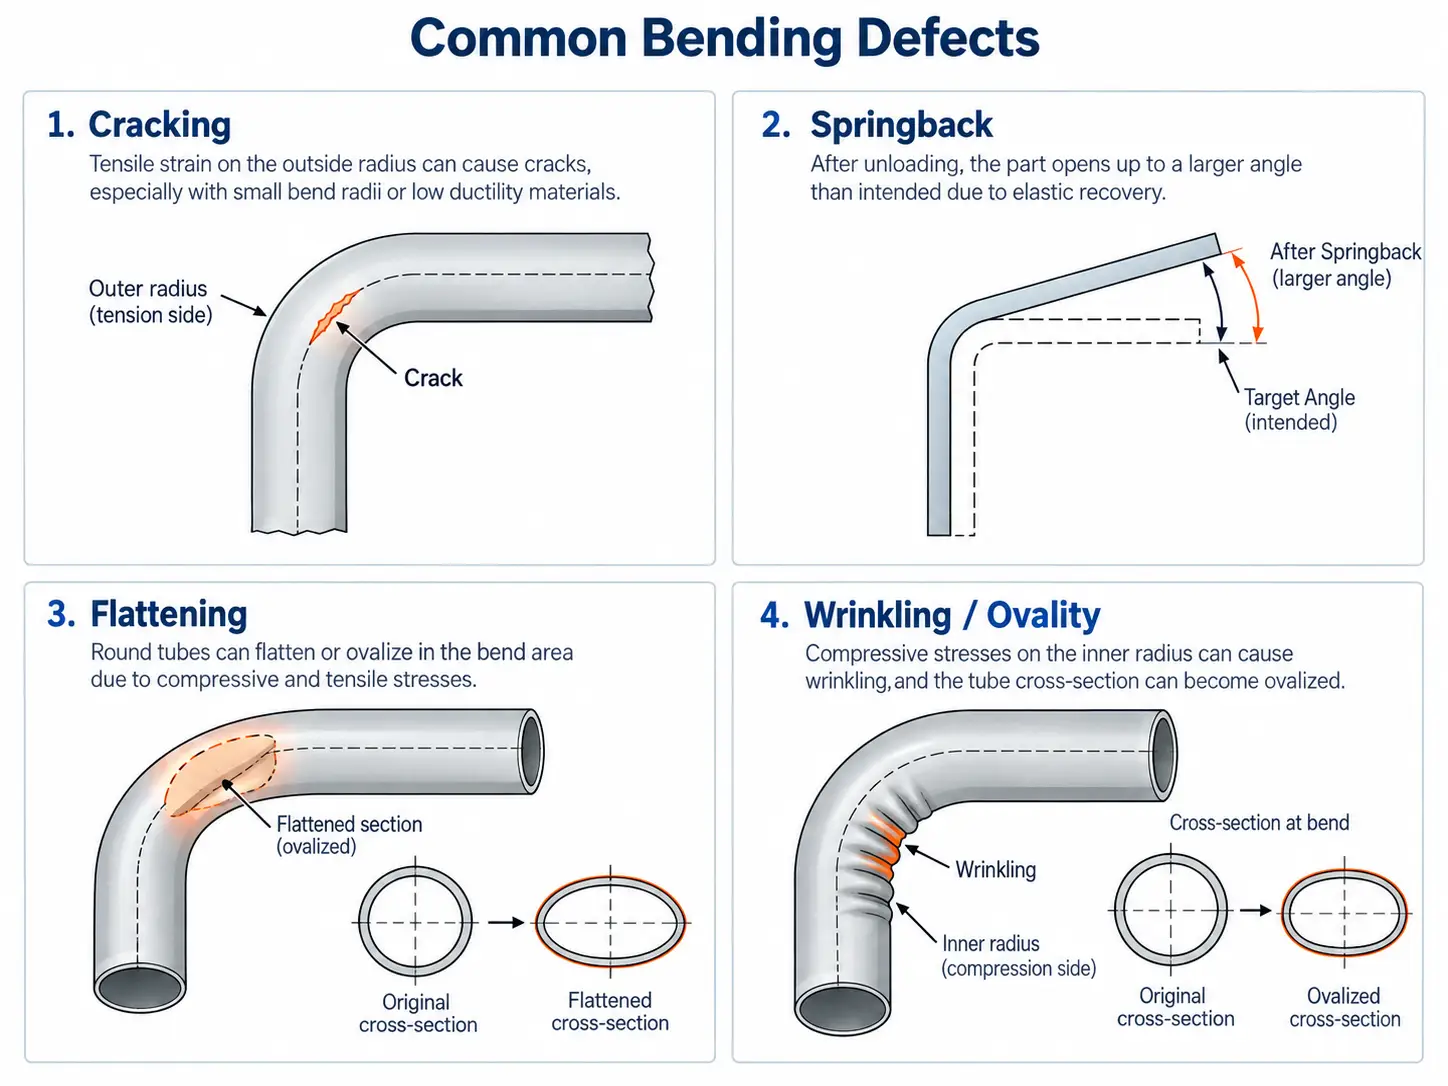
Difetti comuni che possono ancora verificarsi durante la piegatura del metallo, anche con preriscaldamento localizzato.
8. Riscaldamento a induzione o riscaldamento a fiamma prima della piegatura?
Riscaldamento a fiamma viene utilizzato anche per la piegatura a caldo localizzata e rimane pratico in alcuni lavori di fabbricazione.
Per parti occasionali, lavoro sul campo o componenti molto grandi e irregolari, una torcia può fornire un'utile flessibilità senza richiedere strumenti di induzione dedicati.
Il riscaldamento a induzione diventa più interessante quando il processo viene ripetuto e il produttore necessita di un maggiore controllo su dove e come viene riscaldata la parte.
Le considerazioni pertinenti includono:
•Con quanta precisione deve essere posizionata l'area riscaldata
•Se parti simili vengono prodotte ripetutamente
•Se il tempo di riscaldamento deve seguire un ciclo programmato
•Se la stazione di riscaldo deve essere integrata con una pressa o una piegatrice
•Quanto il processo dovrebbe dipendere dalla tecnica dell'operatore
•Se è necessario monitorare la temperatura o i dati di produzione
Il confronto dovrebbe quindi basarsi sul problema della produzione piuttosto che sulla sola fonte di calore.
Per un lavoro di fabbricazione una tantum, il riscaldamento a induzione può aggiungere complessità inutili. Per produzioni ripetute che richiedono una zona di riscaldamento definita e un funzionamento coordinato della macchina, può essere più semplice da integrare nel processo.
9. Quali informazioni sono necessarie prima di selezionare un sistema?
Una proposta di attrezzatura utile inizia dalla piega e dal metodo di produzione esistente.
Le informazioni più rilevanti includono:
•Materiale e qualità del pezzo da lavorare
•Disegno o sezione trasversale della parte
•Spessore della piastra o spessore della parete del tubo
•Dimensioni complessive del pezzo
•Posizione di piegatura
•Angolo di piegatura
•Raggio di curvatura
•Larghezza o lunghezza dell'area da riscaldare
•Temperatura di formatura richiesta, se già specificato
•Stampa esistente, piegatrice a rulli o altra attrezzatura di piegatura
•Se il riscaldamento avviene prima della piegatura o durante la piegatura continua
•Se il pezzo è fermo o in movimento durante il riscaldamento
•Ciclo produttivo richiesto
•Movimentazione manuale o automatica dei pezzi
•Requisiti dimensionali o meccanici del pezzo finito
Una domanda dovrebbe essere risolta in anticipo:
Hai bisogno di un sistema di riscaldamento ad induzione per una macchina piegatrice esistente, o un sistema completo di piegatura a induzione?
Si tratta di progetti di attrezzature diversi.
Per una pressa o una linea di formatura esistente, la soluzione può consistere principalmente nel alimentatore a induzione, trasformatore corrispondente, induttore personalizzato, monitoraggio della temperatura e la disposizione necessaria per il posizionamento del pezzo.
Se il riscaldamento e la piegatura devono avvenire continuamente come un processo coordinato, anche il sistema meccanico di avanzamento e piegatura diventa parte della progettazione della macchina.
L'attrezzatura può quindi essere valutata nel seguente ordine:
Requisiti del pezzo e della piega → Zona riscaldata → Processo di riscaldamento → Induttore → Potenza e frequenza → Integrazione con attrezzature di piegatura
Ciò mantiene la scelta dell'attrezzatura legata all'effettivo requisito di formatura piuttosto che partire da una potenza o frequenza fissa della macchina.
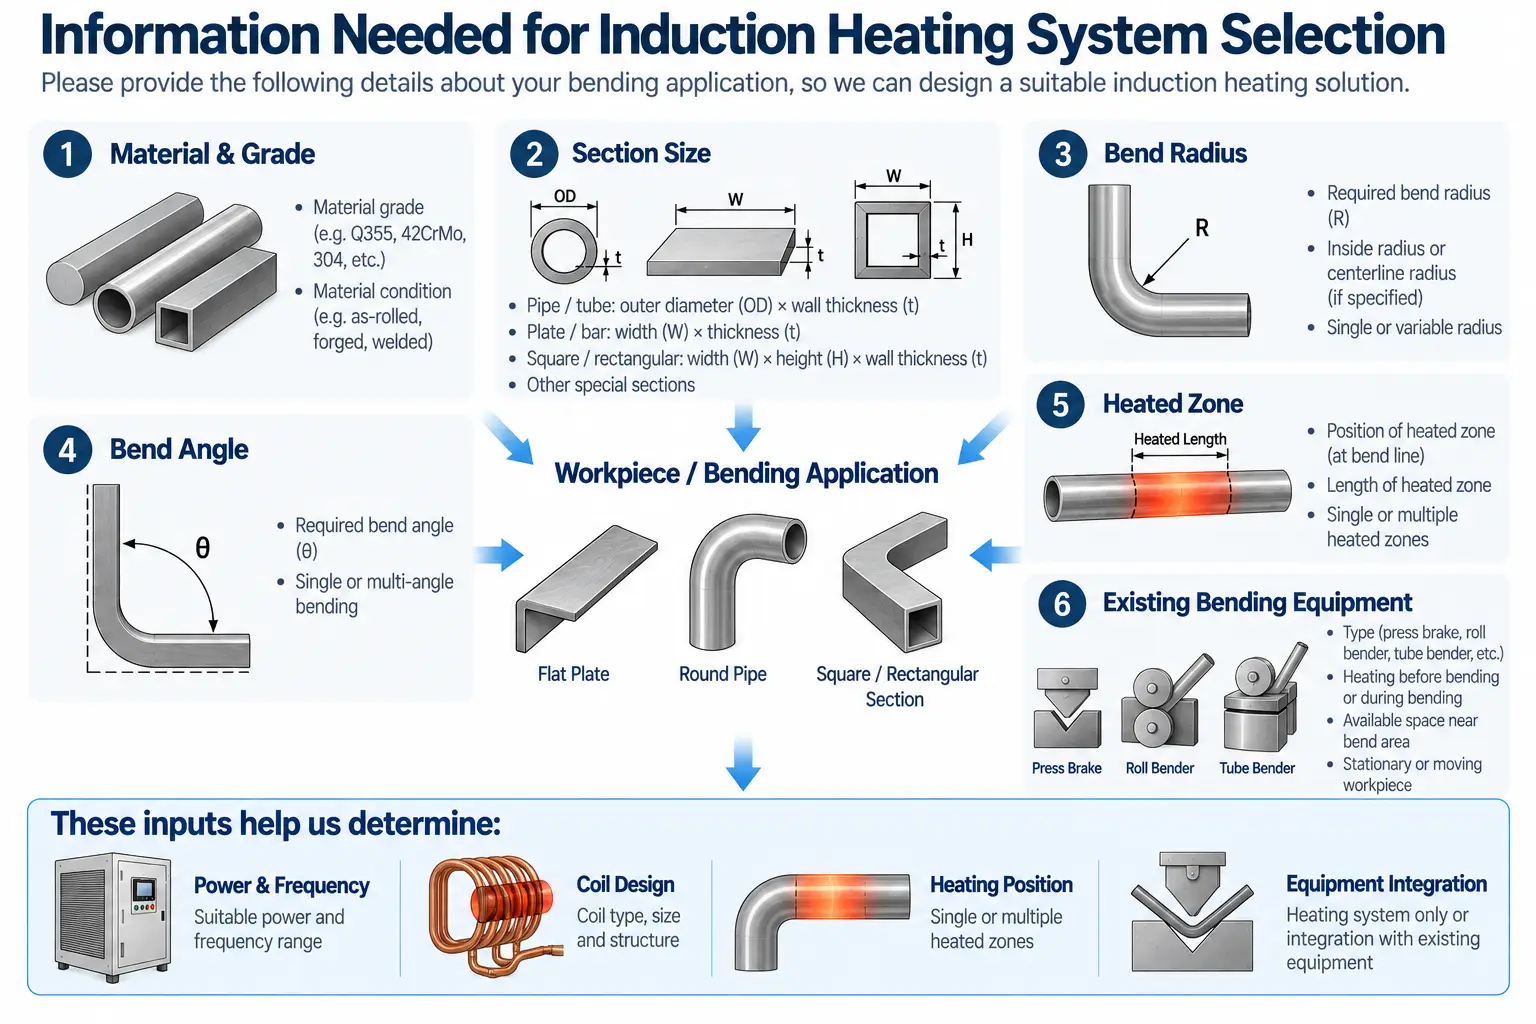
Principali input del pezzo e del processo per la selezione di un sistema di riscaldamento di piegatura.
Fare clic su una domanda per espandere la risposta.
Il riscaldamento a induzione piega il metallo stesso?
No. Il sistema a induzione riscalda solo un'area selezionata prima o durante la formatura. La deformazione vera e propria è prodotta dalla stampa, piegatrice a rulli o altra attrezzatura per la formatura.
Quale frequenza viene utilizzata per la piegatura a induzione?
Non esiste un'unica frequenza. Dipende dalla geometria del pezzo, spessore della sezione e profondità di riscaldamento richiesta. Un esempio documentato di piastra in acciaio utilizzava un sistema da 5–15 kHz a circa 13 kHz, ma questa non è un'impostazione universale.
Ho bisogno di una piegatrice a induzione completa, o semplicemente un riscaldatore?
Se possiedi già una pressa o una calandra, potrebbe essere necessaria solo una stazione di riscaldamento controllata. Durante il riscaldamento è necessaria una macchina piegatrice a induzione completa, il movimento e la flessione meccanica devono essere coordinati in un unico sistema.
Il preriscaldamento elimina i difetti di piegatura?
No. Il riscaldamento migliora le condizioni di formatura ma non elimina i difetti meccanici come le fessurazioni, ritorno elastico o assottigliamento delle pareti. Raggio di curvatura, la sequenza degli utensili e della formatura è ancora importante.
Richiedi una soluzione di riscaldamento per piegatura
Invia il disegno del tuo pezzo, spessore della sezione e requisiti di piegatura. Possiamo aiutarvi a selezionare il giusto sistema di riscaldamento a induzione o la macchina piegatrice completa per il vostro processo di formatura.










