Induktionserwärmung für Stahlrohre: Dónde funciona, por qué es importante y a qué prestar atención
Induktionserwärmung für Stahlrohre wird häufig eingesetzt, wenn ein Produktionsprozess Wärme in einem bestimmten Bereich benötigt – und nicht über das gesamte Bauteil hinweg. Sie kommt beim Rohrumformen, Biegen, Löten, bei der Schweißvorbereitung, beim Spannungsarmglühen, Härten und Vorwärmen zum Einsatz.
Der Grund, warum Hersteller sich dafür entscheiden, ist einfach: Ein Stahlrohr kann schnell erwärmt werden, donde el calor se aplica de manera dirigida, donde se necesita. Por ello, el método es más útil en muchas líneas de producción que el calentamiento por horno o por llama, especialmente cuando el proceso requiere consistencia y precisión repetitiva.
Este artículo explica, dónde la calefacción por inducción es realmente útil para tubos de acero, qué ventajas ofrece y qué debe verificarse antes de elegir un sistema.
Video: Demostración de la calefacción por inducción de un tubo de acero — zona de calentamiento controlada en la sección media.
Este video muestra, cómo se calienta un tubo de acero en la sección media. Toda la zona de calentamiento se vuelve roja y así muestra, que el calor se concentra en el área objetivo, en lugar de distribuirse por todo el tubo.
1. Cómo funciona el calentamiento por inducción para tubos de acero
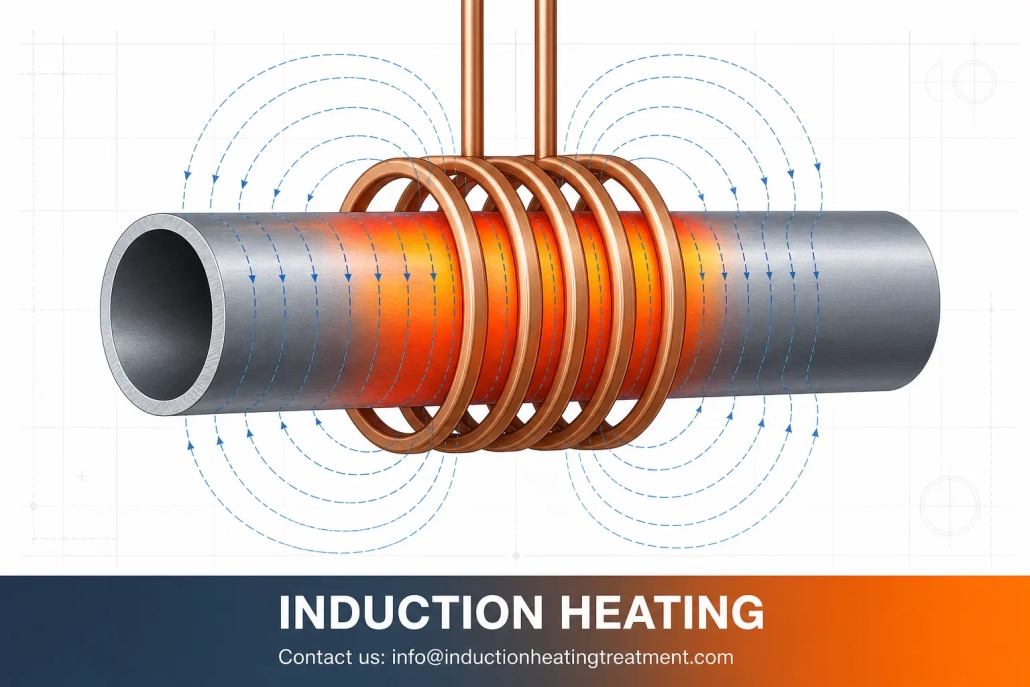
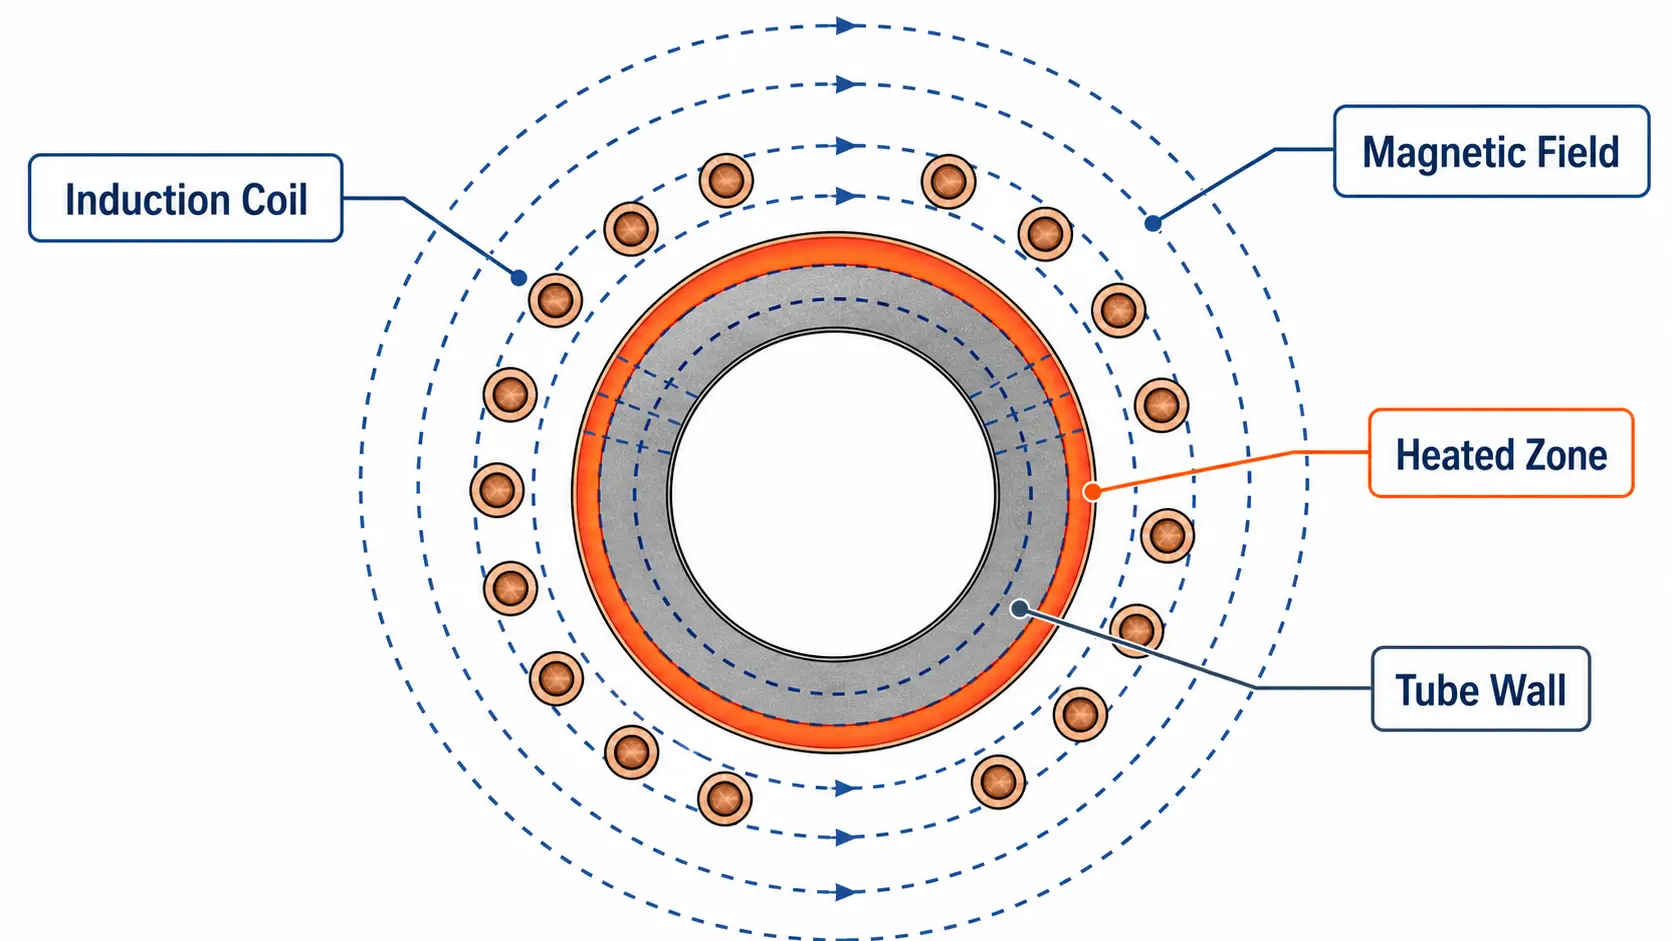
El calentamiento por inducción utiliza un Campo magnético alterno, para generar calor directamente en el tubo de acero. Se coloca una bobina alrededor del tubo o del segmento, que debe calentarse. El propio tubo se convierte en la fuente de calor.
La ventaja práctica no está en la teoría. Está en el resultado: Se puede aportar calor a un segmento específico del tubo, sin calentar primero todo el componente.
Esto es importante, cuando el proceso solo necesita calentar una zona, por ejemplo:
el extremo del tubo, la sección media, una zona de unión, una zona de doblado, una soldadura
2. Aplicaciones comunes para calentar tubos de acero
Calentamiento de los extremos del tubo para conformado: El calentamiento de los extremos del tubo se realiza antes del abocardado, Reducir, Acortar, Ensachar u otros pasos de conformado. Solo se calienta el extremo, de modo que el resto del tubo se vea menos afectado. Esto es útil, cuando el siguiente proceso depende de un ablandamiento uniforme de la zona calentada.
Doblado de tubos: Durante el doblado de tubos se aplica calor a la zona, que debe ser reformado. Esto permite doblar la tubería de manera más controlada, y se reduce el riesgo de grietas. Este es uno de los casos de aplicación más claros para la calefacción por inducción, ya que la zona de calentamiento se puede colocar exactamente allí, donde se necesita.
Soldadura y calentamiento de conexiones: La calefacción por inducción se utiliza con frecuencia para los conjuntos de tuberías, las las conexiones soldadas necesitan. La bobina concentra el calor en el área de la conexión, para que el material de soldadura pueda fluir correctamente. Esto es especialmente útil, wenn der Rest der Baugruppe nicht überhitzt werden soll.
Glühen von Schweißnähten und Spannungsarmglühen: Nach dem Schweißen kann der Nahtbereich eine weitere Wärmebehandlung benötigen, um Spannungen zu reduzieren oder den Zustand des geschweißten Abschnitts zu verbessern. Induktionserwärmung kann sich auf die Naht konzentrieren, während das Rohr durch die Linie läuft. Dies funktioniert am besten, wenn Rohrführung und Spulenposition stabil sind.
Randschichthärten: Einige Rohranwendungen erfordern eine härtere Oberfläche für eine höhere Verschleißbeständigkeit. Induktionserwärmung kann genutzt werden, um die äußere Schicht schnell zu erwärmen, gefolgt von einer Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, kommt aber häufig bei Bauteilen vor, die im Betrieb Verschleiß widerstehen müssen.
Vorwärmen vor dem Schweißen oder Beschichten: Vorwärmen hilft, das Rohr auf die nachfolgende Bearbeitung vorzubereiten. Puede mejorar la estabilidad del proceso y reducir los choques térmicos. Esta solución se elige con frecuencia, cuando una línea de producción necesita más consistencia, de la que puede ofrecer la calefacción por llama.
3. Por qué los fabricantes las utilizan
Solo calienta el área necesaria. Esa es la razón principal. Si el proceso solo necesita calentar una sección, no hay razón, para calentar el resto del tubo.
Es más rápida que muchos métodos tradicionales. La inducción no pierde tiempo en, calentar un gran horno o esperar por ello, que toda la pieza se calienta.
Se puede repetir más fácilmente. Una vez que el sistema está configurado correctamente, puede proporcionar el mismo resultado de manera más constante que la calefacción manual.
Ella/Esto se adapta mejor a la automatización. Los sistemas de inducción pueden integrarse con transportadores, rodillos, manipulación rotativa, robots y sistemas de control de temperatura en líneas de producción.
Puede reducir la dependencia del trabajo manual. Esto es importante en entornos de producción, in denen Unterschiede zwischen Bedienern Qualitätsprobleme verursachen.
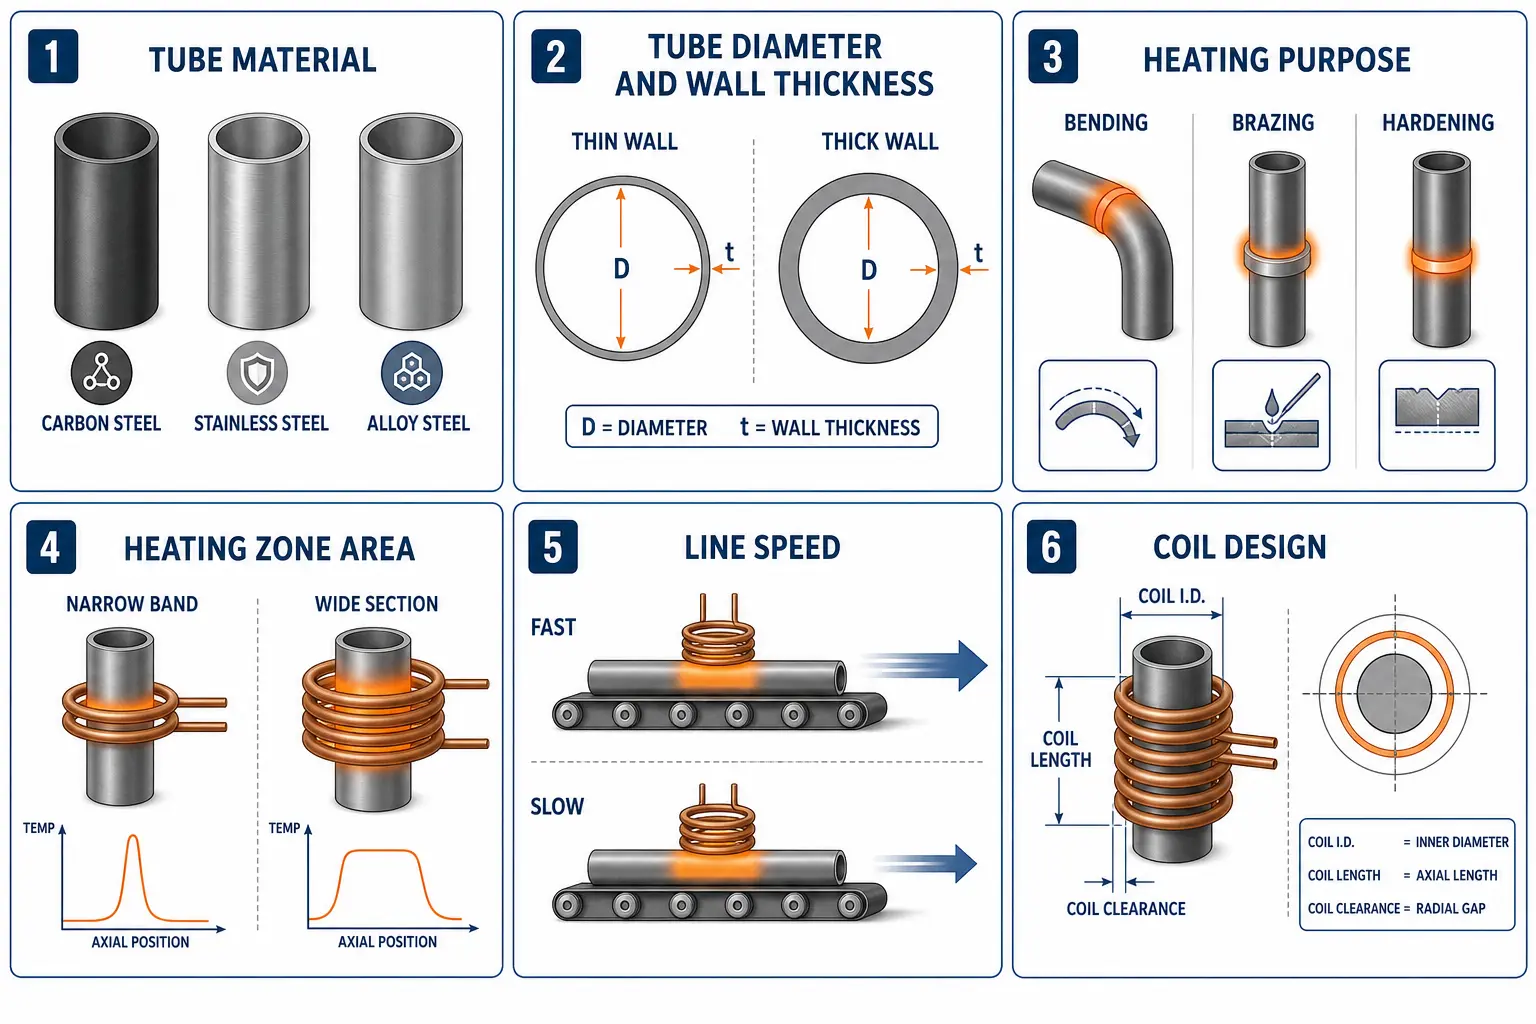
4. Qué influye en el resultado
Dieser Punkt ist wichtiger als jede Marketingaussage. Viele Induktionsprojekte scheitern, weil Prozess und Ausrüstung nicht richtig aufeinander abgestimmt sind.
| Faktor | En qué prestar atención |
|---|---|
| Rohrmaterial | Verschiedene Stähle verhalten sich nicht gleich. Acero al carbono, Edelstahl und legierter Stahl können alle unterschiedlich auf Induktionserwärmung reagieren. Wenn das Material nicht frühzeitig bestätigt wird, kann das Erwärmungsergebnis instabil sein. |
| Rohrgröße und Wandstärke | Un tubo delgado reacciona de manera diferente a un tubo grueso. Los tubos de pared delgada se calientan más rápido y pueden sobrecalentarse más fácilmente. Los tubos de pared gruesa requieren más potencia y tiempo, para calentarse de manera confiable. |
| Propósito del calentamiento | El objetivo varía según la tarea: Biegen, Löten, Precalentamiento, Temple, Recocido para alivio de tensiones. Si el propósito no está claro, es probable que la instalación sea incorrecta. |
| Rango de calentamiento | Un área de calentamiento local corta y un tramo de calentamiento más largo requieren diferentes diseños de bobina y diferente control del proceso. |
| Liniengeschwindigkeit oder Zykluszeit | Der Erwärmungsprozess muss zum tatsächlichen Produktionstakt passen. Wenn sich das Rohr zu schnell bewegt, kann die Erwärmung unvollständig sein. Wenn es sich zu langsam bewegt, sinkt die Ausbringung. |
| Diseño de bobina | Die Spule bestimmt, wohin die Wärme geht. Ein schlechtes Diseño de bobina führt zu schlechten Ergebnissen, selbst wenn die Stromversorgung gut ist. |
5. Consideraciones sobre el equipo
Ein echtes Induktionssystem für Stahlrohre besteht nicht nur aus einer Stromversorgung. Es umfasst in der Regel:
Alimentación eléctrica. Sie muss zur Anwendung passen. Ein zu schwaches System kann nicht mithalten. Ein schlecht geregeltes System kann ungleichmäßige Erwärmung verursachen.
Spule.
sistema de refrigeración. Kühlung ist nicht optional. Die Spule und die Leistungselektronik benötigen sie, um zuverlässig zu laufen.
Controles.
Handlingsystem.
Temperaturüberwachung. Wenn die Temperatur für den Prozess entscheidend ist, sollte sie gemessen und nicht geschätzt werden.
Sicherheitseinrichtungen.
Handling und Positionierung: Wenn sich das Rohr an der falschen Stelle bewegt, el resultado del calentamiento cambia. El sistema debe mantener la tubería alineada con la bobina.
Mantenimiento y seguridad: Esto a menudo se ignora hasta más tarde – un error. Mangueras, Conexiones, Bobinas, Sensores y dispositivos de protección requieren todos acceso para mantenimiento.
6. Problemas frecuentes
1. El calentamiento es desigual. Generalmente causado por una mala alineación, una posición inconsistente del componente o un ajuste deficiente de la bobina.
2. Tuberías delgadas se sobrecalientan. Esto sucede, cuando el calor se aplica de forma demasiado agresiva o el control es insuficiente.
3. Los tubos gruesos no se calientan lo suficiente por dentro. La superficie puede parecer caliente, mientras que el interior todavía está demasiado frío para el proceso.
4. Ocurre oxidación de la superficie. Acero, que se calienta al aire, se oxida. La inducción reduce el tiempo de exposición, elimina la oxidación pero no automáticamente.
5. Las bobinas se desgastan demasiado pronto. Las causas frecuentes son mala refrigeración, Problemas con la calidad del agua, Vibraciones o contacto involuntario.
7. Cuándo es adecuado el calentamiento por inducción
La calefacción por inducción es una buena opción, cuando el proceso requiere lo siguiente:
|
Bien adecuado — lokale Erwärmung — schnelle Erwärmung — wiederholbare Erwärmung — einfachere Automatisierung |
Weniger attraktiv — das Produktionsvolumen ist gering — Produkttypen wechseln zu häufig — der Prozess benötigt lange Haltezeiten — der Erwärmungsbereich ist zu variabel, um gut kontrolliert zu werden |
In der Praxis sollte die Entscheidung auf Musterprüfungen basieren, nicht auf Annahmen.
Wichtigste Erkenntnis: Induktionserwärmung für Stahlrohre ist sinnvoll, wenn der Prozess kontrollierte, Se necesita calefacción localizada y la línea de producción requiere resultados repetibles. No es una solución universal, pero para la aplicación correcta a menudo es más rápida, más limpia y más fácil de automatizar que un horno- o calefacción por llama. La verdadera pregunta no es, si puede calentar tubos de acero. Eso puede hacerlo. La verdadera pregunta es, si se ajusta al tamaño del tubo, al material, al objetivo de calentamiento y al método de producción.
Preguntas frecuentes
F: ¿Se puede usar la inducción para calentar tubos de acero inoxidable??
A: Ja, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl. Daher muss der Prozess auf das Material abgestimmt werden.
F: Ist Induktionserwärmung besser als Ofenerwärmung?
A: Nicht immer. Für lokale Erwärmung und Produktionslinien ist sie in der Regel besser geeignet, während Ofenerwärmung für größere Chargen oder Prozesse mit langen Haltezeiten besser sein kann.
F: Was sollte vor der Auswahl eines Induktionssystems geprüft werden?
A: Rohrmaterial, Tamaño, Propósito del calentamiento, Produktionsgeschwindigkeit und Handlingmethode sollten zuerst geprüft werden.
Recibida la prueba de aplicación para el calentamiento de tubos de acero
Infórmenos sobre el material de su tubo, las dimensiones, el propósito del calentamiento y el proceso de producción. Nuestro equipo de ingeniería puede evaluar, si el calentamiento por inducción es un enfoque adecuado para su proceso.