
Enderezamiento por inducción de estructuras de acero: Proceso, Aplicaciones y consideraciones clave
Introducción
Las estructuras de acero pueden desarrollar distorsión durante la soldadura., fabricación, ensamblaje, y servicio. Las placas de acero grandes pueden volverse desiguales, Los paneles soldados pueden desarrollar distorsión angular., y los miembros estructurales pueden perder su alineación prevista.
Alisado por inducción es un método de corrección térmica que utiliza calentamiento electromagnético localizado para corregir tipos seleccionados de deformación en estructuras de acero.. Dependiendo del proceso, expansión y contracción térmica controlada, A veces se combina con fuerza mecánica aplicada mientras el acero está caliente., ayudar a restaurar la geometría requerida.
A diferencia del alisado con llama convencional, El calentamiento por inducción genera calor electromagnéticamente dentro de la pieza de trabajo conductora., Permitir calentar áreas seleccionadas sin llama abierta..
El enderezamiento exitoso depende de la deformación original., propiedades del material, ubicación de calefacción, configuración del inductor, y control de proceso.
2. Cómo el calentamiento por inducción localizado corrige la deformación del acero
3. Aplicaciones comunes del alisado por inducción
4. Configuración del inductor y selección del área de calentamiento
5. Factores clave que afectan los resultados del alisado
6. Alisado por inducción vs.. Alisado a la llama
7. Monitoreo de Procesos e Inspección Dimensional
8. Limitaciones y consideraciones materiales
1. ¿Qué es el alisado por inducción??
Usos del alisado por inducción inducción electromagnética para calentar áreas seleccionadas de una estructura metálica deformada.
Cuando se calienta un área localizada de acero., intenta expandirse. El material más frío circundante restringe esta expansión., creando tensiones internas. Porque el límite elástico del acero disminuye a medida que aumenta su temperatura., La deformación plástica localizada puede ocurrir en condiciones adecuadas..
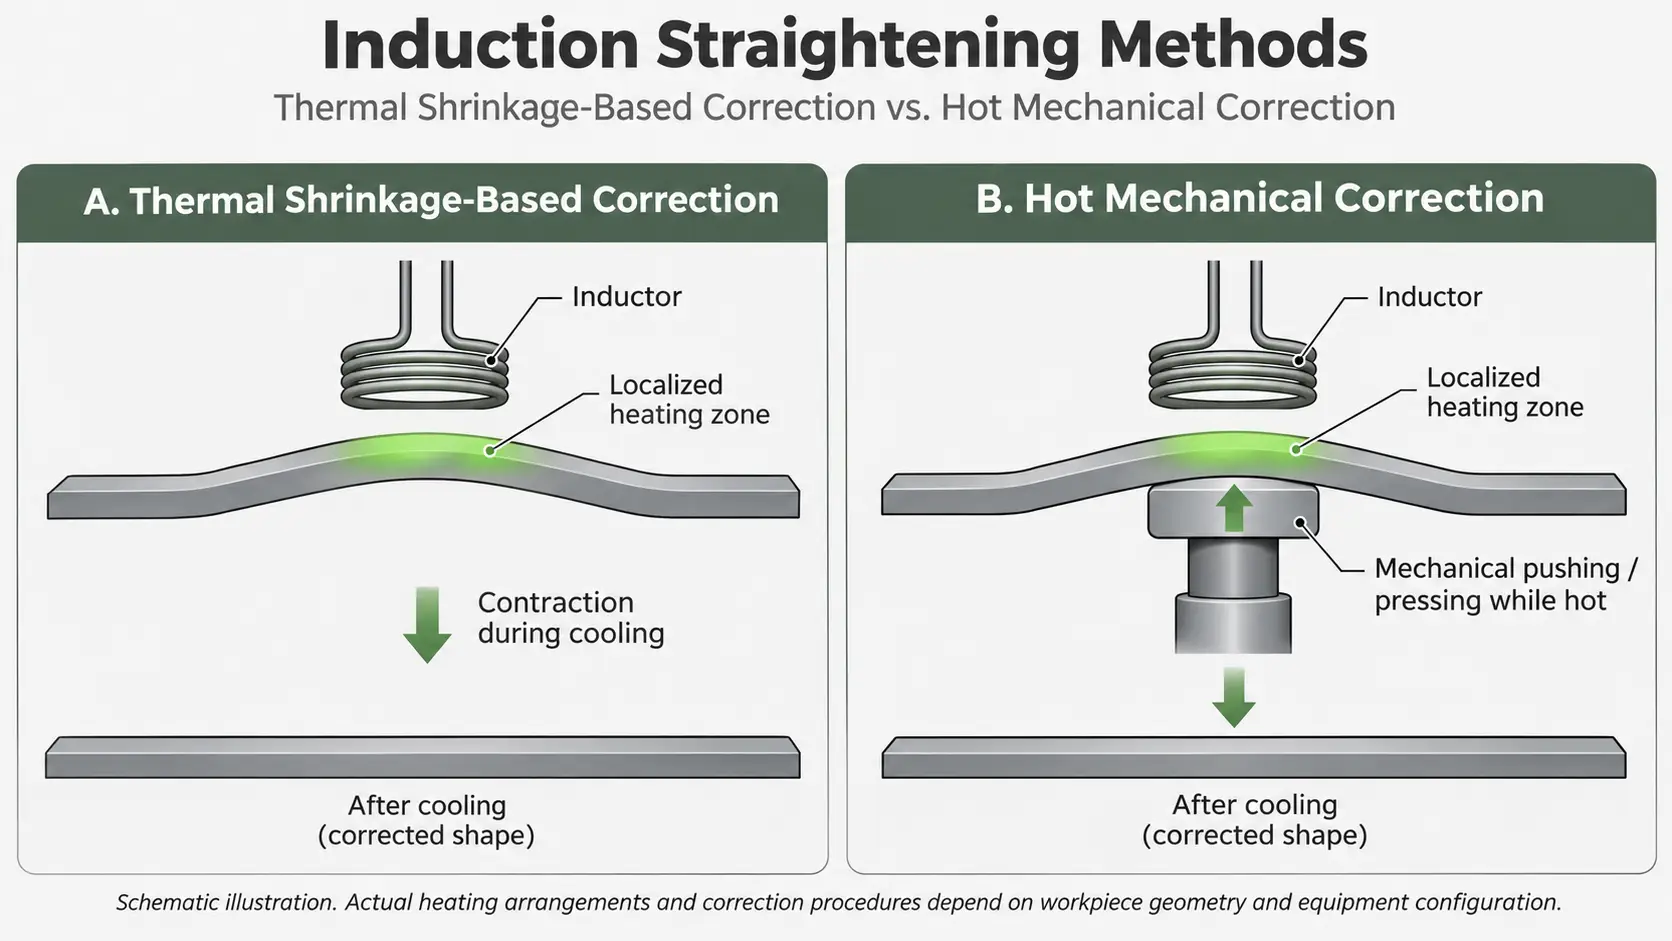
Durante el enfriamiento, la región calentada se contrae. Este cambio dimensional contribuye a corregir la geometría general..
Algunos sistemas también aplican fuerza mecánica controlada mientras el acero está caliente..
Las aplicaciones típicas incluyen:
•Enderezamiento de cubiertas y mamparos de barcos
•Corrección de distorsión de placa de acero.
•Corrección de ensamblaje soldado
•Enderezamiento de vigas estructurales
•Componentes estructurales de ferrocarriles y vehículos pesados.
El enderezamiento por inducción debe distinguirse de otros dos procesos.:
Doblado por inducción: Crea intencionalmente una curvatura específica..
Tratamiento térmico post-soldadura (PWHT): Aborda requisitos metalúrgicos o de tensión residual específicos en lugar de corregir principalmente la geometría..
2. Cómo el calentamiento por inducción localizado corrige la deformación del acero
El mecanismo de corrección implica una expansión térmica restringida., deformación plástica localizada, y contracción durante el enfriamiento.
2.1 Expansión térmica y deformación plástica.
El inductor se coloca cerca del área de corrección seleccionada.. La energía electromagnética genera calor dentro del acero conductor..
A medida que aumenta la temperatura, el área calentada intenta expandirse. El material más frío circundante restringe parte de esta expansión..
En condiciones adecuadas, El límite elástico reducido a temperatura elevada permite que se produzca una deformación plástica localizada..
Esta es una parte importante del mecanismo de alisado térmico.. La corrección no es simplemente el resultado del calentamiento y la posterior contracción..
2.2 Contracción durante el enfriamiento
A medida que la región calentada se enfría, se contrae. Su cambio dimensional interactúa con el material circundante y las limitaciones estructurales., contribuyendo a la corrección final.
El resultado depende del lugar de calefacción., ciclo térmico, propiedades del material, y condiciones de sujeción.
2.3 Contracción térmica y corrección mecánica en caliente
Deben distinguirse dos enfoques generales.
Corrección basada en contracción térmica
Las áreas seleccionadas se calientan para que la expansión restringida y la contracción posterior produzcan el cambio dimensional requerido..
Corrección mecánica en caliente
Algunos sistemas especializados combinan calentamiento por inducción localizado con empuje o prensado controlado mientras el acero está caliente.. La forma corregida se conserva después del enfriamiento..
Por ejemplo, El sistema de enderezamiento de plataformas ENRX TERAC utiliza calentamiento por inducción junto con corrección mecánica..
Estos métodos no deben considerarse intercambiables.. El proceso real depende de la configuración del equipo y del procedimiento aprobado..
3. Aplicaciones comunes del alisado por inducción
3.1 Enderezamiento de cubiertas y mamparos de barcos
La construcción naval es una aplicación establecida del enderezamiento por inducción..
Soldar placas de cubierta grandes, refuerzos, y los conjuntos estructurales pueden introducir deformaciones locales y generales..
Los problemas típicos incluyen:
•Superficies de cubierta desiguales
•Distorsión local de la placa
•Deformación angular alrededor de conjuntos soldados.
•Distorsión de paneles de mamparo verticales.
Los sistemas de enderezamiento por inducción especializados pueden calentar áreas seleccionadas de grandes placas de acero. Algunos están diseñados para operar desde un lado, lo cual es útil cuando el acceso a la superficie opuesta está restringido.
3.2 Corrección de placa de acero y ensamblaje soldado
Placas de acero Puede desarrollar deformación durante la soldadura y la fabricación..
El grado y la dirección de la distorsión están influenciados por la secuencia de soldadura., entrada de calor, dimensiones de la placa, configuración del refuerzo, y condiciones de sujeción.
Se puede considerar el enderezamiento por inducción cuando la corrección térmica localizada es apropiada para el material y la estructura..
3.3 Enderezamiento de vigas estructurales
Las vigas estructurales y las secciones fabricadas pueden doblarse o torcerse durante la fabricación., transporte, instalación, o servicio.
Una viga I, canal, y la placa plana responden de manera diferente a la corrección térmica debido a su geometría de sección transversal y rigidez..
Por lo tanto, el dispositivo de calefacción debe tener en cuenta la sección estructural y la dirección de deformación..
3.4 Estructuras ferroviarias y de vehículos pesados
Otras aplicaciones potenciales incluyen componentes de material rodante ferroviario., conjuntos estructurales de locomotoras, y estructuras de vehículos pesados.
Se deben considerar las tolerancias dimensionales y los componentes cercanos sensibles al calor al planificar el proceso de corrección..
4. Configuración del inductor y selección del área de calentamiento
La zona de calefacción y configuración del inductor determinar dónde se aplica la energía electromagnética.
No existe una geometría de inductor universal ni un patrón de calentamiento adecuado para cada estructura de acero..
4.1 Identificar la deformación
Antes de seleccionar la zona de calefacción, La deformación original debe medirse y clasificarse..
Las condiciones comunes incluyen:
•Pandeo de placa local
•distorsión angular
•Curvatura general de la placa
•Doblado de vigas
•Torsión estructural
El área más visiblemente deformada no es necesariamente la única que debe calentarse. La ubicación de la corrección debe seleccionarse de acuerdo con el mecanismo de deformación y la dirección de corrección prevista..
4.2 Geometría y posición del inductor
Las consideraciones de diseño importantes incluyen:
•Huella del inductor
•Distancia entre el inductor y la pieza de trabajo.
•Dirección y movimiento del calentamiento.
•Grosor y geometría de la pieza de trabajo.
•Potencia y frecuencia de funcionamiento.
El inductor debe proporcionar una huella de calentamiento adecuada para el área de corrección prevista..
La literatura tradicional sobre alisado térmico describe, línea, y patrones de calentamiento en forma de cuña. Sin embargo, Estos patrones no deben tratarse automáticamente como geometrías de bobinas de inducción estándar..
La distribución real del calentamiento depende del diseño del inductor., acoplamiento electromagnético, geometría de la pieza de trabajo, y condiciones de funcionamiento.
5. Factores clave que afectan los resultados del alisado
5.1 Grado de acero y condición del material original
Los diferentes grados de acero responden de manera diferente al calentamiento localizado.
acero al carbono, acero de alta resistencia y baja aleación, acero templado y revenido, y el acero procesado termomecánicamente puede tener diferentes limitaciones de temperatura.
Para templado y revenido (q&t) aceros, La temperatura de calentamiento permitida debe considerarse en relación con la temperatura de templado original..
Calentar por encima del límite relevante puede alterar las propiedades mecánicas desarrolladas durante el tratamiento térmico original..
Otros aceros de alta resistencia y procesados termomecánicamente también requieren una evaluación específica del material..
No existe una temperatura máxima universal adecuada para cada aplicación de alisado por inducción.. La temperatura permitida debe establecerse según el grado del acero., condición material original, especificaciones que rigen, y procedimiento aprobado.
5.2 Espesor de placa y geometría estructural
El espesor de la placa influye en la transferencia de calor y la diferencia de temperatura entre la superficie y el interior..
Las placas delgadas pueden ser particularmente sensibles al calentamiento excesivo localizado, que puede introducir pandeo o distorsión adicional.
Las secciones más gruesas pueden requerir diferentes disposiciones de inductores y condiciones de calentamiento..
Refuerzos, conexiones soldadas, y los elementos estructurales cercanos también influyen en la respuesta térmica y mecánica..
5.3 Secuencia de sujeción y calentamiento
La deformación original y las restricciones estructurales determinan si se requiere restricción externa o corrección mecánica..
Una restricción colocada incorrectamente o una fuerza mecánica excesiva pueden introducir deformaciones adicionales..
Las estructuras más grandes pueden requerir múltiples operaciones de calentamiento. Each correction cycle should be evaluated before the next heating location or operating condition is selected.
5.4 Potencia, Frecuencia, and Heating Time
Potencia, frecuencia, and heating duration influence the energy delivered to the workpiece.
Higher power does not automatically produce better straightening results.
The operating conditions must be matched to the steel thickness, propiedades del material, geometría del inductor, distancia de acoplamiento, and intended heating area.
6. Alisado por inducción vs.. Alisado a la llama
Both methods use localized heating to correct steel deformation, but their heating methods and operational characteristics differ.
| Comparación | Induction Straightening | Alisado a la llama |
|---|---|---|
| Heat source | Inducción electromagnética | Combustion flame |
| Generación de calor | Within conductive workpiece | External flame |
| Heating control | Induction system settings | Torch operation and technique |
| Open flame | Not required | Requerido |
| Repetibilidad | Can be highly repeatable with a developed process | More dependent on operator technique |
| Disposición de calefacción | Inductor configuration | Torch-based heating patterns |
| Working environment | Sin productos de combustión de la fuente de calor. | Productos de combustión generados |
El calentamiento por inducción puede ser ventajoso cuando se calientan lugares controlados., la repetibilidad, y reducir los riesgos de llamas abiertas es importante.
El enderezamiento de llama sigue siendo útil cuando la portabilidad del equipo, acceso, o los procedimientos de trabajo establecidos favorecen el calentamiento convencional..
Ningún método es automáticamente adecuado para cada estructura.. La selección depende del material., geometría requerida, requisitos de corrección, y ambiente de trabajo.
7. Monitoreo de Procesos e Inspección Dimensional
La inspección dimensional es esencial porque el objetivo es lograr una corrección geométrica específica., no simplemente alcanzar una temperatura de calentamiento particular.
Un enfoque típico de control de procesos incluye:
① Inspección inicial
Mida la deformación original utilizando calibres dimensionales adecuados., reglas, sistemas de medición láser, o equipo topográfico.
② Planificación de procesos
Determinar los lugares de calefacción., disposición del inductor, condiciones de funcionamiento, y secuencia de corrección.
③ Calefacción controlada
Aplique calentamiento por inducción mientras monitorea condiciones relevantes como la energía., duración del calentamiento, posición del inductor, y temperatura.
La temperatura debe medirse utilizando un instrumento calibrado apropiado., como por ejemplo un adecuado pirómetro. El color del acero por sí solo no debe utilizarse como método principal de medición de temperatura..
④ Corrección mecánica y enfriamiento
Cuando lo requiera el proceso, aplicar fuerza mecánica controlada mientras el acero está caliente. Deje que la pieza de trabajo se enfríe según el procedimiento aprobado..
No se debe asumir que la refrigeración por agua sea un requisito universal.
⑤ Remedición dimensional
Después de que la pieza de trabajo alcance la condición de inspección especificada, medir la geometría nuevamente y compararla con la tolerancia requerida.
⑥ Inspección final
Confirmar el cumplimiento dimensional y realizar cualquier inspección adicional requerida para componentes estructurales críticos..
El enderezamiento por inducción no repara grietas ni soldaduras defectuosas. Estas condiciones requieren una evaluación separada..
8. Limitaciones y consideraciones materiales
El enderezamiento por inducción no es adecuado para todo tipo de deformación o condición del material..
Las limitaciones importantes incluyen:
Sensibilidad a los materiales: Los aceros de alta resistencia y tratados térmicamente pueden verse afectados por un calentamiento excesivo.
Deformación compleja: Las estructuras con múltiples modos de deformación que interactúan pueden requerir una evaluación de ingeniería detallada.
Distorsión adicional: Las ubicaciones o secuencias de calentamiento incorrectas pueden introducir nuevas deformaciones..
Integridad estructural: Grietas existentes, soldaduras defectuosas, y los daños estructurales requieren una inspección por separado.
Acceso al equipo: La geometría compleja y el acceso restringido pueden afectar el posicionamiento del inductor y la viabilidad del proceso..
Para componentes estructurales críticos, El procedimiento de corrección debe ser revisado y aprobado por personal de ingeniería calificado..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede el enderezamiento por inducción corregir la distorsión de la soldadura??
Sí. Puede corregir ciertos tipos de distorsión relacionada con la soldadura en placas de acero., cubiertas, mamparos, y conjuntos estructurales. La idoneidad depende de la geometría de deformación., condición material, restricciones estructurales, y condiciones de calefacción permitidas.
¿El enderezamiento por inducción es lo mismo que el tratamiento térmico post-soldadura??
No. El tratamiento térmico posterior a la soldadura aborda requisitos metalúrgicos o de tensión residual específicos., mientras que el enderezamiento por inducción corrige principalmente la deformación geométrica.
¿El enderezamiento por inducción requiere acceso a ambos lados de una placa de acero??
No necesariamente. Algunos sistemas especializados de enderezamiento de plataformas por inducción están diseñados para funcionar desde un lado de la placa.. Esto es útil para cubiertas y mamparos de barcos grandes donde el acceso a la superficie opuesta está restringido..
¿Puede el enderezamiento por inducción cambiar las propiedades mecánicas del acero??
Sí. Calentar más allá de la temperatura permitida para un grado de acero particular y la condición del material original puede afectar su microestructura y propiedades mecánicas.. Esto es especialmente importante para aceros estructurales templados y revenidos y otros aceros estructurales de alta resistencia..
Conclusión
El enderezamiento por inducción es un método de corrección térmica para estructuras de acero industriales seleccionadas., incluyendo cubiertas de barcos, mamparos, placas de acero, y vigas estructurales.
Aplicando calentamiento electromagnético localizado, el proceso utiliza expansión térmica controlada, deformación plástica, y contracción de enfriamiento para corregir la geometría no deseada. Algunos sistemas también combinan calentamiento con corrección mecánica mientras el acero está caliente..
Los resultados exitosos dependen de la selección de ubicaciones de calefacción adecuadas, Configurar el inductor correctamente., respetar los límites de temperatura del material, y verificar cambios dimensionales mediante inspección..
Por lo tanto, el enderezamiento por inducción debe tratarse como un proceso de corrección dimensional controlada y no simplemente como otro método de calentamiento del acero..
Necesita soporte para el proceso de enderezamiento por inducción?
Cuéntanos tu estructura de acero, Grado del material y tipo de deformación que necesita corregir.. Kechuang puede ayudarle a evaluar el método de calentamiento por inducción y la configuración del equipo adecuados.


