Calentamiento por inducción para piezas de automóviles: Una guía práctica para el comprador
Para fábricas que necesitan un calentamiento estable, repetible en producción—soldadura de tubos de cobre, soldadura de herramientas de carburo, precalentamiento de tuberías, endurecimiento superficial, o tratamiento térmico—el correcto equipos de calentamiento por inducción determina directamente la calidad del producto, la velocidad de producción, y costo de operación. Esta guía cubre lo que los gerentes de producción, integradores de automatización, y los equipos de compras deben saber antes de seleccionar un sistema de calentamiento por inducción.
Mapa del lector
Gerente de producción? Ir a Sección 4 (Aplicaciones) & Sección 6 (Proceso de selección).
Integrador de automatización? Enfocarse en Sección 3 (Automatización & Monitoreo).
Compras / Comprador? Comenzar con Sección 5 (Errores comunes) & Sección 6 (Proceso de selección).
1. Por qué la selección de equipos importa
Un calentador por inducción proporciona calor rápido, localizado, y controlable sin contacto directo con la llama. Pero cuando se selecciona el equipo incorrectamente:
- Calentamiento inestable de calidad—las piezas parecen estar calientes, pero la temperatura real de la unión, profundidad de la capa, o uniformidad varía de una pieza a otra. En brasado y endurecimiento, pequeñas diferencias causan uniones débiles, grietas, o dureza inconsistente.
- Potencia o frecuencia incorrectas—muy poca potencia mata la velocidad de producción; demasiado hace que el control sea más difícil y acorta la vida útil de la bobina. Frecuencia incorrecta causa un calentamiento desigual o una profundidad de penetración insuficiente.
- Automatización y monitorización—un sistema que funciona en pruebas manuales puede fallar en producción automatizada si la comunicación del PLC, retroalimentación en tiempo real, gestión de recetas, y señales de alarma son limitadas.
2. Cómo Funciona la Tecnología
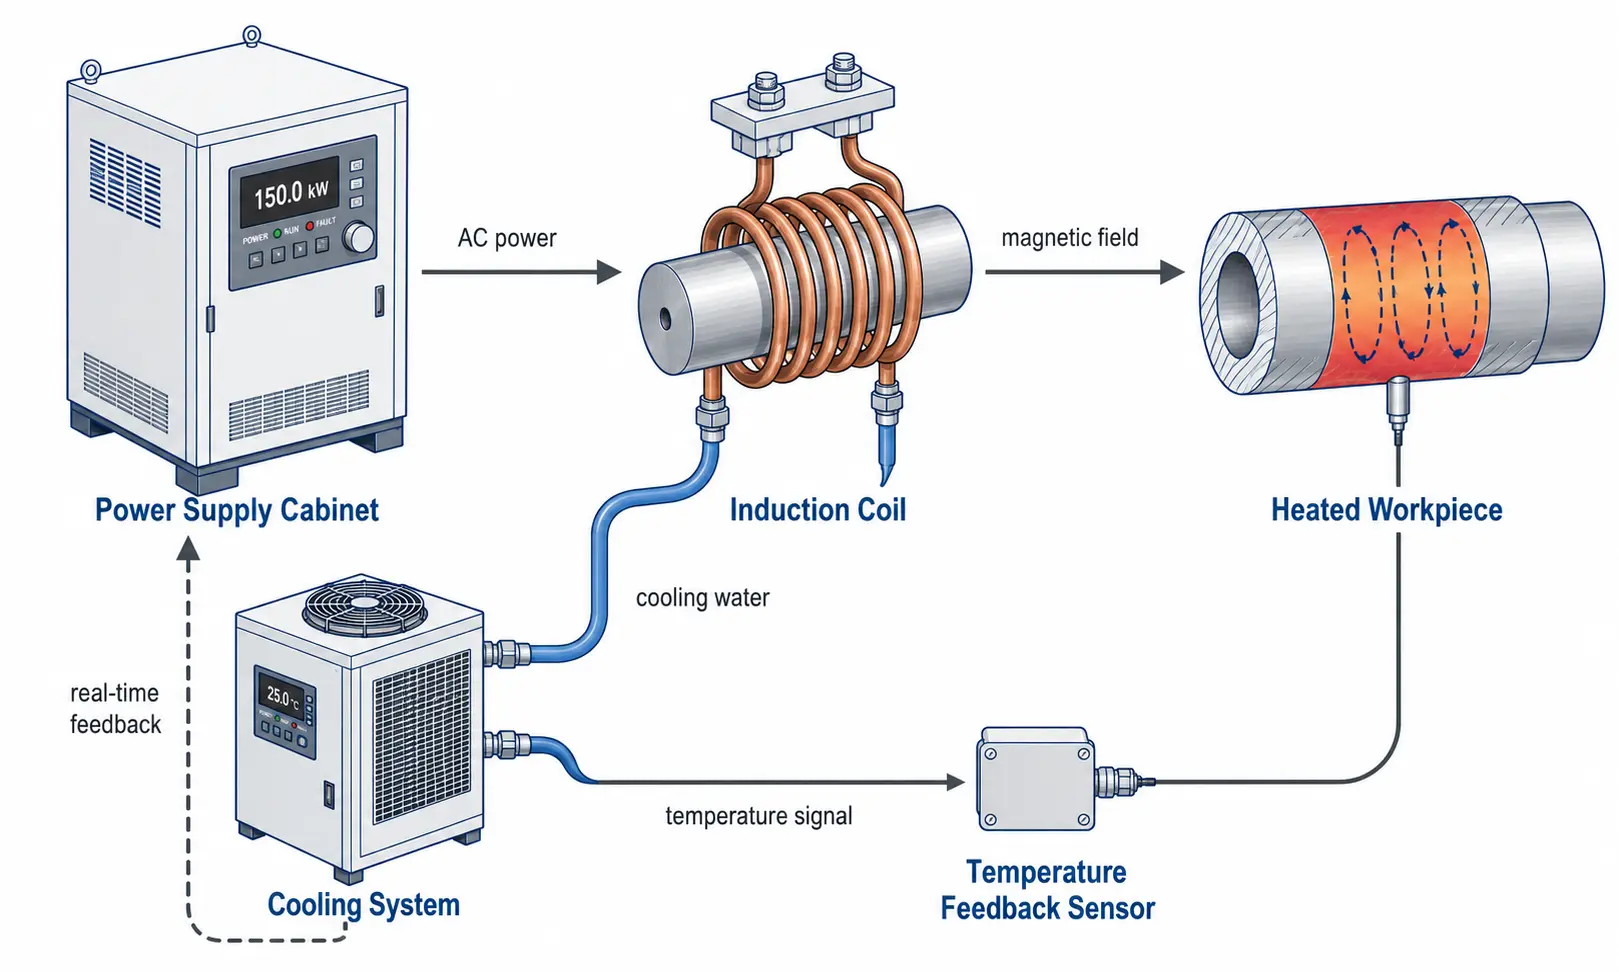
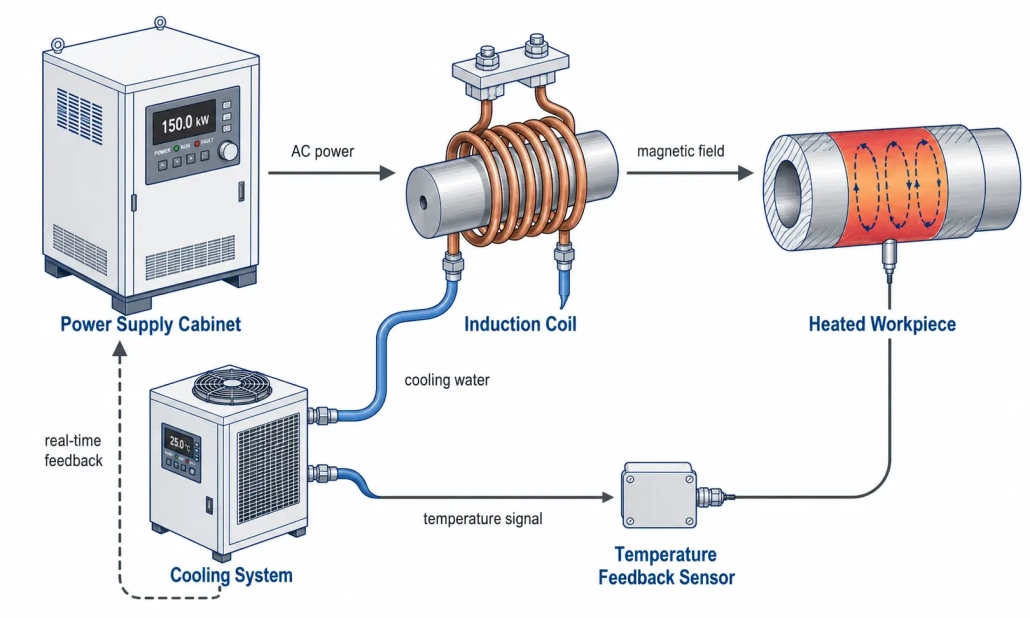
Un sistema de calentamiento por inducción utiliza un campo magnético alterno para generar corrientes de Foucault dentro de una pieza de trabajo conductora. El calor se produce dentro del propio metal—no se transfiere desde una llama externa. Cuatro elementos forman un sistema integrado: la fuente de alimentación suministra energía controlada, la bobina la convierte en un campo magnético, la pieza de trabajo la absorbe como calor, y el sistema de enfriamiento mantiene todo estable. Como el calentamiento es sin contacto, el proceso es limpio, repetibles, y adecuado para líneas automatizadas. Para la física subyacente, consulte nuestra Cómo Funciona la Calefacción por Inducción? guía.
3. Factores Clave de Selección
Valor de Potencia
Qué tan rápido el sistema alcanza la temperatura objetivo dentro de su tiempo de ciclo. Tamaño para su pieza más pesada realista, no su promedio. Una fuente funcionando a 60–70% la capacidad dura más que una fija cerca de 100% para turnos completos. Para cálculos detallados de potencia en aplicaciones, consulte nuestra guía completa de selección de energía.
Rango de frecuencia
Controla la profundidad de calentamiento. Mayor frecuencia (100–400 kHz) = calor superficial poco profundo para piezas pequeñas y cajas delgadas. Frecuencia media (10–100 kHz) = uso general. Reducir frecuencia (1–10 kHz) = penetración profunda para secciones grandes. Match to part size and heating objective—don’t pick from a catalog alone. Consulta nuestra guía de clasificación de frecuencia.
Diseño de la bobina
La bobina es una herramienta de proceso, not an accessory. Forma de la bobina, vueltas, copper tube size, refrigeración líquida, and distance from the part all determine heating uniformity and efficiency. Incluso una fuente de alimentación de primera categoría no puede compensar una bobina mal diseñada.
Material de la pieza & Geometría
El acero se calienta eficientemente. El cobre y el aluminio son más conductores—necesitan mayor corriente y acoplamiento más ajustado de la bobina. Siempre proporcione el grado del material, las dimensiones, y la zona de calentamiento específica al hablar con los proveedores.
Interfaz de Automatización
Si el sistema se integrará con carga robótica, mesas rotatorias, o líneas transportadoras, confirme arranque/parada remotos, protocolo de comunicación PLC, almacenamiento de recetas, salidas de fallos, y salida de datos en tiempo real antes de ordenar.
Sistema de Enfriamiento
El equipo de inducción genera calor en la bobina, electrónica de potencia, y transformador de salida. Dimensione el enfriador para la disipación de calor sostenida, no para la potencia máxima—la refrigeración insuficiente provoca interrupciones a mitad del turno y acorta la vida útil de los componentes. Consulta nuestra guía de enfriamiento por agua.
Monitoreo del Proceso
En producción, la repetibilidad vence a la velocidad máxima. El monitoreo en tiempo real de la energía, energía, y temperatura ayuda a detectar piezas faltantes, colocación deficiente de la bobina, ciclos anormales, y desviaciones de lote a lote antes de que se acumule material de desecho.
4. Ejemplos de Aplicaciones Industriales
Soldadura de Tubos de Cobre
Limpio, localized joint heating for HVAC, refrigeration, and fluid system assemblies. Replaces manual flame brazing with repeatable, operator-independent cycles.
- Material: Copper tube, brass or copper fittings
- Size: Tube OD typically 1/4″ to 2″
- Temperatura: 640–730°C (BCuP silver-phosphorus filler)
- Bobina: Ring-style or split coil with tight clearance (1–3 brecha en mm)
- Frecuencia: 15–50 kHz for general tube sizes
Soldadura con herramientas de carburo
Proceso de soldadura por inducción de herramienta de carburo
Calentamiento controlado en la interfaz carburo-acero para que la aleación de soldadura fluya correctamente sin dañar térmicamente el inserto ni provocar unión desigual.
- Material: Inserto de carburo de tungsteno, vástago de acero aleado
- Size: Masa del inserto 30–600 g
- Temperatura: 650–700°C (Relleno de plata BAg)
- Bobina: Bobina en forma de panqueque o moldeada que concentra el calor en la unión
- Frecuencia: 150–250 kHz para calentamiento localizado de la interfaz
Calentamiento de tuberías & Precaución de soldadura
Precaución uniforme antes de soldar, Tratamiento térmico posterior a la soldadura, o eliminación de recubrimiento. La uniformidad del calentamiento alrededor de la circunferencia es crítica.
- Material: acero al carbono, acero aleado, tubería de acero inoxidable
- Size: Diámetro externo de la tubería típicamente 2″ a 24″+
- Temperatura: 150–350°C (precaución), 600–760°C (PWHT)
- Bobina: Bobina partida o tipo concha para acceso a la tubería
- Frecuencia: 1–10 kHz para penetración más profunda en paredes gruesas
Endurecimiento por inducción & Tratamiento térmico
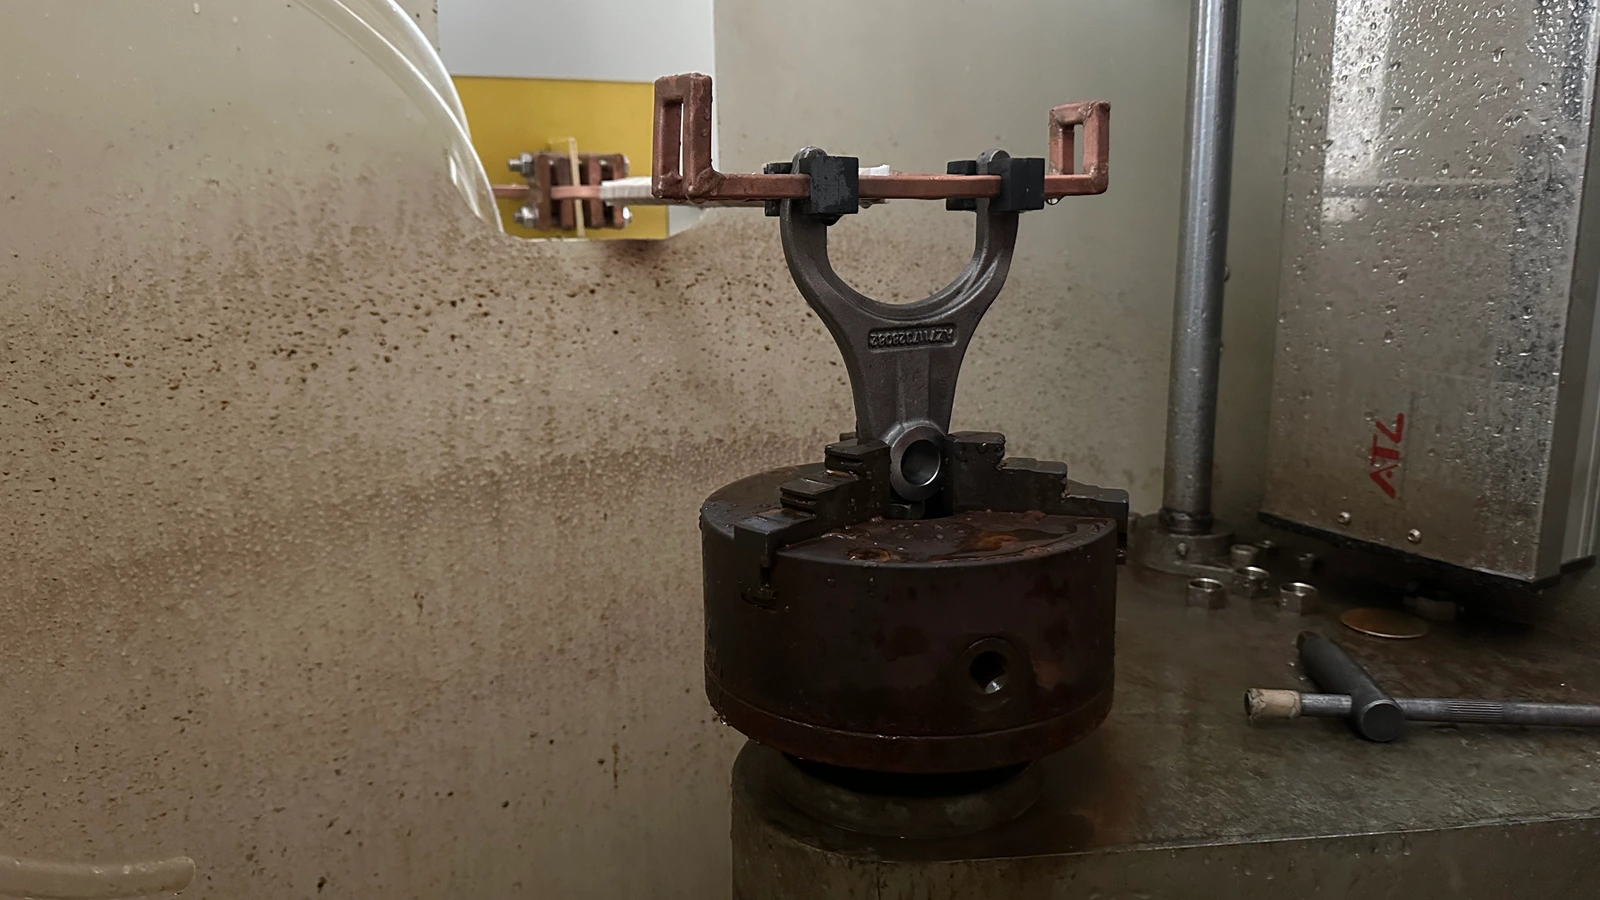
Calentamiento rápido de la superficie seguido de temple para aumentar la resistencia al desgaste en ejes, engranajes, pinos, rodillos, y cambiar las horquillas.
- Material: Acero al carbono medio, acero aleado (1045, 4140, 4340)
- Size: Diámetro de la pieza 10–80 mm típico
- Temperatura: 850–950°C (Austenitización), seguido de temple
- Bobina: Bobina de una o múltiples vueltas que rodea, escaneo o estático
- Frecuencia: 10–50 kHz para profundidad de capa 1–3 mm; 100–400 kHz para <1 mm
5. Common Buying Mistakes
| Error | What It Really Costs |
|---|---|
| Choosing by price alone | A lower upfront number hides weak frequency matching, undersized cooling, or limited controls. El costo a largo plazo se refleja en la tasa de desperdicio, tiempo de inactividad, y mantenimiento. |
| Ignorar la frecuencia | Dos 15 Los calentadores de inducción kW con diferentes frecuencias producen resultados completamente diferentes en la misma pieza. Siempre coincida la frecuencia con el material de la pieza, el tamaño, y la profundidad de calentamiento. |
| Tratar la bobina como una ocurrencia tardía | La mejor fuente de alimentación no puede arreglar una bobina mala. El diseño de la bobina controla hacia dónde va el calor. Presupueste bobinas específicas para la aplicación, no genéricas. |
| Esperar que una configuración maneje todo | Una fuente de alimentación flexible puede servir a múltiples familias de piezas, pero las bobinas, recetas, and fixtures usually need to be dedicated per family. |
| Skipping process monitoring | Without power, energía, or temperature data, you cannot prove quality to your customer or catch process drift before it becomes a reject batch. |
6. A Simple Selection Process
If you are evaluating induction heating equipment and don’t know where to start, work through these five steps in order. Cada paso reduce el campo y te da números concretos para discutir con los proveedores.
| Paso | Qué definir | Por qué reduce tus opciones |
|---|---|---|
| 1. Definir la pieza de trabajo | Grado del material, las dimensiones, masa, y el área específica que necesita calentamiento. | El material y la masa determinan la potencia mínima. La zona de calentamiento determina la forma y el tamaño de la bobina. |
| 2. Establecer el objetivo de calentamiento | Brasado, endurecimiento, Precalentamiento, o calentamiento completo? Temperatura objetivo? Tiempo de ciclo requerido? | Temperatura + tiempo = potencia. Tipo de proceso (superficie vs. calentamiento a través) puntos al rango de frecuencia. |
| 3. Ajustar la potencia & frecuencia | Calcular kW requerido a partir de la masa, aumento de temperatura, y el tiempo. Seleccionar frecuencia según la profundidad de calentamiento y el tamaño de la pieza. | Elimina 80% of available models. Now you’re comparing 3–5 viable options instead of 50. |
| 4. Specify coil & la refrigeración | Coil geometry for part access. Caudal de agua de enfriamiento, presión, y capacidad del enfriador para su ciclo de trabajo. | El intercambiador define la uniformidad de la calefacción. El enfriamiento define el tiempo de actividad—Subdimensionarlo y el sistema se detiene a mitad de turno. |
| 5. Confirme la automatización & monitoreo | protocolo PLC, E/S remota, conteo de recetas, retroalimentación de temperatura, registro de datos, salidas de alarma. | Un suministro que funciona en modo manual puede no integrarse con su línea. Confirme las interfaces antes de ordenar. |
Siga estos cinco pasos, y tendrá una lista corta de equipos que se ajusten a su producción real—no solo un montón de hojas de datos. When you’re ready to discuss specifics, bring your workpiece drawings and target cycle time to the conversation. For a deeper look at power sizing, consulte nuestra selección de potencia de calentamiento por inducción resources.
7. Conclusión clave
Selecting an induction heating system for automotive parts comes down to matching five things to your actual production: power to your part mass and cycle time, frequency to your heating depth, coil geometry to your workpiece shape, enfriamiento a tu ciclo de trabajo, y controles a tu nivel de automatización. Haz bien estos cinco, y el resto encaja. La evaluación técnica temprana con muestras reales de piezas evita errores costosos en la selección que son mucho más caros que la diferencia de precio entre un suministro adecuado y el correcto.
Preguntas frecuentes
¿Cómo elijo la potencia adecuada para una aplicación de calentamiento por inducción??
Comience con el material de la pieza de trabajo, masa, temperatura objetivo, y tiempo de ciclo requerido. Calcule la energía teórica necesaria, agregue 30–50% por pérdidas de acoplamiento de la bobina, luego valide con una prueba con una pieza real. Los números de catálogo son un punto de partida, no una respuesta final.
¿Es mejor alta frecuencia o media frecuencia??
Ninguna es universalmente mejor. Elija según la profundidad de calentamiento requerida: alta frecuencia (100–400 kHz) para calentamiento superficial poco profundo en 1 mm; frecuencia media (10–100 kHz) para soldadura general y profundidades de capa de 1–3 mm; frecuencia baja (1–10 kHz) para calentamiento profundo a través de secciones grandes.
¿Puede un sistema de calentamiento por inducción manejar varios tipos de piezas??
Una fuente de alimentación flexible con un amplio rango de frecuencias y perfiles de recetas almacenados puede servir a múltiples familias de piezas. Sin embargo, casi siempre se necesitan bobinas y accesorios dedicados por familia de piezas. Espere invertir en herramientas específicas de la aplicación incluso si la fuente de alimentación permanece igual.
¿Qué información debo preparar antes de contactar a un proveedor??
Planos de la pieza con el grado de material y dimensiones, la zona específica de calentamiento, temperatura objetivo, tiempo de ciclo requerido o tasa de producción, potencia disponible en la instalación y agua de enfriamiento, y cualquier requisito de interfaz de automatización. Una pieza de muestra vale más que una docena de correos electrónicos.
¿Necesita ayuda para seleccionar el equipo de calentamiento por inducción??
Díganos el material de su pieza, área de calentamiento, temperatura objetivo, y tiempo del ciclo—nuestros ingenieros recomendarán una fuente de alimentación y una configuración de bobina adecuada a su producción.