| El calor se genera directamente dentro del metal, con una tasa de calentamiento 2-10 veces más rápido que los métodos de calentamiento tradicionales; Por ejemplo, una pieza de trabajo de acero al carbono solo tarda entre unos segundos y decenas de segundos en calentarse hasta la temperatura de forjado de 1200 ℃ |
Depende de la radiación térmica y la conducción del aire para la transferencia de calor., con un largo camino de transferencia de calor; Se necesitan varios minutos para calentar una pieza de acero al carbono de la misma especificación a la temperatura de forjado. |
| Con control preciso mediante un campo magnético alterno, la diferencia de temperatura interna y externa de piezas de trabajo pequeñas y medianas se puede controlar dentro de 5 ℃, evitando eficazmente el sobrecalentamiento o subcalentamiento local |
Muy afectado por la alteración del flujo de aire., la temperatura de la superficie de la pieza de trabajo fluctúa significativamente, con una diferencia de temperatura que a menudo supera los 50 ℃, lo que fácilmente conduce a defectos de grietas en la pieza de trabajo |
| La tasa de utilización del calor es tan alta como 85%-95%, sin pérdida de calor por llamas abiertas o el medio ambiente, lo que resulta en una pérdida de energía extremadamente baja |
La tasa de utilización del calor es sólo 30%-50%, con una gran cantidad de calor perdido a través de la emisión de gases de combustión y la radiación ambiental, lo que lleva a un grave desperdicio de energía |
| Adopta un modo de calentamiento sin contacto, sin generar contaminantes como residuos de combustible o incrustaciones de óxido.; sin funcionamiento con llama abierta, lo que resulta en un bajo riesgo de incendio |
Durante el proceso de calentamiento se generan gases de combustión y residuos residuales., que contamina fácilmente la superficie de la pieza de trabajo y el entorno operativo; El funcionamiento con llama abierta presenta un alto riesgo de incendio. |
| Ajustando la frecuencia actual (1kHz-1MHz) y la intensidad de la corriente, la temperatura de calentamiento, La duración del calentamiento y el área de calentamiento se pueden controlar con precisión. |
Se basa en el ajuste manual del suministro de combustible para el control de la temperatura., con un error de temperatura superior a ±50 ℃, lo que dificulta satisfacer la demanda de calefacción precisa |
| Adecuado para varios metales conductores. (como el acero, cobre, aluminio, etc.), Especialmente para las necesidades de calentamiento de piezas de trabajo de precisión de tamaño pequeño y mediano y piezas de trabajo con formas especiales. |
Aplicable principalmente a grandes piezas de trabajo procesadas en bruto y escenarios con bajos requisitos de precisión dimensional y calidad de superficie. |

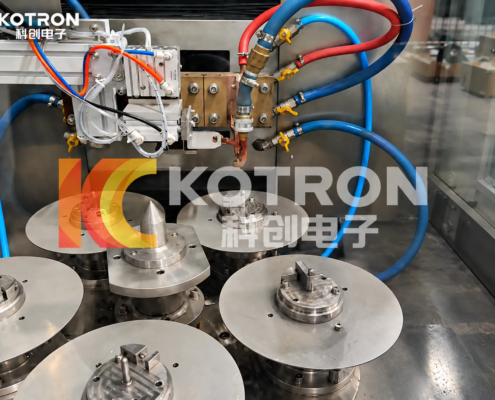 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-10-23 03:55:492026-10-23 03:55:49Endurecimiento por inducción de componentes Flyweight para motores diésel marinos
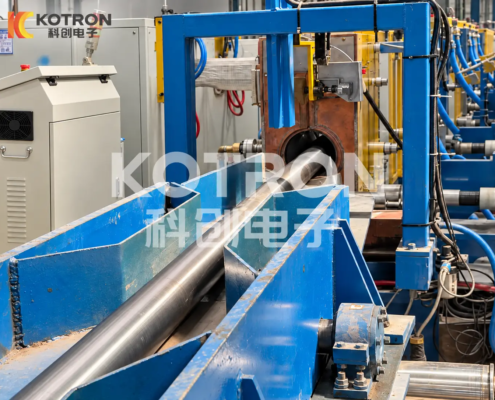 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-10-22 09:09:312026-10-22 09:09:31Calentamiento por inducción de barras de aleación de titanio para laminación en caliente
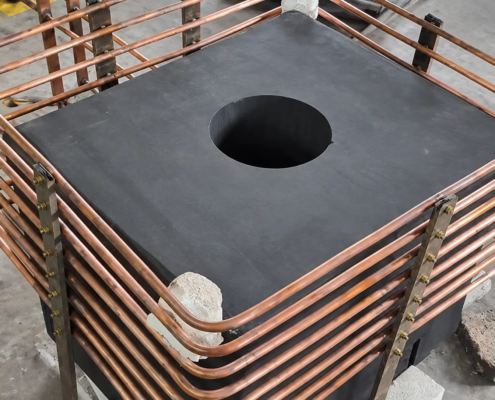 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
cui yanan2026-10-21 06:20:102026-10-21 06:20:10Sistema de calentamiento por inducción para moldes de grafito


