
8 häufige Fehler beim Induktionshärten und wie Sie sie vermeiden
Errores en el endurecimiento por inducción son costosos. Una pieza agrietada o endurecida incorrectamente significa desperdicio, tiempo de producción perdido y reclamaciones de clientes.
Induktionshärten ermöglicht eine schnelle, lokale Erwärmung mit höherer Energieeffizienz als eine Wärmebehandlung im Ofen. Die Prozessstabilität hängt jedoch davon ab, dass sieben Variablen zusammenwirken: Frequenz, Leistungsdichte, Erwärmungszeit, Diseño de bobina, Temple, Werkstoffeigenschaften und Bauteilgeometrie. Wenn eine davon abweicht, entstehen Fehler.
Dieser Leitfaden behandelt acht häufige Errores en el endurecimiento por inducción — ihre Ursachen, wie sie verhindert werden können und wie ein stabiler Prozess aufgebaut wird. Anwendungsspezifische Probleme finden Sie in unseren Leitfäden zu Härtefehlern bei Glockengehäusen y Härtefehlern bei Zahnrädern.
Mapa de ruta para el lector
Qualitäts- / Prozessingenieur? Beginnen Sie mit Fehler 1–4 (Dureza & Tiefe), danach Best Practices.
Instandhaltung / Bediener? Konzentrieren Sie sich auf Errores 7 (Spulenüberhitzung) & Errores 5 (Rissbildung).
Gerentes de producción? Springen Sie zu Errores 8 (Chargenschwankungen) & zur Schnellübersicht.
Tabla de contenido
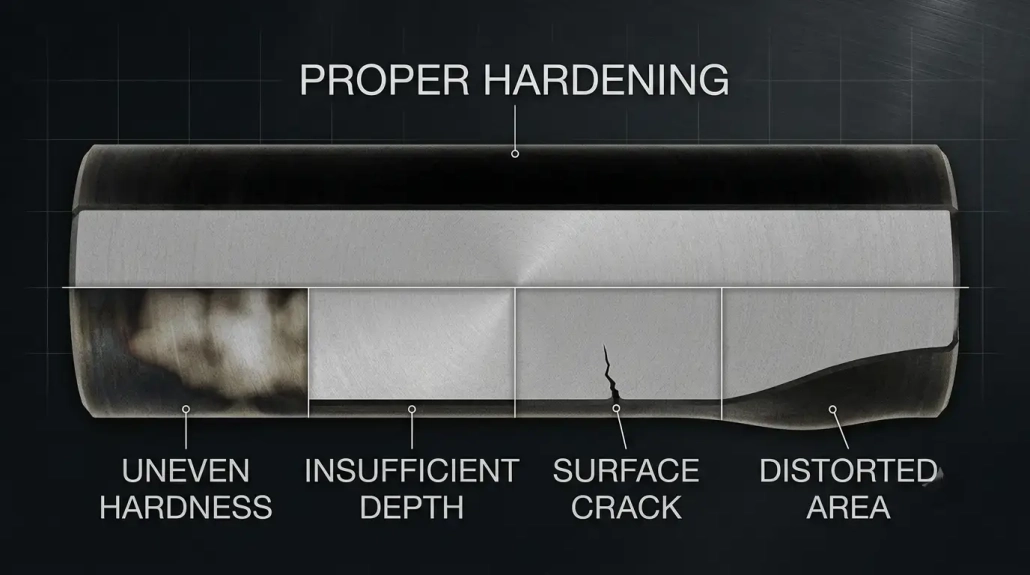
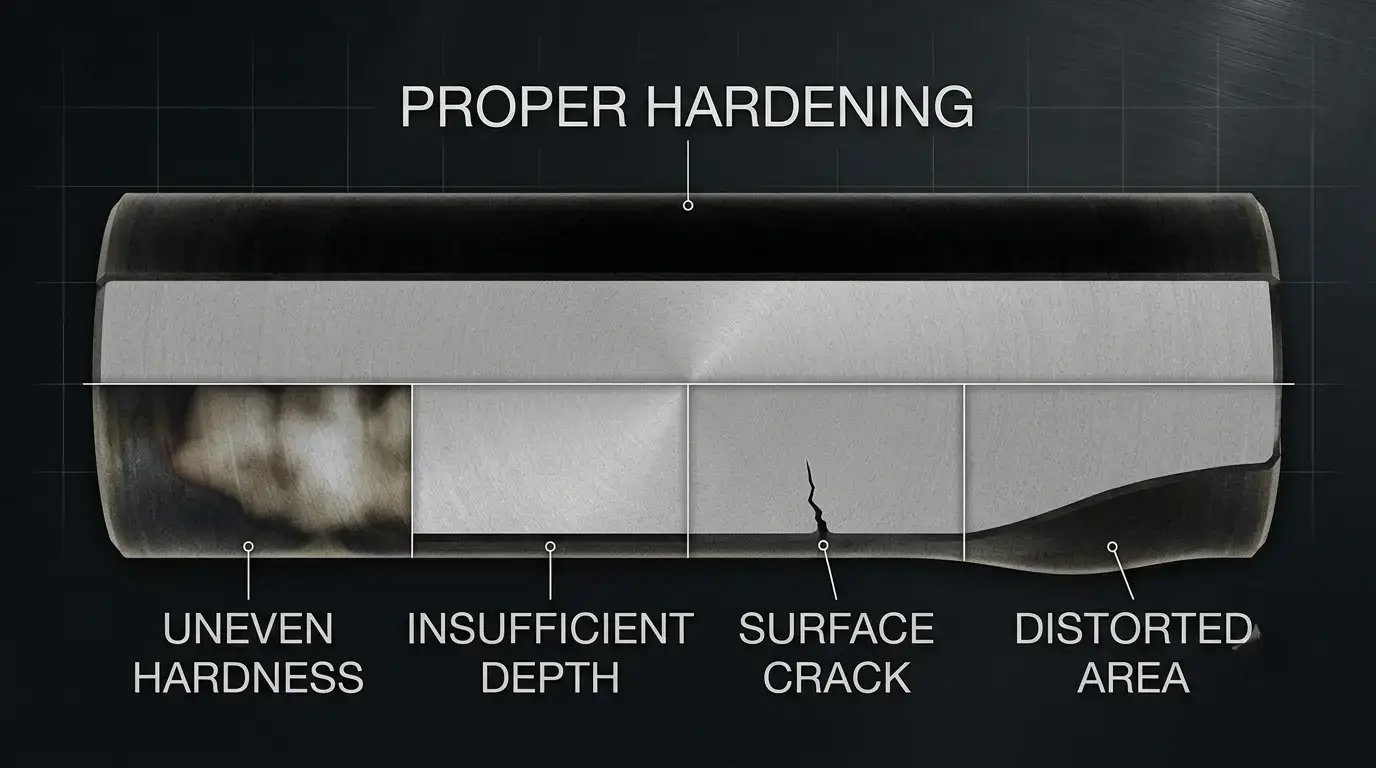
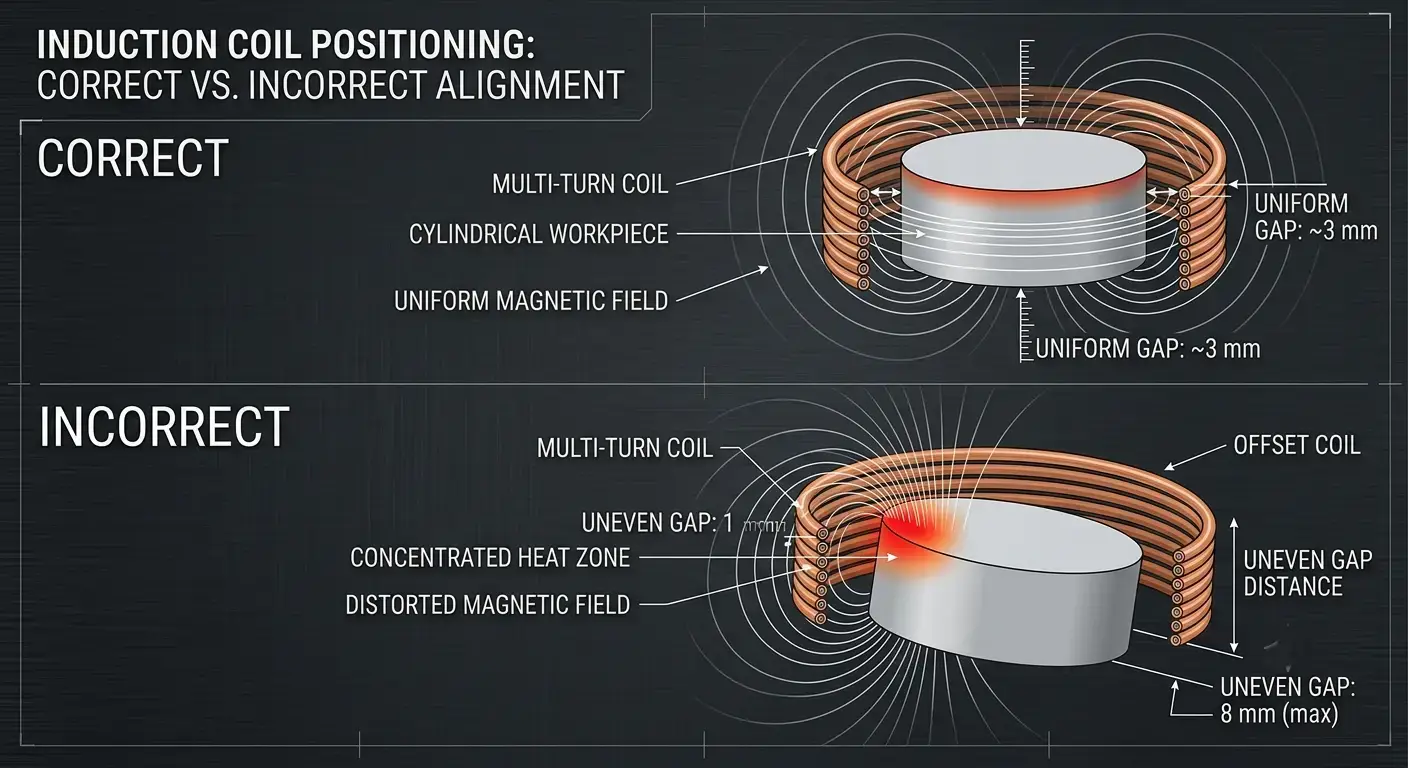
1. Ungleichmäßige Härte
La más común Errores en el endurecimiento por inducción. Algunas áreas de la superficie cumplen con la especificación — otras no. El problema a menudo permanece oculto, hasta que se detecta en la prueba de dureza o por una falla en campo.
| Por qué sucede | Cómo solucionarlo |
|---|---|
| El bobinado no está centrado y genera un campo magnético desigual | Centrar el bobinado y mantener una distancia constante |
| La frecuencia no coincide con el patrón de calentamiento requerido | Verificar, ob die Frequenz zur Zieltiefe passt — Frequenzleitfaden |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Unzureichende Einhärtetiefe
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, donde la carga superficial es alta y la capa endurecida debe soportar millones de ciclos.
| Por qué sucede | Cómo solucionarlo |
|---|---|
| frecuencia demasiado alta — la energía permanece en la superficie | reducir la frecuencia, para que coincida con la profundidad de endurecimiento objetivo |
| tiempo de calentamiento demasiado corto — el calor no puede penetrar | aumentar el tiempo de calentamiento o reducir la velocidad de avance |
| potencia demasiado baja o velocidad de avance demasiado alta | primero elegir la frecuencia según la profundidad, luego ajustar la potencia |
| la bobina no está diseñada para la profundidad objetivo | Validar mediante corte transversal durante el desarrollo del proceso |
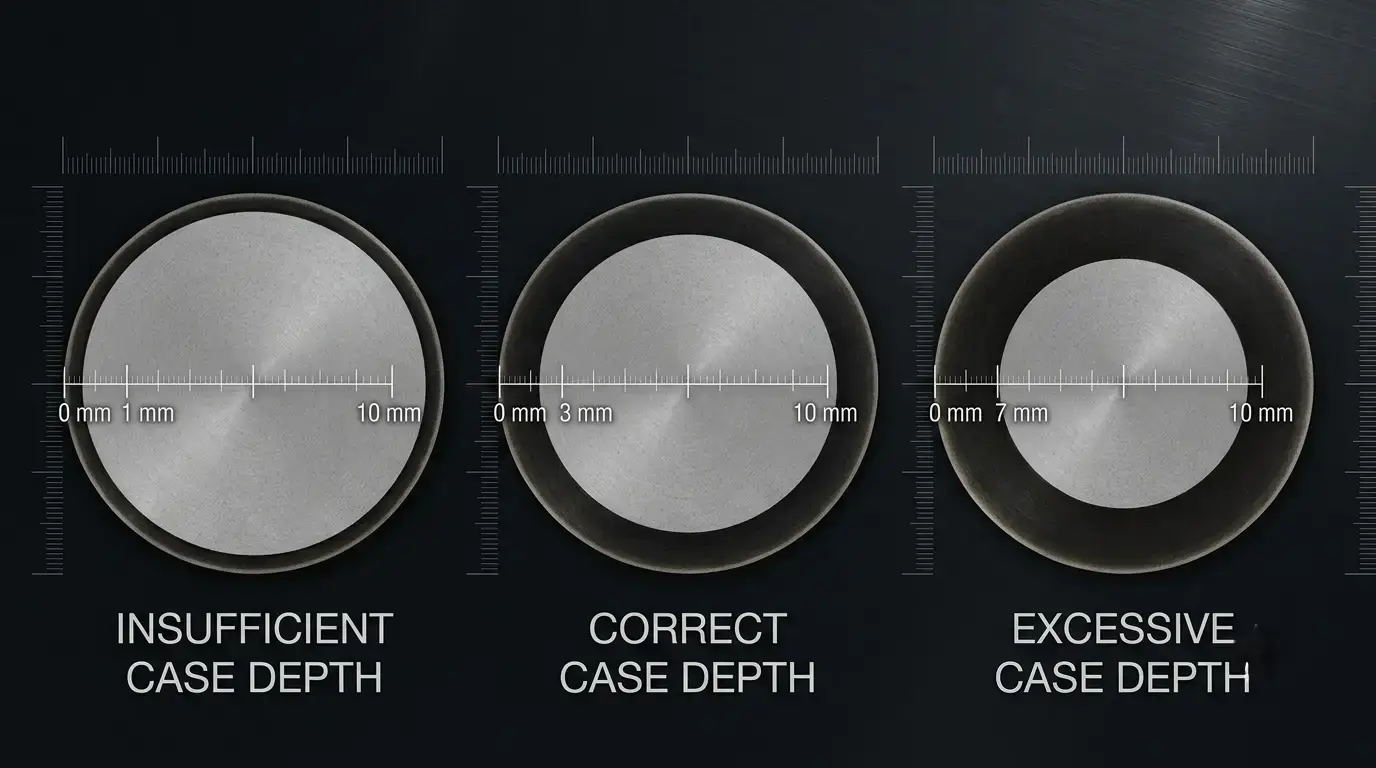
3. Übermäßige Einhärtetiefe
Más profundo no significa automáticamente mejor. Una profundidad de temple demasiado grande reduce la tenacidad del núcleo, dificulta el trabajo posterior al temple, desperdicia energía y aumenta el riesgo de deformación — sin beneficio funcional.
| Por qué sucede | Cómo solucionarlo |
|---|---|
| Frecuencia demasiado baja — La energía penetra más profundo de lo necesario | Aumentar la frecuencia, damit sie zur geforderten Einhärtetiefe passt |
| Erwärmungszeit zu lang — Wärme dringt in den Kern ein | Erwärmungszeit auf Spezifikation reduzieren |
| Leistungszufuhr über dem Bedarf des Bauteils | Frequenz, Leistung und Zeit je Bauteil ausbalancieren — Guía de selección de potencia |
4. Oberflächenüberhitzung
Lokale Überhitzung verursacht Kornwachstum, Oxidación, Entkohlung — oder in schweren Fällen teilweises Aufschmelzen. Das Bauteil wird spröde. Härtewerte können dennoch innerhalb der Vorgaben liegen.
Warum es passiert — Zu hohe Leistungsdichte auf einer kleinen Fläche. Erwärmungszyklus zu lang. El diseño de la bobina genera puntos calientes en el campo magnético. Una distancia demasiado pequeña entre la bobina y el componente concentra la energía demasiado.
Cómo solucionarlo — Adaptar la potencia al tamaño del componente, no a la potencia de salida máxima. Reducir el tiempo del ciclo. Comprobar la geometría de la bobina, para distribuir el campo de manera uniforme. Mantener la distancia correcta y añadir monitorización de temperatura (Sensor IR o pirómetro).
5. Grietas en la superficie después del temple
El más grave Errores en el endurecimiento por inducción — un componente agrietado es desecho. Se producen grietas, wenn thermische und umwandlungsbedingte Spannungen während der schnellen Abkühlung die Werkstofffestigkeit überschreiten.
Warum es passiert — Abschreckung ist für die Werkstoffgüte zu aggressiv. Hochkohlenstoff- oder hochlegierter Stahl wird ohne Parameteranpassung verarbeitet. Überhitzung vor dem Abschrecken. Scharfe Ecken, Passfedernuten oder abrupte Querschnittsänderungen konzentrieren Spannungen während der schnellen Abkühlung. Inkonsistentes Abschreck-Timing.
Cómo solucionarlo — Erwärmung und Abschrecken als einen gemeinsamen Prozess behandeln. Abschreckmedium, Konzentration, Ajustar la temperatura y la tasa de flujo a la calidad del material. No sobrecalentar antes del templado. Redondear características agudas como esquinas y dentados. Reaccionar en aplicaciones de ejes Procesos de escaneo especialmente sensibles al tiempo de templado.
6. Deformación
El endurecimiento por inducción causa menos deformación que el tratamiento en horno, sin embargo, se producen cambios dimensionales — especialmente en ejes largos, piezas de pared delgada y geometrías asimétricas. Incluso una pequeña deformación puede llevar los componentes fuera de tolerancia.
Warum es passiert — El calentamiento desigual genera expansión térmica asimétrica. Temple desigual: un lado se enfría más rápido. Geometría de la pieza asimétrica con desequilibrio de tensión inherente. Dispositivos débiles permiten que la pieza se mueva durante el proceso.
Cómo solucionarlo — Diseñar la bobina para una cobertura de calentamiento uniforme. Asegurar un chorro de temple simétrico en todos los lados. Probar un prototipo antes de la producción en serie. Usar dispositivos rígidos, que soporten la pieza durante todo el ciclo.
7. Spulenüberhitzung
La bobina conduce altas corrientes bajo una constante carga térmica alterna. Una bobina mal refrigerada se desgasta rápidamente, y una falla de bobina en medio del ciclo cuesta mucho más que una pieza de repuesto.
| Por qué sucede | Cómo solucionarlo |
|---|---|
| Flujo de agua de enfriamiento demasiado bajo o temperatura de entrada demasiado alta | Mantener el flujo correcto y la temperatura de entrada adecuada |
| Canales internos obstruidos o calcificados | Revisar regularmente las bobinas en busca de depósitos y obstrucciones |
| El rendimiento excede el límite de diseño térmico de la bobina | Mantenerse dentro de la potencia nominal; Guía del sistema de refrigeración |
| Operación continua más allá del ciclo de trabajo permitido | Respetar los límites del ciclo de trabajo; El mantenimiento preventivo reduce los tiempos de inactividad |
8. Resultados inconsistentes entre lotes
Lo más frustrante Errores en el endurecimiento por inducción: Cada pieza pasa la prueba, pero la dureza y la profundidad de temple varían de lote a lote. Los clientes lo notan — incluso si las especificaciones se cumplen técnicamente.
Warum es passiert — Die Stromversorgung driftet mit der Zeit oder zwischen Schichten. Werkstoffschwankungen — verschiedene Schmelzen oder Lieferanten reagieren unterschiedlich. Die Spule verschleißt schrittweise und verändert die elektromagnetische Kopplung. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
Cómo solucionarlo — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Leistung, Frequenz, Zeit, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, antes de que se genere desperdicio. Eingehendes Material validieren, nicht nur ausgehende Teile.
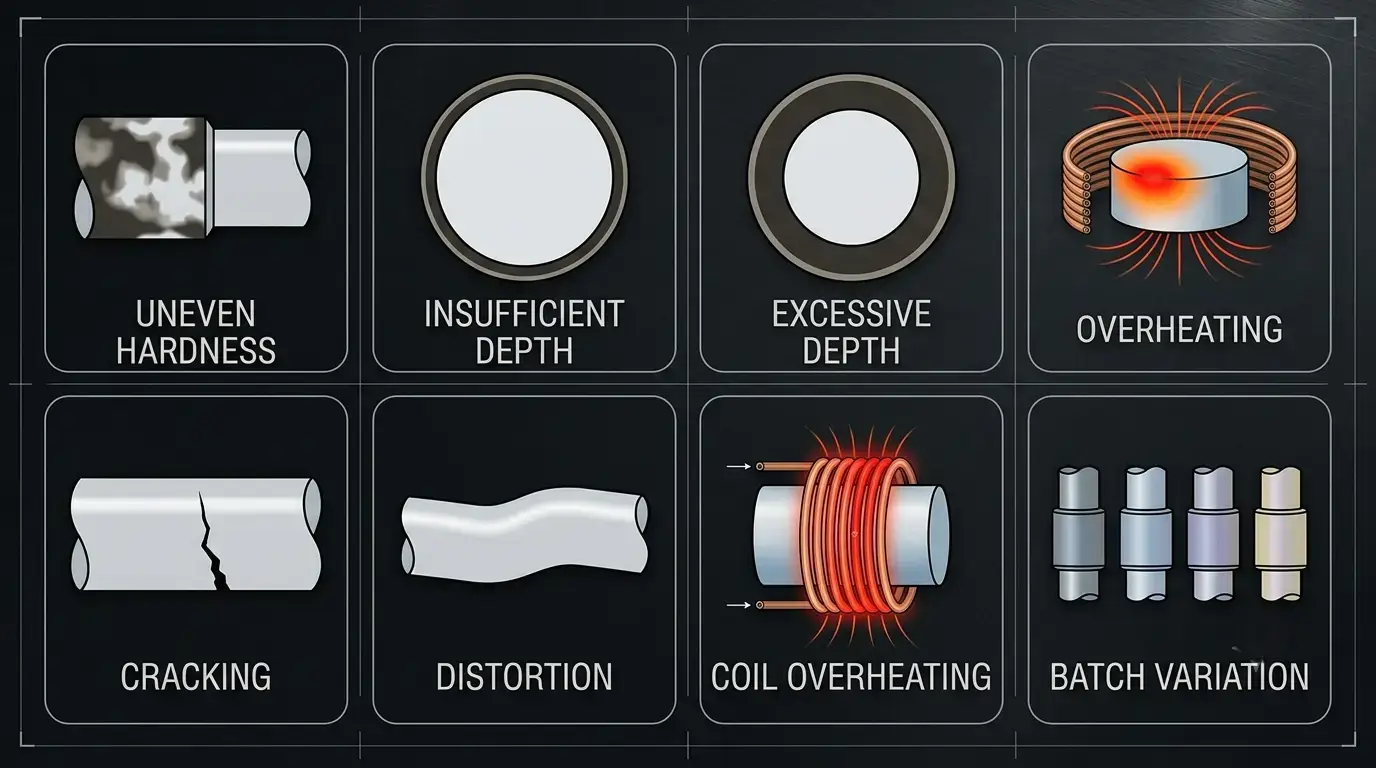
Best Practices
Sieben Prinzipien, die die Stabilität in allen Anwendungen des temple por inducción verbessern:
Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, la 'mayoría encaja', produce resultados desiguales. La bobina es una herramienta de proceso, no es producto estándar.
— mantener constante la distancia entre el componente de la bobina. pequeños cambios en la distancia alteran el acoplamiento electromagnético y la uniformidad del calentamiento.
— enfriar la bobina y la electrónica de potencia. una bobina sobrecalentada distorsiona el calentamiento; electrónica sobrecalentada causa deriva de potencia.
— revisar el material entrante. diferentes fundiciones reaccionan de manera diferente. pruebe una muestra de cada nuevo proveedor o de cada nueva fundición.
— Supervisar el proceso, no solo la dureza final. Cuando un medidor de dureza indica un problema, el lote ya está defectuoso.
— Validar cada nueva pieza y cada cambio de proceso. Una prueba de muestra detecta problemas, cuyo arreglo cuesta mucho menos que rechazar un lote.
Un endurecimiento estable significa, controlar todo el sistema — frecuencia, Leistung, Spule, Kühlung, Temple, material y monitoreo — y no solo ajustar un regulador.
Schnellübersicht: Errores, Causas & Soluciones
| Errores | Causa principal | Medida correctiva importante |
|---|---|---|
| 1. Ungleichmäßige Härte | Desalineación de la bobina, frecuencia incorrecta | Centrar la bobina, Ajustar la frecuencia según la profundidad, Usar dispositivos |
| 2. Profundidad insuficiente | Frecuencia demasiado alta, Tiempo demasiado corto | reducir la frecuencia, Aumentar el tiempo, Validar corte transversal |
| 3. Profundidad excesiva | Frecuencia demasiado baja, Tiempo demasiado largo | Aumentar la frecuencia, Reducir el tiempo, Cumplir con la especificación |
| 4. Sobrecalentamiento | Densidad de potencia excesiva, Diseño de bobina deficiente | Reducir la potencia, Rediseñar la bobina, Agregar monitoreo de temperatura |
| 5. Grietas en la superficie | Temple demasiado rápido, Sobrecalentamiento, Efectos de muesca | Ajustar el temple, Controlar la temperatura máxima, Redondear esquinas afiladas |
| 6. Deformación | Calentamiento/enfriamiento desigual, Dispositivo inadecuado | Bobina uniforme, Templado simétrico, Dispositivos rígidos |
| 7. Spulenüberhitzung | Agua de enfriamiento insuficiente, Canales obstruidos | Aumentar el flujo, Comprobar depósitos, Dimensionar correctamente el radiador |
| 8. Chargenschwankungen | Deriva de rendimiento, Fluctuaciones del material, Sin monitoreo | Almacenamiento de recetas, Monitoreo en tiempo real, Pruebas de material |
Wichtigste Erkenntnis
La mayoría Errores en el endurecimiento por inducción surgen de la interacción de la frecuencia, Leistung, Diseño de bobina, Zeit, Templado, Control de material y proceso. Corregir una sola variable de forma aislada, rara vez funciona.
La calidad estable comienza con el equipo adecuado. Asegurarla de manera permanente requiere parámetros optimizados, refrigeración confiable, monitoreo consistente y validación regular. Si detecta causas de manera temprana, reduce desperdicios, mejora la precisión repetitiva y prolonga la vida útil del equipo.
Preguntas frecuentes
F: Cuál es el error más común en el endurecimiento por inducción?
A: Ungleichmäßige Härte. Generalmente causado por desalineación de bobinas, frecuencia incorrecta o posicionamiento inconsistente: todo esto se puede evitar con una correcta configuración.
F: ¿Puede una mayor potencia corregir un endurecimiento insuficiente?
A: No solo. La potencia influye en la velocidad, pero la profundidad también depende de la frecuencia, el tiempo y la velocidad de avance. Si solo aumentas la potencia, arriesgas el sobrecalentamiento de la superficie sin mejorar la profundidad. Primero la frecuencia debe coincidir con la profundidad: después, la potencia determina el tiempo del ciclo. Vea nuestra Guía para el cálculo de potencia.
F: Por qué se sobrecalienta mi bobina de inducción?
A: Flujo de agua insuficiente, Canales obstruidos (Sarro/deposiciones), potencia excesiva o funcionamiento más allá del ciclo de trabajo. Observe la temperatura de salida del agua del bobinado: una tendencia ascendente es una señal de advertencia. Vea nuestra Guía de refrigeración por agua para el diseño del sistema.
F: ¿Cómo audito mi proceso de endurecimiento??
A: Seis pruebas en menos de una hora: (1) Verificar, si la frecuencia corresponde a la profundidad de endurecimiento según el número de pieza. (2) Revisar el bobinado — distancia, Desgaste, Flujo de agua. (3) Comparar configuraciones de potencia/tiempo con valores base históricos. (4) Concentración del baño de temple, Revisar la temperatura y uniformidad del flujo. (5) Evaluar los datos de endurecimiento de los últimos 30 días — cualquier tendencia es una señal de advertencia. (6) Revisar una parte por turno en el corte transversal. Así se detectan la mayoría de los problemas, antes de que se genere desperdicio.
F: ¿Cuándo debería reemplazar una bobina de inducción en lugar de repararla??
A: Reemplazar, si: la pared interna ha sido desgastada en más del 10% grosor original, el flujo de agua está restringido y la limpieza química no ayuda, el cuerpo de la bobina muestra grietas o marcas de quemaduras o las fluctuaciones de dureza vuelven a aparecer inmediatamente después de la revalidación. Una bobina degradada a menudo todavía parece utilizable, produziert aber unbemerkt Ausschuss — der Ersatz amortisiert sich schnell.
Benötigen Sie Hilfe bei der Fehleranalyse Ihres Induktionshärteprozesses?
Unser Engineering-Team kann Ihre spezifischen Fehler diagnostizieren und die passende Ausrüstung, Spulenauslegung und Prozessparameter für Ihre Bauteile empfehlen.










