
Antes de comprar una máquina de contracción por inducción: 6 decisiones importantes
La mayoría de las compras de una máquina de contracción por inducción comienzan con una especificación de potencia. Debe comenzar con un plano de piezas. Los kilovatios son importantes, pero responden a una pregunta, que aún no ha hecho: ¿Cuánta expansión necesita?, qué tan rápido y qué tan reproducible? Si no puede determinar con precisión estos tres números, la indicación de la placa de características no dice nada.
Entre una máquina, que se amortiza en doce meses, y una, que solo acumula polvo, suelen existir seis decisiones, todas tomadas, antes de que se firme el pedido.
1. Verstehen Sie, was der Prozess tatsächlich erfordert?
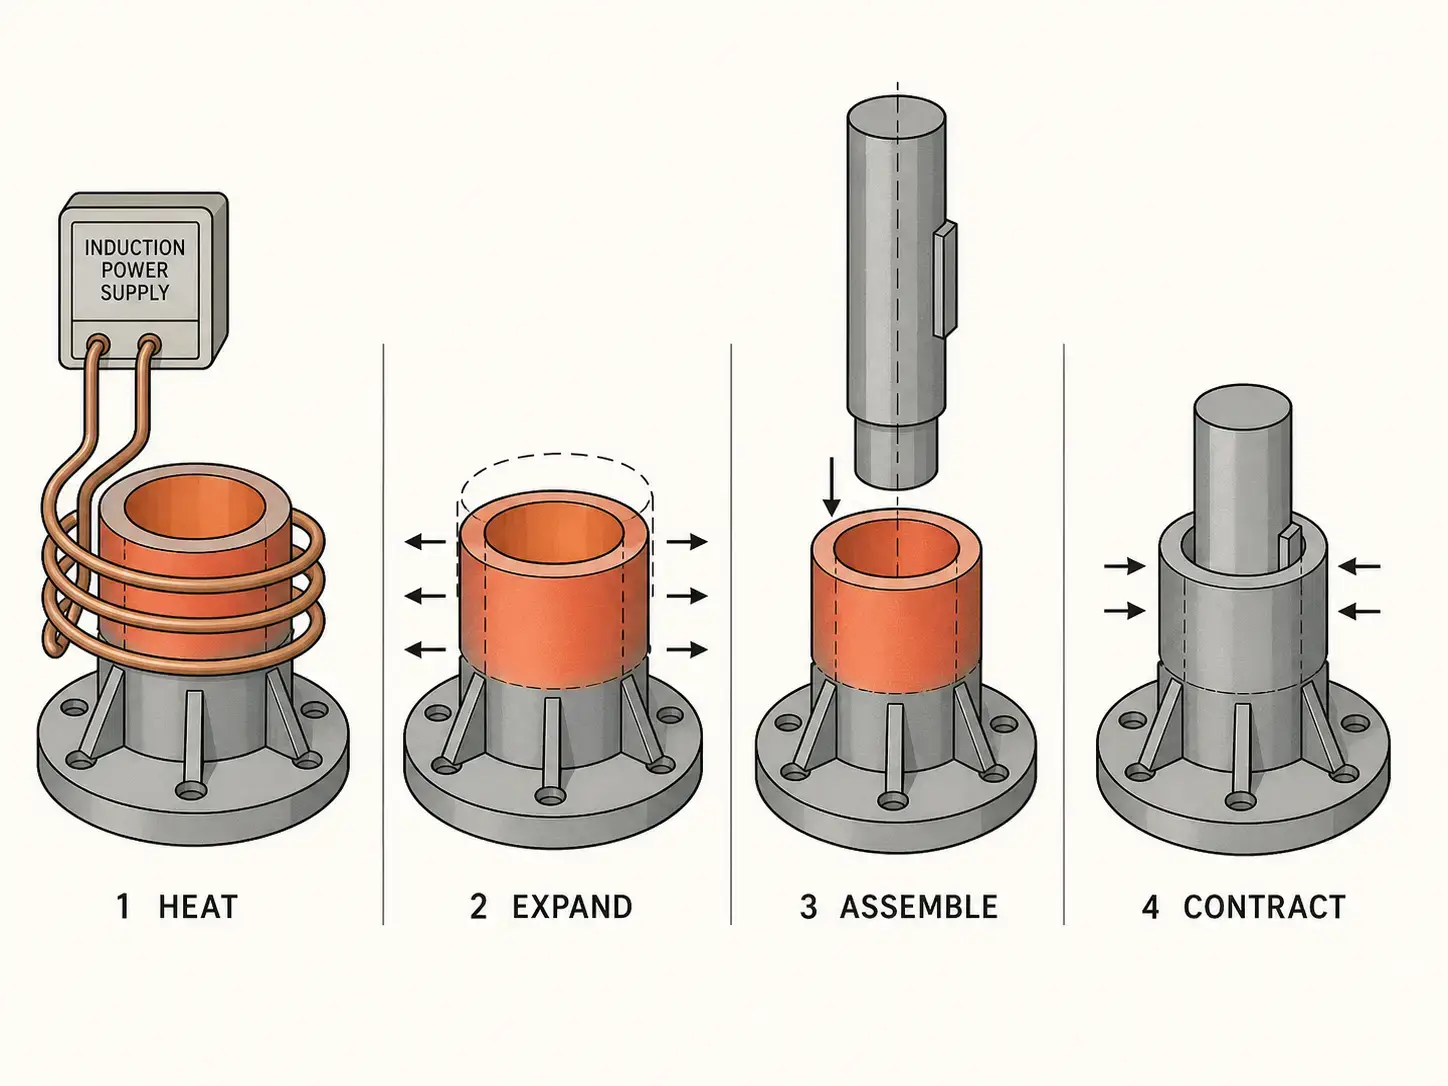
Eine máquina de contracción por inducción nutzt elektromagnetische Induktionserwärmung, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, ohne mechanische Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebebaugruppen, Lagersitze, Kupplungen, Wellen und Hülsen.
Induktion erwärmt nur das Bauteil, das ausgedehnt werden muss, nicht die gesamte Baugruppe. Schnellere Zyklen als ein Ofen, bessere Wiederholgenauigkeit als ein Brenner, kein zu wartendes Ölbad. All das ist irrelevant, wenn das das Prozessfenster falsch ist.
Bevor Sie Maschinenmodelle vergleichen, bringen Sie zuerst die Baugruppe zu Papier:
— Material, Güte und wärmebehandelter Zustand des Außenbauteils
— Material des Innenbauteils
— Außendurchmesser, Innendurchmesser und erwärmte Länge
— Presssitzbereich und erforderliches Montagespiel
— Zielausdehnung oder Zieltemperatur
— Maximal zulässige Temperatur
— Beschichtungen, Plattierungen oder Oberflächenzustände des Teils
— Erforderliche Zykluszeit und Produktionsvolumen pro Schicht
— Belademethode: manuell, halbautomatisch oder vollautomatisch
Der Materialzustand ist entscheidend. Si la pieza ya ha sido endurecida y revenida, la temperatura de calentamiento durante el encogimiento debe mantenerse al menos 20–30°°C por debajo de la temperatura de revenido original. Si se supera este límite, se corre el riesgo de una reducción de la dureza, Cambios en las dimensiones o un deterioro del estado de la superficie. Para piezas con límites térmicos más estrechos, debe considerar la ventana del proceso junto con sus parámetros para revenido por inducción verificar, asegurarse de, que la reserva de temperatura sea suficiente.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Elija la configuración según la pieza, no según el catálogo. Geometría de la pieza, Peso, Volumen de producción y el tipo, cómo pasa el conjunto por su fabricación, determinar el diseño.
| Configuración | Más adecuado para | Volumen típico |
|---|---|---|
| Equipo de mesa | Portaherramientas, pequeños conjuntos de precisión, Trabajar en construcción de herramientas o en mantenimiento | Bajo |
| Vertical | Ejes, Bujes, Rotores, Conjuntos de rodamientos — La gravedad ayuda a la alineación | Bajo–medio |
| Horizontal | Lange Wellen, Rohre, zylindrische Komponenten, die vertikal nur schwer zu handhaben sind | Bajo–hoch |
| Rundschalttisch | Mehrstationenbetrieb: Beladen, Erwärmen, Montieren, Entladen an separaten Positionen | Mittel–hoch |
| Roboter- / Förderzelle | Inline-Produktion mit enger Taktzeit, Rückverfolgbarkeit oder Zielen zur Reducierung des Arbeitsaufwands | Hoch |
| Mit kundenspezifischer Vorrichtung | Schwere, unregelmäßige oder schwer zu handhabende Komponenten jenseits von Standardwerkzeugen | Variiert |
Viele Käufer benötigen eine Maschine, que puede cubrir toda una familia de piezas. Esto es práctico, si las piezas tienen materiales similares, diámetros y longitudes de calefacción. Una máquina, que, sin embargo, esté diseñada para un rango demasiado amplio, a menudo será ineficiente, costosa o difícil de equipar. Un buen proveedor debe revisar toda su familia de piezas y determinar, qué piezas pueden compartir bobinas, dispositivos y recetas. En algunos casos, dos más pequeñas, Las estaciones dedicadas tienen un mayor rendimiento y un manejo más sencillo que un sistema universal sobredimensionado.
3. Leistung, Frecuencia y tiempo de ciclo—haben Sie getestet oder geraten?
El rendimiento determina, qué tan rápido la máquina aporta calor. La frecuencia determina, dónde se concentra el calor. En el ensamblaje por contracción térmica, el objetivo es, aportar suficiente calor al componente exterior, para producir una expansión uniforme del orificio en todo el rango de ajuste—no solo en la superficie y no tan profundo, como para que la pieza interna se caliente innecesariamente antes del montaje.
— Más pequeñas, dünnere Teile verwenden typischerweise eine höhere Frequenz (Energie konzentriert sich nahe der Oberfläche, schnellere Bohrungsaufweitung bei dünnwandigen Komponenten)
— Größere oder dickere Teile erfordern im Allgemeinen niedrigere Frequenzen (tiefere Strompenetration zur Ausdehnung der gesamten Wandstärke)
— Höhere Leistung kann die Erwärmungszeit verkürzen, jedoch nur, wenn Spulen- und Bauteildesign eine effiziente Kopplung unterstützen
— Übermäßige Leistung ohne geeignete Steuerung führt zu Überhitzung, Hotspots oder Bauteilverzug
No dimensione la fuente de alimentación únicamente según el diámetro de la pieza. Dos piezas con el mismo diámetro exterior pueden requerir diferentes niveles de potencia, si cambian el grosor de la pared, Calidad del material, longitud calentada o límite de temperatura. La única manera, Leistung und Frequenz zu bestätigen, sind Anwendungstests—dokumentieren Sie Aufheizzeit, Endtemperatur, gemessene Ausdehnung, Teileoptik und Wiederholgenauigkeit der Montage an Ihren tatsächlichen Komponenten.
Noch ein Punkt: Un ciclo de calentamiento de cinco segundos no significa nada, cuando el operador necesita veinte segundos, para cargar y alinear el ensamblaje. El cuello de botella suele estar en el manejo, no en el calentamiento.
4. ¿Está la bobina diseñada para su pieza??
La bobina de inducción es el punto, en el que la máquina impacta la pieza. Incluso una fuente de alimentación de alta calidad produce malos resultados con la geometría de bobina incorrecta. En el ensamblaje por contracción, la bobina debe introducir la energía con buena uniformidad circumferential en la zona de calentamiento requerida—El calentamiento desigual conduce a una expansión desigual, y la expansión desigual hace que el montaje sea inconsistente.
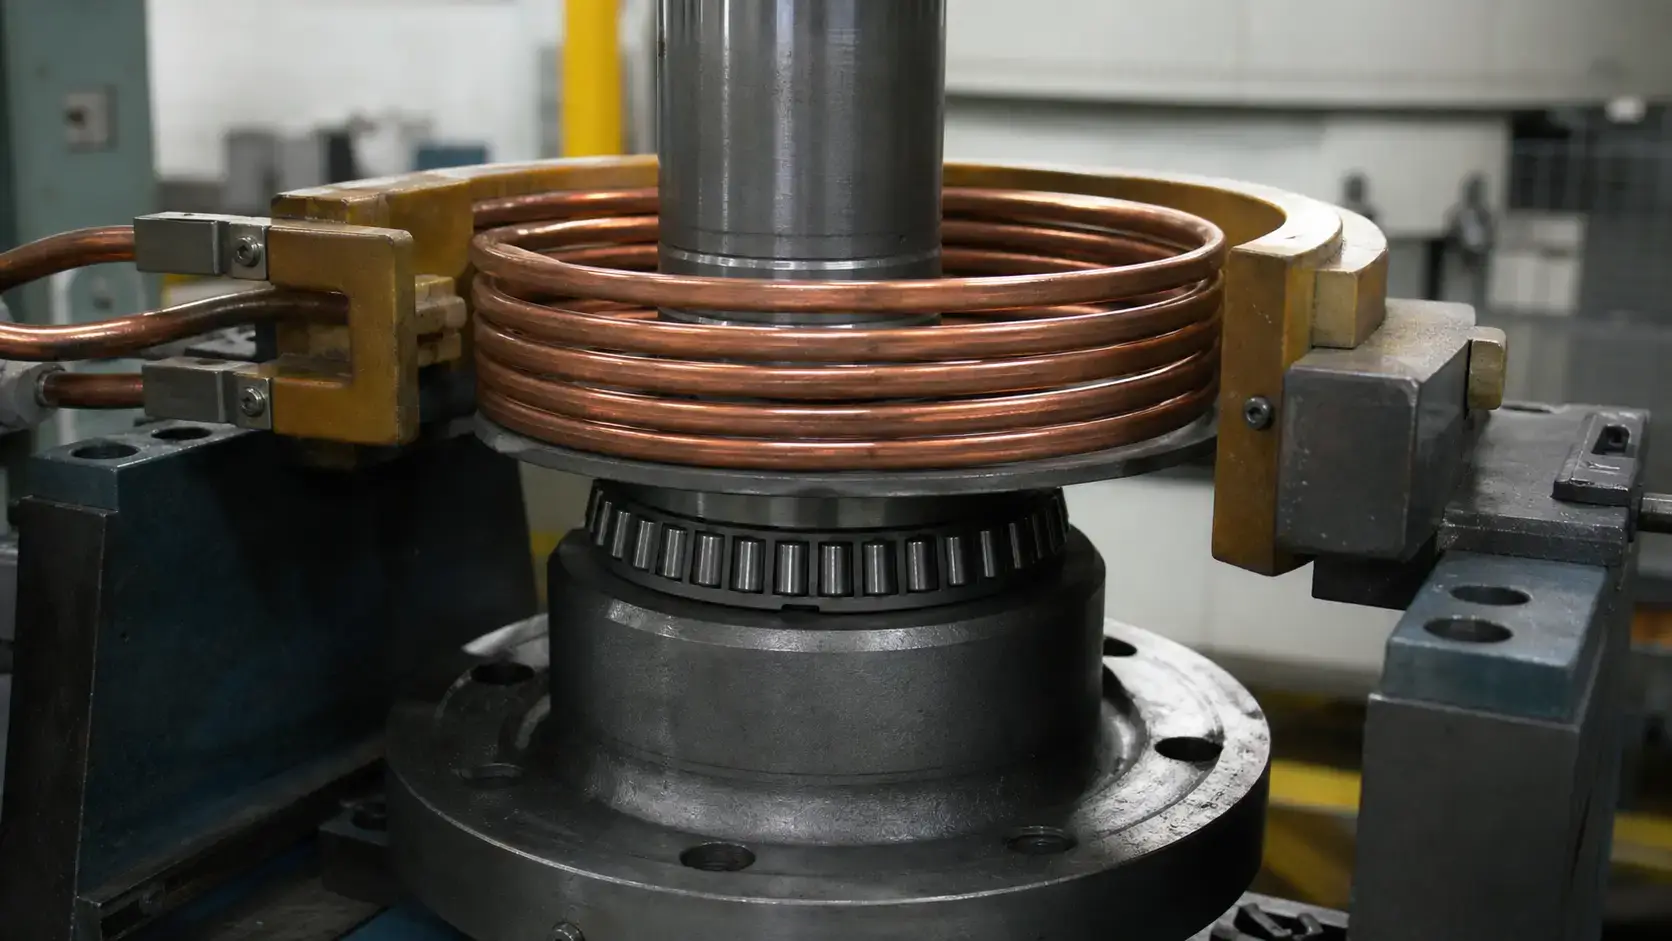
Un buen Diseño de bobinas de inducción considerado para el ajuste por inducción:
| Faktor | Qué significa eso para el ajuste por inducción |
|---|---|
| Longitud calentada & Posición del agujero | Determina la zona de enrollado de la bobina — la energía debe alcanzar todo el área de unión |
| Distancia entre la bobina y la pieza | Demasiado grande reduce la eficiencia de acoplamiento; Demasiado ajustado plantea riesgo de contacto al cargar |
| Uniformidad de temperatura | Calentamiento desigual = expansión desigual = montaje inconsistente y posible desalineación |
| Concentradores de flujo magnético | Requerido cerca de los hombros, Flanges o áreas sensibles al calor, para dirigir la energía de manera dirigida |
| Variación de pieza a pieza | Desplaza el patrón de calentamiento; el dispositivo debe asegurar una posicionamiento consistente de las piezas |
| Potencia de enfriamiento de la bobina | Debe resistir la carga térmica continua en la producción, sin deriva ni fallos |
| Acceso de mantenimiento | El reemplazo de la bobina no debería requerir un desmontaje extenso de la máquina |
La colocación de la bobina con respecto a la pieza debe ser repetidamente precisa. Si un operario puede cargar la pieza a diferentes alturas o con desplazamiento, el patrón de calentamiento se desplaza—esto provoca una expansión inconsistente, montaje más lento o sobrecalentamiento local. Los dispositivos de producción deben guiar la pieza en posición, sin que el operador tenga que corregir manualmente cerca de un componente caliente.
La unión por encogimiento también requiere un cronometraje preciso. La pieza debe calentarse, transferirse o montarse y colocarse, antes de que pierda demasiada temperatura. Una secuencia de manejo lenta o engorrosa reduce la ventana de montaje disponible. Para piezas más pesadas pueden ser necesarios carros neumáticos o controlados por servo, mecanismos de elevación vertical o carga asistida por robot. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Wärme ein, Wärme aus ist das Minimum. Ein Produktionssystem benötigt eine wiederholbare Energieeinbringung, eine verifizierbare Bauteilpositionierung und eine Prozessaufzeichnung—insbesondere dann, wenn das Bauteil einen wärmebehandelten Zustand aufweist, den Sie sich nicht leisten können zu verändern.
Vier Ansätze, in der Reihenfolge zunehmender Absicherung:
— Zeitbasierte Steuerung—einfach, wirksam, wenn eingehende Teile hinsichtlich Geometrie und Ausgangstemperatur konsistent sind
— Leistungsbasierte Steuerung—hält ein festgelegtes Leistungsniveau und passt sich geringfügigen Lastschwankungen an
— Temperaturrückführung (Infrarot-Pyrometer oder Kontaktsensor)—bietet den besten Schutz, wenn Temperaturgrenzen eng sind oder wenn die Ausgangsbedingungen von Teil zu Teil variieren
— Rezeptbasierte Steuerung—speichert Parameter je Teilenummer und reduziert Einrichtfehler des Bedieners bei Umrüstungen
Si la trazabilidad es importante, especifique lo siguiente:
— Control de rendimiento en bucle cerrado con ajuste en tiempo real
— Detección de presencia de piezas (evita funcionamiento en vacío y ciclos omitidos)
— Supervisión de la corriente de enfriamiento del solenoide con umbral de alarma
— Registro de datos con registros de ciclo con sello de tiempo
— Código de barras- o integración MES para trazabilidad a nivel de piezas
— Acceso a parámetros protegido por contraseña para evitar ajustes no autorizados
No automatice solo, porque puede. Eine manuelle Tischanlage ist die richtige Maschine für Werkzeugbau, Instandhaltung und Teilefamilien mit geringen Stückzahlen. Eine vollautomatisierte Zelle lohnt sich, wenn die Taktzeit unter 30 Sekunden fällt oder wenn Rückverfolgbarkeit und Arbeitskosten die Rechnung kippen. Wenn Sie die Amortisationszeit für die Automatisierung nicht schriftlich beziffern können, brauchen Sie sie wahrscheinlich noch nicht.
6. Übersteht sie Ihre Fertigungsumgebung?
Eine Induktions-Schrumpfpassungsmaschine läuft in der Fertigung. Zunder, Öl, Späne, Kühlmittelnebel, Vibrationen, Staplerverkehr und der Bediener in der dritten Schicht, der Teile anders lädt als der Bediener in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Die Kühlung ist das Erste, was richtig ausgelegt werden muss. La refrigeración insuficiente acorta la vida útil de la fuente de alimentación, provoca mensajes de error molestos y conduce a un calentamiento inconsistente. La mayoría de los sistemas industriales utilizan un sistema cerrado un sistema de enfriamiento por agua. Verifique la tasa de flujo, Presión, Conductividad y rango de temperatura antes de la compra—El agua sanitaria no siempre es adecuada sin filtración o intercambio de calor.
Los requisitos de seguridad dependen de la temperatura del componente, Diseño de la máquina, Nivel de voltaje y acceso del operador. Lo mínimo requerido es:
— Protecciones y cerraduras en partes calientes y puntos de pellizco
— Interruptor de emergencia al alcance del operador
— Protección para bobinas- y tensión del bus
— Indicador de estado del ciclo claramente visible, visible desde la posición del operador
— Acceso de bloqueo/etiquetado para el mantenimiento
Si su equipo de mantenimiento necesita una escalera, un espejo y tres llaves Allen, solo para revisar una bobina, la máquina fue diseñada por alguien, que nunca ha trabajado en una línea de producción. Bobinas, Mangueras, Los dispositivos y sensores deben ser accesibles. Los cambios frecuentes requieren cambios rápidos, repetibles de bobinas—sin realineación, sin conjeturas. Una máquina junto a centros de mecanizado necesita protección contra virutas y niebla de refrigerante. Una máquina en un taller de herrería necesita protecciones más fuertes, una refrigeración y controles más robustos, que sean lo suficientemente simples, para usarlos con guantes.
Los marcos y herramientas deben sostener la pieza de manera segura durante el calentamiento y el montaje. La mala ergonomía o los dispositivos inestables causan problemas de calidad, incluso si el proceso de calentamiento es correcto. Cada componente del sistema de calentamiento por inducción debe trabajar en conjunto bajo condiciones de producción—no solo en la hoja de oferta.
Wichtigste Erkenntnis
Sechs Entscheidungen. Treffen Sie auch nur eine davon falsch, bleibt die Maschine hinter ihrer Leistung zurück. Treffen Sie zwei falsch, kaufen Sie innerhalb von zwei Jahren eine zweite Maschine. Die Leistungsangabe steht auf dem Typenschild. Alles andere—Prozessdefinition, Maschinenkonfiguration, Frequenz, geometría de la bobina, Steuerungslogik, Kompatibilität mit der Fertigungshalle—wird entschieden, bevor das Angebot geschrieben wird. Bringen Sie Teilezeichnungen, Passungsdaten, Temperaturgrenzen und eine realistische Taktzeit zum ersten Gespräch mit Ihrem Lieferanten mit. Wenn dessen Vorschlag einen der sechs oben genannten Bereiche auslässt, suchen Sie einen anderen Lieferanten.
F: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpffügemaschine auszulegen?
A: Teilezeichnungen, Materialdaten, Passungstoleranzen, erforderliche Aufweitung oder Zieltemperatur, erwärmte Länge, Produktionsrate, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, si está endurecido o es sensible a la temperatura, comparta esta información con anticipación—afectan directamente el rendimiento, la frecuencia y la ventana del proceso.
F: ¿Es la unión por contracción inductiva más rápida que el calentamiento en horno??
A: Ja, generalmente mucho más rápida. La inducción calienta solo el componente externo de manera localizada y lo lleva a la temperatura de expansión en segundos en lugar de minutos. Además, se reduce el consumo de energía, el espacio requerido y la exposición innecesaria al calor en toda la pieza. Los hornos pueden seguir siendo adecuados para series pequeñas o componentes muy grandes, donde el tiempo de ciclo no es la limitación más importante.
F: ¿Puede una máquina de encogimiento por inducción procesar varios tamaños de piezas??
A: Ja, si la familia de piezas ya se verifica durante el diseño. El sistema necesita varias bobinas, Aparatos y recetas almacenadas. Si el área es demasiado grande, a menudo dos estaciones dedicadas son más eficaces que una máquina sobredimensionada.
Erhalten Sie eine Anwendungsprüfung für Ihren Schrumpffügeprozess
Senden Sie uns Ihre Teilezeichnungen und Passungsanforderungen. Wir sagen Ihnen, welche Leistung, Frequenz und Spulenkonfiguration sinnvoll ist—bevor Sie Geld in Ausrüstung investieren.










