
Selección de Potencia de Calentamiento por Inducción: Cómo Elegir la Potencia Correcta
Elegir lo correcto selección de potencia de calentamiento por inducción es una de las decisiones más críticas en el procesamiento térmico. Ya sea que esté endureciendo componentes de automóviles o forjando piezas industriales, La potencia nominal de su equipo afecta directamente a la calidad de la calefacción., tiempo de ciclo, y costo de operación. Esta guía lo guía a través del 7 factores clave que determinan la óptima selección de potencia de calentamiento por inducción, desde comprender la entrada versus la potencia de la bobina hasta gestionar los efectos de los bordes en geometrías complejas.
📋 Tabla de Contenidos
- Potencia de entrada vs.. Potencia de la bobina: ¿Cuál es la diferencia??
- Cómo se calcula la potencia por aplicación
- Densidad de potencia superficial: La métrica de selección clave
- Principio de diseño: Poder concentrado, Calienta más rápido
- Gestionar el efecto de borde: Cuando menos potencia es mejor
- Preguntas frecuentes: 4 Preguntas comunes sobre la selección de potencia de calentamiento por inducción
- Consulta gratuita de aplicación
1. Potencia de entrada vs.. Potencia de la bobina: ¿Cuál es la diferencia??
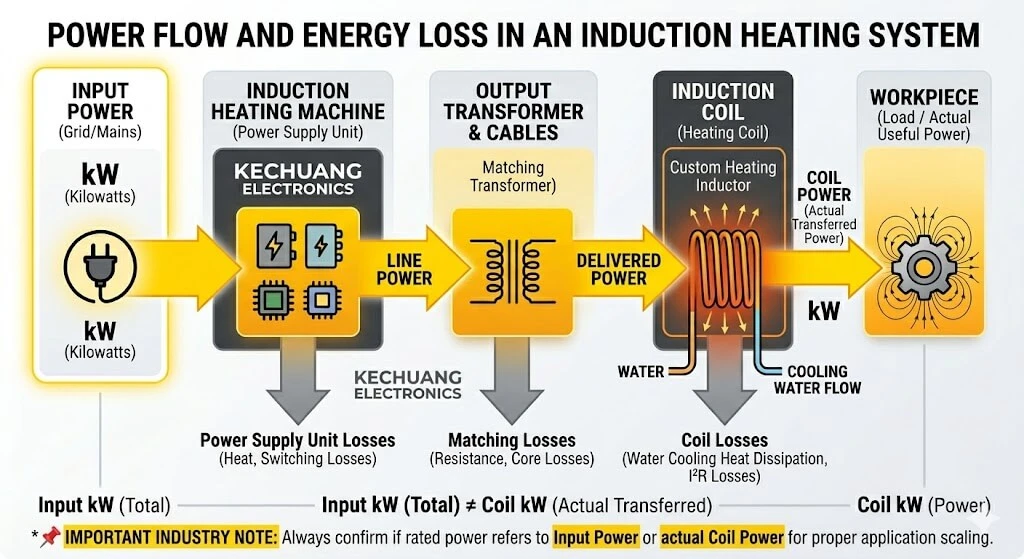
La potencia nominal de una máquina de calentamiento por inducción., medido en kilovatios (kW), normalmente se refiere a la potencia de entrada del equipo en lugar de la potencia realmente entregada dentro de la bobina. Comprender esta distinción es fundamental para un uso correcto selección de potencia de calentamiento por inducción.
Un pequeño número de fabricantes calcula y menciona potencia de la bobina en cambio, que representa la energía que llega a su pieza de trabajo después de las pérdidas del sistema. La diferencia entre estos dos valores proviene de las pérdidas de eficiencia en los cables, condensadores, y en la propia bobina. Siempre aclare qué cifra está citando un fabricante al comparar equipos para garantizar precisión selección de potencia de calentamiento por inducción.
2. Cómo se calcula la potencia por aplicación
Los requisitos de energía varían significativamente según la industria y el proceso. Comprender cómo su aplicación específica determina las necesidades de energía es esencial para un adecuado selección de potencia de calentamiento por inducción.
Para calentamiento a través aplicaciones como la forja por inducción y conformado, los fabricantes calculan la energía basándose en el flujo de material (kg/h) y la temperatura objetivo. Para temple por inducción procesos, los cálculos se basan en el área de superficie calentada cubierta por la bobina, expresada en centímetros cuadrados (cm²). La métrica resultante se conoce como densidad de potencia superficial, formando la base de cualquier selección de potencia de calentamiento por inducción marco confiable.
3. Densidad de potencia superficial: La métrica de selección clave
La densidad de potencia superficial sirve como punto de referencia práctico en el que confían la mayoría de los ingenieros al realizar selección de potencia de calentamiento por inducción para aplicaciones de endurecimiento. En el endurecimiento por inducción, puede llegar hasta 25 ancho/mm², dependiendo de la profundidad requerida del caso y la frecuencia de operación.
El endurecimiento superficial exige una mayor densidad de potencia (15–25 W/mm²) con tiempos de calentamiento más cortos.
El endurecimiento profundo requiere una menor densidad de potencia (5–10 W/mm²) y calentamiento más prolongado para permitir la conducción térmica hacia el núcleo.
Usar la densidad de potencia superficial como línea base de selección simplifica selección de potencia de calentamiento por inducción — usted hace coincidir la producción del equipo con los requisitos del proceso sin perderse en las variables de eficiencia de la bobina. Para más detalles, referirse a Descripción general completa de ScienceDirect de los principios del calentamiento por inducción.
4. Principio de diseño: Poder concentrado, Calienta más rápido
Al diseñar bobinas de inducción., el objetivo central es minimizar la superficie calentada manteniendo al mismo tiempo una cobertura efectiva en toda la pieza de trabajo. Este principio impacta directamente selección de potencia de calentamiento por inducción y estrategia de diseño de bobinas.
Una huella de calefacción más pequeña concentra la energía disponible, aumentar la densidad de potencia de la superficie para un calentamiento más rápido y controlado. Este principio se aplica igualmente a bobinas de disparo único y bobinas de barrido utilizadas en la fabricación automotriz y otras industrias de alto volumen.
Para aplicaciones de escaneo, la velocidad de recorrido también importa: un escaneo más lento aumenta la entrada de energía por unidad de área, mientras que un escaneo más rápido la reduce. El adecuado selección de potencia de calentamiento por inducción tiene en cuenta tanto la geometría de la bobina como los parámetros de escaneo.
5. Gestionar el efecto de borde: Cuando menos potencia es mejor
Una alta densidad de potencia no siempre es la opción óptima para selección de potencia de calentamiento por inducción. Las investigaciones muestran que los bordes afilados y el chaflán insuficiente en las piezas de trabajo pueden causar sobrecalentamiento localizado, lo que lleva a un estrés térmico excesivo, crecimiento del grano, y a la licuefacción en los límites de grano que finalmente resulta en grietas.
Según las investigaciones sobre calentamiento por inducción en ScienceDirect, la distribución desigual de la densidad de corriente causada por los efectos electromagnéticos de los extremos y los bordes es un contribuyente importante a la falla de la bobina y a las grietas en la pieza de trabajo, un hallazgo también confirmado por Inductoheat en su documentación técnica.
Para compensar, Los ingenieros experimentados utilizan geometrías de bobina más grandes que envuelven toda la pieza de trabajo.. Este enfoque distribuye el poder en un área mayor., Reducir la densidad máxima en los bordes vulnerables.. Eficaz selección de potencia de calentamiento por inducción Por lo tanto, implica saber cuándo volver a marcar la densidad de potencia., no sólo cuándo maximizarlo.
6. Preguntas frecuentes: 4 Preguntas comunes sobre la selección de potencia de calentamiento por inducción
P1: ¿Cuál es la diferencia entre la potencia de entrada y la potencia de la bobina??
La potencia de entrada es la potencia eléctrica total extraída de la red., medido en los terminales de entrada de la máquina. La potencia de la bobina es la energía real entregada dentro de la bobina de inducción a la pieza de trabajo.. La brecha refleja pérdidas de eficiencia en los cables, condensadores, y en la propia bobina. Preciso selección de potencia de calentamiento por inducción Requiere saber qué valor está cotizando un fabricante..
Q2: ¿Necesito una densidad de potencia superficial alta o baja??
La regla general es sencilla: profundidades de caso poco profundas (con 2 mm) necesita alta densidad de potencia (arriba a 25 ancho/mm²) con ciclos de calentamiento rápidos. Casos más profundos (más de 4 mm) requieren menor densidad (5–10 W/mm²) con tiempos de remojo más largos. Tu optimo selección de potencia de calentamiento por inducción depende del grado del material, requisitos de dureza, y la geometría de la pieza.
Q3: ¿Puede una fuente de alimentación manejar diferentes piezas de trabajo??
Sí. Las fuentes de alimentación de inducción modernas con rangos de salida de potencia y frecuencia flexibles pueden acomodar diversas piezas de trabajo en industrias desde Aceite & Gas a Fabricación de baterías de litio. Sin embargo, Cada nueva aplicación requiere reevaluar el diseño de la bobina., nivel de potencia, y parámetros de frecuencia como parte de un exhaustivo selección de potencia de calentamiento por inducción.
Q4: ¿Qué pasa si elijo el nivel de potencia incorrecto??
La falta de potencia provoca un calentamiento insuficiente, dureza no uniforme, y tiempos de ciclo extendidos que perjudican la productividad. La potencia excesiva corre el riesgo de derretir la superficie, crecimiento del grano, agrietamiento en bordes afilados, y gastos innecesarios de capital y electricidad. Ambos resultados subrayan por qué una adecuada selección de potencia de calentamiento por inducción antes de la compra es esencial.
7. Obtenga una consulta gratuita sobre la selección de potencia de calentamiento por inducción
Para ayudar a nuestro equipo de ingeniería a proporcionar información precisa selección de potencia de calentamiento por inducción recomendaciones en tu primera comunicación, preparar la siguiente información:
- Material de la pieza de trabajo - acero, cobre, aluminio, latón, o grado de aleación
- Objetivo de calentamiento — endurecimiento de la superficie, calentamiento a través, fusión por inducción, soldadura fuerte, o recocido
- Temperatura o dureza objetivo — especificar rango HRC o °C
- Tasa de producción — rendimiento de piezas por hora o kg/h
- Geometría de la pieza de trabajo — tenga en cuenta los bordes afilados, paredes delgadas, o secciones transversales irregulares
- Modo de producción — producción por lotes de una sola pieza o línea de producción continua
Con esta información lista, nuestro equipo puede proceder directamente a la evaluación de soluciones — sin retrasos de ida y vuelta. Ya sea que su aplicación involucre componentes HVAC o fabricación de paneles solares piezas, adecuadas selección de potencia de calentamiento por inducción comienza con datos de aplicación claros.


Dejar un comentario
¿Quieres unirte a la conversación?Siéntete libre de contribuir!