
Calentamiento por inducción local en perfilado: Calefacción de borde, Formabilidad y control de procesos
El perfilado es un proceso continuo de conformado de metales que se utiliza para producir perfiles con formas de sección transversal específicas.. Al procesar acero de alta resistencia o perfiles con geometrías de cantos y esquinas exigentes, El conformado en frío convencional puede implicar una alta resistencia al conformado., concentración de tensión localizada, y desviaciones dimensionales.
Calentamiento por inducción local en perfilado. Proporciona una forma de calentar áreas de deformación seleccionadas antes de que entren en la sección de formación.. Concentrando la energía térmica en regiones específicas, El proceso puede cambiar las propiedades locales del material y mejorar las condiciones de conformado sin necesariamente calentar toda la pieza de trabajo..
Este enfoque se ha investigado en la producción de tubos cuadrados de alta resistencia y también se puede aplicar a operaciones especializadas de formación de perfiles metálicos que requieren calentamiento localizado de los bordes..
Sin embargo, Estas aplicaciones no utilizan necesariamente el mismo sistema de calefacción.. Calentar las esquinas de un tubo cuadrado y calentar los bordes longitudinales de un perfil de soporte metálico con muescas implica diferentes geometrías de piezas de trabajo y configuraciones de inductores..
Este artículo examina los principios del calentamiento por inducción localizado en el perfilado., sus efectos sobre la conformabilidad y el springback, y los factores que influyen en la consistencia del calentamiento y la calidad del perfil acabado.
2. ¿Por qué se utiliza el calentamiento localizado en el perfilado??
3. ¿Dónde se aplica el calentamiento por inducción local??
4. Cómo el calentamiento local afecta la formabilidad y la recuperación elástica
5. Factores que afectan la consistencia del calentamiento y del perfilado
6. Consideraciones materiales y limitaciones del proceso
7. Monitoreo de procesos e inspección de calidad de conformado.
8. ¿Cuándo es adecuado el perfilado asistida por inducción??
1. ¿Qué es el calentamiento por inducción local en el perfilado??
El calentamiento por inducción local en perfilado combina el calentamiento electromagnético con la deformación mecánica mediante equipos de laminación..
Una bobina de inducción genera un campo magnético alterno, inducir corrientes eléctricas dentro de la pieza de trabajo conductora. La resistencia eléctrica convierte esta energía en calor en la región seleccionada..
A diferencia del calentamiento por horno convencional, el proceso no requiere que toda la pieza de trabajo alcance la misma temperatura.
Dependiendo de la aplicación, La sección de calentamiento puede instalarse antes de una estación de formación o integrarse en una línea de producción continua..
Una secuencia de proceso típica incluye:
①Alimentación y posicionamiento del perfil metálico..
②Applying induction heating to the selected deformation area.
③Moving the heated region toward the forming rolls.
④Applying mechanical force to produce the required geometry.
⑤Inspecting the finished profile.
In research literature, related processes are often described as Partial Heating Roll Forming (PHRF) or local induction heating-assisted roll forming.
These terms describe related approaches, but they should not automatically be treated as identical. Partial heating describes the localized heating strategy, while induction heating identifies the energy source.
It is also important to distinguish roll forming from hot rolling. Roll forming progressively bends metal through forming rolls to create a specified cross-section, whereas hot rolling primarily uses compressive deformation to change the thickness or cross-section of metal.
2. ¿Por qué se utiliza el calentamiento localizado en el perfilado??
Se considera calentamiento localizado cuando ciertas áreas de un perfil metálico requieren mejores condiciones de conformado..
No es necesario para todas las aplicaciones de perfilado.. El perfilado en frío convencional sigue siendo adecuado para muchos materiales y geometrías de perfiles..
2.1 Reducción de la resistencia al conformado local
Las propiedades mecánicas del acero cambian con la temperatura.. En condiciones adecuadas, El calentamiento reduce la resistencia del material a la deformación plástica..
Esto puede ser beneficioso cuando una operación de formación implica:
•Acero de alta resistencia con conformabilidad a temperatura ambiente relativamente limitada
•Geometrías de esquinas estrechas
•Deformación del borde localizada
•Alta concentración de deformación en regiones de formación seleccionadas.
Calentando el área de deformación., La operación de conformado puede aprovechar el comportamiento mecánico dependiente de la temperatura del material..
The objective is to improve the conditions in the region undergoing deformation rather than unnecessarily heating the entire profile.
2.2 Improving Local Formability
Formability describes the ability of a material to undergo plastic deformation without developing unacceptable defects.
During roll forming, deformation is not distributed uniformly across the entire profile. Esquinas, bending regions, and edges may experience greater local strain than relatively flat sections.
When the material’s ductility is insufficient for the required deformation, localized heating can help reduce the risk of forming-related damage.
Research by Peng et al. in the Chinese Journal of Engineering investigated induction heating of high-strength square tube corners before secondary roll forming. El estudio informó una mejor formabilidad de las esquinas mediante calentamiento localizado manteniendo al mismo tiempo las propiedades de las regiones no deformadas..
Los hallazgos se aplican al tubo de acero de alta resistencia específico y a las condiciones experimentales investigadas., en lugar de establecer un resultado universal para todas las operaciones de perfilado.
2.3 Evitar el calentamiento innecesario de todo el perfil
Algunos perfiles requieren deformación principalmente a lo largo de bordes o esquinas seleccionados..
Por lo tanto, puede resultar innecesario calentar toda la sección transversal..
El calentamiento por inducción localizado permite que la disposición de calentamiento se centre en las regiones que necesitan conformabilidad adicional, mientras que las áreas circundantes permanecen fuera de la zona de calefacción primaria.
Este enfoque puede ser particularmente útil cuando la geometría del perfil y la secuencia de producción permiten que la sección de calentamiento se integre con el equipo de conformado mecánico..
3. ¿Dónde se aplica el calentamiento por inducción local??
El lugar de calentamiento depende de la geometría del perfil y del tipo de deformación requerida..
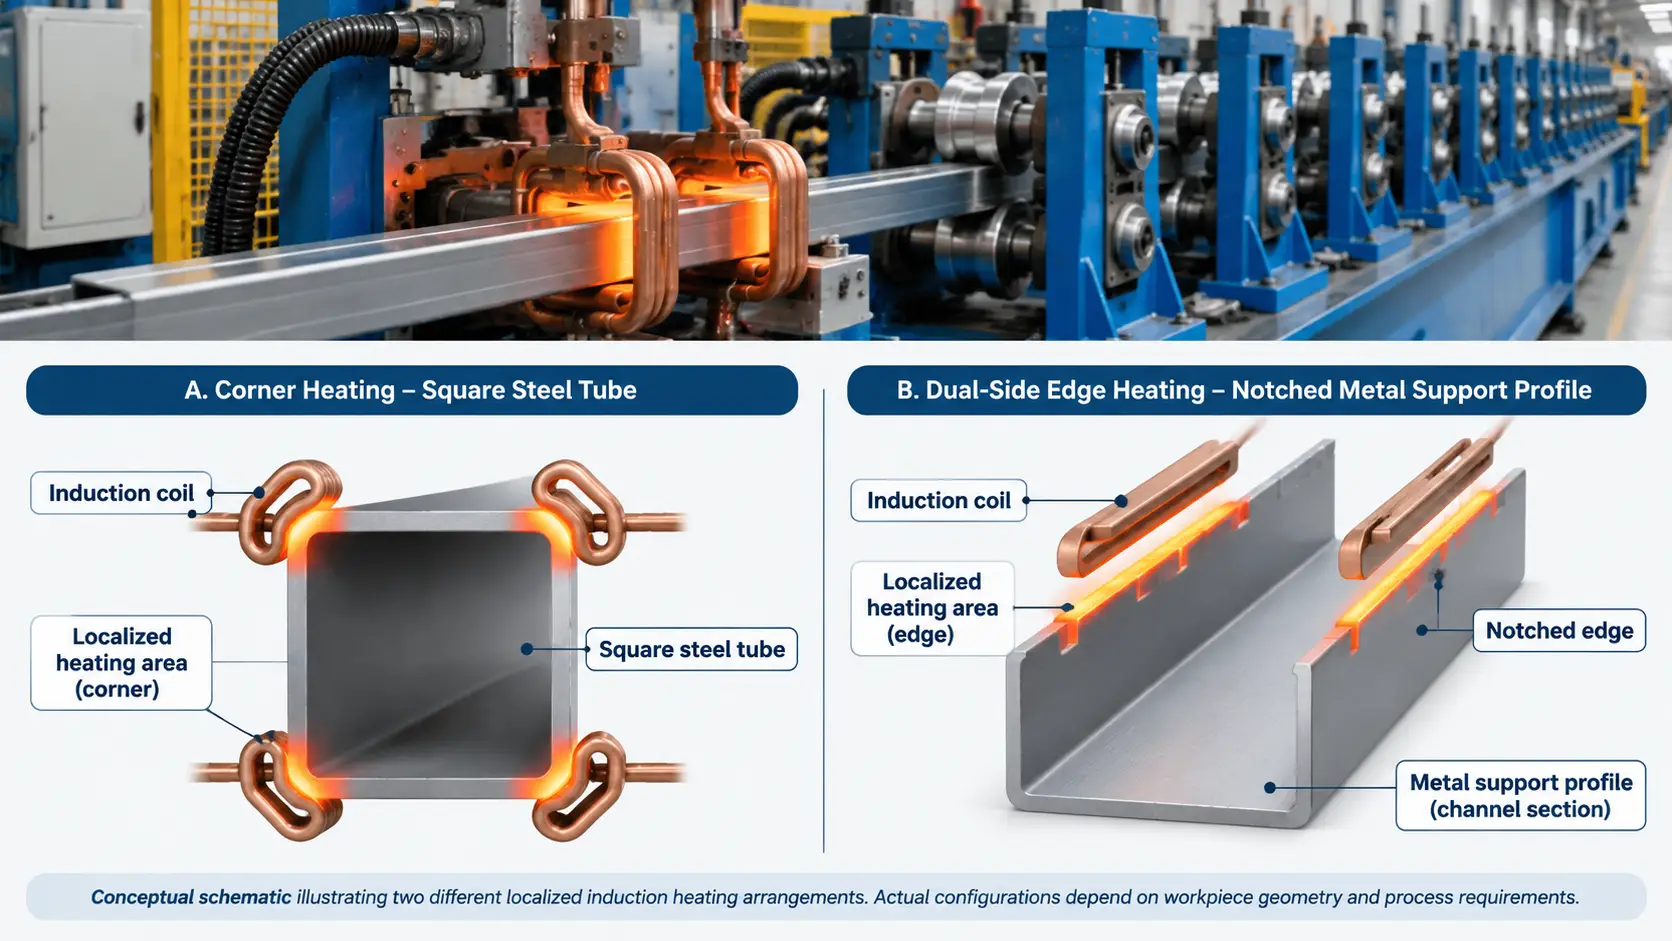
Dos configuraciones diferentes son particularmente relevantes: calefacción de esquinas para tubos cuadrados de alta resistencia y calefacción de bordes longitudinales para perfiles de soporte metálicos especializados.
3.1 Calefacción de esquinas en tubos cuadrados de alta resistencia
En perfiles huecos de acero cuadrados y rectangulares., Las esquinas son importantes regiones de deformación..
During roll forming, el material sufre flexión y deformación plástica alrededor de estas áreas. El acero de alta resistencia puede experimentar un endurecimiento por deformación significativo y una resistencia al conformado localizada.
Se puede aplicar calentamiento por inducción local a las regiones de las esquinas antes de una operación de formación posterior..
Research by Peng et al. examinó este enfoque utilizando bobinas de inducción colocadas para calentar las esquinas de tubos cuadrados de alta resistencia.
El estudio informó una mejor formabilidad de las esquinas., pero también identificó importantes consideraciones de proceso, incluida la acumulación de metal alrededor de las esquinas exteriores y el desarrollo de microfisuras bajo ciertas condiciones de formación.
Un estudio separado realizado por Wang et al.. investigó los efectos de la temperatura de calentamiento por inducción en la microestructura y las propiedades mecánicas de los tubos cuadrados de HSLA.
La investigación examinó diferentes rangos de temperatura de calentamiento y su influencia en la microestructura de las esquinas., propiedades mecánicas, y formando rendimiento.
Estos estudios demuestran que la temperatura de calentamiento no es simplemente una cuestión de aumentar la conformabilidad.. También influye en la evolución microestructural y en las propiedades mecánicas de la sección terminada..
Por lo tanto, se deben establecer las condiciones de calentamiento adecuadas para el grado de acero específico., condición material original, y formando secuencia.
3.2 Calentamiento de bordes longitudinales en perfiles de soporte metálicos con muescas
Otra aplicación son los perfiles de soporte metálicos cuyos bordes longitudinales requieren deformaciones localizadas..
Una configuración industrial práctica utiliza dos bobinas de inducción colocadas en lados opuestos del perfil..
El arreglo general incluye:
•Un perfil de soporte metálico en forma de canal con muescas en los bordes regularmente espaciadas
•Dos inductores colocados cerca de los bordes longitudinales.
•Calentamiento localizado de ambas regiones del borde.
•Un mecanismo de alimentación y guía.
•Equipo rodante que forma los bordes calentados.
A medida que el perfil avanza, ambos bordes longitudinales pasan a través de sus respectivas regiones de calentamiento antes de entrar en la sección de laminación.
La parte central del perfil queda fuera de las zonas de calefacción primaria..
Esta disposición se diferencia de la calefacción de esquina en tubos cuadrados.. Las regiones objetivo, geometría de la pieza de trabajo, y el posicionamiento del inductor son diferentes.
Un ejemplo industrial real es el Línea de perfilado asistida por inducción para perfiles de soporte metálicos.
El equipo demostrado combina calentamiento de borde por inducción de doble lado, alimentación continua, guía de la pieza de trabajo, y laminado mecánico de bordes.
Las muescas introducen una consideración de diseño adicional.. A medida que los bordes interrumpidos se mueven a través de la región de calentamiento por inducción, La cantidad y geometría del metal debajo de los inductores cambian.. Esto puede afectar el acoplamiento electromagnético local..
Por lo tanto, la disposición del inductor y las herramientas de laminación deben diseñarse teniendo en cuenta las dimensiones reales del perfil y la geometría de la muesca..
La demostración del equipo establece la disposición de calentamiento y rodadura., pero no establece por sí solo una temperatura de funcionamiento universal, la velocidad de producción, o tolerancia dimensional.
4. Cómo el calentamiento local afecta la formabilidad y la recuperación elástica
El calentamiento localizado cambia la respuesta mecánica del material durante el conformado.. Dos consideraciones importantes son la conformabilidad y la recuperación elástica..
4.1 Efecto sobre la formabilidad
El calentamiento puede reducir la resistencia a la deformación y cambiar la capacidad del material para soportar la tensión plástica..
Para perfiles de acero de alta resistencia, Esto puede ser importante en áreas donde el conformado en frío convencional produce una concentración severa de deformaciones..
El efecto depende de varias variables.:
•Grado de acero y microestructura inicial.
•La temperatura de calentamiento
•Velocidad de calentamiento
•Tiempo entre calentamiento y deformación.
•Deformación local y geometría de conformación.
El estudio de Wang et al.. en tubos cuadrados HSLA demostró que diferentes rangos de temperatura de calentamiento por inducción producían diferentes respuestas microestructurales y mecánicas.
Los resultados resaltan por qué las condiciones de calentamiento deben desarrollarse para el material y la operación de conformado en lugar de seleccionarse a partir de una recomendación general de temperatura..
4.2 Efecto sobre la recuperación elástica
El retorno elástico se produce cuando se libera la deformación elástica después de que se elimina la fuerza de formación..
Puede hacer que el perfil terminado se desvíe del ángulo previsto., curvatura, o dimensiones de la sección transversal.
La cantidad de recuperación elástica está influenciada por:
•Resistencia del material y propiedades elásticas.
•Grosor del perfil
•Radio de curvatura
•ángulo de formación
•Geometría del rollo
•Secuencia de formación
•Temperatura durante la deformación
El conformado por rodillos con calentamiento parcial también se ha investigado como un método para influir en la recuperación elástica en acero de alta resistencia..
Por ejemplo, Mehari y Han estudiaron los efectos del perfilado con calentamiento parcial sobre la recuperación elástica en secciones de acero de alta resistencia..
Esta investigación proporciona evidencia relevante sobre el conformado asistido por calentamiento localizado., pero sus conclusiones deben interpretarse dentro del proceso específico y las condiciones materiales estudiadas..
El calentamiento localizado puede influir en la recuperación elástica, pero no elimina automáticamente la recuperación dimensional después de la formación..
4.3 Equilibrio entre la formabilidad y las propiedades del material
Mejorar la formabilidad es sólo una parte del proceso.
El calentamiento excesivo puede cambiar la microestructura., propiedades mecánicas, y estado de la superficie del material..
Para algunos aceros de alta resistencia, El rango de temperatura requerido para mejorar el comportamiento de conformado también debe evaluarse en comparación con la condición original del material y las propiedades requeridas del componente terminado..
El objetivo es establecer un equilibrio adecuado entre los requisitos de deformación y el rendimiento del material..
5. Factores que afectan la consistencia del calentamiento y del perfilado
El calentamiento y el conformado mecánico deben considerarse como un proceso coordinado..
Varias variables influyen en si las regiones seleccionadas reciben un calentamiento constante y si el perfil terminado cumple con la geometría requerida..
5.1 Grado y espesor del material
Diferentes grados de acero tienen diferentes eléctrico, magnético, térmico, y propiedades mecánicas.
Estas propiedades afectan el acoplamiento electromagnético., comportamiento de calentamiento, y la respuesta del material a la deformación.
El espesor también influye en la transferencia de calor y la distribución de temperatura a través de la sección..
Una disposición de inductor y una condición de funcionamiento desarrolladas para un material no deben aplicarse automáticamente a otro grado de acero o espesor de perfil..
5.2 Geometría y espacio libre del inductor
El inductor debe diseñarse teniendo en cuenta la región de calentamiento objetivo y la geometría real de la pieza de trabajo..
Las consideraciones importantes incluyen:
•Forma y dimensiones del inductor.
•Distancia entre el inductor y la pieza de trabajo.
•Sección transversal del perfil
•Posición de borde o esquina
•Geometría de muesca
•Alineación de piezas
El espacio libre debe permitir que el perfil se mueva a través de la sección de calefacción sin interferencias mecánicas..
Al mismo tiempo, El acoplamiento electromagnético debe seguir siendo adecuado para la operación de calefacción prevista..
Para perfiles con muescas, la geometría cambiante del borde hace que el diseño del inductor sea particularmente importante.
5.3 Distancia entre las secciones calefactoras y rodantes
After leaving the induction heating region, the workpiece begins cooling.
The distance between the heating section and forming rolls therefore influences the temperature at which deformation takes place.
If the distance is too large for the intended process, the material may lose a significant amount of heat before reaching the forming station.
The equipment layout should account for the required forming temperature, movimiento de la pieza de trabajo, and available installation space.
5.4 Feeding Speed and Heating Power
En producción continua, feeding speed determines how long each section of the profile remains within the effective heating region.
At a given absorbed power and heating arrangement, increasing line speed generally reduces the energy supplied per unit length.
Heating power and feeding speed must therefore be coordinated.
Other relevant variables include:
•Longitud de calentamiento efectiva
•Posicionamiento de la pieza de trabajo
•Espesor del material
•Temperatura del material de entrada
•Acoplamiento electromagnético
Un proceso de producción estable requiere condiciones operativas repetibles en lugar de depender únicamente de la potencia de calefacción..
5.5 Geometría y alineación de la herramienta rodante
La sección de rodadura determina cómo se aplica la fuerza mecánica al material calentado..
Las principales consideraciones incluyen:
•Perfil de rollo
•Espacio libre de rollos
•Alineación de herramientas
•Secuencia de formación
•Geometría de borde terminada requerida
Para perfiles con muescas regularmente espaciadas, la disposición de rodadura debe adaptarse a los bordes interrumpidos manteniendo la posición requerida de la pieza de trabajo.
Incluso cuando las condiciones de calefacción son consistentes, Una geometría de rodillo inadecuada o una alineación incorrecta pueden producir desviaciones dimensionales y deformaciones desiguales..
Por lo tanto, el calentamiento y el laminado deben desarrollarse juntos para la misma especificación de pieza..
6. Consideraciones materiales y limitaciones del proceso
El calentamiento por inducción localizado no es adecuado para todos los materiales u operaciones de conformado..
Se deben evaluar varias limitaciones antes de introducir el proceso..
Propiedades de los materiales
Los aceros de alta resistencia y tratados térmicamente pueden ser sensibles a los ciclos térmicos. El calentamiento excesivo puede cambiar su microestructura y propiedades mecánicas..
Oxidación superficial
Dependiendo del material y las condiciones de calefacción., Se pueden desarrollar oxidación y escamas en la superficie en la región calentada..
Calentamiento desigual
Cambios en la holgura del inductor., posicionamiento de la pieza de trabajo, o la geometría del perfil puede afectar consistencia de calentamiento.
Geometría de perfil compleja
Muescas, esquinas afiladas, y el cambio de secciones transversales puede influir en el acoplamiento electromagnético y el juego mecánico..
Limitaciones de formación
El calentamiento localizado no puede compensar una geometría de rodillo fundamentalmente inadecuada, herramientas incorrectas, o una secuencia de formación inapropiada.
No existe una temperatura de calentamiento universal, frecuencia, o ajuste de potencia para todas las aplicaciones de perfilado asistidas por inducción.
El proceso debe establecerse de acuerdo al material real., dimensiones del perfil, requisitos de deformación, y condiciones de producción.
7. Monitoreo de procesos e inspección de calidad de conformado.
El monitoreo del proceso es necesario para determinar si las operaciones de calentamiento y conformado permanecen consistentes durante la producción..
El enfoque de inspección debe abarcar tanto la etapa de calentamiento como el perfil terminado..
7.1 Comprobación de las condiciones de calefacción
Las variables de proceso importantes pueden incluir:
•Salida de potencia de inducción
•Frecuencia de operación
•Velocidad de alimentación de la pieza de trabajo
•Tiempo de calentamiento o duración efectiva de calentamiento
•Espacio libre entre el inductor y la pieza de trabajo
•Temperatura en la región de formación prevista.
Donde se requiere retroalimentación de temperatura, Se debe utilizar un instrumento de medición calibrado apropiado..
Medición de temperatura por infrarrojos puede ser útil para mover perfiles, pero la configuración de medición debe tener en cuenta la condición de la superficie, emisividad, y la posición del área de medición.
7.2 Inspección de la geometría del perfil terminado
El perfil terminado debe compararse con el dibujo especificado..
Dependiendo de la aplicación, la inspección puede incluir:
•Dimensiones generales del perfil
•Posición del borde y ángulo de formación.
•Radio de esquina
•Geometría transversal
•Simetría entre los dos bordes.
•Consistencia dimensional a lo largo de la longitud del perfil.
Para perfiles con muescas, Los bordes formados también deben inspeccionarse alrededor de las secciones interrumpidas..
7.3 Comprobación del estado de la superficie y del material
La inspección visual puede identificar la oxidación de la superficie., escala, y daño de formación visible.
Para aplicaciones críticas de acero de alta resistencia, Es posible que se requiera una evaluación adicional del material si el ciclo de calentamiento pudiera afectar las propiedades mecánicas originales..
Los requisitos de inspección deben establecerse de acuerdo con la especificación del material y los requisitos del componente final..
El propósito del monitoreo de procesos no es simplemente mantener una temperatura de calentamiento particular. Es para garantizar que las condiciones de calentamiento y conformado produzcan consistentemente el perfil terminado requerido..
8. ¿Cuándo es adecuado el perfilado asistida por inducción??
Vale la pena considerar el perfilado por inducción cuando las condiciones de formado convencionales son insuficientes para un material o geometría de perfil en particular..
Las aplicaciones potenciales incluyen:
•Secciones de acero de alta resistencia que requieren una conformabilidad local mejorada
•Perfiles huecos cuadrados y rectangulares con exigentes deformaciones en las esquinas
•Perfiles metálicos que requieren conformado de bordes longitudinales localizados
•Perfiles de soporte con muescas que requieren laminado de bordes especializado
•Líneas de producción continua donde el calentamiento se puede integrar con equipos de alimentación y formación.
Antes de seleccionar el proceso, Los fabricantes deben evaluar:
①Grado del material y condición del material original..
②Sección transversal y espesor del perfil..
③Regiones de calefacción objetivo.
④Geometría terminada requerida.
⑤Fuerza de conformado y disposición de herramientas..
⑥Velocidad de producción objetivo.
⑦Requisitos de inspección y dimensiones..
Los dibujos de piezas de trabajo y las especificaciones de materiales son particularmente útiles al evaluar una nueva aplicación..
Para perfiles de soporte metálicos especializados, El dibujo del borde terminado también debe mostrar las dimensiones de la muesca y la deformación requerida del borde..
9. Preguntas frecuentes
¿El calentamiento por inducción mejora el perfilado??
Puede mejorar las condiciones de formación locales cambiando la respuesta mecánica del material en regiones de deformación seleccionadas..
El beneficio real depende de las propiedades del material., condiciones de calefacción, y geometría del perfil.
¿Se calienta todo el perfil metálico durante el perfilado asistido por inducción??
No. El calentamiento por inducción local está diseñado para concentrar energía en regiones seleccionadas..
Dependiendo de la aplicación, Estas pueden ser esquinas de tubos cuadrados., bending regions, o bordes de perfiles longitudinales.
¿Puede el calentamiento por inducción reducir la recuperación elástica en el perfilado??
El calentamiento localizado puede influir en la recuperación elástica al cambiar la respuesta mecánica del material durante el conformado..
La investigación ha investigado el conformado por rodillos con calentamiento parcial como método para controlar la recuperación elástica en acero de alta resistencia.. Sin embargo, El resultado depende del material específico y de las condiciones del proceso..
¿Cómo afecta la velocidad de alimentación al calentamiento por inducción??
La velocidad de avance influye en el tiempo que cada sección de la pieza de trabajo pasa dentro de la región de calentamiento efectiva.
A una potencia absorbida dada, Una mayor velocidad de línea generalmente reduce el consumo de energía por unidad de longitud.. Heating power and feeding speed must therefore be coordinated.
¿Se puede integrar el calentamiento por inducción con el equipo perfilador existente??
En algunas aplicaciones, Se puede integrar una sección de calentamiento por inducción con el equipo de alimentación y laminado existente..
Sin embargo, La viabilidad depende del espacio de instalación disponible., geometría del perfil, holgura del inductor, requisitos electricos, y la secuencia de formación requerida.
10. Conclusión
El calentamiento por inducción local en el perfilado proporciona una manera de mejorar las condiciones de formado de regiones seleccionadas del perfil metálico sin necesariamente calentar toda la pieza de trabajo..
Al concentrar el calentamiento electromagnético en esquinas o bordes específicos, El proceso puede influir en la formabilidad local., resistencia a la deformación, y comportamiento de recuperación elástica.
Sin embargo, Para obtener resultados consistentes es necesario algo más que seleccionar una fuente de alimentación de inducción adecuada.. Propiedades de los materiales, geometría del inductor, posicionamiento de la pieza de trabajo, velocidad de alimentación, distancia de calentamiento a rodamiento, y el diseño de la herramienta rodante deben considerarse juntos.
Para fabricantes que procesan secciones de acero de alta resistencia o perfiles de soporte metálicos especializados, El perfilado asistido por inducción puede proporcionar una alternativa cuando las condiciones de formado convencionales son insuficientes..
La solución más adecuada se desarrolla en torno a la geometría real de la pieza de trabajo., la especificación del material, resultado de formación requerido, y condiciones de producción.
Necesita una configuración personalizada de perfilado asistida por inducción?
Comparta el dibujo de su perfil y las especificaciones del material.. Podemos evaluar si el calentamiento por inducción localizado se adapta a su proceso de conformado..


