
Industria de inducción
En el proceso de desarrollo de la industria de inducción centrado en el principio de inducción electromagnética, la tecnología de calefacción por inducción ha surgido como una tecnología fundamental de apoyo que recorre toda la cadena industrial de R&D, producción y aplicación, gracias a sus notables características de alta eficiencia, precisión, controlabilidad y respeto medioambiental. Impulsa la mejora de la eficiencia y la innovación de la calidad en subsectores como la fabricación de equipos de inducción., Tratamiento térmico por inducción y fusión por inducción..
Como rama técnica central de la industria de la inducción., El calentamiento por inducción se basa en el mecanismo único de generación de calor por corrientes parásitas a través de inducción electromagnética.. Diferente del modo de conducción ineficiente del calentamiento tradicional con llama abierta y resistencia, Puede actuar directamente sobre piezas metálicas objetivo para lograr la conversión de calor endógeno.. Esta característica no sólo aumenta la eficiencia de calefacción en más de 40% y reduce significativamente el consumo de energía, sino que también permite un control refinado sobre las zonas de calentamiento y los perfiles de temperatura a través de la regulación precisa de la frecuencia actual y los parámetros de potencia.. Minimiza la zona afectada por el calor al milímetro, evitando eficazmente problemas como la deformación de la pieza de trabajo y la degradación del rendimiento, y cumple así los estrictos requisitos para el procesamiento de alta precisión en la industria de inducción.
- Calentamiento por inducción en la fabricación de automóviles
- Calentamiento por inducción en HVAC
- Industrias de calentamiento por inducción
- Calefacción por inducción en la fabricación de baterías de litio
- Calentamiento por inducción en aceite & Gas
- Calentamiento por inducción en la fabricación de paneles solares
| Calentamiento por inducción | Calefacción por fuego | Calentamiento por resistencia |
|---|---|---|
| Calentamiento endógeno por corrientes parásitas por inducción electromagnética, sin contacto | Conducción de calor/radiación de la combustión de combustible, basado en contacto | Calentamiento del elemento de resistencia seguido de conducción., basado en contacto |
| 60%–90%, ahorro de energía ≥ 40% | 30%–60%, alta pérdida de calor | 50%–80%, alta pérdida de conducción |
| ±1℃–±5℃, control de curva de temperatura programable | ≥±30℃, gran fluctuación de temperatura | ±10℃–±15℃, alta inercia térmica |
| Nivel milimétrico, calentamiento dirigido localizado | Grande, calentamiento general de la pieza de trabajo | relativamente grande, difusión de calor por conducción |
| Bajo, estrés mínimo por calentamiento/enfriamiento rápido | Alta, Deformación térmica severa y oxidación. | Medio, propenso a la deformación debido al calentamiento por conducción prolongado |
| Sin llama, libre de humo, bajo ruido | Alta emisión de gases residuales, peligro de llama abierta, fuerte contaminación | Riesgo de envejecimiento del elemento y cortocircuito. |
| Alta, programación digital y control remoto habilitado | Bajo, depende en gran medida de la operación manual | Medio, requiere modernización del módulo de control de temperatura |
| Tratamiento térmico de precisión, fusión, paneles solares/fabricación de automóviles | Mecanizado en desbaste, precalentamiento de grandes piezas forjadas | Calentamiento en lotes pequeños, aplicaciones de laboratorio |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/bent-copper-tube-induction-brazing.webp
1086
1448
cui yanan
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
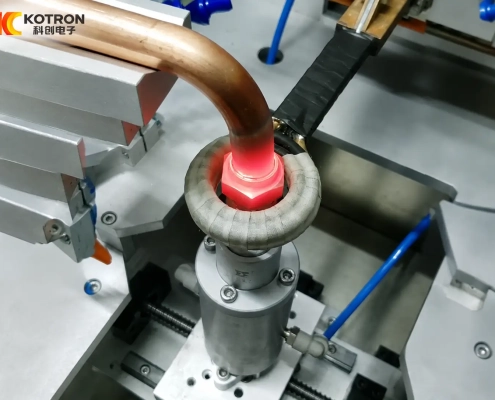
cui yanan2026-09-04 03:43:192026-09-08 03:49:35Induction Brazing for HVAC & Refrigeration Copper Components
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/Copper-Tube-Manifold-Welding-1.webp
500
500
tratamiento de calentamiento por inducción
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
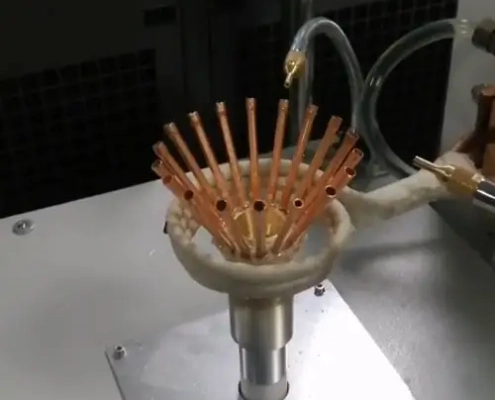
tratamiento de calentamiento por inducción2025-12-18 01:53:592026-08-05 07:23:24Soldadura del colector de tubos de cobre


