
Calentamiento por inducción para partida caliente: Precalentamiento de alambre de sujeción y control de producción
Introducción
rumbo caliente Es un proceso de formación de metales utilizado para fabricar pernos., tornillos y otros sujetadores con cabezas agrandadas. durante el proceso, una sección seleccionada de material metálico se calienta y se comprime en una matriz para producir la geometría de cabeza requerida.
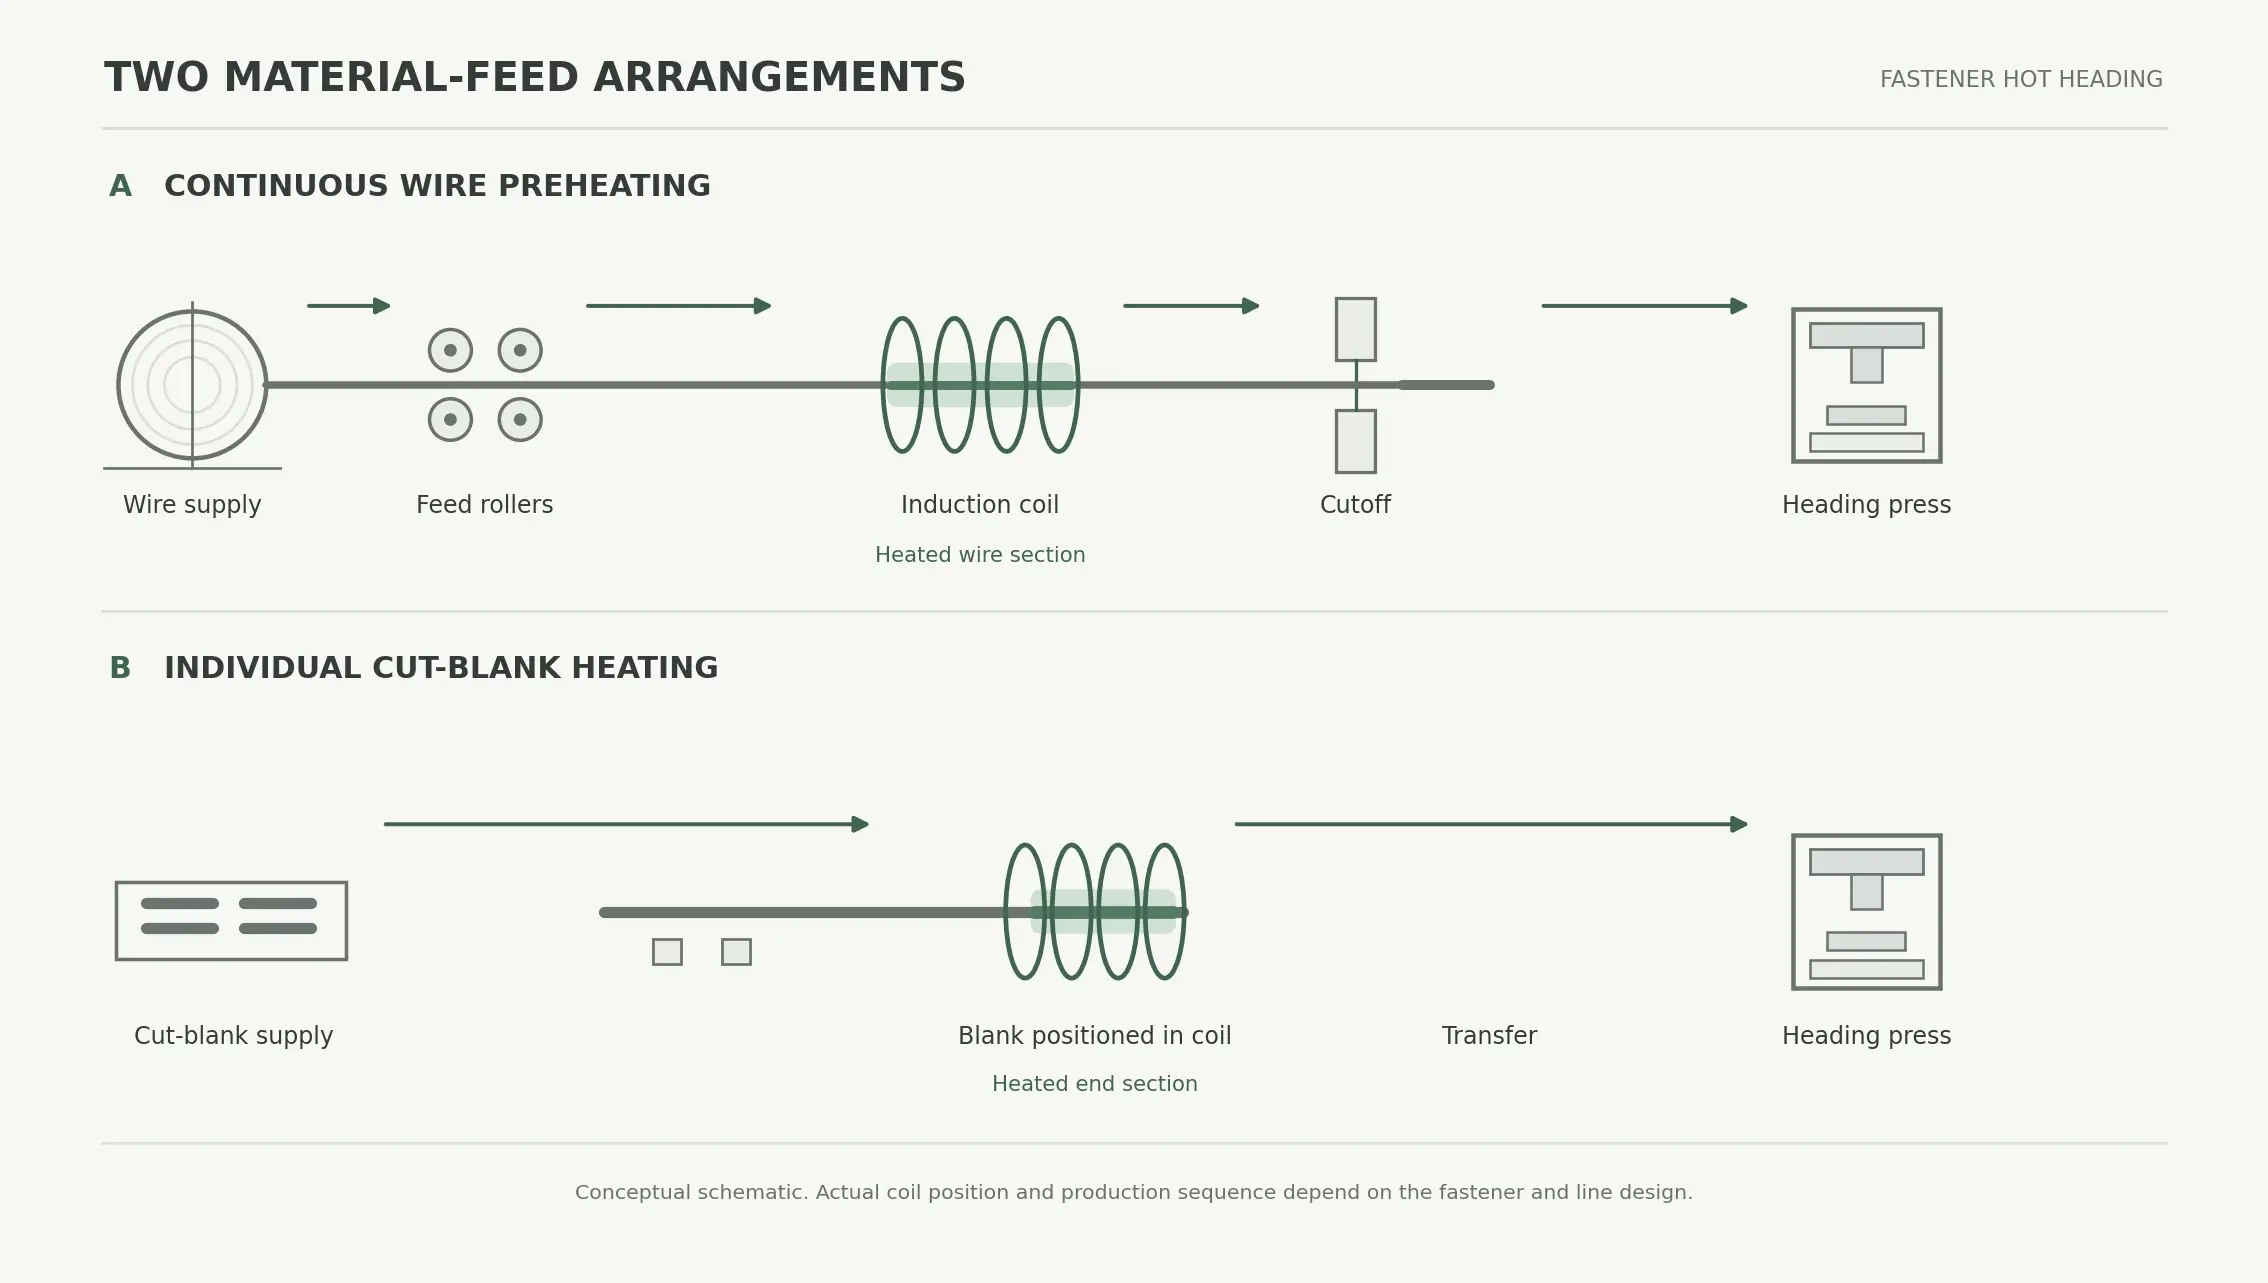
Para fabricantes de sujetadores, calentamiento por inducción Proporciona una manera de preparar la sección de material requerida antes de la operación de rumbo.. Dependiendo del arreglo de producción., El calentamiento se puede aplicar a alambre de acero alimentado continuamente o a espacios en blanco cortados individualmente antes de que ingresen a la máquina de cabezal..
A diferencia del calentamiento por horno convencional, La inducción puede concentrar energía en una región seleccionada de la pieza de trabajo.. Esto es particularmente útil cuando sólo el material destinado a la formación de la cabeza necesita alcanzar la temperatura de procesamiento requerida..
Sin embargo, El calentamiento exitoso de los sujetadores implica más que alcanzar una temperatura objetivo.. La cantidad de material disponible para la formación de la cabeza., la ubicación de la sección calentada, La secuencia de transferencia y el ciclo operativo de la máquina cabezal influyen en el proceso de producción..
Este artículo examina cómo se integra el calentamiento por inducción en el cabezal caliente de los sujetadores., incluyendo precalentamiento de alambre, requisitos de la sección calentada, preparación de materiales y coordinación de producción..
2. Alimentación de alambre vs.. Calefacción individual en blanco
3. Determinación de la sección calentada para la formación de la cabeza del perno
4. Coordinación de calefacción, Operaciones de corte y rumbo
5. Verificación de temperatura y consistencia de la producción
6. Establecimiento de un proceso de calentamiento por inducción para la producción de sujetadores
1. Comprensión del rumbo caliente y tibio en la fabricación de sujetadores
1.1 Rumbo en frío, Rumbo cálido y Rumbo caliente
La formación de la cabeza del sujetador se puede realizar bajo diferentes condiciones de temperatura..
| Proceso | Características generales |
|---|---|
| Rumbo en frío | El material se forma a temperatura ambiente o cerca de ella sin calentamiento deliberado. |
| rumbo cálido | El material se calienta a una temperatura intermedia antes de formarse. |
| rumbo caliente | El material se calienta a una temperatura de trabajo en caliente más alta antes de recalcarlo. |
La elección depende de las propiedades del material., dimensiones del sujetador, requisitos de deformación y producción requeridos.
El estampado en frío se utiliza ampliamente para la fabricación de sujetadores de gran volumen.. Sin embargo, como resistencia material, El diámetro de la pieza en bruto o la dificultad de formación aumentan., las cargas impuestas sobre las herramientas pueden convertirse en una preocupación.
El cabezal tibio o caliente puede reducir la resistencia a la deformación al calentar el material antes de formarlo..
Para aplicaciones adecuadas, calentamiento por inducción Puede proporcionar este precalentamiento sin necesidad de que toda la pieza de trabajo pase por un horno de calentamiento convencional..
1.2 La temperatura de calentamiento depende del proceso de formación
No existe una temperatura universal para el calentamiento por inducción antes del cabezal del sujetador..
Según el documento técnico Calentamiento por inducción y tratamiento térmico de sujetadores. por Grupo Inductotherm, Temperaturas típicas para sujetadores de acero antes del trabajo en caliente., como forjado alterado o encabezado en caliente, son aproximadamente 1.050–1.150°C.
El mismo artículo identifica un rango inferior de aproximadamente 340 a 550 °C para determinadas aplicaciones de trabajo en caliente..
Estos son rangos de referencia de la industria, especificaciones no fijas para cada sujetador.
Grado del material, dimensiones de la sección transversal, Los requisitos de deformación y el proceso de formación previsto deben determinar la temperatura objetivo real..
También es importante distinguir el trabajo en caliente convencional del precalentamiento a baja temperatura..
Por ejemplo, Ambrell publicó una aplicación de sujetadores en la que 5.4 Se calentó alambre de acero de mm a aproximadamente 177 °C antes de una operación de rumbo.. El propósito era reducir la carga de herramientas asociada con el conformado en frío..
Aunque la aplicación se describe como de partida caliente en el estudio de caso del fabricante, su temperatura reportada no debe interpretarse como una temperatura general de calentamiento o como una especificación típica de trabajo en caliente..
El objetivo térmico real siempre debe estar definido por el proceso de conformado..
1.3 ¿Por qué utilizar el precalentamiento por inducción para los sujetadores??
El precalentamiento por inducción puede proporcionar varias ventajas en caso de ser adecuado. fabricación de sujetadores aplicaciones:
•Calentamiento localizado de la sección de material necesaria para el conformado.
•Calentamiento rápido sin esperar a que un horno grande alcance la temperatura de funcionamiento
•Condiciones de calentamiento repetibles entre piezas de trabajo sucesivas
•Integración con alimentación automática de alambre y manipulación de materiales.
•Reducción de la exposición de los equipos circundantes al calor de combustión.
•Disposiciones de calentamiento flexibles para diferentes tamaños de sujetadores y requisitos de producción
Una consideración importante es la vida útil de las herramientas..
Cuando un fabricante cambia del proceso de conformado en frío a un proceso de conformado en caliente adecuado, La resistencia reducida a la deformación puede ayudar a reducir las cargas de formación y reducir el estrés de las herramientas..
La mejora real depende del material., temperatura de formación, condiciones de diseño y producción de matrices.
2. Alimentación de alambre vs.. Calefacción individual en blanco
La forma en que el material ingresa a la estación de calentamiento por inducción determina gran parte del arreglo de producción..
Se deben considerar dos configuraciones por separado..
2.1 Precalentamiento continuo de alambre de acero
En algunas líneas de fabricación de sujetadores, El alambre de acero se suministra desde una bobina y avanza continuamente a través de un sistema de alimentación..
Se puede colocar una bobina de inducción a lo largo de la ruta del cable para calentar la sección de material requerida antes de las operaciones posteriores de corte y encabezado..
Una secuencia de producción típica puede incluir:
①Alimentación y enderezamiento de alambre.
②Precalentamiento por inducción.
③Transferir a la posición de corte.
④Cortar el cable en espacios en blanco individuales..
⑤Entrega a la operación de rumbo..
La secuencia exacta depende del diseño de la máquina y del proceso de conformado requerido..
El precalentamiento continuo del alambre es particularmente relevante cuando la línea de producción requiere una velocidad de alimentación estable y una condición térmica constante antes del corte..
La disposición de calefacción debe estar coordinada con la velocidad de alimentación del alambre., Temperatura objetivo y distancia entre la bobina y la estación de corte..
2.2 Calefacción en blanco de corte individual
Otra posible disposición es cortar el material en espacios en blanco individuales antes del calentamiento por inducción..
Luego, cada pieza en bruto se coloca en la estación de calefacción., donde se calienta la sección final requerida antes de transferirla a la máquina de cabezal.
Esta configuración se puede considerar cuando la línea de producción utiliza el manejo de piezas de trabajo individuales o cuando el dispositivo de calentamiento debe integrarse con un sistema de alimentación de piezas en bruto existente..
Las consideraciones importantes incluyen:
•Longitud y diámetro del espacio en blanco
•Orientación de la pieza de trabajo
•Posición de calefacción
•Tiempo de carga y descarga
•Transferencia a la máquina de rumbo.
•Repetibilidad entre espacios en blanco individuales
En comparación con el calentamiento continuo del alambre, El calentamiento individual en blanco introduce requisitos adicionales de manipulación y posicionamiento..
La disposición adecuada debe seleccionarse de acuerdo con la línea de producción existente en lugar de asumir que una configuración es adecuada para todas las aplicaciones de sujetadores..
2.3 Elegir entre los dos arreglos
| Consideración | Calentamiento continuo del alambre | Calefacción individual en blanco |
|---|---|---|
| material entrante | Alambre enrollado o enderezado | Cortar espacios en blanco |
| Movimiento de materiales | Alimentación continua o indexada | Manipulación individual de piezas |
| Posición de calefacción | Sección definida a lo largo del recorrido del cable | Posición definida para cada pieza en blanco |
| Requisito de control principal | Velocidad de alimentación y consistencia del calentamiento. | Posicionamiento y repetibilidad del ciclo. |
| Integración productiva | Línea de procesamiento de alambre | Manejo en blanco y línea de rumbo |
La principal diferencia no es simplemente el diseño de la bobina..
Así es como la estación de calentamiento encaja en la secuencia completa de preparación y formación del material..
3. Determinación de la sección calentada para la formación de la cabeza del perno
3.1 Comprender el volumen de material durante el trastornado
Cuando se trastorna un perno en bruto cilíndrico, El material de la sección del vástago original fluye hacia la cavidad del troquel para formar la cabeza agrandada..
La cantidad de material necesaria depende de la geometría final del cabezal..
Para una cabeza aproximadamente cilíndrica, su volumen teórico se puede estimar como:
Vh ≈ πDh2 Hh / 4
Dónde:
—Vh = volumen de cabeza aproximado
- Dh = diámetro de la cabeza
—Hh = altura de la cabeza
Para una pieza inicial cilíndrica con diámetro Db, la longitud teórica correspondiente del material es:
Lb ≈Vh / (pDb2/4)
O:
Lb ≈Dh2 Hh / Db2
Este cálculo proporciona una estimación inicial de la longitud del material consumido para formar la cabeza..
La geometría real del sujetador puede incluir perfiles hexagonales., bridas, radios bajo cabeza, chaflanes y otras características. Para estas formas, el volumen CAD real o el cálculo del volumen basado en dibujos es más apropiado que la aproximación cilíndrica.
El cálculo tampoco define directamente la longitud de calentamiento por inducción requerida..
La sección calentada debe establecerse de acuerdo con la secuencia de formación., flujo de materiales, Diseño de matriz y distribución de temperatura validada..
3.2 Hacer coincidir la sección calentada con la operación de formado
La región de calentamiento debe corresponder al material que necesita sufrir deformación..
Si la sección calentada es demasiado corta, Es posible que parte del material necesario para la formación de la cabeza no alcance la condición térmica prevista..
Si la sección calentada es innecesariamente larga, El material adicional puede experimentar exposición térmica sin contribuir directamente a la operación de formado prevista..
La disposición correcta depende de:
•Diámetro original en blanco
•Dimensiones de cabeza requeridas
•Volumen de material
•Reducción de formación
•Número de etapas de rumbo
•Geometría del troquel
•Grado del material
•Condiciones de transferencia
Por lo tanto, la relación entre la longitud calentada y la geometría de la cabeza debe establecerse utilizando el dibujo real del sujetador y pruebas de conformado representativas..
3.3 La transición entre material calentado y más frío
El calentamiento localizado crea una transición entre la región de formación prevista y el material contiguo..
Esta transición influye en cómo se comporta el disco durante el recalcado..
El objetivo es preparar la sección de material requerida para la deformación evitando al mismo tiempo un calentamiento innecesario del material restante..
La transición de temperatura se ve afectada por la disposición de calefacción., dimensiones materiales, condiciones de operación y tiempo transcurrido antes de formar.
Para una aplicación de sujetadores, la pregunta relevante es si el material que ingresa al troquel tiene las condiciones térmicas requeridas en toda la sección involucrada en la deformación..
La relación general entre la geometría de la bobina., Las dimensiones de la pieza de trabajo y el desarrollo de la zona calentada se explican en nuestro artículo relacionado sobre ¿Qué determina la zona calentada en el calentamiento por inducción del extremo de la barra?.
Ese artículo cubre los principios generales de la zona de calefacción.. Este artículo se centra en su aplicación a la formación de cabezas de sujetadores..
4. Coordinación de calefacción, Operaciones de corte y rumbo
4.1 El tiempo de calentamiento es sólo una parte del ciclo de producción
Para una línea de sujetadores de gran volumen, La estación de calentamiento por inducción debe funcionar en coordinación con el equipo de alimentación y formación de material..
La secuencia de producción puede implicar:
•Alimentación de alambre
•Posicionamiento de materiales
•Calentamiento por inducción
•Cierre
•Transferencia de piezas
•Carga de la máquina de encabezado
•Molestar y descargar
El ciclo de producción total no se puede determinar únicamente a partir del tiempo de calentamiento..
Por ejemplo, Un ciclo de calentamiento que dure menos de un segundo aún puede requerir tiempo adicional para el movimiento del material y su transferencia a la siguiente operación..
La capacidad general de la línea depende de la interacción entre estas etapas..
4.2 Por qué es importante el tiempo de transferencia
Después de dejar la bobina de inducción., La pieza de trabajo comienza a perder calor hacia su entorno..
Por lo tanto, la temperatura en la máquina de cabezales puede diferir de la temperatura medida inmediatamente después del calentamiento..
Esto es particularmente importante para aplicaciones que involucran altas temperaturas de conformado o piezas de trabajo relativamente pequeñas con distancias de transferencia cortas..
El dispositivo de transferencia debe mantener un intervalo repetible entre el calentamiento y la formación..
En un sistema automatizado, Esto requiere coordinación entre:
•Control de calentamiento por inducción
•Alimentación de alambre o posicionamiento en blanco
•Mecanismo de corte
•Transferencia mecánica
•Sincronización de la máquina de rumbo
El objetivo no es simplemente calentar cada pieza rápidamente, sino entregarlo a la operación de conformado en condiciones consistentes..
4.3 Un ejemplo publicado de precalentamiento del alambre de sujeción
Ambrell publica una aplicación que implica el precalentamiento de alambre de acero antes del embutido del tornillo.
Las condiciones de prueba reportadas incluyeron:
| Parameter | Valor publicado |
|---|---|
| Diámetro del alambre de acero | 5.4 mm |
| Fuente de alimentación por inducción | 30 kW |
| Frecuencia de operación | 94 kHz |
| Temperatura objetivo | Aproximadamente 177°C |
| tiempo de calentamiento | 0.5 segundos |
| Tiempo de transferencia a la posición de corte | Aproximadamente 3 segundos |
La aplicación utilizó una bobina helicoidal de múltiples vueltas diseñada a medida..
Durante las pruebas se utilizaron pintura indicadora de temperatura y un termopar..
El fabricante informó que el cable mantuvo la temperatura requerida durante el movimiento de tres segundos desde la bobina de inducción hasta la posición de corte..
Estas figuras describen una aplicación específica de precalentamiento a baja temperatura.. No son ajustes recomendados para cabezales en caliente convencionales u otros diámetros de alambre..
El caso es útil porque demuestra cómo se deben evaluar juntos el tiempo de calentamiento y el tiempo de transferencia..
Fuente: Ambrell: alambre de acero con calentamiento por inducción para la industria de sujetadores
4.4 Adaptación de la capacidad de calefacción a la producción de la prensa de encabezado
El estación de inducción debe dimensionarse de acuerdo con la tasa de producción requerida y el ciclo operativo de la máquina cabezal posterior.
Se pueden considerar varios arreglos.
Calefacción de una sola posición
Una disposición de una sola posición puede ser adecuada cuando el ciclo de calentamiento y el manejo de materiales pueden igualar la tasa de producción requerida..
Calefacción multiposición
Múltiples posiciones de calentamiento pueden permitir procesar diferentes piezas de trabajo dentro de una secuencia de producción superpuesta.
Esto puede resultar útil cuando el tiempo de calentamiento es mayor que el intervalo de carga o transferencia disponible..
Calefacción tipo canal
Para aplicaciones adecuadas de alambre o varilla continua, un inductor de tipo canal puede proporcionar una ruta de calentamiento definida a través de la cual el material avanza de forma continua o progresiva.
La elección final depende de la geometría de la pieza., método de alimentación de material, Necesidades de calefacción y espacio de producción disponible..
Una estación de calentamiento más rápida no necesariamente aumenta la producción general si la máquina cabezal o el sistema de manejo de materiales siguen siendo el cuello de botella..
5. Verificación de temperatura y consistencia de la producción
5.1 Verificación de la temperatura requerida
La medición de temperatura debe seleccionarse de acuerdo con la temperatura objetivo., disposición de materiales y producción.
Los métodos posibles incluyen:
— Termopares de contacto durante el desarrollo del proceso.
— Pinturas o materiales indicadores de temperatura..
— Sistemas validados de control de temperatura..
La ubicación de la medición es importante..
Una medición de la temperatura de la superficie no confirma automáticamente que el centro de una pieza de trabajo más grande haya alcanzado la temperatura requerida.
Durante el desarrollo inicial del proceso, Se pueden evaluar muestras representativas para establecer la relación entre la temperatura de la superficie y la condición térmica interna..
Esto es particularmente importante cuando la operación de formación implica una deformación sustancial a través de la sección transversal de la pieza de trabajo..
5.2 Factores que afectan la consistencia del calentamiento
Se deben considerar los siguientes factores al establecer un proceso de calentamiento de sujetadores repetible.
Grado del material
Diferentes grados de acero tienen diferentes características eléctricas., características térmicas y de formación. La temperatura objetivo debe seguir los requisitos de material y formación aplicables..
Diámetro del alambre o en blanco
Una sección transversal más grande representa una masa térmica mayor y puede requerir un ciclo de calentamiento diferente para alcanzar la temperatura interna requerida..
Temperatura del material entrante
Los cambios en la temperatura del material entre ciclos de producción pueden influir en la respuesta de calentamiento.
Alimentación y posicionamiento
Variación en la velocidad del material., La profundidad de inserción o la posición de la pieza de trabajo pueden cambiar la relación entre la bobina y la sección de calentamiento prevista..
Intervalo de transferencia
Diferentes tiempos de transferencia pueden dar como resultado diferentes temperaturas cuando la pieza de trabajo llega a la máquina cabezal.
Receta de calentamiento
Potencia, La frecuencia y la duración del calentamiento deben establecerse juntas en lugar de ajustarse de forma independiente sin evaluar la condición resultante de la pieza de trabajo..
5.3 Monitoreo de Procesos y Registros de Producción
Para aplicaciones de producción, registrar las principales condiciones del proceso puede ayudar a identificar cambios entre las piezas de trabajo y las corridas de producción..
La información útil incluye:
•Grado de material y lote
•Diámetro del alambre o en blanco
•Longitud de la pieza
•Receta de calentamiento
•Configuración de potencia y frecuencia.
•Duración del calentamiento
•Velocidad de alimentación
•Temperatura de salida medida
•tiempo de transferencia
•Ciclo de la máquina de rumbo
Estos registros pueden ayudar a distinguir las variaciones relacionadas con el calentamiento de los problemas que se originan en la preparación del material o en el equipo de formado..
5.4 Investigando la variación de la formación
No todos los problemas en la formación de la cabeza de los pernos se originan por el calentamiento por inducción..
Por ejemplo:
| Condición observada | Áreas a investigar |
|---|---|
| Formación incompleta de la cabeza. | Volumen de material disponible, dimensiones en blanco, Temperatura del material y llenado del troquel. |
| Variación en las dimensiones de la cabeza. | Consistencia en blanco, posicionamiento de materiales, Condición del troquel y secuencia de formación. |
| Formación inconsistente entre espacios en blanco sucesivos | Repetibilidad del calentamiento, Variación del material entrante y operación de la prensa. |
| Escala superficial excesiva | Temperatura, tiempo a temperatura elevada y atmósfera circundante |
| Formación de cabeza desalineada | Posicionamiento en blanco, transferir herramientas de alineación y rumbo |
Estas observaciones son puntos de partida para la investigación., diagnósticos no automáticos.
El proceso de calentamiento debe evaluarse junto con la operación de conformado real antes de cambiar los parámetros del proceso..
6. Establecimiento de un proceso de calentamiento por inducción para la producción de sujetadores
Antes de seleccionar una disposición de calentamiento por inducción, El fabricante debe definir los requisitos de fijación y producción..
| Información de la aplicación | Objetivo |
|---|---|
| Grado del material | Establece requisitos de calefacción específicos del material. |
| Forma de material entrante | Determina el manejo de cables o piezas en blanco individuales. |
| Diámetro del alambre o en blanco | Influye en la masa térmica y la respuesta de calentamiento. |
| longitud en blanco | Afecta la alimentación y el posicionamiento. |
| Geometría de cabeza requerida | Ayuda a estimar el material necesario para trastornar. |
| Sección calentada requerida | Define la región de formación prevista. |
| Temperatura de formación objetivo | Establece el objetivo térmico. |
| Tasa de producción | Determina la capacidad de calefacción requerida |
| Ciclo de la máquina de rumbo | Define los requisitos de procesamiento posterior. |
| Acuerdo de transferencia | Ayuda a evaluar la pérdida de temperatura antes de formar |
El configuración de calentamiento por inducción Luego debe desarrollarse en torno a estas condiciones..
Una bobina dedicada puede ser apropiada para un tamaño de cable o de pieza en blanco en particular. Se pueden considerar arreglos de posiciones múltiples para requisitos de producción más altos., mientras que las configuraciones de tipo canal pueden ser adecuadas para la alimentación continua de material.
El ciclo de calentamiento final debe validarse utilizando material de producción representativo..
Una prueba de aplicación completa debe verificar:
•La posición prevista de la sección calentada
•La condición de temperatura requerida.
•Repetibilidad entre piezas sucesivas
•Condiciones de transferencia
•Compatibilidad con el ciclo de la máquina de rumbo.
•La calidad de formación resultante
El objetivo es establecer un proceso repetible de calentamiento a formación en lugar de simplemente lograr una lectura de temperatura en una muestra individual..
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Qué temperatura se requiere para el calentamiento por inducción antes del calentamiento en caliente??
La temperatura requerida depende del material y del proceso de formación.. Para sujetadores de acero, Inductotherm Group informa temperaturas típicas de trabajo en caliente de aproximadamente 1050 a 1150 °C, mientras que ciertas aplicaciones de trabajo en caliente utilizan temperaturas más bajas. Se debe establecer la especificación del proceso real para el material particular y el diseño del sujetador..
¿Se puede utilizar el calentamiento por inducción antes del calentamiento en frío??
El precalentamiento por inducción se puede utilizar en determinadas aplicaciones en las que un fabricante desea reducir las cargas de conformado o la tensión de las herramientas en comparación con el conformado en frío convencional.. Sin embargo, El proceso resultante debe definirse de acuerdo con la temperatura real y los requisitos de formación en lugar de clasificarse automáticamente como partida en caliente convencional..
¿Es necesario calentar todo el perno en bruto??
No necesariamente. El calentamiento por inducción puede concentrar energía en la sección requerida para la formación de la cabeza.. La longitud calentada adecuada depende de la geometría de la pieza en bruto, Dimensiones de la cabeza y secuencia de formación..
¿Por qué es importante el tiempo de transferencia en el cabezal en caliente de sujetadores??
La pieza de trabajo pierde calor después de salir de la bobina de inducción.. Por lo tanto, un cambio en el tiempo de transferencia puede cambiar la temperatura en la máquina de rumbo.. El calentamiento y el manejo de materiales deben coordinarse para mantener condiciones de formación consistentes..
¿Puede la misma disposición de calentamiento por inducción procesar diferentes tamaños de pernos??
Diferentes diámetros de alambre, Las longitudes de los espacios en blanco y las geometrías de los cabezales pueden requerir diferentes disposiciones de bobinas y condiciones de calentamiento.. Un sistema de calefacción común puede adaptarse a varios tamaños., pero su idoneidad debe verificarse mediante pruebas de aplicación..
Conclusión
El calentamiento por inducción proporciona un método flexible para preparar alambres y pernos en bruto antes de colocar el sujetador..
Su valor proviene de la capacidad de calentar una sección de material seleccionada e integrar la operación de calentamiento con la alimentación de alambre., Equipos de corte y conformado aguas abajo..
Para fabricantes de sujetadores, Las consideraciones importantes van más allá del tiempo de calentamiento.. El volumen de material disponible., temperatura de formación requerida, La ubicación de la sección calentada y la secuencia de transferencia influyen en el proceso de producción final..
Por lo tanto, se debe desarrollar un dispositivo de calentamiento por inducción confiable utilizando el dibujo de sujetadores real., Especificaciones del material y requisitos de la máquina de encabezado..
Evaluando el calentamiento y el conformado como operaciones de producción conectadas., Los fabricantes pueden establecer condiciones más consistentes para la formación de cabezas de pernos y la fabricación de sujetadores de gran volumen..
Necesita un proceso de calentamiento por inducción para el cabezal caliente de sujetadores?
Cuéntanos tu calidad de material, dimensiones de alambre o en blanco, geometría del cabezal requerida y tasa de producción. Kechuang puede ayudarle a evaluar el sistema de calentamiento por inducción adecuado para su producción de sujetadores..


