
Cómo Funciona la Calefacción por Inducción? Una guía sencilla del principio & Aplicaciones
Si alguna vez has visto una sartén calentarse en una placa de inducción sin que la llama la toque, Has visto la misma física que endurece los engranajes en una fábrica.. Calentamiento por inducción utiliza magnetismo para generar calor directamente dentro de una pieza metálica, sin llama, sin elemento calefactor, sin contacto. es rapido, preciso, y el método de calentamiento dominante en el tratamiento térmico moderno.. Este artículo explica cómo funciona., por qué las fábricas lo eligen, y dónde se usa: en lenguaje sencillo, no se requiere título de física.
Índice de contenidos
1. ¿Qué es el calentamiento por inducción??
La calefacción por inducción es una forma de calentar materiales eléctricamente conductores, principalmente metales, usando campos electromagnéticos en lugar de una llama, un elemento calefactor, o un horno. El calor se genera dentro de la pieza misma, no se transfiere desde afuera.
La analogía más simple: una placa de inducción en tu cocina. Coloca una sartén de acero sobre la superficie de vidrio, enciéndela, y la sartén se calienta mientras la placa permanece fría. No hay llama debajo de la sartén. Lo que lo calienta es un campo magnético invisible generado por una bobina debajo del vidrio. La sartén esencialmente se convierte en su propio calentador.
La calefacción por inducción industrial funciona exactamente bajo el mismo principio — solo que aumentada en potencia, frecuencia, y precisión. La sartén es reemplazada por un engranaje, un anillo de rodamiento, un eje, o un lóbulo de leva. La bobina debajo del vidrio es reemplazada por un inductor de cobre diseñado específicamente para la geometría de la pieza. Pero la física central es idéntica.
2. Cómo Funciona la Calefacción por Inducción?
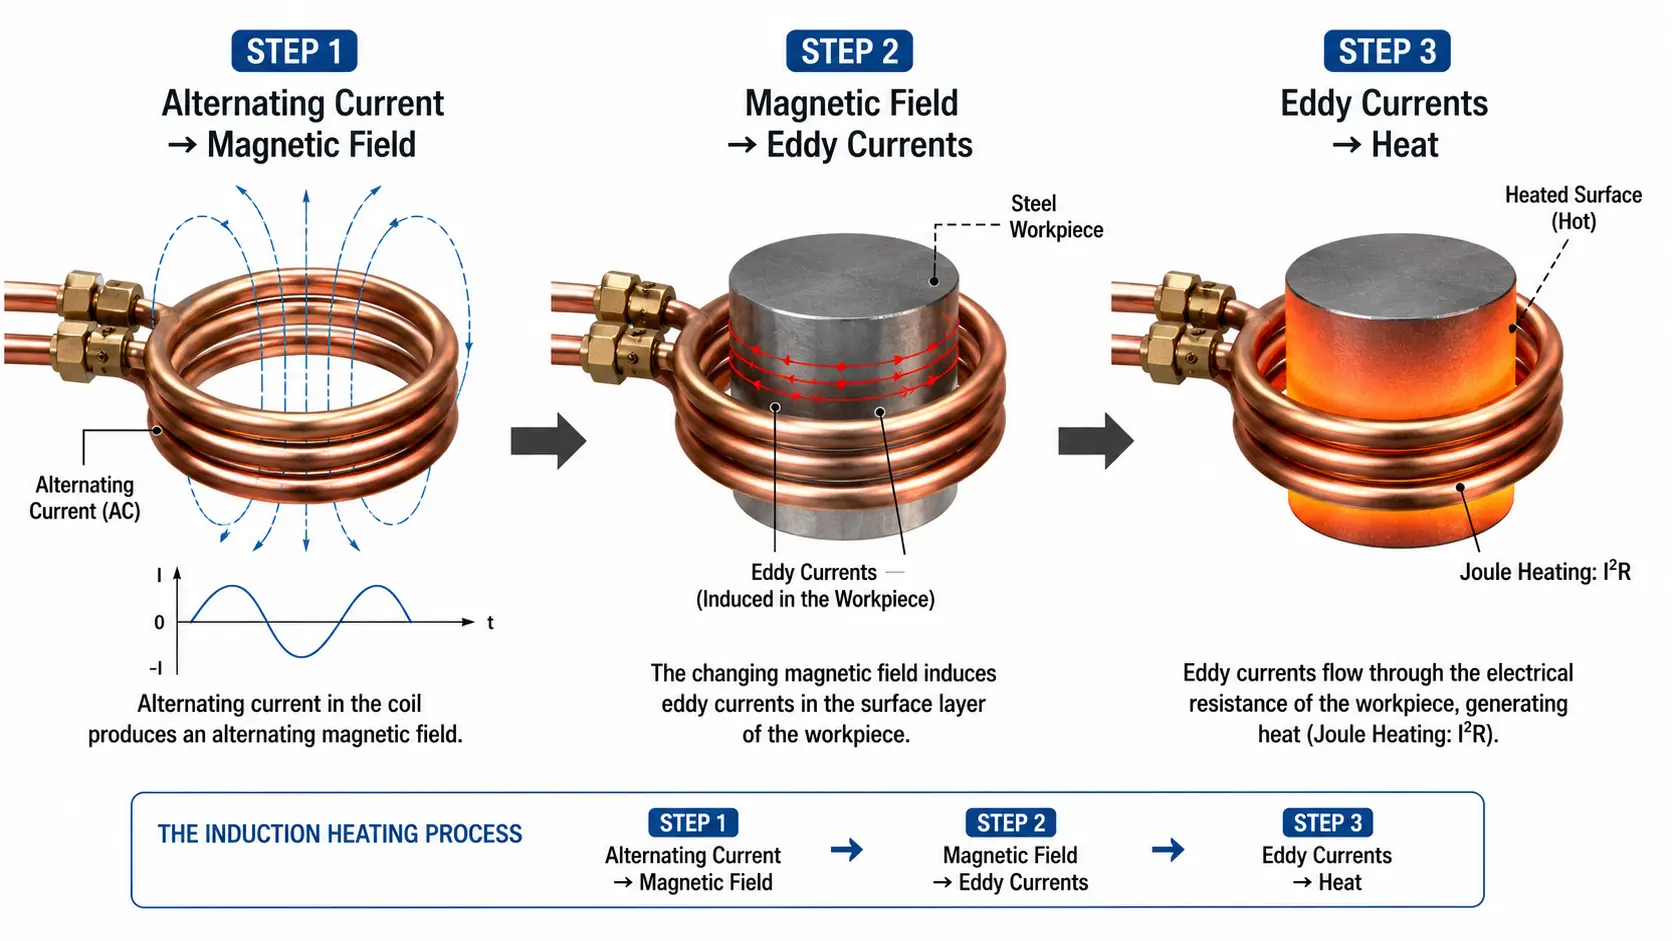
Todo el proceso ocurre en tres pasos. Cada paso es un fenómeno físico que fluye naturalmente hacia el siguiente.
Paso 1: La corriente alterna crea un campo magnético
Una corriente alterna (CA) fluye a través de una bobina de cobre — el inductor — a una frecuencia específica, típicamente en cualquier rango de 1,000 a 400,000 ciclos por segundo (1 kHz hasta 400 kHz). Cualquier alambre que transporta corriente genera un campo magnético a su alrededor. Debido a que la corriente es alterna — cambiando de dirección rápidamente — el campo magnético también alterna, expandiéndose y colapsando a la misma frecuencia.
Paso 2: El campo magnético induce corrientes parásitas
Cuando se coloca una pieza metálica conductora dentro de este campo magnético alterno, El campo penetra la superficie del metal.. Según la ley de inducción de Faraday, Un campo magnético cambiante induce una corriente eléctrica en cualquier conductor cercano.. Así, las corrientes eléctricas circulares, llamadas corrientes parásitas — comenzar a fluir dentro de la capa superficial de la pieza de trabajo. Las corrientes corren en bucles cerrados., siguiendo la geometría del campo magnético y la propia pieza.
Paso 3: La resistencia eléctrica convierte la corriente en calor
La pieza metálica tiene resistencia eléctrica — no es un conductor perfecto. A medida que las corrientes de Foucault fluyen a través de este material resistivo, la energía eléctrica se convierte en energía térmica, siguiendo el mismo principio de calentamiento de julios (pérdida I²R) que hace que cualquier cable que transporte corriente se caliente. El resultado: la pieza se calienta desde dentro, y se calienta rápido. La profundidad a la que penetran las corrientes de Foucault — y por tanto dónde se genera el calor — está determinada por la frecuencia: una frecuencia más alta produce un calentamiento más superficial, la frecuencia baja se hace más profunda. Esta es la relación fundamental detrás clasificación de la frecuencia de calefacción por inducción.
Para materiales magnéticos como el acero al carbono., hay un mecanismo de calentamiento adicional: histéresis magnética. A medida que el campo magnético alterno magnetiza y desmagnetiza repetidamente el material a nivel atómico, La fricción entre dominios magnéticos genera calor adicional.. Este efecto desaparece una vez que el material alcanza su temperatura Curie (alrededor de 770°C). (1,418°F) para acero: por encima del cual el material se vuelve no magnético y solo queda el calentamiento por corrientes parásitas.
3. ¿Por qué utilizar el calentamiento por inducción??
Las fábricas prefieren el calentamiento por inducción al calentamiento por llama, hornos de gas, o calentamiento por resistencia por cuatro razones prácticas.
Velocidad. El calentamiento por inducción puede llevar una superficie de acero a 900°C en segundos, no en minutos. El calor se genera directamente en la pieza: no hay que esperar a que se caliente un horno ni a que el calor se conduzca desde una fuente externa.. Para líneas de producción que procesan miles de piezas por día, Esta ventaja de tiempo de ciclo se traduce directamente en rendimiento..
Precisión. Al controlar la frecuencia, potencia, y la geometría de la bobina, Puede calentar una zona específica de una pieza a una profundidad y un perfil de temperatura precisos, dejando frías las áreas adyacentes.. Por eso el endurecimiento por inducción puede poner una capa dura y resistente al desgaste en la superficie de un diente de engranaje mientras mantiene el núcleo del engranaje duro y dúctil. El endurecimiento por llama no puede igualar este nivel de control espacial.
Limpieza. Sin gases de combustión, Sin subproductos de combustión, sin hollín, sin emisiones. El equipo de calentamiento por inducción funciona con electricidad y no emite nada en el punto de uso. El ambiente de trabajo se mantiene más fresco y limpio que con alternativas a gas, y no hay permisos de emisiones que gestionar.
Eficiencia. Como el calor se genera directamente en la pieza en lugar de transferirse desde un ambiente caliente, el calentamiento por inducción desperdicia mucha menos energía. Un sistema de inducción bien diseñado puede lograr una eficiencia de transferencia de energía del 80–90% desde la fuente de alimentación hasta la superficie de la pieza — en comparación con el 20–30% de una caldera de gas típica donde la mayor parte de la energía sube por el conducto.
4. Dónde se usa la calefacción por inducción?
El calentamiento por inducción aparece en más lugares de los que la mayoría de la gente imagina. Estas son las principales aplicaciones industriales, cada una de las cuales utiliza la misma física básica pero adapta el equipo y el proceso a un propósito específico..
Endurecimiento de superficies (Temple de superficie)
El uso industrial más común.. La superficie de una pieza se calienta rápidamente hasta la temperatura de austenización., luego se apagó inmediatamente (rociado con agua o refrigerante a base de aceite). El resultado es un duro, capa superficial resistente al desgaste sobre una resistente, núcleo dúctil. Las aplicaciones incluyen temple por inducción de ejes, Trempeo de engranajes, endurecimiento del anillo del rodamiento, endurecimiento del lóbulo de la leva, y endurecimiento del orificio interno Para piezas como las juntas homocinéticas exteriores.
Instalación y retirada de calefactores de rodamiento
Antes de montar un rodamiento en un eje, el rodamiento se calienta para expandir su anillo interior lo justo y deslizarse libremente — normalmente 80–120°C. El calentamiento por inducción hace esto en menos de un minuto sin llama abierta ni baño de aceite. El mismo principio funciona al revés para el desmontaje: calienta el anillo exterior para liberar un cojinete atascado.
Calentamiento de pernos para ajuste y retirada de pernos encogibles
Pernos y pernos grandes en turbinas, generadores, y la maquinaria pesada se aprieta calentándola para expandirse, y luego permitiéndoles contraerse al enfriarse — creando una fuerza de sujeción precisa. El calentamiento por inducción aplica calor localizado al perno sin calentar los componentes circundantes, permitiendo una expansión térmica controlada y, cuando es necesario, desmontaje más fácil de sujetadores oxidados o atascados.
Otras aplicaciones
El calentamiento por inducción también se usa para brasar y soldar, ajuste por contracción, recocido, templado, e incluso para fundir metales en aplicaciones de fundición. La versatilidad proviene de la misma ventaja fundamental: puedes suministrar calor preciso, controlable exactamente donde lo deseas, sin calentar todo lo demás.
5. Qué afecta el resultado?
Tres factores principales determinan qué tan bien funciona la calefacción por inducción para una aplicación determinada, y entenderlos es la diferencia entre un proceso exitoso y una pieza desechada.
Frecuencia
Esta es la decisión más importante. La frecuencia más alta concentra la calefacción en la superficie — ideal para profundidades superficiales en piezas pequeñas. La frecuencia más baja penetra más profundo — necesaria para piezas grandes o capas endurecidas más gruesas. Elegir la frecuencia incorrecta conduce a una profundidad de calentamiento insuficiente o al sobrecalentamiento del núcleo. Clasificación de la frecuencia de calefacción por inducción proporciona una referencia completa para coincidir la frecuencia con el tamaño de la pieza y la aplicación.
Propiedades del material
No todos los metales responden de la misma manera. Los materiales magnéticos como el acero al carbono se calientan de manera más eficiente porque se benefician tanto de corrientes de Foucault como del calentamiento por histéresis por debajo del punto de Curie. Los materiales no magnéticos — aluminio, cobre, latón, Acero inoxidable austenítico: depende únicamente de las corrientes de Foucault, lo que significa que requieren mayor potencia y generalmente mayor frecuencia para lograr velocidades de calentamiento comparables.. La resistividad eléctrica y la conductividad térmica también influyen.: cobre, con su resistividad extremadamente baja, Es inherentemente difícil al calor por inducción., mientras que la mayor resistividad del acero lo convierte en un candidato ideal.
Diseño de bobina y fuente de alimentación
el inductor (bobina) La geometría determina hacia dónde va el campo magnético.. Una bobina bien diseñada se adapta perfectamente al contorno de la pieza, Minimizar la brecha magnética y maximizar la transferencia de energía.. El fuente de calefacción por inducción debe proporcionar la combinación adecuada de potencia, frecuencia, y ciclo de trabajo para la aplicación. El diseño de la bobina y la selección de potencia son profundamente interdependientes — cambiar una suele obligar a reevaluar la otra.
🔑 Punto clave
El calentamiento por inducción funciona pasando corriente alterna a través de una bobina de cobre para generar un campo magnético. Ese campo induce corrientes de Foucault en una pieza metálica conductora, y la resistencia eléctrica convierte esas corrientes en calor — directamente dentro de la pieza. Sin llama, sin contacto, sin esperas.
Sus cuatro ventajas principales — velocidad, precisión, limpieza, y eficiencia: conviértalo en el método elegido para el endurecimiento de superficies, instalación de rodamientos, calentamiento de pernos, y una gama cada vez mayor de aplicaciones de calefacción industrial. Y todo comienza con la comprensión del proceso de tres pasos.: corriente → campo magnético → corrientes parásitas → calor.
Preguntas sobre el calentamiento por inducción para su aplicación?
Si está evaluando la inducción para el tratamiento térmico, instalación de rodamientos, o calentamiento de pernos, Nuestro equipo de ingeniería puede ayudar con orientación específica de la aplicación sobre la frecuencia., potencia, y el diseño del inductor.


