
calentamiento por inducción vs. horno de gas: 8 Factores para elegir el sistema de calefacción adecuado
Al decidir entre calentamiento por inducción vs. horno de gas no se trata de, qué sistema alcanza temperaturas más altas. Lo crucial es la controlabilidad, Velocidad, la eficiencia energética y el coste total a lo largo de la vida útil de su proceso. Ambas tecnologías pueden alcanzar temperaturas de forja- y de tratamiento térmico. Sin embargo, lo hacen de maneras fundamentalmente diferentes, y la brecha entre ellas se amplía, cuando los costos de energía aumentan y los requisitos de calidad se vuelven más estrictos.
Esta guía le lleva a través de los ocho factores principales al comparar ambas tecnologías, para que pueda tomar una decisión, die auf Ihrer Anwendung basiert — und nicht auf einem reinen Datenblattvergleich.
1. Funktionsweise der beiden Technologien
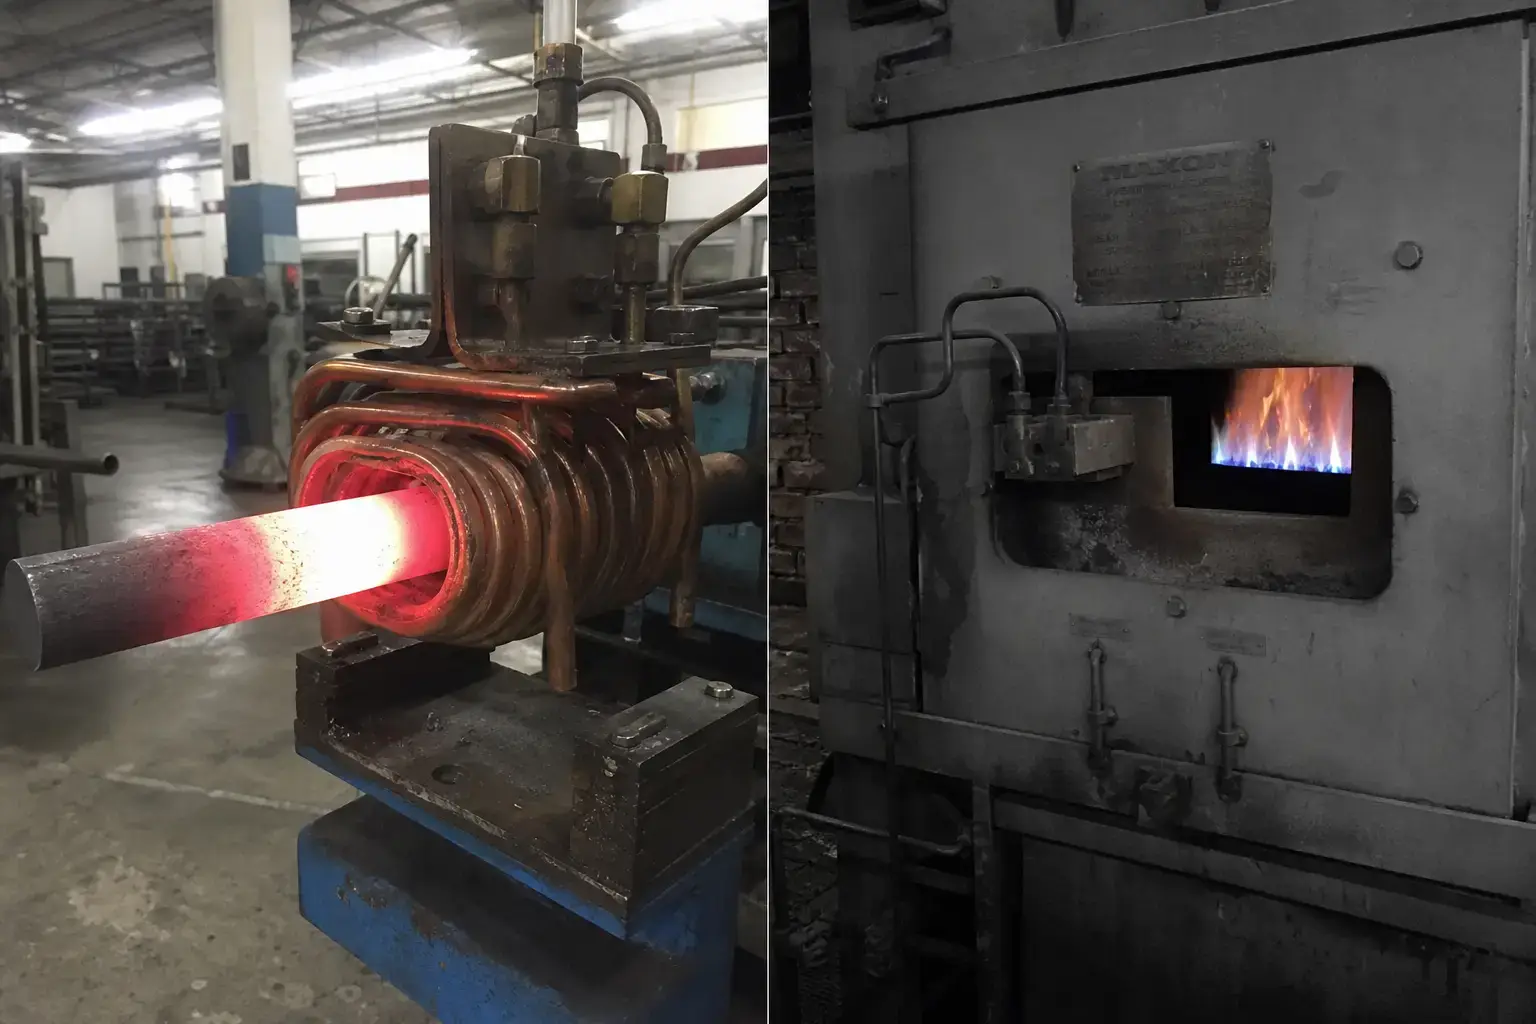
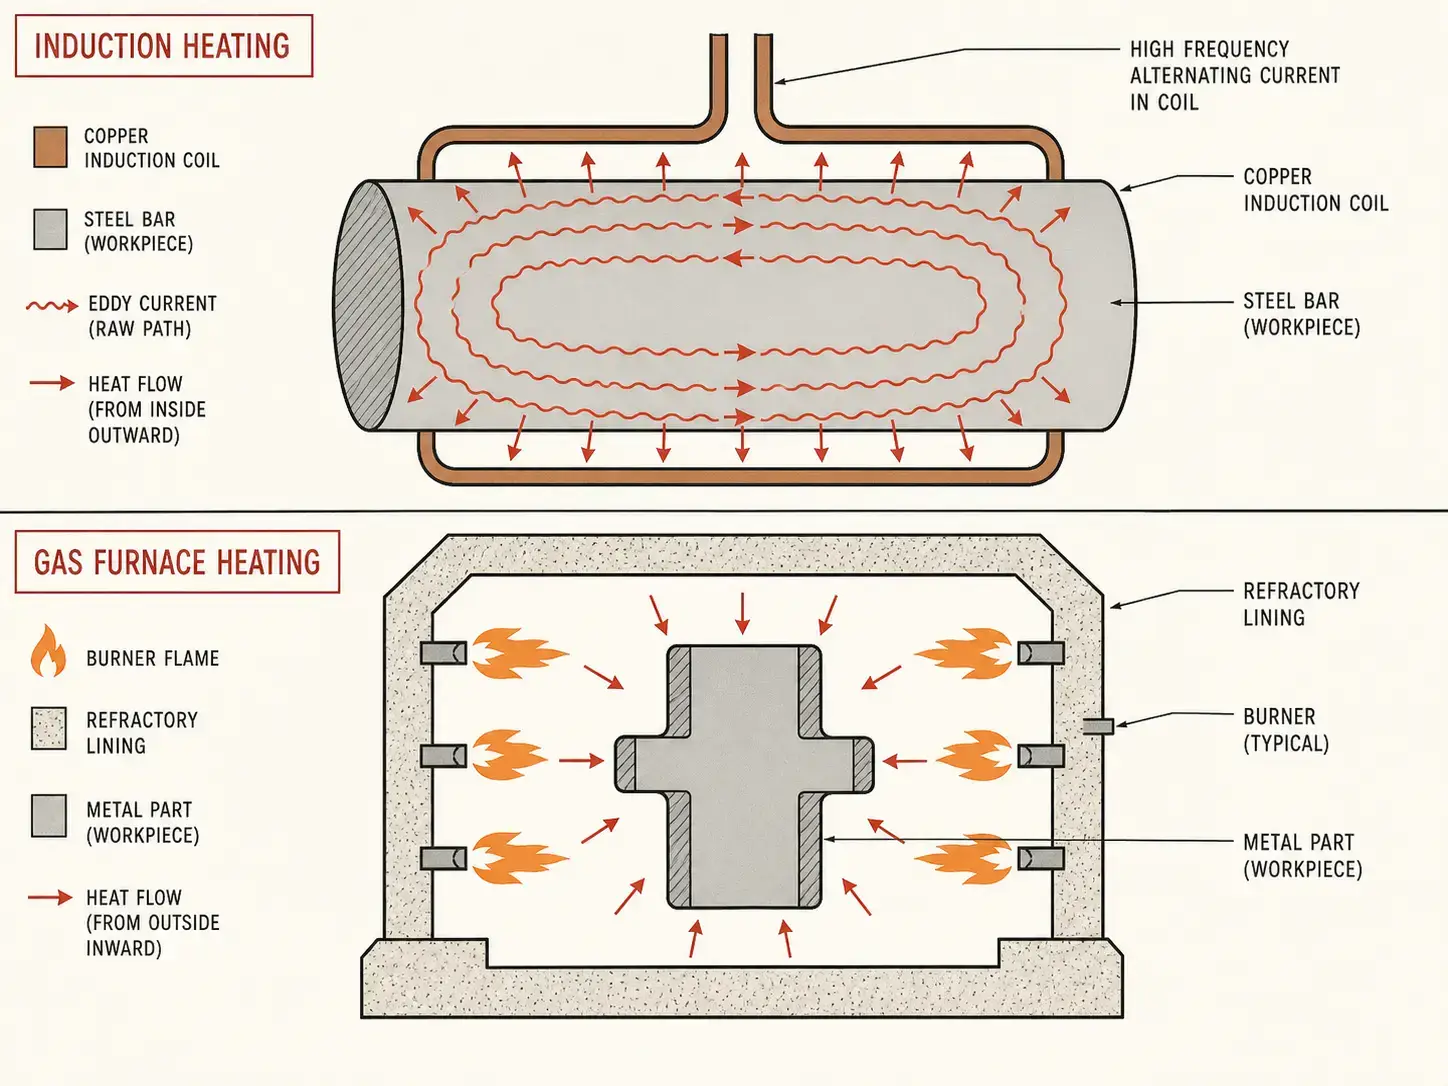
Induktionserwärmung nutzt elektromagnetische Energie, um elektrisch leitfähige Materialien zu erwärmen. Una fuente de corriente de inducción conduce corriente alterna a través de una bobina de cobre y así genera un campo magnético. Cuando una pieza de metal entra en este campo, se inducen corrientes eléctricas — corrientes parásitas — en la propia pieza de trabajo. Estas corrientes generan calor directamente en el material. Keine Flamme. No hay atmósfera caliente. La propia pieza de trabajo es su fuente de calor.
Un horno de gas quema gas natural o propano en una cámara revestida de material refractario. El calor se transfiere por convección, La radiación y la conducción del calor se transfieren a la pieza — el aire de la cámara se calienta, las paredes se calientan, y finalmente también se calienta la pieza. Se trata de una tecnología probada, ampliamente utilizada, que ha impulsado la industria durante más de un siglo.
La diferencia fundamental es sencilla: La inducción genera calor en el metal; un horno de gas aporta calor desde el exterior al metal. Esta diferencia afecta a todo lo demás — velocidad, eficiencia, controlabilidad y costes.
2. Erwärmungsprinzip: innen vs. außen
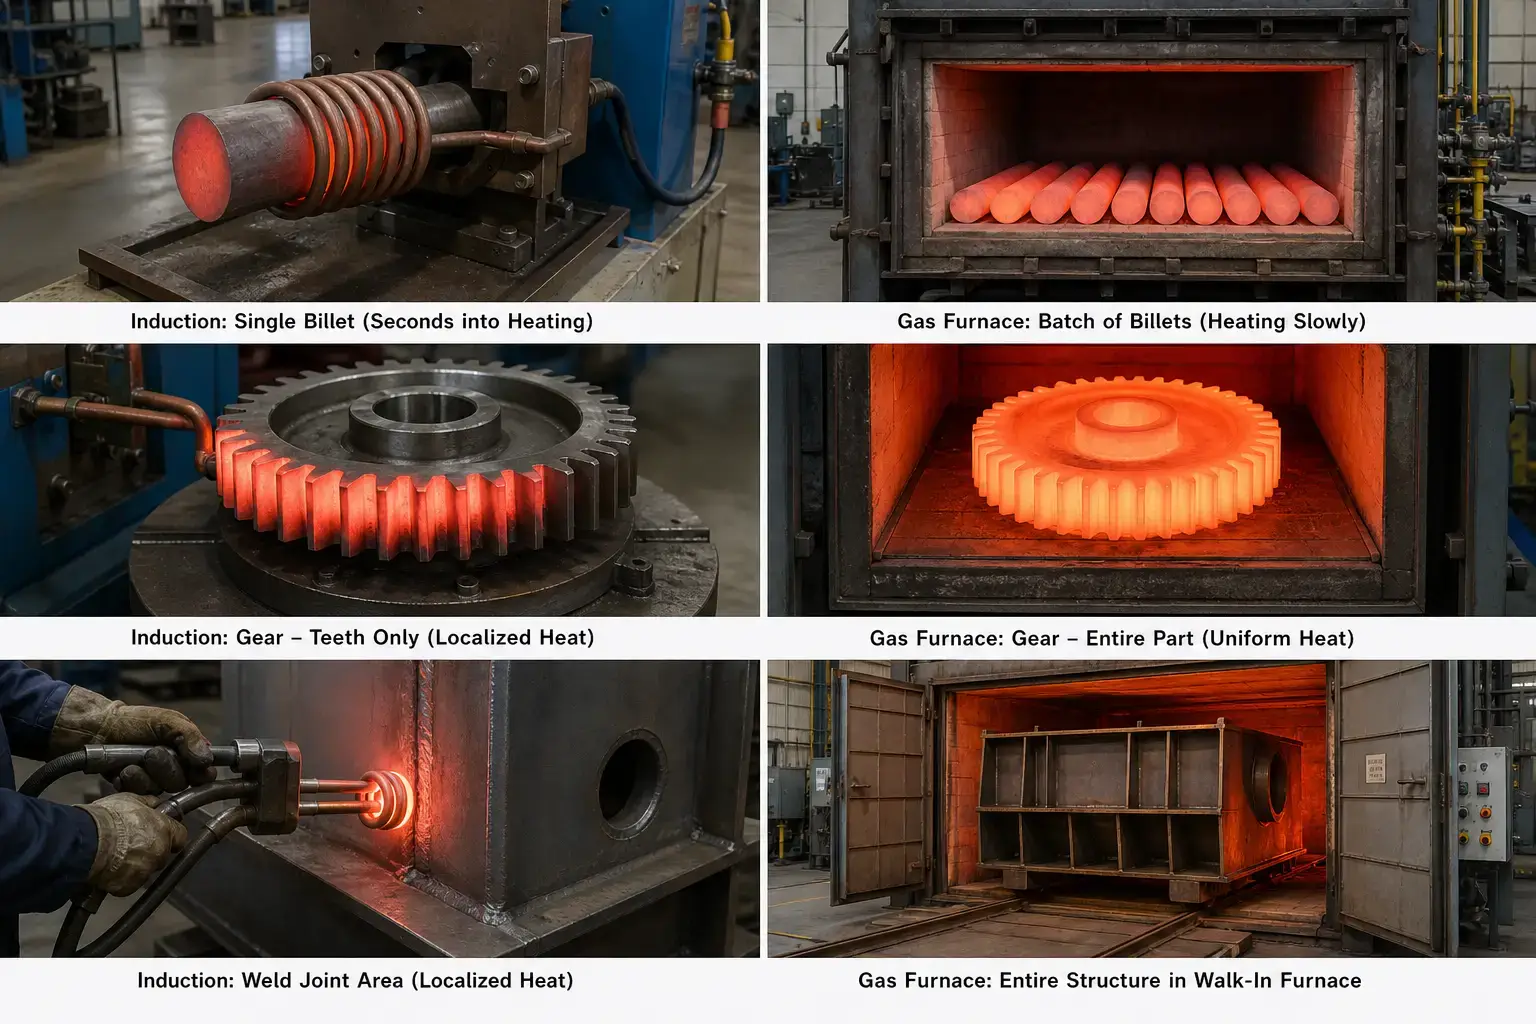
Da Induktion das Werkstück direkt erwärmt, wird keine Energie dafür verschwendet, Umgebungsluft, Ofenwände oder Fördertechnik auf Temperatur zu bringen. Das bedeutet schnelleres Anfahren, geringeren Energieverbrauch im Leerlauf und die Möglichkeit, nur die relevante Zone zu erwärmen — einen Zahn eines Zahnrads, ein Rohrende oder die Stirnfläche eines Knüppels.
Ein Gasofen erwärmt alles in der Kammer. Das ist ein Vorteil, wenn eine ganze Charge gleichmäßig durchgewärmt werden muss, wird jedoch zum Nachteil, cuando solo se debe calentar una área específica. El horno en sí debe alcanzar primero la temperatura deseada, antes de que comience el calentamiento productivo. Esto aumenta el tiempo de calentamiento y el consumo básico de combustible en cada turno.
3. Velocidad y eficiencia energética
El calentamiento por inducción es significativamente más rápido con materiales y geometrías de componentes adecuados. Un lingote de acero, Zahnrad oder Rohrende kann innerhalb von Sekunden bis Minuten Schmiede- oder Löttemperatur erreichen — nicht erst nach den zehn Minuten bis mehreren Stunden, die ein Gasofen typischerweise benötigt. Der Geschwindigkeitsvorteil wird größer, cuanto más pequeños son los componentes y mayor es el ritmo de producción.
Energéticamente, la inducción también transfiere una mayor proporción de la energía eléctrica suministrada directamente a la pieza de trabajo. Los hornos de gas pierden energía a través de los gases de escape, revestimiento refractario caliente, aperturas de la puerta así como ciclos repetidos de calentamiento- y enfriamiento. Los quemadores recuperadores modernos han mejorado la eficiencia de los hornos de gas, sin embargo, no pueden alcanzar la transferencia de energía localizada de la inducción mediante el calentamiento dirigido. Puede encontrar una visión más profunda del cálculo en nuestra guía sobre Cálculo del rendimiento para el calentamiento por inducción.
| Faktor | Induktionserwärmung | horno de gas |
|---|---|---|
| Tiempo típico de calentamiento | Sekunden bis Minuten | Minutos a horas |
| Calentamiento desde frío | Inmediato: no se requiere precalentamiento | 30–90 min., para llevar la cámara a la temperatura |
| Energieeinbringung | Direkt ins Werkstück — minimale Verluste an die Umgebung | Erwärmt die gesamte Kammer — Verluste über Abgas und Wände |
| Energieverbrauch im Leerlauf | Nahezu null, wenn kein Zyklus läuft | Kontinuierlicher Brennstoffverbrauch zur Aufrechterhaltung der Kammertemperatur |
| Effizienzbereich | Typischerweise 50–80 % (Stromquelle bis Werkstück) | Typischerweise 15–35 % (Brennstoff bis Werkstück, chargenabhängig) |
4. Prozessregelung, Sicherheit und Emissionen
Prozessregelung. Induktionsanlagen ermöglichen eine präzise Kontrolle von Erwärmungszeit, Nivel de potencia, Frecuencia y aporte de calor. Una vez que se validan los parámetros, cada componente recibe condiciones de calentamiento casi idénticas — crucial para aplicaciones con estrictas especificaciones de dureza- o metalúrgicas. Los hornos a gas regulan la temperatura de la cámara de manera confiable, sin embargo, no pueden controlar de manera dirigida una zona específica de un componente ni cambiar perfiles en segundos.
Seguridad y ambiente laboral. Los hornos a gas funcionan con llamas abiertas, tuberías de gas inflamables, gases de escape calientes y alta radiación térmica de la cámara. Requieren detección de gas, Ventilación y la capacitación adecuada del operador. Las instalaciones de inducción tienen sus propios riesgos: alta tensión y agua caliente bajo presión; sin embargo, dado que el calor se genera en la pieza, el entorno permanece más fresco. Sin subproductos de combustión, keine offene Flamme und in der Regel geringere Anforderungen an die betriebliche Lüftungs- und Kühlungsinfrastruktur.
Emissionen. Gasöfen erzeugen am Einsatzort CO₂ und potenziell NOx. Induktion nutzt Strom und verursacht keine lokalen Verbrennungsemissionen. Para empresas con objetivos de sostenibilidad o en regiones con estrictas normas de calidad del aire, esta diferencia por sí sola puede ser decisiva.
5. Cuándo la inducción es la mejor opción
La calefacción por inducción siempre supera a los hornos de gas, cuando la aplicación requiere velocidad, precisión y repetibilidad. Los argumentos más fuertes a favor de la inducción son:
— Lokalisierte Erwärmung — solo se necesita calor en una zona determinada (Dientes de engranajes, Extremos de tubería, Conexiones de soldadura)
— Producción de alta velocidad — funcionamiento continuo o tiempos de ciclo cortos (Pernos de forja, Soldadura de tubos, Calentamiento por hilo)
— Tratamiento térmico reproducible — profundidad de endurecimiento y dureza constante de pieza a pieza
— Espacio de instalación limitado — diseño compacto, sin conducción de gases de escape, sin almacenamiento de combustible
— Líneas automatizadas — fácil integración con PLC, Robótica y cambio de receta
— Reducción de emisiones — sin combustión local, aprobación más sencilla, mejor calidad del aire interior
La selección de la fuente de energía es crucial aquí. La frecuencia debe coincidir con la profundidad de calentamiento requerida, y el rendimiento debe coincidir con el caudal. Nuestra guía sobre Selección de potencia para calentamiento por inducción trata esto en detalle.
6. Cuándo un horno de gas sigue siendo útil
La inducción no es un reemplazo universal para el gas. Los hornos de gas siguen siendo la elección práctica en varios escenarios:
— Procesamiento de lotes grandes — Cientos o miles de piezas deben calentarse de manera uniforme al mismo tiempo, y el tiempo del ciclo es menos importante que la capacidad total de carga
— Tiempos de retención prolongados — Recocido, Normalizar y recocido de alivio de tensiones requieren un tiempo más largo a temperatura; una cámara de horno estable es a menudo la solución más sencilla aquí
— Piezas muy grandes o irregulares — Piezas fundidas sobredimensionadas, construcciones de soldadura pesadas y geometrías complejas, que no se pueden colocar fácilmente en una bobina de inducción
— Materiales no conductores — Cerámica, El vidrio y ciertos materiales compuestos no pueden calentarse por inducción
— Presupuesto inicial más bajo con infraestructura de gas existente — si hay conexión de gas natural, El sistema de evacuación de gases y el personal capacitado ya están disponibles, un horno de gas puede tener una barrera de entrada más baja
7. Kosten: Anschaffungspreis vs. Costos de operación
Un horno de gas a menudo tiene un precio de adquisición más bajo — especialmente, si la infraestructura de gas ya está disponible. Los sistemas de inducción pueden requerir una inversión inicial más alta, si se necesitan bobinas personalizadas, Automatización, Kühlsysteme und spezialisierte Stromquellen benötigt werden.
Die Betriebskosten erzählen jedoch eine andere Geschichte. Induktion kann Einsparungen durch geringeren Energieverbrauch, schnellere Zyklen, weniger Ausschuss, geringeren Verzug, niedrigeren Personalbedarf, kleinere Stellfläche und geringere Lüftungslast ermöglichen. In der Großserienproduktion können die betrieblichen Einsparungen den anfänglichen Mehrpreis innerhalb von ein bis drei Jahren amortisieren.
Ein vollständiger Kostenvergleich sollte alle zehn Positionen berücksichtigen — Anschaffungspreis, Instalación, energía, Mantenimiento, Produktionsrate, Ausschuss und Nacharbeit, Personal, Emissionskonformität, Stillstandsrisiko und erwartete Anlagenlebensdauer. Der niedrigste Anschaffungspreis entspricht selten den niedrigsten Gesamtkosten über fünf bis zehn Jahre. Wenn Sie den Kauf eines kompletten Induktionssystems evaluar, sollten Sie all diese Faktoren in Ihren Vergleich einbeziehen.
8. Schneller Selbstcheck: Tendiert Ihre Anwendung zu Induktion?
Markieren Sie jede Aussage, que se aplica a su solicitud. Cuantos más cuadros marque, más fuerte es el caso a favor de la inducción.
☐ Mein Werkstück ist elektrisch leitfähig (Acero, Kupfer, Aluminium, Latón).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 segundos es importante para mi rendimiento.
☐ Temperaturpräzision beeinflusst direkt die Bauteilqualität oder Ausschussrate.
☐ Die Stellfläche ist begrenzt, o quiero integrar el calentamiento en una celda de producción existente.
☐ Verbrennungsemissionen oder Lüftung sind ein Thema für Genehmigung oder Compliance.
☐ Ich benötige SPS-Integration, rezeptbasiertes Umrüsten oder automatisiertes Teilehandling.
☐ Meine Stromkosten pro kWh sind im Vergleich zu Erdgas in meiner Region wettbewerbsfähig — oder niedriger.
Punktzahl 6–8: Induktion ist wahrscheinlich die beste Lösung. Die Technologie wurde für diese Bedingungen entwickelt.
Punktzahl 3–5: Sie befinden sich im Graubereich. Lassen Sie vor der Entscheidung einen Probelauf mit Ihren tatsächlichen Bauteilen durchführen.
Punktzahl 0–2: Ein Gasofen kann weiterhin die praktischere Wahl sein. Sehen Sie sich die Abschnitte 6 y 7 oben erneut an.
Wichtigste Erkenntnis
Die Entscheidung calentamiento por inducción vs. horno de gas hängt von Ihrer Anwendung ab, nicht von einer allgemeingültigen Regel. Induktion überzeugt bei lokalisierter Metallerwärmung durch Geschwindigkeit, Precisión, Energieeffizienz und Emissionen. Gasöfen behaupten sich weiterhin bei großen Chargen, langen Haltezeiten und übergroßen Bauteilen. Die richtige Entscheidung ist die, bei der die Technologie zum Prozess passt — nicht umgekehrt.
F: Kann Induktionserwärmung einen Gasofen in einem Wärmebehandlungsbetrieb vollständig ersetzen?
A: Das hängt von Ihrem Bauteilmix ab. Wenn der Großteil Ihrer Arbeit die lokalisierte Erwärmung leitfähiger Metalle umfasst — Härten, Löten, Erwärmen von Schmiedeknüppeln — kann Induktion einen großen Teil der Gasofenprozesse ersetzen. Operaciones, die auf Chargenglühen, Spannungsarmglühen großer Schweißkonstruktionen oder die Verarbeitung nicht leitfähiger Materialien angewiesen sind, werden Gas wahrscheinlich weiterhin als Teil ihres Anlagenmixes nutzen.
F: Wie lang ist die typische Amortisationszeit beim Wechsel von Gas zu Induktion?
A: In der Großserienproduktion — Schmiedelinien, Soldadura de tubos, Härten von Automobilkomponenten — liegt die Amortisation durch Energieeinsparungen, schnellere Zyklen, weniger Ausschuss und geringere Wartung häufig bei 12 hasta 36 meses. Con cantidades pequeñas o solo uso ocasional, el tiempo de amortización se alarga, y el gas puede seguir siendo la opción más económica.
F: ¿Funciona la calefacción por inducción también con piezas grandes??
A: Sí, pero depende de la geometría. Ejes grandes, Los rodillos y tubos se calientan regularmente por inducción con bobinas diseñadas para ello. El límite no es solo el tamaño de la pieza, sino si la pieza puede posicionarse de manera efectiva dentro o cerca de la bobina. Las piezas fundidas muy grandes o las construcciones de soldadura irregulares posiblemente sigan siendo mejor tratadas en un horno de gas, mientras que las piezas lineales largas con frecuencia se pueden procesar muy bien con inducción por escaneo.
Considere cambiar de gas a inducción?
Envíenos los datos de sus piezas y los requisitos de producción. Los revisaremos, si la inducción se adapta a su proceso — y recomendamos un sistema, que esté diseñado para sus componentes, en lugar de crear una oferta estándar general.










