
Cuánta potencia necesitas para la calefacción por inducción? 6 Factores críticos & un método de cálculo probado
Pregunta a cualquier ingeniero de calentamiento por inducción la primera pregunta que necesita respuesta, y casi siempre es la misma: cuánta potencia para calentamiento por inducción ¿requiere esta aplicación?? Si te equivocas con el número — demasiado bajo — la pieza nunca alcanza la temperatura. Demasiado alto, y gastas de más en equipos que no necesitas. Esta guía desglosa los seis factores que determinan los requisitos de potencia, le brinda rangos de potencia reales por aplicación, y explica un método de cálculo práctico que puede utilizar hoy para dimensionar su sistema correctamente.
Índice de contenidos
1. Por qué es importante obtener la energía adecuada
La potencia es el motor del calentamiento por inducción.. Determina tres cosas: que rapido la pieza alcanza la temperatura, que tan profundo el calor penetra en un tiempo determinado, y lo que puedes y no puedes calentar con tu equipo. A 15 Una máquina de sobremesa de kW nunca calentará completamente una 100 Billet de acero de mm para forjar, no porque la máquina esté defectuosa., sino porque la física de la pérdida de calor al medio ambiente supera la entrada de energía a esa escala. Por el contrario, una 300 Un sistema de kW que calienta pequeños anillos de rodamientos en unos pocos segundos por pieza es dinero que queda sobre la mesa si se 50 La máquina de kW haría el mismo trabajo..
La curva de costos es pronunciada. Un portátil 15 El calentador de inducción de kW puede costar unos miles de dólares. A 300 El sistema de gabinete industrial de kW con refrigeración de circuito cerrado e integración de automatización puede alcanzar las seis cifras.. La diferencia entre dimensionar correctamente tu fuente de alimentación y adivinar es la diferencia entre un proceso rentable y un error costoso. Esta es también la razón selección de potencia de calentamiento por inducción es uno de los temas más buscados entre los compradores de equipos.
2. Seis factores que determinan los requisitos de energía
Seis variables controlan en última instancia cuánta potencia para calentamiento por inducción cualquier demanda laboral dada. Cambiar cualquiera de ellos, y el número de potencia se mueve. Aquí están, en orden de impacto.
Factor 1 — Masa calentada. Esta es la variable dominante. El requisito de potencia escala aproximadamente de manera lineal con la masa de metal que estás calentando. Una punta de diente de engranaje de 50 gramos necesita mucha menos potencia que un eje de 50 kilogramos. La masa calentada no es toda la pieza — es solo el volumen de material que debe alcanzar la temperatura objetivo dentro del ciclo de calentamiento. Para el endurecimiento superficial, este es la profundidad de la capa × área de superficie calentada. Para el calentamiento total, este es el volumen total de la pieza.
Factor 2 — Temperatura Objetivo. Cuanto mayor es la temperatura objetivo, más energía — y por lo tanto potencia — se requiere. Calentar acero a 850°C para endurecerlo toma aproximadamente el doble de energía que calentarlo a 400°C para templarlo. Temperaturas de forja (1200–1250°C para acero) requieren los niveles más altos de potencia porque se está trabajando contra pérdidas de radiación y convección cada vez más pronunciadas a medida que la temperatura aumenta.
Factor 3 — Tiempo de Ciclo. La potencia es energía por unidad de tiempo. La misma pieza calentada a la misma temperatura en 5 segundos requiere 6 multiplicado por la potencia de un ciclo de 30 segundos. Las líneas de producción que ejecutan una pieza cada pocos segundos aumentan drásticamente los requisitos de energía — y aquí es precisamente donde la inducción brilla, porque la potencia se entrega directamente a la pieza en lugar de perderse en una cavidad del horno.
Factor 4 — Propiedades del material. Los aceros magnéticos se calientan de forma más eficiente que los materiales no magnéticos porque la histéresis aporta un calentamiento adicional por debajo del punto de Curie (≈770°C). Como explicamos en nuestra guía de corrientes de Foucault vs. histéresis, este bono desaparece por encima de la temperatura de Curie — por lo que los últimos 400°C de calentamiento hasta la temperatura de forja requieren una potencia desproporcionadamente mayor. Aluminio, cobre, y el latón — todos no magnéticos con baja resistividad eléctrica — requieren densidades de potencia significativamente mayores para lograr la misma velocidad de calentamiento que el acero al carbono.
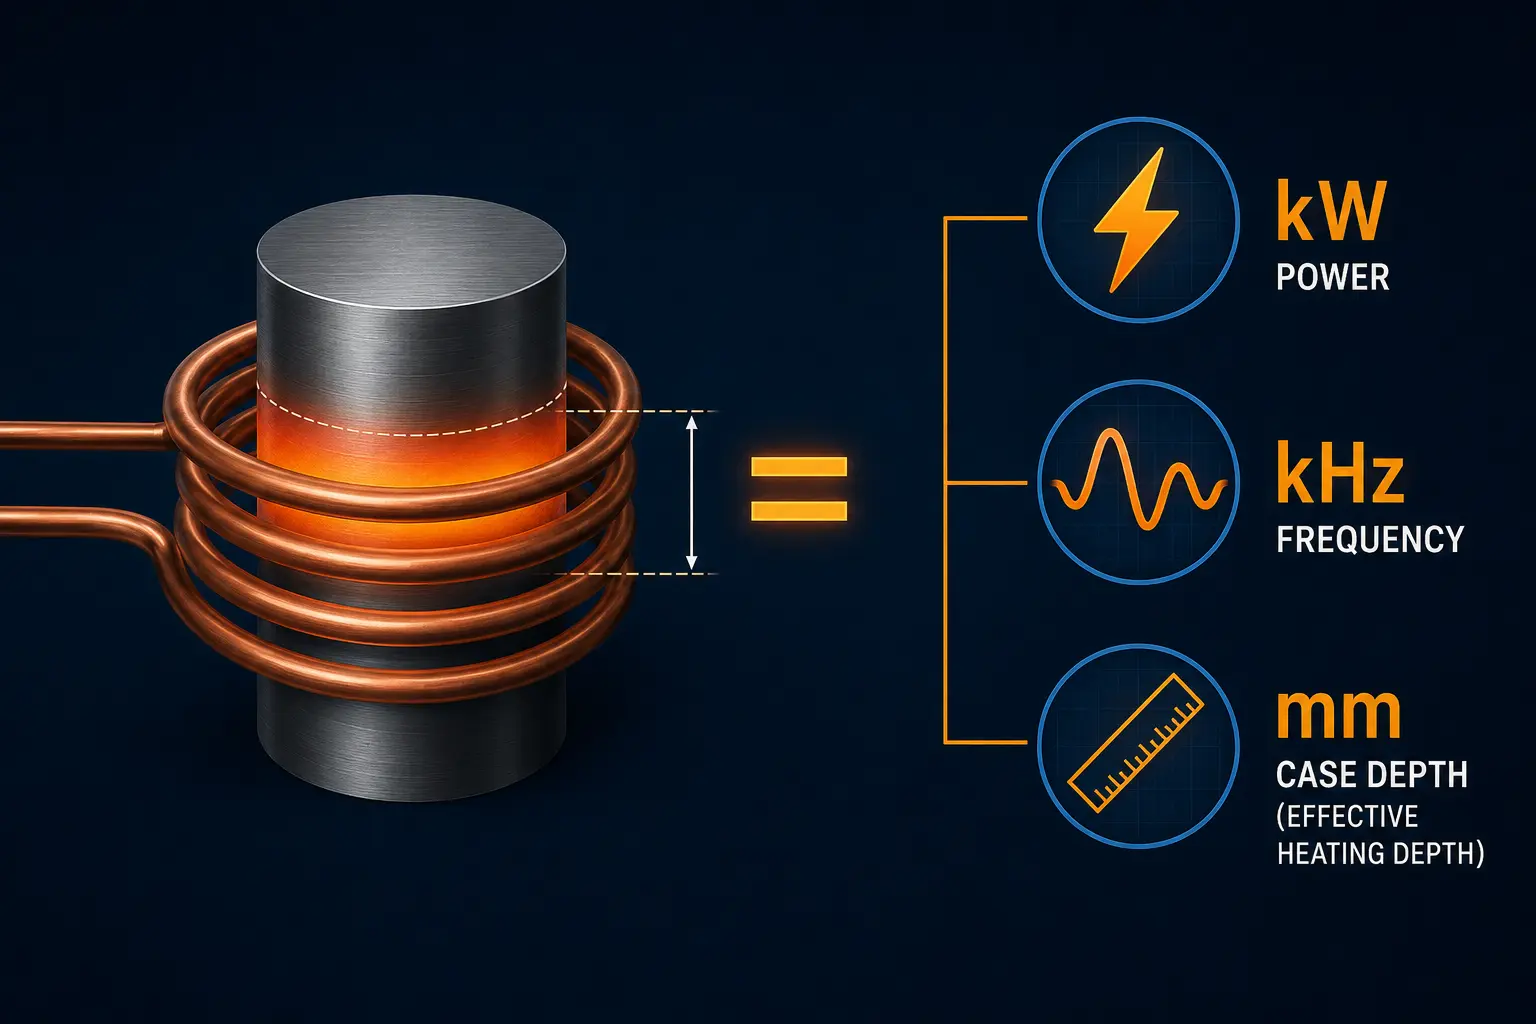
Factor 5 — Frecuencia y Profundidad de Capa. La frecuencia determina qué tan profunda penetra la corriente inducida. Una profundidad de capa superficial (0.5–1 mm) requiere alta frecuencia (100–400 kHz) y una densidad de potencia muy alta concentrada en una capa superficial delgada. Una aplicación de carcasa profunda o de calentamiento continuo utiliza una frecuencia más baja (1-10 kHz) y distribuye el poder sobre un volumen mayor. Para una explicación completa, véase nuestro artículo sobre cómo la frecuencia afecta el calentamiento por inducción.
Factor 6 — Eficiencia y acoplamiento de la bobina. No toda la energía que sale de la fuente de alimentación llega a la pieza de trabajo.. Pérdidas en la bobina (Calentamiento I²R en el cobre.), fuga de campo magnético, y mal acoplamiento (gran espacio de aire entre la bobina y la pieza) todos roban poder. Una bobina bien diseñada con un acoplamiento estrecho logra una eficiencia de transferencia del 80 al 90 %.. Una bobina mal diseñada: gran espacio, geometría incorrecta: puede ofrecer menos de 50% de la salida de la fuente de alimentación a la pieza. Por eso cómo funcionan las bobinas de inducción importa tanto como la clasificación de la fuente de alimentación.
3. Densidad de potencia: La regla general básica
La forma más práctica de pensar sobre la potencia de calentamiento por inducción es a través de densidad de potencia — kilovatios por centímetro cuadrado (kW/cm²) o kilovatios por pulgada cuadrada (kW/in²) de área de superficie calentada. Este único número captura el efecto combinado del material, la temperatura, y el tiempo de ciclo de una manera que se traduce directamente al dimensionamiento del equipo.
Aquí están los rangos de densidad de potencia estándar de la industria para procesos comunes:
| Proceso | Densidad de potencia (kW/cm²) | Densidad de potencia (kW/in²) | Objetivo típico |
|---|---|---|---|
| Endurecimiento superficial (superficial, ≤1 mm) | 1.0–2.0 | 6.5–13 | Austenizado rápido de superficie, dispersión mínima del calor |
| Endurecimiento superficial (profundo, 2–5 mm) | 0.5–1.0 | 3.2–6.5 | Caso más profundo con perfil térmico controlado |
| Calentamiento a través para forjado | 0.3–0.8 | 1.9–5.2 | Temperatura uniforme del núcleo, 1200–1250°C |
| Brasado / soldadura | 0.3–0.8 | 1.9–5.2 | Temperatura de flujo del relleno (450–850°C), unión localizada |
| Ajuste por contracción / calentamiento de rodamientos | 0.1–0.3 | 0.6–1.9 | Temperatura modesta (80–250°C), expansión uniforme |
| Calentamiento de pernos / desmontaje | 0.05–0.2 | 0.3–1.3 | Expansión térmica para aflojar, sin cambio metalúrgico |
Estos rangos asumen acero al carbono o de baja aleación y una bobina bien acoplada. Para aluminio o cobre, multiplicar por 1,5–2,5× — su menor resistividad y naturaleza no magnética requieren más potencia para la misma tasa de calentamiento. Para acero inoxidable (grados austeníticos como 304/316), usar el extremo superior del rango debido a una mayor resistividad combinada sin contribución magnética.
4. Rangos de potencia reales por aplicación
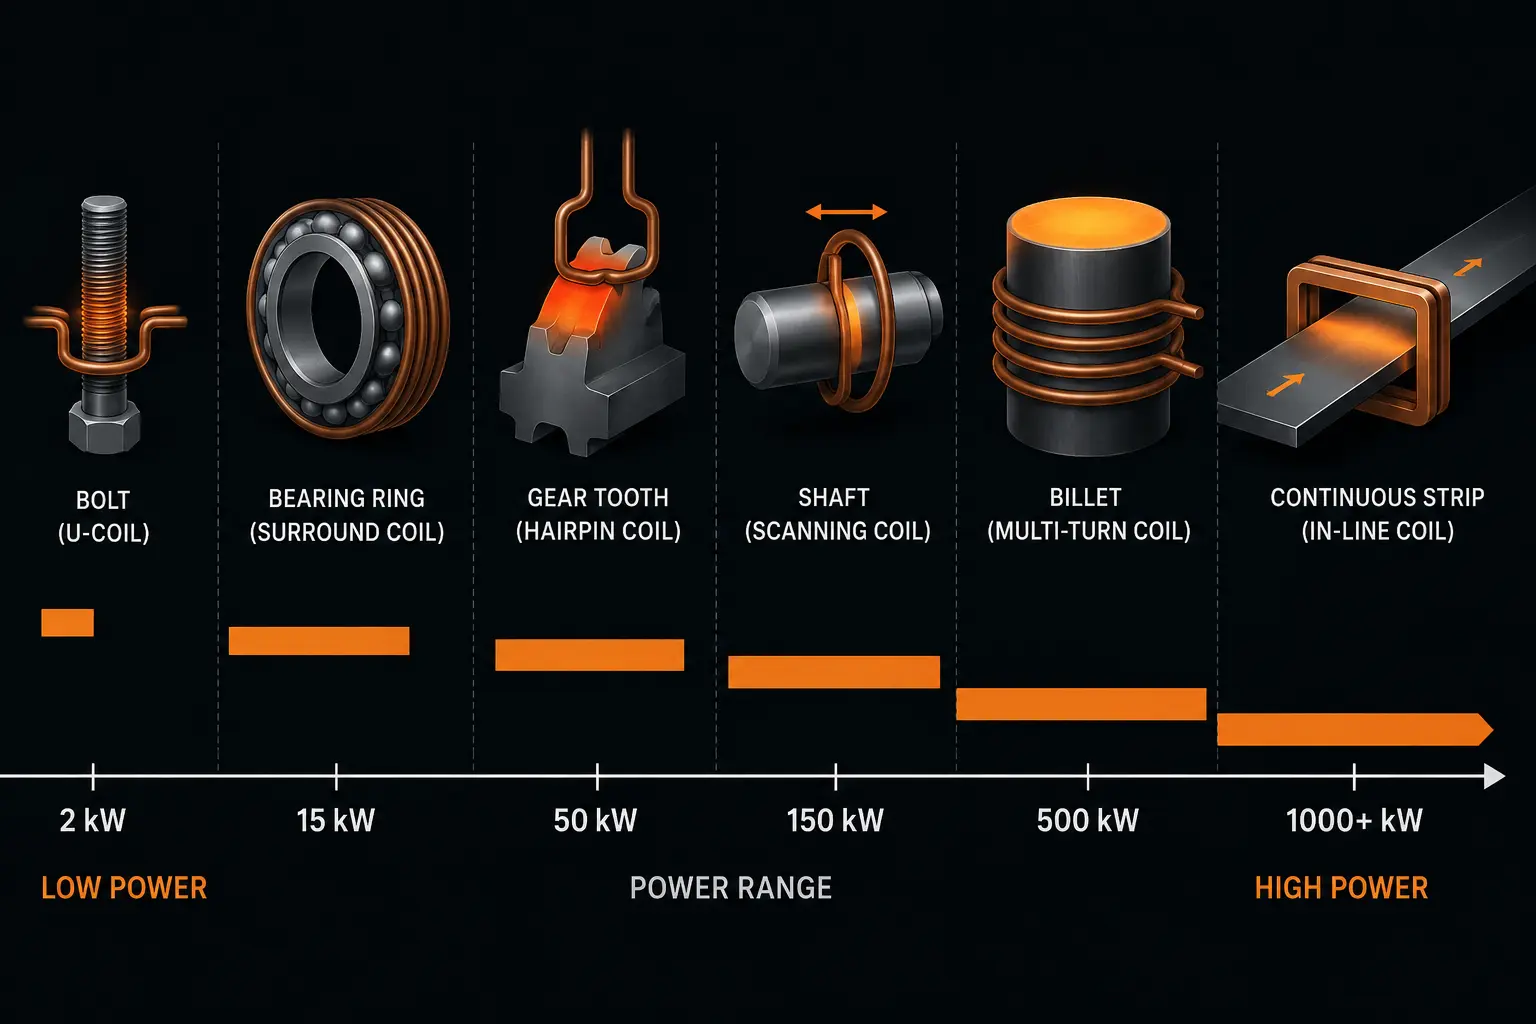
Pasar de la densidad de potencia a la potencia total de la máquina, estos son los números para aplicaciones reales. Estos son potencia de salida de máquina calificaciones, no requisitos de servicio eléctrico de entrada (que suelen ser un 10–15% más altos debido a pérdidas en eficiencia en la fuente de alimentación).
| Aplicación | Tamaño de pieza típico | Energía requerida | Frecuencia | Tipo de máquina |
|---|---|---|---|---|
| Extracción de pernos pequeños | Pernos M8–M20 | 1–5 kilovatios | 10–50 kHz | portátil de mano |
| Montaje de rodamientos (pequeño) | Diámetro interior de 20 a 100 mm | 2–10 kilovatios | 10–30 kHz | Portátil / mesa de trabajo |
| Endurecimiento de piezas pequeñas | Patas, engranajes pequeños, bordes cortantes | 5–30 kilovatios | 100–400 kHz | Mesa de alta frecuencia |
| Brasado (juntas cobre/acero) | Tubo Ø6–50 mm, accesorios | 5–40 kilovatios | 30–200kHz | Mesa de trabajo / frecuencia media |
| Endurecimiento de engranajes (automotriz) | Módulo 2–6, Ø50–250 mm | 50–300 kW | 1-10 kHz (MF) o 100–400 kHz (HF) | MF o HF industriales |
| Trempeo de ejes (escaneo) | Ø25–150 mm, varias longitudes | 50–400 kilovatios | 1-10 kHz | MF industrial con escaneo |
| Endurecimiento del anillo del rodamiento | Anillos de Ø50–500 mm | 50–300 kW | 1-10 kHz | MF industrial con alimentación rotativa |
| Calefacción de billetes para forja | Ø20–150 mm billetes | 100–1000+ kW | 0.5-10 kHz | Sistema dedicado MF/baja frecuencia |
| Tira / calentamiento de alambre | Tira continua, Cable | 50–2000+ kW | 1–400 kHz (dependiente de la app) | Sistema dedicado en línea |
Una nota sobre el salto de la mesa a la industrial: la brecha entre 30 kW y 50 kW, kW es donde la arquitectura de la máquina cambia fundamentalmente — de unidades de mesa monofásicas refrigeradas por aire a armarios industriales trifásicos refrigerados por agua. Si tu requisito calculado se sitúa en el rango de 30–50 kW, pende por la plataforma industrial. Hacer funcionar una máquina de mesa a su potencia máxima nominal de forma continua acortará la vida útil de los componentes y limitará tu ciclo de trabajo. Para más información sobre tipos y selección de máquinas, consulte nuestra guía de máquinas de calefacción por inducción.
5. Método de cálculo de potencia paso a paso
He aquí un método práctico de cuatro pasos para estimar cuánta potencia para calentamiento por inducción sus necesidades de aplicación específicas: no se requiere software de elementos finitos. Esto le brinda un sólido punto de partida para la selección de equipos.; El desarrollo del proceso final con un prototipo de bobina refinará el número.
Paso 1 — Calcular la masa calentada
Para el endurecimiento superficial: volumen calentado = profundidad de la caja × área de superficie calentada. Por ejemplo, endurecer el área del flanco del diente de un engranaje, si la superficie total calentada es 80 cm² y necesitas un 2 mm (0.2 centímetro) profundidad de la capa, el volumen calentado es 80 × 0.2 = 16 cm³. Multiplicar por la densidad del acero. (7.85 gramos/cm³) Llegar masa calentada ≈ 126 gramos.
Para el calentamiento total: usar todo el volumen de la pieza. Un lingote de acero Ø50 mm × 150 mm de largo tiene un volumen de π × (2.5)² × 15 = 295 cm³, dando un masa calentada ≈ 2.3 kg.
Paso 2 — Calcular la energía requerida
Energía (kJ) = masa (kg) × capacidad calorífica específica (kJ/kg·°C) × incremento de temperatura (°C). Para el acero, la capacidad calorífica específica es aproximadamente 0.46 kJ/kg·°C por debajo del punto de Curie y aproximadamente 0.62 kJ/kg·°C por encima de él. Para una estimación práctica, usar un promedio de 0.55 kJ/kg·°C para calentar desde la temperatura ambiente hasta 900°C.
Usando el ejemplo del engranaje anterior: 0.126 kg × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 kJ de energía requerida.
Para el 2.3 lingote de kg a la temperatura de forja (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 kJ.
Paso 3 — Convertir a potencia usando el tiempo del ciclo
Potencia (kW) = Energía (kJ) ÷ tiempo del ciclo (segundos). Para el ejemplo de endurecimiento de engranajes con un ciclo de calentamiento de 5 segundos: 61 kJ ÷ 5 s = 12.2 kW en la superficie de la pieza.
Para el lingote de forja con un ciclo de 60 segundos (alimentación continua, un lingote por minuto): 1,518 kJ ÷ 60 s = 25.3 kW. Si necesita un lingote cada 15 segundos: 1,518 ÷ 15 = 101 kW. Esta es la razón por la cual la tasa de producción impulsa los requerimientos de potencia de manera tan drástica.
Paso 4 — Aplicar factores de eficiencia
Divida por la eficiencia de la bobina y la eficiencia de la fuente de alimentación para obtener la clasificación de la máquina. Una bobina bien diseñada entrega 80% eficiencia; la fuente de alimentación en sí es típicamente 90–95% eficiente.
Potencia requerida de la máquina = Potencia en la superficie de la pieza ÷ (eficiencia de la bobina × eficiencia de la fuente de alimentación)
Para el ejemplo del engranaje: 12.2 kilovatios ÷ (0.80 × 0.92) ≈ 16.6 kW de potencia de la máquina. A 20 Una máquina de alta frecuencia de sobremesa de kW manejaría esto con un cómodo espacio libre. Para el tocho de forja a uno por minuto: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 kW. Una máquina industrial de media frecuencia de 40 a 50 kW estaría correctamente dimensionada.
Añade siempre un 15–20% margen de seguridad por encima de su número calculado. Esto explica el envejecimiento de la bobina. (El cobre se endurece y la resistividad aumenta con el tiempo.), variación de masa y geometría entre piezas, y la realidad de que tu próximo trabajo puede ser un poco más grande que el actual. El costo de una reserva de energía modesta es pequeño comparado con el costo de una máquina que no puede completar el ciclo.
6. Resumen & Referencia rápida
Ajustar la potencia correctamente para la inducción por calentamiento es una cuestión de física, no por suposiciones. La masa del metal, la temperatura objetivo, el tiempo del ciclo, las propiedades del material, la profundidad de temple determinada por la frecuencia, y la eficiencia de acoplamiento de la bobina — estos seis factores, aplicados en secuencia, te dan un número en el que puedes confiar.
🔑 Referencia rápida de selección de potencia
| Endurecimiento superficial (temple superficial) | → 1,0–2,0 kW/cm², alta frecuencia, 5–30 kW para piezas pequeñas, 50–300 kW para engranajes/ejes |
| Calentamiento continuo (forja) | → 0,3–0,8 kW/cm², frecuencia baja-media, 100–1000+ kW dependiendo del tamaño y la velocidad de la palanquilla |
| Brasado / soldadura | → 0,3–0,8 kW/cm², frecuencia media-alta, 5–40 kilovatios |
| Cojinete / ajuste por contracción | → 0,1–0,3 kW/cm², frecuencia baja-media, 2–10 kW para rodamientos pequeños |
| Fórmula de cálculo | → kW = masa(kg) × 0.55 × ΔT(°C) ÷ ciclo(s) ÷ 0.74 × 1.2 la seguridad |
| Metales no magnéticos (Alabama, Cu, SS) | → Multiplica la potencia por 1,5–2,5× frente a. valores de acero al carbono |
Para profundizar en cómo combinar frecuencia y potencia con materiales y geometrías de piezas específicas, explora nuestro completo selección de potencia de calentamiento por inducción guía. Si está listo para dimensionar una máquina, nuestra Máquina de calentamiento por inducción Resumen cubre los cinco tipos principales de equipos y cómo adaptarlos a tu aplicación.
Preguntas frecuentes
Cuántos vatios necesito para un calentamiento por inducción eficaz?
La potencia depende de tu aplicación. Para la retirada de pernos pequeños o montaje de rodamientos, 1–5 kilovatios (1,000–5.000 vatios) es suficiente. El endurecimiento superficial de piezas pequeñas suele requerir entre 5 y 30 kW. El endurecimiento industrial de engranajes y ejes requiere 50–300 kW. El calentamiento de lingotes de forja requiere entre 100 y 1.000+ kW dependiendo del tamaño y tasa de producción del lingote. El método de densidad de potencia descrito anteriormente — ajustar kW/cm² a tu proceso — es la forma más fiable de determinar la potencia correcta.
¿Puedo usar un 15 calentador por inducción de kW para templar engranajes?
A 15 Una máquina de kW puede templar engranajes muy pequeños — piensa en módulo 1–2, con 50 mm de diámetro, con un requerimiento de profundidad de capa superficial poco profunda. Para engranajes de transmisión automotriz (módulo 3–6, 100–200 mm de diámetro), normalmente necesitas 80–200 kW a frecuencia media, porque el área superficial calentada es mucho mayor y la densidad de potencia requerida (0.5–1,0 kW/cm²) demanda proporcionalmente más potencia total. Intentar endurecer un engranaje grande con un 15 kW de máquina resultará en una profundidad de caja insuficiente y tiempos de ciclo inaceptablemente largos.
¿Cómo calculo la potencia de calentamiento por inducción para una nueva aplicación??
Utilice el método de los cuatro pasos: (1) calcular la masa calentada a partir de la profundidad de la caja × el área o el volumen parcial total, (2) calcular la energía requerida usando masa × calor específico × aumento de temperatura (0.55 kJ/kg·°C para acero), (3) divida por el tiempo del ciclo en segundos para obtener energía en la superficie de la pieza, (4) dividir por la eficiencia combinada de la bobina y la fuente de alimentación (~0,74) y agrega un 20% margen de seguridad. Esto te da la potencia mínima de la máquina para especificar.
Necesitas ayuda para dimensionar tu fuente de alimentación de calefacción por inducción?
Dinos el material de tu pieza, las dimensiones, temperatura objetivo, y tiempo de ciclo deseado. Nuestro equipo de aplicaciones calculará el requerimiento de potencia y recomendará una configuración compatible de máquina y bobina — gratis, sin compromiso.


