
Zanim kupisz maszynę do kurczenia indukcyjnego: 6 ważne decyzje
Die meisten Käufe einer Induktions-Schrumpfmaschine beginnen mit einer Leistungsangabe. Sie sollten mit einer Teilezeichnung beginnen. Die Kilowatt sind wichtig, aber sie beantworten eine Frage, die Sie noch nicht gestellt haben: Wie viel Ausdehnung benötigen Sie, wie schnell und wie reproduzierbar? Jeśli nie możesz dokładnie określić tych trzech liczb, informacja na tabliczce znamionowej nic nie mówi.
Między maszyną, która zwróci się w ciągu dwunastu miesięcy, a taką, która tylko zbiera kurz, zwykle jest sześć decyzji — wszystkie podejmowane, zanim podpisze się zamówienie.
1. Rozumiesz, was der Prozess tatsächlich erfordert?
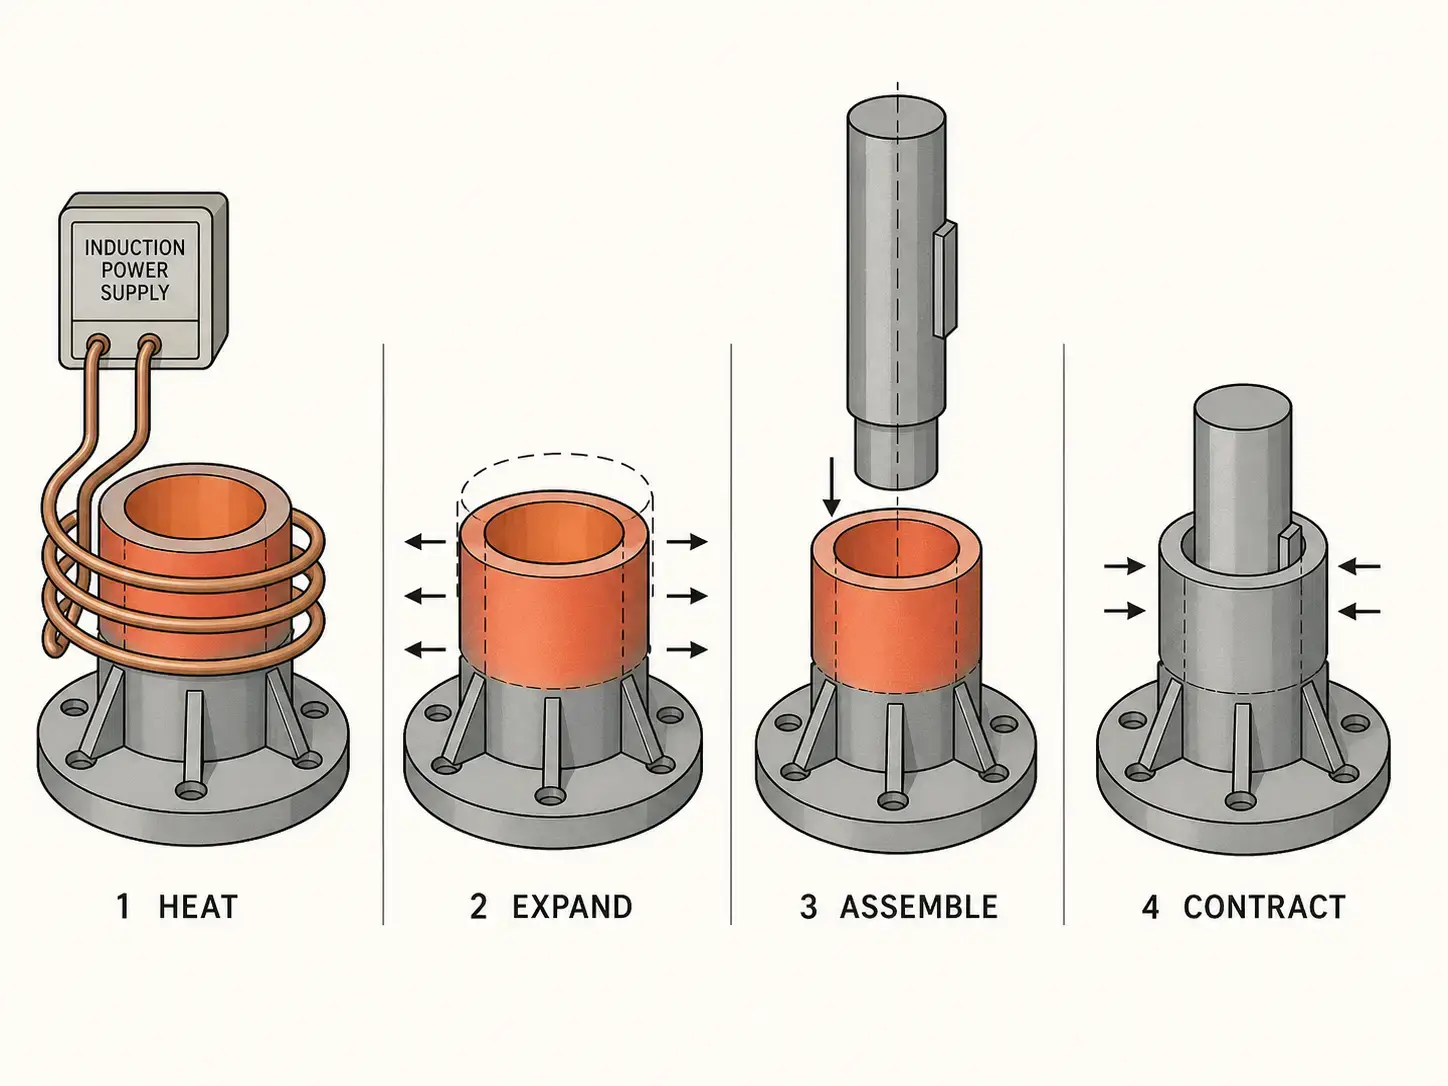
Eine Induktions-Schrumpfmaschine nutzt elektromagnetische Induktionserwärmung, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, bez elementów łączących mechanicznych. Typowe zastosowania to uchwyty narzędzi, Wirniki silnika, Zespoły przekładni, Gniazda łożysk, Sprzęgła, Wały i tuleje.
Indukcja ogrzewa tylko element, który musi być rozszerzony, a nie cały zespół. Szybsze cykle niż piec, lepsza powtarzalność niż palnik, brak olejowej kąpieli wymagającej konserwacji. To wszystko jest bez znaczenia, jeśli okno procesu jest błędne.
Zanim porównasz modele maszyn, najpierw sporządź dokumentację zespołu:
— Materiał, Stosunek dobroci i stan poddany obróbce cieplnej elementu zewnętrznego
— Materiał elementu wewnętrznego
— Średnica zewnętrzna, Średnica wewnętrzna i nagrzana długość
— Obszar dopasowania wciskowego i wymagany luz montażowy
— Docelowa rozszerzalność lub docelowa temperatura
— Maksymalna dopuszczalna temperatura
— Powłoki, Galwanizacja lub stany powierzchni części
— Wymagany czas cyklu i wolumen produkcji na zmianę
— Metoda załadunku: ręcznie, półautomatycznie lub w pełni automatycznie
Stan materiału ma kluczowe znaczenie. Jeżeli część została już utwardzona i wyżarzona, Temperatura ogrzewania podczas obkurczania musi wynosić co najmniej 20–30°C pozostaje poniżej pierwotnej temperatury odpuszczania. Jeśli ten limit zostanie przekroczony, ryzyko zmniejszenia twardości, Zmiany wymiarowe lub pogorszenie stanu powierzchni. W przypadku części o bardziej rygorystycznych granicach termicznych należy wziąć pod uwagę okno procesu wraz z odpowiednimi parametrami Induktionsanlassen sprawdzić, zapewnić, czy rezerwa temperatury jest wystarczająca.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Wybierz konfigurację w oparciu o komponent, nie na podstawie katalogu. Geometria komponentu, Waga, Wielkość i rodzaj produkcji, jak montaż przebiega przez całą produkcję, określić układ.
| konfiguracja | Najlepiej nadaje się do | Typowa objętość |
|---|---|---|
| Urządzenie stołowe | Uchwyt na narzędzia, małe, precyzyjne zespoły, Praca przy budowie lub konserwacji narzędzi | Niski |
| Pionowy | Wały, Strąki, Wirnik, Grupa Lagerbaua — Grawitacja pomaga w wyrównaniu | Niski–średni |
| Poziomy | Lange Wellen, Rohre, elementy cylindryczne, die vertikal nur schwer zu handhaben sind | Niski–hoch |
| Rundschalttisch | Mehrstationenbetrieb: Beladen, Erwärmen, Montieren, Entladen an separaten Positionen | Mittel–hoch |
| Roboter- / Förderzelle | Inline-Produktion mit enger Taktzeit, Rückverfolgbarkeit oder Zielen zur Reduzierung des Arbeitsaufwands | Hoch |
| Mit kundenspezifischer Vorrichtung | Schwere, unregelmäßige oder schwer zu handhabende Komponenten jenseits von Standardwerkzeugen | Variiert |
Viele Käufer benötigen eine Maschine, die eine ganze Teilefamilie abdecken kann. Das ist praktikabel, jeśli części są wykonane z podobnych materiałów, Średnica i długości grzewcze. Maszyna, który jednak jest przeznaczony na zbyt dużą powierzchnię, często staje się nieefektywne, drogie lub trudne w wyposażeniu. Dobry dostawca powinien zbadać i zidentyfikować całą rodzinę części, które części cewki, Udostępniaj urządzenia i przepisy. W niektórych przypadkach oferowane są dwie mniejsze, Dedykowane stacje zapewniają większą przepustowość i łatwiejszą obsługę niż ponadgabarytowy system uniwersalny.
3. Wydajność, Częstotliwość i czas cyklu—haben Sie getestet oder geraten?
Die Leistung bestimmt, jak szybko maszyna wprowadza ciepło. Częstotliwość określa, gdzie koncentruje się ciepło. Celem zgrzewania kurczliwego jest, dostarczenie wystarczającej ilości ciepła do zewnętrznego elementu, aby uzyskać równomierne rozszerzenie otworu w całym zakresie pasowania—nie tylko na powierzchni i nie tak głęboko, aby część wewnętrzna nie była niepotrzebnie podgrzewana przed montażem.
— Mniejsze, cieńsze części zazwyczaj wymagają wyższej Częstotliwość (Energia koncentruje się blisko powierzchni, szybsze rozwiercanie w przypadku cienkościennych komponentów)
— większe lub grubsze części zazwyczaj wymagają niższych częstotliwości (głębsza penetracja prądu w celu rozszerzenia całej grubości ścianki)
— wyższe Wydajność może skrócić czas nagrzewania, jednak tylko, jeśli cewki- i projekt komponentu wspierają efektywne sprzężenie
— nadmierna moc bez odpowiedniego sterowania prowadzi do przegrzewania, ogniska ciepła lub odkształcenia komponentu
nie dobieraj zasilania wyłącznie według średnicy części. Dwie części o tej samej średnicy zewnętrznej mogą wymagać różnych poziomów mocy, jeśli zmienia się grubość ścianki, jakość materiału, długość nagrzewanej części lub granica temperatury. Jedynym sposobem, na potwierdzenie mocy i częstotliwości, są testy aplikacyjne—dokumentuj czas nagrzewania, końcową temperaturę, zmierzoną rozszerzalność, estetykę części i powtarzalność montażu na rzeczywistych komponentach.
Jeszcze jedna uwaga: Cykl nagrzewania trwający pięć sekund nic nie znaczy, jeśli operator potrzebuje dwudziestu sekund, Aby załadować i wyregulować zespół. Wąskie gardło zwykle leży w obsłudze, nie w podgrzewaniu.
4. Czy bęben jest dostosowany do Twojej części?
Cewka indukcyjna jest punktem, w którym maszyna styka się z częścią. Nawet wysokiej jakości źródło zasilania daje złe wyniki przy nieodpowiedniej geometrii cewki. Podczas łączenia na wcisk cewka musi dostarczać energię z równomiernością obwodową do wymaganej strefy nagrzewania—Nierównomierne nagrzewanie prowadzi do nierównomiernej rozszerzalności, i nierównomierna rozszerzalność powoduje niestabilny montaż.
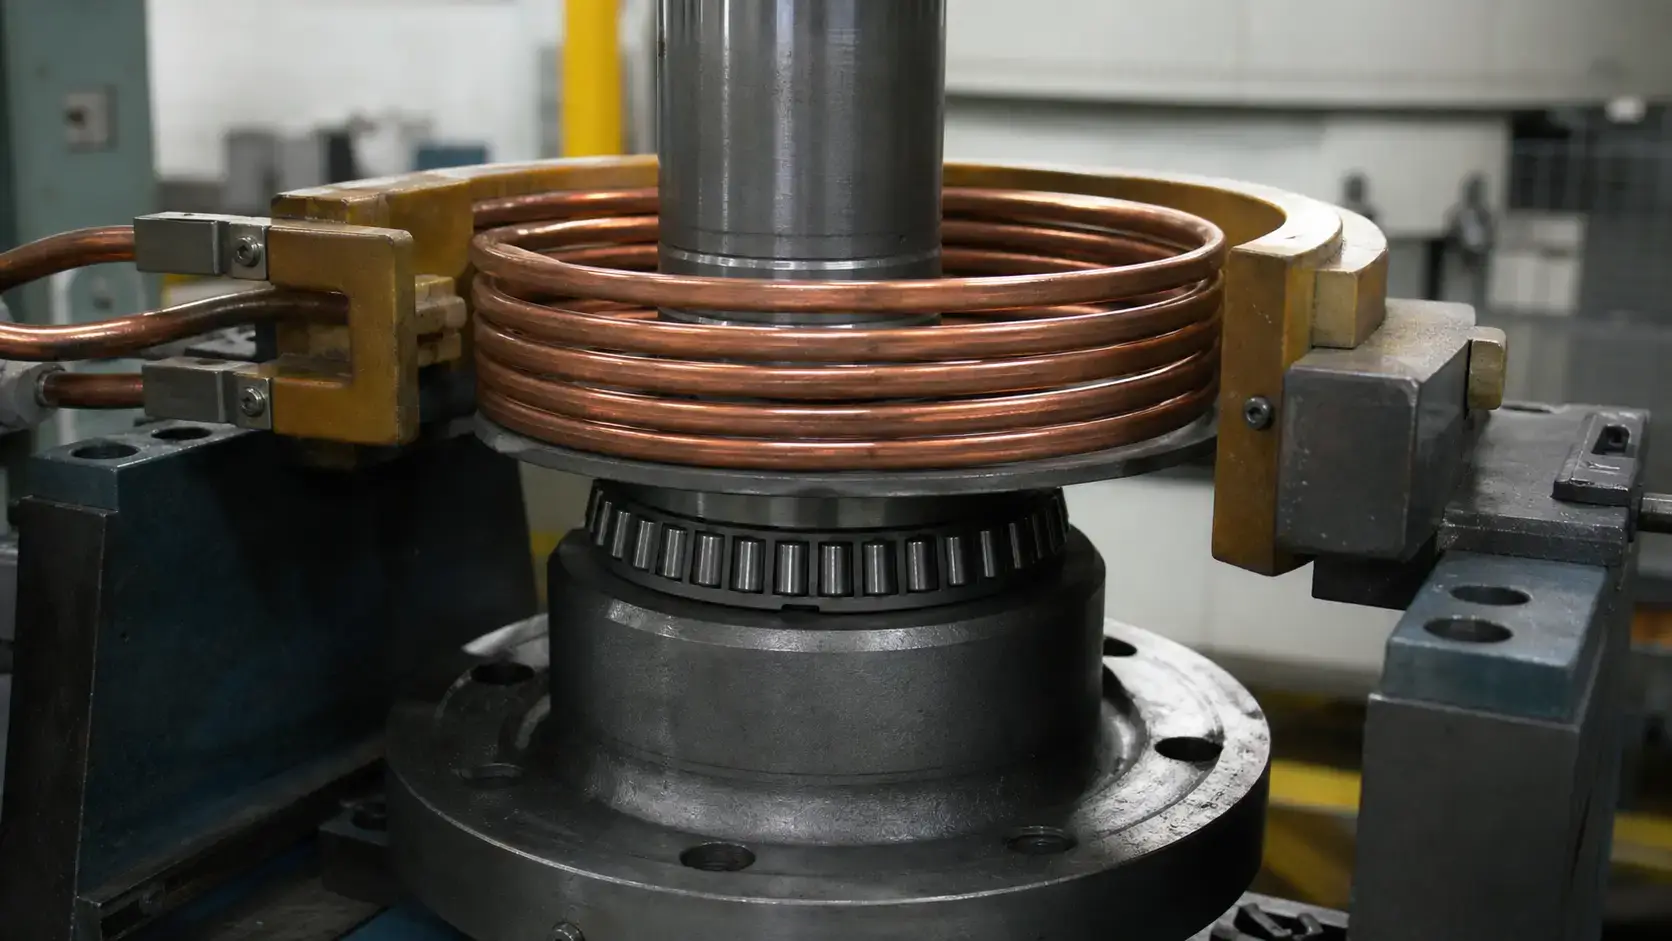
Dobry Projekt cewek indukcyjnych do montażu kurczliwego uwzględnia:
| Faktor | Co to oznacza dla montażu kurczliwego |
|---|---|
| Podgrzana długość & Pozycja otworu | Określa strefę nawijania cewki — energia musi dotrzeć do całego obszaru łączenia |
| Odległość między cewką a elementem | Zbyt duża zmniejsza efektywność sprzężenia; zbyt mała stwarza ryzyko kontaktu podczas załadunku |
| Jednorodność temperatury | Nierównomierne ogrzewanie = nierównomierna rozszerzalność = niespójny montaż i możliwe błędne ustawienie |
| Koncentratory strumienia magnetycznego | Wymagane w pobliżu otworów, Kołnierze lub obszary wrażliwe na ciepło, aby ukierunkować energię |
| Wariacja od części do części | Przesuwa wzorzec ogrzewania; urządzenie powinno zapewniać spójną pozycjonowanie części |
| Wydajność chłodzenia cewki | Musi wytrzymać stałe obciążenie cieplne w produkcji, bez dryfu lub awarii |
| Dostęp serwisowy | Wymiana cewki nie powinna wymagać rozległego demontażu maszyny |
Pozycjonowanie cewki względem części musi być powtarzalnie dokładne. Jeśli operator może umieścić część na różnych wysokościach lub z przesunięciem, wzorzec nagrzewania ulega przesunięciu—prowadzi to do niejednorodnej rozszerzalności, wolniejszego montażu lub lokalnego przegrzewania. Urządzenia produkcyjne powinny prowadzić część na właściwe miejsce, bez konieczności ręcznej korekty przez operatora w pobliżu gorącego elementu.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. Bei schwereren Teilen können pneumatische oder servogesteuerte Schlitten, vertikale Hubmechanismen oder robotergestütztes Laden erforderlich sein. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Wärme ein, Wärme aus ist das Minimum. System produkcyjny wymaga powtarzalnego dostarczania energii, weryfikowalnego pozycjonowania komponentów i rejestracji procesu—szczególnie wtedy, gdy komponent ma stan obróbki cieplnej, którego nie można sobie pozwolić na zmianę.
Cztery podejścia, w kolejności rosnącego zabezpieczenia:
— Sterowanie oparte na czasie—proste, skuteczne, gdy nadchodzące części są spójne pod względem geometrii i początkowej temperatury
— Sterowanie oparte na mocy—utrzymuje ustalony poziom wydajności i dostosowuje się do niewielkich wahań obciążenia
— sprzężenie zwrotne temperatury (pirometr na podczerwień lub czujnik kontaktowy)—oferuje najlepszą ochronę, gdy granice temperatury są wąskie lub gdy warunki początkowe różnią się między elementami
— Sterowanie recepturowe—przechowuje parametry według numeru części i zmniejsza błędy ustawień operatora przy przezbrajaniu
Jeśli ważna jest pełna identyfikowalność, określ następujące elementy:
— Regulacja wydajności w zamkniętej pętli z dostosowaniem w czasie rzeczywistym
— Wykrywanie obecności części (zapobiega pracy na sucho i pominiętym cyklom)
— Monitorowanie przepływu chłodzenia cewki z progową wartością alarmową
— Rejestrowanie danych z zapisami cykli z oznaczeniem czasowym
— Kod kreskowy- lub integracja MES w celu śledzenia na poziomie części
— Dostęp do parametrów chroniony hasłem, aby zapobiec nieautoryzowanym zmianom
Automatyzuj nie tylko, ponieważ możesz. Ręczna instalacja stołowa jest odpowiednią maszyną dla budowy narzędzi, Konserwacja i rodziny części o niskich nakładach. W pełni zautomatyzowana komórka jest tego warta, jeśli czas cyklu jest niższy 30 Spadają sekundy lub gdy szala przechyla się identyfikowalność i koszty pracy. Jeśli nie możesz określić pisemnie okresu zwrotu kosztów automatyzacji, prawdopodobnie jeszcze ich nie potrzebujesz.
6. Übersteht sie Ihre Fertigungsumgebung?
Eine Maszyna do obkurczania indukcyjnego działa w produkcji. Hubka, Öl, wióry, Mgła chłodząca, Wibracje, Ruch wózków widłowych i operator na trzeciej zmianie, który ładuje części inaczej niż operator na pierwszej zmianie—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Die Kühlung ist das Erste, was richtig ausgelegt werden muss. Unzureichende Kühlung verkürzt die Lebensdauer der Stromversorgung, verursacht störende Fehlermeldungen und führt zu inkonsistenter Erwärmung. Die meisten industriellen Systeme verwenden ein geschlossenes Wasserkühlsystem. Prüfen Sie Durchflussrate, Druck, Leitfähigkeit und Temperaturbereich vor dem Kauf—Brauchwasser ist ohne Filtration oder Wärmetausch nicht immer geeignet.
Wymagania dotyczące bezpieczeństwa zależą od temperatury komponentu, układu maszyny, poziomu napięcia i dostępu operatora. Minimalnie wymagane są:
— osłony i blokady na gorących częściach i punktach zgniotu
— wyłącznik awaryjny w zasięgu operatora
— ochrona cewek- i napięcia zbiorczego
— Wyraźny wskaźnik stanu cyklu, widoczny z pozycji operatora
— Dostęp Lockout/Tagout do konserwacji
Jeżeli Twój zespół konserwacyjny potrzebuje drabiny, lustra i trzech kluczy imbusowych, tylko po to, aby sprawdzić cewkę, maszyna została zaprojektowana przez kogoś, który nigdy nie pracował na linii produkcyjnej. Cewki, Węże, Urządzenia i czujniki muszą być dostępne. Częste zmiany wymagają szybkich zmian, powtarzalne zmiany cewek—żadnego ponownego ustawienia, żadnych domysłów. Maszyna znajdująca się w pobliżu centrów obróbczych wymaga ochrony przed wiórami i mgłą chłodziwa. Maszyna w hali kuźni wymaga silniejszych zabezpieczeń, solidniejsze chłodzenie i sterowanie, które są wystarczająco proste, obsługiwać je w rękawiczkach.
Rahmen und Werkzeuge müssen das Bauteil während Erwärmung und Montage sicher stützen. Schlechte Ergonomie oder instabile Vorrichtungen verursachen Qualitätsprobleme, selbst wenn der Erwärmungsprozess korrekt ist. Jede Komponente des Induktionserwärmungssystems muss unter Produktionsbedingungen zusammenarbeiten—nicht nur auf dem Angebotsblatt.
Najważniejsze spostrzeżenia
Sechs Entscheidungen. Treffen Sie auch nur eine davon falsch, bleibt die Maschine hinter ihrer Leistung zurück. Treffen Sie zwei falsch, kupują Państwo drugą maszynę w ciągu dwóch lat. Dane dotyczące wydajności znajdują się na tabliczce znamionowej. Wszystko inne—Definicja procesu, Konfiguracja maszyny, Częstotliwość, Geometrią cewki, Logika sterowania, Kompatybilność z halą produkcyjną—zostanie zdecydowane, zanim zostanie napisane oferta. Przynieś rysunki części, Dane pasowań, Graniczne wartości temperatury oraz realistyczny czas cyklu na pierwsze spotkanie z dostawcą. Jeśli jego propozycja pomija jeden z sześciu wymienionych powyżej obszarów, poszukaj innego dostawcy.
F: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpffügemaschine auszulegen?
A: Teilezeichnungen, Materialdaten, Passungstoleranzen, erforderliche Aufweitung oder Zieltemperatur, erwärmte Länge, Produktionsrate, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
A: Ja, zazwyczaj znacznie szybciej. Indukcja podgrzewa tylko zewnętrzny element lokalnie i osiąga temperaturę rozszerzenia w ciągu sekund zamiast minut. Ponadto zużycie energii, Miejsce zajmowane i niepotrzebne oddziaływanie ciepła na całą część zostają zredukowane. Piece mogą nadal nadawać się do produkcji małoseryjnej lub bardzo dużych komponentów, gdzie czas cyklu nie jest najważniejszym ograniczeniem.
F: Czy maszyna do obkurczania indukcyjnego może obsługiwać kilka rozmiarów części?
A: Ja, wenn die Teilefamilie bereits während der Konstruktion geprüft wird. Das System benötigt mehrere Spulen, Vorrichtungen und gespeicherte Rezepte. Wenn der Bereich zu groß ist, sind zwei dedizierte Stationen oft leistungsfähiger als eine überdimensionierte Maschine.
Erhalten Sie eine Anwendungsprüfung für Ihren Schrumpffügeprozess
Senden Sie uns Ihre Teilezeichnungen und Passungsanforderungen. Wir sagen Ihnen, welche Leistung, Frequenz und Spulenkonfiguration sinnvoll ist—bevor Sie Geld in Ausrüstung investieren.










