
ก่อนที่คุณจะซื้อเครื่องหดเหนี่ยวนำ: 6 การตัดสินใจที่สำคัญ
Die meisten Käufe einer เครื่องหดตัวด้วยการเหนี่ยวนำ เริ่มต้นด้วยคำชี้แจงประสิทธิภาพ. คุณควรเริ่มต้นด้วยการวาดชิ้นส่วน. กิโลวัตต์มีความสำคัญ, แต่พวกเขาตอบคำถาม, ที่คุณยังไม่ได้ถาม: คุณต้องการส่วนขยายเท่าใด, รวดเร็วและทำซ้ำได้แค่ไหน? หากคุณไม่สามารถระบุตัวเลขทั้งสามนี้ได้อย่างแม่นยำ, ข้อมูลแผ่นป้ายไม่ได้พูดอะไร.
ระหว่างเครื่อง, ซึ่งจ่ายเองภายในสิบสองเดือน, และหนึ่ง, ซึ่งเก็บแต่ฝุ่นเท่านั้น, โดยปกติแล้วจะมีการตัดสินใจหกครั้ง - ทั้งหมดทำไปแล้ว, ก่อนที่จะลงนามในคำสั่งซื้อ.
1. คุณเข้าใจ, สิ่งที่กระบวนการต้องการจริง ๆ?
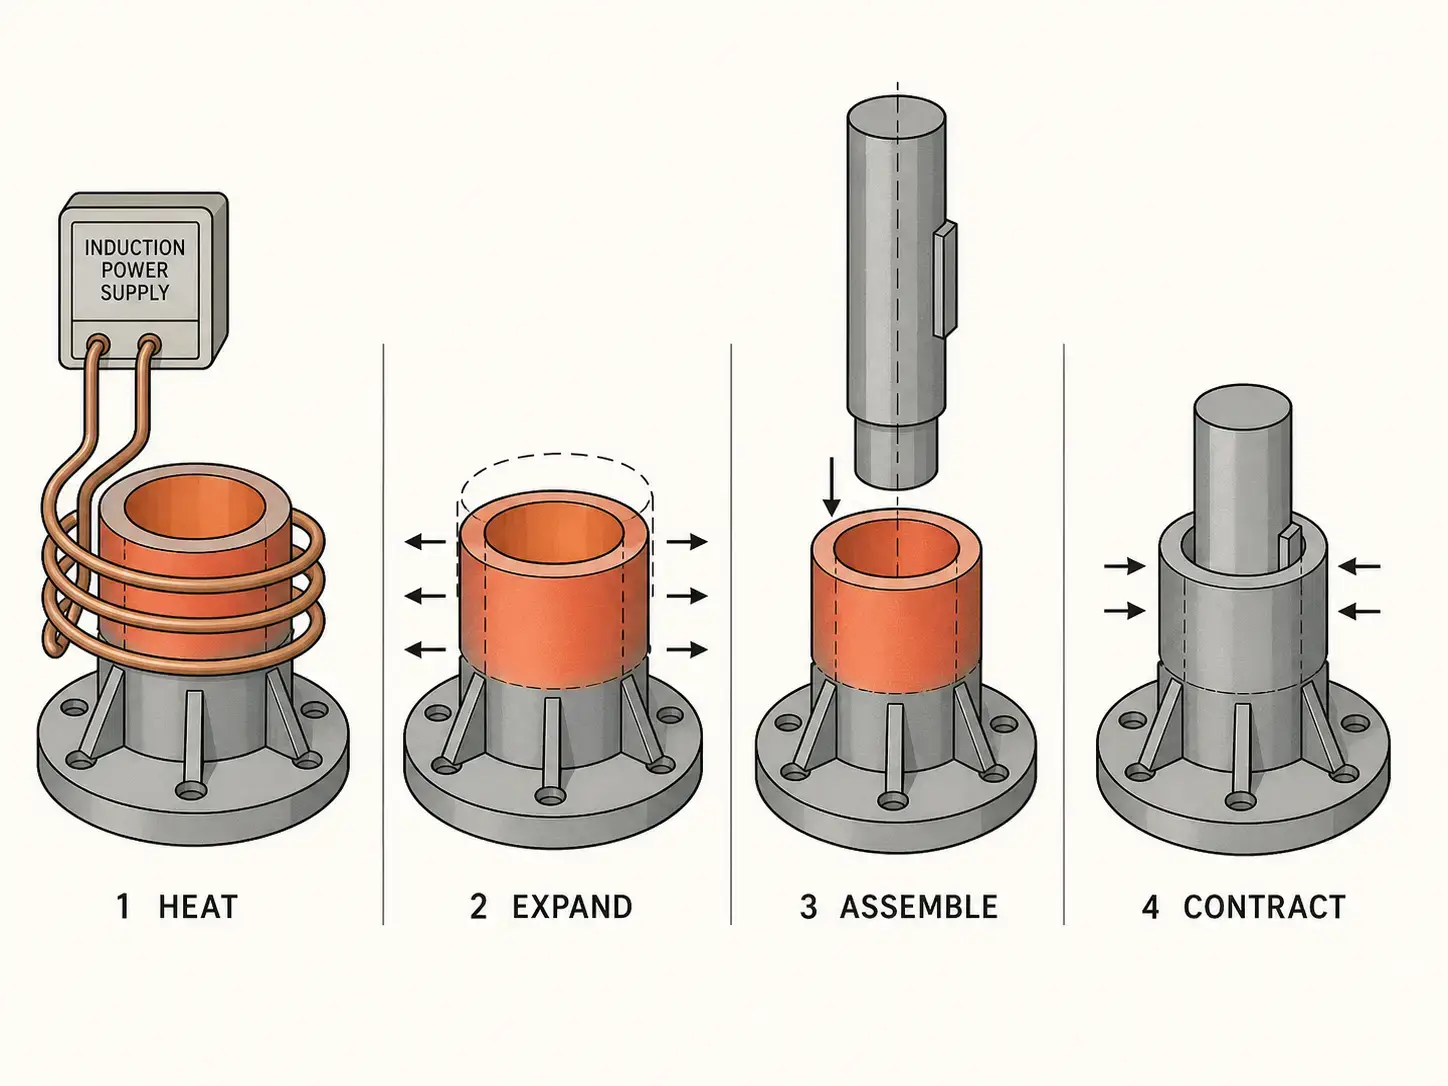
หนึ่ง เครื่องหดตัวด้วยการเหนี่ยวนำ ใช้แม่เหล็กไฟฟ้า การให้ความร้อนด้วยการเหนี่ยวนำ, เพื่อขยายส่วนประกอบที่เป็นโลหะเช่นนี้, ว่าสามารถรองรับอีกส่วนหนึ่งด้วยการกดพอดีได้. หลังการประกอบ ชิ้นส่วนด้านนอกที่ได้รับความร้อนจะเย็นลงและหดตัว, สร้างการเชื่อมต่อทางกลที่แข็งแกร่ง—ไม่มีกาว, โดยไม่ต้องเชื่อม, ไม่มีตัวยึดเชิงกล. การใช้งานทั่วไปคือตัวจับยึดเครื่องมือ, โรเตอร์มอเตอร์, ชุดส่งกำลัง, ที่นั่งแบริ่ง, ข้อต่อ, เพลาและปลอกแขน.
การเหนี่ยวนำจะทำให้ส่วนประกอบร้อนเท่านั้น, ที่ต้องขยาย, ไม่ใช่ทั้งสภา. รอบที่เร็วกว่าเตาอบ, ความแม่นยำในการทำซ้ำดีกว่าหัวเผา, ไม่มีอ่างน้ำมันที่ต้องบำรุงรักษา. ทั้งหมดนี้ไม่สำคัญ, ถ้าช่วงกระบวนการไม่ถูกต้อง.
ก่อนที่คุณจะเปรียบเทียบโมเดลเครื่องจักร, จดประกอบชิ้นส่วนลงบนกระดาษก่อน:
— วัสดุ, คุณภาพและสภาพการชุบแข็งของชิ้นภายนอก
— วัสดุของชิ้นส่วนภายใน
— เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายในและความยาวที่ถูกทำให้ร้อน
— บริเวณที่ต้องการแรงอัดและระยะเคลื่อนที่ในการประกอบที่จำเป็น
— การขยายตัวเป้าหมายหรืออุณหภูมิเป้าหมาย
— อุณหภูมิสูงสุดที่อนุญาต
— สารเคลือบ, การชุบผิวหรือสภาพพื้นผิวของชิ้นส่วน
— เวลาวงจรที่ต้องการและปริมาณการผลิตต่อกะ
— วิธีการบรรทุก: ด้วยมือ, กึ่งอัตโนมัติหรืออัตโนมัติเต็มรูปแบบ
สภาพวัสดุมีความสำคัญ. ถ้าชิ้นส่วนได้รับการชุบแข็งและอบชุบแล้ว, อุณหภูมิการให้ความร้อนระหว่างการหดตัวต้องต่ำกว่าอุณหภูมิอบเดิมอย่างน้อย 20–30°องศาเซลเซียส. หากเกินค่าจำกัดนี้, คุณเสี่ยงต่อการลดความแข็ง, การเปลี่ยนแปลงขนาด หรือความเสียหายต่อสภาพพื้นผิว. สำหรับชิ้นส่วนที่มีขีดจำกัดด้านความร้อนที่เข้มงวดกว่า คุณควรพิจารณาหน้าต่างกระบวนการพร้อมกับพารามิเตอร์ของคุณสำหรับสิ่งนั้น Induktionsanlassen ตรวจสอบ, เพื่อให้แน่ใจว่า, ว่าอุณหภูมิสำรองเพียงพอ.
2. การกำหนดค่าเครื่องจักรแบบใดเหมาะกับการผลิตของคุณ?
เลือกการกำหนดค่าตามส่วนประกอบ, ไม่ได้ขึ้นอยู่กับแคตตาล็อก. Bauteilgeometrie, น้ำหนัก, ปริมาณและประเภทการผลิต, การประกอบดำเนินไปอย่างไรตลอดการผลิตของคุณ, กำหนดเค้าโครง.
| การกำหนดค่า | เหมาะสมที่สุดสำหรับ | ปริมาณโดยทั่วไป |
|---|---|---|
| อุปกรณ์ตั้งโต๊ะ | ที่ใส่เครื่องมือ, แอสเซมบลีที่มีความแม่นยำขนาดเล็ก, ทำงานเกี่ยวกับการผลิตเครื่องมือหรือการบำรุงรักษา | Niedrig |
| แนวตั้ง | คลื่น, พ็อด, โรเตอร์, ลาเกอร์บาว กรุ๊ป — แรงโน้มถ่วงช่วยจัดตำแหน่ง | Niedrig–ปานกลาง |
| แนวนอน | เพลายาว, หลอด, ส่วนประกอบทรงกระบอก, ซึ่งยากต่อการจัดการในแนวตั้ง | Niedrig–โฮช |
| ตารางดัชนีโรตารี | การดำเนินงานหลายสถานี: โหลดแล้ว, ความร้อน, ประกอบ, การขนถ่ายในตำแหน่งที่แยกจากกัน | Mittel–โฮช |
| หุ่นยนต์- / เซลล์สายพานลำเลียง | การผลิตแบบอินไลน์ที่มีรอบเวลาที่เข้มงวด, การติดตามหรือเป้าหมายเพื่อลดภาระงาน | Hoch |
| ด้วยอุปกรณ์ที่กำหนดเอง | ชิ้นส่วนที่หนัก, ไม่สม่ำเสมอหรือชิ้นส่วนที่จัดการยากเกินไปนอกเหนือจากเครื่องมือมาตรฐาน | แตกต่าง |
ผู้ซื้อหลายรายต้องการเครื่องจักร, ที่สามารถครอบคลุมครอบครัวชิ้นส่วนทั้งหมดได้. นี่เป็นสิ่งที่ใช้ได้จริง, ถ้าชิ้นส่วนมีวัสดุที่คล้ายกัน, เส้นผ่านศูนย์กลางและความยาวการให้ความร้อน. เครื่องจักรเครื่องหนึ่ง, แต่หากออกแบบให้ครอบคลุมช่วงที่กว้างเกินไป, มักจะไม่คุ้มค่า, มีราคาแพงหรือยากต่อการบรรจุ. ผู้จัดจำหน่ายที่ดีควรตรวจสอบครอบครัวชิ้นส่วนทั้งหมดของคุณและระบุ, welche Teile Spulen, Vorrichtungen und Rezepte gemeinsam nutzen können. In manchen Fällen bieten zwei kleinere, dedizierte Stationen einen höheren Durchsatz und eine eine einfachere Bedienung als ein überdimensioniertes Universalsystem.
3. ประสิทธิภาพ, ความถี่และรอบเวลา—คุณได้ทดสอบหรือเดา?
Die Leistung bestimmt, wie schnell die Maschine Wärme einbringt. Die Frequenz bestimmt, wo sich die Wärme konzentriert. Beim Schrumpffügen besteht das Ziel darin, ausreichend Wärme in die äußere Komponente einzubringen, um eine gleichmäßige Bohrungsaufweitung über den Passungsbereich zu erzeugen—ไม่ใช่แค่บนพื้นผิวและไม่ลึกมากนัก, ว่าชิ้นส่วนด้านในได้รับความร้อนโดยไม่จำเป็นก่อนการประกอบ.
— เล็กลง, โดยทั่วไปแล้วชิ้นส่วนที่บางกว่าจะใช้ชิ้นส่วนที่สูงกว่า ความถี่ (พลังงานกระจุกตัวอยู่ใกล้ผิวน้ำ, การขยายรูเร็วขึ้นสำหรับส่วนประกอบที่มีผนังบาง)
— โดยทั่วไปแล้วชิ้นส่วนที่ใหญ่หรือหนากว่านั้นต้องการความถี่ที่ต่ำกว่า (การเจาะกระแสที่ลึกขึ้นเพื่อขยายความหนาของผนังทั้งหมด)
— สูงกว่า ประสิทธิภาพ สามารถลดระยะเวลาการทำความร้อนได้, แต่เท่านั้น, ถ้าคอยล์- และการออกแบบส่วนประกอบสนับสนุนการมีเพศสัมพันธ์ที่มีประสิทธิภาพ
— ประสิทธิภาพเกินควบคุมโดยไม่มีการควบคุมที่เหมาะสมจะทำให้เกิดความร้อนสูงเกินไป, จุดร้อนหรือการบิดงอของชิ้นส่วน
อย่าออกแบบแหล่งพลังงานโดยพิจารณาจากเส้นผ่านศูนย์กลางของชิ้นส่วนเพียงอย่างเดียว. ชิ้นส่วนสองชิ้นที่มีเส้นผ่านศูนย์กลางภายนอกเท่ากันอาจต้องการระดับประสิทธิภาพที่ต่างกัน, เมื่อความหนาของผนัง, คุณภาพวัสดุ, ความยาวที่ได้รับความร้อน หรือขีดจำกัดอุณหภูมิเปลี่ยนไป. วิธีเดียว, ในการยืนยันประสิทธิภาพและความถี่, คือการทดสอบการใช้งาน—บันทึกเวลาการให้ความร้อน, อุณหภูมิสุดท้าย, การขยายตัวที่วัดได้, Teileoptik und Wiederholgenauigkeit der Montage an Ihren tatsächlichen Komponenten.
Noch ein Punkt: Ein Aufheizzyklus von fünf Sekunden bedeutet nichts, wenn der Bediener zwanzig Sekunden benötigt, um die Baugruppe zu laden und auszurichten. Der Engpass liegt meist in der Handhabung, nicht in der Erwärmung.
4. ขดลวดถูกออกแบบมาสำหรับชิ้นส่วนของคุณหรือไม่?
Die Induktionssspule ist der Punkt, an dem die Maschine auf das Teil trifft. Selbst eine hochwertige Stromversorgung liefert mit der falschen Spulengeometrie schlechte Ergebnisse. ในระหว่างการเชื่อมแบบหดตัว ขดลวดจะต้องนำพลังงานเข้าสู่โซนทำความร้อนที่ต้องการโดยมีความสม่ำเสมอของเส้นรอบวงที่ดี—การให้ความร้อนที่ไม่สม่ำเสมอทำให้เกิดการขยายตัวที่ไม่สม่ำเสมอ, และการขยายตัวที่ไม่สม่ำเสมอทำให้การประกอบไม่สอดคล้องกัน.
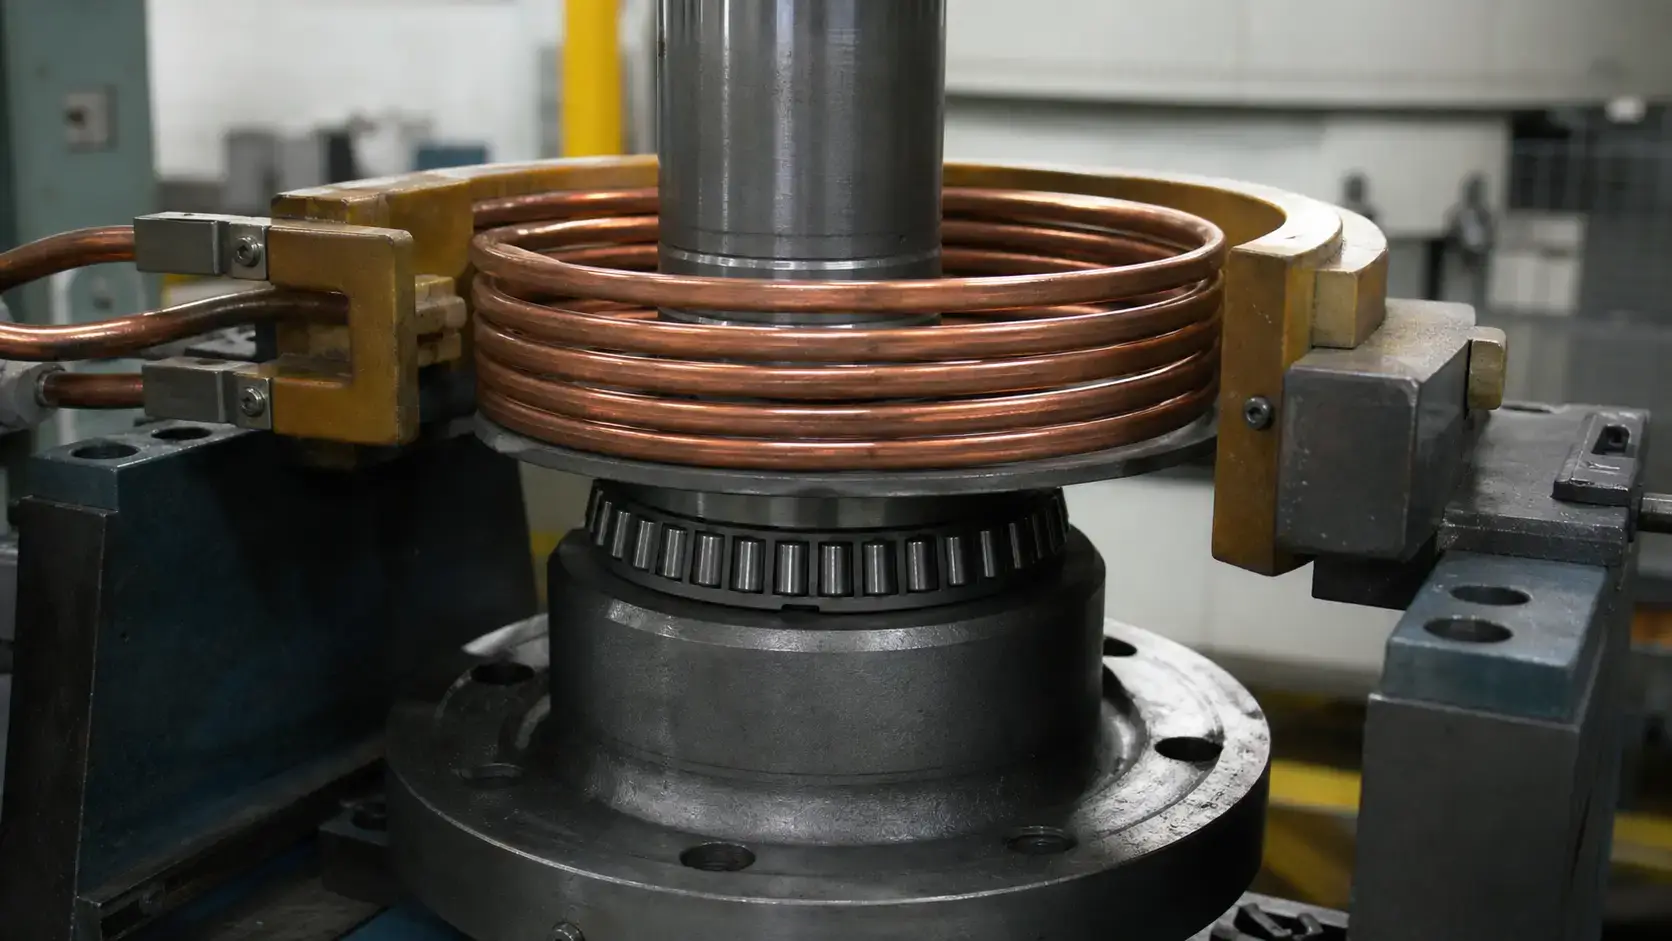
อันที่ดี การออกแบบขดลวดเหนี่ยวนำ คำนึงถึงการหดเข้าร่วม:
| ปัจจัย | สิ่งนี้หมายถึงอะไรสำหรับการเข้าร่วมแบบย่อ |
|---|---|
| ความยาวที่อบอุ่น & ตำแหน่งเจาะ | กำหนดโซนการพันของขดลวด — พลังงานจะต้องไปถึงพื้นที่เชื่อมต่อทั้งหมด |
| ระยะห่างระหว่างขดลวดและชิ้นส่วน | ใหญ่เกินไปจะลดประสิทธิภาพของคัปปลิ้ง; หากแน่นเกินไปอาจเสี่ยงต่อการสัมผัสขณะชาร์จ |
| ความสม่ำเสมอของอุณหภูมิ | การให้ความร้อนไม่สม่ำเสมอ = การขยายตัวไม่สม่ำเสมอ = การประกอบไม่สอดคล้องกันและการวางแนวไม่ตรงที่อาจเกิดขึ้นได้ |
| หัววัดฟลักซ์แม่เหล็ก | จำเป็นต้องอยู่ใกล้ไหล่, หน้าแปลนหรือบริเวณที่ไวต่อความร้อน, เพื่อควบคุมพลังงานในลักษณะที่กำหนดเป้าหมาย |
| การเปลี่ยนแปลงจากส่วนหนึ่งไปอีกส่วนหนึ่ง | แพทเทิร์นความร้อนเลื่อนออกไป; อุปกรณ์ควรรับประกันตำแหน่งชิ้นส่วนที่สม่ำเสมอ |
| ประสิทธิภาพการระบายความร้อนของขดลวด | ต้องทนต่อความร้อนสะสมในกระบวนการผลิต, โดยไม่เบี่ยงเบนหรือขัดข้อง |
| การเข้าถึงเพื่อบำรุงรักษา | การเปลี่ยนขดลวดไม่ควรต้องรื้อเครื่องจักรอย่างกว้างขวาง |
การวางตำแหน่งของขดลวดต่อชิ้นส่วนต้องแม่นยำซ้ำได้. หากผู้ปฏิบัติงานสามารถวางชิ้นส่วนในความสูงต่างกันหรือมีการเลื่อนตำแหน่ง, แพทเทิร์นความร้อนจะเลื่อนออกไป—dies führt zu inkonsistenter Ausdehnung, langsamer Montage oder lokaler Überhitzung. Produktionsvorrichtungen sollten das Teil in Position führen, ohne dass der Bediener in der Nähe eines heißen Bauteils manuell korrigieren muss.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. สำหรับชิ้นส่วนที่มีน้ำหนักมาก สามารถใช้สไลด์ที่ควบคุมด้วยลมหรือเซอร์โวได้, อาจจำเป็นต้องมีกลไกการยกในแนวตั้งหรือการบรรทุกด้วยหุ่นยนต์. การออกแบบอุปกรณ์มักมีความสำคัญพอๆ กับการออกแบบคอยล์.
5. คุณต้องการการควบคุมกระบวนการจริง ๆ แค่ไหน?
อุ่นเครื่อง, การปิดความร้อนเป็นขั้นต่ำ. ระบบการผลิตต้องการพลังงานที่ป้อนซ้ำได้, การวางตำแหน่งส่วนประกอบที่ตรวจสอบได้และการบันทึกกระบวนการ—โดยเฉพาะอย่างยิ่งแล้ว, หากส่วนประกอบมีสภาวะที่ได้รับความร้อน, ที่คุณไม่สามารถเปลี่ยนแปลงได้.
สี่แนวทาง, ตามลำดับความมั่นคงที่เพิ่มขึ้น:
— การควบคุมตามเวลา—ง่าย, มีประสิทธิภาพ, เมื่อชิ้นส่วนที่เข้าเกี่ยวข้องมีความสม่ำเสมอในด้านรูปร่างและอุณหภูมิเริ่มต้น
— การควบคุมตามประสิทธิภาพ—รักษาระดับประสิทธิภาพที่กำหนดและปรับตัวกับความผันผวนของโหลดเล็กน้อย
— การป้อนกลับของอุณหภูมิ (เครื่องวัดอินฟราเรดหรือเซ็นเซอร์สัมผัส)—ให้การปกป้องที่ดีที่สุด, เมื่อขอบเขตอุณหภูมิเข้มงวดหรือเมื่อสภาวะเริ่มต้นแตกต่างกันในแต่ละชิ้นส่วน
— การควบคุมตามสูตร—speichert Parameter je Teilenummer und reduziert Einrichtfehler des Bedieners bei Umrüstungen
Wenn Rückverfolgbarkeit wichtig ist, spezifizieren Sie Folgendes:
— Leistungsregelung im geschlossenen Regelkreis mit Echtzeitanpassung
— Teileanwesenheitserkennung (verhindert Trockenbetrieb und ausgelassene Zyklen)
— Überwachung des Spulenkühlstroms mit Alarmschwelle
— Datenprotokollierung mit zeitgestempelten Zyklusaufzeichnungen
— Barcode- oder MES-Integration für Rückverfolgbarkeit auf Teileebene
— การเข้าถึงพารามิเตอร์ที่มีรหัสผ่านเพื่อป้องกันการปรับเปลี่ยนโดยไม่ได้รับอนุญาต
อย่าเพียงแค่ทำงานอัตโนมัติ, เพราะคุณทำได้. เครื่องวางโต๊ะแบบแมนนวลคือเครื่องที่เหมาะสมสำหรับการสร้างเครื่องมือ, การบำรุงรักษาและชิ้นส่วนที่มีจำนวนการผลิตต่ำ. เซลล์อัตโนมัติเต็มรูปแบบคุ้มค่า, เมื่อเวลาการผลิตต่อรอบลดลงต่ำกว่า 30 วินาที หรือเมื่อการติดตามและต้นทุนแรงงานส่งผลต่อความคุ้มทุน. หากคุณไม่สามารถระบุเวลาในการคืนทุนสำหรับการทำงานอัตโนมัติเป็นลายลักษณ์อักษร, คุณอาจยังไม่ต้องการมัน.
6. มันสามารถทนต่อสภาพแวดล้อมการผลิตของคุณได้หรือไม่?
หนึ่ง เครื่อง Induction Shrink Fit กำลังทำงานอยู่ในการผลิต. เชื้อจุดไฟ, น้ำมัน, ขี้กบ, หมอกน้ำหล่อเย็น, การสั่นสะเทือน, รถยกจราจรและผู้ควบคุมรถในกะที่ 3, ซึ่งโหลดชิ้นส่วนต่างจากผู้ปฏิบัติงานในกะแรก—ทั้งหมดนี้ส่งผลต่อความน่าเชื่อถือ. ระบุสำหรับสภาพแวดล้อมนี้.
การระบายความร้อนเป็นสิ่งสำคัญอันดับแรก, สิ่งที่ต้องตีความให้ถูกต้อง. การระบายความร้อนที่ไม่เพียงพอจะทำให้อายุการใช้งานของแหล่งจ่ายไฟสั้นลง, ทำให้เกิดข้อความแสดงข้อผิดพลาดที่น่ารำคาญและทำให้ความร้อนไม่สม่ำเสมอ. ระบบอุตสาหกรรมส่วนใหญ่ใช้ระบบปิด Wasserkühlsystem. ตรวจสอบอัตราการไหล, ความดัน, ช่วงการนำไฟฟ้าและอุณหภูมิก่อนซื้อ—น้ำในบ้านไม่เหมาะสมเสมอไปหากไม่มีการกรองหรือการแลกเปลี่ยนความร้อน.
ข้อกำหนดด้านความปลอดภัยขึ้นอยู่กับอุณหภูมิของส่วนประกอบ, เค้าโครงเครื่อง, ระดับแรงดันไฟฟ้าและการเข้าถึงของผู้ปฏิบัติงาน. ต้องมีขั้นต่ำ:
— ปกป้องและล็อคชิ้นส่วนที่ร้อนและจุดหนีบ
— สวิตช์ไม่ใช่แบบออสเตรเลียอยู่ในระยะที่ผู้ควบคุมสามารถเข้าถึงได้
— การป้องกันสำหรับขดลวด- และแรงดันบัส
— การแสดงสถานะรอบชัดเจน, มองเห็นได้จากตำแหน่งผู้ควบคุม
— การเข้าถึง Lockout/Tagout สำหรับการบำรุงรักษา
หากทีมบำรุงรักษาของคุณต้องใช้บันได, กระจก และประแจหกเหลี่ยมสามตัว, เพียงเพื่อทดสอบขดลวดหนึ่งตัว, แสดงว่าเครื่องจักรถูกออกแบบโดยใครบางคน, ที่ไม่เคยทำงานบนสายการผลิต. ขดลวด, ท่อ, อุปกรณ์และเซ็นเซอร์ต้องสามารถเข้าถึงได้. การปรับเครื่องบ่อยครั้งต้องการความรวดเร็ว, การเปลี่ยนขดลวดที่ทำซ้ำได้—ไม่ต้องปรับตั้งใหม่, ไม่ต้องเดา. เครื่องจักรข้างศูนย์แปรรูปต้องได้รับการป้องกันจากเศษชิ้นงานและหมอกของน้ำหล่อเย็น. เครื่องจักรในโรงตีเหล็กต้องการอุปกรณ์ป้องกันที่แข็งแรงขึ้น, การระบายความร้อนและแผงควบคุมที่ทนทานขึ้น, ซึ่งง่ายพอ, ที่จะใช้งานด้วยถุงมือ.
โครงและเครื่องมือต้องรองรับชิ้นส่วนอย่างปลอดภัยในระหว่างการให้ความร้อนและการประกอบ. ท่าทางการทำงานที่ไม่ดีหรืออุปกรณ์ที่ไม่มั่นคงทำให้เกิดปัญหาด้านคุณภาพ, แม้ว่ากระบวนการให้ความร้อนจะถูกต้อง. ทุกส่วนประกอบของ ระบบให้ความร้อนด้วยการเหนี่ยวนำ ต้องทำงานร่วมกันภายใต้สภาพการผลิต—ไม่ใช่แค่ในแผ่นเสนอราคา.
ข้อค้นพบที่สำคัญ
หกการตัดสินใจ. หากคุณตัดสินใจผิดเพียงข้อเดียว, เครื่องจักรจะทำงานต่ำกว่าประสิทธิภาพของมัน. หากคุณตัดสินใจผิดสองข้อ, คุณจะต้องซื้อเครื่องจักรที่สองภายในสองปี. ค่าประสิทธิภาพปรากฏอยู่บนป้ายระบุรุ่น. ทุกอย่างอื่น—การกำหนดกระบวนการ, การกำหนดค่าเครื่องจักร, ความถี่, รูปทรงของขดลวด, ตรรกะการควบคุม, ความเข้ากันได้กับโรงงานผลิต—จะถูกตัดสิน, ก่อนที่ข้อเสนอจะถูกเขียน. นำภาพวาดชิ้นส่วนมา, ข้อมูลการประกบ, ขอบเขตอุณหภูมิและเวลาจริงสำหรับการสนทนาครั้งแรกกับผู้จัดจำหน่ายของคุณ. หากข้อเสนอของเขาทิ้งหนึ่งในหกด้านที่กล่าวถึงข้างต้น, มองหาผู้จัดจำหน่ายรายอื่น.
F: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpffügemaschine auszulegen?
ก: Teilezeichnungen, Materialdaten, Passungstoleranzen, erforderliche Aufweitung oder Zieltemperatur, erwärmte Länge, อัตราการผลิต, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich dich auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
ก: ใช่, โดยปกติจะเร็วกว่าอย่างชัดเจน. การเหนี่ยวนำให้ความร้อนเฉพาะส่วนภายนอกเท่านั้นและทำให้อุณหภูมิขยายตัวภายในไม่กี่วินาทีแทนที่จะเป็นนาที. นอกจากนี้ยังใช้พลังงาน, ลดพื้นที่ติดตั้งและการสัมผัสความร้อนที่ไม่จำเป็นต่อชิ้นงานทั้งหมด. เตาอบยังคงเหมาะสำหรับการผลิตจำนวนเล็กหรือชิ้นงานขนาดใหญ่มาก, ซึ่งเวลาของรอบไม่ใช่ข้อจำกัดที่สำคัญ.
F: เครื่องหดติดด้วยระบบเหนี่ยวนำสามารถประมวลผลชิ้นงานหลายขนาดได้หรือไม่?
ก: ใช่, ถ้าครอบครัวของชิ้นงานได้รับการตรวจสอบแล้วระหว่างการออกแบบ. ระบบต้องการขดลวดหลายตัว, อุปกรณ์และสูตรที่บันทึกไว้. ถ้าพื้นที่นั้นใหญ่เกินไป, สถานีเฉพาะสองสถานีมักสามารถทำงานได้มีประสิทธิภาพมากกว่าเครื่องจักรขนาดใหญ่หนึ่งเครื่อง.
รับการทดสอบการใช้งานสำหรับกระบวนการหดประกอบของคุณ
ส่งแบบชิ้นส่วนและข้อกำหนดการจับคู่ของคุณมาให้เรา. เราจะบอกคุณ, พลังงานใด, ความถี่และการกำหนดค่าขดลวดใดที่เหมาะสม—ก่อนที่คุณจะลงทุนซื้ออุปกรณ์.










