
Bevor Sie eine Induktions-Schrumpfmaschine kaufen: 6 wichtige Entscheidungen
Die meisten Käufe einer Induktions-Schrumpfmaschine beginnen mit einer Leistungsangabe. Sie sollten mit einer Teilezeichnung beginnen. Die Kilowatt sind wichtig, aber sie beantworten eine Frage, die Sie noch nicht gestellt haben: Wie viel Ausdehnung benötigen Sie, wie schnell und wie reproducierbar? Wenn Sie diese diese drei Zahlen nicht genau festlegen können, sagt die Typenschildangabe nichts aus.
Zwischen einer Maschine, die sich innerhalb von zwölf Monaten amortisiert, und einer, die nur Staub ansetzt, liegen meist sechs Entscheidungen — alle getroffen, bevor die Bestellung unterschrieben wird.
1. Verstehen Sie, was der Prozess tatsächlich erfordert?
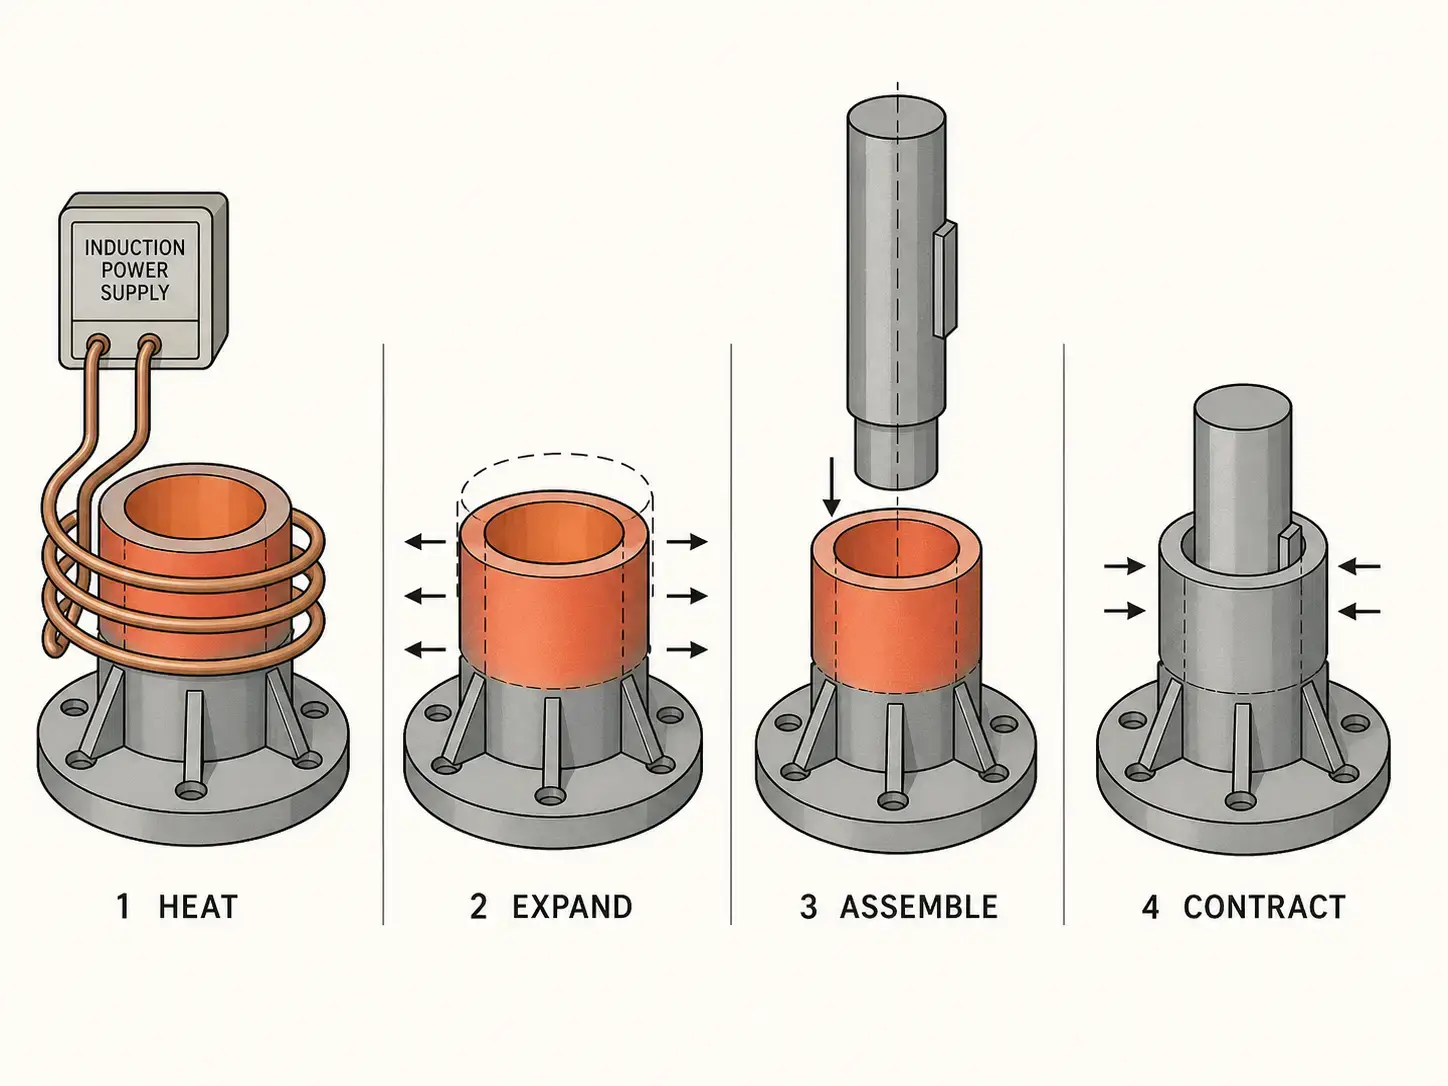
Eine Induktions-Schrumpfmaschine nutzt elektromagnetische Induktionserwärmung, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, ohne mechanische Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebebaugruppen, Lagersitze, Kupplungen, Wellen und Hülsen.
Induktion erwärmt nur das Bauteil, das ausgedehnt werden muss, nicht die gesamte Baugruppe. Schnellere Zyklen als ein Ofen, melhor precisão de repetição do que um queimador, sem banho de óleo a manter. Tudo isso é irrelevante, quando a janela do processo está errada.
Antes de comparar modelos de máquinas, primeiro coloque o conjunto no papel:
— Material, Qualidade e estado tratado termicamente da peça exterior
— Material da peça interior
— Diâmetro exterior, Diâmetro interior e comprimento aquecido
— Área de ajuste por pressão e folga de montagem necessária
— Expansão alvo ou temperatura alvo
— Temperatura máxima admissível
— Revestimentos, Galvanizações ou estados de superfície da peça
— Erforderliche Zykluszeit und Produktionsvolumen pro Schicht
— Método de carregamento: manuell, halbautomatisch oder vollautomatisch
Der Materialzustand ist entscheidend. Wenn das Teil bereits gehärtet und angelassen wurde, muss die Erwärmungstemperatur beim Schrumpfen mindestens 20–30°C unter der ursprünglichen Anlasstemperatur bleiben. Wird dieser Grenzwert überschritten, riskieren Sie eine Verringerung der Härte, Maßänderungen oder eine Beeinträchtigung des Oberflächenzustands. Bei Teilen mit engeren thermischen Grenzen sollten Sie das Prozessfenster zusammen mit Ihren Parametern für das endurecimento por indução verificar, um sicherzustellen, dass die Temperaturreserve ausreicht.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Escolha a configuração com base na peça, não com base no catálogo. Bauteilgeometrie, Peso, O volume de produção e o tipo, como o conjunto passa pela sua produção, determinam o layout.
| Configuração | Mais adequada para | Volume típico |
|---|---|---|
| Dispositivo de bancada | Porta-ferramentas, Pequenos conjuntos de precisão, Trabalhar na construção de ferramentas ou na manutenção | Niedrig |
| Vertical | Eixos, Casquilhos, Rotores, Conjuntos de rolamentos — A gravidade ajuda na orientação | Niedrig–médio |
| Horizontal | Eixos longos, Tubos, Componentes cilíndricos, die vertikal nur schwer zu handhaben sind | Niedrig–hoch |
| Rundschalttisch | Mehrstationenbetrieb: Beladen, Erwärmen, Montieren, Entladen an separaten Positionen | Mittel–hoch |
| Roboter- / Förderzelle | Inline-Produktion mit enger Taktzeit, Rückverfolgbarkeit oder Zielen zur Reduzierung des Arbeitsaufwands | Hoch |
| Com dispositivo personalizado | Pesado, Componentes irregulares ou difíceis de manusear além das ferramentas padrão | Varia |
Muitos compradores precisam de uma máquina, que possa abranger toda uma família de peças. Isto é viável, quando as peças apresentam materiais semelhantes, diâmetros e comprimentos de aquecimento. Uma máquina, que, no entanto, é projetada para uma gama demasiado ampla, frequentemente será ineficiente, cara ou difícil de carregar. Um bom fornecedor deve analisar toda a sua família de peças e determinar, welche Teile Spulen, Vorrichtungen und Rezepte gemeinsam nutzen können. In manchen Fällen bieten zwei kleinere, dedizierte Stationen einen höheren Durchsatz und eine einfachere Bedienung als ein überdimensioniertes Universalsystem.
3. Potência, Frequenz und Zykluszeit—haben Sie getestet oder geraten?
Die Leistung bestimmt, wie schnell die Maschine Wärme einbringt. Die Frequenz bestimmt, wo sich die Wärme konzentriert. Beim Schrumpffügen besteht das Ziel darin, ausreichend Wärme in die äußere Komponente einzubringen, um eine gleichmäßige Bohrungsaufweitung über den Passungsbereich zu erzeugen—nicht nur an der Oberfläche und nicht so tief, dass das Innenteil vor der Montage unnötig erwärmt wird.
— Kleinere, dünnere Teile verwenden typischerweise eine höhere Frequência (Energie konzentriert sich nahe der Oberfläche, schnellere Bohrungsaufweitung bei dünnwandigen Komponenten)
— Größere oder dickere Teile erfordern im Allgemeinen niedrigere Frequenzen (tiefere Strompenetration zur Ausdehnung der gesamten Wandstärke)
— Höhere Potência kann die Erwärmungszeit verkürzen, jedoch nur, wenn Spulen- und Bauteildesign eine effiziente Kopplung unterstützen
— Desempenho excessivo sem controlo adequado conduz a sobreaquecimento, Pontos quentes ou deformação de componentes
Não dimensione a fonte de alimentação apenas com base no diâmetro da peça. Duas peças com o mesmo diâmetro exterior podem necessitar de níveis de potência diferentes, quando a espessura da parede, qualidade do material, comprimento aquecido ou limite de temperatura mudam. A única forma, de confirmar potência e frequência, são testes de aplicação—documente o tempo de aquecimento, temperatura final, expansão medida, Teileoptik und Wiederholgenauigkeit der Montage an Ihren tatsächlichen Komponenten.
Noch ein Punkt: Ein Aufheizzyklus von fünf Sekunden bedeutet nichts, wenn der Bediener zwanzig Sekunden benötigt, um die Baugruppe zu laden und auszurichten. O gargalo está geralmente na manipulação, não no aquecimento.
4. Ist die Spule für Ihr Teil ausgelegt?
A bobina de indução é o ponto, em que a máquina entra em contacto com a peça. Mesmo uma fonte de alimentação de alta qualidade fornece resultados ruins com a geometria de bobina errada. Na montagem por contração, a bobina deve introduzir a energia com boa uniformidade circumferencial na zona de aquecimento requerida—o aquecimento desigual leva a uma dilatação desigual, e a dilatação desigual torna a montagem inconsistente.
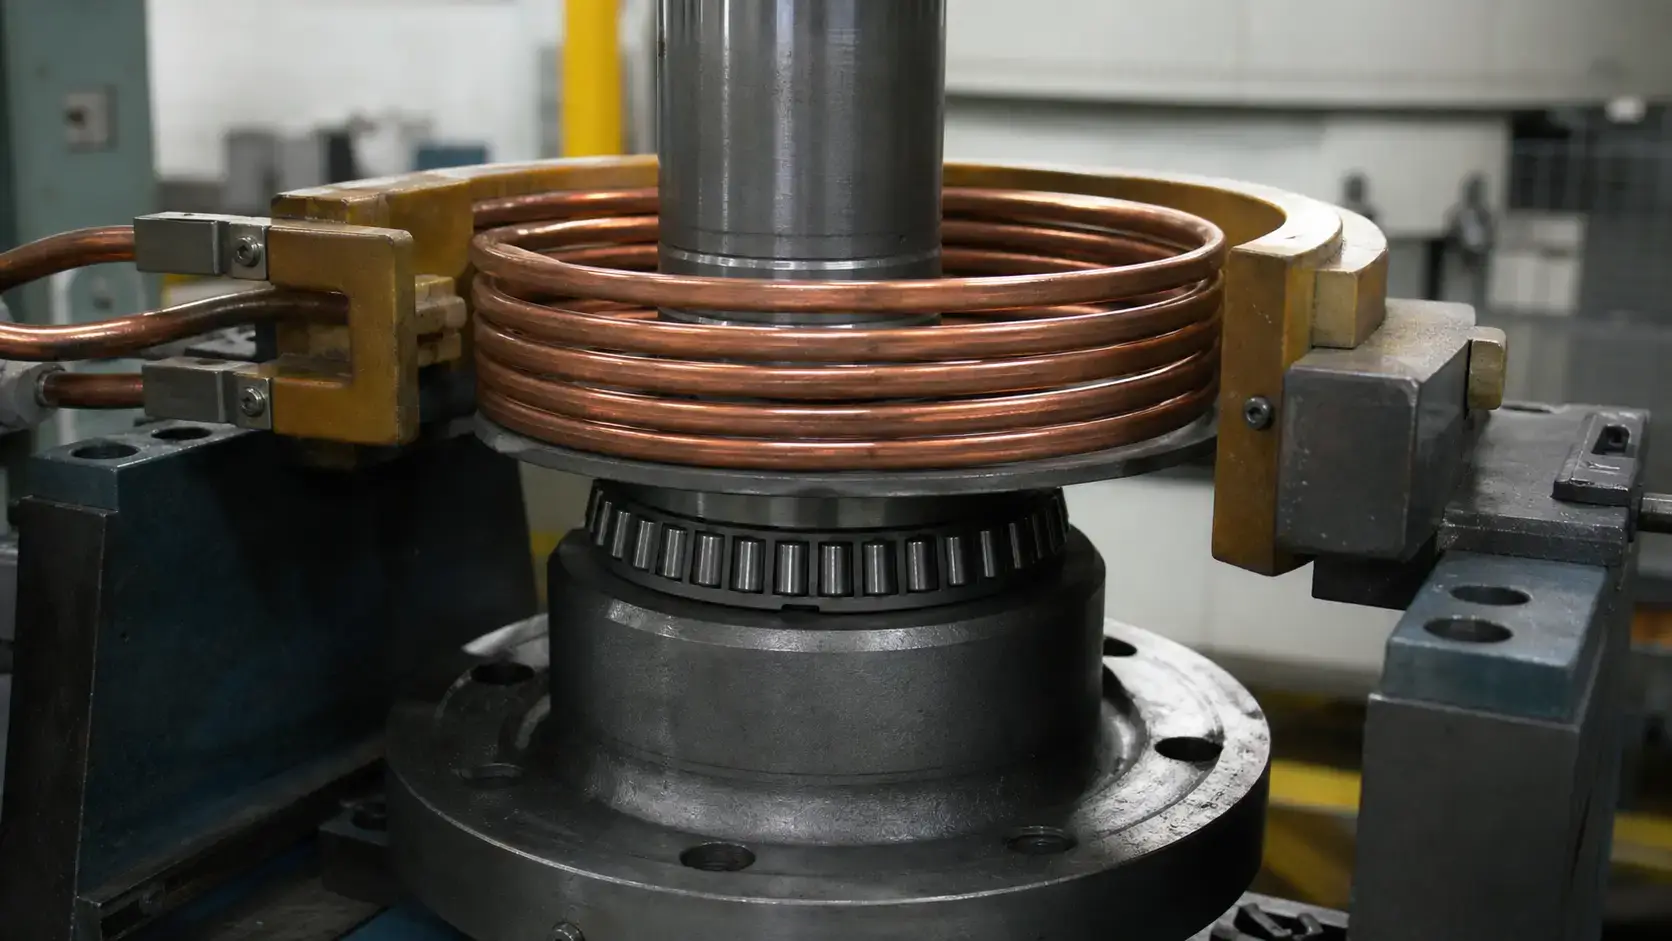
Um bom Design de bobinas de indução para a montagem por contração deve considerar:
| Fator | O que isso significa para a montagem por contração |
|---|---|
| Comprimento aquecido & Posição do furo | Determina a zona de enrolamento da bobina — a energia deve atingir toda a área de junção |
| Distância entre a bobina e a peça | Demasiado grande reduz a eficiência de acoplamento; muito apertado apresenta risco de contacto ao carregar |
| Uniformidade da temperatura | Ungleichmäßige Erwärmung = ungleichmäßige Ausdehnung = inkonsistente Montage und mögliche Fehlausrichtung |
| Magnetische Flusskonzentratoren | Erforderlich in der Nähe von Schultern, Flanschen oder wärmeempfindlichen Bereichen, um die Energie gezielt zu lenken |
| Variation von Teil zu Teil | Desloca o padrão de aquecimento; o dispositivo deve garantir uma colocação consistente das peças |
| Desempenho de arrefecimento da bobina | Deve suportar a carga térmica contínua na produção, sem deriva ou falha |
| Acesso de manutenção | A substituição da bobina não deve exigir uma desmontagem extensa da máquina |
A posição da bobina em relação à peça deve ser repetível com precisão. Se um operador puder colocar a peça em diferentes alturas ou com deslocamento, o padrão de aquecimento desloca-se—dies führt zu inkonsistenter Ausdehnung, langsamer Montage oder lokaler Überhitzung. Produktionsvorrichtungen sollten das Teil in Position führen, ohne dass der Bediener in der Nähe eines heißen Bauteils manuell korrigieren muss.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. Bei schwereren Teilen können pneumatische oder servogesteuerte Schlitten, vertikale Hubmechanismen oder robotergestütztes Laden erforderlich sein. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Wärme ein, Wärme aus ist das Minimum. Ein Produktionssystem benötigt eine wiederholbare Energieeinbringung, eine verifizierbare Bauteilpositionierung und eine Prozessaufzeichnung—insbesondere dann, wenn das Bauteil einen wärmebehandelten Zustand aufweist, den Sie sich nicht leisten können zu verändern.
Quatro abordagens, por ordem crescente de segurança:
— Controlo baseado no tempo—simples, eficaz, quando as peças recebidas são consistentes em termos de geometria e temperatura inicial
— Controlo baseado no desempenho—mantém um nível de desempenho definido e ajusta-se a pequenas variações da carga
— Retroalimentação de temperatura (Pirómetro infravermelho ou sensor de contacto)—oferece a melhor proteção, quando os limites de temperatura são estreitos ou quando as condições iniciais variam de peça para peça
— Controlo baseado na receita—guarda parâmetros por número de peça e reduz erros de configuração do operador durante alterações
Quando a rastreabilidade é importante, especificar o seguinte:
— controlo de desempenho em malha fechada com ajuste em tempo real
— detecção de presença de peças (previne funcionamento a seco e ciclos omitidos)
— monitorização da corrente de arrefecimento da bobina com limite de alarme
— registo de dados com registos de ciclos com carimbo de hora
— código de barras- ou integração MES para rastreabilidade ao nível da peça
— Acesso a parâmetros protegido por palavra-passe para evitar ajustes não autorizados
Não automatize apenas, porque pode. Uma máquina de bancada manual é a máquina certa para construção de ferramentas, Manutenção e famílias de peças com baixas quantidades. Uma célula totalmente automatizada vale a pena, quando o tempo de ciclo cai abaixo de 30 segundos ou quando a rastreabilidade e os custos de mão-de-obra desequilibram a equação. Se não conseguir quantificar por escrito o tempo de amortização da automação, brauchen Sie sie wahrscheinlich noch nicht.
6. Übersteht sie Ihre Fertigungsumgebung?
Eine Induktions-Schrumpfpassungsmaschine läuft in der Fertigung. Zunder, Öl, Späne, Kühlmittelnebel, Vibrationen, Staplerverkehr und der Bediener in der dritten Schicht, der Teile anders lädt als der Bediener in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Die Kühlung ist das Erste, was richtig ausgelegt werden muss. Unzureichende Kühlung verkürzt die Lebensdauer der Stromversorgung, causa mensagens de erro incômodas e leva a aquecimento inconsistente. A maioria dos sistemas industriais utiliza um sistema de refrigeração a água fechado Sistema de refrigeração a água. Verifique a taxa de fluxo, Pressão, Condutividade e faixa de temperatura antes da compra—A água potável nem sempre é adequada sem filtração ou permutador de calor.
Os requisitos de segurança dependem da temperatura dos componentes, Disposição da máquina, Nível de tensão e acesso do operador. O mínimo necessário é:
— Dispositivos de proteção e bloqueios em peças quentes e pontos de esmagamento
— Interruptor de emergência ao alcance do operador
— Proteção para bobinas- e tensão de barramento
— Indicação clara do estado do ciclo, visível a partir da posição do operador
— Acesso de bloqueio/etiquetagem para manutenção
Se a sua equipa de manutenção precisa de uma escada, um espelho e três chaves Allen, apenas para verificar uma bobina, a máquina foi projetada por alguém, que nunca trabalhou numa linha de produção. Bobinas, Mangueiras, Dispositivos e sensores devem ser acessíveis. Trocas frequentes requerem rapidez, wiederholbare Spulenwechsel—keine Neuausrichtung, kein Rätselraten. Eine Maschine neben Bearbeitungszentren benötigt Schutz vor Spänen und Kühlmittelnebel. Eine Maschine in einer Schmiedehalle braucht stärkere Schutzvorrichtungen, robustere Kühlung und Bedienelemente, die einfach genug sind, um sie mit Handschuhen zu bedienen.
Rahmen und Werkzeuge müssen das Bauteil während Erwärmung und Montage sicher stützen. Schlechte Ergonomie oder instabile Vorrichtungen verursachen Qualitätsprobleme, selbst wenn der Erwärmungsprozess korrekt ist. Jede Komponente des Induktionserwärmungssystems muss unter Produktionsbedingungen zusammenarbeiten—nicht nur auf dem Angebotsblatt.
Principais conclusões
Sechs Entscheidungen. Treffen Sie auch nur eine davon falsch, bleibt die Maschine hinter ihrer Leistung zurück. Treffen Sie zwei falsch, kaufen Sie innerhalb von zwei Jahren eine zweite Maschine. Die Leistungsangabe steht auf dem Typenschild. Alles andere—Prozessdefinition, Maschinenkonfiguration, Frequência, Geometria da bobina, Steuerungslogik, Kompatibilität mit der Fertigungshalle—será decidido, antes de que a oferta seja elaborada. Traga desenhos das peças, Dados de ajuste, Limites de temperatura e um tempo de ciclo realista para a primeira conversa com o seu fornecedor. Se a sua proposta omitir uma das seis áreas mencionadas acima, procure outro fornecedor.
F: Que informações um fornecedor necessita, para projetar uma máquina de fixação por encolhimento por indução?
A: Desenhos das peças, Dados de material, Tolerâncias de ajuste, Expansão necessária ou temperatura alvo, Comprimento aquecido, Taxa de produção, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
A: Ja, in der Regel deutlich schneller. Induktion erwärmt nur die äußere Komponente lokal und bringt sie in Sekunden statt in Minuten auf Ausdehnungstemperatur. Außerdem werden Energieverbrauch, Stellfläche und unnötige Wärmeeinwirkung auf das gesamte Teil reduziert. Öfen können weiterhin für Kleinserien oder sehr große Bauteile geeignet sein, bei denen die Taktzeit nicht die wichtigste Einschränkung ist.
F: Kann eine Induktions-Schrumpffügemaschine mehrere Teilegrößen verarbeiten?
A: Ja, wenn die Teilefamilie bereits während der Konstruktion geprüft wird. Das System benötigt mehrere Spulen, Vorrichtungen und gespeicherte Rezepte. Wenn der Bereich zu groß ist, d.
Erhalten Sie eine Anwendungsprüfung für Ihren Schrumpffügeprozess
Senden Sie uns Ihre Teilezeichnungen und Passungsanforderungen. Nós dizemos-lhe, welche Leistung, Frequenz und Spulenkonfiguration sinnvoll ist—bevor Sie Geld in Ausrüstung investieren.










