
Bevor Sie eine Induktions-Schrumpfmaschine kaufen: 6 wichtige Entscheidungen
يبدأ معظم مشتريات آلة الانكماش بالحث بتحديد القدرة الكهربائية. يجب أن تبدأ برسم للقطعة. الكيلوواط مهم, لكنه يجيب على سؤال, لم تُطرحه بعد: كمية التمدد التي تحتاجها, كم السرعة ومدى قابلية التكرار? إذا لم تتمكن من تحديد هذه الأرقام الثلاثة بدقة, فلن تقول بيانات لوحة النوع شيئًا.
بين آلة, تستثمر نفسها خلال اثني عشر شهرًا, وأخرى, مجرد غبار يتراكم, liegen meist sechs Entscheidungen — alle getroffen, bevor die Bestellung unterschrieben wird.
1. Verstehen Sie, was der Prozess tatsächlich erfordert?
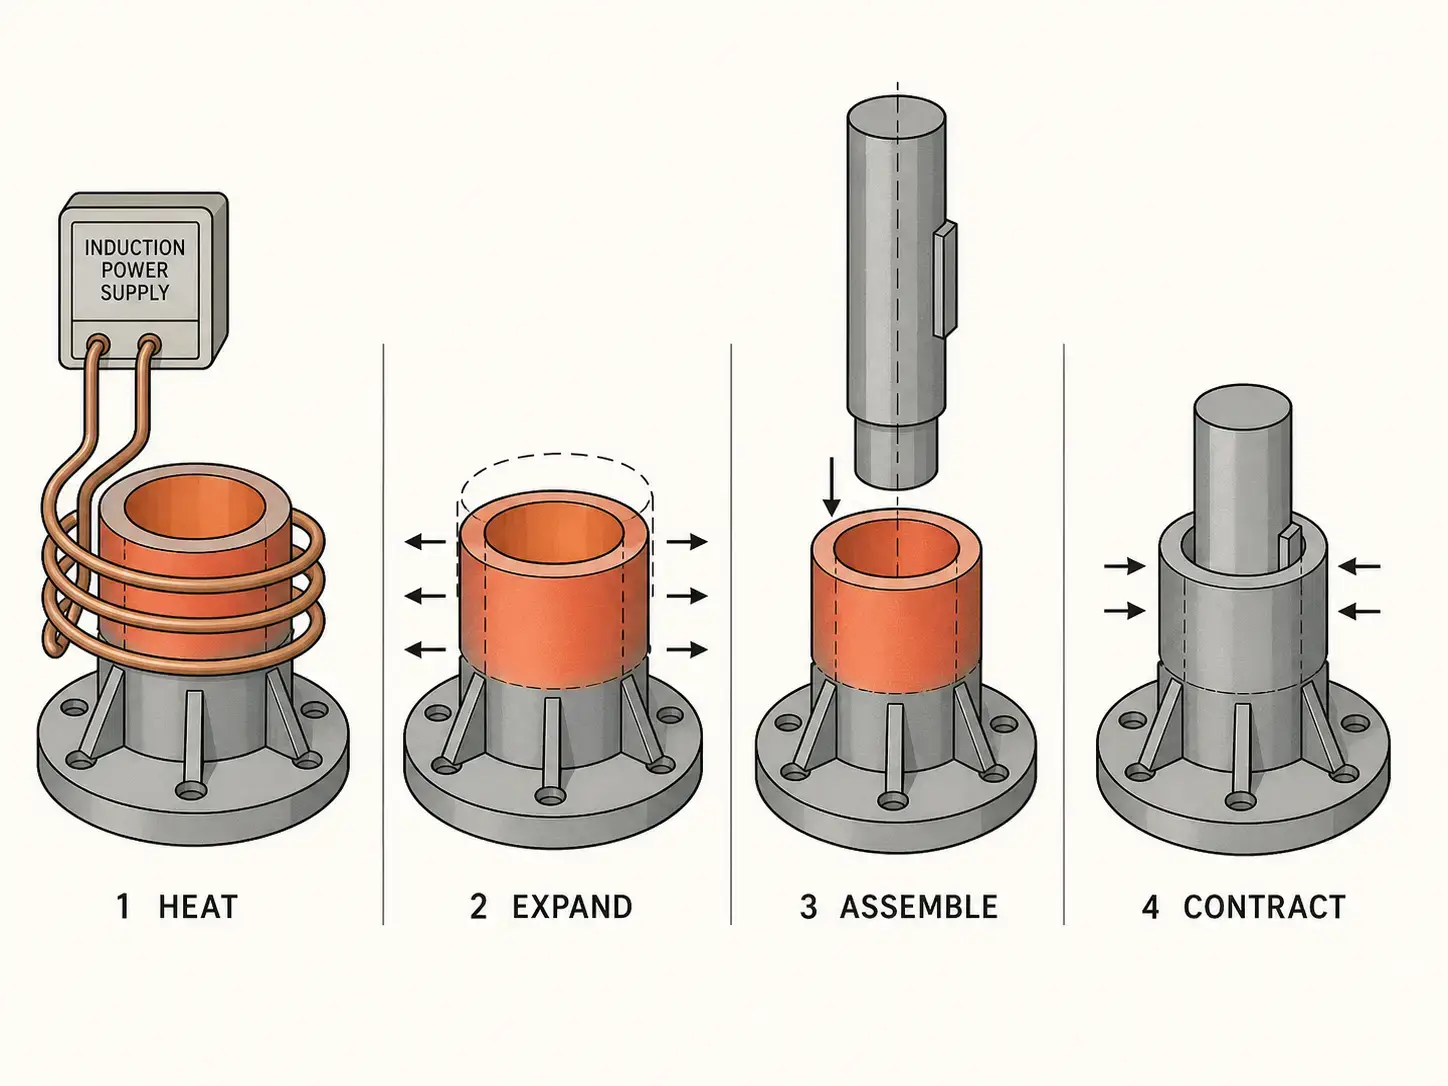
واحدة آلة الانكماش بالحث nutzt elektromagnetische تسخين بالتحريض, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, ohne mechanische Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebebaugruppen, Lagersitze, Kupplungen, Wellen und Hülsen.
Induktion erwärmt nur das Bauteil, الذي يجب أن يتمدد, ليست مجموعة البناء بأكملها. دورات أسرع من الفرن, دقة تكرار أفضل من الموقد, لا يوجد حمام زيت يحتاج للصيانة. كل هذا غير ذي صلة, إذا كانت نافذة العملية خاطئة.
قبل أن تقارن نماذج الآلات, أولاً قم بوضع مجموعة البناء على الورق:
— مادة, جودة وحالة المعالجة الحرارية للعنصر الخارجي
— مادة العنصر الداخلي
— القطر الخارجي, القطر الداخلي والطول المسخن
— منطقة الجلوس بالضغط والفجوة المطلوبة للتركيب
— التمدد المستهدف أو درجة الحرارة المستهدفة
— الحد الأقصى للحرارة المسموح بها
— الطلاءات, الصفائح أو حالات سطح الجزء
— الزمن المطلوب لكل دورة وحجم الإنتاج لكل طبقة
— طريقة التحميل: يدوي, نصف آلي أو آلي بالكامل
حالة المادة هي العامل الحاسم. إذا كان الجزء قد تم تقويته وتخميره بالفعل, يجب أن تظل درجة حرارة التسخين أثناء الانكماش أقل بما لا يقل عن 20–30°درجة مئوية عن درجة حرارة التخمير الأصلية. إذا تم تجاوز هذا الحد الأقصى, فأنت تخاطر بخفض الصلابة, Maßänderungen oder eine Beeinträchtigung des Oberflächenzustands. Bei Teilen mit engeren thermischen Grenzen sollten Sie das Prozessfenster zusammen mit Ihren Parametern für das التسخين بالحث التحقق, um sicherzustellen, dass die Temperaturreserve ausreicht.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Wählen Sie die Konfiguration anhand des Bauteils, ليس وفقًا للكتالوج. هندسة المكونات, الوزن, حجم الإنتاج ونوعه, كيفية مرور مجموعة التجميع عبر عملية التصنيع الخاصة بك, تحديد تخطيط.
| تكوين | الأفضل لـ | الحجم النموذجي |
|---|---|---|
| جهاز طاولة | حامل أدوات, مجموعات تجميع دقيقة صغيرة, العمل في صناعة الأدوات أو في الصيانة | Niedrig |
| عمودي | Wellen, أغلفة, دوارات, مجموعات محامل — الجاذبية تساعد في المحاذاة | Niedrig–متوسط |
| أفقي | محاور طويلة, الأنابيب, مكونات أسطوانية, التي يصعب التعامل معها عموديًا | Niedrig–مرتفع |
| طاولة دوارة | تشغيل متعدد المحطات: التحميل, التسخين, التجميع, التفريغ في مواقع منفصلة | Mittel–مرتفع |
| روبوت- / Förderzelle | Inline-Produktion mit enger Taktzeit, قابلية التتبع أو أهداف لتقليل عبء العمل | Hoch |
| مع جهاز مخصص للعميل | ثقيل, مكونات غير منتظمة أو يصعب التعامل معها تتجاوز الأدوات القياسية | متفاوت |
العديد من المشترين يحتاجون إلى آلة, يمكنها تغطية عائلة كاملة من الأجزاء. هذا عملي, إذا كانت الأجزاء لها مواد مماثلة, أقطار وأطوال تسخين مماثلة. آلة, لكن إذا تم تصميمها لنطاق كبير جدًا, فغالبًا ما تكون غير فعالة, باهظة التكلفة أو صعبة التحميل. Ein guter Lieferant sollte Ihre gesamte Teilefamilie prüfen und ermitteln, welche Teile Spulen, Vorrichtungen und Rezepte gemeinsam nutzen können. In manchen Fällen bieten zwei kleinere, dedizierte Stationen einen höheren Durchsatz und eine einfachere Bedienung als ein überdimensioniertes Universalsystem.
3. الأداء, Frequenz und Zykluszeit—haben Sie getestet oder geraten?
تحدد القدرة, wie schnell die Maschine Wärme einbringt. التردد يحدد, أين يتركز الحرارة. Beim Schrumpffügen besteht das Ziel darin, ausreichend Wärme in die äußere Komponente einzubringen, لتحقيق توسيع متساوٍ للثقب عبر منطقة التركيب—ليس فقط على السطح وليس عميقًا جدًا, حتى لا يتم تسخين الجزء الداخلي قبل التجميع بشكل غير ضروري.
— الأجزاء الأصغر, عادةً ما تستخدم الأجزاء الأرق مستوى أعلى التردد (الطاقة تتركز بالقرب من السطح, توسيع أسرع للثقوب في المكونات رقيقة الجدار)
— الأجزاء الأكبر أو الأثقل تتطلب عمومًا ترددات أقل (اختراق أعمق للتيار لتمدد كامل سماكة الجدار)
— أعلى الأداء يمكن أن تقصر وقت التسخين, jedoch nur, wenn Spulen- ودعم تصميم المكونات لتحقيق توصيل فعال
— الأداء المفرط بدون التحكم المناسب يؤدي إلى ارتفاع درجة الحرارة, نقاط ساخنة أو تشوه المكونات
لا تقم بتصميم مصدر الطاقة بناءً على قطر الجزء فقط. قد يحتاج جزءان بنفس القطر الخارجي إلى مستويات طاقة مختلفة, عندما يتغير سمك الجدار, جودة المواد, أو الطول الساخن أو حد درجة الحرارة. الطريقة الوحيدة, لتأكيد الطاقة والتردد, هي اختبارات التطبيق—سجّل زمن التسخين, درجة الحرارة النهائية, التمدد المقاس, مظهر الأجزاء ودقة تكرار التركيب على مكوناتك الفعلية.
نقطة أخرى: دورة التسخين التي تستغرق خمس ثوانٍ لا تعني شيئًا, إذا استغرق المشغل عشرين ثانية, لتحميل التجميع ومحاذاته. عادةً ما يكون الاختناق في المناولة, وليس في التسخين.
4. Ist die Spule für Ihr Teil ausgelegt?
الملف الحثي هو النقطة, التي تصل فيها الآلة إلى الجزء. Selbst eine hochwertige Stromversorgung liefert mit der falschen Spulengeometrie schlechte Ergebnisse. Beim Schrumpffügen muss die Spule die Energie mit guter Umfangsgleichmäßigkeit in die erforderliche Erwärmungszone einbringen—ungleichmäßige Erwärmung führt zu ungleichmäßiger Ausdehnung, und ungleichmäßige Ausdehnung macht die Montage inkonsistent.
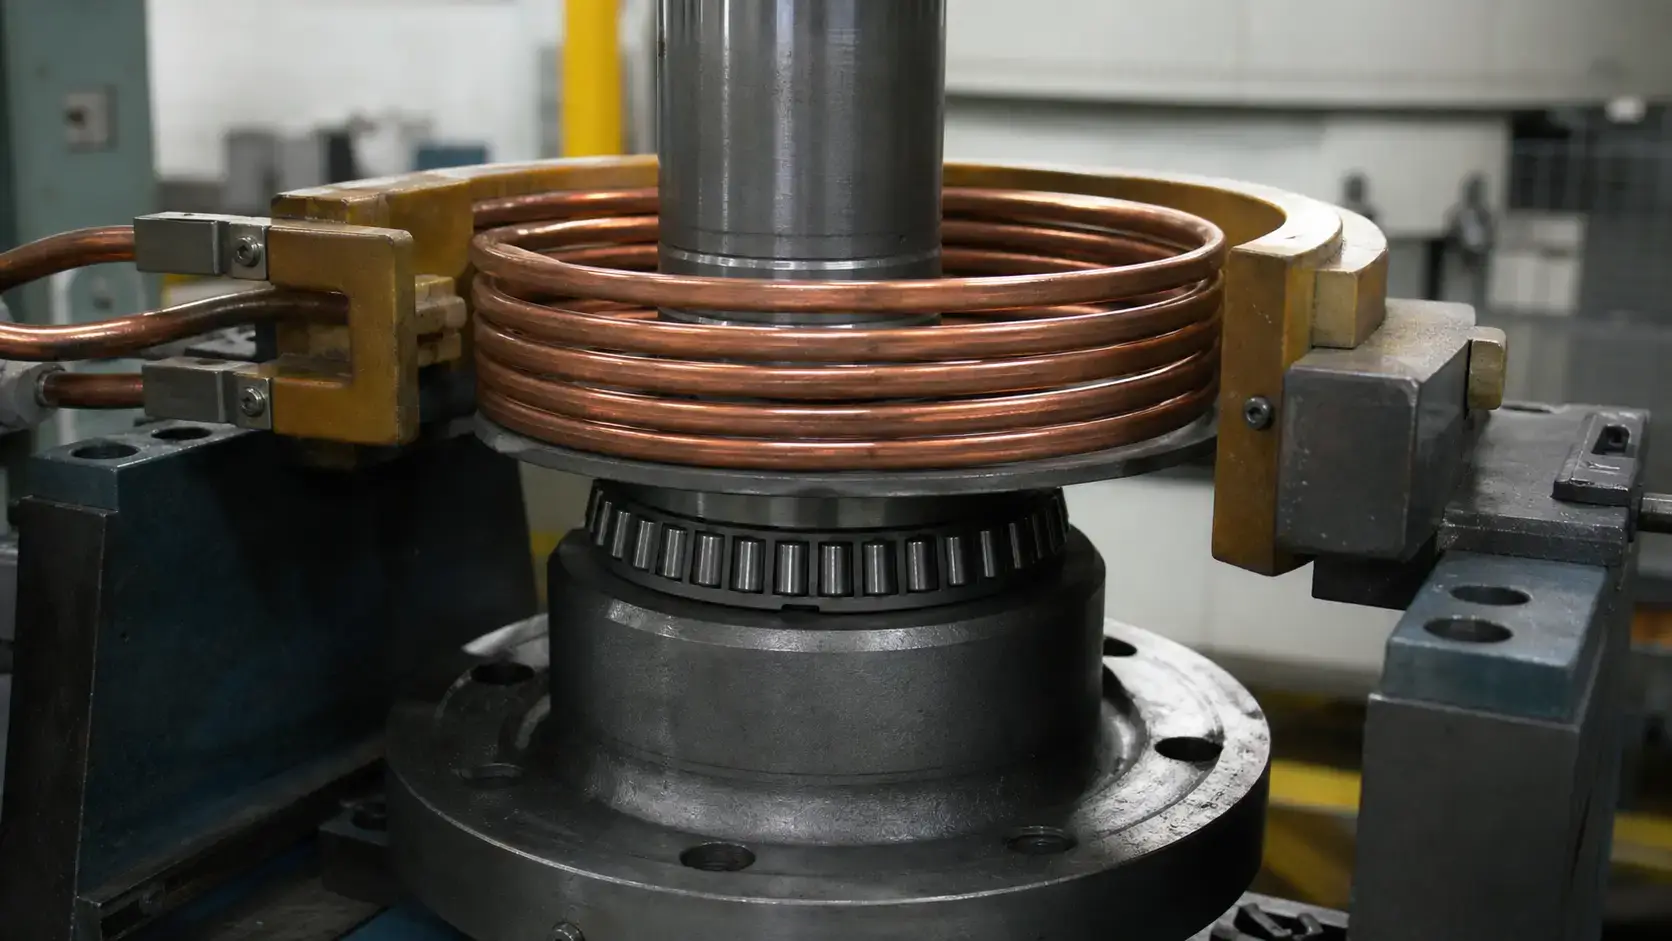
Ein gutes Design von Induktionsspulen يؤخذ في الاعتبار للتثبيت بالتقلص:
| عامل | ماذا يعني هذا للتثبيت بالتقلص |
|---|---|
| الطول المسخن & موضع الثقب | يحدد منطقة اللف للملف — يجب أن تصل الطاقة إلى كامل منطقة التثبيت |
| المسافة بين الملف والجزء | كبيرة جدًا تقلل كفاءة الاقتران; ضيق جدًا يشكل خطر الاتصال أثناء التحميل |
| تجانس درجة الحرارة | التسخين غير المتساوي = التمدد غير المتساوي = تركيب غير متسق واحتمال حدوث سوء محاذاة |
| مركزات التدفق المغناطيسي | مطلوبة بالقرب من الأكتاف, الشفة أو المناطق الحساسة للحرارة, لتوجيه الطاقة بشكل محدد |
| التباين من جزء لآخر | يغير نمط التسخين; يجب أن تضمن الجهاز تحديد موضع الأجزاء بشكل ثابت |
| أداء تبريد الملفات | يجب أن تتحمل الحمل الحراري المستمر أثناء الإنتاج, دون انحراف أو فشل |
| الوصول لأغراض الصيانة | يجب أن لا يتطلب استبدال الملف تفكيكًا واسعًا للآلة |
يجب أن تكون موضعية الملف بالنسبة للجزء دقيقة وموثوقة. Wenn ein Bediener das Teil in unterschiedlichen Höhen oder mit Versatz laden kann, verschiebt sich das Erwärmungsmuster—dies führt zu inkonsistenter Ausdehnung, langsamer Montage oder lokaler Überhitzung. Produktionsvorrichtungen sollten das Teil in Position führen, ohne dass der Bediener in der Nähe eines heißen Bauteils manuell korrigieren muss.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. تقلل تسلسل المعالجة البطيء أو المرهق من نافذة التجميع المتاحة. بالنسبة للأجزاء الأثقل، قد تكون الانزلاقات الهوائية أو المدفوعة بالسيرفو،, آليات الرفع الرأسية أو التحميل المدعوم بالروبوت ضرورية. تصميم الجهاز غالبًا ما يكون مهمًا بقدر أهمية تصميم البكرة.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
تشغيل الحرارة, إيقاف الحرارة هو الحد الأدنى. نظام الإنتاج يحتاج إلى إدخال طاقة قابل للتكرار, تموضع عناصر قابل للتحقق وسجل العملية—خاصةً في هذه الحالات, عندما يكون الجزء في حالة معالجة حرارية, التي لا يمكنك تحمل تغييرها.
أربع طرق, بالترتيب من أقل إلى أكثر أمانًا:
— التحكم الزمني—بسيط, فعال, عندما تكون الأجزاء الواردة متسقة من حيث الشكل الهندسي ودرجة الحرارة الابتدائية
— التحكم وفق الأداء—يحافظ على مستوى أداء محدد ويتكيف مع تقلبات الحمل الطفيفة
— التغذية الراجعة من درجة الحرارة (مقياس حرارة بالأشعة تحت الحمراء أو مستشعر تلامسي)—يوفر أفضل حماية, عندما تكون حدود درجة الحرارة ضيقة أو عندما تختلف ظروف البدء من جزء لآخر
— التحكم القائم على الوصفة—يخزن المعلمات حسب رقم الجزء ويقلل من أخطاء إعداد المشغل عند التغيير
عندما يكون التتبع مهمًا, حدد ما يلي:
— التحكم في الأداء في حلقة مغلقة مع التعديل في الوقت الفعلي
— كشف وجود الأجزاء (يمنع التشغيل الجاف والدورات المفقودة)
— مراقبة تيار تبريد الملف مع عتبة الإنذار
— Datenprotokollierung mit zeitgestempelten Zyklusaufzeichnungen
— Barcode- oder MES-Integration für Rückverfolgbarkeit auf Teileebene
— Passwortgeschützter Parameterzugriff zur Vermeidung unbefugter Anpassungen
Automatisieren Sie nicht nur, weil Sie es können. Eine manuelle Tischanlage ist die richtige Maschine für Werkzeugbau, Instandhaltung und Teilefamilien mit geringen Stückzahlen. Eine vollautomatisierte Zelle lohnt sich, wenn die Taktzeit unter 30 يحدث خلال ثوانٍ أو عندما تؤدي إمكانية التتبع وتكاليف العمالة إلى قلب الحساب. إذا لم تتمكن من تحديد وقت الاسترداد للأتمتة كتابيًا, فربما لا تحتاجها بعد.
6. Übersteht sie Ihre Fertigungsumgebung?
واحدة آلة تكييف الانكماش بالحث تعمل في التصنيع. الصدأ, الزيت, رقائق المعدن, رذاذ سائل التبريد, الاهتزازات, حركة الرافعات الشوكية والمشغل في الوردية الثالثة, يحمّل الأجزاء بطريقة مختلفة عن المشغل في الوردية الأولى—كل هذا يؤثر على الموثوقية. حدد المواصفات لهذه البيئة.
Die Kühlung ist das Erste, يجب تفسيره بشكل صحيح. التبريد غير الكافي يقلل من عمر وحدة الطاقة, يسبب رسائل خطأ مزعجة ويؤدي إلى تسخين غير متسق. تستخدم معظم الأنظمة الصناعية نظامًا مغلقًا Wasserkühlsystem. تحقق من معدل التدفق, الضغط, الموصلية ونطاق الحرارة قبل الشراء—مياه الاستخدام ليست مناسبة دائمًا بدون ترشيح أو تبادل حراري.
متطلبات السلامة تعتمد على درجة حرارة المكونات, تصميم الماكينة, مستوى الجهد ووصول المشغل. Mindestens erforderlich sind:
— Schutzvorrichtungen und Verriegelungen an heißen Teilen und Quetschstellen
— Not-Aus-Schalter in Reichweite des Bedieners
— Schutz für Spulen- und Busspannung
— Eindeutige Zyklusstatusanzeige, sichtbar von der Bedienposition aus
— Lockout/Tagout-Zugang für die Instandhaltung
Wenn Ihr Instandhaltungsteam eine Leiter, einen Spiegel und drei Inbusschlüssel braucht, nur um eine Spule zu prüfen, wurde die Maschine von jemandem konstruiert, der nie an einer Produktionslinie gearbeitet hat. غسل, الخراطيم, Vorrichtungen und Sensoren müssen erreichbar sein. Häufige Umrüstungen erfordern schnelle, wiederholbare Spulenwechsel—keine Neuausrichtung, kein Rätselraten. Eine Maschine neben Bearbeitungszentren benötigt Schutz vor Spänen und Kühlmittelnebel. Eine Maschine in einer Schmiedehalle braucht stärkere Schutzvorrichtungen, robustere Kühlung und Bedienelemente, die einfach genug sind, um sie mit Handschuhen zu bedienen.
يجب أن يدعم الإطار والأدوات المكوّن بأمان أثناء التسخين والتركيب. تؤدي الهندسة غير المناسبة أو الوسائل غير المستقرة إلى مشاكل في الجودة, حتى إذا كانت عملية التسخين صحيحة. يجب على كل مكون من مكونات نظام التسخين بالحث العمل معًا في ظروف الإنتاج—ليس فقط في ورقة العرض.
أهم استنتاج
ستة قرارات. إذا اتخذت فقط واحدة منها بشكل خاطئ, ستكون الآلة أقل من أدائها المتوقع. إذا اتخذت اثنتين بشكل خاطئ, اشترِ آلة ثانية خلال سنتين. مواصفات الأداء مدرجة على لوحة النوع. كل شيء آخر—تعريف العملية, تكوين الآلة, التردد, هندسة الملف, منطق التحكم, التوافق مع صالة التصنيع—يتم اتخاذ القرار, قبل كتابة العرض. أحضر رسومات الأجزاء, بيانات التركيب, حدود درجة الحرارة ووقت الدورة الواقعي إلى أول اجتماع مع موردك. إذا ترك اقتراحه أيًا من المجالات الستة المذكورة أعلاه, ابحث عن مورد آخر.
ص: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpffügemaschine auszulegen?
أ: Teilezeichnungen, Materialdaten, Passungstoleranzen, erforderliche Aufweitung oder Zieltemperatur, erwärmte Länge, Produktionsrate, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
ص: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
أ: نعم, عادةً أسرع بكثير. التسخين بالحث يسخن فقط العنصر الخارجي محليًا ويصل به إلى درجة حرارة التمدد في ثوانٍ بدلاً من دقائق. بالإضافة إلى ذلك يتم تقليل استهلاك الطاقة, مساحة التركيب والتأثير الحراري غير الضروري على الجزء بأكمله. يمكن للأفران أن تظل مناسبة للإنتاج بكميات صغيرة أو للأجزاء الكبيرة جدًا, حيث لا تكون دورة العمل هي القيد الأكثر أهمية.
ص: هل يمكن لجهاز تركيب الانكماش بالحث معالجة أحجام أجزاء متعددة?
أ: نعم, عندما يتم فحص عائلة الأجزاء بالفعل أثناء التصميم. النظام يحتاج إلى عدة ملفات, الأدوات والوصفات المخزنة. إذا كانت المنطقة كبيرة جدًا, غالبًا ما تكون محطتان مخصصتان أكثر كفاءة من آلة كبيرة جدًا.
احصل على اختبار تطبيق لعملية اللحام بالانكماش الخاصة بك
أرسل لنا رسومات أجزائك ومتطلبات الملاءمة. Wir sagen Ihnen, أي قوة, تردد وتكوين الملفات مناسب—قبل أن تستثمر المال في المعدات.










