
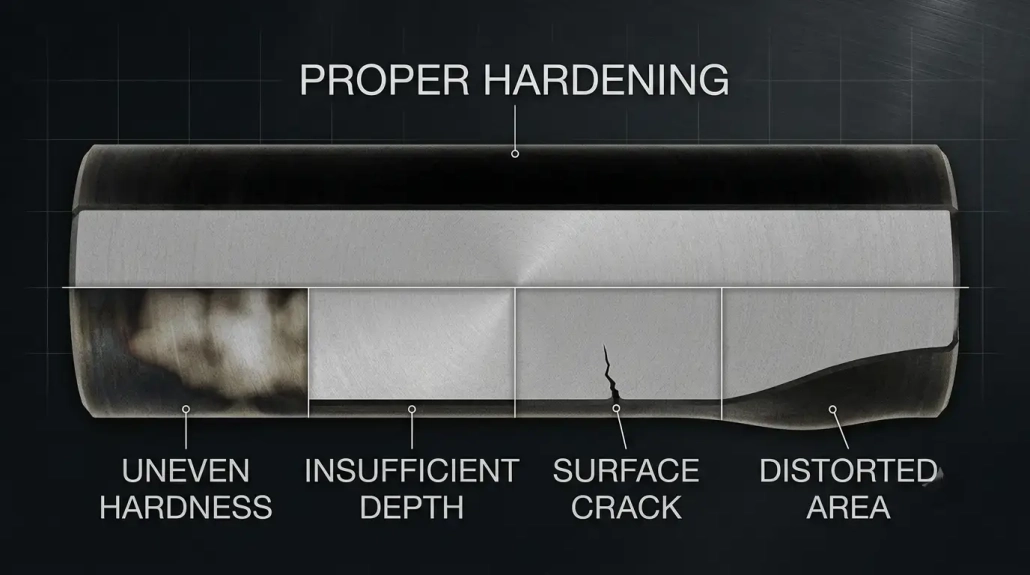
8 häufige Fehler beim Induktionshärten und wie Sie sie vermeiden
Fehler beim Induktionshärten sind teuer. Ein gerissenes oder falsch gehärtetes Teil bedeutet Ausschuss, verlorene Produktionszeit und Kundenreklamationen.
Induktionshärten ermöglicht eine schnelle, lokale Erwärmung mit höherer Energieeffizienz als eine Wärmebehandlung im Ofen. Die Prozessstabilität hängt jedoch davon ab, dass sieben Variablen zusammenwirken: Częstotliwość, Leistungsdichte, czas podgrzewania, Spulendesign, Hartowanie, Werkstoffeigenschaften und Bauteilgeometrie. Wenn eine davon abweicht, entstehen Fehler.
Dieser Leitfaden behandelt acht häufige Fehler beim Induktionshärten — ihre Ursachen, wie sie verhindert werden können und wie ein stabiler Prozess aufgebaut wird. Anwendungsspezifische Probleme finden Sie in unseren Leitfäden zu Härtefehlern bei Glockengehäusen i Härtefehlern bei Zahnrädern.
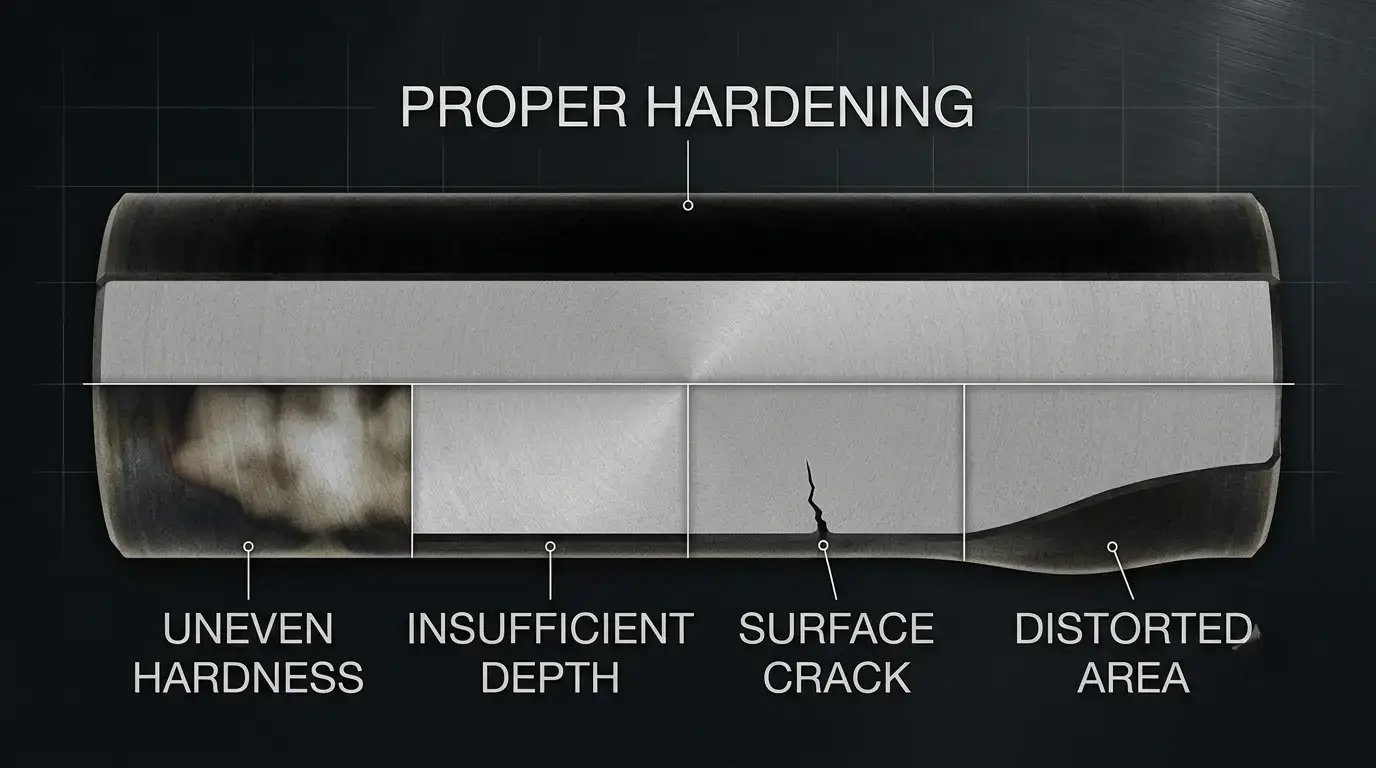
Mapa drogowa dla czytelników
Qualitäts- / Prozessingenieur? Rozpocznij od Fehler 1–4 (Twardość & Tiefe), danach Najlepsze praktyki.
Instandhaltung / Bediener? Skoncentruj się na Błędy 7 (Spulenüberhitzung) & Błędy 5 (Rissbildung).
Menedżerowie produkcji? Przejdź do Błędy 8 (Chargenschwankungen) & zur Schnellübersicht.
Inhaltsverzeichnis
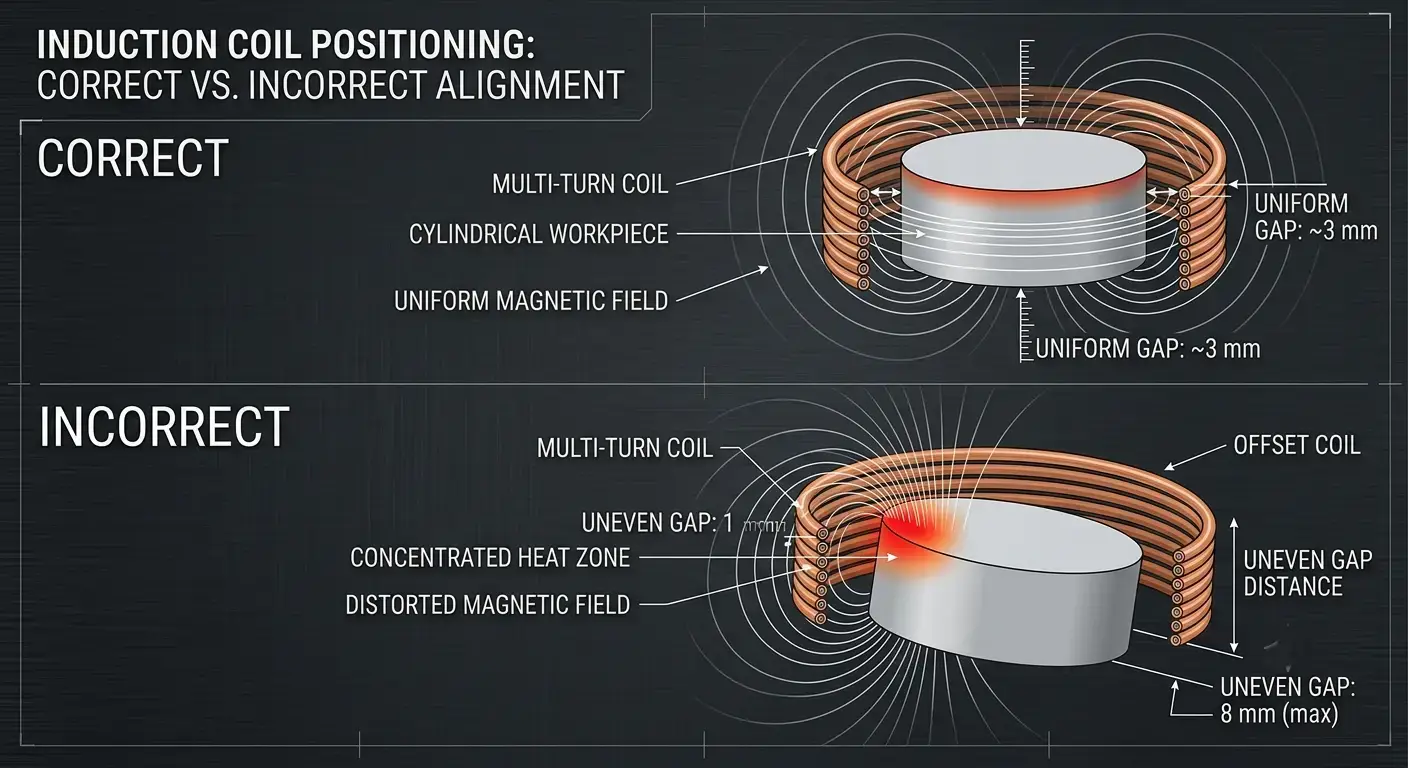
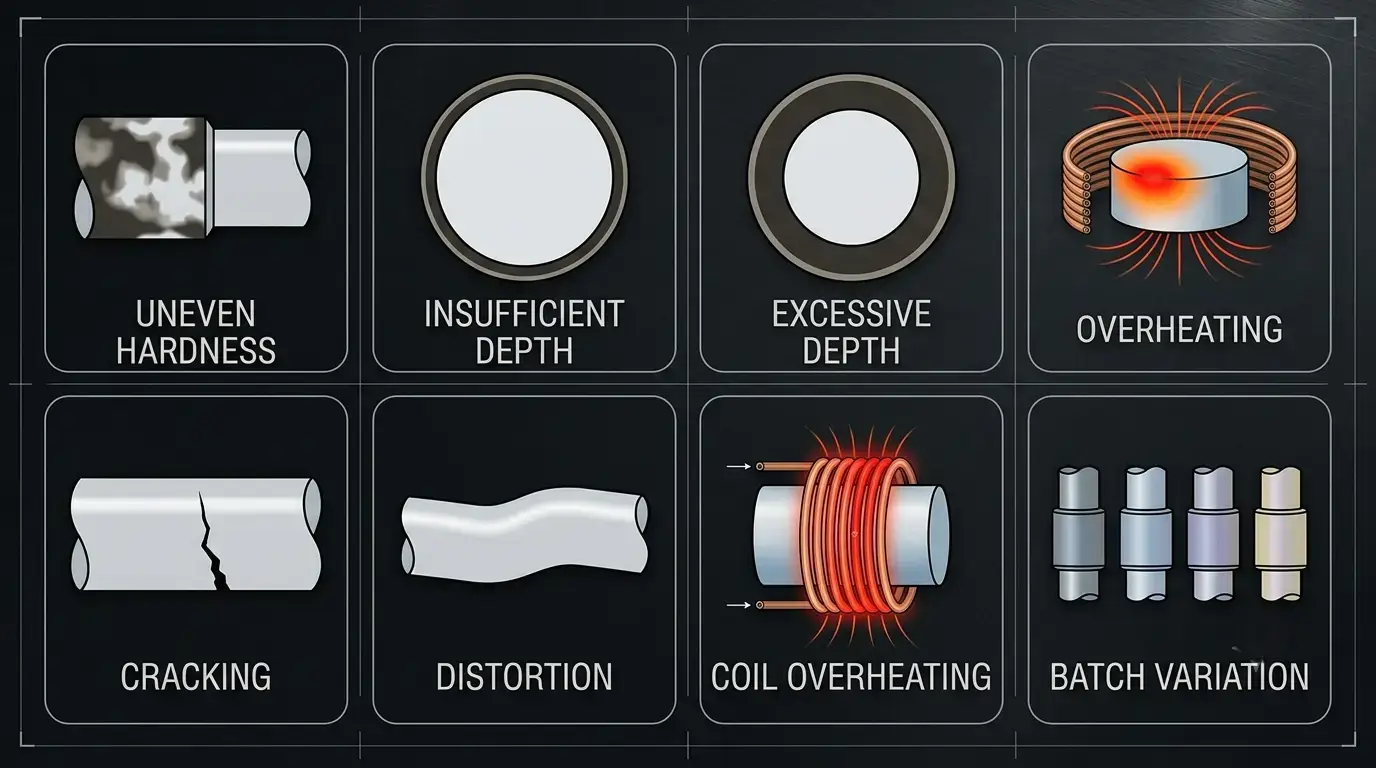
1. Ungleichmäßige Härte
Der häufigste Fehler beim Induktionshärten. Einige Oberflächenbereiche erfüllen die Spezifikation — andere nicht. Das Problem bleibt oft verborgen, bis es bei der Härteprüfung oder durch einen Ausfall im Feld auffällt.
| Warum es passiert | Oto jak to naprawić |
|---|---|
| Spule ist nicht zentriert und erzeugt ein ungleichmäßiges Magnetfeld | Spule zentrieren und einen konstanten Abstand einhalten |
| Frequenz passt nicht zum erforderlichen Erwärmungsmuster | Prüfen, ob die Frequenz zur Zieltiefe passt — Frequenzleitfaden |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Unzureichende Einhärtetiefe
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, wo die Oberflächenbelastung hoch ist und die gehärtete Schicht Millionen von Zyklen überstehen muss.
| Warum es passiert | Oto jak to naprawić |
|---|---|
| Frequenz zu hoch — die Energie bleibt an der Oberfläche | Frequenz senken, damit sie zur Ziel-Einhärtetiefe passt |
| Erwärmungszeit zu kurz — Wärme kann nicht eindringen | Erwärmungszeit verlängern oder Vorschubgeschwindigkeit reduzieren |
| Leistung zu niedrig oder Vorschubgeschwindigkeit zu hoch | Zuerst die Frequenz für die Tiefe wählen, dann die Leistung einstellen |
| Spule ist nicht für die Zieltiefe ausgelegt | Während der Prozessentwicklung durch Querschliff validieren |
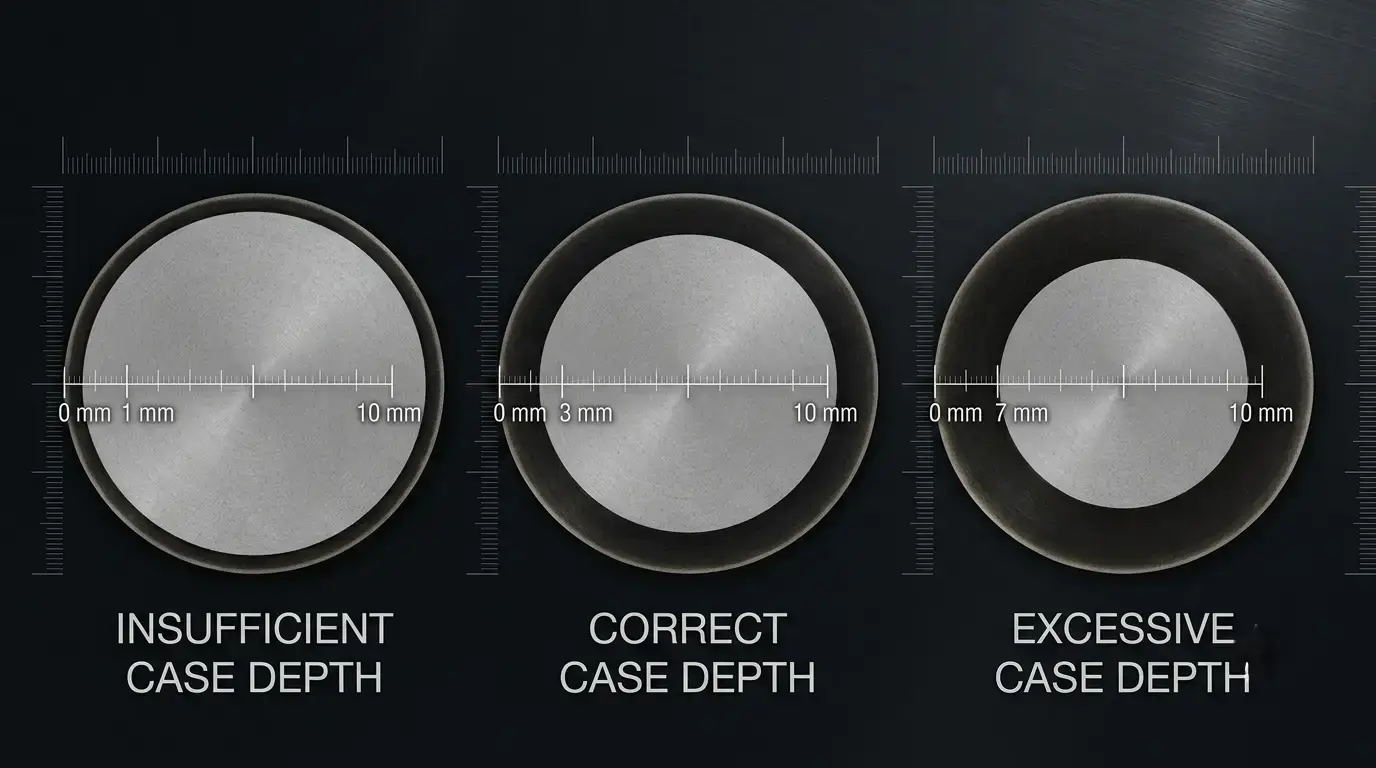
3. Übermäßige Einhärtetiefe
Głębiej nie oznacza automatycznie lepiej. Zbyt duża głębokość utwardzenia zmniejsza twardość rdzenia, utrudnia obróbkę po hartowaniu, marnuje energię i zwiększa ryzyko odkształceń — bez funkcjonalnej korzyści.
| Warum es passiert | Oto jak to naprawić |
|---|---|
| Częstotliwość za niska — energia wnika głębiej, niż jest to potrzebne | Zwiększyć częstotliwość, aby odpowiadała wymaganej głębokości utwardzenia |
| Czas nagrzewania za długi — ciepło przenika do rdzenia | Skrócić czas nagrzewania zgodnie ze specyfikacją |
| Dostarczanie mocy powyżej zapotrzebowania elementu | Częstotliwość, Wyrównanie mocy i czasu dla każdego elementu — Leitfaden zur Leistungsauswahl |
4. Oberflächenüberhitzung
Lokalne przegrzewanie powoduje wzrost ziaren, Utlenianie, Odwapnienie — lub w ciężkich przypadkach częściowe stopienie. Element staje się kruchy. Wartości twardości mogą nadal mieścić się w wytycznych.
Dlaczego się to zdarza — Zbyt wysoka gęstość mocy na małej powierzchni. Cykl nagrzewania zbyt długi. Projekt cewki wytwarza punkty gorące w polu magnetycznym. Zbyt mała odległość cewka-element koncentruje energię zbyt mocno.
Jak to naprawić — Dostosować moc do wielkości elementu, nie osiągać maksymalnej mocy wyjściowej. Skrócić czas cyklu. Sprawdzić geometrię cewki, Aby równomiernie rozłożyć pole. Zachować prawidłowy odstęp i dodać monitorowanie temperatury (Czujnik IR lub pirometry).
5. Oberflächenrisse nach dem Abschrecken
Najpoważniejsze Fehler beim Induktionshärten — pęknięta część to odpad. Pęknięcia powstają, gdy napięcia termiczne i związane z przemianą podczas szybkiego chłodzenia przekraczają wytrzymałość materiału.
Dlaczego się to zdarza — Hartowanie jest zbyt agresywne dla jakości materiału. Hochkohlenstoff- lub stal wysokostopowa jest przetwarzana bez dostosowania parametrów. Przegrzewanie przed hartowaniem. Ostre krawędzie, Rowki pod kliny lub nagłe zmiany przekroju koncentrują naprężenia podczas szybkiego chłodzenia. Niespójny czas hartowania.
Jak to naprawić — Traktować nagrzewanie i hartowanie jako jeden proces. Medium chłodzące, Koncentracja, Dopasować temperaturę i przepływ do jakości materiału. Nie przegrzewać przed hartowaniem. Zaokrąglić ostre elementy, takie jak krawędzie i zazębienia. Reagować w zastosowaniach wałów Procesy skanowania besonders empfindlich auf das Abschreck-Timing.
6. Verzug
Induktionshärten verursacht weniger Verzug als die Ofenbehandlung, dennoch treten Maßänderungen auf — besonders bei langen Wellen, dünnwandigen Teilen und asymmetrischen Geometrien. Schon geringer Verzug kann Bauteile außerhalb der Toleranz bringen.
Dlaczego się to zdarza — Ungleichmäßige Erwärmung erzeugt asymmetrische thermische Ausdehnung. Ungleichmäßiges Abschrecken — eine Seite kühlt schneller ab. Asymmetrische Bauteilgeometrie mit inhärentem Spannungsungleichgewicht. Słabe przyrządy powodują przemieszczanie się elementu podczas procesu.
Jak to naprawić — Zapewnij równomierne nagrzewanie poprzez odpowiednie dobranie cewki. Zapewnij symetryczny strumień chłodzący na wszystkich stronach. Przetestuj wzór przed produkcją seryjną. Używaj sztywnych przyrządów, które podtrzymują element przez cały cykl.
7. Spulenüberhitzung
Cewka prowadzi wysokie prądy pod ciągłym obciążeniem termicznym. Źle schłodzona cewka szybko się zużywa — a awaria cewki w środku zmiany kosztuje znacznie więcej niż część zamienna.
| Warum es passiert | Oto jak to naprawić |
|---|---|
| Przepływ wody chłodzącej jest za niski lub temperatura wlotowa za wysoka | Przestrzegać prawidłowego przepływu i odpowiedniej temperatury wlotowej |
| Kanały wewnętrzne zatkane lub zakamienione | Regularnie sprawdzać cewki pod kątem osadów i zatorów |
| Moc przekracza termiczne granice projektowe cewki | Pozostać w granicach znamionowej mocy; Leitfaden zum Kühlsystem |
| Ciągła praca ponad dopuszczalny cykl pracy | Przestrzeganie granic cyklu pracy; Konserwacja zapobiegawcza zmniejsza przestoje |
8. Inkonsistente Ergebnisse zwischen Chargen
Najbardziej frustrujące Fehler beim Induktionshärten: Każda część przechodzi kontrolę, Ale twardość i głębokość utwardzenia różnią się w zależności od partii. Klienci to zauważają — nawet jeśli specyfikacje są technicznie spełnione.
Dlaczego się to zdarza — Zasilanie dryfuje z czasem lub między zmianami. Wahania materiałowe — różne topienia lub dostawcy reagują inaczej. Cewka zużywa się stopniowo i zmienia sprzężenie elektromagnetyczne. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
Jak to naprawić — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Wydajność, Częstotliwość, czas, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, zanim powstaną odpady. Eingehendes Material validieren, nicht nur ausgehende Teile.
Najlepsze praktyki
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, die „größtenteils passt“, liefert ungleichmäßige Ergebnisse. Cewka jest narzędziem procesu, keine Standardware.
— Spulen-Bauteil-Abstand konstant halten. Kleine Abstandsänderungen verändern die elektromagnetische Kopplung und die Erwärmungsgleichmäßigkeit.
— Spule und Leistungselektronik kühlen. Eine überhitzte Spule verfälscht die Erwärmung; überhitzte Elektronik verursacht Leistungsdrift.
— Eingehendes Material prüfen. Unterschiedliche Schmelzen reagieren unterschiedlich. Testen Sie ein Muster von jedem neuen Lieferanten oder jeder neuen Schmelze.
— Prozess überwachen, nicht nur die Endhärte. Wenn ein Härteprüfer ein Problem anzeigt, ist die Charge bereits fehlerhaft.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, Wydajność, Cewka, Kühlung, Hartowanie, Material und Überwachung — und nicht nur an einem Regler zu drehen.
Schnellübersicht: Błędy, Ursachen & Abhilfen
| Błędy | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. Ungleichmäßige Härte | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Vorrichtungen verwenden |
| 2. Unzureichende Tiefe | Frequenz zu hoch, Zeit zu kurz | Frequenz senken, Zeit verlängern, Querschliff validieren |
| 3. Übermäßige Tiefe | Frequenz zu niedrig, Zeit zu lang | Zwiększyć częstotliwość, Zeit reduzieren, Spezifikation einhalten |
| 4. Überhitzung | Nadmierna gęstość mocy, zły projekt cewki | zmniejszyć moc, przeprojektować cewkę, uzupełnić monitorowanie temperatury |
| 5. pęknięcia powierzchni | zbyt szybkie hartowanie, Überhitzung, efekty karbu | dostosować hartowanie, kontrolować temperaturę maksymalną, zaokrąglić ostre krawędzie |
| 6. Verzug | nierównomierne nagrzewanie/hartowanie, nieodpowiednie urządzenie | jednolita cewka, symetryczne hartowanie, sztywne urządzenia |
| 7. Spulenüberhitzung | niewystarczająca woda chłodząca, zablokowane kanały | zwiększyć przepływ, sprawdzić osady, prawidłowo wymiarować chłodnicę |
| 8. Chargenschwankungen | dryft mocy, wahania właściwości materiału, brak nadzoru | przechowywanie receptur, monitorowanie w czasie rzeczywistym, kontrola materiałów |
Najważniejsze spostrzeżenia
Większość Fehler beim Induktionshärten powstaje w wyniku współdziałania częstotliwości, Wydajność, Spulendesign, czas, odstraszanie, kontrola materiału i procesu. izolowane korygowanie pojedynczej zmiennej, rzadko działa.
stabilna jakość zaczyna się od odpowiedniego sprzętu. utrzymanie jej na stałym poziomie wymaga optymalizowanych parametrów, niezawodnego chłodzenia, konsekwentnego monitorowania i regularnej walidacji. jeśli wcześnie wykryjesz przyczyny, zmniejszasz odpad, poprawiają powtarzalność i wydłużają żywotność urządzenia.
FAQ
F: Jaki jest najczęstszy błąd podczas hartowania indukcyjnego?
A: Ungleichmäßige Härte. Najczęściej spowodowany przez nieprawidłowe ustawienie cewek, zła częstotliwość lub niekonsekwentne pozycjonowanie — wszystko można uniknąć dzięki prawidłowej konfiguracji.
F: Czy wyższa moc może naprawić niewystarczające hartowanie?
A: Nie sama w sobie. Moc wpływa na prędkość, ale głębokość zależy również od częstotliwości, czasu i prędkości posuwu. Jeśli po prostu zwiększysz moc, ryzykujesz przegrzanie powierzchni bez poprawy głębokości. Najpierw częstotliwość musi pasować do głębokości — następnie moc określa czas cyklu. Siehe unseren Przewodnik po obliczaniu mocy.
F: Dlaczego moja cewka indukcyjna się przegrzewa?
A: Zbyt niski przepływ wody, zablokowane kanały (Kamień/osady), nadmierna moc lub praca powyżej cyklu pracy. Obserwuj temperaturę wody wychodzącej z cewki — rosnący trend jest sygnałem ostrzegawczym. Siehe unseren Poradnik dotyczący chłodzenia wodnego do projektowania systemu.
F: Jak audytować mój proces hartowania?
A: Sechs Prüfungen in unter einer Stunde: (1) Prüfen, ob die Frequenz zur Einhärtetiefe je Teilenummer passt. (2) Spule prüfen — Abstand, Verschleiß, Wasserdurchfluss. (3) Leistungs-/Zeiteinstellungen mit historischen Basiswerten vergleichen. (4) Abschreckkonzentration, Temperatur und Gleichmäßigkeit des Durchflusses prüfen. (5) Härtedaten der letzten 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, zanim powstaną odpady.
F: Wann sollte ich eine Induktionspule ersetzen statt reparieren?
A: Ersetzen, wenn: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, der Spulenkörper Risse oder Brandstellen zeigt oder Härteschwankungen direkt nach der Revalidierung wieder auftreten. Eine degradierte Spule sieht oft noch verwendbar aus, produziert aber unbemerkt Ausschuss — der Ersatz amortisiert sich schnell.
Benötigen Sie Hilfe bei der Fehleranalyse Ihres Induktionshärteprozesses?
Unser Engineering-Team kann Ihre spezifischen Fehler diagnostizieren und die passende Ausrüstung, Spulenauslegung und Prozessparameter für Ihre Bauteile empfehlen.










