
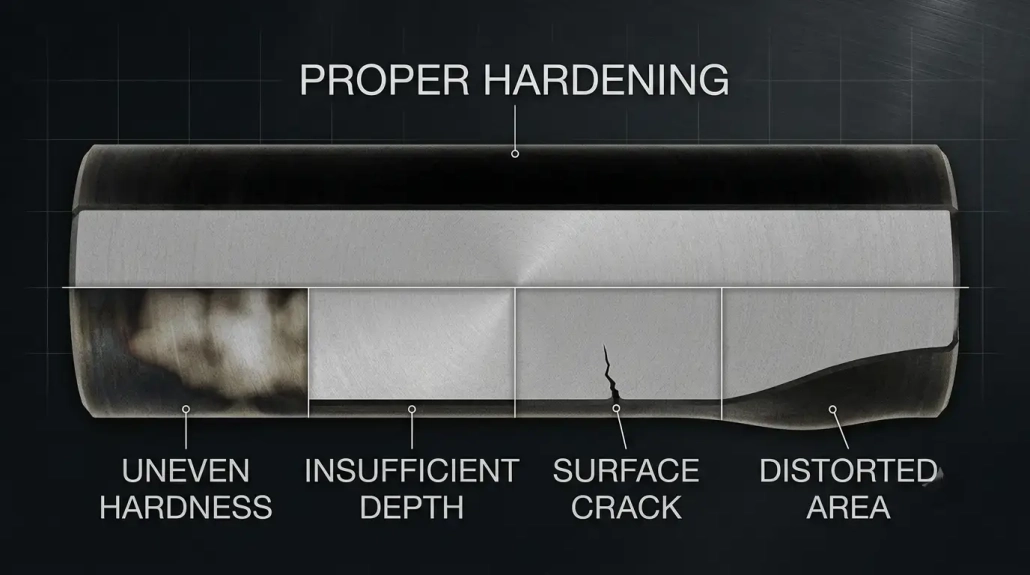
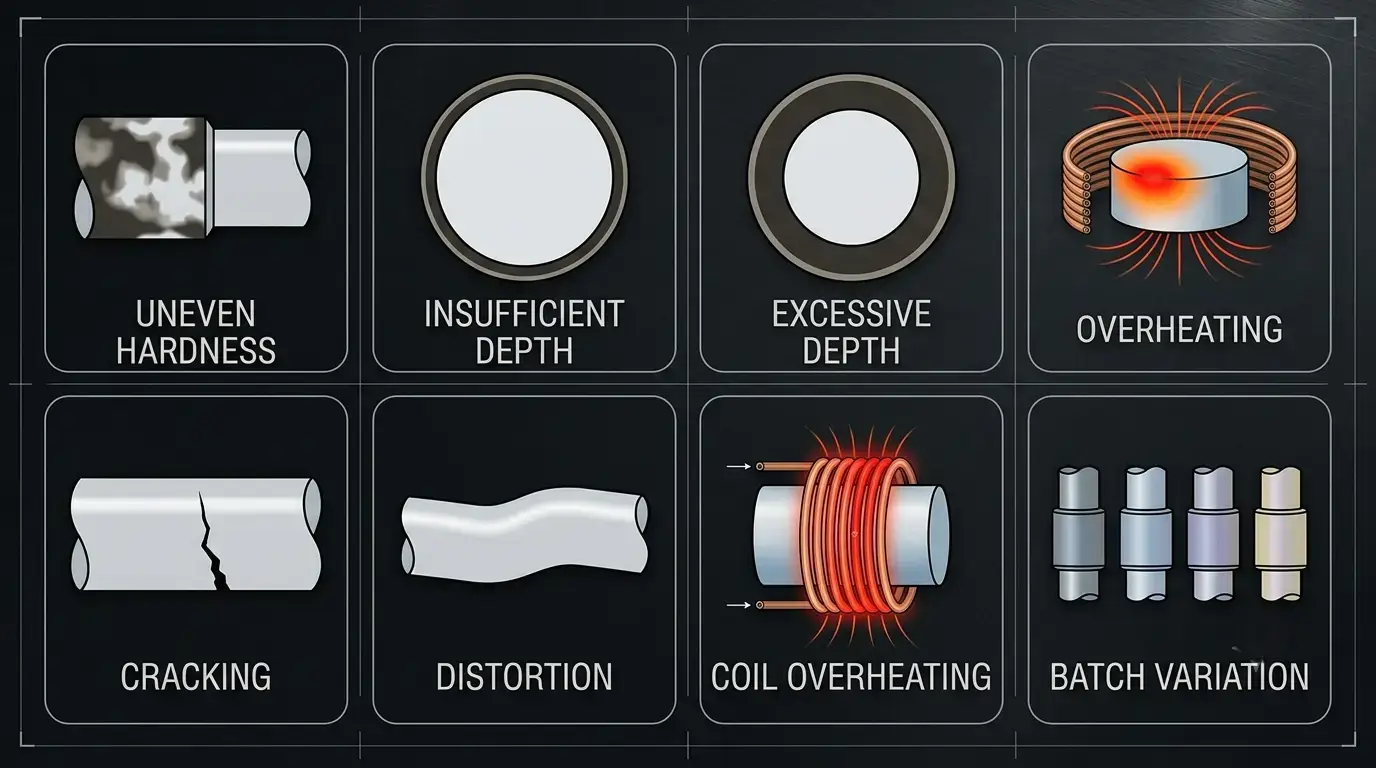
8 ข้อผิดพลาดที่พบบ่อยในการชุบแข็งด้วยการเหนี่ยวนำและวิธีหลีกเลี่ยง
ข้อผิดพลาดในการชุบแข็งด้วยการเหนี่ยวนำ มีค่าใช้จ่ายสูง. ชิ้นส่วนที่เกิดรอยร้าวหรือชุบแข็งผิดพลาดหมายถึงของเสีย, เวลาการผลิตที่สูญเสียและคำร้องเรียนจากลูกค้า.
การชุบแข็งด้วยการเหนี่ยวนำช่วยให้กระบวนการรวดเร็ว, การให้ความร้อนเฉพาะจุดด้วยประสิทธิภาพพลังงานสูงกว่าการบำบัดความร้อนในเตา. ความเสถียรของกระบวนการขึ้นอยู่กับ, ปัจจัยเจ็ดประการทำงานร่วมกัน: ความถี่, ความหนาแน่นของพลังงาน, Erwärmungszeit, การออกแบบขดลวด, การช็อกเย็น, คุณสมบัติของวัสดุและรูปร่างชิ้นงาน. หากปัจจัยใดปัจจัยหนึ่งเบี่ยงเบน, ข้อผิดพลาดจะเกิดขึ้น.
Dieser Leitfaden behandelt acht häufige ข้อผิดพลาดในการชุบแข็งด้วยการเหนี่ยวนำ — ihre Ursachen, wie sie verhindert werden können und wie ein stabiler Prozess aufgebaut wird. Anwendungsspezifische Probleme finden Sie in unseren Leitfäden zu Härtefehlern bei Glockengehäusen และ Härtefehlern bei Zahnrädern.
Leser-Roadmap
Qualitäts- / Prozessingenieur? Beginnen Sie mit Fehler 1–4 (ความแข็ง & ลึก), danach แนวทางปฏิบัติที่ดีที่สุด.
การบำรุงรักษา / Bediener? Konzentrieren Sie sich auf ข้อผิดพลาด 7 (Spulenüberhitzung) & ข้อผิดพลาด 5 (Rissbildung).
Produktionsleiter? Springen Sie zu ข้อผิดพลาด 8 (Chargenschwankungen) & zur Schnellübersicht.
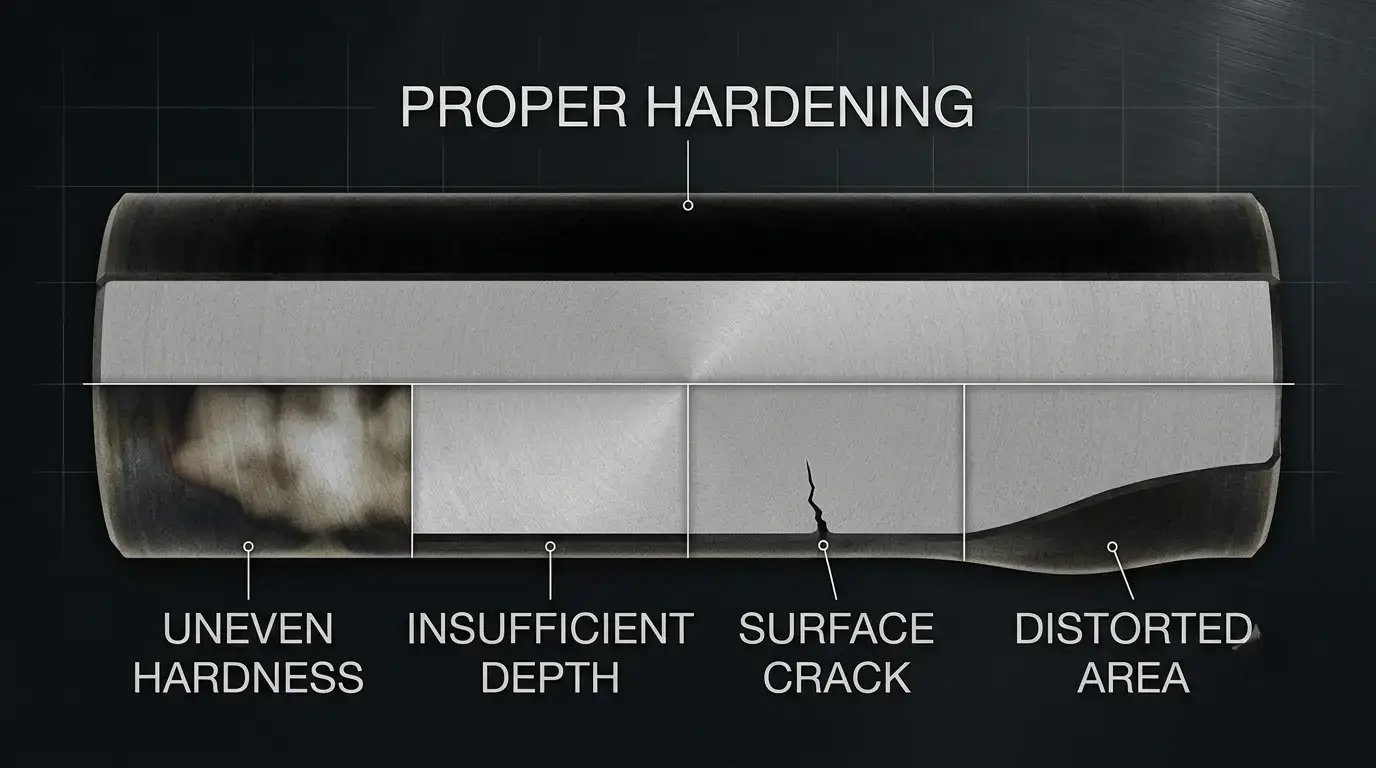
1. Ungleichmäßige Härte
Der häufigste ข้อผิดพลาดในการชุบแข็งด้วยการเหนี่ยวนำ. Einige Oberflächenbereiche erfüllen die Spezifikation — andere nicht. Das Problem bleibt oft verborgen, bis es bei der Härteprüfung oder durch einen Ausfall im Feld auffällt.
| Warum es passiert | So beheben Sie es |
|---|---|
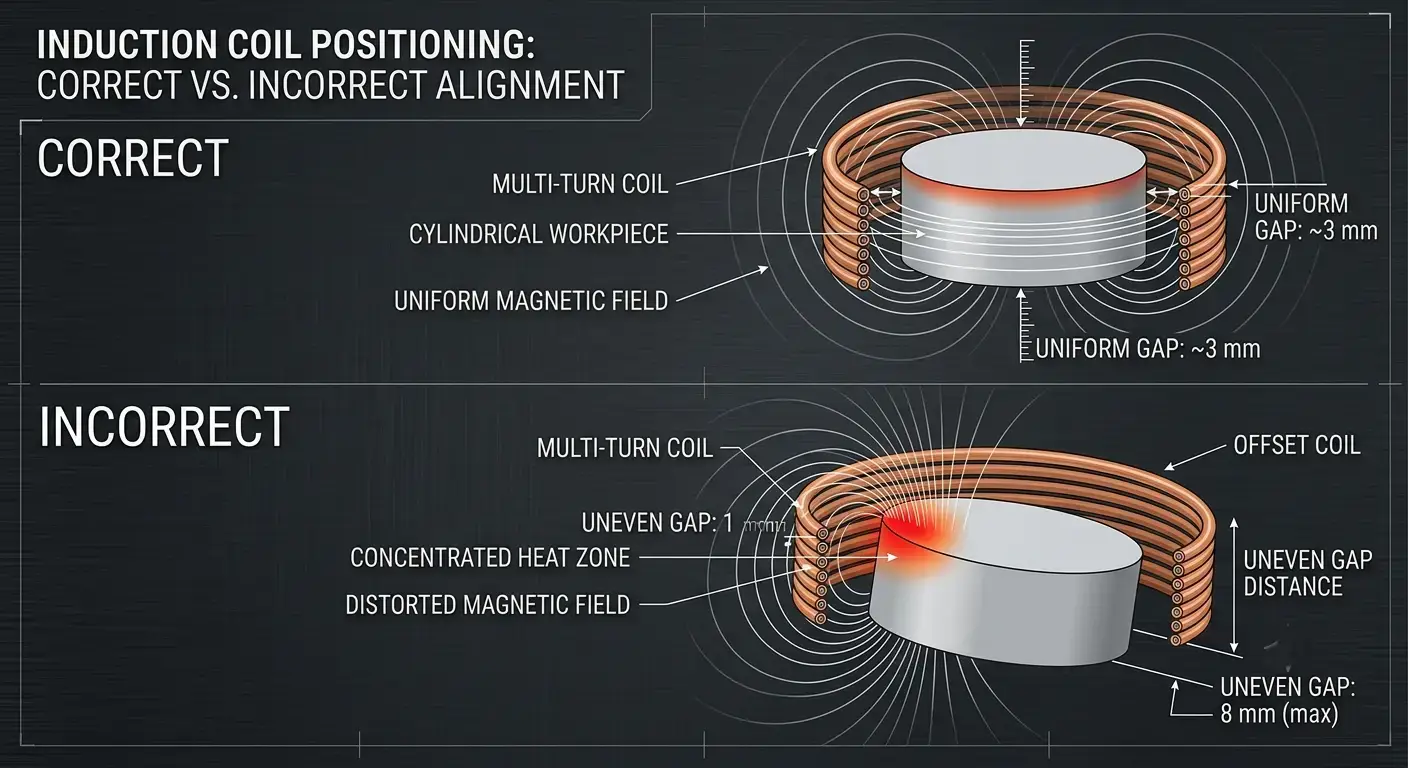
| ขดลวดไม่ตั้งตรงและสร้างสนามแม่เหล็กไม่สม่ำเสมอ | จัดขดลวดให้ตรงและรักษาระยะคงที่ |
| ความถี่ไม่ตรงกับรูปแบบความร้อนที่ต้องการ | ตรวจสอบ, ความถี่เหมาะสมกับความลึกเป้าหมายหรือไม่ — คู่มือความถี่ |
| ตำแหน่งชิ้นส่วนไม่สม่ำเสมอระหว่างรอบ | ใช้เครื่องมือหรือระบบอัตโนมัติสำหรับการจัดตำแหน่งที่แม่นยำซ้ำๆ |
| ขดลวดยุ่ย — การสึกหร่อตรงจุดเฉพาะทำให้ระยะเปลี่ยน | วางแผนการตรวจสอบขดลวดและควบคุมกระบวนการอย่างสม่ำเสมอ |
2. Unzureichende Einhärtetiefe
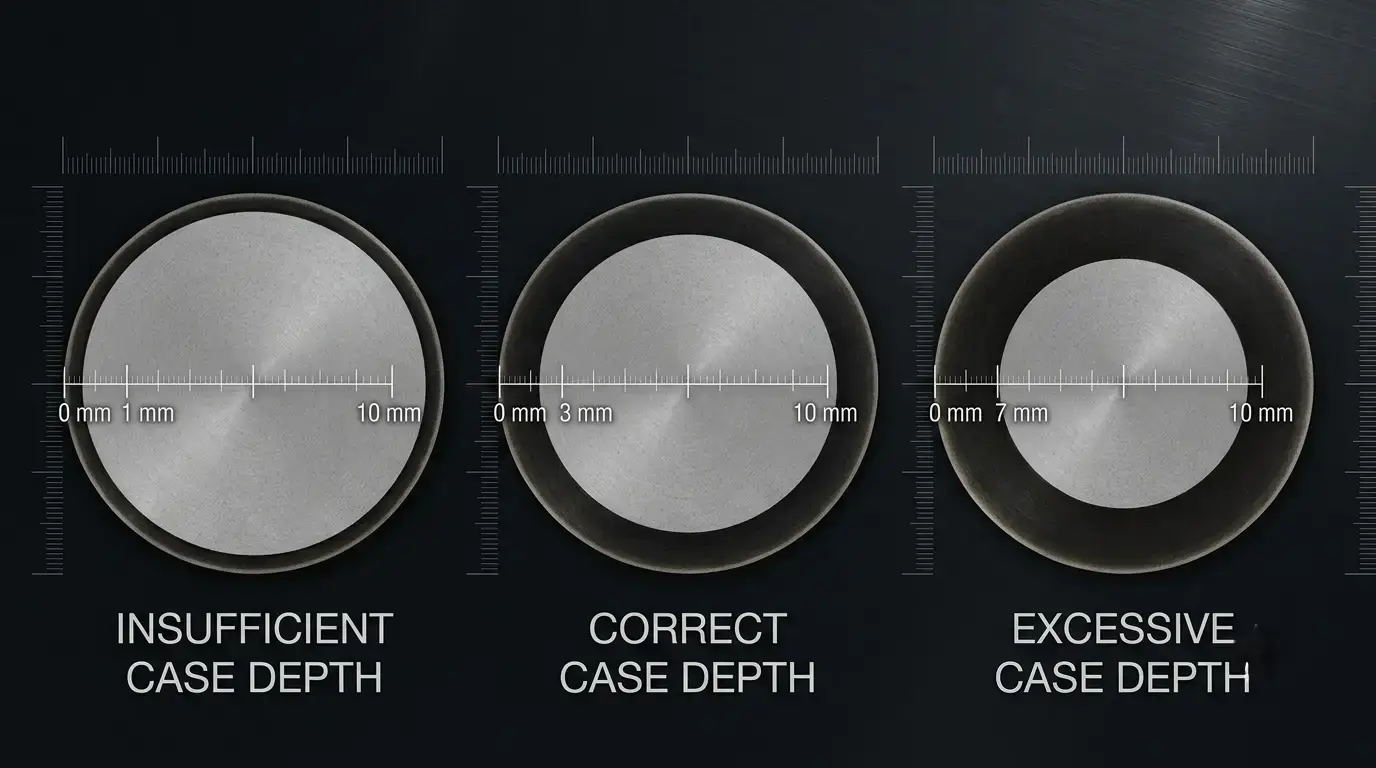
ชั้นผิวแข็งที่แข็งตัวน้อยเกินไปจะสึกหรออย่างรวดเร็วภายใต้ภาระ. วิกฤตสำหรับเฟือง, แบริ่งและเพล — ที่นั่น, ซึ่งแรงกดผิวสูงและชั้นแข็งต้องทนต่อรอบล้าน ๆ รอบ.
| Warum es passiert | So beheben Sie es |
|---|---|
| ความถี่สูงเกินไป — พลังงานยังคงอยู่บนผิว | ลดความถี่, เพื่อให้เหมาะกับความลึกการชุบแข็งเป้าหมาย |
| เวลาให้ความร้อนสั้นเกินไป — ความร้อนไม่สามารถซึมเข้าไปได้ | ยืดเวลาให้ความร้อนหรือ ลดความเร็วในการป้อน |
| กำลังต่ำเกินไปหรือความเร็วในการป้อนสูงเกินไป | เลือกความถี่สำหรับความลึกก่อน, จากนั้นตั้งค่ากำลัง |
| ขดลวดไม่ได้ออกแบบมาสำหรับความลึกเป้าหมาย | ในระหว่างการพัฒนากระบวนการให้ตรวจสอบโดยการตัดขวาง |
3. Übermäßige Einhärtetiefe
ลึกกว่าไม่ได้หมายถึงดีกว่าโดยอัตโนมัติ. ความลึกการชุบแข็งที่มากเกินไปลดความเหนียวของแกน, ทำให้การทำงานหลังการชุบแข็งยากขึ้น, เสียพลังงานและเพิ่มความเสี่ยงการบิดตัว — โดยไม่มีประโยชน์ทางการใช้งาน.
| Warum es passiert | So beheben Sie es |
|---|---|
| ความถี่ต่ำเกินไป — พลังงานซึมลึกเกินกว่าที่จำเป็น | เพิ่มความถี่, เพื่อให้ตรงกับความลึกการชุบแข็งที่ต้องการ |
| เวลาให้ความร้อนนานเกินไป — ความร้อนซึมเข้าสู่แกน | ลดเวลาให้ความร้อนตามสเปค |
| จ่ายพลังงานเกินกว่าความต้องการของชิ้นส่วน | ความถี่, ปรับสมดุลพลังงานและเวลาแต่ละชิ้นส่วน — Leitfaden zur Leistungsauswahl |
4. Oberflächenüberhitzung
ความร้อนสูงเฉพาะจุดทำให้เกิดการเจริญของเมล็ดผลึก, การออกซิเดชัน, การลดคาร์บอน — หรือในกรณีรุนแรงบางส่วนหลอมละลาย. ชิ้นส่วนกลายเป็นเปราะ. ค่าความแข็งอาจยังอยู่ในข้อกำหนด.
ทำไมถึงเกิดขึ้น — ความหนาแน่นของกำลังสูงเกินไปในพื้นที่ขนาดเล็ก. วงจรการอุ่นนานเกินไป. การออกแบบขดลวดสร้างจุดร้อนในสนามแม่เหล็ก. ระยะห่างระหว่างขดลวดกับชิ้นส่วนเล็กเกินไปทำให้พลังงานรวมตัวมากเกินไป.
วิธีแก้ไข — ปรับกำลังไฟให้เหมาะสมกับขนาดชิ้นส่วน, ไม่ใช้กำลังขับสูงสุดของเอาต์พุต. ลดเวลาวงจร. ตรวจสอบรูปทรงของขดลวด, เพื่อกระจายสนามอย่างสม่ำเสมอ. รักษาระยะห่างที่ถูกต้องและเพิ่มการเฝ้าติดตามอุณหภูมิ (เซ็นเซอร์ IR หรือไพรโอมิเตอร์).
5. Oberflächenrisse nach dem Abschrecken
สิ่งที่รุนแรงที่สุด ข้อผิดพลาดในการชุบแข็งด้วยการเหนี่ยวนำ — ชิ้นส่วนเสียหายจนเป็นของเสีย. เกิดรอยร้าว, เมื่อความเครียดจากความร้อนและการเปลี่ยนแปลงเกินความแข็งแรงของวัสดุในระหว่างการทำให้เย็นอย่างรวดเร็ว.
ทำไมถึงเกิดขึ้น — การทำให้เย็นอย่างรวดเร็วเป็นอันตรายต่อคุณภาพของวัสดุ. Hochkohlenstoff- หรือเหล็กที่มีส่วนผสมสูงถูกประมวลผลโดยไม่ปรับพารามิเตอร์. การทำให้ร้อนเกินไปก่อนการทำให้เย็นอย่างรวดเร็ว. มุมคม, ร่องหรือการเปลี่ยนหน้าตัดอย่างฉับพลันทำให้เกิดความเครียดในระหว่างการทำให้เย็นอย่างรวดเร็ว. เวลาการทำให้เย็นอย่างรวดเร็วไม่สม่ำเสมอ.
วิธีแก้ไข — จัดการการทำให้ร้อนและทำให้เย็นอย่างรวดเร็วเป็นกระบวนการเดียว. ตัวกลางสำหรับการชุบแข็ง, ความเข้มข้น, ปรับอุณหภูมิและอัตราการไหลให้เหมาะสมกับคุณภาพวัสดุ. ไม่ให้ร้อนเกินไปก่อนการชุบแข็ง. ลบมุมแหลม เช่น ขอบและฟันเฟือง. ตอบสนองต่อการใช้งานแกนเพลา กระบวนการสแกน อ่อนไหวต่อการจับเวลากระบวนการชุบแข็งเป็นพิเศษ.
6. Verzug
การชุบแข็งด้วยเหนี่ยวนำทำให้บิดงอน้อยกว่าการอบในตู้เตา, อย่างไรก็ตามยังเกิดการเปลี่ยนแปลงขนาด — โดยเฉพาะแกนเพลาที่ยาว, ชิ้นส่วนผนังบางและเรขาคณิตที่ไม่สมมาตร. แม้การบิดงอนเล็กน้อยก็สามารถทำให้ชิ้นส่วนอยู่นอกค่าความคลาดเคลื่อนได้.
ทำไมถึงเกิดขึ้น — ความร้อนไม่สม่ำเสมอทำให้เกิดการขยายตัวทางความร้อนที่ไม่สมมาตร. การชุบแข็งไม่สม่ำเสมอ — ด้านหนึ่งเย็นลงเร็วกว่าอีกด้าน. รูปทรงชิ้นส่วนไม่สมมาตรที่มีความเครียดไม่สมดุลโดยธรรมชาติ. อุปกรณ์อ่อนแอทำให้ชิ้นส่วนเคลื่อนที่ระหว่างกระบวนการ.
วิธีแก้ไข — ออกแบบขดลวดเพื่อให้ความร้อนครอบคลุมอย่างสม่ำเสมอ. ตรวจสอบให้แน่ใจว่าการฉีดน้ำหล่อเย็นมีความสมมาตรในทุกด้าน. ทดสอบตัวอย่างก่อนการผลิตจำนวนมาก. ใช้เครื่องยึดตัวที่แข็งแรง, ที่รองรับชิ้นส่วนตลอดทั้งรอบ.
7. Spulenüberhitzung
ขดลวดนำไฟฟ้ากระแสสูงภายใต้การเปลี่ยนแปลงทางความร้อนอย่างต่อเนื่อง. ขดลวดที่ระบายความร้อนไม่เพียงพอจะสึกหรอเร็ว — และขดลวดเสียกลางชั้นงานมีค่าใช้จ่ายมากกว่าการเปลี่ยนอุปกรณ์ชิ้นส่วน.
| Warum es passiert | So beheben Sie es |
|---|---|
| อัตราการไหลของน้ำระบายความร้อนต่ำเกินไปหรืออุณหภูมิเข้าสูงเกินไป | รักษาอัตราการไหลและอุณหภูมิเข้าที่ถูกต้อง |
| ท่อภายในอุดตันหรือมีตะกรัน | Spulen regelmäßig auf Ablagerungen und Verstopfungen prüfen |
| Leistung überschreitet die thermische Auslegungsgrenze der Spule | Innerhalb der Nennleistung bleiben; Leitfaden zum Kühlsystem |
| Dauerbetrieb über den zulässigen Duty Cycle hinaus | Grenzen des Duty Cycle einhalten; vorbeugende Wartung reduziert Stillstandszeiten |
8. Inkonsistente Ergebnisse zwischen Chargen
Der frustrierendste ข้อผิดพลาดในการชุบแข็งด้วยการเหนี่ยวนำ: Jedes Teil besteht die Prüfung, aber Härte und Einhärtetiefe schwanken von Charge zu Charge. Kunden bemerken das — selbst wenn die Spezifikationen technisch erfüllt sind.
ทำไมถึงเกิดขึ้น — แหล่งจ่ายไฟเลื่อนตามเวลา หรือระหว่างกะ. ความผันแปรของวัสดุ — การหลอมต่าง ๆ หรือซัพพลายเออร์ตอบสนองไม่เหมือนกัน. ขดลวดสึกหรอทีละน้อยและเปลี่ยนการจับคู่แม่เหล็กไฟฟ้า. การตั้งค่าของผู้ปฏิบัติงานไม่สม่ำเสมอในเครื่องจักรแบบแมนนวล. ไม่มีการตรวจสอบกระบวนการ — ปัญหาจะถูกพบเมื่อทดสอบขั้นสุดท้ายเท่านั้น.
วิธีแก้ไข — บันทึกสูตรการอุ่น — อย่าเชื่อในความจำของผู้ปฏิบัติงาน. ประสิทธิภาพ, ความถี่, เวลา, ตรวจสอบพลังงานและการระบายความร้อนแบบเรียลไทม์. Digitale Systeme mit Datenprotokollierung erkennen Drift, ก่อนที่จะเกิดของเสีย. Eingehendes Material validieren, nicht nur ausgehende Teile.
แนวทางปฏิบัติที่ดีที่สุด
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, ส่วนใหญ่ใช้ได้, ให้ผลลัพธ์ไม่สม่ำเสมอ. ขดลวดเป็นเครื่องมือกระบวนการ, ไม่ใช่สินค้ามาตรฐาน.
— รักษาระยะช่องว่างของชิ้นส่วนคอยล์ให้คงที่. การเปลี่ยนแปลงระยะช่องว่างเล็กน้อยจะเปลี่ยนการเชื่อมต่อแม่เหล็กไฟฟ้าและความสม่ำเสมอของการอุ่น.
— ระบายความร้อนคอยล์และอิเล็กทรอนิกส์กำลังไฟ. คอยล์ร้อนเกินไปจะทำให้การอุ่นเพี้ยน; อิเล็กทรอนิกส์ที่ร้อนเกินไปทำให้กำลังไฟผันผวน.
— ตรวจสอบวัสดุที่เข้ามา. การหลอมที่แตกต่างกันตอบสนองแตกต่างกัน. ทดสอบตัวอย่างจากผู้จำหน่ายใหม่หรือการหลอมใหม่แต่ละตัว.
— เฝ้าติดตามกระบวนการ, ไม่ใช่เพียงความแข็งขั้นสุดท้าย. เมื่อเครื่องทดสอบความแข็งแจ้งปัญหา, แบตช์นั้นอาจมีข้อบกพร่องแล้ว.
— ตรวจสอบชิ้นส่วนใหม่ทุกชิ้นและการเปลี่ยนแปลงกระบวนการ. การทดลองต้นแบบจะตรวจพบปัญหา, การแก้ไขปัญหาเหล่านี้มีค่าใช้จ่ายน้อยกว่าการปฏิเสธทั้งแบตช์.
การทำให้ความแข็งคงที่หมายถึง, ควบคุมทั้งระบบ — ความถี่, ประสิทธิภาพ, ขดลวด, Kühlung, การช็อกเย็น, วัสดุ และการเฝ้าติดตาม — ไม่ใช่เพียงการปรับตัวควบคุมเพียงตัวเดียว.
Schnellübersicht: ข้อผิดพลาด, Ursachen & Abhilfen
| ข้อผิดพลาด | สาเหตุหลัก | การแก้ไขสำคัญ |
|---|---|---|
| 1. Ungleichmäßige Härte | การจัดคอยล์ผิดตำแหน่ง, ความถี่ผิดพลาด | จัดตำแหน่งคอยล์ใหม่, ปรับความถี่ให้เหมาะกับความลึก, ใช้เครื่องมือ |
| 2. ความลึกไม่เพียงพอ | ความถี่สูงเกินไป, เวลาเกินไปสั้น | ลดความถี่, ยืดเวลา, ตรวจสอบการตัดขวาง |
| 3. ความลึกเกินไป | ความถี่ต่ำเกินไป, เวลานานเกินไป | เพิ่มความถี่, ลดเวลา, ปฏิบัติตามข้อกำหนด |
| 4. ความร้อนสูงเกินไป | ความหนาแน่นพลังงานมากเกินไป, การออกแบบขดลวดไม่ดี | ลดกำลัง, ออกแบบขดลวดใหม่, เพิ่มการตรวจสอบอุณหภูมิ |
| 5. รอยแตกร้าวบนพื้นผิว | การชุบเย็นเร็วเกินไป, ความร้อนสูงเกินไป, ผลกระทบของร่องรอย | ปรับการชุบเย็น, ควบคุมอุณหภูมิสูงสุด, ลบมุมแหลม |
| 6. Verzug | ความร้อน/การชุบเย็นไม่สม่ำเสมอ, เครื่องมือไม่เหมาะสม | คอยล์ที่สม่ำเสมอ, การช็อกอย่างสมมาตร, อุปกรณ์แข็ง |
| 7. Spulenüberhitzung | น้ำหล่อเย็นไม่เพียงพอ, ท่ออุดตัน | เพิ่มอัตราการไหล, ตรวจสอบคราบตะกอน, กำหนดขนาดหม้อน้ำอย่างถูกต้อง |
| 8. Chargenschwankungen | ความคงที่ของประสิทธิภาพ, ความแปรปรวนของวัสดุ, ไม่มีการตรวจสอบ | การบันทึกสูตร, การตรวจสอบแบบเวลาจริง, การทดสอบวัสดุ |
ข้อค้นพบที่สำคัญ
ส่วนใหญ่ ข้อผิดพลาดในการชุบแข็งด้วยการเหนี่ยวนำ เกิดจากปฏิสัมพันธ์ของความถี่, ประสิทธิภาพ, การออกแบบขดลวด, เวลา, การช็อก, การควบคุมวัสดุและกระบวนการ. การแก้ไขตัวแปรเดียวอย่างโดดเดี่ยว, มักจะใช้ไม่ได้ผล.
คุณภาพที่เสถียรเริ่มต้นด้วยอุปกรณ์ที่ถูกต้อง. Sie dauerhaft zu sichern erfordert optimierte Parameter, zuverlässige Kühlung, konsistente Überwachung und regelmäßige Validierung. Wenn Sie Ursachen früh erkennen, reduzieren Sie Ausschuss, verbessern die Wiederholgenauigkeit und verlängern die Lebensdauer der Anlage.
คำถามที่พบบ่อย
F: Was ist der häufigste Fehler beim Induktionshärten?
ก: Ungleichmäßige Härte. Meist verursacht durch Spulenfehlausrichtung, falsche Frequenz oder inkonsistente Positionierung — alles vermeidbar durch eine korrekte Einrichtung.
F: Kann eine Höhere Leistung unzureichende Härtung beheben?
ก: ไม่เพียงแต่. กำลังส่งผลต่อความเร็ว, แต่ความลึกก็ขึ้นอยู่กับความถี่, เวลาและความเร็วในการป้อนด้วย. ถ้าคุณเพิ่มกำลังเพียงอย่างเดียว, มีความเสี่ยงที่จะทำให้พื้นผิวร้อนเกินไปโดยไม่ปรับปรุงความลึก. ก่อนอื่นต้องให้ความถี่สอดคล้องกับความลึก — จากนั้นกำลังจะกำหนดเวลารอบ. ดูของเรา คู่มือการคำนวณกำลัง.
F: ทำไมห่วงเหนี่ยวนำของฉันถึงร้อนเกินไป?
ก: การไหลของน้ำต่ำเกินไป, ท่ออุดตัน (ตะกรัน/คราบตะกอน), กำลังเกินหรือใช้งานเกินช่วง Duty Cycle. สังเกตอุณหภูมิการไหลออกของน้ำจากขดลวด — แนวโน้มที่เพิ่มขึ้นคือสัญญาณเตือน. ดูของเรา คู่มือการทำความเย็นด้วยน้ำ สำหรับการออกแบบระบบ.
F: ฉันตรวจสอบกระบวนการชุบแข็งของฉันอย่างไร?
ก: การทดสอบหกขั้นตอนในเวลาไม่ถึงหนึ่งชั่วโมง: (1) ตรวจสอบ, ว่าความถี่ตรงกับความลึกของการชุบแต่ละหมายเลขชิ้นส่วนหรือไม่. (2) ตรวจสอบขดลวด — ระยะห่าง, การสึกหรอ, อัตราการไหลของน้ำ. (3) เปรียบเทียบการตั้งค่ากำลัง / เวลา กับค่าพื้นฐานประวัติศาสตร์. (4) ความเข้มข้นของการดับร้อน, ตรวจสอบอุณหภูมิและความสม่ำเสมอของการไหล. (5) ข้อมูลการชุบแข็งล่าสุด 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, ก่อนที่จะเกิดของเสีย.
F: Wann sollte ich eine Induktionsspule ersetzen statt reparieren?
ก: Ersetzen, wenn: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, der Spulenkörper Risse oder Brandstellen zeigt oder Härteschwankungen direkt nach der Revalidierung wieder auftreten. Eine degradierte Spule sieht oft noch verwendbar aus, ผลิตของเสียโดยที่ไม่สังเกตเห็น — การทดแทนคุ้มค่าเร็ว.
คุณต้องการความช่วยเหลือในการวิเคราะห์ข้อผิดพลาดของกระบวนการชุบแข็งด้วยการเหนี่ยวนำหรือไม่?
ทีมวิศวกรรมของเราสามารถวินิจฉัยข้อผิดพลาดเฉพาะของคุณและอุปกรณ์ที่เหมาะสม, แนะนำการออกแบบขดลวดและพารามิเตอร์กระบวนการสำหรับชิ้นส่วนของคุณ.










