
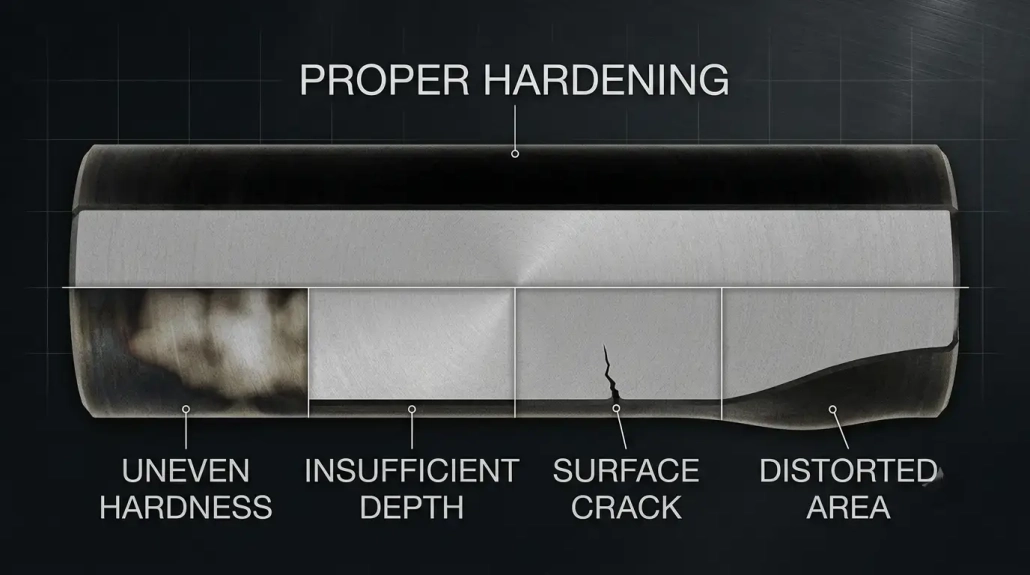
8 感应淬火中的常见错误以及如何避免它们
感应淬火故障 很贵. 一个破裂或硬化错误的零件意味着废品, 生产时间损失和客户投诉.
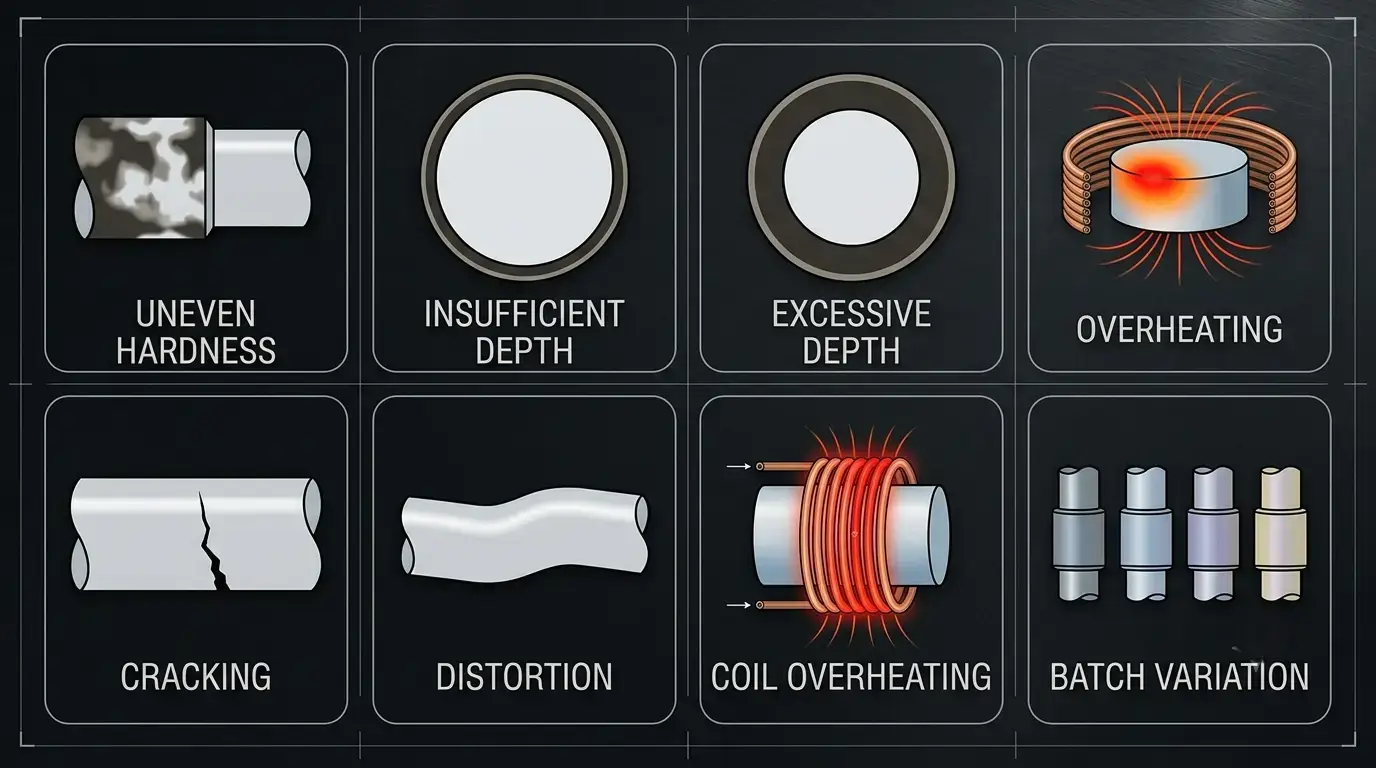
感应淬火可以实现快速, 局部加热,能效高于炉内热处理. 然而,工艺稳定性取决于, 七个变量的协同作用: 频率, 功率密度, 加热时间, 线圈设计, 淬火, 材料特性与零件几何形状. 如果其中任何一个偏离, 会产生缺陷.
本指南介绍八种常见的 感应淬火故障 — 它们的原因, 如何预防以及如何建立稳定的工艺. 特定应用问题请参见我们的指南: 钟罩壳体的硬度缺陷 和 齿轮的硬度缺陷.
读者路线图
质量- / 工艺工程师? 从...开始 缺陷 1–4 (硬度 & 深度), 之后 最佳实践.
维修保养 / Bediener? 关注于 故障 7 (Spulenüberhitzung) & 故障 5 (Rissbildung).
生产经理? 跳到 故障 8 (Chargenschwankungen) & zur Schnellübersicht.
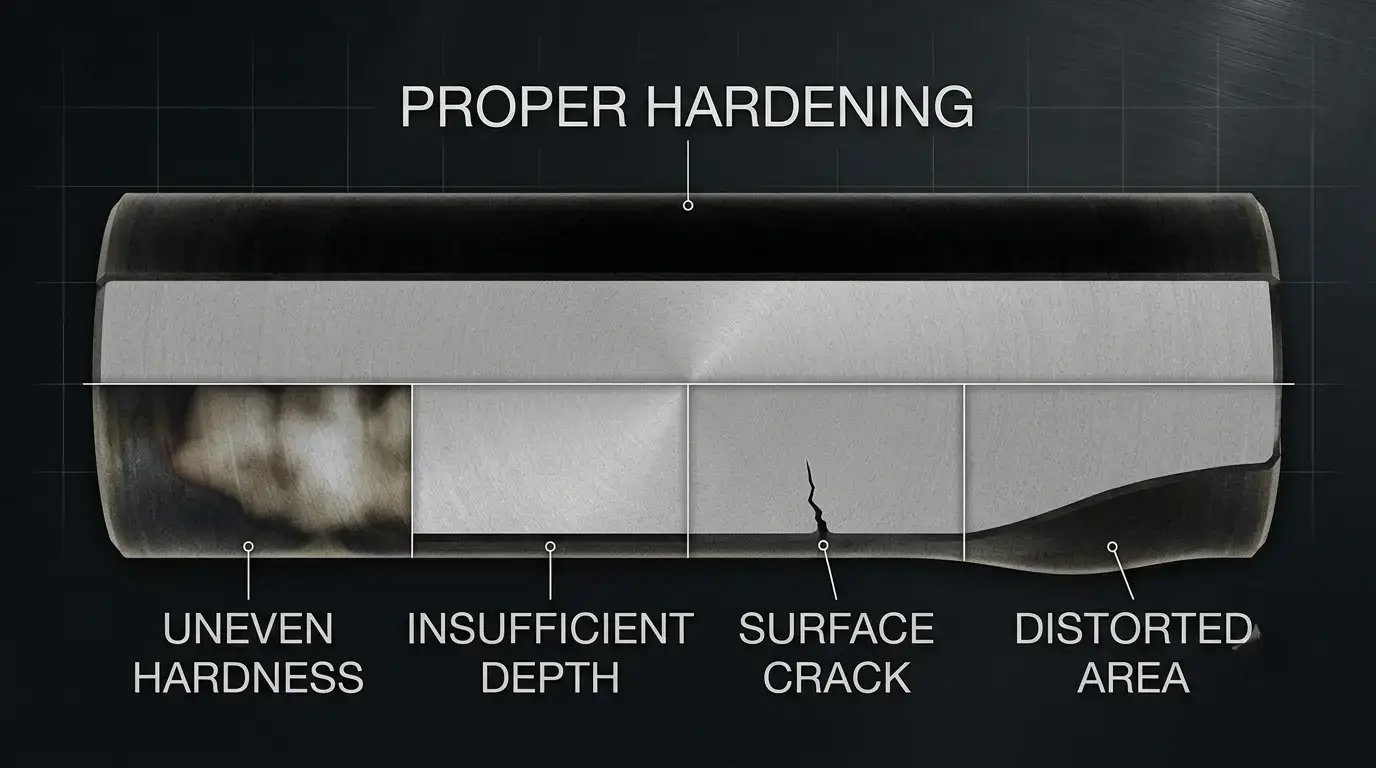
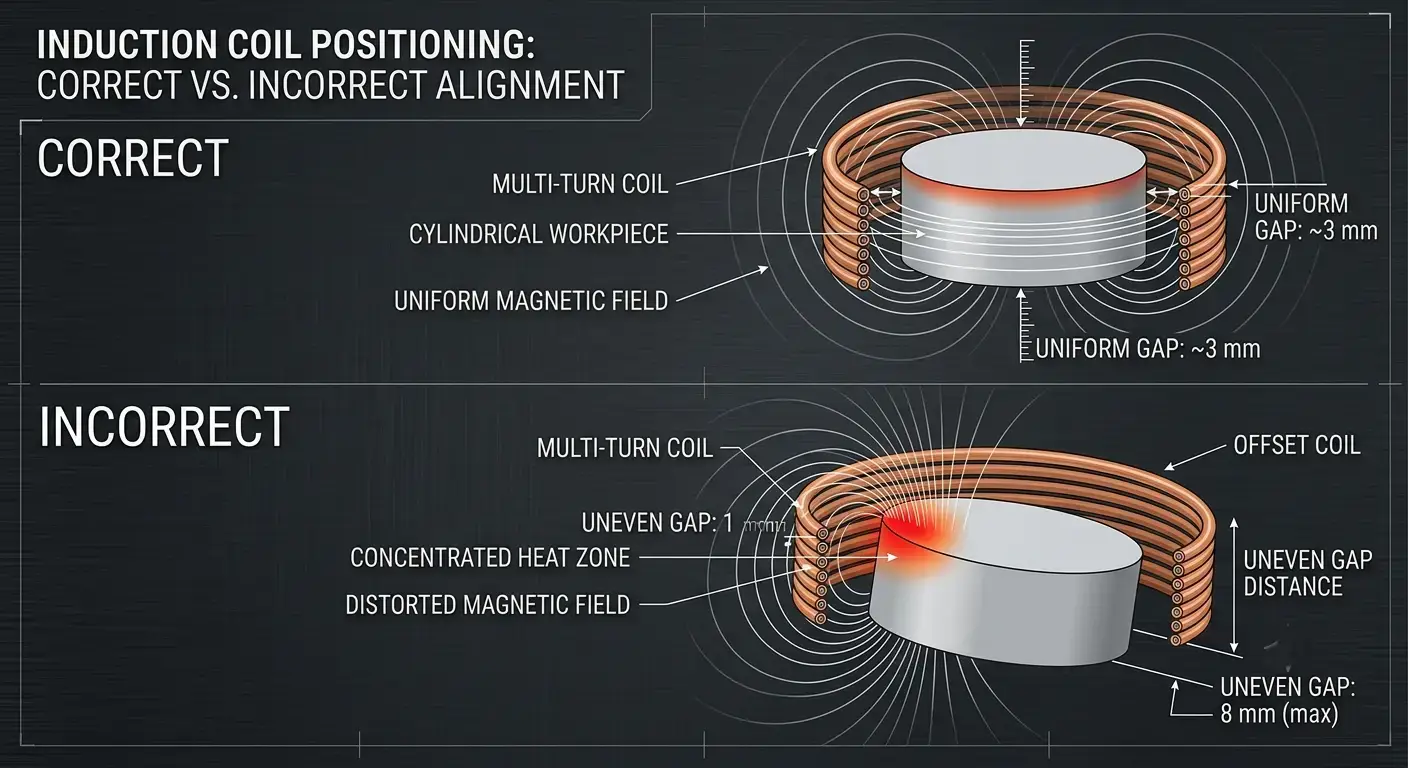
1. Ungleichmäßige Härte
最常见的 感应淬火故障. 某些表面区域符合规格——其他区域不符合. 问题通常隐藏, 直到在硬度测试中或现场故障时才显现.
| 发生原因 | 解决方法如下 |
|---|---|
| 线圈未居中,产生不均匀的磁场 | 将线圈居中并保持恒定间距 |
| Frequenz passt nicht zum erforderlichen Erwärmungsmuster | Prüfen, ob die Frequenz zur Zieltiefe passt — Frequenzleitfaden |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. 硬化深度不足
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, 当表面负荷很高且硬化层必须承受数百万次循环时.
| 发生原因 | 解决方法如下 |
|---|---|
| 频率过高——能量停留在表面 | 降低频率, 以匹配目标硬化深度 |
| 加热时间过短——热量无法渗透 | 延长加热时间或降低进给速度 |
| 功率过低或进给速度过高 | 首先选择适合深度的频率, 然后调整功率 |
| 线圈不适合目标深度 | Während der Prozessentwicklung durch Querschliff validieren |
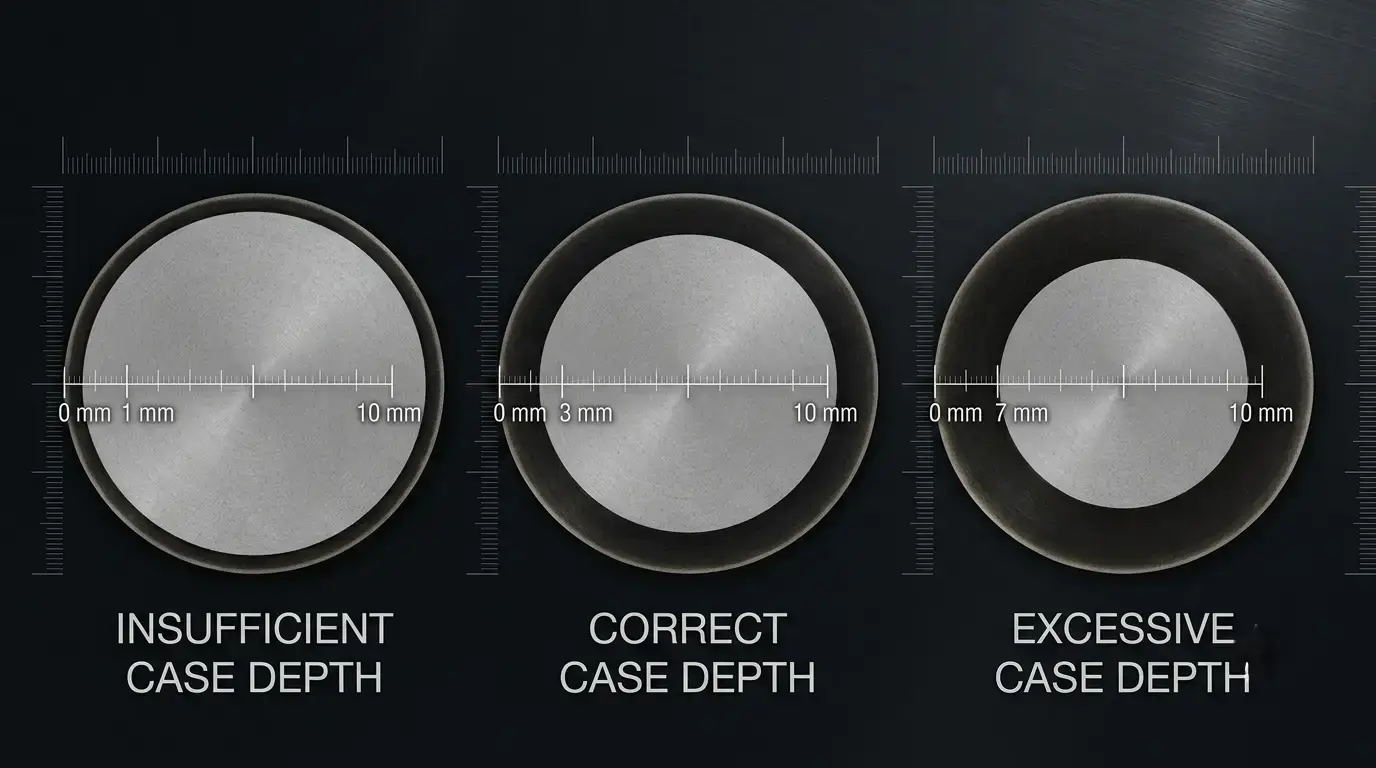
3. 硬化深度过大
Tiefer ist nicht automatisch besser. Eine zu große Einhärtetiefe reduziert die Kernzähigkeit, erschwert die Nachbearbeitung nach dem Härten, verschwendet Energie und erhöht das Verzugrisiko — ohne funktionalen Nutzen.
| 发生原因 | 解决方法如下 |
|---|---|
| 频率过低——能量渗透深度超出所需 | 提高频率, 以使其达到所要求的硬化深度 |
| 加热时间过长——热量渗入核心 | 将加热时间减少到规格要求 |
| 功率供应超过部件所需 | 频率, 平衡每个部件的功率和时间—— 功率选择指南 |
4. 表面过热
局部过热会导致晶粒长大, 氧化, 脱碳——或者在严重情况下部分熔化. 部件变脆. 硬度值仍可能在规定范围内.
原因—— 在小面积上功率密度过高. 加热周期太长. 线圈设计在磁场中产生热点. 线圈与组件的间距过小导致能量过于集中.
解决方法 — 根据组件尺寸调整功率, 而不是根据最大输出功率. 缩短周期时间. 检查线圈几何形状, 以均匀分布磁场. 保持正确间距并增加温度监控 (红外传感器或高温计).
5. 淬火后表面开裂
最严重的情况 感应淬火故障 — 断裂的组件将报废. 会产生裂纹, 当热应力和相变应力在快速冷却过程中超过材料强度时.
原因—— 淬火对于材料质量来说过于激烈. 高碳- 或高合金钢在不调整参数的情况下加工. 淬火前过热. 尖锐的角, 键槽或突然的截面变化在快速冷却过程中会集中应力. 淬火时间不一致.
解决方法 — 将加热和淬火作为一个整体过程处理. 淬火介质, 浓度, 将温度和流量与材料性能匹配. 淬火前不要过热. 将锐利的特征如棱角和齿轮倒圆. 轴应用时要反应 扫描过程 对淬火时机特别敏感.
6. 变形
感应淬火引起的变形比炉处理少, 但仍会发生尺寸变化——尤其是长轴, 薄壁零件和不对称几何形状. 即使轻微的变形也可能使零件超出公差范围.
原因—— 不均匀加热会产生不对称热膨胀. 不均匀淬火——一侧冷却更快. 具有固有应力不平衡的不对称零件几何形状. 薄弱的夹具会使零件在工艺过程中移动.
解决方法 — 设计线圈以实现均匀加热覆盖. 确保各侧有对称的淬火喷射流. 在批量生产前测试一个样件. 使用刚性夹具, 在整个工艺周期内支撑零件.
7. Spulenüberhitzung
线圈在持续的热循环荷载下承受高电流. 散热不良的线圈磨损快——而在生产过程中线圈故障的代价远高于一个零件的更换.
| 发生原因 | 解决方法如下 |
|---|---|
| 冷却水流量过低或入口温度过高 | Korrekten Durchfluss und richtige Eintrittstemperatur einhalten |
| Interne Kanäle verstopft oder verkalkt | 定期检查线圈是否有沉积物和堵塞 |
| 功率超过线圈的热设计极限 | 保持在额定功率范围内; 冷却系统指南 |
| 连续运行超出允许占空比 | 遵守占空比限制; 预防性维护可减少停机时间 |
8. 批次间结果不一致
最令人沮丧的 感应淬火故障: 每个零件都通过检查, 但硬度和渗透深度在每批次之间波动. 客户会注意到——即使技术规格已满足.
原因—— 电源随时间或班次漂移. 材料波动——不同的熔炼或供应商反应不同. 线圈逐步磨损并改变电磁耦合. 手动设备的操作员设置不一致. 没有过程监控——问题只有在最终检查时才被发现.
解决方法 — 保存加热程序——不要依赖操作员的记忆. 功率, 频率, 时间, 实时监控能量和冷却. Digitale Systeme mit Datenprotokollierung erkennen Drift, 报废发生前. Eingehendes Material validieren, nicht nur ausgehende Teile.
最佳实践
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. 首先选择它. 然后为循环时间设置性能.
为零件设计线圈. 一个通用线圈, ‘大部分合适’, 产生不均匀的结果. 线圈是一个工艺工具, 非标准产品.
— 保持线圈部件间距恒定. 小的间距变化会改变电磁耦合和加热均匀性.
— 冷却线圈和功率电子设备. 过热的线圈会使加热失真; 过热的电子设备会导致功率漂移.
— 检查 incoming 材料. 不同的熔体反应不同. 对每个新供应商或每次新的熔炼测试一个样品.
— 监控工艺, 不仅仅是最终硬度. 当硬度计显示问题时, 批次已经有缺陷.
— 验证每个新零件和每次工艺变化. 一个样品试运行可以发现问题, 解决这些问题的成本远低于退回批次的成本.
稳定的淬火意味着, 控制整个系统 — 频率, 功率, 线圈, 冷却, 淬火, 材料和监控 — 而不仅仅是调整一个调节器.
Schnellübersicht: 故障, 原因 & 补救措施
| 故障 | 根本原因 | 重要补救措施 |
|---|---|---|
| 1. Ungleichmäßige Härte | 线圈错位, 频率错误 | 线圈居中, 根据深度调整频率, 使用装置 |
| 2. 深度不足 | 频率过高, 时间过短 | 降低频率, 延长时间, 横截面验证 |
| 3. 深度过大 | 频率过低, 时间过长 | 提高频率, 缩短时间, 符合规格 |
| 4. 过热 | 功率密度过大, 线圈设计不良 | 降低功率, 重新设计线圈, 增加温度监控 |
| 5. 表面裂纹 | 淬火过快, 过热, 应力集中 | 调整淬火, 检查最大温度, 锐角圆角处理 |
| 6. 变形 | 不均匀加热/淬火, 不适当的夹具 | 均匀线圈, 对称淬火, 刚性夹具 |
| 7. Spulenüberhitzung | 冷却水不足, 堵塞的通道 | 增加流量, 检查沉积物, 冷却器正确尺寸 |
| 8. Chargenschwankungen | 功率漂移, 材料波动, 没有监控 | 配方存储, 实时监控, 材料测试 |
最重要的发现
大多数 感应淬火故障 entstehen aus dem Zusammenspiel von Frequenz, 功率, 线圈设计, 时间, 威慑, Material und Prozesskontrolle. Eine einzelne Variable isoliert zu korrigieren, funktioniert selten.
Stabile Qualität beginnt mit der richtigen Ausrüstung. Sie dauerhaft zu sichern erfordert optimierte Parameter, zuverlässige Kühlung, konsistente Überwachung und regelmäßige Validierung. Wenn Sie Ursachen früh erkennen, reduzieren Sie Ausschuss, verbessern die Wiederholgenauigkeit und verlängern die Lebensdauer der Anlage.
常见问题解答
F: Was ist der häufigste Fehler beim Induktionshärten?
一个: Ungleichmäßige Härte. Meist verursacht durch Spulenfehlausrichtung, falsche Frequenz oder inkonsistente Positionierung — alles vermeidbar durch eine korrekte Einrichtung.
F: Kann eine höhere Leistung unzureichende Härtung beheben?
一个: Nicht allein. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. 参见我们的 Leitfaden zur Leistungsberechnung.
F: 为什么我的感应线圈过热?
一个: 水流量过低, 堵塞的通道 (水垢/沉积物), 功率过大或运行超出占空比. 观察线圈的出水温度——升高的趋势是警告信号. 参见我们的 水冷指南 用于系统设计.
F: 我如何审核我的硬化工艺?
一个: 不到一小时的六次检查: (1) Prüfen, 频率是否适合每个零件编号的淬火深度. (2) 检查线圈——间距, 磨损, 水流量. (3) Leistungs-/Zeiteinstellungen mit historischen Basiswerten vergleichen. (4) Abschreckkonzentration, Temperatur und Gleichmäßigkeit des Durchflusses prüfen. (5) Härtedaten der letzten 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, 报废发生前.
F: Wann sollte ich eine Induktionsspule ersetzen statt reparieren?
一个: Ersetzen, wenn: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, 如果线圈本体出现裂纹或烧痕,或者在重新硬化后硬度波动再次出现. 退化的线圈看起来通常仍可使用, 但会悄然产生废品——更换很快就能收回成本.










