
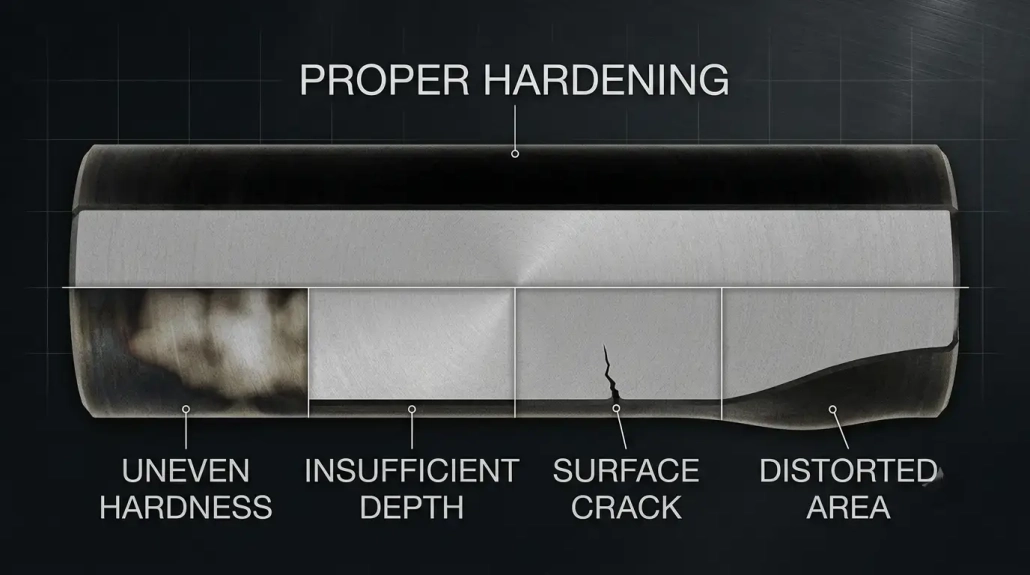
8 الأخطاء الشائعة عند التسخين التحريضي وكيفية تجنبها
الأخطاء في التقسية بالحث الكهرومغناطيسي مكلفة. جزء مشقوق أو تم تقسيته بشكل خاطئ يعني هدرًا, وقت إنتاج ضائع وشكاوى العملاء.
التقسية بالحث الكهرومغناطيسي تسمح بتسخين سريع, محلي مع كفاءة طاقة أعلى من المعالجة الحرارية في الفرن. لكن استقرار العملية يعتمد على, تفاعل سبع متغيرات معًا: التردد, كثافة القدرة, وقت التسخين, تصميم الملف, تبريد سريع, خصائص المواد وجيومتريا الأجزاء. إذا انحرفت أي واحدة منها, تحدث الأخطاء.
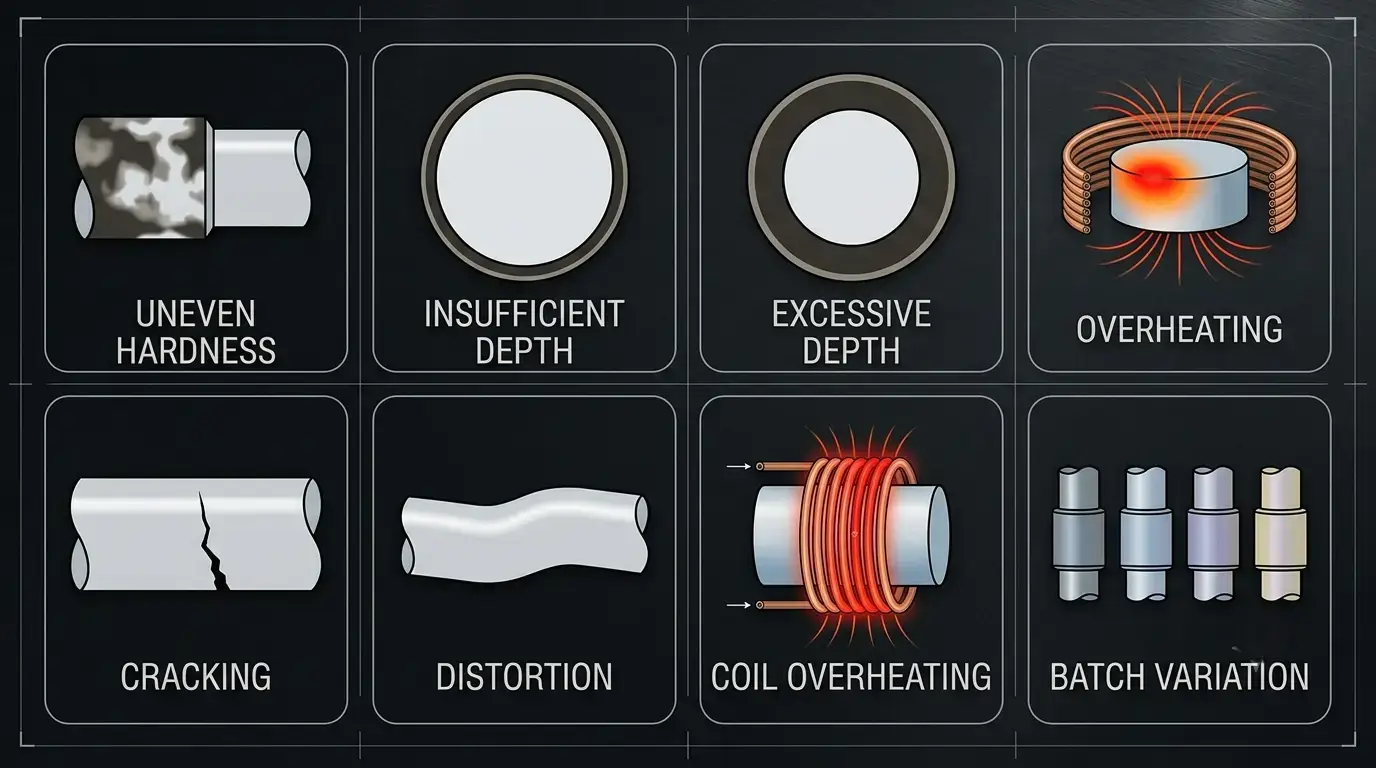
تتناول هذه الإرشادات ثمانية شائعة الأخطاء في التقسية بالحث الكهرومغناطيسي — وأسبابها, كيف يمكن منعها وكيفية بناء عملية مستقرة. يمكنكم العثور على المشكلات الخاصة بالتطبيقات في أدلتنا المتعلقة بـ عيوب الصلابة في أغطية الأجراس و عيوب الصلابة في التروس.
خريطة طريق للقارئ
جودة- / مهندس عمليات? ابدأ بـ خطأ 1–4 (الصلابة & العمق), بعد ذلك أفضل الممارسات.
الصيانة / المشغل? ركز على الخطأ 7 (سخونة الملفات) & الخطأ 5 (تشكّل الشقوق).
مديرو الإنتاج? انتقل إلى الخطأ 8 (تقلبات الدفعة) & إلى ملخص سريع.
Inhaltsverzeichnis
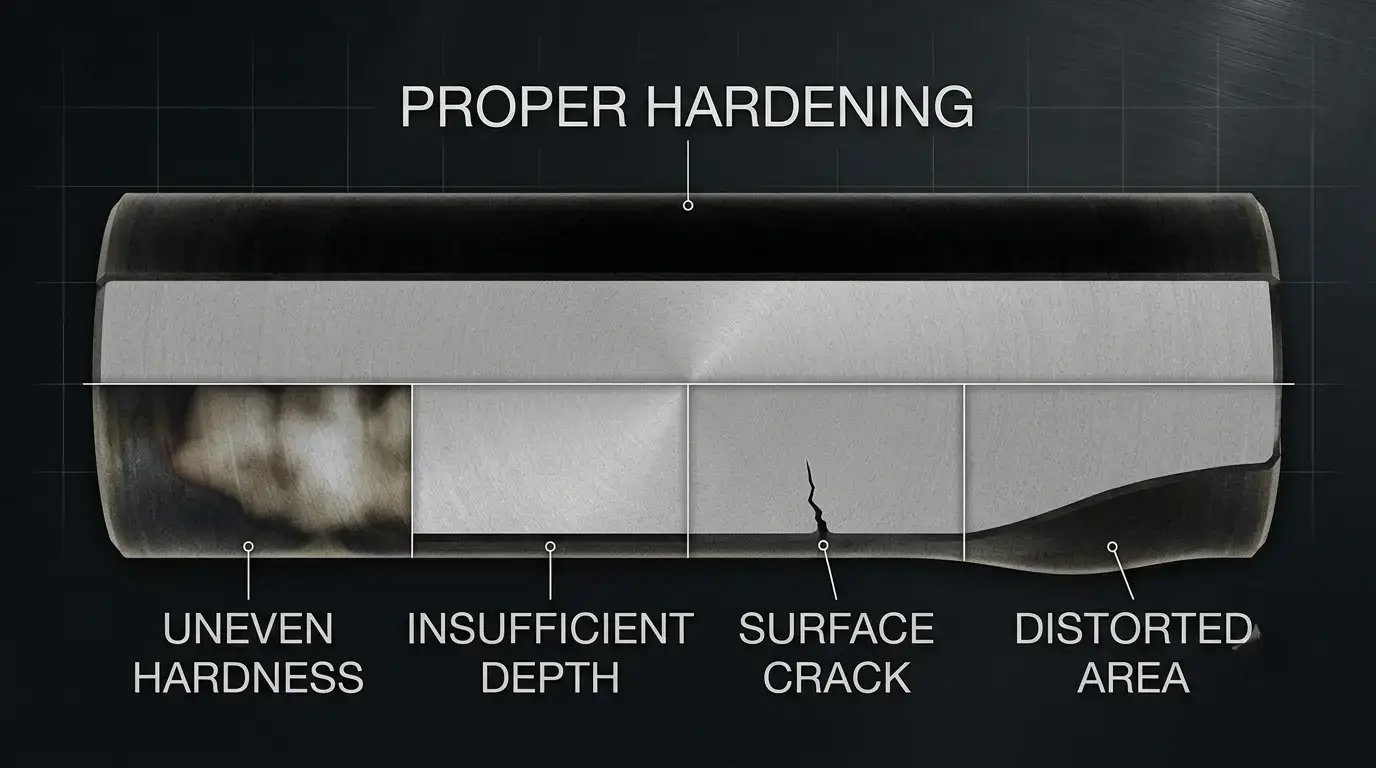
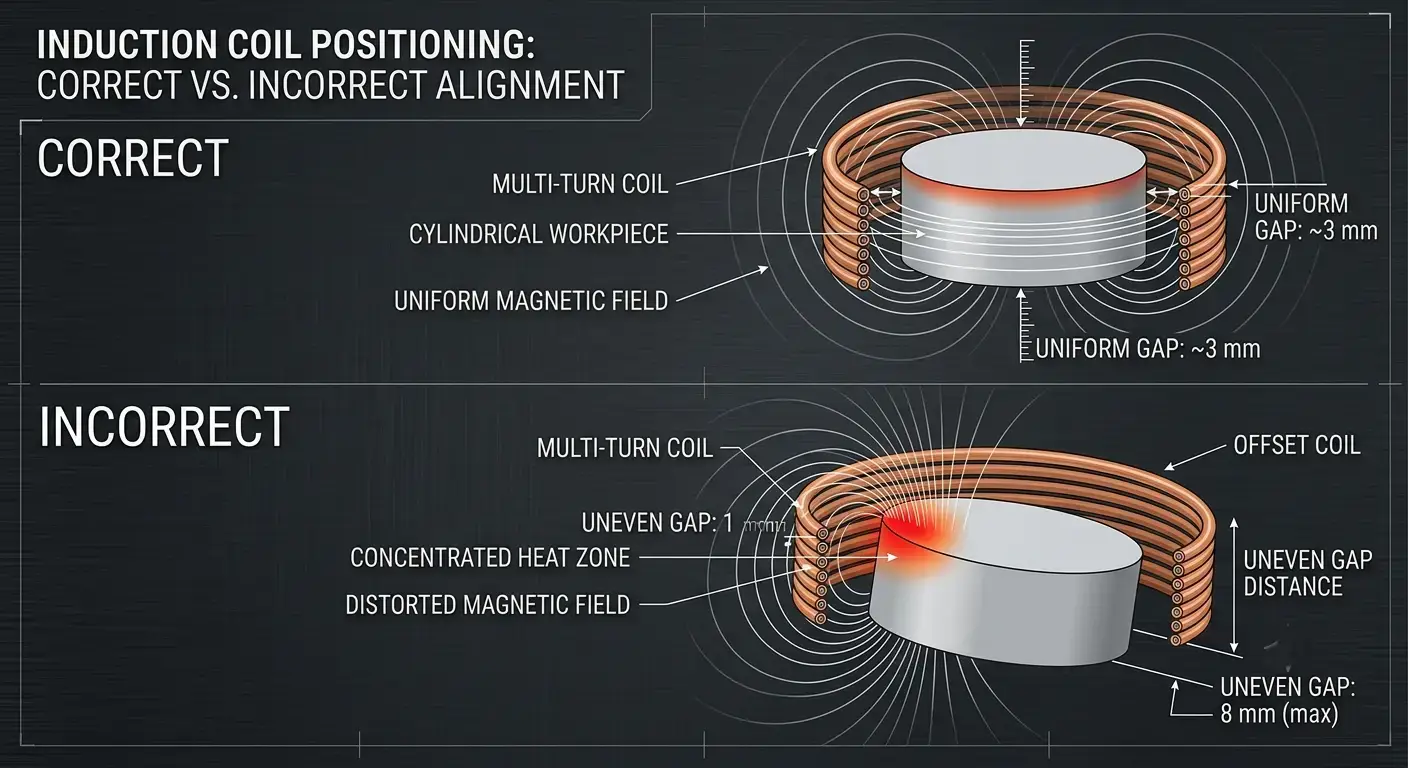
1. صلابة غير متساوية
الأكثر شيوعًا الأخطاء في التقسية بالحث الكهرومغناطيسي. بعض مناطق السطح تفي بالمواصفات – وأخرى لا تفي. تظل المشكلة غالبًا مخفية, حتى يتم ملاحظتها أثناء اختبار الصلابة أو من خلال فشل في الميدان.
| لماذا يحدث ذلك | هكذا تصلحها |
|---|---|
| الملف غير مركزي ويولد مجالًا مغناطيسيًا غير متساوٍ | مركزة الملف والحفاظ على مسافة ثابتة |
| التردد لا يتوافق مع نمط التسخين المطلوب | التحقق, ما إذا كان التردد مناسبًا للعمق المستهدف — دليل التردد |
| عدم تناسق وضعية القطع بين الدورات | استخدام تجهيزات أو أتمتة لتحقيق وضعية دقيقة ومتكررة |
| ملف متآكل — التآكل المحلي يغير المسافة | جدولة فحوصات الملفات بانتظام ومراقبة العملية |
2. عمق التسليح غير كافٍ
طبقة حافة مقسية قليلة تتآكل بسرعة تحت التحميل. حرج في التروس, المحامل والأعمدة — هناك, حيث يكون الحمل السطحي مرتفعًا ويجب أن تتحمل الطبقة المقسّاة ملايين الدورات.
| لماذا يحدث ذلك | هكذا تصلحها |
|---|---|
| التردد مرتفع جدًا — الطاقة تبقى على السطح | خفض التردد, لكي تتناسب مع عمق التقسية المستهدف |
| وقت التسخين قصير جدًا — الحرارة لا تستطيع الاختراق | تمديد وقت التسخين أو تقليل سرعة التغذية |
| القدرة منخفضة جدًا أو سرعة التغذية مرتفعة جدًا | اختر التردد أولاً للعمق, ثم اضبط القدرة |
| الملف غير مخصص للعمق المستهدف | التحقق أثناء تطوير العملية من خلال القطع العرضي |
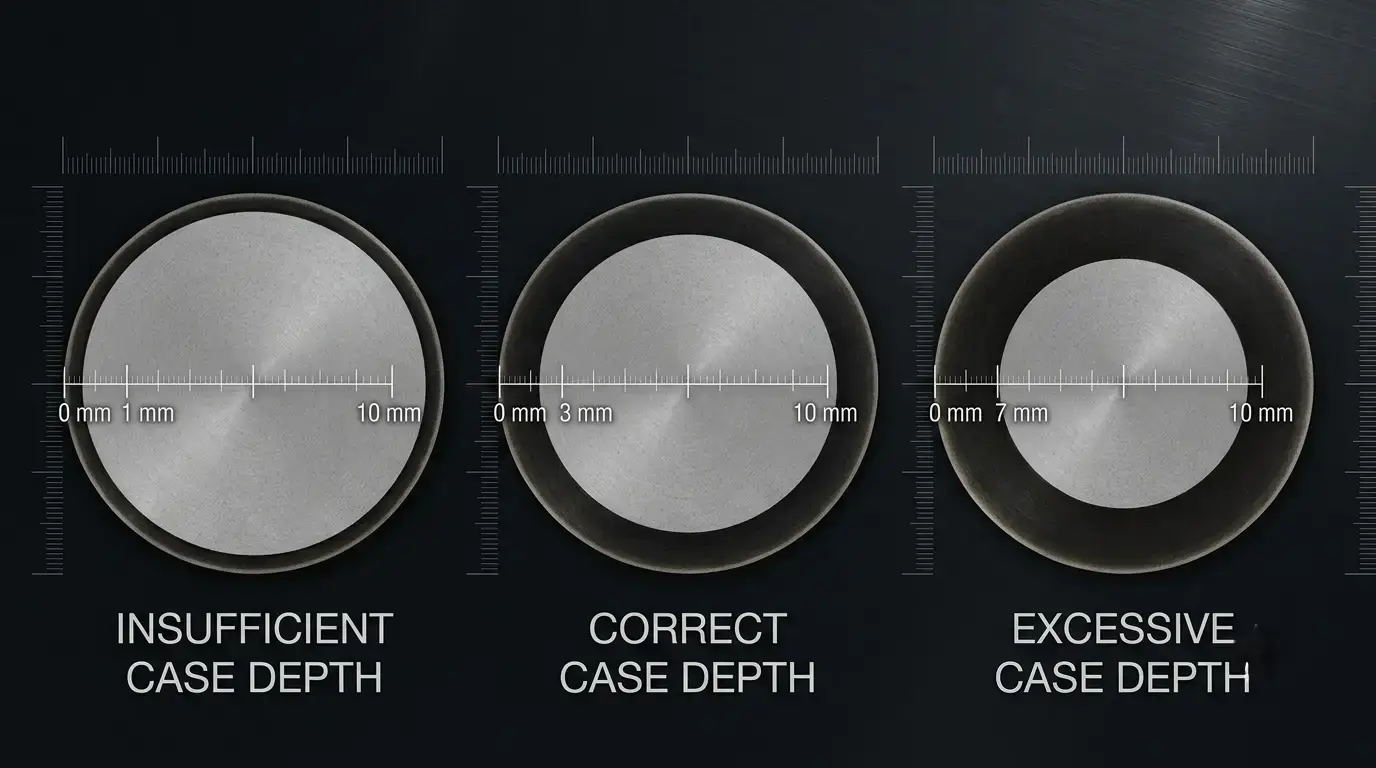
3. عمق التسليح المفرط
الأعمق ليس بالضرورة أفضل. عمق التقسية الكبير جداً يقلل من صلابة النواة, يصعب المعالجة اللاحقة بعد التقسية, يهدرف الطاقة ويزيد من خطر التشوه - بدون فائدة عملية.
| لماذا يحدث ذلك | هكذا تصلحها |
|---|---|
| التردد منخفض جدًا - الطاقة تخترق أعمق مما هو مطلوب | زيادة التردد, لتتناسب مع عمق التصلب المطلوب |
| وقت التسخين طويل جدًا — الحرارة تتغلغل إلى النواة | تقليل وقت التسخين إلى المواصفة |
| إمداد الطاقة أعلى من حاجة القطعة | التردد, موازنة الطاقة والوقت لكل قطعة — Leitfaden zur Leistungsauswahl |
4. سخونة سطحية مفرطة
الاحترار المحلي يسبب نمو الحبوب, الأكسدة, فقدان الكربون — أو في الحالات الشديدة ذوبان جزئي. تصبح القطعة هشة. قيم الصلابة قد تظل ضمن الحدود المحددة.
لماذا يحدث ذلك — كثافة طاقة عالية جدًا على مساحة صغيرة. دورة التسخين طويلة جدًا. تصميم الملف يولد نقاط ساخنة في المجال المغناطيسي. المسافة الصغيرة جدًا بين المكونات والملف تركز الطاقة بشكل مفرط.
كيفية إصلاح ذلك — تكييف القدرة مع حجم المكون, وليس مع أقصى قدرة إخراج. تقليل زمن الدورة. فحص هندسة الملف, لتوزيع المجال بشكل متساوٍ. الحفاظ على المسافة الصحيحة وإضافة مراقبة الحرارة (مستشعر الأشعة تحت الحمراء أو المقياس الحراري).
5. تشقق السطح بعد التبريد السريع
الأكثر خطورة الأخطاء في التقسية بالحث الكهرومغناطيسي — المكون المتشقق يعد نفاية. تتشكل الشقوق, wenn thermische und umwandlungsbedingte Spannungen während der schnellen Abkühlung die Werkstofffestigkeit überschreiten.
لماذا يحدث ذلك — Abschreckung ist für die Werkstoffgüte zu aggressiv. Hochkohlenstoff- oder hochlegierter Stahl wird ohne Parameteranpassung verarbeitet. Überhitzung vor dem Abschrecken. Scharfe Ecken, Passfedernuten oder abrupte Querschnittsänderungen konzentrieren Spannungen während der schnellen Abkühlung. Inkonsistentes Abschreck-Timing.
كيفية إصلاح ذلك — Erwärmung und Abschrecken als einen gemeinsamen Prozess behandeln. وسيط التبريد, التركيز, ضبط درجة الحرارة ومعدل التدفق وفق جودة المادة. عدم التسخين المفرط قبل التبريد. تنعيم الحواف الحادة مثل الزوايا والتروس. الاستجابة عند تطبيقات الأعمدة عمليات المسح حساسة بشكل خاص لتوقيت التبريد.
6. الالتواء
التصلب بالتحريض يسبب تحريفًا أقل من معالجة الفرن, مع ذلك تحدث تغييرات في الأبعاد — خاصة في الأعمدة الطويلة, الأجزاء ذات الجدران الرقيقة والهياكل غير المتماثلة. حتى التحريف البسيط يمكن أن يجعل المكونات خارج حدود الغيار.
لماذا يحدث ذلك — التسخين غير المتساوي ينتج تمددًا حراريًا غير متماثل. التبريد غير المتساوي — جهة واحدة تبرد أسرع. هندسة جزء غير متماثلة مع توازن إجهاد متأصل. الأدوات الضعيفة تسمح للجزء بالتحرك أثناء العملية.
كيفية إصلاح ذلك — تصميم الملف لتغطية تسخين متساوية. ضمان نفاثة تبريد متماثلة على جميع الجهات. اختبار نموذج قبل الإنتاج التسلسلي. استخدام أدوات صلبة, التي تدعم الجزء طوال الدورة.
7. سخونة الملفات
الملف يمر منه تيارات عالية تحت تغير حراري مستمر. الملف الذي يفتقر للتبريد الجيد يتلاشى بسرعة — وفشل الملف في منتصف الطبقة يكلف أكثر بكثير من مجرد قطعة غيار.
| لماذا يحدث ذلك | هكذا تصلحها |
|---|---|
| تدفق مياه التبريد منخفض جدًا أو درجة حرارة الدخول مرتفعة جدًا | الالتزام بالتدفق الصحيح ودرجة حرارة الدخول الصحيحة |
| القنوات الداخلية مسدودة أو متكلسة | تحقق من الملفات بانتظام من الترسبات والانسدادات |
| تتجاوز القدرة الحد الحراري المصمم للملف | البقاء ضمن القدرة الاسمية; دليل نظام التبريد |
| تشغيل مستمر يتجاوز دورة العمل المسموح بها | الالتزام بحدود دورة العمل; الصيانة الوقائية تقلل من أوقات التوقف |
8. نتائج غير متسقة بين الدفعات
الأكثر إحباطًا الأخطاء في التقسية بالحث الكهرومغناطيسي: كل جزء يجتاز الاختبار, لكن الصلابة وعمق التصلب يختلفان من دفعة إلى أخرى. العملاء يلاحظون ذلك — حتى لو تم تلبية المواصفات تقنيًا.
لماذا يحدث ذلك — تتغير إمدادات الطاقة مع مرور الوقت أو بين الورديات. تقلبات المواد — تدفع مصهورات أو موردون مختلفون استجابات مختلفة. تتآكل الملف تدريجيًا ويغير الربط الكهرومغناطيسي. إعدادات المشغل غير متسقة في المعدات اليدوية. لا يوجد مراقبة للعملية — حيث لا يتم اكتشاف المشاكل إلا عند الفحص النهائي.
كيفية إصلاح ذلك — حفظ وصفات التسخين — عدم الاعتماد على ذاكرة المشغل. الأداء, التردد, Zeit, مراقبة الطاقة والتبريد في الوقت الحقيقي. Digitale Systeme mit Datenprotokollierung erkennen Drift, قبل حدوث الهدر. Eingehendes Material validieren, nicht nur ausgehende Teile.
أفضل الممارسات
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. لفافة عامة, التي 'تناسب إلى حد كبير', تنتج نتائج غير متساوية. الملف عبارة عن أداة عملية, ليست بضائع قياسية.
— الحفاظ على مسافة مكونات اللفافة ثابتة. تغييرات المسافة الصغيرة تغير التوصيل المغناطيسي والتوزيع الحراري.
— تبريد اللفافة والإلكترونيات القوية. لفافة محمّاة بشكل مفرط تفسد التسخين; إلكترونيات محمّاة تسبب انحراف الأداء.
— فحص المواد الواردة. بوتقات مختلفة تتفاعل بشكل مختلف. Testen Sie ein Muster von jedem neuen Lieferanten oder jeder neuen Schmelze.
— Prozess überwachen, nicht nur die Endhärte. Wenn ein Härteprüfer ein Problem anzeigt, ist die Charge bereits fehlerhaft.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, الأداء, Spule, Kühlung, تبريد سريع, Material und Überwachung — und nicht nur an einem Regler zu drehen.
ملخص سريع: الخطأ, الأسباب & الحلول
| الخطأ | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. صلابة غير متساوية | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Vorrichtungen verwenden |
| 2. Unzureichende Tiefe | Frequenz zu hoch, Zeit zu kurz | خفض التردد, Zeit verlängern, Querschliff validieren |
| 3. Übermäßige Tiefe | Frequenz zu niedrig, Zeit zu lang | زيادة التردد, Zeit reduzieren, Spezifikation einhalten |
| 4. Überhitzung | Übermäßige Leistungsdichte, schlechtes Spulendesign | تقليل القدرة, Spule neu auslegen, Temperaturüberwachung ergänzen |
| 5. Oberflächenrisse | Zu schnelles Abschrecken, Überhitzung, Kerbwirkungen | Abschrecken anpassen, Maximaltemperatur kontrollieren, تدوير الزوايا الحادة |
| 6. الالتواء | تسخين/تبريد غير متساوي, جهاز غير مناسب | ملف متساوي, تبريد متماثل, أجهزة صلبة |
| 7. سخونة الملفات | مياه تبريد غير كافية, القنوات المسدودة | زيادة التدفق, فحص الترسبات, تحديد حجم المبرد بشكل صحيح |
| 8. تقلبات الدفعة | انحراف الأداء, تقلبات المادة, عدم المراقبة | حفظ الوصفة, المراقبة في الوقت الفعلي, اختبارات المواد |
أهم استنتاج
معظمها الأخطاء في التقسية بالحث الكهرومغناطيسي تنشأ من تفاعل التردد, الأداء, تصميم الملف, Zeit, التبريد, المادة ومراقبة العملية. تصحيح متغير واحد معزول, نادراً ما ينجح.
الجودة المستقرة تبدأ بالمعدات الصحيحة. لحفظها بشكل دائم يتطلب معايير محسّنة, تبريد موثوق, مراقبة مستمرة وتحقق دوري. عندما تكتشف الأسباب مبكرًا, تقلل الفاقد, تحسن دقة التكرار وتطيل عمر المعدات.
الأسئلة المتكررة
ص: ما هو الخطأ الأكثر شيوعًا عند التقسية بالحث الكهربائي?
أ: صلابة غير متساوية. غالبًا ما يكون سببه سوء محاذاة الملف, تردد خاطئ أو وضعية غير متسقة — كل ذلك يمكن تجنبه من خلال ضبط صحيح.
ص: Kann eine höhere Leistung unzureichende Härtung beheben?
أ: Nicht allein. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. انظر إلى Leitfaden zur Leistungsberechnung.
ص: Warum überhitzt meine Induktionsspule?
أ: Zu geringer Wasserdurchfluss, القنوات المسدودة (Kalk/Ablagerungen), الأداء المفرط أو التشغيل فوق دورة العمل. مراقبة درجة حرارة خروج الماء من الملف — اتجاه التصاعد هو إشارة تحذير. انظر إلى دليل التبريد بالماء لتصميم النظام.
ص: كيف أقوم بتدقيق عملية التقسية الخاصة بي?
أ: ست اختبارات في أقل من ساعة واحدة: (1) التحقق, ما إذا كانت الترددات تتناسب مع عمق التقسية لكل رقم جزء. (2) فحص الملف — المسافة, البلى, تدفق الماء. (3) مقارنة إعدادات الطاقة/الوقت بالقيم الأساسية التاريخية. (4) تركيز التبريد, Temperatur und Gleichmäßigkeit des Durchflusses prüfen. (5) Härtedaten der letzten 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) افحص جزءًا واحدًا لكل وردية في القص المتقاطع. هكذا يتم اكتشاف معظم المشاكل, قبل حدوث الهدر.
ص: متى يجب أن أستبدل لفافة الحث بدلاً من إصلاحها?
أ: استبدال, Wenn: الجدار الداخلي قد تم إزالته أكثر من 10% سُمكه الأصلي, تدفق المياه محدود والتنظيف الكيميائي لا يساعد, إذا أظهر جسم الملف تشققات أو علامات حرق أو حدثت تقلبات في الصلابة مباشرة بعد إعادة التأهيل مرة أخرى. الملف المتدهور يبدو غالبًا أنه لا يزال صالحًا للاستخدام, لكن ينتج نفايات دون أن يلاحظ أحد — والاستبدال يتعوض بسرعة.
هل تحتاج إلى مساعدة في تحليل الأخطاء في عملية التصلب بالحث الخاصة بك?
يمكن لفريق الهندسة لدينا تشخيص الأخطاء المحددة لديك والتوصية بالمعدات المناسبة, تصميم الملفات ومعلمات العملية لمكوناتك.










