
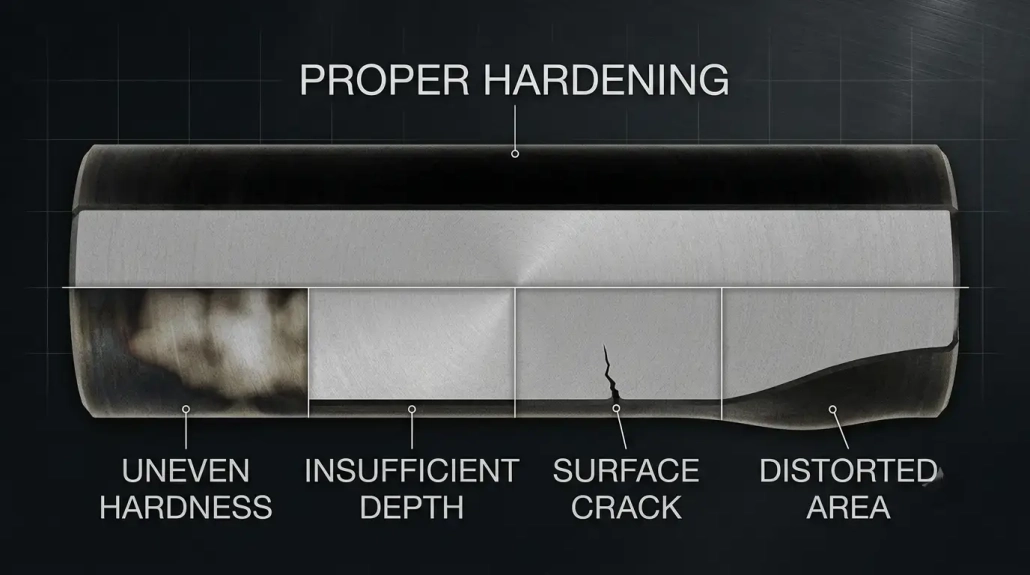
8 Những lỗi thường gặp trong quá trình làm cứng cảm ứng và cách tránh chúng
Fehler beim Induktionshärten sind teuer. Ein gerissenes oder falsch gehärtetes Teil bedeutet Ausschuss, verlorene Produktionszeit und Kundenreklamationen.
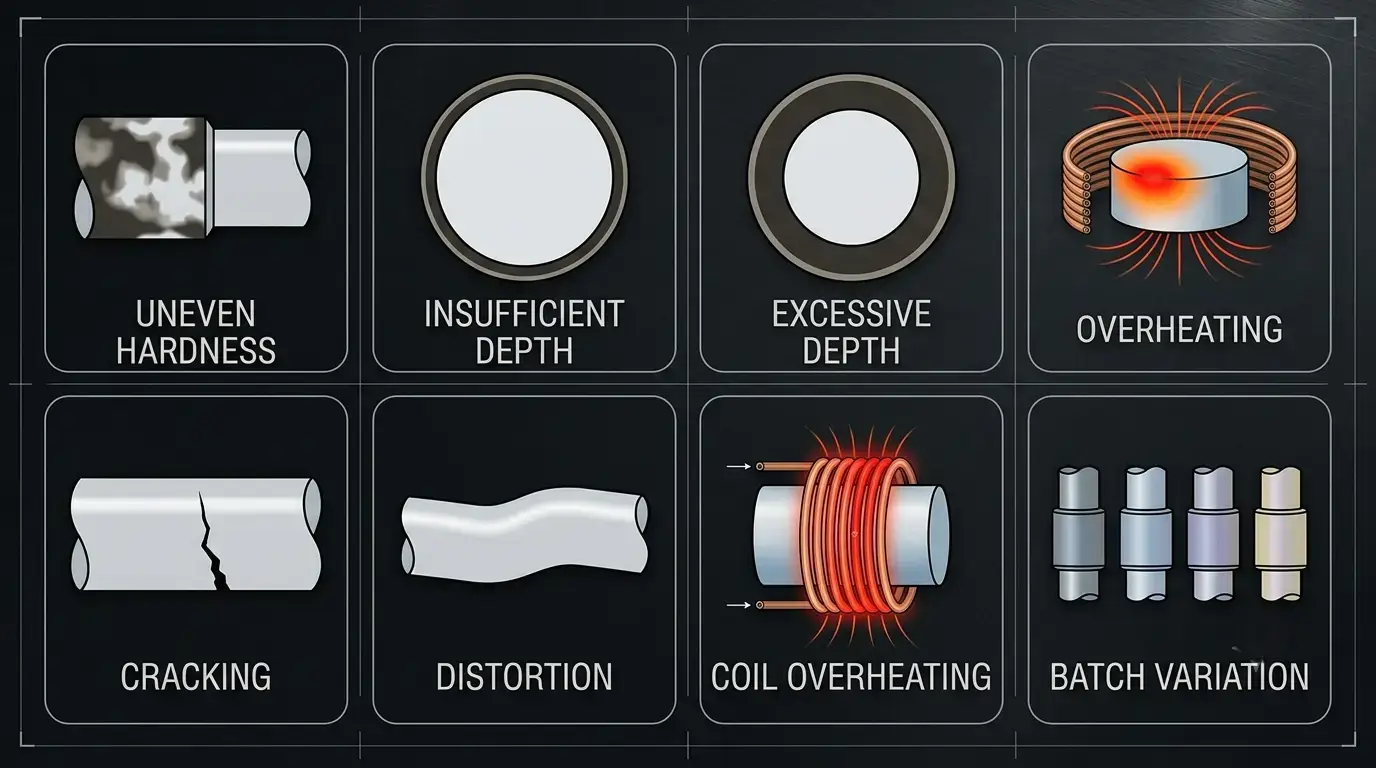
Induktionshärten ermöglicht eine schnelle, Sưởi ấm cục bộ với hiệu quả năng lượng cao hơn so với xử lý nhiệt trong lò nướng. Tuy nhiên, độ ổn định của quá trình phụ thuộc vào việc, bảy biến số tương tác với nhau: Tần số, Mật độ công suất, thời gian gia nhiệt, Thiết kế cuộn dây, Làm nguội nhanh, Tính chất vật liệu và hình dạng chi tiết. Nếu một trong số chúng lệch ra, sẽ phát sinh lỗi.
Hướng dẫn này đề cập đến tám lỗi thường gặp Fehler beim Induktionshärten — nguyên nhân của chúng, cách ngăn ngừa và cách xây dựng một quá trình ổn định. Các vấn đề theo ứng dụng cụ thể có thể được tìm thấy trong các hướng dẫn của chúng tôi về Lỗi làm cứng ở vỏ chuông và Lỗi làm cứng ở bánh răng.
Lộ trình cho người đọc
Qualitäts- / Prozessingenieur? Bắt đầu với Fehler 1–4 (Härte & Tiefe), danach Thực hành tốt nhất.
bảo dưỡng / Bediener? Tập trung vào Fehler 7 (Spulenüberhitzung) & Fehler 5 (Rissbildung).
Trưởng phòng sản xuất? Chuyển đến Fehler 8 (Chargenschwankungen) & zur Schnellübersicht.
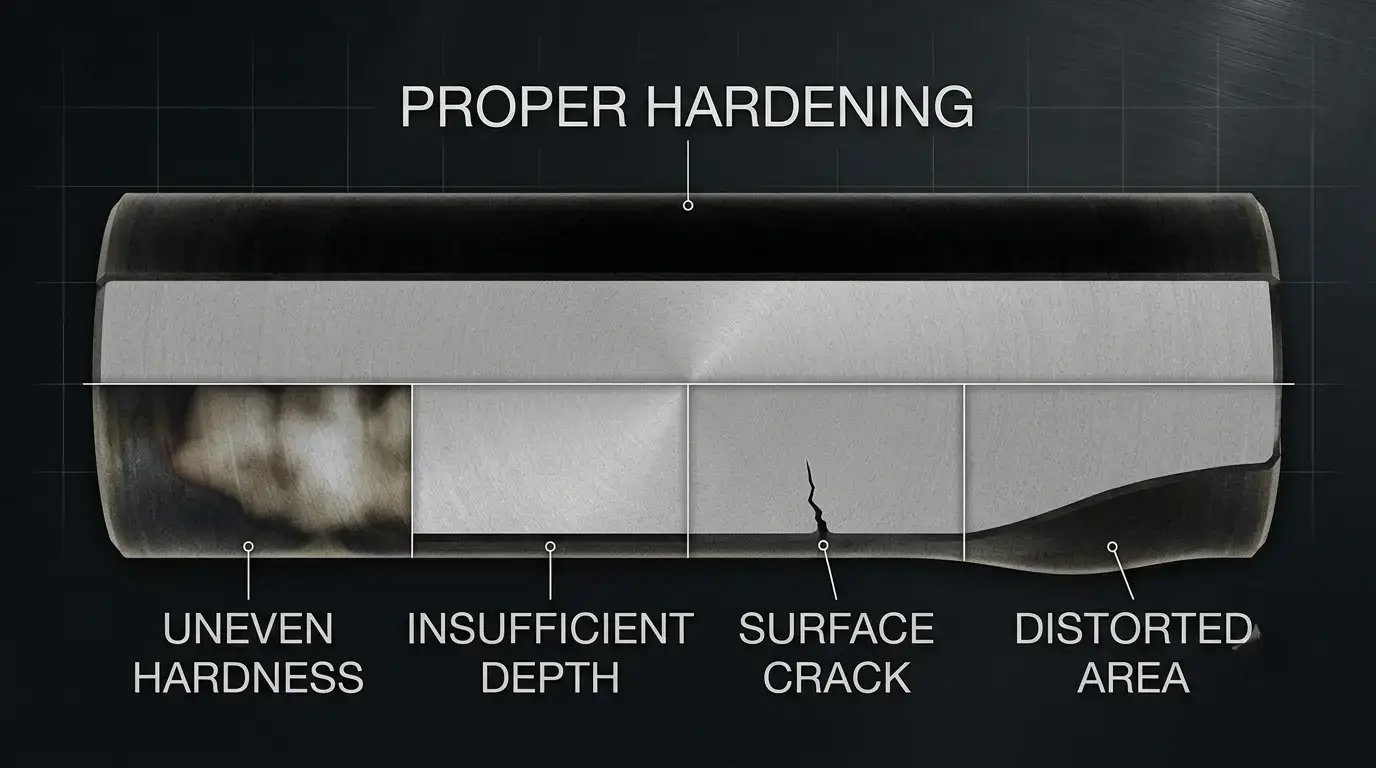
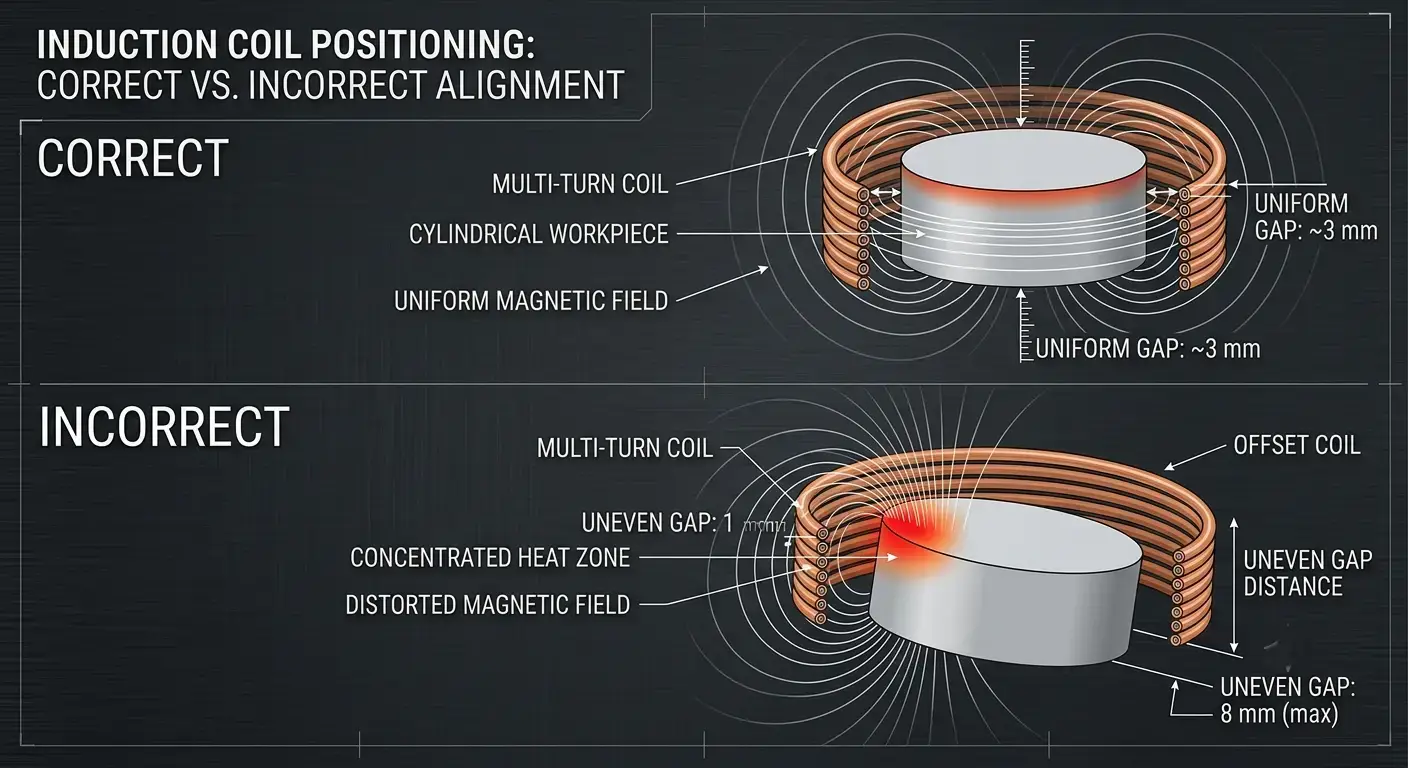
1. Ungleichmäßige Härte
Der häufigste Fehler beim Induktionshärten. Một số khu vực bề mặt đáp ứng thông số kỹ thuật — số khác thì không. Vấn đề thường ẩn náu, cho đến khi nó được phát hiện trong kiểm tra độ cứng hoặc do hỏng hóc tại hiện trường.
| Tại sao nó xảy ra | So beheben Sie es |
|---|---|
| Cuộn dây không được căn chỉnh và tạo ra từ trường không đều | Căn chỉnh cuộn dây và giữ khoảng cách đều |
| Tần số không phù hợp với mô hình làm nóng yêu cầu | Kiểm tra, tần số có phù hợp với độ sâu mục tiêu không — Hướng dẫn về tần số |
| Vị trí linh kiện không đồng nhất giữa các chu kỳ | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Unzureichende Einhärtetiefe
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, wo die Oberflächenbelastung hoch ist und die gehärtete Schicht Millionen von Zyklen überstehen muss.
| Tại sao nó xảy ra | So beheben Sie es |
|---|---|
| Frequenz zu hoch — die Energie bleibt an der Oberfläche | Frequenz senken, để nó phù hợp với độ sâu tôi cứng mục tiêu |
| Thời gian làm nóng quá ngắn — nhiệt không thể thâm nhập | Kéo dài thời gian làm nóng hoặc giảm tốc độ chạy |
| Công suất quá thấp hoặc tốc độ chạy quá cao | Trước tiên chọn tần số cho độ sâu, sau đó điều chỉnh công suất |
| Cuộn dây không được thiết kế cho độ sâu mục tiêu | Xác nhận trong quá trình phát triển bằng cách cắt ngang |
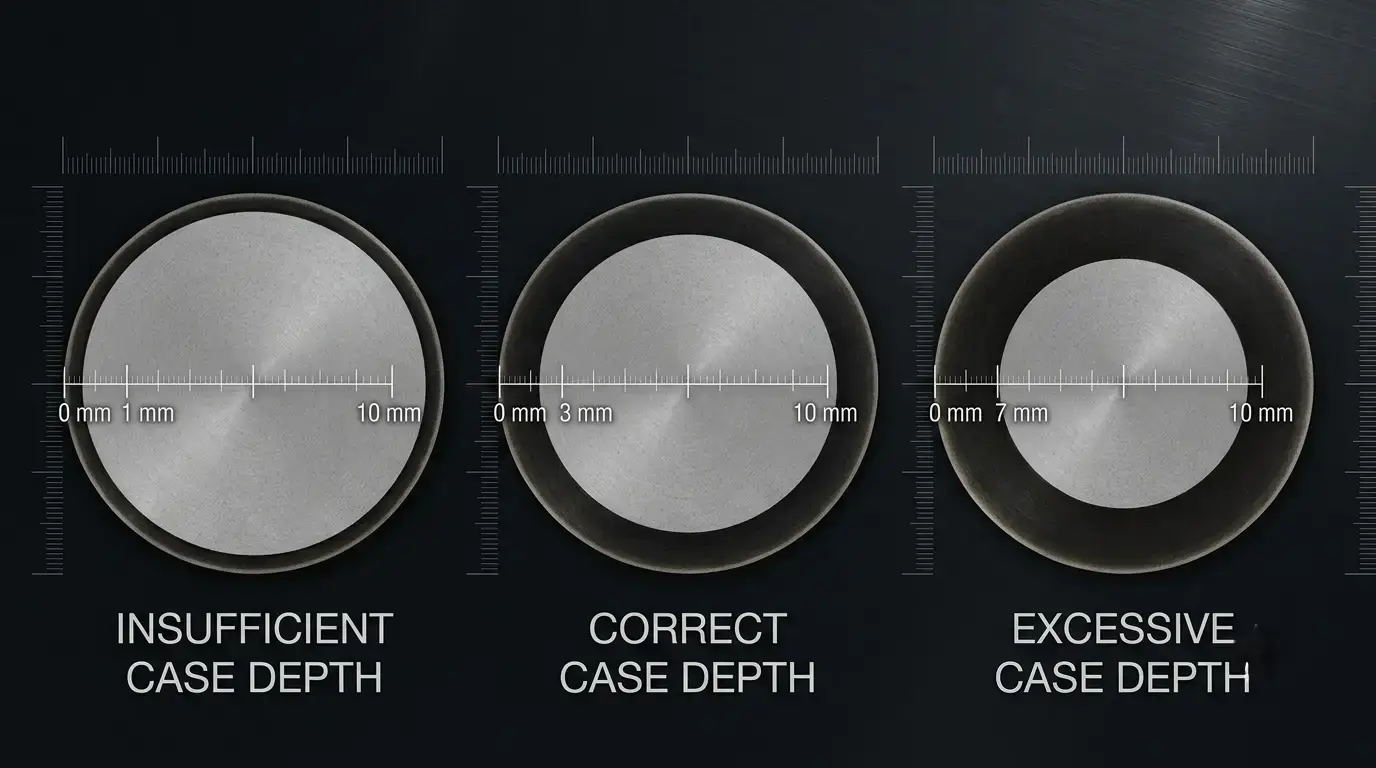
3. Übermäßige Einhärtetiefe
Sâu không phải lúc nào cũng tốt. Độ cứng sâu quá làm giảm độ dai của lõi, gây khó khăn cho việc gia công sau khi tôi, lãng phí năng lượng và tăng nguy cơ biến dạng — mà không có lợi ích chức năng.
| Tại sao nó xảy ra | So beheben Sie es |
|---|---|
| Tần số quá thấp — năng lượng thấm sâu hơn mức cần thiết | Tăng tần số, để phù hợp với độ sâu cứng yêu cầu |
| Thời gian làm nóng quá lâu — nhiệt thấm vào lõi | Giảm thời gian làm nóng theo thông số kỹ thuật |
| Cung cấp công suất vượt quá nhu cầu của chi tiết | Tần số, Leistung und Zeit je Bauteil ausbalancieren — Leitfaden zur Leistungsauswahl |
4. Oberflächenüberhitzung
Lokale Überhitzung verursacht Kornwachstum, Oxy hóa, Entkohlung — oder in schweren Fällen teilweises Aufschmelzen. Das Bauteil wird spröde. Härtewerte können dennoch innerhalb der Vorgaben liegen.
Warum es passiert — Zu hohe Leistungsdichte auf einer kleinen Fläche. Erwärmungszyklus zu lang. Spulendesign erzeugt Hotspots im Magnetfeld. Zu geringer Spulen-Bauteil-Abstand konzentriert die Energie zu stark.
So beheben Sie es — Leistung an die Bauteilgröße anpassen, không đạt công suất đầu ra tối đa. rút ngắn thời gian chu trình. kiểm tra hình dạng cuộn dây, để phân bố đều trường. giữ khoảng cách chính xác và bổ sung giám sát nhiệt độ (cảm biến IR hoặc máy đo bức xạ nhiệt).
5. Oberflächenrisse nach dem Abschrecken
Nguy hiểm nhất Fehler beim Induktionshärten — một chi tiết bị nứt là phế phẩm. Các vết nứt xuất hiện, khi ứng suất nhiệt và ứng suất do biến đổi vượt quá độ bền vật liệu trong quá trình làm nguội nhanh.
Warum es passiert — Làm nguội dữ dội quá mức cho vật liệu. Hochkohlenstoff- hoặc thép hợp kim cao được xử lý mà không điều chỉnh tham số. Quá nhiệt trước khi tôi cứng. Các góc sắc, Rãnh then hoặc thay đổi đột ngột về tiết diện tập trung ứng suất trong quá trình làm nguội nhanh. Thời gian tôi cứng không đồng nhất.
So beheben Sie es — Xử lý làm nóng và tôi cứng như một quy trình chung. Môi trường tôi cứng, Sự tập trung, Điều chỉnh nhiệt độ và tốc độ lưu lượng một cách phù hợp với chất lượng vật liệu. Không quá nhiệt trước khi tôi cứng. Làm tròn các chi tiết sắc như góc và răng. Phản ứng trong các ứng dụng trục Quy trình quét rất nhạy cảm với thời điểm tôi luyện.
6. Verzug
Tôi luyện cảm ứng gây ra ít biến dạng hơn so với xử lý trong lò, tuy nhiên vẫn xảy ra thay đổi kích thước — đặc biệt với trục dài, các chi tiết mỏng và hình học bất đối xứng. Ngay cả biến dạng nhỏ cũng có thể làm các chi tiết vượt quá dung sai.
Warum es passiert — Gia nhiệt không đồng đều tạo ra sự giãn nở nhiệt bất đối xứng. Tôi luyện không đồng đều — một bên nguội nhanh hơn. Hình học chi tiết bất đối xứng với cân bằng ứng suất vốn có không đồng đều. Các thiết bị yếu làm chi tiết di chuyển trong quá trình xử lý.
So beheben Sie es — Thiết kế cuộn dây để phủ nhiệt đều. Đảm bảo tia phun dập lạnh đối xứng trên tất cả các mặt. Kiểm tra một mẫu trước khi sản xuất hàng loạt. Sử dụng các thiết bị cứng, hỗ trợ chi tiết suốt toàn bộ chu trình.
7. Spulenüberhitzung
Cuộn dây dẫn dòng điện cao dưới tác động nhiệt liên tục. Một cuộn dây làm mát kém sẽ nhanh chóng hao mòn — và một cuộn dây hỏng giữa ca làm việc sẽ tốn kém hơn nhiều so với một bộ phận thay thế.
| Tại sao nó xảy ra | So beheben Sie es |
|---|---|
| Lưu lượng nước làm mát quá thấp hoặc nhiệt độ đầu vào quá cao | Tuân thủ lưu lượng chính xác và nhiệt độ đầu vào đúng |
| Các kênh bên trong bị tắc hoặc đóng cặn | Kiểm tra cuộn dây định kỳ để phát hiện cặn và tắc nghẽn |
| Công suất vượt quá giới hạn thiết kế nhiệt của cuộn dây | Luôn giữ trong công suất định mức; Leitfaden zum Kühlsystem |
| Vận hành liên tục vượt quá chu kỳ làm việc cho phép | Grenzen des Duty Cycle einhalten; vorbeugende Wartung reduziert Stillstandszeiten |
8. Inkonsistente Ergebnisse zwischen Chargen
Der frustrierendste Fehler beim Induktionshärten: Jedes Teil besteht die Prüfung, aber Härte und Einhärtetiefe schwanken von Charge zu Charge. Kunden bemerken das — selbst wenn die Spezifikationen technisch erfüllt sind.
Warum es passiert — Die Stromversorgung driftet mit der Zeit oder zwischen Schichten. Werkstoffschwankungen — verschiedene Schmelzen oder Lieferanten reagieren unterschiedlich. Die Spule verschleißt schrittweise und verändert die elektromagnetische Kopplung. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
So beheben Sie es — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Performance, Tần số, Zeit, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, trước khi phát sinh sản phẩm lỗi. Eingehendes Material validieren, nicht nur ausgehende Teile.
Thực hành tốt nhất
Sieben Prinzipien, giúp cải thiện độ ổn định trong tất cả các ứng dụng của Làm cứng cảm ứng cải thiện:
— điều chỉnh tần số theo độ sâu, không theo công suất. Tần số quyết định độ sâu. Chọn tần số trước. Sau đó công suất được thiết lập cho thời gian chu kỳ.
— Thiết kế cuộn dây cho chi tiết. Một cuộn dây chung, ‘phần lớn phù hợp’, đưa ra kết quả không đều nhau. Cuộn dây là một công cụ trong quá trình xử lý, không phải hàng tiêu chuẩn.
— Giữ khoảng cách cuộn dây-chi tiết không đổi. Những thay đổi nhỏ về khoảng cách làm thay đổi sự cộng hưởng điện từ và độ đồng đều của quá trình làm nóng.
— Làm mát cuộn cảm và bộ điện tử công suất. Một cuộn cảm quá nóng làm sai lệch quá trình làm nóng; Điện tử quá nóng gây ra sai số công suất.
— Kiểm tra nguyên liệu đầu vào. Các loại hợp kim khác nhau phản ứng khác nhau. Kiểm tra một mẫu từ mỗi nhà cung cấp mới hoặc mỗi loại hợp kim mới.
— Giám sát quá trình, không chỉ độ cứng cuối cùng. Khi một máy đo độ cứng báo vấn đề, lô hàng đã bị lỗi rồi.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, Performance, Spule, Làm mát, Làm nguội nhanh, Material und Überwachung — und nicht nur an einem Regler zu drehen.
Schnellübersicht: Fehler, Ursachen & Abhilfen
| Fehler | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. Ungleichmäßige Härte | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Vorrichtungen verwenden |
| 2. Unzureichende Tiefe | Frequenz zu hoch, Zeit zu kurz | Frequenz senken, Zeit verlängern, Querschliff validieren |
| 3. Übermäßige Tiefe | Tần số của thiết kế mới, Zeit zu lang | Tăng tần số, Zeit reduzieren, Spezifikation einhalten |
| 4. Überhitzung | Übermäßige Leistungsdichte, schlechtes Spulendesign | Leistung reduzieren, Spule neu auslegen, Temperaturüberwachung ergänzen |
| 5. Oberflächenrisse | Zu schnelles Abschrecken, Überhitzung, Kerbwirkungen | Abschrecken anpassen, Maximaltemperatur kontrollieren, scharfe Ecken verrunden |
| 6. Verzug | Ungleichmäßiges Erwärmen/Abschrecken, ungeeignete Vorrichtung | Gleichmäßige Spule, symmetrisches Abschrecken, steife Vorrichtungen |
| 7. Spulenüberhitzung | Unzureichendes Kühlwasser, verstopfte Kanäle | Durchfluss erhöhen, auf Ablagerungen prüfen, Kühler korrekt dimensionieren |
| 8. Chargenschwankungen | Leistungsdrift, Werkstoffschwankungen, keine Überwachung | Rezeptspeicherung, Echtzeitüberwachung, Materialprüfungen |
Nhận định quan trọng nhất
Phần lớn Fehler beim Induktionshärten entstehen aus dem Zusammenspiel von Frequenz, Performance, Thiết kế cuộn dây, Zeit, Abschreckung, Material und Prozesskontrolle. Eine einzelne Variable isoliert zu korrigieren, funktioniert selten.
Stableile Qualität beginnt mit der richtigen Ausrüstung. Sie dauerhaft zu sichern erfordert optimierte Parameter, zuverlässige Kühlung, konsistente Überwachung und regelmäßige Validierung. Nếu bạn phát hiện nguyên nhân sớm, giảm tỷ lệ phế phẩm, cải thiện độ chính xác khi lặp lại và kéo dài tuổi thọ của thiết bị.
Câu hỏi thường gặp
F: Lỗi phổ biến nhất trong quá trình tôi cảm ứng là gì?
MỘT: Ungleichmäßige Härte. Thường do cuộn dây lắp đặt sai vị trí, tần số không đúng hoặc vị trí không đồng đều — tất cả đều có thể tránh được bằng cách thiết lập đúng.
F: Công suất cao hơn có thể khắc phục việc tôi chưa đủ không?
MỘT: Không chỉ riêng. Công suất ảnh hưởng đến tốc độ, nhưng độ sâu còn phụ thuộc vào tần số, thời gian và tốc độ tiến dao. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. Xem của chúng tôi Leitfaden zur Leistungsberechnung.
F: Warum überhitzt meine Induktionsspule?
MỘT: Zu geringer Wasserdurchfluss, verstopfte Kanäle (Kalk/Ablagerungen), übermäßige Leistung oder Betrieb über den Duty Cycle hinaus. Beobachten Sie die Wasseraustrittstemperatur der Spule — ein steigender Trend ist ein Warnsignal. Xem của chúng tôi Hướng dẫn về làm mát bằng nước für die Systemauslegung.
F: Wie auditiere ich meinen Härteprozess?
MỘT: Sechs Prüfungen in unter einer Stunde: (1) Kiểm tra, ob die Frequenz zur Einhärtetiefe je Teilenummer passt. (2) Spule prüfen — Abstand, Verschleiß, Wasserdurchfluss. (3) Leistungs-/Zeiteinstellungen mit historischen Basiswerten vergleichen. (4) Abschreckkonzentration, Temperatur und Gleichmäßigkeit des Durchflusses prüfen. (5) Härtedaten der letzten 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, trước khi phát sinh sản phẩm lỗi.
F: Khi nào tôi nên thay cuộn cảm thay vì sửa chữa?
MỘT: Thay, khi: tường bên trong đã bị mòn hơn 10% so với độ dày ban đầu, lưu lượng nước bị hạn chế và việc làm sạch hóa chất không hiệu quả, thân cuộn có vết nứt hoặc cháy hoặc sự thay đổi độ cứng xuất hiện trở lại ngay sau khi xác nhận lại. Một cuộn bị xuống cấp thường vẫn trông có thể sử dụng được, nhưng lại tạo ra một lượng sản phẩm lỗi không được chú ý — việc thay thế sẽ nhanh chóng được hoàn vốn.
Benötigen Sie Hilfe bei der Fehleranalyse Ihres Induktionshärteprozesses?
Unser Engineering-Team kann Ihre spezifischen Fehler diagnostizieren und die passende Ausrüstung, Spulenauslegung und Prozessparameter für Ihre Bauteile empfehlen.










