
8 유도 경화 시 흔한 실수와 이를 피하는 방법
유도 경화 시 실수 비용이 많이 듭니다. 찢어지거나 잘못 경화된 부품은 불량품을 의미한다, 생산 시간 손실과 고객 불만을 초래한다.
유도 경화는 더 빠른, 국부 가열을 가능하게 하며, 오븐에서의 열처리보다 에너지 효율이 높다. 그러나 공정 안정성은, 일곱 가지 변수가 함께 작용하는지에 달려 있다: 주파수, 출력 밀도, 가열 시간, 스풀렌디자인, 급속 냉각, 재료 특성과 부품 형상. 이 중 하나라도 벗어나면, 결함이 발생한다.
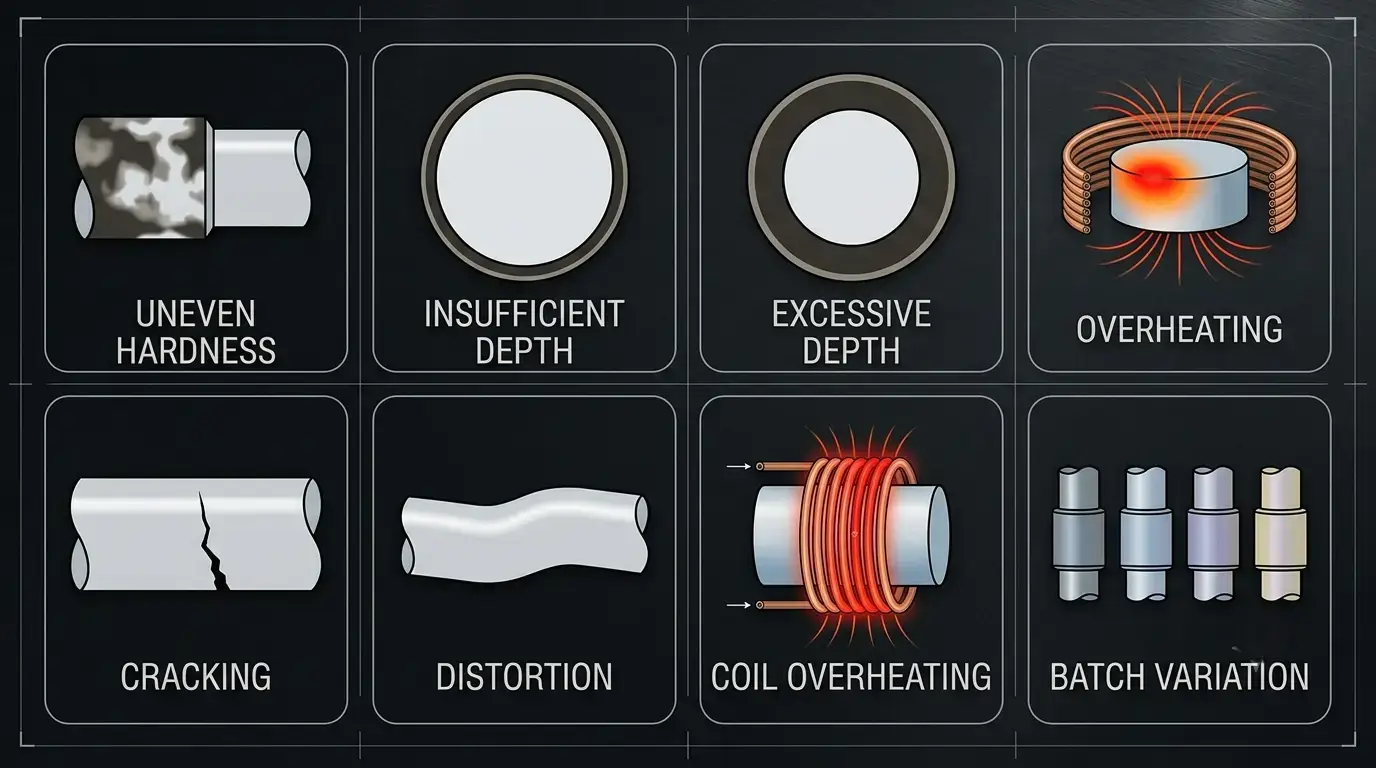
이 가이드는 흔히 발생하는 여덟 가지 유도 경화 시 실수 — 그 원인을 다룬다, 어떻게 이를 방지할 수 있는지와 안정적인 공정을 구축하는 방법. 응용별 문제는 저희 가이드에서 확인할 수 있습니다 벨 하우징의 경화 결함 und 기어의 경화 결함.
독자용 로드맵
품질- / 공정 엔지니어? 시작하기 결함 1~4 (Härte & Tiefe), 그 다음 베스트 프랙티스.
유지보수 / 조작자? 주요 포인트 펠러 7 (코일 과열) & 펠러 5 (균열 발생).
생산 관리자? 건너뛰기 펠러 8 (Chargenschwankungen) & zur Schnellübersicht.
Inhaltsverzeichnis
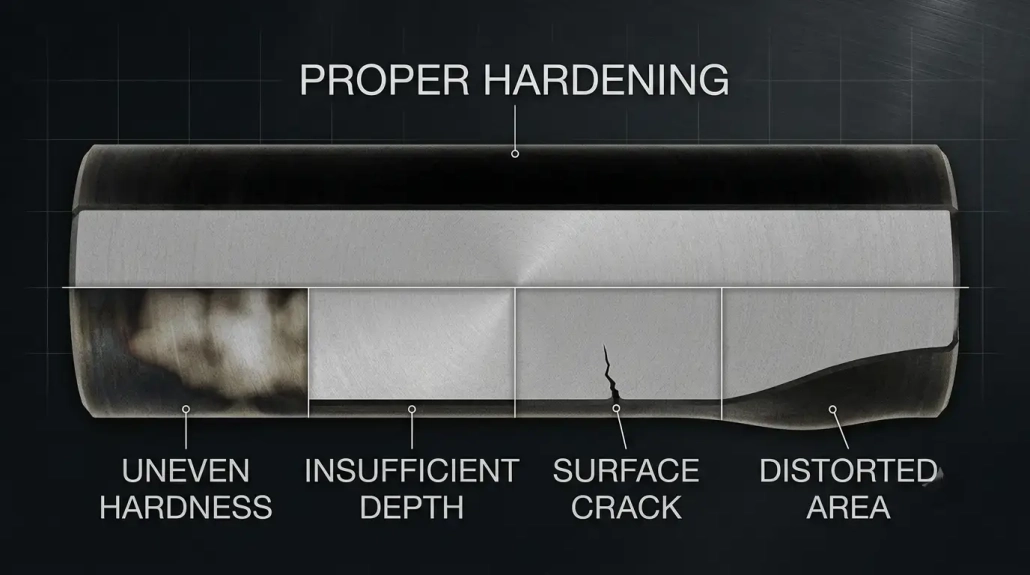
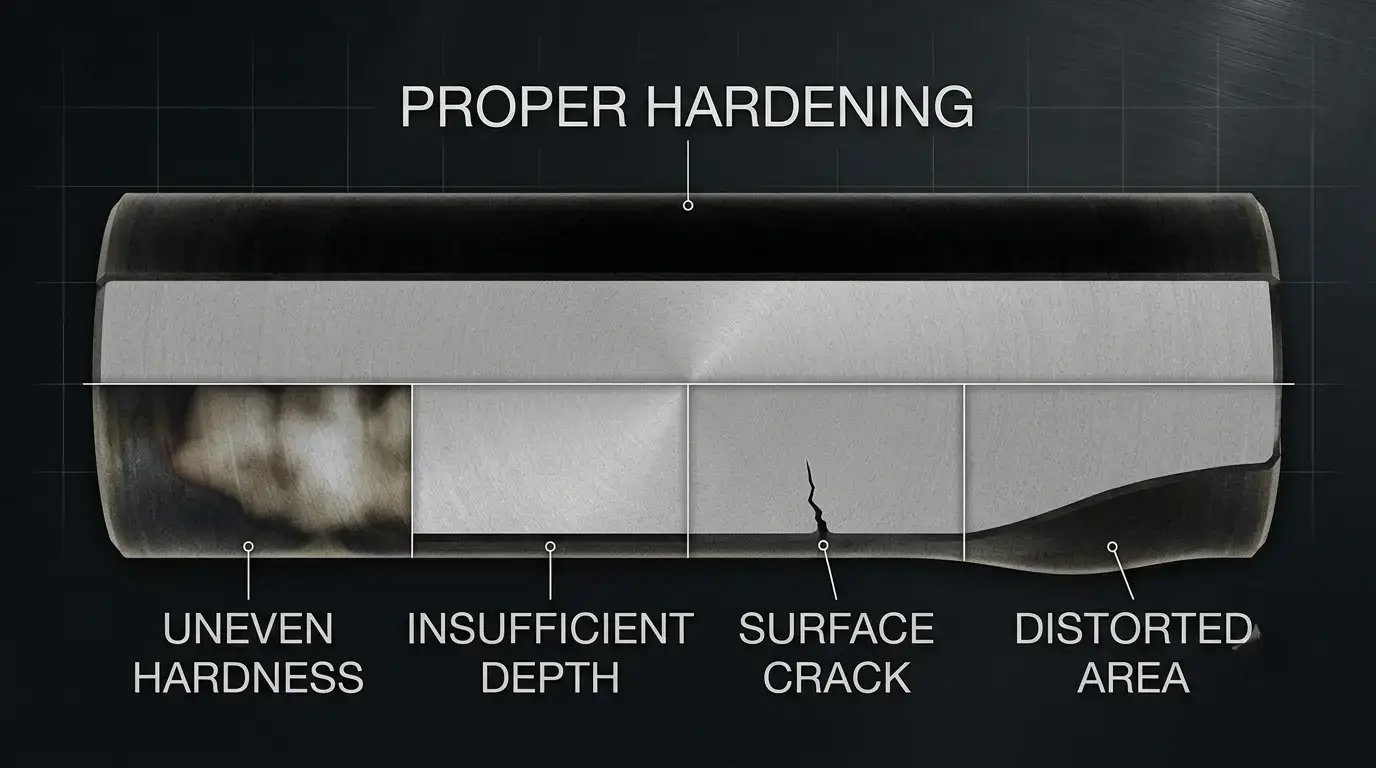
1. Ungleichmäßige Härte
Der häufigste 유도 경화 시 실수. Einige Oberflächenbereiche erfüllen die Spezifikation — andere nicht. Das Problem bleibt oft verborgen, bis es bei der Härteprüfung oder durch einen Ausfall im Feld auffällt.
| Warum es passiert | So beheben Sie es |
|---|---|
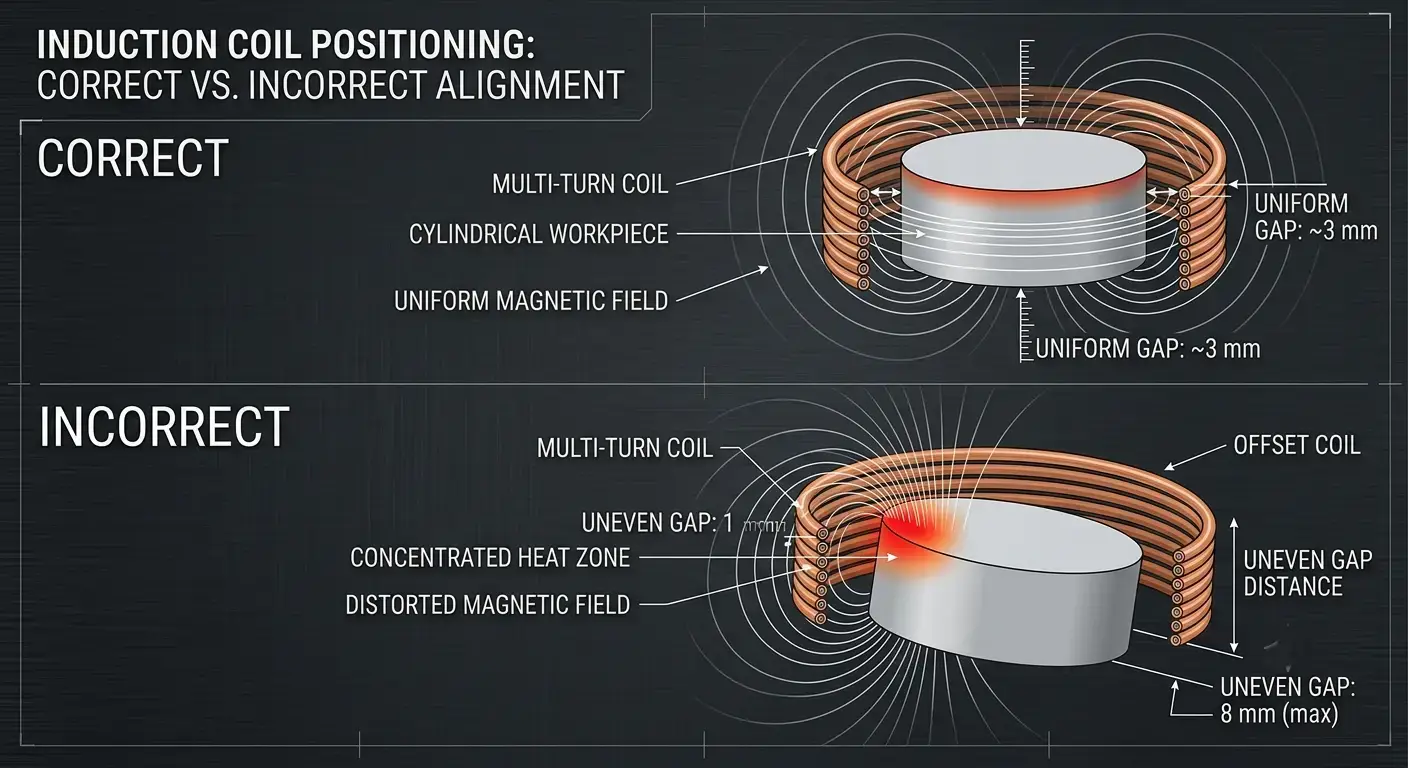
| Spule ist nicht zentriert und erzeugt ein ungleichmäßiges Magnetfeld | Spule zentrieren und einen konstanten Abstand einhalten |
| Frequenz passt nicht zum erforderlichen Erwärmungsmuster | Prüfen, ob die Frequenz zur Zieltiefe passt — Frequenzleitfaden |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Unzureichende Einhärtetiefe
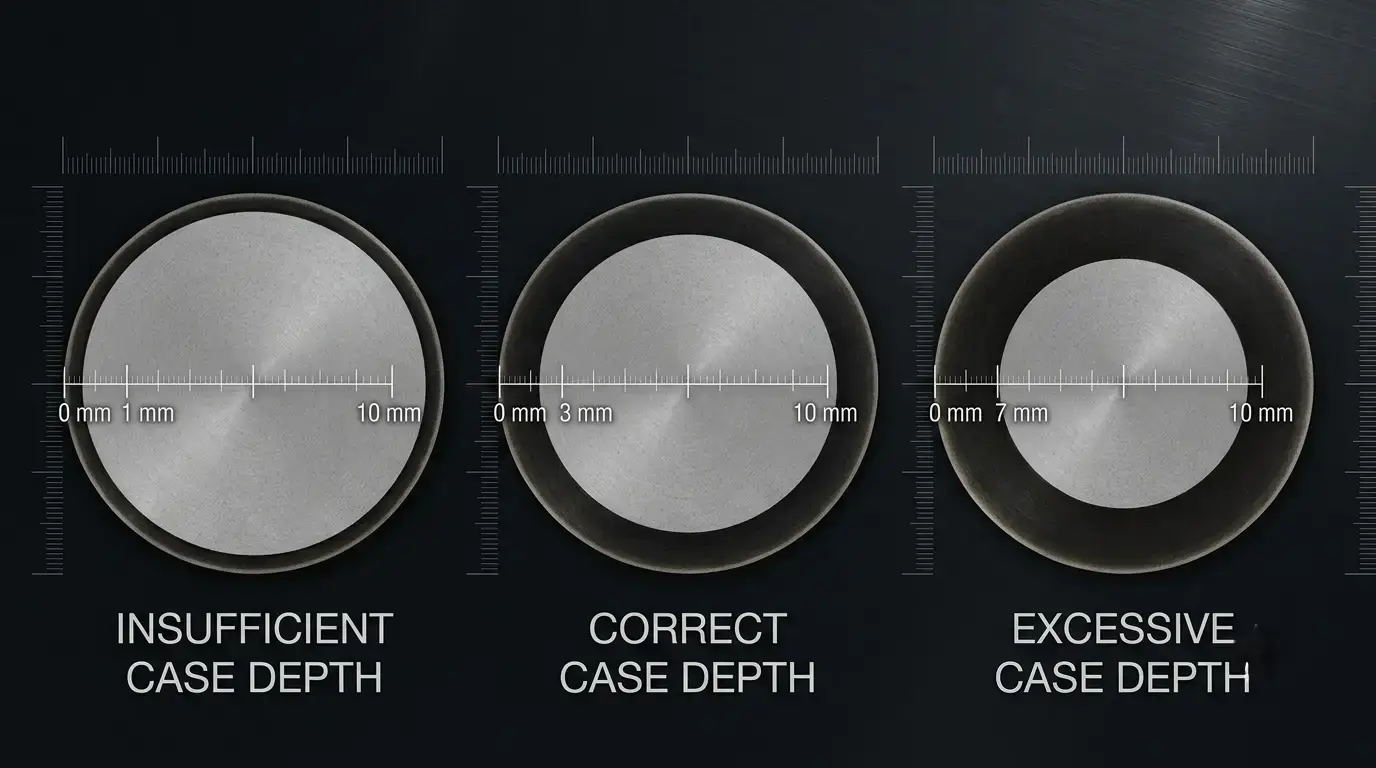
마지막 소리에 대한 한 번의 기쁨. Kritisch bei Zahnrädern, Lagern und Wellen — dort, wo die Oberflächenbelastung hoch ist und die gehärtete Schicht Millionen von Zyklen überstehen muss.
| Warum es passiert | So beheben Sie es |
|---|---|
| Frequenz zu hoch — die Energie bleibt an der Oberfläche | Frequenz senken, Ziel-Einhärtetiefe passt |
| Erwärmungszeit zu kurz — Wärme kann nicht eindringen | Erwärmungszeit verlängern oder Vorschubgeschwindigkeit reduzieren |
| Leistung zu niedrig oder Vorschubgeschwindigkeit zu hoch | Zuerst die Frequenz für die Tiefe wählen, dann die Leistung einstellen |
| Spule ist nicht für die Zieltiefe ausgelegt | Während der Prozessentwicklung durch Querschliff validieren |
3. Übermäßige Einhärtetiefe
Tiefer ist nicht automatisch besser. Eine zu große Einhärtetiefe reduziert die Kernzähigkeit, erschwert die Nachbearbeitung nach dem Härten, verschwendet Energie und erhöht das Verzugrisiko — ohne funktionalen Nutzen.
| Warum es passiert | So beheben Sie es |
|---|---|
| 주파수 너무 낮음 — 에너지가 필요한 깊이보다 더 깊이 침투함 | 주파수 증가, 요구된 경화 깊이에 맞게 |
| 가열 시간 너무 길음 — 열이 중심부로 침투함 | 가열 시간을 사양에 맞게 줄임 |
| 부품 필요 이상으로 전력 공급 | 주파수, 부품별 전력과 시간 균형 맞추기 — Leitfaden zur Leistungsauswahl |
4. Oberflächenüberhitzung
국부 과열로 인해 입자 성장 발생, 산화, 탈탄 — 또는 심한 경우 일부 용융 발생. 부품이 쉽게 부서짐. 경도 값은 여전히 사양 내일 수 있음.
발생 원인 — 작은 면적에 너무 높은 전력 밀도. 가열 사이클이 너무 김. 코일 설계가 자기장 내 핫스팟을 생성함. 코일-부품 간격이 너무 좁아 에너지가 지나치게 집중됨.
해결 방법 — 부품 크기에 맞게 전력을 조정, 최대 출력 전력에 맞추지 않기. 사이클 시간 단축. 코일 형상 확인, 자기장을 고르게 분포시키기 위해. 올바른 간격 유지 및 온도 감시 추가 (IR 센서 또는 피로미터).
5. Oberflächenrisse nach dem Abschrecken
가장 심각한 문제 유도 경화 시 실수 — 부품 파손은 불량임. 균열은 발생한다, 열적 및 변태로 인한 응력이 급속 냉각 중에 재료 강도를 초과할 때.
발생 원인 — 담금질은 재료 품질에 너무 과격하다. 고탄소- 또는 고합금강은 매개변수 조정 없이 가공된다. 담금질 전 과열. 날카로운 모서리, 키 홈 또는 갑작스러운 단면 변화는 급속 냉각 중에 응력을 집중시킨다. 일관되지 않은 담금질 타이밍.
해결 방법 — 가열과 담금질을 하나의 공동 과정으로 취급하기. 담금질 매체, 농도, 온도와 유량을 재료 품질에 맞추기. 담금질 전 과열하지 않기. 모서리와 치형과 같이 날카로운 특징 둥글게 처리. 샤프트 적용 시 반응하기 스캔 프로세스 담금질 타이밍에 특히 민감함.
6. Verzug
유도 경화는 오븐 처분보다 변형이 적음, 하지만 치수 변화가 발생 — 특히 긴 샤프트에서, 박벽 부품 및 비대칭 형상. Schon geringer Verzug kann Bauteile außerhalb der Toleranz bringen.
발생 원인 — Ungleichmäßige Erwärmung erzeugt asymmetrische thermische Ausdehnung. Ungleichmäßiges Abschrecken — eine Seite kühlt schneller ab. Asymmetrische Bauteilgeometrie mit inhärentem Spannungsungleichgewicht. Schwache Vorrichtungen lassen das Bauteil während des Prozesses bewegen.
해결 방법 — Spule für eine gleichmäßige Erwärmungsabdeckung auslegen. Symmetrischen Abschrecksprühstrahl auf allen Seiten sicherstellen. Vor der Serienproduktion ein Muster testen. Steife Vorrichtungen verwenden, die das Bauteil über den gesamten Zyklus abstützen.
7. 코일 과열
Die Spule führt hohe Ströme unter ständiger thermischer Wechselbelastung. Eine schlecht gekühlte Spule verschleißt schnell — und ein Spulenausfall mitten in der Schicht kostet weit mehr als ein Ersatzteil.
| Warum es passiert | So beheben Sie es |
|---|---|
| Kühlwasserdurchfluss zu niedrig oder Eintrittstemperatur zu hoch | Korrekten Durchfluss und richtige Eintrittstemperatur einhalten |
| Interne Kanäle verstopft oder verkalkt | Spulen regelmäßig auf Ablagerungen und Verstopfungen prüfen |
| Leistung überschreitet die thermische Auslegungsgrenze der Spule | Innerhalb der Nennleistung bleiben; Leitfaden zum Kühlsystem |
| Dauerbetrieb über den zulässigen Duty Cycle hinaus | Grenzen des Duty Cycle einhalten; vorbeugende Wartung reduziert Stillstandszeiten |
8. Inkonsistente Ergebnisse zwischen Chargen
Der frustrierendste 유도 경화 시 실수: Jedes Teil besteht die Prüfung, aber Härte und Einhärtetiefe 슈반켄 폰 차지 추 차지. Kunden bemerken das — selbst wenn die Spezifikationen technisch erfüllt sind.
발생 원인 — Die Stromversorgung driftet mit der Zeit oder zwischen Schichten. Werkstoffschwankungen — verschiedene Schmelzen oder Lieferanten reagieren unterschiedlich. Die Spule verschleißt schrittweise und verändert die elektromagnetische Kopplung. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
해결 방법 — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Leistung, 주파수, 시간을 지불하게 됨, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, bevor Ausschuss entsteht. Eingehendes Material validieren, nicht nur ausgehende Teile.
베스트 프랙티스
Sieben Prinzipien, die die Stabilität in allen Anwendungen des 침탄 경화 verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. 주파수는 깊이를 결정합니다. 먼저 주파수를 선택하세요. 그 후 사이클 시간에 맞춰 출력을 설정합니다.
— 부품용 코일 설계. 일반적인 코일, '대체로 맞는', 균일하지 않은 결과를 제공합니다. 코일은 공정 도구입니다, 표준품이 아님.
— 코일과 부품 간격 일정하게 유지. 작은 간격 변화가 전자기 결합과 가열 균일성에 영향을 줍니다.
— 코일과 전력 전자 장치를 냉각. 과열된 코일은 가열을 왜곡합니다; 과열된 전자 장치는 출력 변동을 일으킵니다.
— Eingehendes Material prüfen. Unterschiedliche Schmelzen reagieren unterschiedlich. Testen Sie ein Muster von jedem neuen Lieferanten oder jeder neuen Schmelze.
— Prozess überwachen, nicht nur die Endhärte. Wenn ein Härteprüfer ein Problem anzeigt, ist die Charge bereits fehlerhaft.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, Leistung, 코일, Kühlung, 급속 냉각, Material und Überwachung — und nicht nur an einem Regler zu drehen.
Schnellübersicht: 펠러, Ursachen & Abhilfen
| 펠러 | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. Ungleichmäßige Härte | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Vorrichtungen verwenden |
| 2. Unzureichende Tiefe | Frequenz zu hoch, Zeit zu kurz | Frequenz senken, Zeit verlängern, Querschliff validieren |
| 3. Übermäßige Tiefe | Frequenz zu niedrig, Zeit zu lang | 주파수 증가, Zeit reduzieren, Spezifikation einhalten |
| 4. Überhitzung | Übermäßige Leistungsdichte, schlechtes Spulendesign | 출력 감소, Spule neu auslegen, Temperaturüberwachung ergänzen |
| 5. Oberflächenrisse | Zu schnelles Abschrecken, Überhitzung, Kerbwirkungen | Abschrecken anpassen, Maximaltemperatur kontrollieren, scharfe Ecken verrunden |
| 6. Verzug | Ungleichmäßiges Erwärmen/Abschrecken, ungeeignete Vorrichtung | Gleichmäßige Spule, symmetrisches Abschrecken, steife Vorrichtungen |
| 7. 코일 과열 | Unzureichendes Kühlwasser, verstopfte Kanäle | Durchfluss erhöhen, auf Ablagerungen prüfen, Kühler korrekt dimensionieren |
| 8. Chargenschwankungen | Leistungsdrift, Werkstoffschwankungen, keine Überwachung | Rezeptspeicherung, Echtzeitüberwachung, Materialprüfungen |
주요 발견 사항
대부분의 유도 경화 시 실수 entstehen aus dem Zusammenspiel von Frequenz, Leistung, 스풀렌디자인, 시간을 지불하게 됨, 제지, Material und Prozesskontrolle. Eine einzelne Variable isoliert zu korrigieren, funktioniert selten.
Stabile Qualität beginnt mit der richtigen Ausrüstung. Sie dauerhaft zu sichern erfordert optimierte Parameter, zuverlässige Kühlung, konsistente Überwachung und regelmäßige Validierung. Wenn Sie Ursachen früh erkennen, reduzieren Sie Ausschuss, verbessern die Wiederholgenauigkeit und verlängern die Lebensdauer der Anlage.
자주 묻는 질문(FAQ)
F: Was ist der häufigste Fehler beim Induktionshärten?
A: Ungleichmäßige Härte. Meist verursacht durch Spulenfehlausrichtung, falsche Frequenz oder inkonsistente Positionierung — alles vermeidbar durch eine korrekte Einrichtung.
F: Kann eine höhere Leistung unzureichende Härtung beheben?
A: Nicht allein. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. Siehe unseren Leitfaden zur Leistungsberechnung.
F: 왜 내 인덕션 코일이 과열되나요?
A: 물 흐름이 너무 적음, verstopfte Kanäle (석회질/침전물), 과도한 전력 또는 듀티 사이클 초과 운전. 코일의 물 배출 온도를 관찰하세요 — 상승하는 추세는 경고 신호입니다. Siehe unseren Leitfaden zur Wasserkühlung 시스템 설계를 위해.
F: 경화 공정을 어떻게 감사합니까?
A: 한 시간 이내에 여섯 번 검사: (1) Prüfen, 주파수가 부품 번호별 경화 깊이에 맞는지. (2) 코일 검사 — 간격, 마모, 물 흐름. (3) 역사적 기준값과 전력/시간 설정 비교. (4) Abschreckkonzentration, Temperatur und Gleichmäßigkeit des Durchflusses prüfen. (5) Härtedaten der letzten 30 Tage auswerten — jeder Trend ist ein Warnsignal. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, bevor Ausschuss entsteht.
F: Wann sollte ich eine Induktionsspule ersetzen statt reparieren?
A: Ersetzen, 만약: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, 코일 본체가 균열이나 화상 자국을 보이거나 재검증 직후에도 경도 변동이 다시 나타나는 경우. 손상된 코일은 겉보기에는 여전히 사용할 수 있어 보이지만, 알 수 없이 불량품을 발생시킬 수 있으며 — 교체 비용은 빠르게 회수됩니다.
유도 경화 공정의 결함 분석에 도움이 필요하신가요?
저희 엔지니어링 팀이 귀하의 특정 결함을 진단하고 적합한 장비를, 귀하의 부품에 적합한 코일 설계와 공정 매개변수를 추천해 드립니다.










