
8 erros comuns na têmpera por indução e como os evitar
Erros na têmpera por indução são caros. Uma peça partida ou mal endurecida significa desperdício, perda de tempo de produção e reclamações de clientes.
O endurecimento por indução permite um aquecimento rápido, local com maior eficiência energética do que um tratamento térmico no forno. No entanto, a estabilidade do processo depende de, sete variáveis que devem atuar em conjunto: Frequência, Densidade de potência, tempo de aquecimento, Spulendesign, Abschrecken, Propriedades do material e geometria da peça. Se alguma delas se desviar, ocorrem defeitos.
Dieser Leitfaden behandelt acht häufige Erros na têmpera por indução — ihre Ursachen, como podem ser evitados e como é construído um processo estável. Problemas específicos da aplicação podem ser encontrados nos nossos guias sobre Defeitos de dureza em carcaças de sino e Defeitos de dureza em engrenagens.
Roteiro para o leitor
Qualidade- / Engenheiro de processo? Comece com Falha 1–4 (Dureza & Tiefe), depois Melhores práticas.
Manutenção / Operador? Concentre-se em Erros 7 (Sobreaquecimento da bobina) & Erros 5 (Formação de fissuras).
Responsáveis de produção? Ir para Erros 8 (Variações de lote) & para Visão geral rápida.
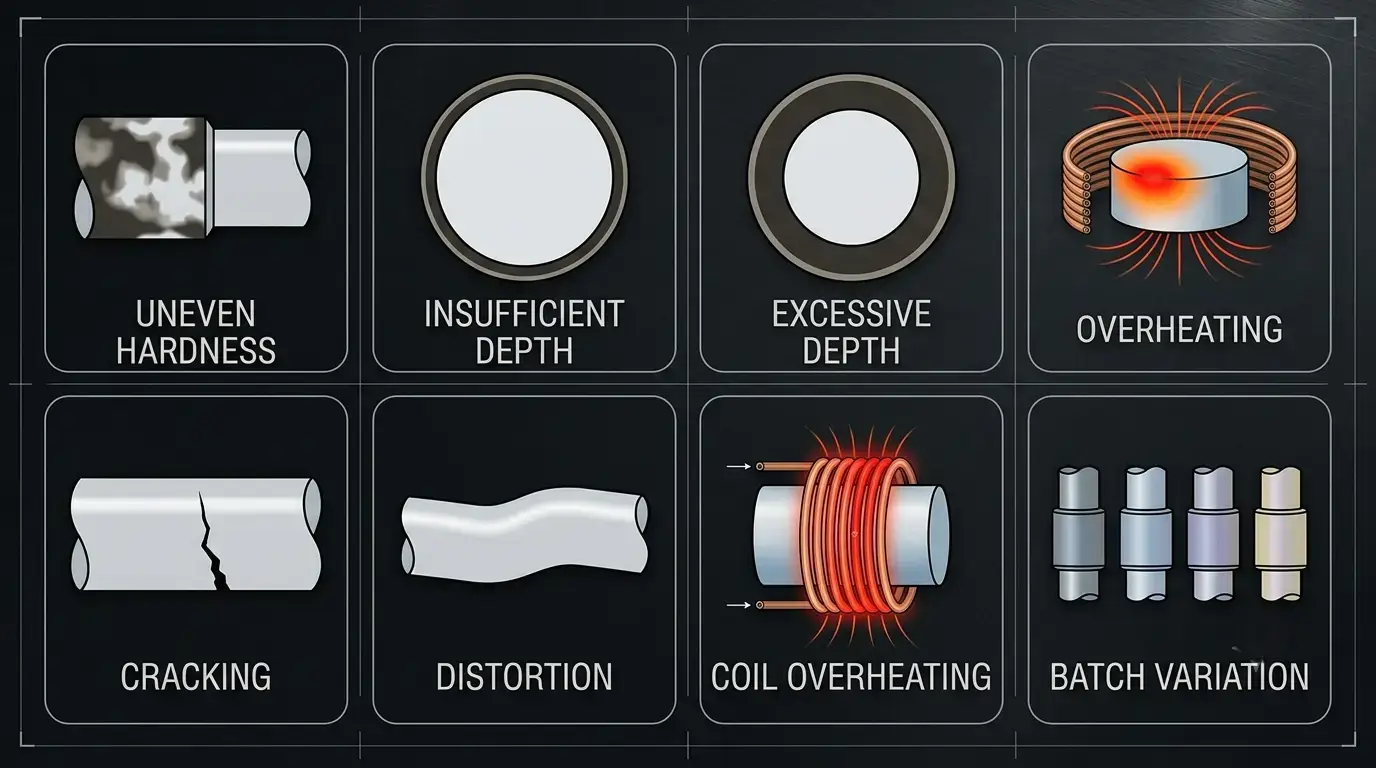
1. Dureza desigual
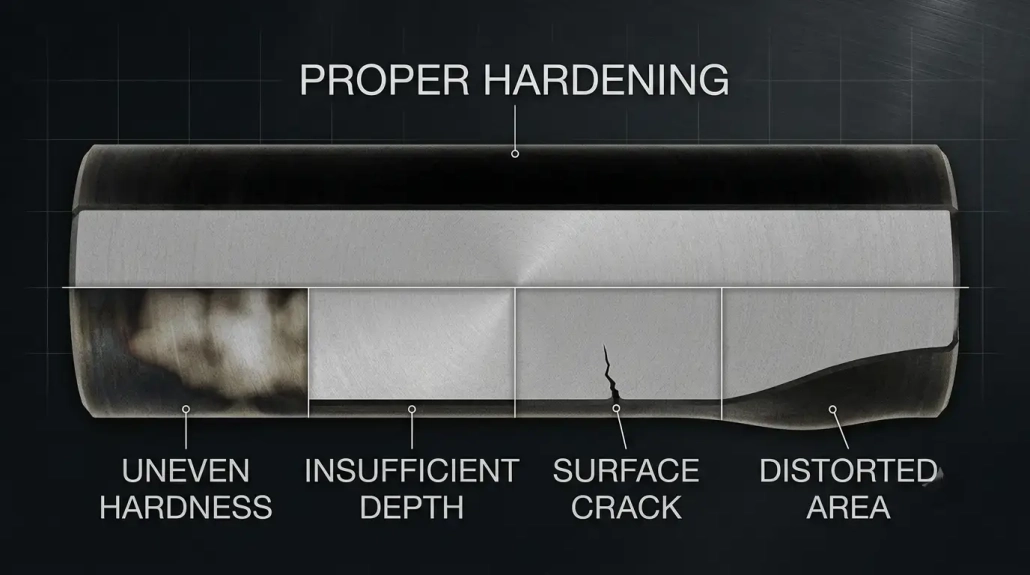
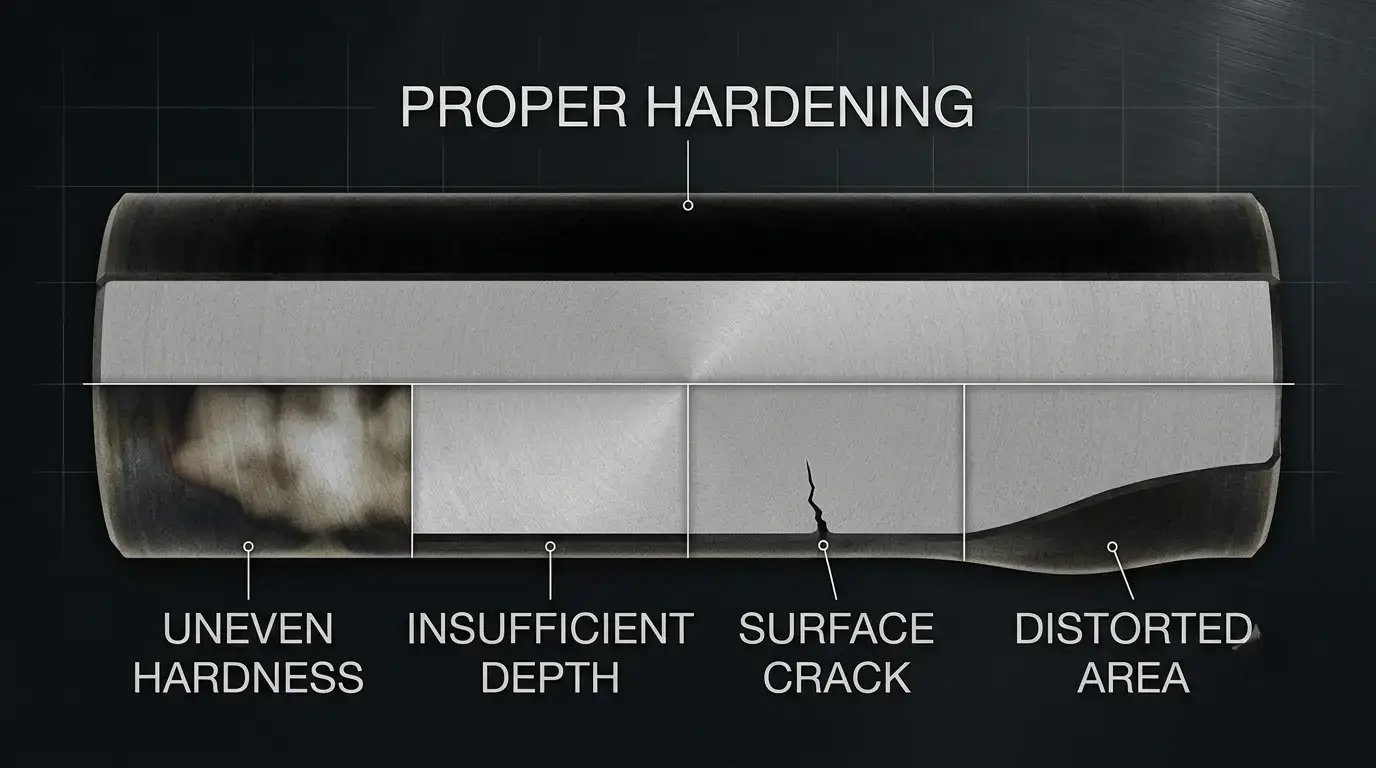
O mais comum Erros na têmpera por indução. Algumas áreas da superfície cumprem a especificação — outras não. O problema frequentemente permanece oculto, até que seja detectado no teste de dureza ou por uma falha em campo.
| Por que acontece | Como corrigir isso |
|---|---|
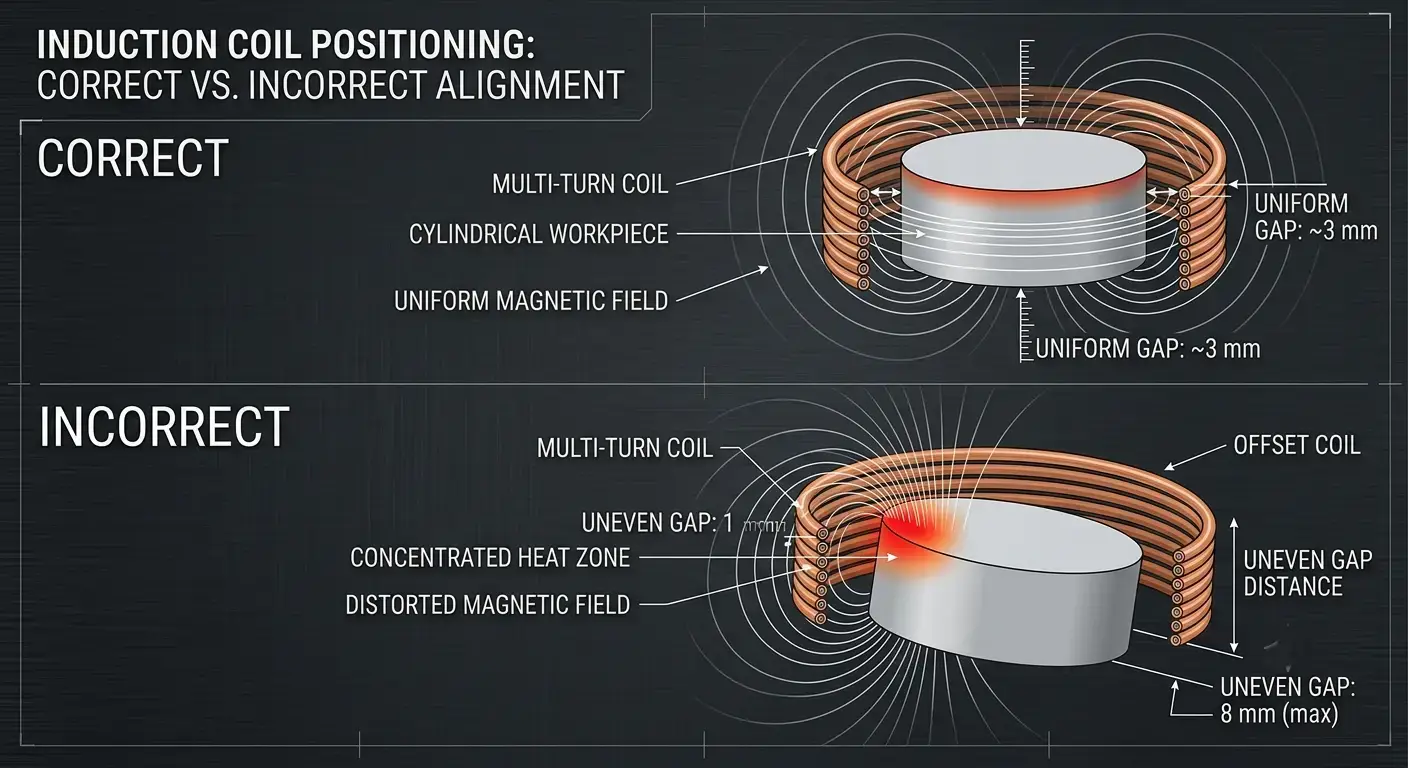
| A bobina não está centrada e gera um campo magnético desigual | Centrar a bobina e manter uma distância constante |
| Frequenz passt nicht zum erforderlichen Erwärmungsmuster | Prüfen, ob die Frequenz zur Zieltiefe passt — Frequenzleitfaden |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Profundidade de endurecimento insuficiente
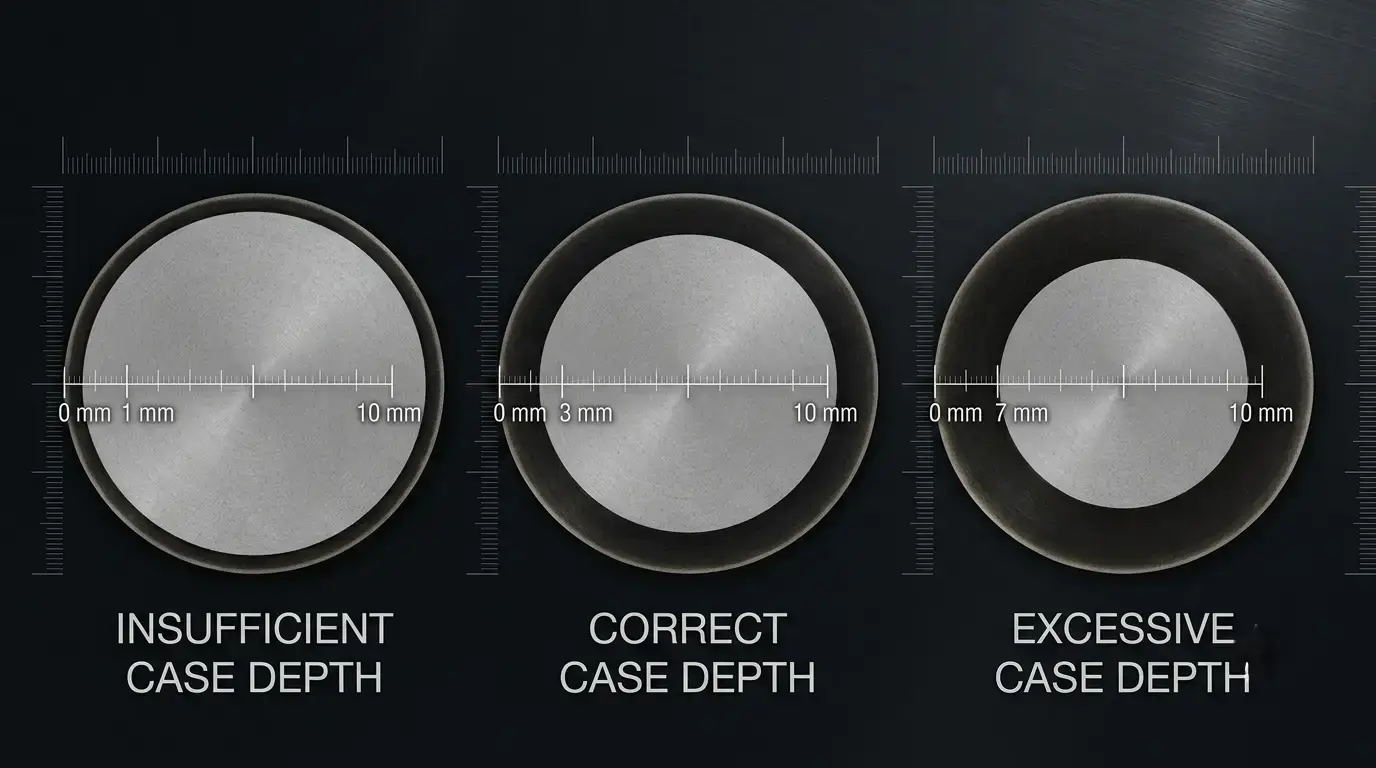
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, onde a carga superficial é elevada e a camada endurecida tem de resistir a milhões de ciclos.
| Por que acontece | Como corrigir isso |
|---|---|
| Frequência demasiado alta — a energia permanece na superfície | Reduzir a frequência, para que corresponda à profundidade de endurecimento desejada |
| Tempo de aquecimento demasiado curto — o calor não consegue penetrar | Aumentar o tempo de aquecimento ou reduzir a velocidade de avanço |
| Potência demasiado baixa ou velocidade de avanço demasiado alta | Escolher primeiro a frequência para a profundidade, depois ajustar a potência |
| A bobina não está concebida para a profundidade desejada | Validar durante o desenvolvimento do processo através de corte transversal |
3. Profundidade de endurecimento excessiva
Mais profundo não é automaticamente melhor. Uma profundidade de têmpera demasiado grande reduz a tenacidade do núcleo, complica o pós-tratamento após a têmpera, desperdiça energia e aumenta o risco de deformação — sem benefício funcional.
| Por que acontece | Como corrigir isso |
|---|---|
| Frequência demasiado baixa — A energia penetra mais profundamente do que o necessário | Aumentar a frequência, para que se adeque à profundidade de endurecimento exigida |
| Tempo de aquecimento demasiado longo — o calor penetra no núcleo | Reduzir o tempo de aquecimento para a especificação |
| Fornecimento de energia acima da necessidade da peça | Frequência, Equilibrar potência e tempo por peça — Leitfaden zur Leistungsauswahl |
4. Sobre-aquecimento da superfície
Sobreaquecimento local causa crescimento de grão, Oxidação, Descapagem — ou em casos graves, fusão parcial. A peça torna-se frágil. Os valores de dureza podem ainda assim estar dentro das especificações.
Por que acontece — Densidade de potência demasiado elevada numa pequena área. Ciclo de aquecimento demasiado longo. O design da bobina gera hotspots no campo magnético. Distâncias demasiado pequenas entre bobina e componente concentram demasiado a energia.
Como resolver — Adaptar a potência ao tamanho do componente, não à potência máxima de saída. Reduzir o tempo de ciclo. Verificar a geometria da bobina, para distribuir o campo de forma uniforme. Manter a distância correta e adicionar monitorização de temperatura (Sensor IR ou pirómetro).
5. Fissuras na superfície após a têmpera
O mais grave Erros na têmpera por indução — um componente partido é desperdício. Surgimento de fissuras, quando as tensões térmicas e decorrentes da transformação durante o arrefecimento rápido ultrapassam a resistência do material.
Por que acontece — a têmpera é demasiado agressiva para a qualidade do material. Hochkohlenstoff- ou aço alto-alejado é processado sem ajuste de parâmetros. sobreaquecimento antes da têmpera. cantoneiras acentuadas, rasgos para chavetas ou mudanças abruptas de seção concentram tensões durante o arrefecimento rápido. tempo de têmpera inconsistente.
Como resolver — tratar aquecimento e têmpera como um processo único. meio de têmpera, concentração, Ajustar a temperatura e a taxa de fluxo à qualidade do material. Não sobreaquecer antes da têmpera. Arredondar características pronunciadas como cantos e engrenagens. Reagir em aplicações de eixos Processos de digitalização Particularmente sensível ao tempo de têmpera.
6. Deformação
O endurecimento indutivo causa menos distorção do que o tratamento em forno, No entanto, ocorrem alterações dimensionais — especialmente em eixos longos, Em peças de parede fina e geometrias assimétricas. Mesmo uma ligeira distorção pode colocar os componentes fora da tolerância.
Por que acontece — O aquecimento irregular causa expansão térmica assimétrica. Resfriamento desigual — um lado arrefece mais rápido. Geometria assimétrica da peça com desequilíbrio de tensões inerente. Aparelhos fracos permitem que a peça se mova durante o processo.
Como resolver — Projetar o enrolamento para uma cobertura de aquecimento uniforme. Garantir um jato de resfriamento simétrico em todos os lados. Testar um protótipo antes da produção em série. Usar aparelhos rígidos, que suportam a peça durante todo o ciclo.
7. Sobreaquecimento da bobina
A bobina conduz correntes elevadas sob constante carga térmica alternada. Uma bobina mal arrefecida desgasta-se rapidamente — e a falha da bobina no meio do turno custa muito mais do que uma peça de substituição.
| Por que acontece | Como corrigir isso |
|---|---|
| Fluxo de água de arrefecimento demasiado baixo ou temperatura de entrada demasiado alta | Manter o fluxo correto e a temperatura de entrada adequada |
| Canais internos bloqueados ou calcificados | Spulen regelmäßig auf Ablagerungen und Verstopfungen prüfen |
| Leistung überschreitet die thermische Auslegungsgrenze der Spule | Innerhalb der Nennleistung bleiben; Leitfaden zum Kühlsystem |
| Dauerbetrieb über den zulässigen Duty Cycle hinaus | Grenzen des Duty Cycle einhalten; vorbeugende Wartung reduziert Stillstandszeiten |
8. Resultados inconsistentes entre lotes
Der frustrierendste Erros na têmpera por indução: Jedes Teil besteht die Prüfung, aber Härte und Einhärtetiefe schwanken von Charge zu Charge. Kunden bemerken das — selbst wenn die Spezifikationen technisch erfüllt sind.
Por que acontece — O fornecimento de energia deriva com o tempo ou entre turnos. Variações de materiais — diferentes fusões ou fornecedores reagem de forma diferente. A bobina desgasta-se gradualmente e altera o acoplamento eletromagnético. As definições do operador são inconsistentes em instalações manuais. Sem monitorização do processo — os problemas só são detetados no teste final.
Como resolver — Guardar receitas de aquecimento — não depender da memória do operador. Potência, Frequência, Zeit, Monitorizar energia e arrefecimento em tempo real. Digitale Systeme mit Datenprotokollierung erkennen Drift, bevor Ausschuss entsteht. Eingehendes Material validieren, nicht nur ausgehende Teile.
Melhores práticas
Sieben Prinzipien, die die die Stabilität in allen Anwendungen des Têmpera por indução verbessern:
Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, 'compatível na maior parte', produz resultados irregulares. A bobina é uma ferramenta de processo, não é material padrão.
— Manter constante a distância entre o componente e a bobina. Pequenas alterações na distância mudam o acoplamento eletromagnético e a uniformidade do aquecimento.
— Arrefecer a bobina e a eletrónica de potência. Uma bobina sobreaquecida distorce o aquecimento; Eletrónica sobreaquecida provoca deriva de potência.
— Verificar o material de entrada. Fusões diferentes reagem de forma diferente. Testar uma amostra de cada novo fornecedor ou de cada nova fusão.
— Prozess überwachen, nicht nur die Endhärte. Wenn ein Härteprüfer ein Problem anzeigt, ist die Charge bereits fehlerhaft.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, Potência, Spule, Arrefecimento, Abschrecken, Material und Überwachung — und nicht nur an einem Regler zu drehen.
Visão geral rápida: Erros, Causas & Medidas corretivas
| Erros | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. Dureza desigual | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Utilizar dispositivos |
| 2. Profundidade insuficiente | Frequência demasiado alta, Tempo demasiado curto | Reduzir a frequência, Prolongar o tempo, Validar corte transversal |
| 3. Profundidade excessiva | Frequência demasiado baixa, Tempo demasiado longo | Aumentar a frequência, Reduzir o tempo, Cumprir a especificação |
| 4. Sobreaquecimento | Densidade de potência excessiva, Mau design da bobina | Reduzir potência, Redesenhar a bobina, Adicionar monitorização de temperatura |
| 5. Fissuras superficiais | Arrefecimento demasiado rápido, Sobreaquecimento, Efeitos de entalhe | Ajustar arrefecimento, Controlar a temperatura máxima, Arredondar cantos agudos |
| 6. Deformação | Aquecer/arrefecer de forma desigual, Dispositivo inadequado | Bobina uniforme, resfriamento simétrico, dispositivos rígidos |
| 7. Sobreaquecimento da bobina | água de arrefecimento insuficiente, canais entupidos | aumentar o fluxo, verificar depósitos, dimensionar corretamente o radiador |
| 8. Variações de lote | deriva de desempenho, variações de material, sem monitorização | armazenamento de receitas, monitorização em tempo real, ensaios de materiais |
Principais conclusões
Die meisten Erros na têmpera por indução resultam da interação de frequência, Potência, Spulendesign, Zeit, têmpera, controlo de material e processo. corrigir uma única variável isoladamente, raramente funciona.
A qualidade estável começa com o equipamento adequado. Sie dauerhaft zu sichern erfordert optimierte Parameter, zuverlässige Kühlung, konsistente Überwachung und regelmäßige Validierung. Wenn Sie Ursachen früh erkennen, reduzieren Sie Ausschuss, verbessern die Wiederholgenauigkeit und verlängern die Lebensdauer der Anlage.
Perguntas Frequentes
F: Was ist der häufigste Fehler beim Induktionshärten?
A: Dureza desigual. Meist verursacht durch Spulenfehlausrichtung, falsche Frequenz oder inkonsistente Positionierung — alles vermeidbar durch eine korrekte Einrichtung.
F: Kann eine höhere Leistung unzureichende Härtung beheben?
A: Não apenas a potência. O desempenho influencia a velocidade, mas a profundidade também depende da frequência, tempo e velocidade de avanço. Se apenas aumentar a potência, corre o risco de sobreaquecimento da superfície sem melhorar a profundidade. Primeiro, a frequência deve corresponder à profundidade — depois a potência determina o tempo do ciclo. Veja o nosso Guia de cálculo de potência.
F: Por que a minha bobina de indução sobreaquece?
A: Fluxo de água insuficiente, canais entupidos (Calcário/deposições), potência excessiva ou operação além do Ciclo de Serviço. Observe a temperatura de saída de água da bobina — uma tendência de subida é um sinal de aviso. Veja o nosso Guia de arrefecimento a água para o dimensionamento do sistema.
F: Como auditar o meu processo de têmpera?
A: Seis testes em menos de uma hora: (1) Prüfen, se a frequência corresponde à profundidade de têmpera por número de peça. (2) Verificar bobina — espaçamento, Desgaste, Fluxo de água. (3) Comparar definições de potência/tempo com valores de base históricos. (4) Concentração de revenido, Verificar temperatura e uniformidade do fluxo. (5) Analisar dados de têmpera dos últimos 30 Dias — cada tendência é um sinal de aviso. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, bevor Ausschuss entsteht.
F: Wann sollte ich eine Induktionsspule ersetzen statt reparieren?
A: Ersetzen, quando: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, der Spulenkörper Risse oder Brandstellen zeigt oder Härteschwankungen direkt nach der Revalidierung wieder auftreten. Eine degradierte Spule sieht oft noch verwendbar aus, produz, mas sem que se note, refugo — o substituto compensa-se rapidamente.
Precisa de ajuda com a análise de falhas do seu processo de têmpera por indução?
A nossa equipa de engenharia pode diagnosticar os seus erros específicos e recomendar o equipamento adequado, Conceção de bobinas e parâmetros de processo para os seus componentes.










