自动履带板感应淬火与回火生产线
Ⅰ. 运行中的履带连接件热处理线
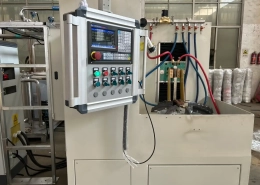
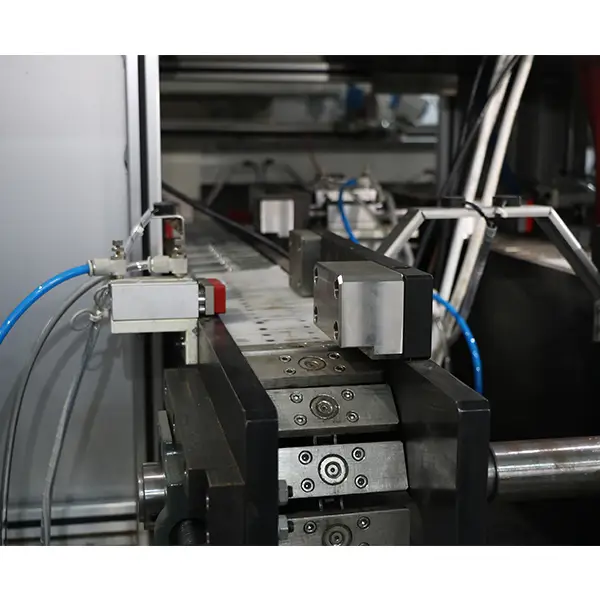
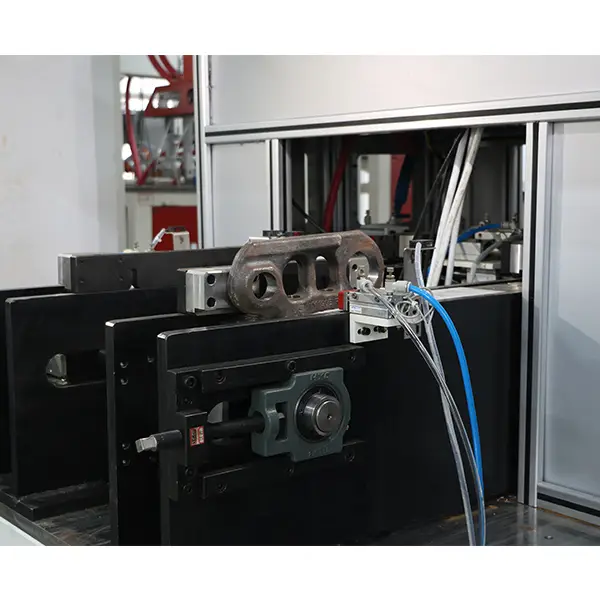
片段展示了自动线运行履带链经过完整的热处理过程——龙门装载, 感应加热, 淬火, 回火和卸载. 垂直特写聚焦双工位硬化段.
轨道链节以连续顺序从一个车站移动到另一个车站, 步骤之间无需手动处理.
Ⅱ. 自动热处理线的工作原理
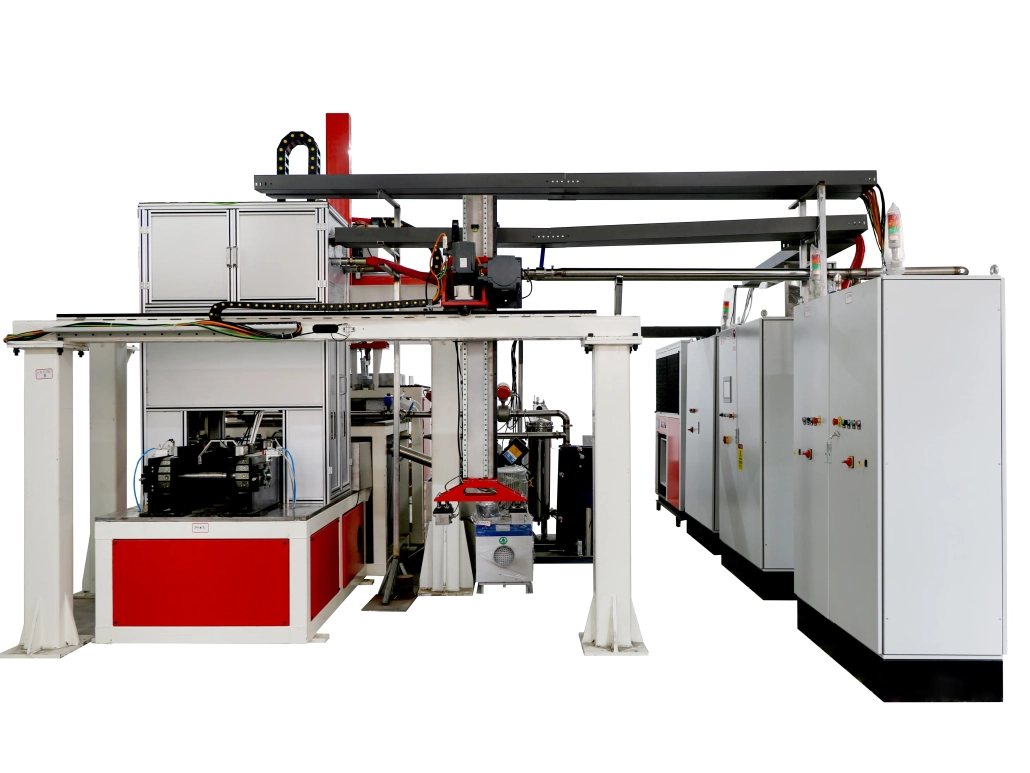
该系统被构建为一条完整的生产线, 不是独立的淬火机. 该项目汇聚了:
— 双工位智能感应淬火机一台
— 回火设备
— 辅助自动化设备
— 龙门自动上料
— 工件传送
— 自动计数
— 自动卸料
— 能源和质量控制分析
该生产线与上游双面铣工序的卸载部分连接, 因此工件直接进入热处理. 主要生产顺序为:
双面铣→线传输→龙门上料→感应加热→淬火→回火→冷却→计数→下料
轨道链接进入线路后, 龙门装载系统将它们放置在硬化站. 然后胎面穿过 感应加热 和淬火. 硬化零件在计数和卸载之前继续回火和冷却, 所有这些都协调为一个自动生产序列.
Ⅲ. 左侧双工位加工- 和右侧轨道链接
硬化工段采用双工位配置. 左边- 右侧轨道链接在一个周期内加载并同时处理. 两个零件一次装夹,同时完成所需加工.
这种布置是围绕履带链节的生产特点而设计的. 每离开- 右侧一对被视为一个工件组,而不是两个单独的独立操作.
该生产线还可以在适用的加工范围内处理不同节距的轨道链节. 工具和工艺设置与所生产的工件相匹配.
Ⅳ. 履带板踏面的感应淬火和回火
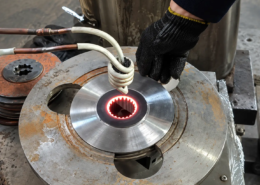
胎面(跑步表面)是该系列处理的主要区域. 服役中, 表面反复接触, 磨损和冲击. 感应淬火 加强工作表面,而部件的其余部分则未经处理.
该过程从胎面的中频感应加热开始. 一旦所需区域达到温度, 工件进入 淬火 快速冷却和表面硬化阶段.
该过程并不停止于淬火. 硬化的履带连接件继续延伸到 回火 部分, 回火后冷却. 因此,淬火和回火被集成到同一条自动生产线上.
完整的序列是:
感应加热→淬火→回火→冷却
这赋予了该生产线与传统的单一用途感应淬火机床不同的作用.
Ⅴ. DSP中频感应加热
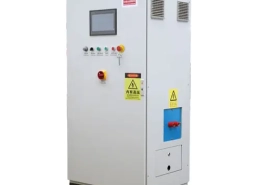
硬化部分采用 DSP控制中频感应加热 设备. DSP数字控制管理加热过程, 通过程序设置功率,并在需要时手动调节.
中频加热使履带链节胎面达到淬火前的温度. 感应电源与淬火机和自动线控制一起运行, 不作为独立的加热装置. 请参见 中频感应加热系统 电源范围页面.
用于重复生产, 加热参数被纳入编程过程中, 因此加热阶段与负载保持协调, 定位, 淬火和后续回火.
Ⅵ. 技术配置和过程监控
下表描述了当前 XZZ-300kW双工位自动淬火工程配置.
| 物品 | 配置 |
|---|---|
| 设备 | XZZ-300kW双工位自动淬火设备 |
| 淬火机 | 1 双工位智能感应淬火机 |
| 回火 | 回火设备 |
| 装载方式 | 龙门自动上料 |
| 加热方式 | DSP中频感应加热 |
| 工件 | 履带式链节 |
| 治疗面积 | 履带连接踏板 / 跑步面 |
| 加工安排 | 左边- 和右侧轨道链路同时处理 |
| 夹紧 | 左边- 和右手连杆通过一个夹紧周期完成 |
| 主要功能 | 加载中, 加热, 淬火, 回火, 计数和卸载 |
| 上游连接 | 可与双面铣加工的卸料段连接 |
| 质量监控 | 能源与质量控制分析系统 |
XZZ-300kW 名称指的是该项目配置,不应被视为每条链节热处理线的固定规格. 其他工件专用生产线, 例如 自动齿轮感应淬火机, 遵循与工件匹配工具和工艺设置的相同方法.
能源和质量控制. 该生产线配备能源和质量控制分析系统,可监控生产过程中的感应淬火过程. 在连续运行的生产线上, 这报告了重复循环中加热阶段的稳定性和一致性. 监控系统是生产线本身的一部分, 不是单独的手动检查步骤.
Ⅶ. 常见问题解答
履带链节的哪一部分经过热处理?
该线处理履带链节胎面, 也称为运行表面.
生产线是否包含回火?
可以. 该过程包括感应加热, 淬火, 回火及回火后冷却.
可以离开- 和右侧轨道链接一起处理?
可以. 双工位淬火机让左- 右手连杆一次夹紧,同时加工.
该生产线可以加工不同的履带节距吗?
可以, 在适用的加工范围内. 刀具和工艺设置与工件规格相匹配.
生产线能否与上游加工设备连接?
可以. 在该项目中,该生产线与前面的双面铣削工艺的卸载部分连接,以实现连续的工件传送.
自动履带连接胎面感应淬火和回火线结合了工件搬运, 感应加热, 淬火, 在一个生产系统中进行回火和过程监控. 其双工位布置允许对应左- 和右侧轨道链接一起处理, 而自动输送和龙门上料设备将不同的生产阶段连接成一个连续的过程.