Línea automática de endurecimiento y temple por inducción de la banda de rodadura de la banda de rodadura
Ⅰ. Línea de tratamiento térmico Track Link en funcionamiento
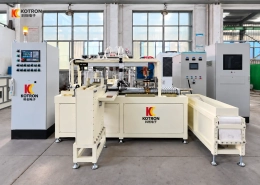
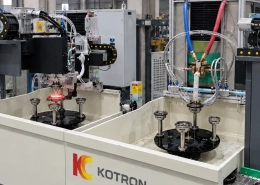
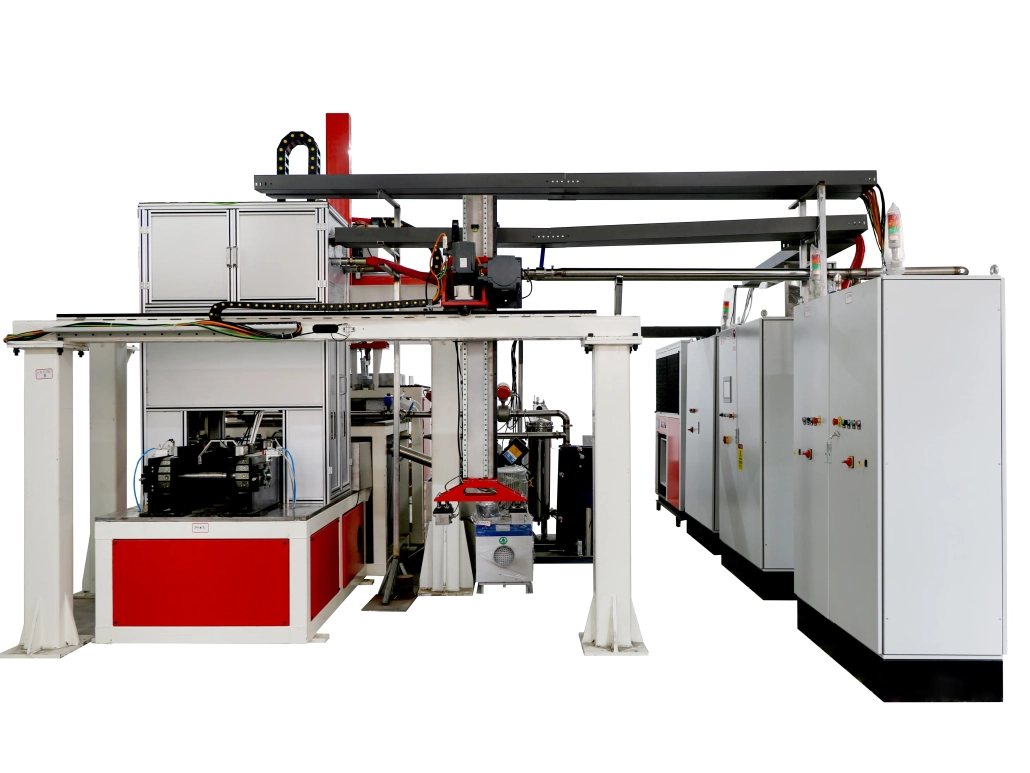
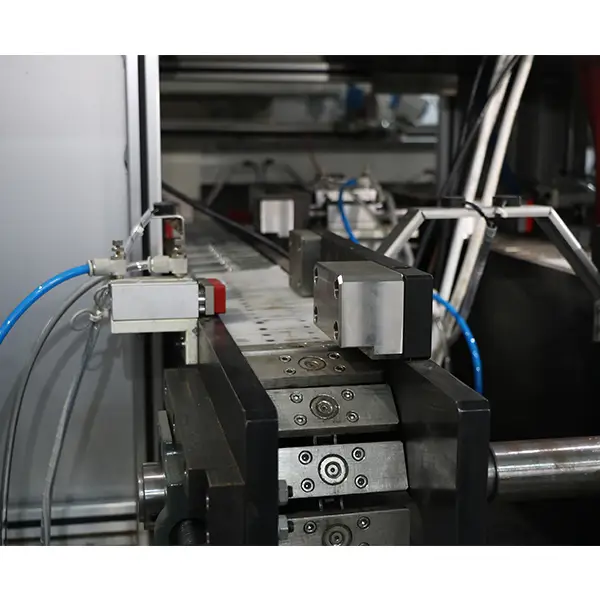
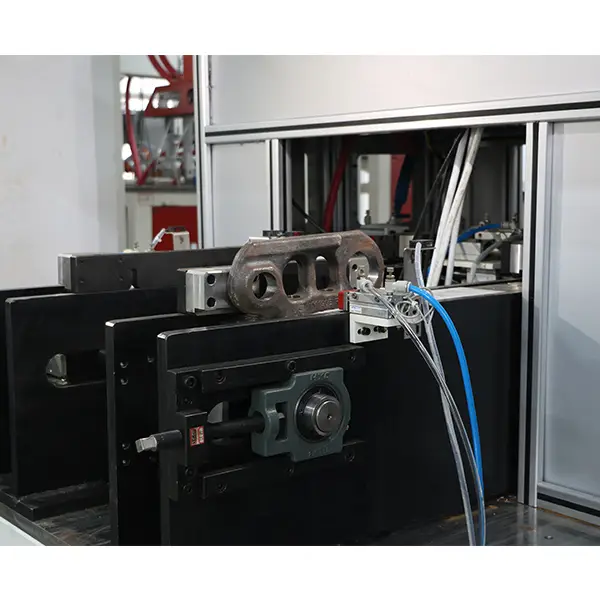
Los clips muestran la línea automática que ejecuta enlaces de orugas a través del proceso completo de tratamiento térmico: carga del pórtico, calentamiento por inducción, temple, templado y descarga. El primer plano vertical se centra en la sección de endurecimiento de doble estación..
Los enlaces de vía se mueven de una estación a otra en una secuencia continua, sin manipulación manual entre pasos.
Ⅱ. Cómo funciona la línea automática de tratamiento térmico
Este sistema está construido como una línea de producción completa., no es una máquina de endurecimiento independiente. El proyecto reúne:
— Una máquina de endurecimiento por inducción inteligente de doble estación
— Equipo de templado
— Equipos auxiliares de automatización
— Carga automática del pórtico
— Transferencia de piezas
— Conteo automático
— Descarga automática
— Análisis de control energético y de calidad.
La línea conecta con la sección de descarga del proceso de fresado de doble cara aguas arriba., para que las piezas de trabajo continúen directamente con el tratamiento térmico. La secuencia principal de producción es:
Fresado de doble cara → Transferencia de línea → Carga de pórtico → Calentamiento por inducción → Enfriamiento → Revenido → Enfriamiento → Conteo → Descarga
Después de que los enlaces de la pista ingresen a la línea., el sistema de carga del pórtico los coloca en la estación de endurecimiento. Luego la banda de rodadura pasa a través calentamiento por inducción y apagando. Las piezas endurecidas continúan templando y enfriando antes de contarlas y descargarlas., todo coordinado como una secuencia de producción automática.
Ⅲ. Procesamiento de doble estación para la izquierda- y enlaces de vía derecha
La sección de endurecimiento utiliza una configuración de doble estación.. Izquierda- y los eslabones de la vía derecha se cargan en un ciclo y se procesan al mismo tiempo. Las dos piezas se sujetan una vez y completan el procesamiento requerido simultáneamente.
Esta disposición se basa en las características de producción de los eslabones de orugas.. cada uno se fue- y el par derecho se trata como un conjunto de piezas de trabajo en lugar de dos operaciones independientes separadas.
La línea también procesa eslabones de vía con diferentes pasos dentro del rango de procesamiento aplicable.. Los ajustes de herramientas y procesos se adaptan a la pieza de trabajo que se está produciendo..
Ⅳ. Endurecimiento por inducción y revenido de la banda de rodadura del eslabón de vía
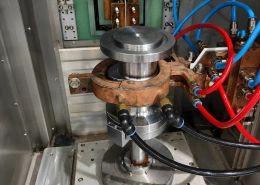
La banda de rodadura, la superficie de carrera, es el área principal que trata esta línea.. en servicio, la superficie ve contacto repetido, desgaste e impacto. El endurecimiento por inducción fortalece esa superficie de trabajo mientras que el resto del componente no se trata.
El proceso comienza con el calentamiento por inducción de frecuencia media de la banda de rodadura.. Una vez que el área requerida alcanza la temperatura, la pieza de trabajo entra en el temple etapa para un enfriamiento rápido y endurecimiento de la superficie.
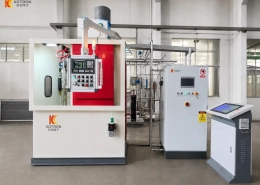
El proceso no se detiene en apagar. El enlace de vía endurecido continúa hasta el templado sección, seguido de enfriamiento después del templado. Por tanto, el templado y el revenido están integrados en una misma línea automática..
La secuencia completa es:
Calentamiento por inducción → Enfriamiento → Templado → Enfriamiento
Esto le da a la línea una función diferente a la de una máquina convencional de endurecimiento por inducción de un solo uso..
Ⅴ. Calentamiento por inducción de frecuencia media DSP
La sección de endurecimiento utiliza Calentamiento por inducción de frecuencia media controlado por DSP equipo. El control digital DSP gestiona el proceso de calentamiento., con potencia configurada a través del programa y ajustable manualmente cuando sea necesario.
El calentamiento de frecuencia media calienta la banda de rodadura del eslabón de la cadena antes del enfriamiento.. La fuente de alimentación por inducción funciona junto con la máquina endurecedora y el control automático de línea., no como unidad de calefacción independiente. Ver las sistema de calentamiento por inducción de media frecuencia página para la gama de fuentes de alimentación.
Para producción repetida, Los parámetros de calentamiento se incorporan al proceso programado., para que la etapa de calentamiento permanezca coordinada con la carga, posicionamiento, temple y posterior revenido.
Ⅵ. Configuración Técnica y Monitoreo de Procesos
La siguiente tabla describe la situación actual. Configuración del proyecto de endurecimiento automático de doble estación XZZ-300kW.
| Artículo | Configuración |
|---|---|
| Equipo | Equipo de endurecimiento automático de doble estación XZZ-300kW |
| Máquina de endurecimiento | 1 Máquina de endurecimiento por inducción inteligente de doble estación |
| Temple | Equipo de templado |
| Método de carga | Carga automática del pórtico |
| Método de calentamiento | Calentamiento por inducción de frecuencia media DSP |
| Pieza de trabajo | Enlace de orugas |
| Área tratada | Banda de rodadura del enlace de seguimiento / Superficie de carrera |
| Acuerdo de procesamiento | Izquierda- y enlaces de vía derecha procesados simultáneamente |
| Reprimición | Izquierda- y eslabones derechos completados con un ciclo de sujeción |
| Funciones principales | Cargando, calentamiento, temple, templado, contando y descargando |
| Conexión ascendente | Puede conectarse con la sección de descarga del proceso de fresado de doble cara. |
| Monitoreo de calidad | Sistema de Análisis de Control de Calidad y Energía |
La designación XZZ-300kW se refiere a esta configuración de proyecto y no debe tratarse como una especificación fija para cada línea de tratamiento térmico de enlace de vía.. Otras líneas específicas para piezas de trabajo, como el máquina automática de endurecimiento por inducción de engranajes, seguir el mismo enfoque de hacer coincidir las herramientas y la configuración del proceso con la pieza de trabajo.
Control de Energía y Calidad. La línea lleva un sistema de análisis de control de energía y calidad que monitorea el proceso de endurecimiento por inducción durante la producción.. En una línea en continuo funcionamiento, esto informa la estabilidad y consistencia de la etapa de calentamiento a lo largo de ciclos repetidos. El sistema de monitorización forma parte de la propia línea., no es un paso de inspección manual separado.
Ⅶ. Preguntas frecuentes
¿Qué parte del eslabón de la vía está tratada térmicamente??
La línea trata la banda de rodadura del enlace de vía., También conocida como superficie de carrera..
¿La línea incluye templado??
Sí. El proceso incluye calentamiento por inducción., temple, templado y enfriamiento después del templado.
puede irse- y los enlaces de vía derecha se procesarán juntos?
Sí. La máquina endurecedora de doble estación deja- y los eslabones derechos se sujetan una vez y se procesan simultáneamente.
¿Puede la línea procesar diferentes pasos de enlace de vía??
Sí, dentro del rango de procesamiento aplicable. Los ajustes de herramientas y procesos coinciden con las especificaciones de la pieza de trabajo..
¿Se puede conectar la línea con equipos de mecanizado ascendentes??
Sí. En este proyecto, la línea se conecta con la sección de descarga del proceso de fresado de doble cara anterior para la transferencia continua de piezas de trabajo..
La línea automática de templado y revenido por inducción de la banda de rodadura combina el manejo de piezas de trabajo, calentamiento por inducción, temple, Templado y seguimiento del proceso en un solo sistema de producción.. Su disposición de doble estación permite la correspondiente izquierda- y los enlaces de vía derecha se procesarán juntos, Mientras que el equipo de transporte automático y carga por pórtico conecta las diferentes etapas de producción en un proceso continuo..
Especifique su línea de endurecimiento de eslabones de vía
Cuéntanos el paso del enlace de la pista., Material y profundidad requerida de la caja.. Combinaremos herramientas, ajustes del proceso y la configuración de la línea a su pieza de trabajo.