Linha Automática de Endurecimento e Têmpera por Indução de Ligação de Carril
Ⅰ. Linha de tratamento térmico Track Link em operação
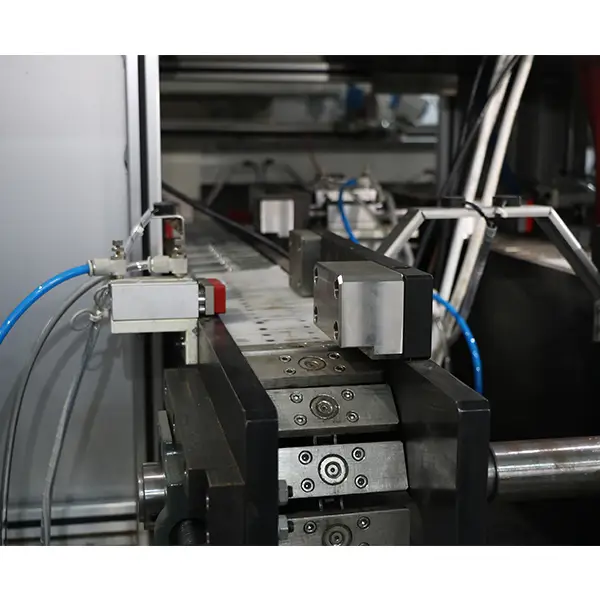
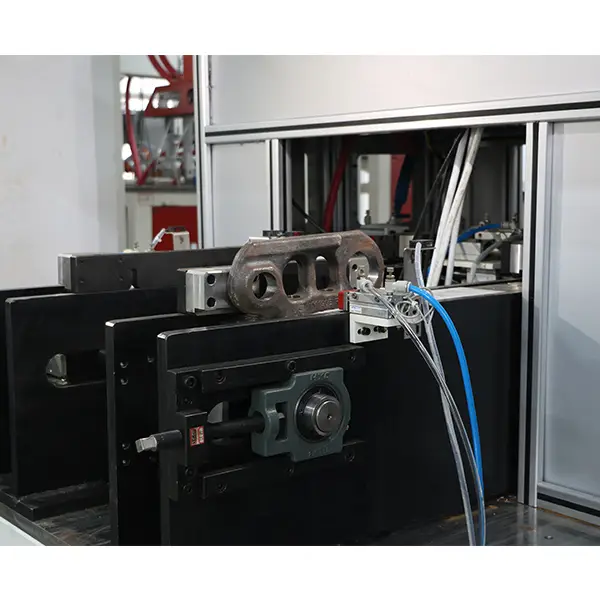
Os clipes mostram a linha automática executando links de esteiras durante todo o processo de tratamento térmico - carregamento do pórtico, aquecimento por indução, têmpera, têmpera e descarga. O close vertical concentra-se na seção de endurecimento de estação dupla.
Os links de trilha se movem de estação para estação em uma sequência contínua, sem manuseio manual entre etapas.
Ⅱ. Como funciona a linha automática de tratamento térmico
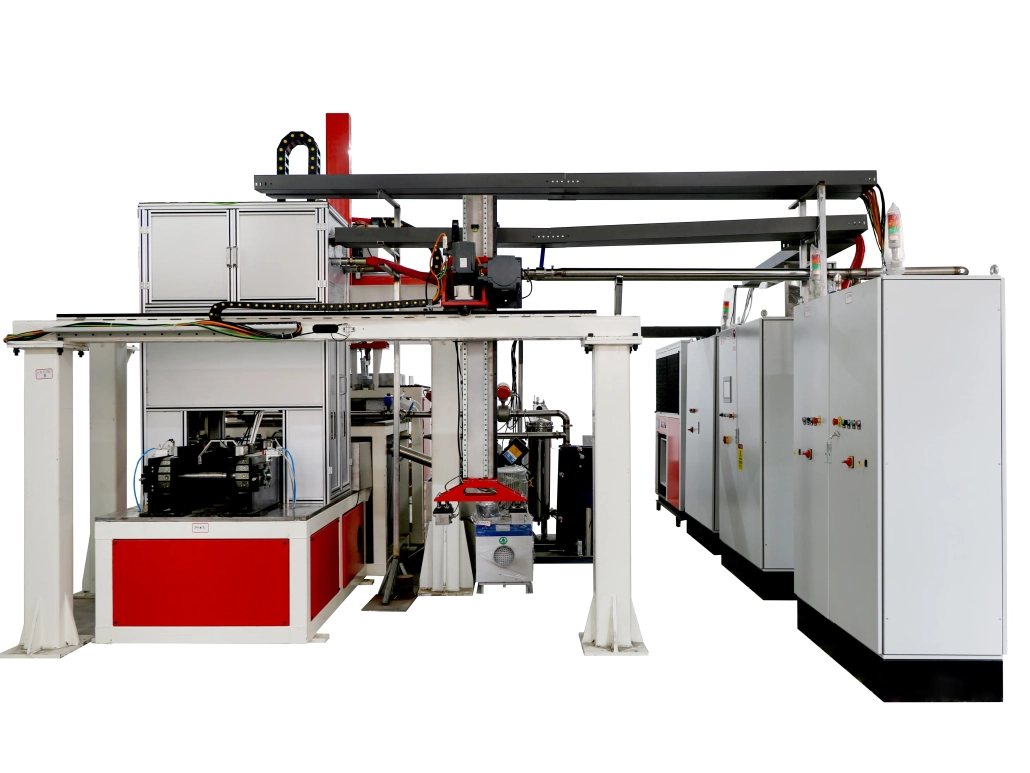
Este sistema é construído como uma linha de produção completa, não é uma máquina de endurecimento independente. O projeto reúne:
— Uma máquina de endurecimento por indução inteligente de estação dupla
– Equipamento de têmpera
— Equipamentos auxiliares de automação
— Carregamento automático do pórtico
— Transferência de peça
— Contagem automática
— Descarga automática
— Análise de energia e controle de qualidade
A linha se conecta com a seção de descarga do processo de fresagem dupla face a montante, para que as peças continuem diretamente no tratamento térmico. A sequência principal de produção é:
Fresamento Dupla Face → Transferência de Linha → Carregamento do Pórtico → Aquecimento por Indução → Têmpera → Revenido → Resfriamento → Contagem → Descarregamento
Após os links da trilha entrarem na linha, o sistema de carregamento do pórtico os coloca na estação de endurecimento. A banda de rodagem então passa aquecimento por indução e têmpera. As peças endurecidas continuam através do revenimento e resfriamento antes da contagem e descarga, tudo coordenado como uma sequência de produção automática.
Ⅲ. Processamento de Estação Dupla para Esquerda- e links de trilha à direita
A seção de endurecimento usa uma configuração de estação dupla. Esquerda- e os links da trilha direita são carregados em um ciclo e processados ao mesmo tempo. As duas peças são fixadas uma vez e completam o processamento necessário simultaneamente.
Este arranjo é construído em torno das características de produção de links de esteiras. Cada um saiu- e o par direito é tratado como um conjunto de peças em vez de duas operações independentes separadas.
A linha também lida com links de trilha com diferentes passos dentro da faixa de processamento aplicável. As configurações de ferramentas e processos correspondem à peça que está sendo produzida.
Ⅳ. Endurecimento e revenimento por indução da banda de rodagem do elo da esteira
A banda de rodagem – a superfície de corrida – é a área principal que esta linha trata. Em serviço, a superfície vê contato repetido, desgaste e impacto. O endurecimento por indução fortalece a superfície de trabalho enquanto o resto do componente é deixado sem tratamento.
O processo começa com aquecimento por indução de média frequência da banda de rodagem. Quando a área necessária atingir a temperatura, a peça entra no têmpera estágio para resfriamento rápido e endurecimento superficial.
O processo não para na extinção. O link da trilha reforçada continua até o têmpera seção, seguido de resfriamento após o revenido. O endurecimento e a têmpera são, portanto, integrados na mesma linha automática.
A sequência completa é:
Aquecimento por Indução → Têmpera → Revenido → Resfriamento
Isso dá à linha uma função diferente de uma máquina convencional de têmpera por indução de uso único.
Ⅴ. Aquecimento por indução de média frequência DSP
A seção de endurecimento usa Aquecimento por indução de média frequência controlado por DSP equipamento. O controle digital DSP gerencia o processo de aquecimento, com potência definida através do programa e ajustável manualmente quando necessário.
O aquecimento de média frequência eleva a temperatura da banda de rodagem do elo da esteira antes do resfriamento. A fonte de alimentação de indução opera em conjunto com a máquina de têmpera e controle automático de linha, não como uma unidade de aquecimento independente. Veja o sistema de aquecimento por indução de média frequência página para a faixa da fonte de alimentação.
Para produção em série, parâmetros de aquecimento são incorporados ao processo programado, para que o estágio de aquecimento permaneça coordenado com o carregamento, posicionamento, têmpera e posterior revenido.
Ⅵ. Configuração Técnica e Monitoramento de Processos
A tabela a seguir descreve o atual Configuração do projeto de endurecimento automático de estação dupla XZZ-300kW.
| Item | Configuração |
|---|---|
| Equipamento | Equipamento de endurecimento automático de estação dupla XZZ-300kW |
| Máquina de endurecimento | 1 Máquina de endurecimento por indução inteligente de estação dupla |
| Revenido | Equipamento de têmpera |
| Método de carregamento | Carregamento Automático do Pórtico |
| Método de aquecimento | Aquecimento por indução de média frequência DSP |
| Peça de Trabalho | Link de rastreamento do rastreador |
| Área Tratada | Faixa de rodagem do link / Superfície de corrida |
| Acordo de Processamento | Esquerda- e links da faixa direita processados simultaneamente |
| Fixação | Esquerda- e links da direita completados com um ciclo de fixação |
| Principais Funções | Carregando, aquecimento, têmpera, têmpera, contando e descarregando |
| Conexão a montante | Pode se conectar com a seção de descarga do processo de fresagem dupla face |
| Monitoramento de Qualidade | Sistema de Análise de Controle de Energia e Qualidade |
A designação XZZ-300kW refere-se a esta configuração de projeto e não deve ser tratada como uma especificação fixa para cada linha de tratamento térmico de link de via.. Outras linhas específicas da peça, como o máquina automática de endurecimento por indução de engrenagem, siga a mesma abordagem de combinar configurações de ferramentas e processos com a peça de trabalho.
Energia e Controle de Qualidade. A linha possui um sistema de análise de controle de energia e qualidade que monitora o processo de endurecimento por indução durante a produção. Em uma linha em execução contínua, isso relata a estabilidade e consistência do estágio de aquecimento em ciclos repetidos. O sistema de monitoramento faz parte da própria linha, não é uma etapa separada de inspeção manual.
Ⅶ. Perguntas frequentes
Que parte do link da pista é tratada termicamente?
A linha trata a banda de rodagem do link da trilha, também chamada de superfície de corrida.
A linha inclui têmpera?
Sim. O processo inclui aquecimento por indução, têmpera, têmpera e resfriamento após têmpera.
Pode sair- e os links da faixa direita sejam processados juntos?
Sim. A máquina de têmpera de estação dupla deixa- e os links da direita sejam fixados uma vez e processados simultaneamente.
A linha pode processar diferentes passos de link de trilha?
Sim, dentro da faixa de processamento aplicável. As configurações de ferramentas e processos correspondem à especificação da peça de trabalho.
A linha pode se conectar com equipamentos de usinagem upstream?
Sim. Neste projeto, a linha se conecta com a seção de descarga do processo anterior de fresamento bilateral para transferência contínua da peça..
A linha automática de têmpera e têmpera por indução do elo da esteira combina o manuseio da peça, aquecimento por indução, têmpera, têmpera e monitoramento de processo em um sistema de produção. Seu arranjo de estação dupla permite correspondência esquerda- e links da faixa direita serão processados juntos, enquanto o equipamento automático de transporte e carregamento de pórtico conecta as diferentes etapas de produção em um processo contínuo.
Especifique sua linha de endurecimento de link de trilha
Conte-nos o pitch do link da faixa, material e profundidade necessária da caixa. Combinaremos ferramentas, configurações do processo e a configuração da linha para sua peça de trabalho.