Автоматическая линия индукционной закалки и отпуска гусеничных звеньев
Ⅰ. Линия термообработки Track Link в эксплуатации
На видеороликах показаны звенья гусеничного пути автоматической линии, проходящие весь процесс термообработки — портальная загрузка., индукционный нагрев, закалка, отпуск и разгрузка. Вертикальный крупный план фокусируется на секции закалки с двумя станциями..
Звенья путей перемещаются от станции к станции в одной непрерывной последовательности., без ручной обработки между этапами.
Ⅱ. Как работает автоматическая линия термообработки
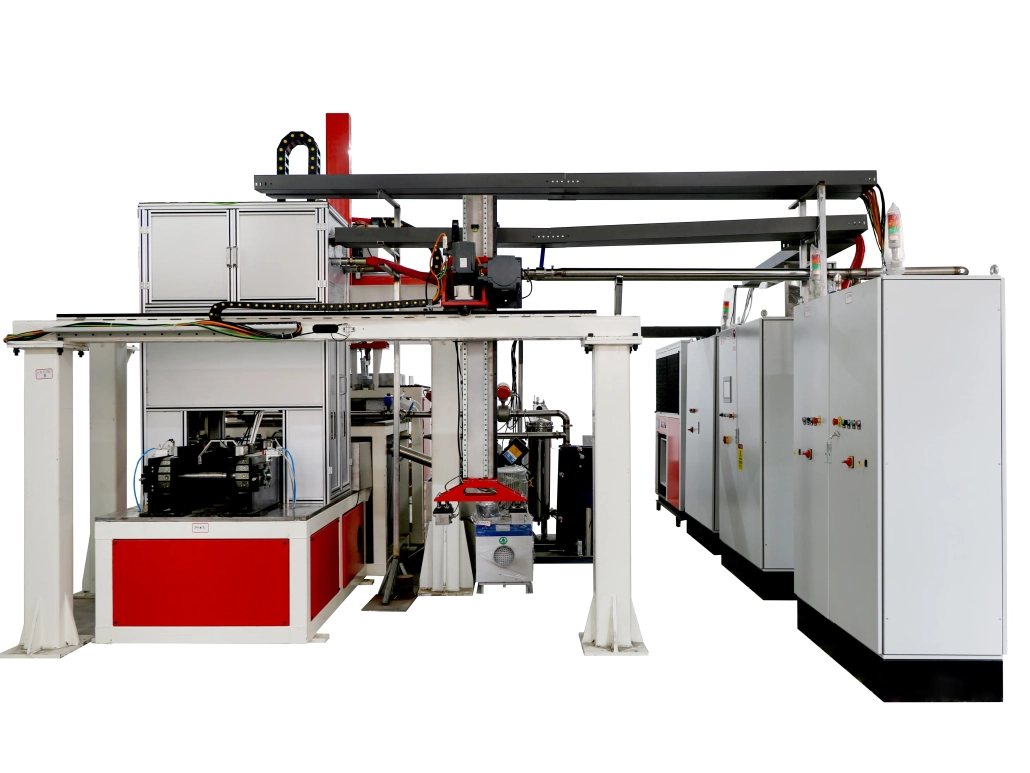
Эта система построена как полноценная производственная линия., не автономная закалочная машина. Проект объединяет:
— Одна интеллектуальная машина индукционной закалки с двумя станциями
— Темперирующее оборудование
— Вспомогательное оборудование автоматизации
— Портальная автоматическая загрузка
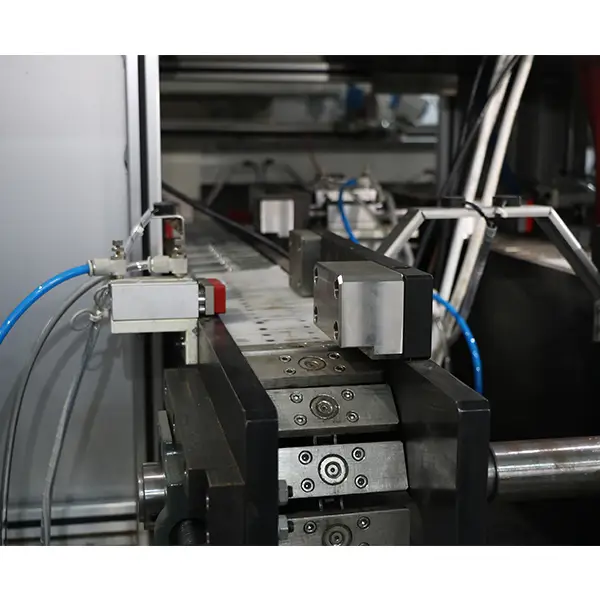
— Перенос заготовки
— Автоматический подсчет
— Автоматическая разгрузка
— Анализ энергопотребления и контроля качества
Линия соединяется с участком разгрузки предшествующего процесса двустороннего фрезерования., поэтому заготовки продолжаются непосредственно в термической обработке. Основная производственная последовательность такова.:
Двустороннее фрезерование → Линейный перенос → Загрузка на портал → Индукционный нагрев → Закалка → Закалка → Охлаждение → Подсчет → Разгрузка
После того, как ссылки трека вступают в строку, портальная система загрузки помещает их на станцию закалки. Затем протектор проходит индукционный нагрев и закалка. Закаленные детали проходят отпуск и охлаждение перед подсчетом и разгрузкой., все скоординировано в едином автоматическом производственном процессе.
Ⅲ. Обработка двойной станции для левой стороны- и правые направляющие
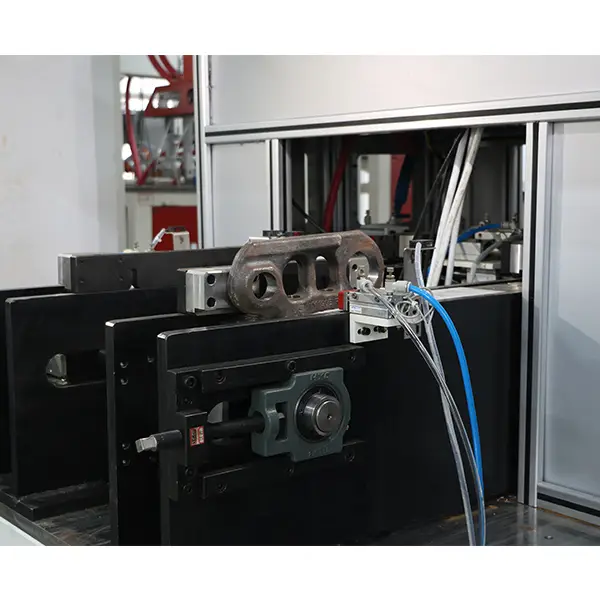
В секции закалки используется конфигурация с двумя станциями.. Левый- и правые звенья загружаются за один цикл и обрабатываются одновременно. Обе детали зажимаются один раз и одновременно выполняют необходимую обработку..
Эта компоновка основана на производственных характеристиках гусеничных гусениц.. Каждый левый- и правая пара рассматривается как один набор заготовок, а не как две отдельные автономные операции..
Линия также обрабатывает звенья гусениц с различным шагом в пределах применимого диапазона обработки.. Инструмент и настройки процесса соответствуют изготавливаемой детали..
Ⅳ. Индукционная закалка и отпуск протектора звена гусеницы
Протектор — беговая поверхность — это основная область, которую обрабатывает эта линейка.. В эксплуатации, поверхность видит повторяющийся контакт, износ и воздействие. индукционное упрочнение укрепляет эту рабочую поверхность, в то время как остальная часть компонента остается необработанной.
Процесс начинается со среднечастотного индукционного нагрева протектора.. Как только требуемая область достигнет температуры, заготовка поступает в закалка этап быстрого охлаждения и поверхностной закалки.
Процесс не останавливается на закалке. Укрепленное звено пути продолжается до отпуска раздел, с последующим охлаждением после отпуска. Таким образом, закалка и отпуск объединены в одну автоматическую линию..
Полная последовательность:
Индукционный нагрев → Закалка → Закалка → Охлаждение
Благодаря этому данная линия отличается от роли обычной одноцелевой машины для индукционной закалки..
Ⅴ. Среднечастотный индукционный нагрев DSP
В секции закалки используются Среднечастотный индукционный нагрев с DSP-управлением оборудование. Цифровое управление DSP управляет процессом нагрева., с мощностью, устанавливаемой через программу и регулируемой вручную при необходимости.
Среднечастотный нагрев доводит протектор звена гусеницы до температуры перед закалкой.. Индукционный источник питания работает совместно с закалочной машиной и автоматическим управлением линии., не как самостоятельный отопительный агрегат. См. среднечастотная система индукционного нагрева страница с ассортиментом блоков питания.
Для повторяющегося производства, параметры нагрева включены в запрограммированный процесс, поэтому этап нагрева остается синхронизированным с загрузкой, позиционирование, закалка и последующий отпуск.
Ⅵ. Техническая конфигурация и мониторинг процессов
В следующей таблице описаны текущие Конфигурация проекта автоматической закалки с двумя станциями XZZ-300 кВт.
| Элемент | Конфигурация |
|---|---|
| Оборудование | Автоматическое закалочное оборудование с двойной станцией XZZ-300 кВт |
| Закалочная машина | 1 Интеллектуальная машина индукционной закалки с двумя станциями |
| Отпуск | Темперирующее оборудование |
| Метод загрузки | Портальная автоматическая загрузка |
| Метод нагрева | Среднечастотный индукционный нагрев DSP |
| Заготовка | Ссылка на гусеничный путь |
| Обработанная площадь | Трек Ссылка Протектор / Беговая поверхность |
| Организация обработки | Левый- и правые звенья обрабатываются одновременно |
| Зажим | Левый- и правые звенья, выполненные за один цикл зажима |
| Основные функции | Загрузка, нагрев, закалка, отпуска, подсчет и разгрузка |
| Восходящее соединение | Может подключаться к разгрузочной секции процесса двустороннего фрезерования. |
| Мониторинг качества | Система анализа энергетики и контроля качества |
Обозначение XZZ-300kW относится к данной конфигурации проекта и не должно рассматриваться как фиксированная спецификация для каждой линии термообработки звеньев пути.. Другие линии для конкретных заготовок, такие как автоматическая машина для индукционной закалки зубчатых колес, используйте тот же подход при подборе инструментов и настроек процесса к заготовке.
Энергетика и контроль качества. На линии установлена система анализа энергопотребления и контроля качества, которая контролирует процесс индукционной закалки во время производства.. На непрерывно работающей линии, это свидетельствует о стабильности и постоянстве стадии нагрева в повторяющихся циклах.. Система мониторинга является частью самой линии., не отдельный этап ручной проверки.
Ⅶ. Часто задаваемые вопросы
Какая часть звена гусеницы подвергается термообработке?
Линия обрабатывает протектор звена гусеницы., также называется беговой поверхностью.
Включает ли линия закалку?
Да. Процесс включает индукционный нагрев., закалка, отпуск и охлаждение после отпуска.
Может уйти- и правые звенья пути обрабатываются вместе?
Да. Двухпозиционная закалочная машина позволяет оставить- а правые звенья зажимаются один раз и обрабатываются одновременно.
Может ли линия обрабатывать звенья гусеницы с разным шагом??
Да, в пределах применимого диапазона обработки. Настройки инструмента и процесса соответствуют характеристикам заготовки..
Может ли линия соединяться с предшествующим обрабатывающим оборудованием??
Да. В этом проекте линия соединяется с участком разгрузки предыдущего процесса двустороннего фрезерования для непрерывной передачи заготовки..
Автоматическая линия индукционной закалки и отпуска гусеничной цепи сочетает в себе обработку заготовок., индукционный нагрев, закалка, закалка и контроль процесса в одной производственной системе. Его расположение с двумя станциями позволяет- и правые звенья пути должны обрабатываться вместе, в то время как автоматическое конвейерное и портальное погрузочное оборудование соединяет различные этапы производства в один непрерывный процесс..
Спецификация вашей линии упрочнения звеньев пути
Сообщите нам шаг звена трека, материал и необходимая глубина корпуса. Мы подберем инструменты, настройки процесса и конфигурация линии для вашей заготовки.