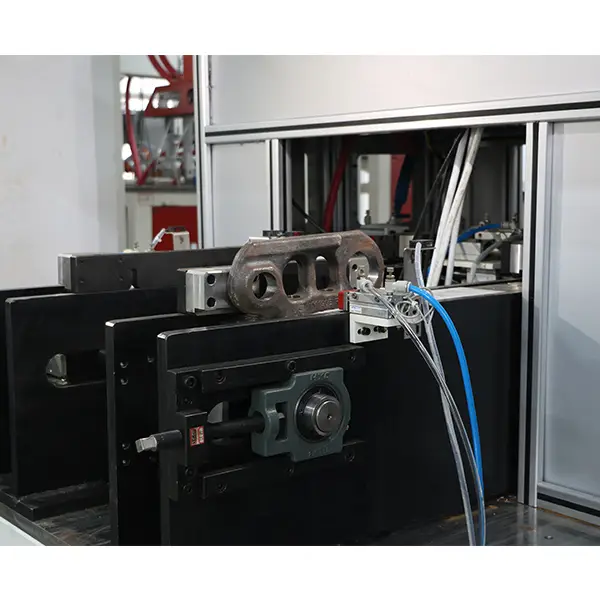
สายการผลิตชุบแข็งและการเทมเปอร์แบบเหนี่ยวนำสำหรับโซ่รางอัตโนมัติ
Ⅰ. สายการผลิตการบำบัดความร้อนของ Track Link กำลังทำงานอยู่
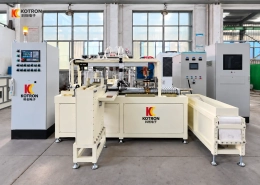
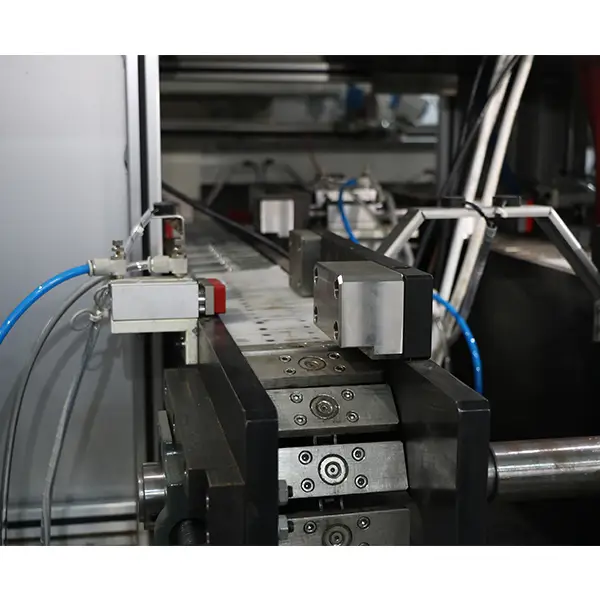
คลิปเหล่านี้แสดงการเชื่อมโยงแทร็กของซอฟต์แวร์รวบรวมข้อมูลที่ทำงานบนเส้นอัตโนมัติผ่านกระบวนการบำบัดความร้อนเต็มรูปแบบ - การโหลดโครงสำหรับตั้งสิ่งของ, การให้ความร้อนแบบเหนี่ยวนำ, การชุบเย็น, การแบ่งเบาบรรเทาและการขนถ่าย. ภาพระยะใกล้แนวตั้งจะเน้นไปที่ส่วนการชุบแข็งแบบสถานีคู่.
ลิงค์ติดตามจะย้ายจากสถานีหนึ่งไปอีกสถานีหนึ่งในลำดับต่อเนื่องกัน, โดยไม่ต้องจัดการด้วยตนเองระหว่างขั้นตอน.
Ⅱ. สายการรักษาความร้อนอัตโนมัติทำงานอย่างไร
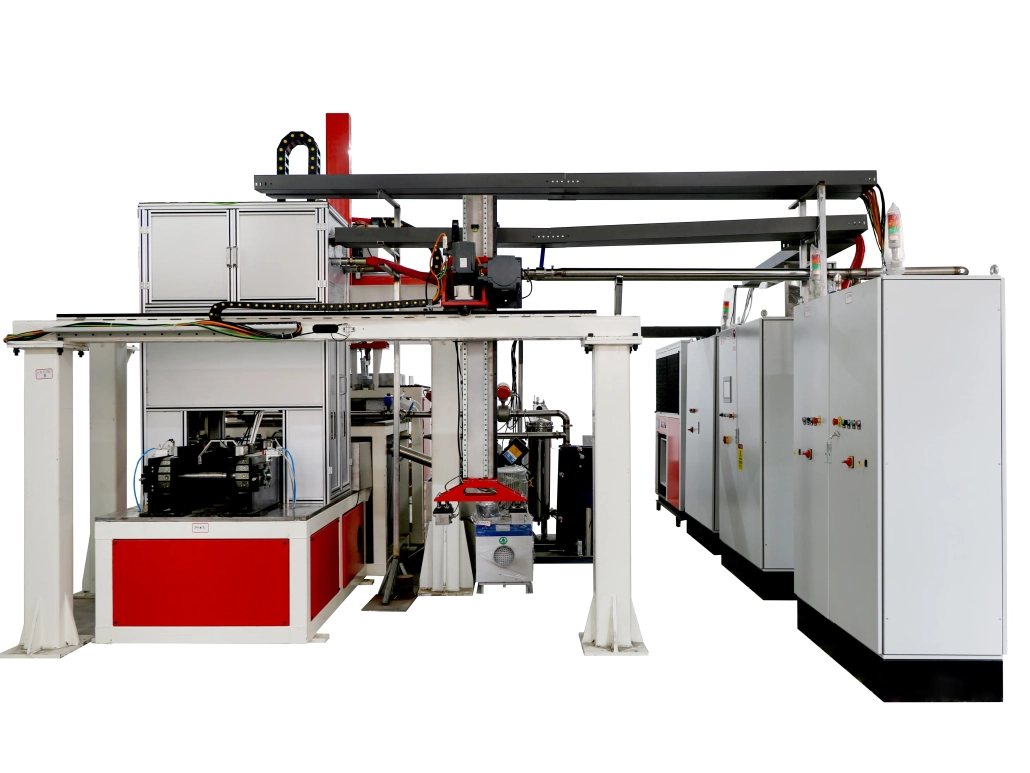
ระบบนี้ถูกสร้างขึ้นให้เป็นสายการผลิตที่สมบูรณ์, ไม่ใช่เครื่องชุบแข็งแบบสแตนด์อโลน. โครงการรวบรวม:
— เครื่องชุบแข็งแบบเหนี่ยวนำอัจฉริยะสองสถานีหนึ่งเครื่อง
- อุปกรณ์แบ่งเบา
— อุปกรณ์เสริมอัตโนมัติ
— โครงสำหรับตั้งสิ่งของโหลดอัตโนมัติ
— การขนย้ายชิ้นงาน
— การนับอัตโนมัติ
— การขนถ่ายอัตโนมัติ
— การวิเคราะห์พลังงานและการควบคุมคุณภาพ
สายการผลิตเชื่อมต่อกับส่วนขนถ่ายของกระบวนการกัดสองด้านขั้นต้นน้ำ, ดังนั้นชิ้นงานจึงเข้าสู่กระบวนการอบชุบโดยตรง. ลำดับการผลิตหลักคือ:
การกัดสองด้าน→การถ่ายโอนสาย→การโหลดโครงสำหรับตั้งสิ่งของ→การทำความร้อนแบบเหนี่ยวนำ→การชุบ→การแบ่งเบาบรรเทา→การทำความเย็น→การนับ→การขนถ่าย
หลังจากที่แทร็กลิงค์เข้าสู่บรรทัด, ระบบโหลดโครงสำหรับตั้งสิ่งของจะวางพวกมันไว้ที่สถานีชุบแข็ง. ดอกยางจึงผ่านไป การให้ความร้อนแบบเหนี่ยวนำ และดับ. ชิ้นส่วนที่แข็งแล้วจะดำเนินการผ่านการอบคืนตัวและการทำให้เย็นลงก่อนจะนับและขนถ่าย, ทั้งหมดประสานเป็นลำดับการผลิตอัตโนมัติเดียว.
Ⅲ. การประมวลผลแบบ Double-Station สำหรับด้านซ้าย- และลิงค์แทร็กทางขวามือ
ส่วนการชุบแข็งใช้การกำหนดค่าแบบสองสถานี. ซ้าย- และลิงค์แทร็กทางขวามือจะถูกโหลดในรอบเดียวและประมวลผลในเวลาเดียวกัน. ทั้งสองส่วนจะถูกจับยึดเพียงครั้งเดียวและเสร็จสิ้นการประมวลผลที่จำเป็นพร้อมกัน.
การจัดเรียงนี้สร้างขึ้นรอบลักษณะการผลิตของตะขอรางคานรถตีนตะขาบ. แต่ละคู่ซ้าย- และขวาจะถูกพิจารณาเป็นชุดชิ้นงานเดียวแทนที่จะเป็นการทำงานแยกสองชุด.
สายการผลิตนี้ยังสามารถจัดการตะขอรางคานที่มีช่วงระยะห่างต่างกันภายในช่วงการประมวลผลที่ใช้ได้. การตั้งค่าเครื่องมือและกระบวนการจะสอดคล้องกับชิ้นงานที่กำลังผลิต.
Ⅳ. การเหนี่ยวนำการแข็งตัวและการแบ่งเบาบรรเทาของดอกยางแทรคลิงค์
ดอกยาง — พื้นผิวทางวิ่ง — คือพื้นที่หลักที่ไลน์นี้ปฏิบัติต่อ. ในการให้บริการ, พื้นผิวมองเห็นการสัมผัสซ้ำๆ, การสึกหรอและการกระแทก. การชุบแข็งด้วยเหนี่ยวนํา เสริมความแข็งแกร่งให้กับพื้นผิวการทำงานในขณะที่ส่วนประกอบที่เหลือไม่ผ่านการบำบัด.
กระบวนการนี้เริ่มต้นด้วยการให้ความร้อนดอกยางด้วยการเหนี่ยวนำความถี่ปานกลาง. เมื่ออุณหภูมิถึงบริเวณที่ต้องการแล้ว, ชิ้นงานจะเข้าสู่ การชุบเย็น ขั้นตอนการทำความเย็นอย่างรวดเร็วและการแข็งตัวของพื้นผิว.
กระบวนการไม่ได้หยุดอยู่ที่การดับ. การเชื่อมโยงแทร็กที่แข็งขึ้นยังคงดำเนินต่อไป การอบชุบ ส่วน, ตามด้วยการระบายความร้อนหลังการแบ่งเบาบรรเทา. การชุบแข็งและการอบคืนตัวจึงถูกรวมเข้าไว้ในไลน์อัตโนมัติเดียวกัน.
ลำดับที่สมบูรณ์คือ:
การเหนี่ยวนำความร้อน→การชุบ→การแบ่งเบาบรรเทา→การทำความเย็น
สิ่งนี้ทำให้สายการผลิตมีบทบาทที่แตกต่างจากเครื่องชุบแข็งแบบเหนี่ยวนำจุดประสงค์เดียวทั่วไปทั่วไป.
Ⅴ. เครื่องทำความร้อนด้วยการเหนี่ยวนำความถี่ปานกลาง DSP
ส่วนการชุบแข็งใช้ เครื่องทำความร้อนแบบเหนี่ยวนำความถี่กลางที่ควบคุมโดย DSP อุปกรณ์. การควบคุมแบบดิจิตอล DSP จัดการกระบวนการทำความร้อน, ด้วยการตั้งค่ากำลังไฟผ่านโปรแกรมและปรับได้แบบแมนนวลเมื่อจำเป็น.
การทำความร้อนด้วยความถี่ปานกลางจะทำให้ดอกยางของแทร็กลิงค์มีอุณหภูมิก่อนที่จะดับ. แหล่งจ่ายไฟเหนี่ยวนำทำงานร่วมกับเครื่องชุบแข็งและการควบคุมสายอัตโนมัติ, ไม่ใช่หน่วยทำความร้อนอิสระ. ดูที่ ระบบทำความร้อนเหนี่ยวนำความถี่ปานกลาง หน้าสำหรับช่วงแหล่งจ่ายไฟ.
สำหรับการผลิตซ้ำ, พารามิเตอร์การทำความร้อนจะรวมอยู่ในกระบวนการที่ตั้งโปรแกรมไว้, ดังนั้นขั้นตอนการให้ความร้อนจะสัมพันธ์กับการโหลด, การจัดตำแหน่ง, การดับและการแบ่งเบาบรรเทาตามมา.
Ⅵ. การกำหนดค่าทางเทคนิคและการตรวจสอบกระบวนการ
ตารางต่อไปนี้อธิบายปัจจุบัน การกำหนดค่าโครงการชุบแข็งอัตโนมัติ XZZ-300kW สองสถานี.
| รายการ | การกำหนดค่า |
|---|---|
| อุปกรณ์ | XZZ-300kW อุปกรณ์ชุบแข็งอัตโนมัติแบบ Double-Station |
| เครื่องชุบแข็ง | 1 เครื่องชุบแข็งด้วยการเหนี่ยวนำอัจฉริยะแบบ Double-Station |
| การอบม | อุปกรณ์แบ่งเบาบรรเทา |
| วิธีการโหลด | Gantry กำลังโหลดอัตโนมัติ |
| วิธีการให้ความร้อน | เครื่องทำความร้อนด้วยการเหนี่ยวนำความถี่ปานกลาง DSP |
| ชิ้นงาน | ลิงค์ติดตามซอฟต์แวร์รวบรวมข้อมูล |
| พื้นที่ได้รับการรักษา | ติดตามดอกยางลิงค์ / พื้นผิวการวิ่ง |
| การจัดการประมวลผล | ซ้าย- และลิงค์แทร็กขวาที่ประมวลผลพร้อมกัน |
| การหนีบ | ซ้าย- และข้อต่อทางขวามือเสร็จสิ้นด้วยรอบการหนีบหนึ่งรอบ |
| ฟังก์ชั่นหลัก | กำลังโหลด, การให้ความร้อน, การชุบเย็น, การอบชุบ, การนับและการขนถ่าย |
| การเชื่อมต่อต้นน้ำ | สามารถเชื่อมต่อกับส่วนขนถ่ายของกระบวนการกัดสองด้านได้ |
| การตรวจสอบคุณภาพ | ระบบวิเคราะห์พลังงานและการควบคุมคุณภาพ |
การกำหนด XZZ-300kW อ้างถึงการกำหนดค่าโครงการนี้ และไม่ควรถือเป็นข้อกำหนดคงที่สำหรับสายการรักษาความร้อนทุกแทร็กลิงค์. เส้นเฉพาะชิ้นงานอื่นๆ, เช่น เครื่องชุบแข็งแบบเหนี่ยวนำเกียร์อัตโนมัติ, ปฏิบัติตามแนวทางเดียวกันในการจับคู่เครื่องมือและการตั้งค่ากระบวนการกับชิ้นงาน.
พลังงานและการควบคุมคุณภาพ. สายการผลิตมีระบบวิเคราะห์พลังงานและการควบคุมคุณภาพที่ตรวจสอบกระบวนการชุบแข็งแบบเหนี่ยวนำในระหว่างการผลิต. บนเส้นทางวิ่งอย่างต่อเนื่อง, ซึ่งจะรายงานความเสถียรและความสม่ำเสมอของขั้นตอนการให้ความร้อนตลอดรอบที่ซ้ำกัน. ระบบการตรวจสอบเป็นส่วนหนึ่งของสายการผลิต, ไม่ใช่ขั้นตอนการตรวจสอบด้วยตนเองแยกต่างหาก.
Ⅶ. คำถามที่พบบ่อย
ส่วนใดของแทร็กลิงค์ที่ได้รับการบำบัดความร้อน?
เส้นนี้ใช้กับดอกยางของแทร็กลิงค์, เรียกอีกอย่างว่าพื้นผิวการวิ่ง.
เส้นนี้รวมถึงการแบ่งเบาบรรเทาหรือไม่?
ได้. กระบวนการนี้รวมถึงการให้ความร้อนแบบเหนี่ยวนำ, การชุบเย็น, การแบ่งเบาบรรเทาและความเย็นหลังการแบ่งเบาบรรเทา.
ออกไปได้- และลิงค์แทร็กทางขวาจะถูกประมวลผลร่วมกัน?
ได้. เครื่องชุบแข็งแบบสองสถานีปล่อยทิ้งไว้- และลิงค์ทางขวามือจะถูกหนีบหนึ่งครั้งและประมวลผลไปพร้อม ๆ กัน.
สายการผลิตสามารถประมวลผลแทร็กลิงก์ที่แตกต่างกันได้หรือไม่?
ได้, ภายในช่วงการประมวลผลที่เกี่ยวข้อง. การตั้งค่าเครื่องมือและกระบวนการจะสอดคล้องกับข้อกำหนดเฉพาะของชิ้นงาน.
ไลน์สามารถเชื่อมต่อกับอุปกรณ์เครื่องจักรต้นน้ำได้หรือไม่?
ได้. ในโครงการนี้ สายการผลิตจะเชื่อมต่อกับส่วนขนถ่ายของกระบวนการกัดสองด้านก่อนหน้าเพื่อการขนย้ายชิ้นงานอย่างต่อเนื่อง.
เส้นการแข็งตัวและแบ่งเบาบรรเทาของดอกยางแทรคลิงค์อัตโนมัติผสมผสานการจัดการชิ้นงาน, การให้ความร้อนแบบเหนี่ยวนำ, การชุบเย็น, การแบ่งเบาบรรเทาและการตรวจสอบกระบวนการในระบบการผลิตเดียว. การจัดเรียงสถานีคู่ทำให้สามารถไปทางซ้ายได้สอดคล้องกัน- และลิงค์แทร็กขวาเพื่อประมวลผลร่วมกัน, ในขณะที่อุปกรณ์การลำเลียงและการโหลดโครงสำหรับตั้งสิ่งของอัตโนมัติจะเชื่อมต่อขั้นตอนการผลิตที่แตกต่างกันให้เป็นกระบวนการต่อเนื่องกระบวนการเดียว.
ระบุสายการแข็งตัวของแทร็กลิงค์ของคุณ
บอกเราถึงสนามลิงค์แทร็ก, วัสดุและความลึกของเคสที่ต้องการ. เราจะจับคู่เครื่องมือ, การตั้งค่ากระบวนการและการกำหนดค่าสายการผลิตให้กับชิ้นงานของคุณ.