
Induktionshärten des Scheibenaußendurchmessers für mechanische Komponenten
Ⅰ. Beobachten Sie die 300 mm-Scheiben-Induktionshärtungsprozess
Video: Super-Audiofrequenz-Induktionshärtungsanwendung für den Außenumfang von a 300 mm-Scheibe.
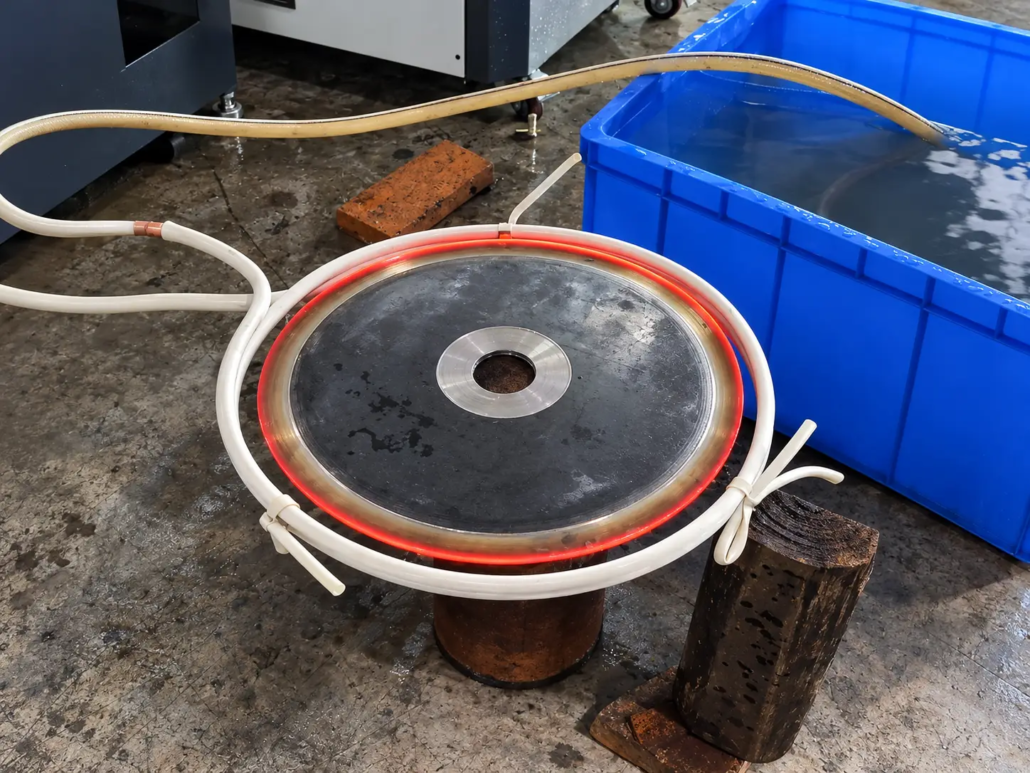
Die Demonstration zeigt eine kreisförmige Metallscheibe mit einem zentralen Loch, die in einer kreisförmigen Induktionsspule positioniert ist. Während des Erhitzens, Am Außenumfang bildet sich ein durchgehendes glühendes Band, während der mittlere Teil vergleichsweise dunkel bleibt.
Das Video stellt das Verfahren als geeignet für eine gleichmäßige Randhärtung vor. Um die Gleichmäßigkeit der Härte zu bestätigen, ist eine Prüfung der gehärteten Oberfläche erforderlich.
Bewerbungsdetails
| Artikel | Beschreibung |
|---|---|
| Werkstück | Kreisförmige Metallscheibe mit zentralem Loch |
| Außendurchmesser | 300 mm |
| Behandlungsbereich | Glatter Außenumfang |
| Verfahren | Induktionshärten |
| Heizmethode | Super-Audiofrequenz-Induktionserwärmung |
| Induktor | Kundenspezifische kreisförmige Induktionsspule |
| Gerätelösung | Induktionsstromversorgung, Werkzeugen, Abschreck- und Kontrollausrüstung nach Bedarf |
Das Video identifiziert die Anwendung als Induktionshärten, Das sichtbare Filmmaterial zeigt jedoch in erster Linie die Erhitzungsphase und nicht den anschließenden Abschreckvorgang.
Ⅱ. Werkstücke und industrielle Anwendungen
Diese Induktionshärtungsanlage ist für kreisförmige Bauteile gedacht, die eine lokale Behandlung um ihren Außendurchmesser erfordern.
Für geeignete härtbare Stahlteile, Umfangshärtung kann dort eingesetzt werden, wo die Außenfläche Verschleiß oder mechanischem Kontakt ausgesetzt ist, während der Hauptkörper nicht denselben gehärteten Zustand erfordert.
Mögliche Anwendungen umfassen:
— Stahlscheiben, die eine Härtung des Außendurchmessers erfordern.
— Kreisförmige mechanische Bauteile mit verschleißfesten Außenflächen.
— Scheibenförmige Kraftübertragungskomponenten.
— Geeignet Flanschbauteile erfordern eine periphere Härtung.
— Kundenspezifische runde Stahlteile mit lokalen Anforderungen an die Oberflächenhärtung.
Zu den relevanten Fertigungssektoren kann der allgemeine Maschinenbau gehören, Industrieausrüstung, Kraftübertragungsgeräte und schwere Maschinen.
Ⅲ. So funktioniert das Induktionshärtungssystem
Die Heizanordnung verwendet a kreisförmiger Induktor am Außenumfang des Werkstücks positioniert.
Wenn die Induktionsstromversorgung die Spule mit Strom versorgt, Das magnetische Wechselfeld induziert elektrische Ströme innerhalb des Metallbauteils. Die entstehende Wärme wird in dem mit dem Induktor gekoppelten Bereich konzentriert.
Der gesamte Härteprozess erfordert eine koordinierte Werkstückpositionierung, Induktionserwärmung und Abschrecken.
Werkstückpositionierung
Die Scheibe wird relativ zur Induktionsspule abgestützt und positioniert. Die Vorrichtung muss die erforderliche Position und den erforderlichen Abstand beibehalten und sich gleichzeitig an die Werkstückgeometrie und die Erwärmungsbedingungen anpassen.
Periphere Induktionserwärmung
Der kreisförmige Induktor leitet elektromagnetische Energie zum Außenumfang.
Spulengeometrie, Leistung, Frequenz, Aufheizzeit und Kopplungsbedingungen beeinflussen die resultierende Temperaturverteilung.
Für diese Anwendung, Die Heizanordnung soll ein umlaufendes Heizband erzeugen, das für den erforderlichen Härteprozess geeignet ist.
Abschrecken
Für einen geeigneten härtbaren Stahl, Die erforderliche Oberflächenstruktur wird durch Erhitzen des ausgewählten Bereichs auf den entsprechenden Austenitisierungszustand und Anwenden eines geeigneten Abschreckprozesses erzeugt.
Die Abschreckmethode muss auf den Werkstoff abgestimmt sein, erforderliche Härtetiefe, Werkstückgeometrie und zulässige Verzerrung.
Die Gleichmäßigkeit der Erwärmung allein führt nicht zu einer Gleichmäßigkeit der Härte. Das endgültige Härtungsergebnis hängt sowohl vom Erhitzungs- als auch vom Abschreckschritt ab.
Ⅳ. Kundenspezifische Induktionsspulen- und Werkstückwerkzeuge
Die kreisförmige Induktionsspule ist ein wichtiger Bestandteil der Gerätekonfiguration.
Seine Geometrie wird passend zum Außendurchmesser der Scheibe und der erforderlichen Breite des Heizbandes gewählt. Abstand zwischen Spule und Werkstück, Auch die elektrische Anpassung und die Verteilung der elektromagnetischen Energie müssen berücksichtigt werden.
Für unterschiedliche Scheibengeometrien, Das Design muss möglicherweise berücksichtigt werden:
— Außendurchmesser und Werkstückdicke.
— Breite und Lage des gehärteten Bereichs.
— Peripherieprofil und umgebende Merkmale.
— Spulenabstand und Werkstückpositionierung.
— Erforderliche Heiztiefe und Temperaturverteilung.
Die 300 Die im Video gezeigte mm-Scheibe ist ein Anwendungsbeispiel, keine feste Größenbeschränkung für die Ausrüstung.
Für den Produktionsprozess werden auch Werkstückaufnahmen ausgewählt. Für einige Anwendungen kann eine einfache Positionierungsanordnung ausreichend sein, während andere eine spezielle Klemmung erfordern, Handhabungs- oder Bewegungsmechanismen.
Die Spule, Vorrichtung und Heizprozess sollten gemeinsam entwickelt werden, um den erforderlichen Behandlungsbereich zu erreichen.
Ⅴ. Komplette Konfiguration der Induktionshärtungsausrüstung
KOTRON liefert Lösungen für Induktionserwärmung und Härteanlagen inklusive Stromversorgung, kundenspezifischer Induktor, Werkstückbestückung, Abschreckanlagen und zugehörige Steuerungs- und Automatisierungssysteme.
Zum Härten des Scheibenaußendurchmessers, Der Ausstattungsumfang richtet sich nach dem geforderten Prozess und den vorhandenen Produktionsanlagen des Kunden.
| Ausrüstungskomponente | Überlegungen zur Konfiguration |
|---|---|
| Induktionsstromversorgung | Leistung und Betriebsfrequenz passend zum Werkstück und Wärmebedarf ausgewählt |
| Induktionsspule | Kundenspezifischer, auf den Außendurchmesser abgestimmter Rundinduktor |
| Werkstückbefestigung | Positionierung, Unterstützung und Klemmung entsprechend der Teilegeometrie |
| Abschreckausrüstung | Auf den Werkstoff und die Härteanforderung abgestimmte Kühlanordnung |
| Prozesskontrolle | Heizungsparameter und Prozessablaufsteuerung |
| Automatisierung | Laden, Entladung, Positionierung und Handhabung, wo erforderlich |
| Kühlsystem | Gerätekühlung abgestimmt auf das gewählte Induktionssystem |
Stromversorgung und Prozesssteuerung
Die demonstrierte Anwendung nutzt Super-Audiofrequenz-Induktionserwärmung.
Für ein neues Projekt, das Betriebsfrequenz und Leistung müssen entsprechend den Materialeigenschaften ausgewählt werden, Werkstückabmessungen, erforderliche Einhärtetiefe und Erwärmungsbedingungen.
Die Steuerungsanordnung kann so spezifiziert werden, dass sie die Heizparameter und die relevanten Maschinenvorgänge koordiniert.
Löschintegration
Für einen vollständigen Aushärtungsprozess, Die Abschreckanlage muss auf die Aufheizstufe abgestimmt sein.
Löschauswahl, Kühlbedingungen und Abschreckzeitpunkt beeinflussen die resultierende Härte und Dimensionsstabilität. Die tatsächliche Anordnung wird während der Prozessentwicklung festgelegt.
Automatisierung und Produktionsintegration
Für die Serienfertigung, Die Ausrüstung kann über eine programmierbare Werkstückpositionierung verfügen, automatisches Be- und Entladen, und koordinierte Prozesssteuerung.
Der erforderliche Automatisierungsgrad wird durch den Produktionszyklus bestimmt, Werkstückvielfalt, Handhabungsanforderungen und verfügbares Fabriklayout.
Ⅵ. Auswahl des richtigen Systems zum Härten des Scheibenaußendurchmessers
Der Scheibendurchmesser ist nur ein Faktor bei der Auswahl eines Induktionshärtesystems.
Der Stoff, Abschnittsdicke, Die erforderliche gehärtete Fläche und die Produktionsbedingungen müssen gemeinsam bewertet werden.
| Auswahlfaktor | Technische Überlegungen |
|---|---|
| Material | Anforderungen an Härtbarkeit und Erhitzen/Abschrecken |
| Werkstückabmessungen | Spulengröße, Vorrichtungsdesign und Heizbedarf |
| Härtebereich | Position und Breite des erforderlichen gehärteten Bandes |
| Zielhärte | Erforderliche Oberflächeneigenschaften |
| Effektive Gehäusetiefe | Heizfrequenz, Wärmezyklus- und Abschreckanforderungen |
| Produktionsanforderungen | Bearbeitungsreihenfolge, Handhabung und Automatisierung |
| Vorhandene Ausrüstung | Umfang der Integration mit verfügbaren Produktionssystemen |
Wo eine bestimmte Oberflächenhärte oder Härtetiefe erforderlich ist, Der Prozess sollte durch entsprechende Tests entwickelt und verifiziert werden.
Für Bauteile, die eine Härtung an einer Innenfläche statt am Außendurchmesser erfordern, KOTRON bietet auch eine Innenbohrungs-Induktionshärtemaschine für Automobil- und Motorrad-Präzisionsteile.
Ⅶ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann das System größere oder kleinere Datenträger verarbeiten? 300 mm?
Durch die Auswahl geeigneter Induktionsspulen können unterschiedliche Werkstückgrößen ausgewertet werden, Netzteile und Vorrichtungen. Für die gewählte Gerätekonfiguration muss der tatsächliche Arbeitsbereich ermittelt werden.
Erhitzt das System die gesamte Disc??
Die gezeigte Induktionsspule ist so angeordnet, dass sie die Wärme auf den Außenumfang konzentriert. Wärme wird auch in angrenzendes Material geleitet, Daher hängt die tatsächliche Wärmeverteilung vom Werkstück und den Prozessbedingungen ab.
Kann eine gleichmäßige Aushärtung über den gesamten Scheibenumfang erreicht werden??
Der kreisförmige Induktor soll die Umfangserwärmung unterstützen. Um die vorgegebene Härteverteilung zu erreichen, ist außerdem ein geeignetes Material erforderlich, kontrollierte Heiz- und Abschreckbedingungen. Das Ergebnis sollte gegebenenfalls durch eine Härteprüfung überprüft werden.
Kann das System mit Abschreck- und Automatisierungsgeräten geliefert werden??
Ja. Komplettlösungen können die Induktionsstromversorgung beinhalten, maßgeschneiderte Spule, Werkstückbestückung, Abschreckausrüstung, Steuerungssystem und erforderliche Automatisierung. Für jedes Projekt wird der endgültige Lieferumfang festgelegt.
VIII.. Fordern Sie eine Lösung zum Induktionshärten von Scheiben an
Wenn es bei Ihrer Anwendung darum geht, den Außenumfang eines scheibenförmigen Bauteils zu härten, KOTRON kann je nach Werkstück und Produktionsanforderungen eine geeignete Induktionshärteanlage bewerten.
Für einen ersten technischen Vorschlag, Bitte angeben:
— Werkstückzeichnung oder Fotos.
— Material oder Stahlsorte.
— Außendurchmesser, Innendurchmesser und Dicke.
— Erforderlicher Härtebereich.
— Produktionsmengen- oder Zyklusanforderung.
Sofern verfügbar, Bitte geben Sie auch die Zieloberflächenhärte und die effektive Härtetiefe an.
Mit diesen Informationen, KOTRON kann die Induktionsstromversorgung bewerten, kreisförmiger Induktor, Werkstückhalterung, Abschreckanordnung und ggf. erforderliche Automatisierung.
Für den Außendurchmesser eines scheibenförmigen Bauteils ist eine Induktionshärtung erforderlich?
Senden Sie Ihre Werkstückdetails und KOTRON wird eine geeignete Induktionshärtelösung bewerten.






