Automatyczna linia do hartowania i odpuszczania ogniw toru
Ⅰ. Działająca linia do obróbki cieplnej Track Link
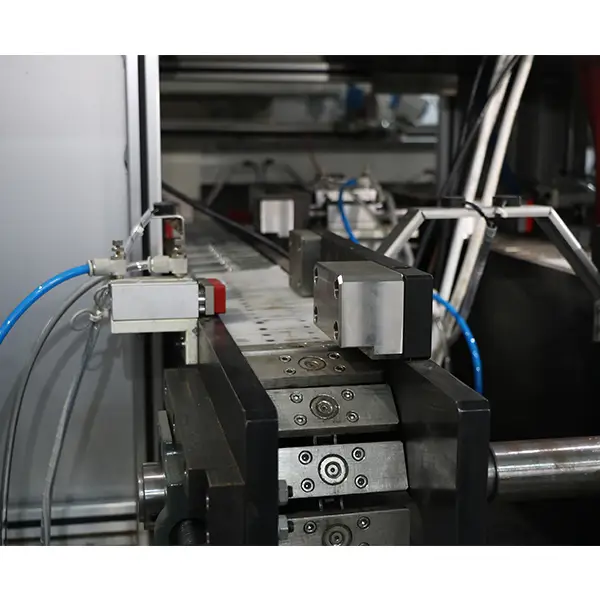
Klipy przedstawiają automatyczne połączenia gąsienic gąsienicowych podczas pełnego procesu obróbki cieplnej – załadunku suwnicy, indukcja, hartowanie, odpuszczanie i rozładunek. Zbliżenie pionowe skupia się na dwustanowiskowej sekcji hartowania.
Połączenia torów przemieszczają się od stacji do stacji w jednej ciągłej sekwencji, bez ręcznej obsługi pomiędzy etapami.
Ⅱ. Jak działa automatyczna linia do obróbki cieplnej
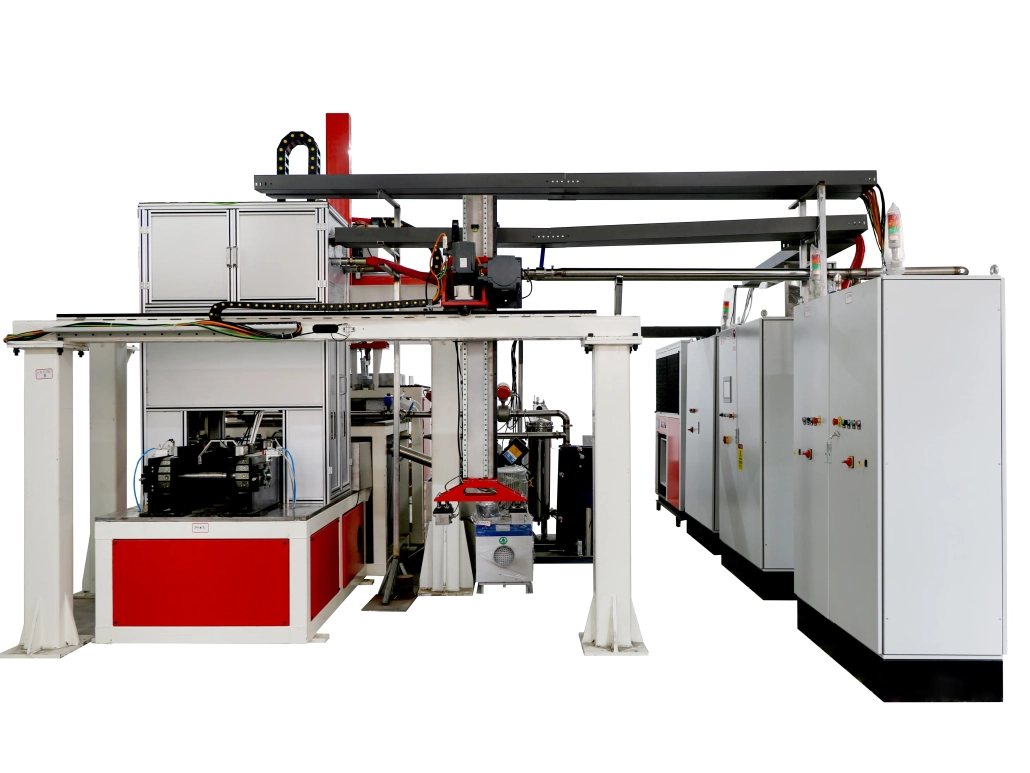
System ten jest zbudowany jako kompletna linia produkcyjna, nie jest samodzielną maszyną do hartowania. Projekt łączy:
— Jedna dwustanowiskowa inteligentna maszyna do hartowania indukcyjnego
— Sprzęt do hartowania
— Pomocniczy sprzęt automatyki
— Automatyczny załadunek suwnicy
— Przenoszenie przedmiotu obrabianego
— Automatyczne liczenie
— Automatyczny rozładunek
— Analiza kontroli energii i jakości
Linia łączy się z sekcją rozładunku poprzedzającego procesu frezowania dwustronnego, dzięki czemu elementy obrabiane są bezpośrednio poddawane obróbce cieplnej. Główną sekwencją produkcyjną jest:
Frezowanie dwustronne → Transfer liniowy → Ładowanie suwnicy → Nagrzewanie indukcyjne → Hartowanie → Odpuszczanie → Chłodzenie → Liczenie → Rozładunek
Po połączeniach torów wejdź na linię, suwnicowy system załadunku umieszcza je na stacji hartowania. Następnie bieżnik przechodzi indukcja i wygaszanie. Części hartowane poddawane są procesowi odpuszczania i chłodzenia przed zliczeniem i rozładunkiem, wszystko skoordynowane jako jedna automatyczna sekwencja produkcyjna.
Ⅲ. Obróbka dwustanowiskowa dla lewej strony- i prawe łączniki torów
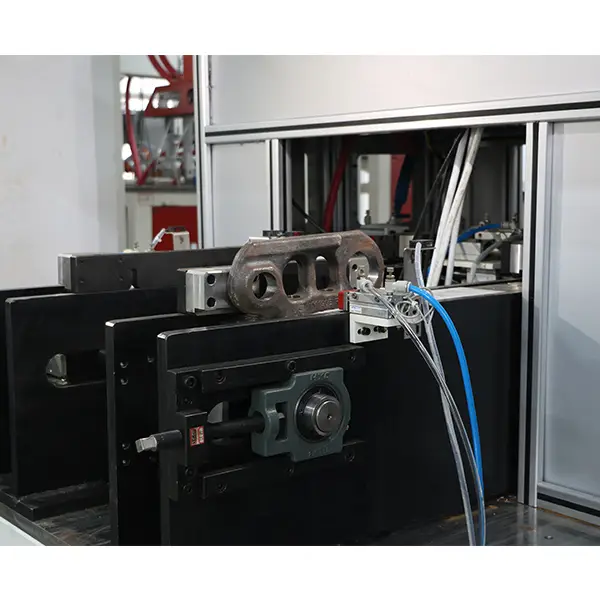
Sekcja hartowania wykorzystuje konfigurację dwustanowiskową. Lewy- i prawe ogniwa toru ładowane są w jednym cyklu i przetwarzane w tym samym czasie. Obie części są mocowane raz i jednocześnie wykonują wymaganą obróbkę.
Układ ten opiera się na charakterystyce produkcyjnej ogniw gąsienic. Każdy odszedł- a para prawostronna jest traktowana jako jeden zestaw detali, a nie dwie oddzielne, samodzielne operacje.
Linia obsługuje także ogniwa torów o różnych podziałkach w ramach obowiązującego zakresu obróbki. Ustawienia narzędzi i procesu są dopasowywane do produkowanego przedmiotu.
Ⅳ. Hartowanie indukcyjne i odpuszczanie bieżnika ogniwa gąsienicy
Bieżnik – powierzchnia toczna – to główny obszar, którym zajmuje się ta linia. W służbie, powierzchnia widzi wielokrotny kontakt, zużycie i wpływ. Hartowanie indukcyjne wzmacnia tę powierzchnię roboczą, podczas gdy reszta elementu pozostaje nieobrobiona.
Proces rozpoczyna się od nagrzewania indukcyjnego bieżnika o średniej częstotliwości. Gdy wymagany obszar osiągnie temperaturę, przedmiot obrabiany wchodzi do hartowanie etap szybkiego chłodzenia i utwardzania powierzchniowego.
Proces nie kończy się na hartowaniu. Utwardzone połączenie gąsienic prowadzi dalej do odpuszczanie sekcja, a następnie chłodzenie po odpuszczaniu. Dlatego hartowanie i odpuszczanie są zintegrowane w tej samej linii automatycznej.
Pełna sekwencja jest:
Nagrzewanie indukcyjne → Hartowanie → Odpuszczanie → Chłodzenie
Dzięki temu linia pełni inną rolę niż konwencjonalna, jednofunkcyjna maszyna do hartowania indukcyjnego.
V.. Nagrzewanie indukcyjne średniej częstotliwości DSP
Sekcja hartowania wykorzystuje Nagrzewanie indukcyjne średniej częstotliwości sterowane DSP sprzęt. Cyfrowe sterowanie DSP zarządza procesem ogrzewania, z mocą ustawioną w programie i regulowaną ręcznie w razie potrzeby.
Ogrzewanie średniej częstotliwości doprowadza bieżnik ogniwa gąsienicy do temperatury przed hartowaniem. Zasilacz indukcyjny współpracuje z hartownicą i automatycznym sterowaniem linii, nie jako niezależna jednostka grzewcza. Patrz system ogrzewania indukcyjnego średniej częstotliwości strona z asortymentem zasilaczy.
Przy powtarzalnej produkcji, Parametry ogrzewania są uwzględniane w zaprogramowanym procesie, dzięki czemu etap ogrzewania pozostaje skoordynowany z załadunkiem, pozycjonowanie, hartowanie i późniejsze odpuszczanie.
Ⅵ. Konfiguracja techniczna i monitorowanie procesu
Poniższa tabela opisuje prąd Konfiguracja projektu automatycznego hartowania XZZ-300kW dwustanowiskowego.
| Przedmiot | Konfiguracja |
|---|---|
| Sprzęt | Dwustanowiskowe urządzenie do automatycznego hartowania XZZ-300kW |
| Maszyna do hartowania | 1 Dwustanowiskowa inteligentna maszyna do hartowania indukcyjnego |
| Hartowanie | Sprzęt do hartowania |
| Metoda ładowania | Automatyczny załadunek suwnicy |
| Metoda ogrzewania | Nagrzewanie indukcyjne średniej częstotliwości DSP |
| obrabiany element | Link do śledzenia gąsienic |
| Obszar poddawany zabiegowi | Bieżnik łączący gąsienicę / Powierzchnia do biegania |
| Układ przetwarzania | Lewy- i prawe ogniwa torów przetwarzane jednocześnie |
| Zaciskanie | Lewy- i prawe ogniwa zakończone jednym cyklem mocowania |
| Główne funkcje | Załadunek, podgrzewanie, hartowanie, odpuszczanie, liczenie i rozładunek |
| Połączenie w górę | Można połączyć z sekcją rozładunku procesu frezowania dwustronnego |
| Monitorowanie jakości | System analizy energii i kontroli jakości |
Oznaczenie XZZ-300kW odnosi się do tej konfiguracji projektu i nie powinno być traktowane jako stała specyfikacja dla każdej linii obróbki cieplnej ogniw torowych. Inne linie specyficzne dla przedmiotu obrabianego, takie jak automatyczna maszyna do hartowania indukcyjnego przekładni, postępuj w ten sam sposób, dopasowując ustawienia narzędzi i procesów do przedmiotu obrabianego.
Kontrola energii i jakości. Na linii znajduje się system analizy energii i kontroli jakości, który monitoruje proces hartowania indukcyjnego podczas produkcji. Na stale działającej linii, informuje to o stabilności i spójności etapu ogrzewania w powtarzanych cyklach. System monitorowania jest częścią samej linii, a nie oddzielny etap ręcznej kontroli.
Ⅶ. Często zadawane pytania
Jaka część ogniwa gąsienicy jest poddawana obróbce cieplnej?
Linia dotyczy bieżnika ogniwa gąsienicy, nazywana także powierzchnią bieżną.
Czy linia obejmuje temperowanie?
Tak. Proces obejmuje nagrzewanie indukcyjne, hartowanie, odpuszczanie i chłodzenie po odpuszczaniu.
Może odejść- i prawe ogniwa toru są przetwarzane razem?
Tak. Dwustanowiskowa maszyna do hartowania pozwala na lewo- i prawe ogniwa można jednorazowo zamocować i poddać jednoczesnej obróbce.
Czy linia może przetwarzać różne rozstawy ogniw gąsienic?
Tak, w odpowiednim zakresie przetwarzania. Ustawienia narzędzi i procesu są dopasowywane do specyfikacji przedmiotu obrabianego.
Czy linia może łączyć się z wcześniejszym sprzętem do obróbki?
Tak. W tym projekcie linia łączy się z sekcją rozładunku poprzedniego procesu frezowania dwustronnego w celu ciągłego przenoszenia przedmiotu obrabianego.
Automatyczna linia do indukcyjnego hartowania i odpuszczania bieżnika ogniw gąsienicy łączy obsługę detali, indukcja, hartowanie, hartowanie i monitorowanie procesu w jednym systemie produkcyjnym. Jego dwustanowiskowy układ pozwala na odpowiednią lewą stronę- i prawe ogniwa toru mają być przetwarzane razem, podczas gdy automatyczne urządzenia do transportu i załadunku łączą różne etapy produkcji w jeden ciągły proces.
Określ linię do hartowania ogniw gąsienicy
Podaj nam wysokość łącza ścieżki, materiału i wymaganej głębokości obudowy. Dopasujemy oprzyrządowanie, ustawienia procesu i konfigurację linii do obrabianego przedmiotu.