Linea Automatica di Tempra e Rinvenimento a Induzione dei Binari delle Maglie di Corsa
Ⅰ. Linea di trattamento termico Track Link in funzione
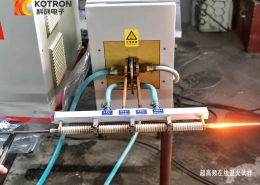
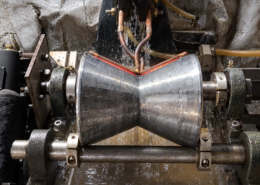
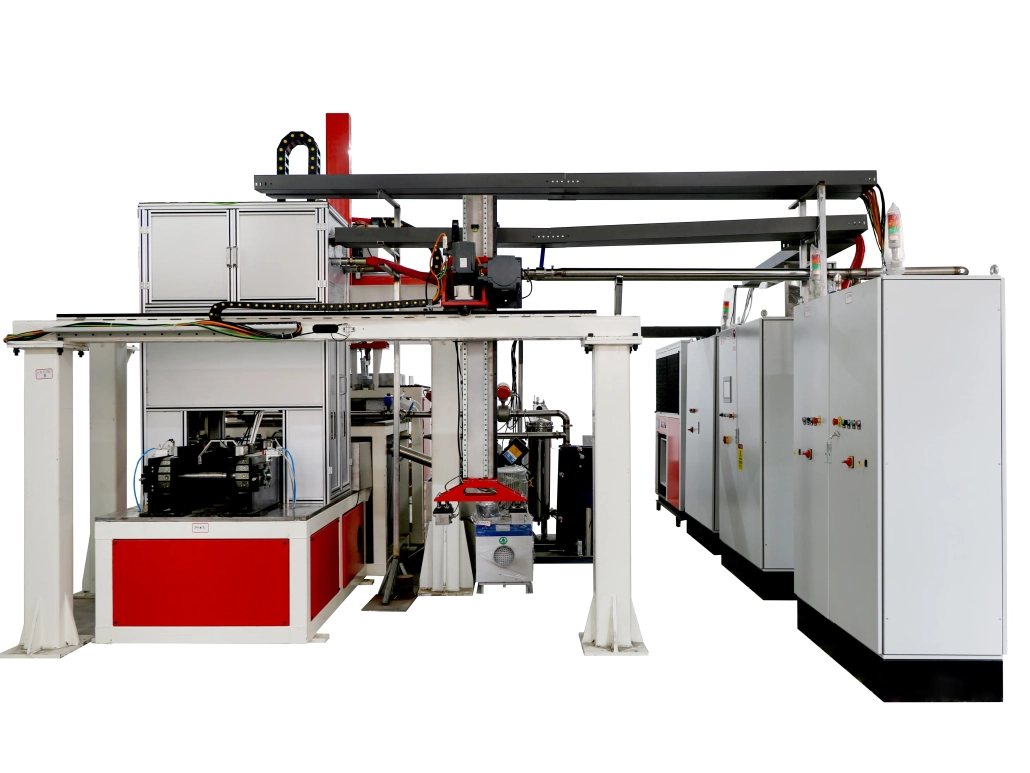
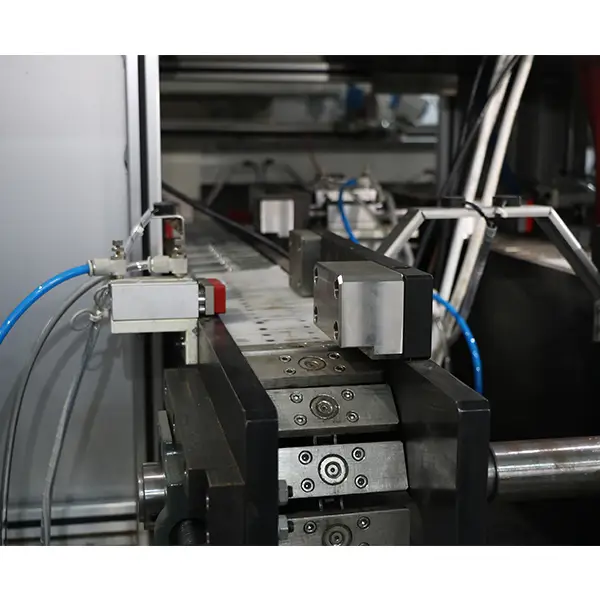
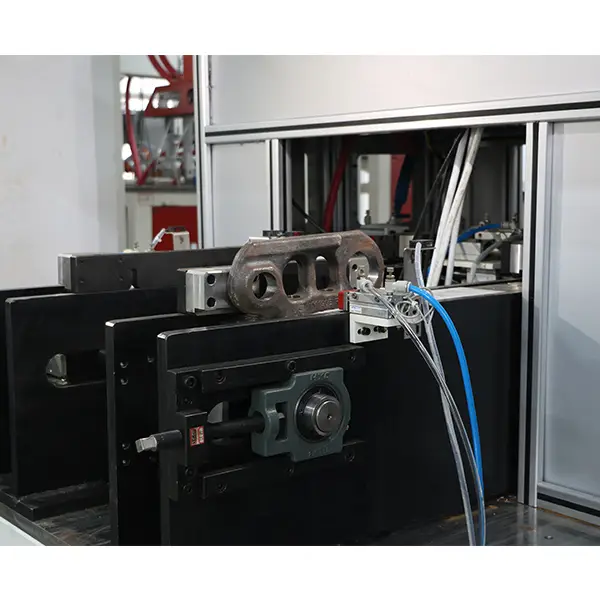
Le clip mostrano la linea automatica che esegue i collegamenti dei cingoli attraverso l'intero processo di trattamento termico: caricamento a portale, Riscaldamento a induzione, tempra, rinvenimento e scarico. Il primo piano verticale si concentra sulla sezione di tempra a doppia stazione.
I collegamenti dei binari si spostano da una stazione all'altra in una sequenza continua, senza movimentazione manuale tra i passaggi.
Ⅱ. Come Funziona la Linea di Trattamento Termico Automatico
Questo sistema è costruito come una linea di produzione completa, non una macchina per tempra autonoma. Il progetto unisce:
— Una macchina per tempra ad induzione intelligente a doppia stazione
— Attrezzature per la tempera
— Apparecchiature ausiliarie per l'automazione
— Carico automatico a portale
— Trasferimento del pezzo
— Conteggio automatico
— Scarico automatico
— Analisi del controllo energetico e della qualità
La linea si collega con la sezione di scarico del processo di fresatura bilaterale a monte, quindi i pezzi continuano direttamente nel trattamento termico. La sequenza di produzione principale è:
Fresatura su due lati → Trasferimento in linea → Caricamento a portale → Riscaldamento a induzione → Tempra → Rinvenimento → Raffreddamento → Conteggio → Scarico
Dopo che i collegamenti della traccia entrano nella linea, il sistema di caricamento a portale li posiziona nella stazione di tempra. Il battistrada poi passa Riscaldamento a induzione e tempra. Le parti indurite continuano attraverso il rinvenimento e il raffreddamento prima del conteggio e dello scarico, il tutto coordinato come un'unica sequenza di produzione automatica.
Ⅲ. Elaborazione a doppia stazione per sinistra- e collegamenti ai brani di destra
La sezione di tempra utilizza una configurazione a doppia stazione. Sinistra- e i collegamenti di destra vengono caricati in un ciclo ed elaborati contemporaneamente. Le due parti vengono fissate una volta e completano contemporaneamente la lavorazione richiesta.
Questa disposizione è costruita attorno alle caratteristiche di produzione dei collegamenti cingolati. Ognuno se ne andò- e la coppia di destra viene trattata come un unico set di pezzi anziché come due operazioni autonome separate.
La linea gestisce anche collegamenti di binario con passi diversi all'interno della gamma di lavorazione applicabile. Le impostazioni degli utensili e del processo sono adattate al pezzo da produrre.
Ⅳ. Indurimento e rinvenimento ad induzione del battistrada del cingolo
Il battistrada, la superficie di corsa, è l'area principale trattata da questa linea. In servizio, la superficie vede ripetuti contatti, usura e impatto. L'indurimento a induzione rafforza la superficie di lavoro mentre il resto del componente non viene trattato.
Il processo inizia con il riscaldamento ad induzione a media frequenza del battistrada. Una volta che l'area richiesta raggiunge la temperatura, il pezzo entra nel tempra fase di raffreddamento rapido e indurimento superficiale.
Il processo non si ferma all'estinzione. Il collegamento del binario rinforzato continua fino al rinvenimento sezione, seguito dal raffreddamento dopo il rinvenimento. Tempra e rinvenimento sono quindi integrati nella stessa linea automatica.
La sequenza completa è:
Riscaldamento a induzione → Tempra → Rinvenimento → Raffreddamento
Ciò conferisce alla linea un ruolo diverso rispetto a una macchina di tempra a induzione monouso convenzionale.
Ⅴ. Riscaldamento a induzione a media frequenza DSP
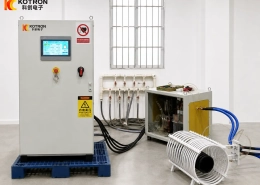
La sezione di indurimento utilizza Riscaldamento a induzione a media frequenza controllato da DSP attrezzatura. Il controllo digitale DSP gestisce il processo di riscaldamento, con potenza impostabile da programma e regolabile manualmente quando richiesto.
Il riscaldamento a media frequenza porta il battistrada del cingolo a temperatura prima dello spegnimento. L'alimentazione ad induzione funziona insieme alla macchina di tempra e al controllo automatico della linea, non come impianto di riscaldamento autonomo. Vedi il sistema di riscaldamento a induzione a media frequenza pagina per la gamma di alimentazione.
Per produzioni ripetute, i parametri di riscaldamento sono incorporati nel processo programmato, quindi la fase di riscaldamento rimane coordinata con il caricamento, posizionamento, tempra e successivo rinvenimento.
Ⅵ. Configurazione tecnica e monitoraggio del processo
La tabella seguente descrive la corrente Configurazione del progetto di indurimento automatico a doppia stazione XZZ-300kW.
| Articolo | Configurazione |
|---|---|
| Attrezzature | Attrezzatura per tempra automatica a doppia stazione XZZ-300kW |
| Macchina per indurimento | 1 Macchina per tempra ad induzione intelligente a doppia stazione |
| Tempra | Attrezzature per la tempera |
| Metodo di caricamento | Caricamento automatico a portale |
| Metodo di riscaldamento | Riscaldamento a induzione a media frequenza DSP |
| Opera | Collegamento cingolato |
| Zona trattata | Battistrada del collegamento della traccia / Superficie di corsa |
| Disposizione di elaborazione | Sinistra- e i collegamenti dei binari di destra elaborati simultaneamente |
| Bloccaggio | Sinistra- e collegamenti destri completati con un ciclo di bloccaggio |
| Funzioni principali | Caricamento, riscaldamento, tempra, rinvenimento, conteggio e scarico |
| Connessione a monte | Può connettersi con la sezione di scarico del processo di fresatura su due lati |
| Monitoraggio della qualità | Sistema di Analisi del Controllo Energetico e della Qualità |
La designazione XZZ-300kW si riferisce a questa configurazione di progetto e non deve essere trattata come una specifica fissa per ogni linea di trattamento termico dei collegamenti di binario. Altre linee specifiche per il pezzo, come il macchina automatica per la tempra ad induzione di ingranaggi, seguire lo stesso approccio di abbinamento degli utensili e delle impostazioni del processo al pezzo.
Controllo energetico e qualità. La linea è dotata di un sistema di analisi di controllo energetico e di qualità che monitora il processo di tempra ad induzione durante la produzione. Su una linea ininterrotta, questo segnala la stabilità e la consistenza della fase di riscaldamento attraverso cicli ripetuti. Il sistema di monitoraggio è parte integrante della linea stessa, non una fase di ispezione manuale separata.
Ⅶ. Domande frequenti
Quale parte del collegamento del binario è trattata termicamente?
La linea tratta il battistrada del collegamento del binario, detta anche superficie di corsa.
La linea comprende il temperaggio?
Sì. Il processo include il riscaldamento a induzione, tempra, rinvenimento e raffreddamento dopo il rinvenimento.
Può andarsene- e i collegamenti dei binari di destra verranno elaborati insieme?
Sì. La macchina per tempra a doppia stazione lascia a sinistra- e le maglie destre possono essere serrate una volta e lavorate simultaneamente.
La linea può elaborare diversi passi di collegamento del binario?
Sì, all'interno dell'intervallo di elaborazione applicabile. Le impostazioni degli utensili e del processo sono adattate alle specifiche del pezzo.
La linea può collegarsi con l'attrezzatura di lavorazione a monte?
Sì. In questo progetto la linea si collega con la sezione di scarico del precedente processo di fresatura bilaterale per il trasferimento continuo del pezzo.
La linea automatica di tempra e rinvenimento del battistrada a induzione combina la movimentazione del pezzo, Riscaldamento a induzione, tempra, tempra e monitoraggio del processo in un unico sistema di produzione. La sua disposizione a doppia stazione consente la sinistra corrispondente- e i collegamenti dei binari di destra da elaborare insieme, mentre le apparecchiature di trasporto automatico e di caricamento a portale collegano le diverse fasi di produzione in un unico processo continuo.
Specifica la tua linea di tempra per il collegamento del binario
Raccontaci il passo del collegamento della traccia, materiale e profondità della custodia richiesta. Abbineremo gli strumenti, impostazioni del processo e configurazione della linea sul pezzo in lavorazione.