Induktionserwärmungsmaschine zum Entfernen von Metalleinsätzen aus Kunststoffteilen
Ⅰ. Siehe Entfernen von Metalleinsätzen aus Kunststoff mittels Induktionserwärmung
Entfernen von Metalleinsätzen aus Kunststoff
Verwendung von Induktionserwärmung
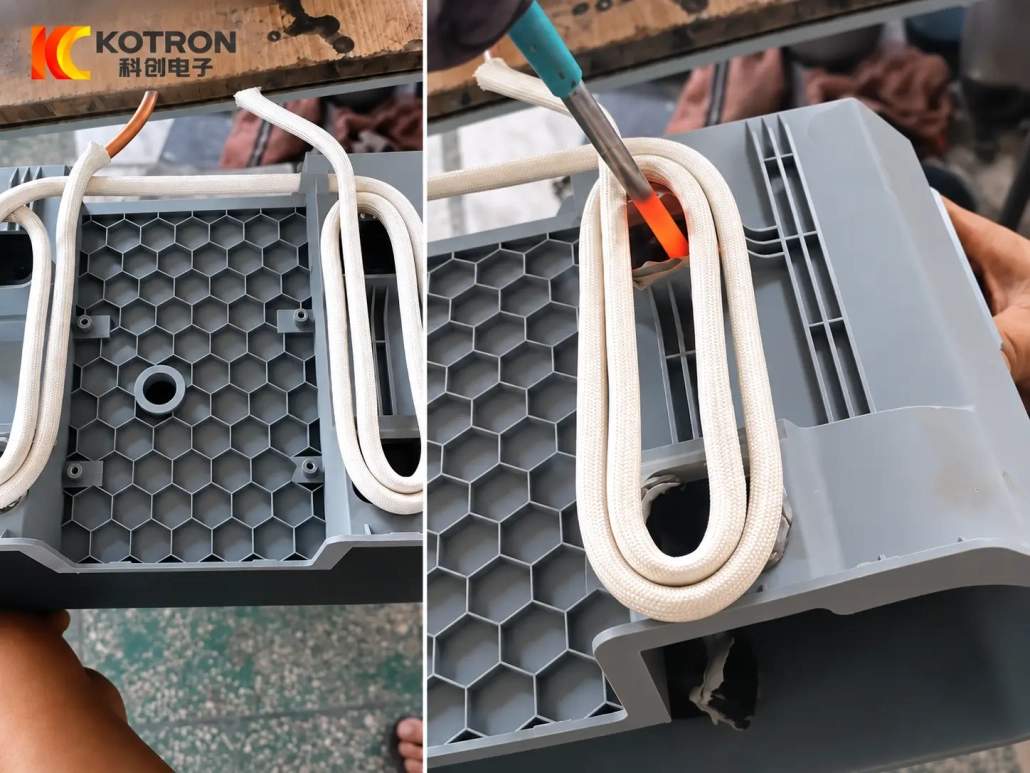
Das Video zeigt Lokale Induktionserwärmung einer Metallkomponente, die in ein Kunststoffteil eingebettet ist. Das Metall wird zunächst erhitzt, während der angrenzende Kunststoff Wärme hauptsächlich durch Wärmeleitung vom Einsatz erhält.
Sobald die lokale Schnittstelle einen geeigneten Zustand erreicht, Der Einsatz kann mit einem geeigneten mechanischen Werkzeug oder einer geeigneten Vorrichtung entfernt werden.
Der erforderliche Heizzyklus hängt vom Metalleinsatz ab, Kunststoffmaterial, Einfügemethode, Einbautiefe und Entfernungsanforderung.
Ⅱ. Welche Kunststoffteile und Metalleinlagen geeignet sind?
Dieses Verfahren ist für Baugruppen gedacht, bei denen ein leitfähiger Metalleinsatz eingebettet ist, geformt oder mechanisch in einem Kunststoffbauteil gehalten und kann über eine Induktionsspule erreicht werden.
Typische Anwendungen können sein::
•Gewindeeinsätze aus Messing oder Stahl
•Eingeformte Metalleinsätze
•Gewindebuchsen
•Eingelassene Metallbeschläge
•Ähnliche leitfähige Einsätze werden in geformten Kunststoffbauteilen verwendet
Die Kunststoffmaterial ist genauso wichtig. Thermoplaste können beim Erhitzen weich werden, Das akzeptable Temperaturfenster variiert jedoch erheblich je nach Material und Teiledesign.
Wenn der Kunststoff hitzeempfindlich ist, verstärkt, gefüllt, bzw. müssen nach dem Ausbau nutzbar bleiben, Der Prozess muss am tatsächlichen Bauteil evaluiert werden.
Auch die Art der Beilagensicherung spielt eine Rolle. Ein von Rändelungen gehaltener Einsatz, Verzahnungen, Hinterschneidungen oder andere mechanische Verriegelungsmerkmale können eine andere Erwärmungs- und Extraktionsstrategie als bei einer leicht gehaltenen Armatur erfordern.
Ⅲ. Wie lokale Induktionserwärmung die Entfernung unterstützt
Der Zweck der Induktionserwärmung in dieser Anwendung besteht darin, eine kontrollierte lokale thermische Bedingung um die Metall-Kunststoff-Grenzfläche herum zu schaffen.
Eine typische Sequenz ist:
Bauteilpositionierung → Induktionserwärmung des Metalleinsatzes → Lokale Wärmeübertragung auf den Kunststoff → Mechanische Extraktion
Denn die elektromagnetische Feldpaare hauptsächlich mit der leitfähigen Metalleinlage, Energie kann in der Nähe des Bereichs konzentriert werden, der freigesetzt werden muss, anstatt auf die gesamte Kunststoffkomponente angewendet zu werden.
Dies bedeutet nicht, dass der umgebende Kunststoff kalt bleibt. Die Wärme wird weiterhin vom Einsatz nach außen geleitet, und dass die thermische Belastung je nach Polymer und dem nach der Entfernung erforderlichen Zustand kontrolliert werden muss.
Für Rework-Anwendungen, Das Ziel kann darin bestehen, den Einsatz zu lösen und gleichzeitig unnötige Verformungen um das Loch oder die umgebende Oberfläche herum zu begrenzen.
Für Recyclinganwendungen, Die Erhaltung des Aussehens des Kunststoffs ist möglicherweise weniger wichtig als die effiziente Trennung des Metalls vor der weiteren Materialverarbeitung.
Ⅳ. Induktor, Befestigungs- und Extraktionswerkzeuge
Für ein praktisches Einsatz-Entnahmesystem kommt es nicht nur auf die Induktionsstromversorgung an.
Die Induktor muss mit der Einfügeposition übereinstimmen, Geometrie und verfügbarer Zugang. Ein kleiner Gewindeeinsatz nahe der Oberfläche erfordert möglicherweise eine andere Spule als ein größerer Metallanschluss, der tiefer in einem geformten Gehäuse eingebettet ist.
Spulendesign normalerweise berücksichtigt:
•Geben Sie Größe und Material ein
•Eingebettete Tiefe
•Verfügbarer Freiraum um den Einsatz herum
•In der Nähe befindliche Metallelemente
•Geometrie von Kunststoffteilen
•Erforderliche Heizrate
Die Vorrichtung Hält das Kunststoffbauteil in einer definierten Position und ermöglicht gleichzeitig den Zugang sowohl zum Induktor als auch zum Extraktionsmechanismus.
Die Extraktionsmethode hängt davon ab, wie der Einsatz montiert wird und in welcher Richtung er entfernt werden kann. Geeignete Methoden können das Ziehen sein, abschrauben, Drücken oder Auswerfen, und vorrichtungsunterstützte axiale Extraktion.
Für wiederholte Produktion, Erwärmung und Absaugung können innerhalb einer Arbeitsstation koordiniert werden, anstatt als zwei unabhängige Vorgänge behandelt zu werden.
Wenn an einem Bauteil mehrere Einfügepositionen vorhanden sind, Der Werkzeug- und Bewegungsablauf kann um diese Standorte herum angeordnet werden.
Ⅴ. Nacharbeits- und Recyclinganwendungen
Die lokale Entfernung von Einsätzen kann zwei verschiedene Produktionsanforderungen erfüllen.
Nacharbeit in der Fertigung
Eine geformte Komponente muss möglicherweise als Einsatz zurückgewonnen werden, Der Montagevorgang oder ein späterer Fertigungsschritt entspricht nicht der Spezifikation.
Sofern das Kunststoffbauteil nutzbar bleiben soll, Erhitzung und Extraktion müssen kontrolliert werden, um den akzeptablen Zustand des Lochs sicherzustellen, umgebendes Material und sichtbare Oberfläche.
Recycling und Materialtrennung
Kunststoffteile, die eingebettete Metalleinlagen enthalten, müssen möglicherweise von Metall und Kunststoff getrennt werden, bevor der Kunststoff wiederverarbeitet oder recycelt wird.
Induktionserwärmung kann als Teil dieses Trennprozesses verwendet werden, wenn die Kombination aus Metalleinsatz und Polymer angemessen auf lokale Erwärmung reagiert.
Ob der Kunststoff oder das gewonnene Metall wiederverwendet werden kann, sollte anhand der tatsächlichen Produkt- und Qualitätsanforderungen ermittelt werden und nicht allein aufgrund des Entfernungsprozesses angenommen werden.
Ⅵ. Maschinenkonfiguration und Prozesssteuerung
Eine Induktionsheizsystem zum Entfernen von Metalleinsätzen kann als Handbuch konfiguriert werden, Halbautomatische oder automatisierte Arbeitsstation entsprechend der erforderlichen Produktionsmethode.
Zu den anwendungsspezifischen Teilen des Systems gehören normalerweise::
•Kundenspezifische Induktionsspule
•Werkstückaufnahme
•Positionierungsmechanismus
•Mechanischer Extraktionsmechanismus
•Kühlsystem
SPS/HMI-Steuerung, automatisiertes Laden, Bei Bedarf können mehrere Einlegepositionen oder andere Produktionslinienfunktionen hinzugefügt werden.
Macht und Betriebsfrequenz werden zusammen mit dem Material und den Abmessungen der Metalleinlage ausgewählt, Spulendesign, erforderliche Heizrate und die thermischen Grenzen des umgebenden Kunststoffs.
Der Betriebszyklus kann die Heizzeit steuern, Leistungsausgabe, Position, Extraktionszeitpunkt und die Reihenfolge zwischen mehreren Einfügungen.
Der wichtige Punkt ist, dass Erhitzen und Entfernen als ein Prozess entwickelt werden. Die Auswahl eines Induktionsnetzteils allein entscheidet nicht darüber, ob ein Einsatz erfolgreich entfernt werden kann.
Ⅶ. Was das richtige Insert-Entfernungssystem ausmacht?
Bevor die Maschinenkonfiguration ausgewählt wird, sollte die gesamte Metall-Kunststoff-Baugruppe bewertet werden.
| Projektinformationen | Wird zur Bestimmung verwendet |
|---|---|
| Zeichnung oder Muster eines Kunststoffteils | Maschinen- und Vorrichtungskonzept |
| Kunststoffmaterial | Zulässige lokale thermische Belastung |
| Einlegematerial aus Metall | Reaktion auf Induktionserwärmung |
| Bemaßungen einfügen | Spulen- und Leistungsanforderungen |
| Eingebettete Tiefe | Heiz- und Extraktionsstrategie |
| Position und Ausrichtung einfügen | Spulenzugang und Maschinenlayout |
| Installation einfügen / Aufbewahrungsmethode | Erforderliche Freigabe- und Extraktionsmethode |
| Anzahl der Einsätze pro Teil | Prozessablauf und Positionierung |
| Erforderliche Entnahmerichtung | Extraktionswerkzeuge |
| Ob das Plastik wiederverwendbar bleiben muss | Akzeptable Erwärmungs- und Verformungsgrenzen |
| Produktionsanforderung | Handbuch, halbautomatische oder automatische Konfiguration |
| Bestehende Produktionslinie | Geräteintegration |
Wenn das Kunststoffteil wiederverwendet werden muss, Es ist auch nützlich, die lokale Verformung zu definieren, Oberflächenmarkierungen oder Veränderungen rund um das Einsatzloch sind akzeptabel.
Für Teile mit mehreren Einlegedesigns, Zeichnungen können gemeinsam überprüft werden, um festzustellen, ob eine Maschine austauschbare Spulen verwenden kann, Vorrichtungen oder Prozessprogramme.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann durch Induktionserwärmung Gewindeeinsätze aus Kunststoff entfernt werden??
Es kann geeignet sein, wenn die Einlage elektrisch leitfähig ist, einer Induktionsspule zugänglich ist und der umgebende Kunststoff eine entsprechende thermische Reaktion zeigt. Auch die Aufbewahrungsmethode und die Extraktionsrichtung müssen berücksichtigt werden.
Kann das Kunststoffteil nach Entfernen des Einsatzes wiederverwendet werden??
Möglicherweise, aber das hängt vom Polymer ab, lokale Temperatur, Geometrie einfügen, Halteeigenschaften und Auszugskraft. Wenn eine Wiederverwendung erforderlich ist, Diese Bedingung sollte definiert werden, bevor der Heizprozess entwickelt wird.
Kann bei Messing- und Stahleinsätzen das gleiche Verfahren angewendet werden??
Sie sollten nicht automatisch als gleichwertig behandelt werden. Metalleigenschaften, Die Einsatzgeometrie und die Spulenkopplung können das Heizverhalten verändern, Daher müssen möglicherweise die Prozesseinstellungen und möglicherweise der Induktor geändert werden.
Ist das dasselbe wie Induktionswärmeverstemmen??
Nein. Zum Einbau eines erhitzten Metalleinsatzes in thermoplastischen Kunststoff wird häufig die Induktionswärmeverstemmung oder Einsatzerwärmung verwendet. Diese Anwendung nutzt lokalisierte Induktionserwärmung zur Unterstützung Entfernung eines vorhandenen Einsatzes.
Senden Sie uns Ihre Kunststoffteil- und Einsatzdetails
Für eine erste Einschätzung, Bitte angeben:
Zeichnung oder Fotos von Kunststoffteilen + Kunststoffmaterial + Material einfügen + Abmessungen einfügen + Position einfügen + Entfernungsanforderung
Sofern verfügbar, auch einschließen:
•Installations- oder Aufbewahrungsmethode einfügen
•Anzahl der Einsätze pro Teil
•Ob das Plastik wiederverwendbar bleiben muss
•Akzeptable lokale Verformung, falls definiert
•Erforderliches Produktionsvolumen
•Aktuelle Entfernungsmethode
Aus diesen Details, die Induktionsleistung, Frequenz, Spule, Vorrichtung, Extraktionsmethode und Automatisierungskonfiguration können gemeinsam ausgewertet werden.