Induktionserwärmungsmaschine für Stahlplatten
Ⅰ. Durchwärmen von Stahlplatten in der realen Produktion
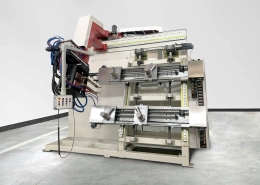
Die beiden Videos auf dieser Seite zeigen zwei separate Stahlblech-Durchlauferwärmungsprojekte mit unterschiedlichen Anlagenlayouts.
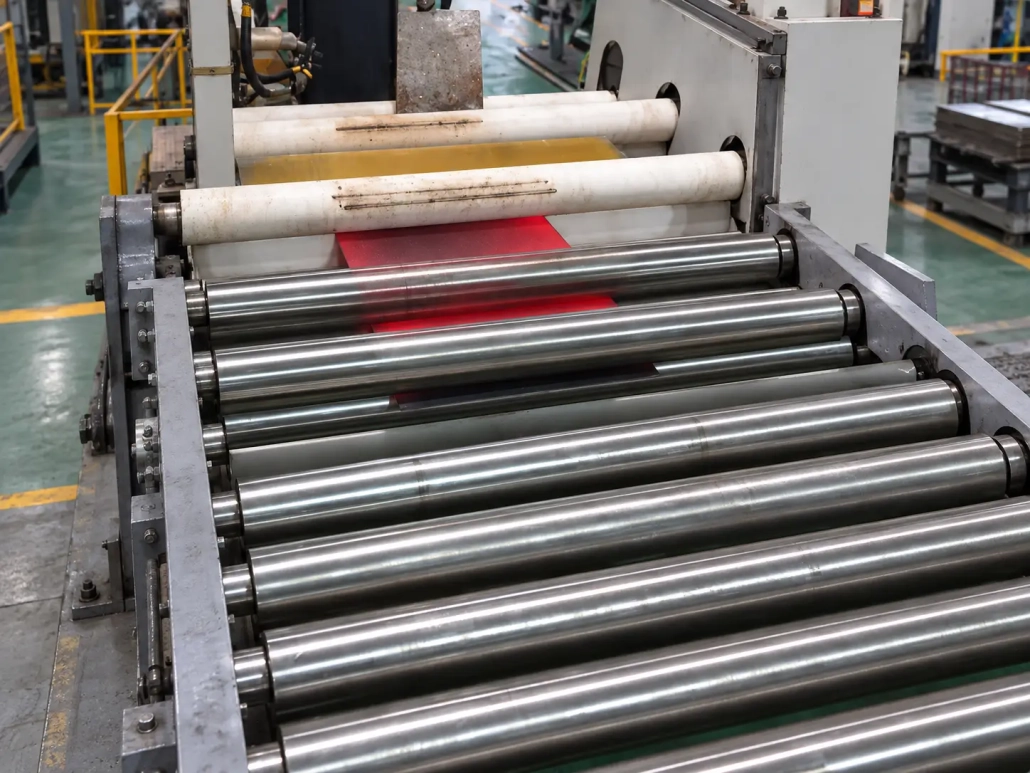
Kontinuierliche Rollenbahn-Heizlinie
Eine erhitzte Stahlplatte bewegt sich auf einer Rollenbahn durch die Anlage. Während der Produktion bleibt die Platte in Bewegung, so wird die Fördergeschwindigkeit zum Teil des Heizprozesses.
Für diesen Leitungstyp, Plattenabmessungen, verfügbare Heizleistung, Die effektive Heizlänge und die Liniengeschwindigkeit müssen zusammen berücksichtigt werden.
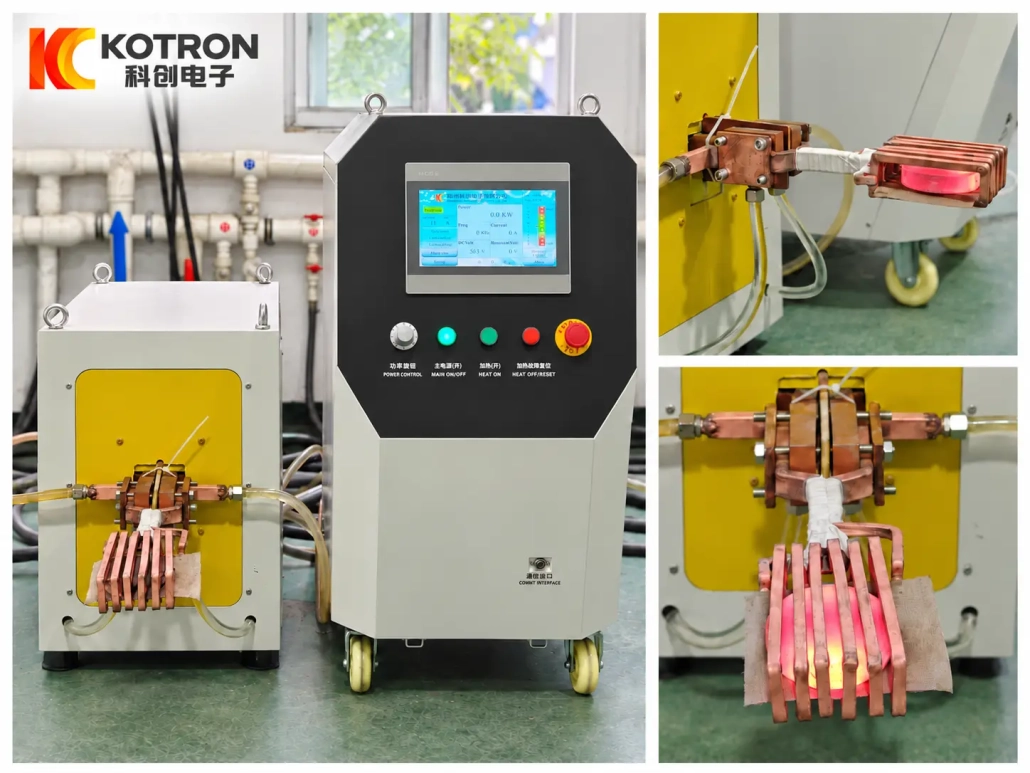
60 kW-Stahlplatten-Durchlauferwärmungssystem
Dieses separate Projekt verwendet a 60 kW-Induktionsheizsystem mit eigener Leistungs-/Steuereinheit und abgestimmter Induktoranordnung.
Die 60 Die kW-Bewertung ist eine echte Projektkonfiguration. Dies sollte nicht als allgemeine Empfehlung für eine bestimmte Plattendicke betrachtet werden, da der tatsächliche Wärmebedarf auch vom Material abhängt, Breite, Zieltemperatur und Heizzyklus.
Ⅱ. Was ist Stahlplatteninduktion durch Erhitzen??
Durch das Erhitzen von Stahlplatten soll der erforderliche thermische Zustand über die Plattendicke hinweg erreicht werden, anstatt nur einen flachen Oberflächenbereich zu erhitzen.
Induktionserwärmung erzeugt Wärme direkt in elektrisch leitfähigem Material. Die resultierende Temperaturverteilung hängt von mehreren Faktoren ab, einschließlich Betriebsfrequenz, Erwärmungszeit, Materialeigenschaften, Plattenabmessungen und Induktordesign.
Eine rotglühende Oberfläche allein bestätigt nicht, dass die erforderliche Temperaturbedingung durch die Dicke erreicht wurde.
Aus diesem Grund, Die Auswahl der Ausrüstung sollte vom eigentlichen Downstream-Prozess und den dafür erforderlichen Temperaturbedingungen ausgehen.
Mit zunehmender Plattendicke, die Beziehung zwischen der Oberflächentemperatur, Innentemperatur und verfügbare Heizzeit werden immer wichtiger.
Ⅲ. Was bestimmt das Durchwärmungsergebnis??
Die Leistungsbewertung ist nur ein Teil des Prozesses.
Die Haupteingaben sind:
Material + Dicke + Breite + Zieltemperatur + Heizzyklus oder Liniengeschwindigkeit + Verfahren
Die Dicke beeinflusst, wie sich die Temperatur durch die Platte entwickelt.
Die Breite beeinflusst die gesamte Heizfläche und die Induktoranordnung.
Material verändert die elektrische und thermische Reaktion des Werkstücks.
Die Zieltemperatur ergibt sich aus dem folgenden Prozess.
Die Produktionsmethode bestimmt, ob das Heizsystem hauptsächlich auf einen festen Heizzyklus oder eine kontinuierliche Liniengeschwindigkeit ausgerichtet ist.
Zwei Platten mit ähnlicher Dicke können daher eine sehr unterschiedliche Ausrüstung erfordern.
Eine breitere Platte, Eine höhere Zieltemperatur oder eine schnellere Produktionsrate können den Heizbedarf verändern.
Ⅳ. Temperaturverteilung durch die Platte
Für Stahlblech durch Erhitzen, Die Temperatur sollte in mehr als einer Richtung berücksichtigt werden.
Durch die Dicke
Die Oberflächentemperatur spiegelt nicht immer die Temperatur im Inneren der Platte wider.
Der erforderliche thermische Zustand durch die Dicke hängt vom folgenden Prozess ab. Bei dickeren Platten muss im Allgemeinen mehr auf die Betriebsfrequenz geachtet werden, Heizzeit und verfügbare Leistung.
Über die Plattenbreite
Die Mitte und die Ränder der Platte erwärmen sich möglicherweise nicht gleichmäßig.
Induktorgeometrie, Plattenbreite und Werkstückposition beeinflussen die Temperaturverteilung über den gesamten Arbeitsbereich.
Daher muss die Heizanordnung auf die tatsächliche Plattenbreite abgestimmt sein.
Entlang der Fahrtrichtung
Dies ist besonders wichtig bei einer kontinuierlichen Rollenförderlinie.
Änderungen der Fördergeschwindigkeit oder der Heizbedingungen können sich auf die Temperatur des Materials auswirken, das den Heizabschnitt verlässt.
Stabile Bewegung und wiederholbare Heizbedingungen tragen zur Aufrechterhaltung einer konstanten Produktion bei.
Ⅴ. Induktordesign für die Stahlplattenheizung
Der Induktor ist um die Platte und die erforderliche Heizfläche herum konstruiert. Es gibt keine universelle Stahlblechspule, die für jedes Projekt geeignet ist.
Wichtige Faktoren sind unter anderem:
•Plattenstärke
•Plattenbreite
•Material
•Erforderliche beheizte Fläche
•Werkstückposition
•Zieltemperatur
•Heizzyklus
•Kontinuierliche oder nichtkontinuierliche Produktion
60 kW-Projektinduktor
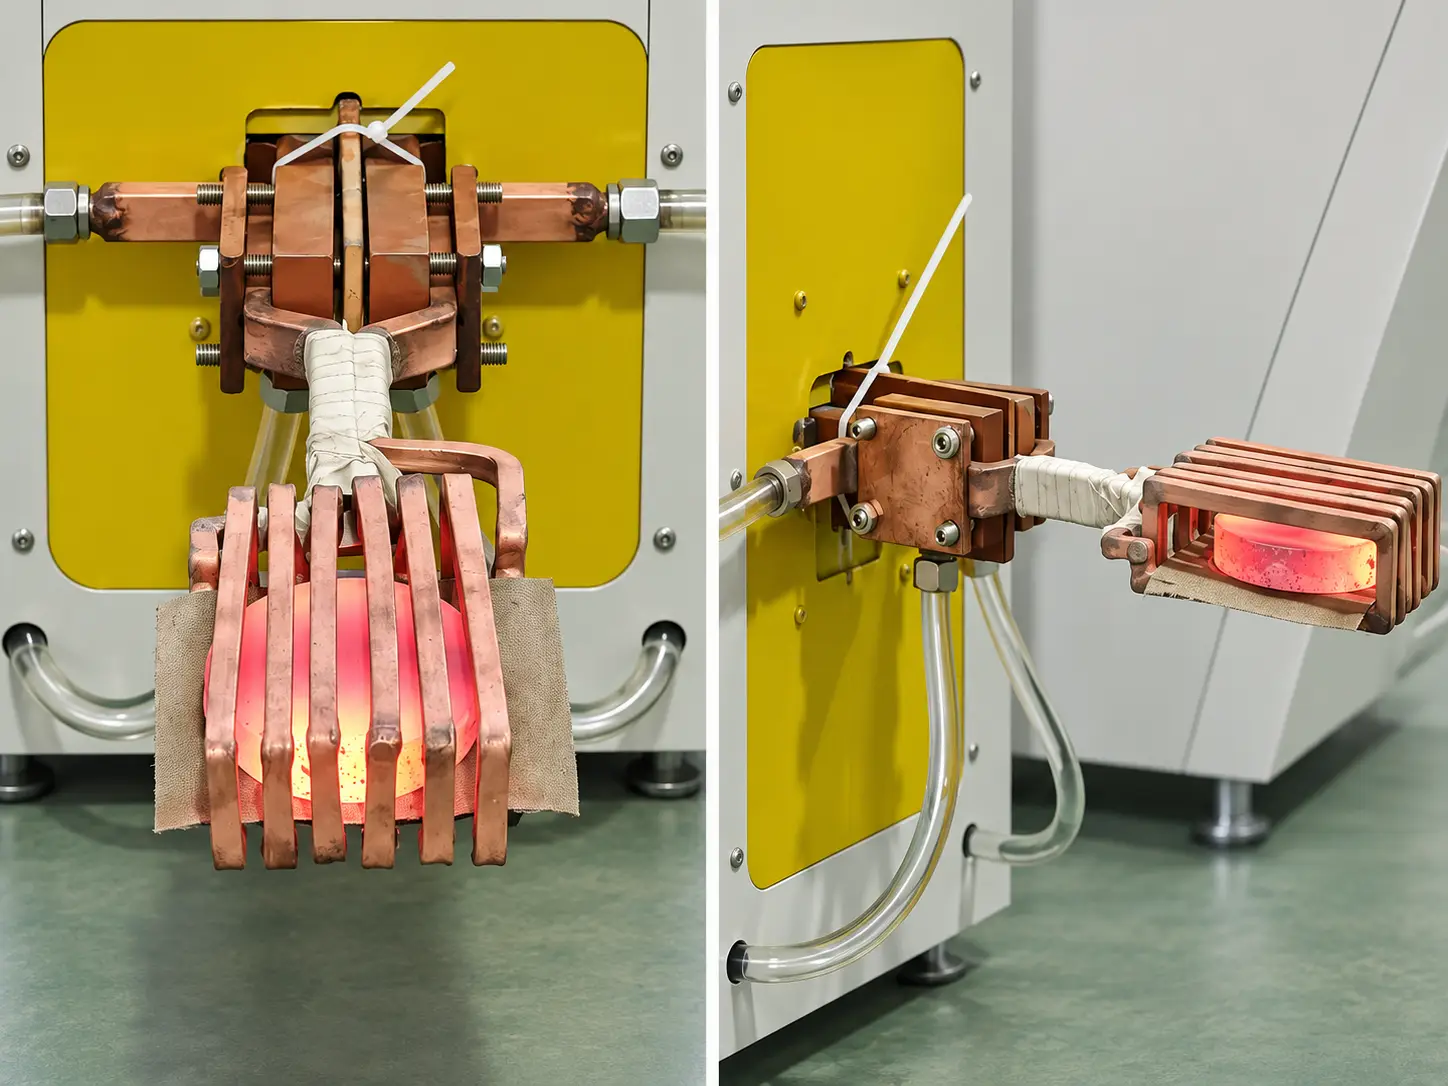
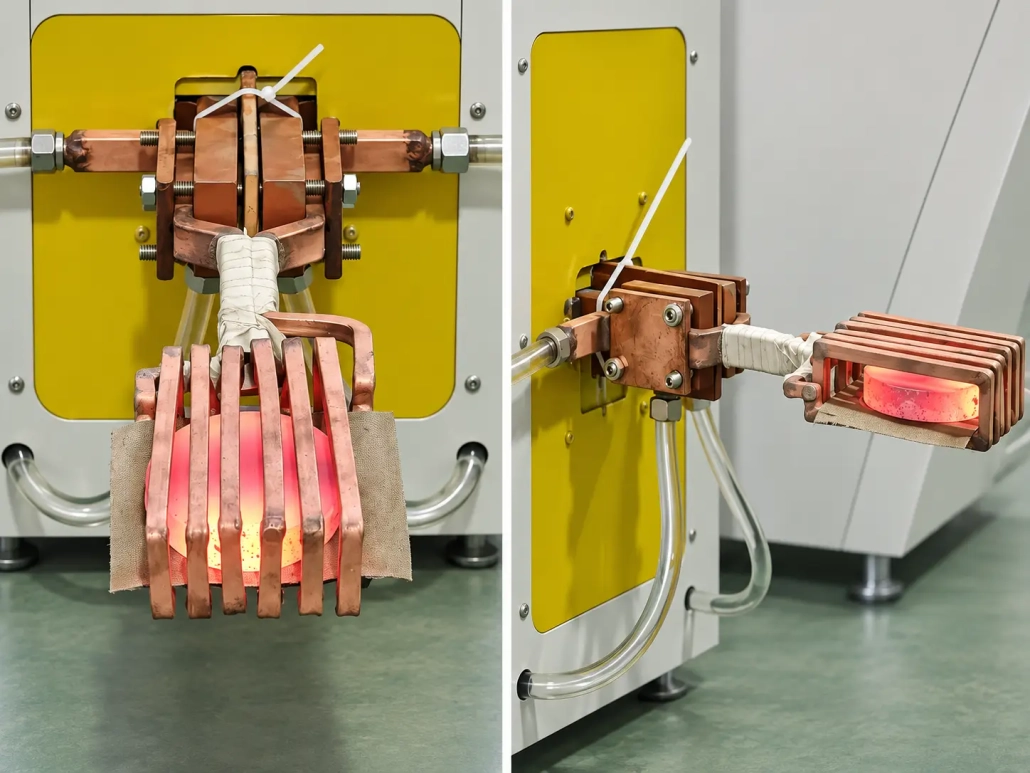
Die Nahaufnahme zeigt den verwendeten Induktor 60 kW-Stahlblech-Durchlauferwärmungsprojekt auf dieser Seite angezeigt.
Seine Geometrie ist auf das Werkstück und die Heizungsanordnung des jeweiligen Projekts abgestimmt.
Das Bild sollte nicht als universelles Stahlplatten-Coil-Design betrachtet werden. Eine Änderung der Plattenabmessungen, Je nach Heizbereich oder Produktionsmethode kann ein anderer Induktor erforderlich sein.
Die 60 Das kW-System und die kontinuierliche Rollenbahnlinie sind separate Projekte, Daher müssen ihre Induktionsheizstrukturen nicht gleich aussehen.
Ⅵ. 60 kW-Stahlplatten-Durchlauferwärmungssystem
Die 60 Das kW-Projekt bietet ein Beispiel für ein Stahlplattenheizsystem, das um eine spezielle Strom-/Steuereinheit und einen angepassten Lastabschnitt herum aufgebaut ist.
Das fotografierte System umfasst die Induktionsstrom-/Steuerausrüstung zusammen mit der entsprechenden Last- und Induktorbaugruppe.
Die verfügbaren Projektinformationen bestätigen dies 60 kW Nennleistung und seine Verwendung für Stahlblech durch Erhitzen.
Plattenstärke, Breite, Zieltemperatur und Produktionszyklus für dieses spezifische Projekt wurden nicht angegeben, Daher sollten diese Werte nicht aus dem Foto abgeleitet werden.
Das System zeigt vor allem, dass die Erwärmung von Stahlplatten nicht die gleiche mechanische Anordnung erfordert wie eine kontinuierliche Förderlinie.
Ⅶ. Kontinuierliche Rollenbahn-Heizlinie
Für kontinuierliche Produktion, Stahlblech kann auf Rollen durch die Heizstrecke bewegt werden.
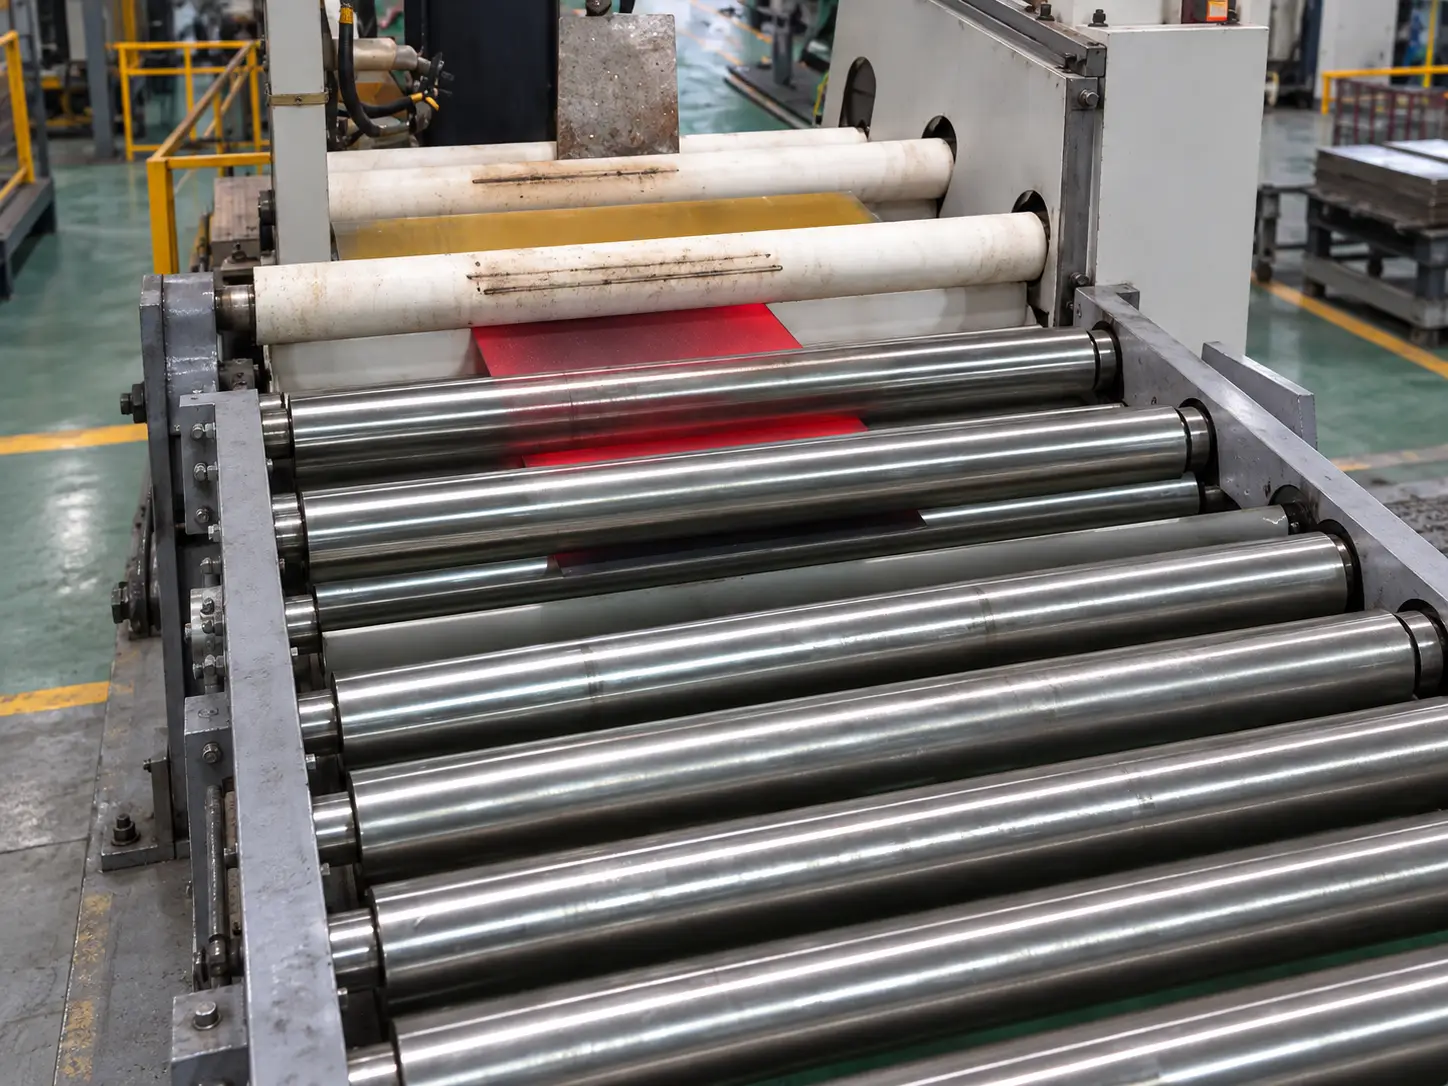
Eine typische Produktionsbeziehung ist:
Zuführung → Förderung → Induktionserwärmung → Temperaturmessung → Nachgeschalteter Prozess
Der entscheidende Unterschied besteht darin Die Liniengeschwindigkeit wird Teil des Heizzustands.
Eine schnellere Platte verbringt weniger Zeit im effektiven Heizbereich. Eine langsamere Geschwindigkeit erhöht die verfügbare Heizzeit.
Rollenanordnung und Fördergeschwindigkeit sind auf die Plattenabmessungen abgestimmt, Gewicht und Produktionsrate.
Der Induktionsheizabschnitt kann auch in andere Geräte integriert werden, wenn der mechanische Aufbau und die Steuerschnittstellen geeignet sind.
VIII.. Temperaturmessung und Prozesskontrolle
Die kontinuierliche Stahlplattenheizung kann mit berührungsloser Infrarot-Temperaturmessung und SPS-basierter Steuerung ausgestattet werden.
Temperaturinformationen können mit der Heizleistung und den Förderbedingungen koordiniert werden und müssen nicht als völlig separate Messung behandelt werden.
Für anwendbar Konfigurationen mit geschlossenem Regelkreis, angegebene Genauigkeit der Temperaturregelung erreichen kann 0.5%.
Automatische Leitungskonfigurationen können a SPS-basiertes Steuerungssystem von Siemens. Zu den verfügbaren Funktionen können gehören:
•Heizzeiteinstellungen
•Segmentierte Temperaturprogramme
•Die Kontrolle behalten
•Obere und untere Temperaturgrenzen
•Alarmfunktionen
•Prozessdatenaufzeichnung
RS485, Bei Bedarf stehen RS422- und MODBUS-Kommunikation zur Verfügung.
Das Steuerungspaket wird je nach Projekt ausgewählt. Eine Grundheizung und eine voll integrierte Durchlaufleitung benötigen nicht unbedingt die gleichen Überwachungsfunktionen.
IX.. Verfügbare Induktionsleistungskonfigurationen
Zu den verfügbaren Stromversorgungskonfigurationen für die Platten- und zugehörige Flachprodukterwärmung gehören::
| Modell | Nennleistung | Frequenz |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XZG-80SCZ | 80 kW | 1–50 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
| XZG-200SCN | 200 kW | 5–20 kHz |
Die XG-60 / 60 kW-Konfiguration wird durch das oben gezeigte tatsächliche Stahlplattenprojekt dargestellt.
Bei diesen Modellen handelt es sich nicht um eine feste Auswahltabelle für Dicke und Leistung.
Finale Leistung und Betriebsfrequenz hängen vom Plattenmaterial ab, Dicke, Breite, Zieltemperatur, verfügbare Heizzeit und Produktionsrate.
Das breitere Sortiment an Platten- und Bandheizgeräten umfasst Anwendungen von ca 0.5 mm Dicke nach oben, je nach Material und Prozess. Dies bedeutet nicht, dass für jede Dicke die gleiche Gerätekonfiguration verwendet wird.
X.. Typische thermische Verarbeitungsanwendungen
Die Induktionserwärmung von Stahlplatten kann als Heizstufe für verschiedene thermische Prozesse dienen.
Typische Anwendungshinweise sind::
•Glühen
•Härten
•Anlassen
•Bläuen
•Lösungsbehandlung von Edelstahl
•Beschichtungsbedingte Erwärmung
Diese Prozesse erfordern unterschiedliche Temperaturen, Heizbedingungen und nachgeschaltete Ausrüstung.
Zum Beispiel, ein Härten Der Prozess erfordert eine andere vollständige Produktionsanordnung als a Anlassen oder beschichtungsbezogener Prozess, auch wenn in beiden Fällen Induktionserwärmung verwendet wird.
Das Heizsystem wird daher um den Prozess herum konfiguriert, anstatt diese Anwendungen als austauschbare Betriebsrezepte zu behandeln.
Ⅺ. So wählen Sie eine Stahlplattenheizungskonfiguration aus
Die richtige Konfiguration hängt davon ab, wie die Platte erhitzt und in der Produktion gehandhabt werden muss.
Ein Projekt, das auf einem definierten Heizzyklus basiert, kann ein relativ kompaktes Heizsystem wie das verwenden 60 Die auf dieser Seite gezeigte kW-Konfiguration.
Für eine kontinuierliche Produktion kann eine Rollenförderung erforderlich sein, Koordinierung der Liniengeschwindigkeit, Temperaturmessung und Integration mit anderen Geräten.
Zur Erstbewertung, bieten:
| Werkstückinformationen | Prozessinformationen |
|---|---|
| • Material und Qualität • Dicke • Breite • Länge • Gewicht, wo relevant • Zeichnung oder Foto |
• Erforderlicher Aufheizvorgang • Zieltemperatur • Heizzyklus oder Liniengeschwindigkeit • Produktionsrate • Kontinuierliche oder nichtkontinuierliche Produktion • Vorhandenes Upstream / nachgeschaltete Ausrüstung |
Wenn mehrere Plattenspezifikationen auf demselben Gerät ausgeführt werden sollen, Senden Sie den kompletten Größenbereich.
Dies hilft bei der Ermittlung der benötigten Induktionsleistung, induktoranordnung und materialhandhabungsverfahren.
Ⅻ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Wie wird die benötigte Induktionsleistung gewählt??
Die Leistung kann nicht allein anhand der Plattendicke ausgewählt werden. Material, Dicke, Breite, Zieltemperatur, Aufheizzeit oder Liniengeschwindigkeit und Produktionsrate wirken sich alle auf die Anforderung aus.
Kann ein System verschiedene Stahlplattengrößen erhitzen??
Möglicherweise. Der nutzbare Bereich hängt von den Plattenabmessungen und dem Heizbedarf ab. Wesentliche Änderungen erfordern möglicherweise andere Induktoren oder Prozesseinstellungen.
Wie wird die Durchwärmung gesteuert??
Das Heizergebnis wird durch die Leistung beeinflusst, Frequenz, Erwärmungszeit, Materialeigenschaften und Plattenabmessungen. Die Temperaturmessung kann in anwendbare Systeme integriert werden, während der erforderliche thermische Zustand durch den Prozess bestimmt wird.
Kann ein Stahlplatten-Induktionserwärmungssystem in eine bestehende Produktionslinie integriert werden??
Ja, wo die mechanischen und elektrischen Schnittstellen geeignet sind. Verfügbarer Platz, Förderhöhe, Produktionsgeschwindigkeit und Steuersignale sollten während der Projektplanung überprüft werden.
ⅩⅢ. Senden Sie uns Ihre Anforderungen an die Stahlplattenheizung
Beginnen Sie mit der Platte und dem erforderlichen Prozess, anstatt zuerst eine Leistungsstufe auszuwählen.
Bitte senden:
Material + Dicke + Breite + Länge + Zieltemperatur + Erhitzungsprozess + Heizzyklus / Liniengeschwindigkeit + Produktionsrate + Zeichnung oder Foto
Anschließend kann KOTRON die Induktionsstromversorgung auswerten, Betriebsfrequenz, Induktor und Materialhandhabungsanordnung für das Projekt.