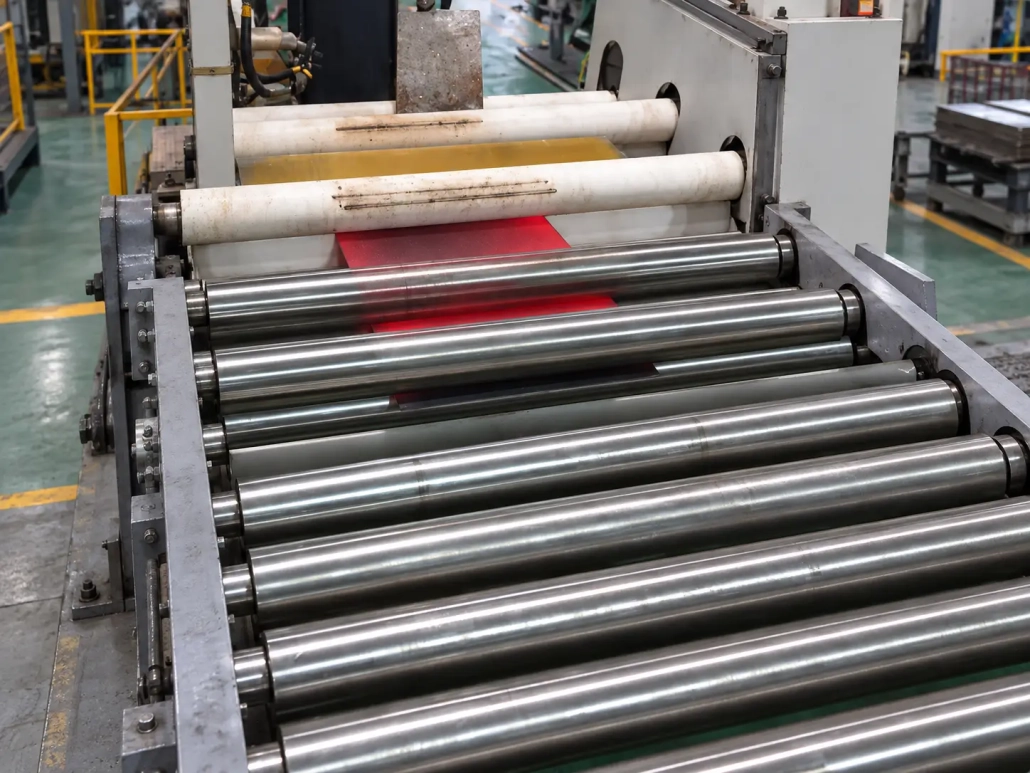
Maszyna do nagrzewania indukcyjnego z płytą stalową
Ⅰ. Płyta stalowa poprzez ogrzewanie w prawdziwej produkcji
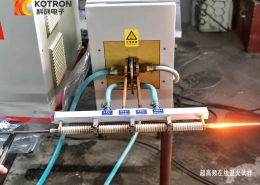
Dwa filmy na tej stronie przedstawiają dwa oddzielne projekty ogrzewania przelotowego z blachy stalowej z różnymi układami wyposażenia.
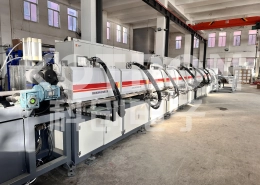
Ciągła linia grzewcza przenośnika rolkowego
Ogrzana płyta stalowa przemieszcza się przez urządzenie na przenośniku rolkowym. Podczas produkcji płyta pozostaje w ruchu, dlatego prędkość transportu staje się częścią procesu ogrzewania.
Dla tego typu linii, wymiary płyty, dostępna moc grzewcza, efektywną długość ogrzewania i prędkość linii należy rozpatrywać łącznie.
60 System ogrzewania przelotowego z blachy stalowej kW
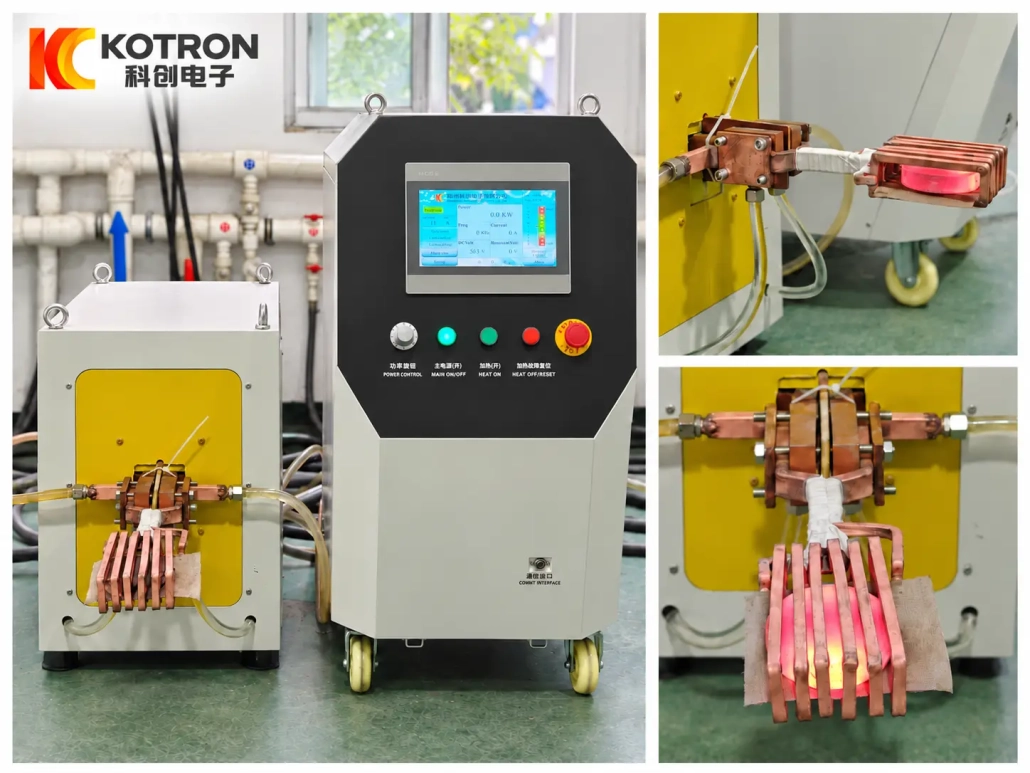
Ten oddzielny projekt wykorzystuje a 60 System ogrzewania indukcyjnego kW z własną jednostką mocy/sterowania i dopasowanym układem cewek.
Dla 60 Moc znamionowa kW to rzeczywista konfiguracja projektu. Nie należy tego traktować jako ogólnego zalecenia dla konkretnej grubości blachy, ponieważ rzeczywiste zapotrzebowanie na ciepło zależy również od materiału, szerokość, temperatura docelowa i cykl ogrzewania.
Ⅱ. Co to jest indukcja blachy stalowej poprzez ogrzewanie?
Nagrzewanie blachy stalowej ma na celu uzyskanie wymaganych warunków termicznych na całej grubości blachy, a nie nagrzewanie jedynie płytkiego obszaru powierzchni.
Podgrzewanie indukcyjne wytwarza ciepło bezpośrednio w materiale przewodzącym prąd elektryczny. Wynikowy rozkład temperatury zależy od kilku czynników, łącznie z częstotliwością pracy, czas nagrzewania, właściwości materiału, wymiary płyt i konstrukcja cewki indukcyjnej.
Sama rozpalona do czerwoności powierzchnia nie potwierdza, że został osiągnięty wymagany warunek temperatury na całej grubości.
Z tego powodu, Wybór sprzętu powinien rozpocząć się od faktycznego dalszego procesu i wymaganych warunków temperaturowych.
Wraz ze wzrostem grubości blachy, związek między temperaturą powierzchni, temperatura wewnętrzna i dostępny czas ogrzewania stają się coraz ważniejsze.
Ⅲ. Co decyduje o wyniku nagrzewania?
Moc znamionowa to tylko jedna część procesu.
Główne wejścia to:
Materiał + Grubość + Szerokość + Temperatura docelowa + Cykl ogrzewania lub prędkość linii + Proces
Grubość wpływa na rozwój temperatury w płycie.
Szerokość wpływa na całkowitą powierzchnię grzewczą i rozmieszczenie cewki indukcyjnej.
Materiał zmienia reakcję elektryczną i termiczną przedmiotu obrabianego.
Docelowa temperatura wynika z następującego procesu.
Metoda produkcji określa, czy system grzewczy jest oceniany głównie w oparciu o stały cykl ogrzewania, czy o stałą prędkość linii.
Dwie płyty o podobnej grubości mogą zatem wymagać bardzo różnych urządzeń.
Szerszy talerz, wyższa temperatura docelowa lub większa wydajność produkcji mogą zmienić zapotrzebowanie na ciepło.
Ⅳ. Rozkład temperatury przez płytę
Do blachy stalowej poprzez ogrzewanie, temperaturę należy rozpatrywać w więcej niż jednym kierunku.
Przez Grubość
Temperatura powierzchni nie zawsze odzwierciedla temperaturę w głębi płyty.
Wymagany stan termiczny na całej grubości zależy od następującego procesu. Grubsze płyty zazwyczaj wymagają większej uwagi przy częstotliwości roboczej, czas nagrzewania i dostępna moc.
Na szerokości płyty
Środek i krawędzie płyty mogą nie nagrzewać się jednakowo.
Geometria cewki indukcyjnej, szerokość płyty i położenie przedmiotu obrabianego wpływają na rozkład temperatury po obszarze roboczym.
Dlatego układ ogrzewania musi odpowiadać rzeczywistej szerokości płyty.
Wzdłuż kierunku podróży
Staje się to szczególnie ważne w przypadku ciągłej linii przenośnika rolkowego.
Zmiany prędkości transportu lub warunków ogrzewania mogą mieć wpływ na temperaturę materiału opuszczającego sekcję nagrzewania.
Stabilny ruch i powtarzalne warunki ogrzewania pomagają utrzymać stałą produkcję.
V.. Konstrukcja cewki do ogrzewania płyt stalowych
Cewka jest zaprojektowana wokół płyty i wymaganej powierzchni grzewczej. Nie ma uniwersalnej cewki z blachy stalowej odpowiedniej do każdego projektu.
Ważne czynniki obejmują:
•Grubość płyty
•Szerokość płyty
•Materiał
•Wymagana ogrzewana powierzchnia
•Pozycja przedmiotu obrabianego
•Temperatura docelowa
•Cykl grzewczy
•Produkcja ciągła lub nieciągła
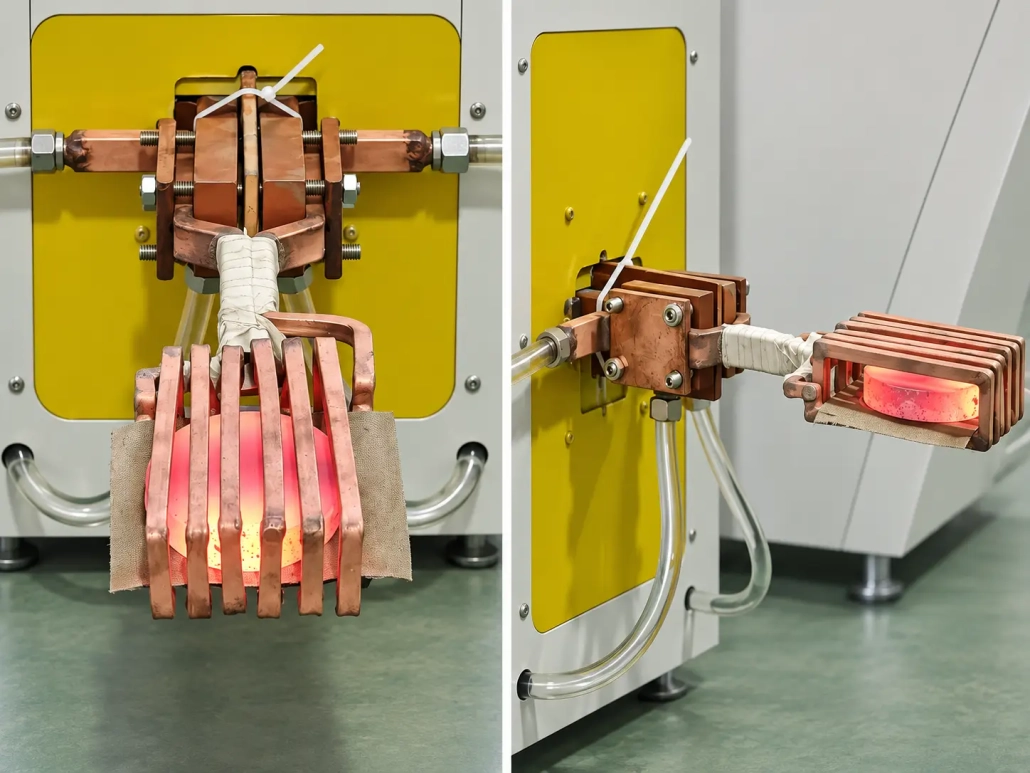
60 Cewka projektowa kW
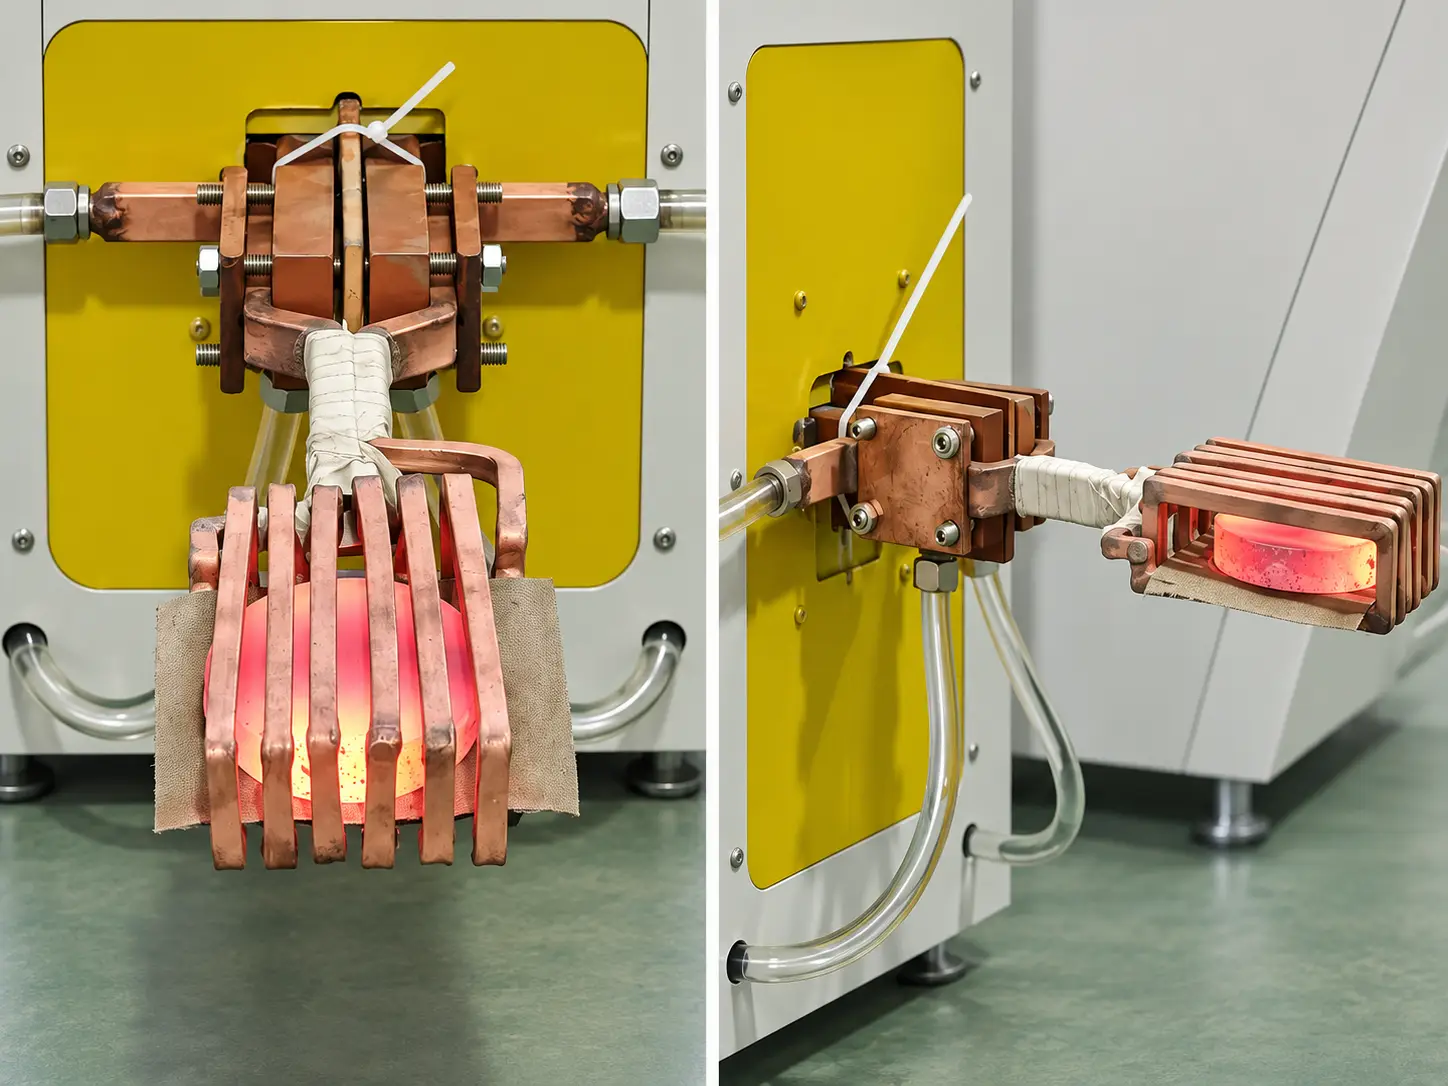
Zbliżenie pokazuje cewkę indukcyjną zastosowaną w 60 Projekt ogrzewania przelotowego z blachy stalowej kW pokazane na tej stronie.
Jego geometria jest dopasowana do przedmiotu obrabianego i układu ogrzewania danego projektu.
Obrazu nie należy traktować jako uniwersalnej konstrukcji cewki z blachy stalowej. Zmiana wymiarów blachy, obszar ogrzewania lub metoda produkcji mogą wymagać innej cewki indukcyjnej.
Dla 60 System kW i ciągła linia przenośników rolkowych to osobne projekty, więc ich konstrukcje nagrzewające się indukcyjnie nie muszą wyglądać tak samo.
Ⅵ. 60 System ogrzewania przelotowego z blachy stalowej kW
Dla 60 Projekt kW stanowi przykład systemu grzewczego z płyt stalowych zbudowanego wokół dedykowanej jednostki mocy/sterowania i dopasowanej sekcji obciążenia.
Sfotografowany system obejmuje indukcyjny sprzęt zasilający/sterujący wraz z odpowiednim obciążeniem i zespołem cewki indukcyjnej.
Dostępne informacje o projekcie potwierdzają 60 Moc znamionowa kW i jego zastosowanie do blachy stalowej poprzez ogrzewanie.
Grubość płyty, szerokość, nie podano docelowej temperatury i cyklu produkcyjnego dla tego konkretnego projektu, więc tych wartości nie należy wnioskować ze zdjęcia.
System pokazuje przede wszystkim, że nagrzewanie blachy stalowej nie wymaga takiego samego układu mechanicznego, jak ciągła linia przenośnika.
Ⅶ. Ciągła linia grzewcza przenośnika rolkowego
Do ciągłej produkcji, blachę stalową można przesuwać po sekcji grzewczej na rolkach.
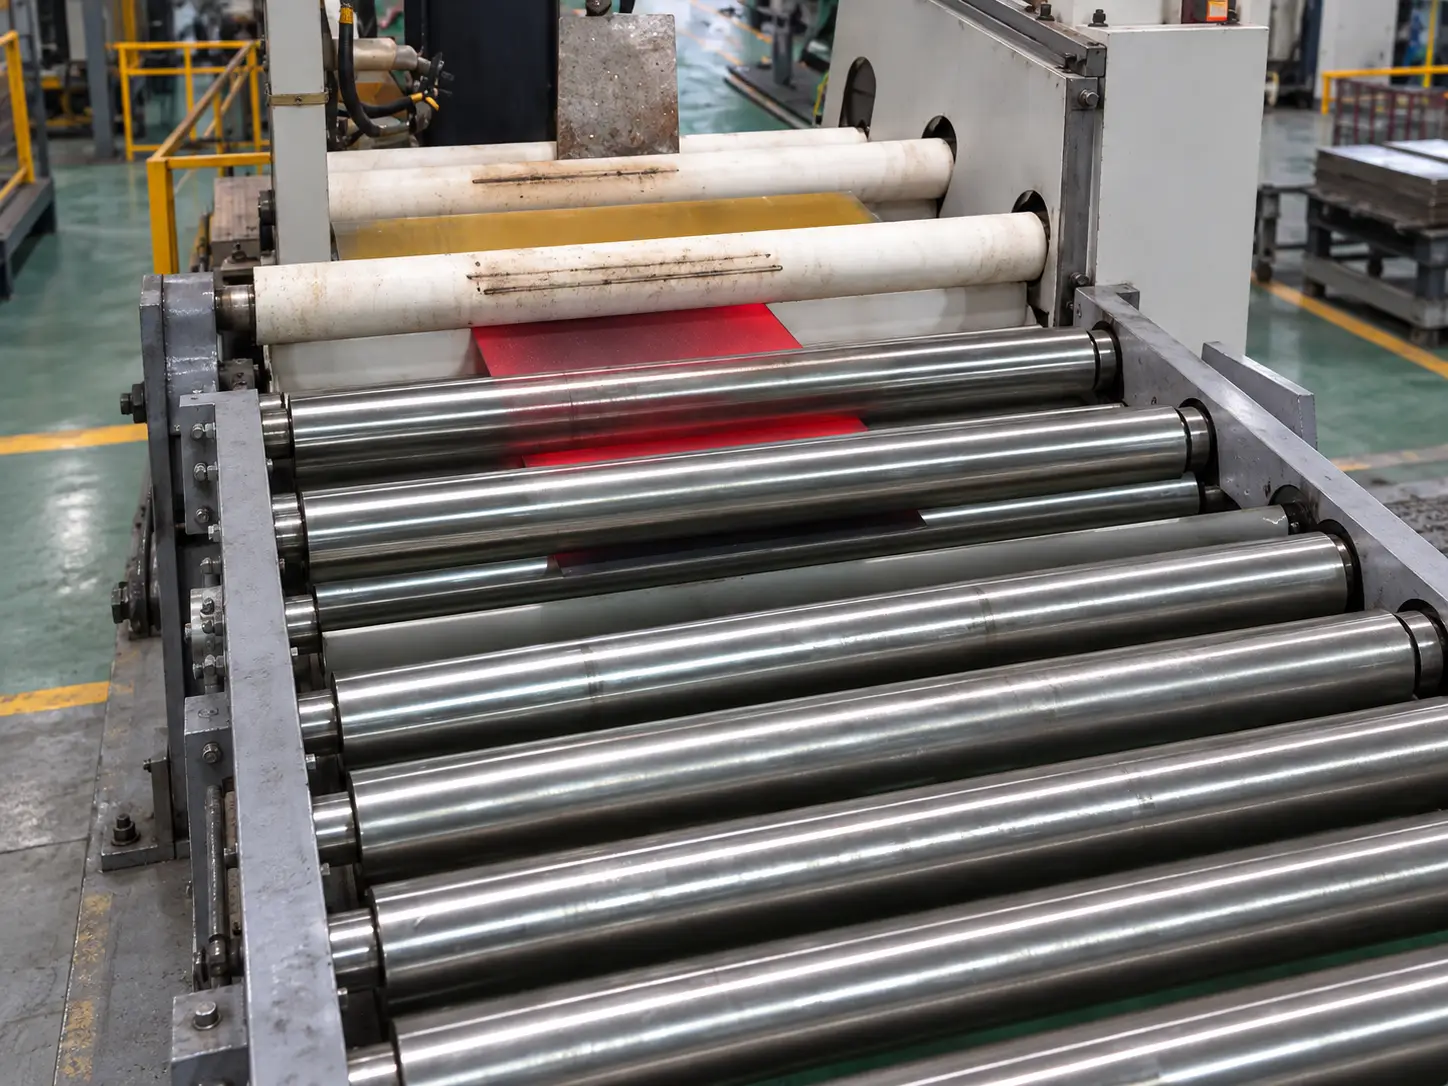
Typowa relacja produkcyjna to:
Podawanie → Transportowanie → Nagrzewanie indukcyjne → Pomiar temperatury → Dalszy proces
Kluczowa różnica polega na tym prędkość linii staje się częścią warunków ogrzewania.
Szybsza płyta spędza mniej czasu w efektywnym obszarze ogrzewania. Niższa prędkość zwiększa dostępny czas ogrzewania.
Układ rolek i prędkość transportu są dopasowane do wymiarów płyt, waga i tempo produkcji.
Sekcję nagrzewania indukcyjnego można również zintegrować z innym sprzętem, jeśli układ mechaniczny i interfejsy sterujące są odpowiednie.
Ⅷ. Pomiar temperatury i kontrola procesu
Ciągłe nagrzewanie blach stalowych można wyposażyć w bezdotykowy pomiar temperatury w podczerwieni i sterowanie w oparciu o sterownik PLC.
Informacje o temperaturze można koordynować z mocą grzewczą i warunkami transportu, a nie traktować je jako całkowicie oddzielny pomiar.
Do zastosowania konfiguracje w pętli zamkniętej, podana dokładność kontroli temperatury może osiągnąć 0.5%.
Automatyczne konfiguracje linii mogą wykorzystywać a System sterowania oparty na sterownikach PLC firmy Siemens. Dostępne funkcje mogą obejmować:
•Ustawienia czasu ogrzewania
•Segmentowane programy temperaturowe
•Trzymanie kontroli
•Górna i dolna granica temperatury
•Funkcje alarmowe
•Rejestracja danych procesowych
RS485, W razie potrzeby dostępna jest komunikacja RS422 i MODBUS.
Pakiet sterowania dobierany jest zgodnie z projektem. Podstawowy system grzewczy i w pełni zintegrowana linia ciągła niekoniecznie wymagają tych samych funkcji monitorowania.
Ⅸ. Dostępne konfiguracje mocy indukcyjnej
Dostępne konfiguracje zasilania dla ogrzewania płyt i powiązanych produktów płaskich obejmują:
| Model | Moc znamionowa | Częstotliwość |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XZG-80SCZ | 80 kW | 1–50 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
| XZG-200SCN | 200 kW | 5–20 kHz |
Dla XG-60 / 60 Konfiguracja kW jest reprezentowany przez rzeczywisty projekt blachy stalowej pokazany powyżej.
Modele te nie stanowią ustalonej tabeli doboru grubości do mocy.
Finał moc i częstotliwość robocza zależą od materiału płyty, grubość, szerokość, docelowa temperatura, dostępny czas ogrzewania i wydajność produkcji.
Szerszy asortyment urządzeń do ogrzewania płytowego i taśmowego obejmuje zastosowania od ok 0.5 mm grubości w górę, w zależności od materiału i procesu. Nie oznacza to, że każda grubość wykorzystuje tę samą konfigurację sprzętu.
Ⅹ. Typowe zastosowania obróbki cieplnej
Nagrzewanie indukcyjne blachy stalowej może zapewnić etap ogrzewania dla różnych procesów termicznych.
Typowe wskazówki dotyczące stosowania obejmują:
•Wyżarzanie
•Hartowanie
•Hartowanie
•Niebiesko
•Obróbka roztworem stali nierdzewnej
•Ogrzewanie związane z powłoką
Procesy te wymagają różnych temperatur, warunki ogrzewania i urządzenia końcowe.
Na przykład, A utwardzania proces wymaga innego kompletnego układu produkcyjnego niż a odpuszczanie lub proces związany z powlekaniem, nawet jeśli w obu przypadkach zastosowano ogrzewanie indukcyjne.
Dlatego też system grzewczy jest konfigurowany w oparciu o proces, a nie traktuje te zastosowania jako wymienne receptury operacyjne.
Ⅺ. Jak wybrać konfigurację ogrzewania z blachy stalowej
Prawidłowa konfiguracja zależy od tego, jak płyta ma być podgrzewana i obsługiwana podczas produkcji.
Projekt zbudowany wokół określonego cyklu grzewczego może wykorzystywać stosunkowo kompaktowy system grzewczy, taki jak 60 Konfiguracja kW pokazana na tej stronie.
Produkcja ciągła może wymagać transportu rolkowego, koordynacja prędkości linii, pomiar temperatury i integracja z innymi urządzeniami.
Do wstępnej oceny, dostarczać:
| Informacje o przedmiocie obrabianym | Informacje o procesie |
|---|---|
| • Materiał i gatunek • Grubość • Szerokość • Długość • Waga, tam, gdzie ma to zastosowanie • Rysunek lub zdjęcie |
• Wymagany proces ogrzewania • Temperatura docelowa • Cykl ogrzewania lub prędkość linii • Tempo produkcji • Produkcja ciągła lub nieciągła • Istniejące wydobycie / sprzęt dolny |
Jeśli kilka specyfikacji płyt będzie działać na tym samym sprzęcie, wyślij pełny zakres rozmiarów.
Pomaga to określić wymaganą moc indukcyjną, rozmieszczenie cewek indukcyjnych i sposób postępowania z materiałem.
Ⅻ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
W jaki sposób wybierana jest wymagana moc indukcyjna?
Mocy nie można wybrać na podstawie samej grubości blachy. Materiał, grubość, szerokość, docelowa temperatura, czas nagrzewania lub prędkość linii i szybkość produkcji wpływają na wymagania.
Czy jeden system może podgrzewać różne rozmiary blach stalowych??
Prawdopodobnie. Zakres użytkowy zależy od wymiarów płyty i zapotrzebowania na ciepło. Znaczące zmiany mogą wymagać innych cewek lub ustawień procesu.
W jaki sposób kontrolowane jest nagrzewanie na całej grubości?
Na wynik ogrzewania wpływa moc, częstotliwość, czas nagrzewania, właściwości materiału i wymiary płyt. Pomiar temperatury można zintegrować z odpowiednimi systemami, podczas gdy wymagany stan termiczny jest określany przez proces.
Czy system ogrzewania indukcyjnego z blachy stalowej można zintegrować z istniejącą linią produkcyjną??
Tak, gdzie odpowiednie są interfejsy mechaniczne i elektryczne. Dostępna przestrzeń, wysokość przenośnika, Podczas projektowania projektu należy sprawdzić prędkość produkcji i sygnały sterujące.
ⅩⅢ. Prześlij nam swoje wymagania dotyczące ogrzewania blachy stalowej
Zacznij od płyty i wymaganego procesu, zamiast wybierać najpierw moc znamionową.
Proszę o przesłanie:
Materiał + Grubość + Szerokość + Długość + Temperatura docelowa + Proces ogrzewania + Cykl ogrzewania / Szybkość linii + Szybkość produkcji + Rysunek lub zdjęcie
KOTRON może następnie ocenić zasilanie indukcyjne, częstotliwość robocza, cewkę indukcyjną i układ do transportu materiałów dla projektu.