Máquina de calentamiento por inducción de placa de acero
Ⅰ. Placa de acero mediante calentamiento en producción real
Los dos vídeos de esta página muestran dos proyectos separados de calentamiento continuo de placas de acero con diferentes diseños de equipos..
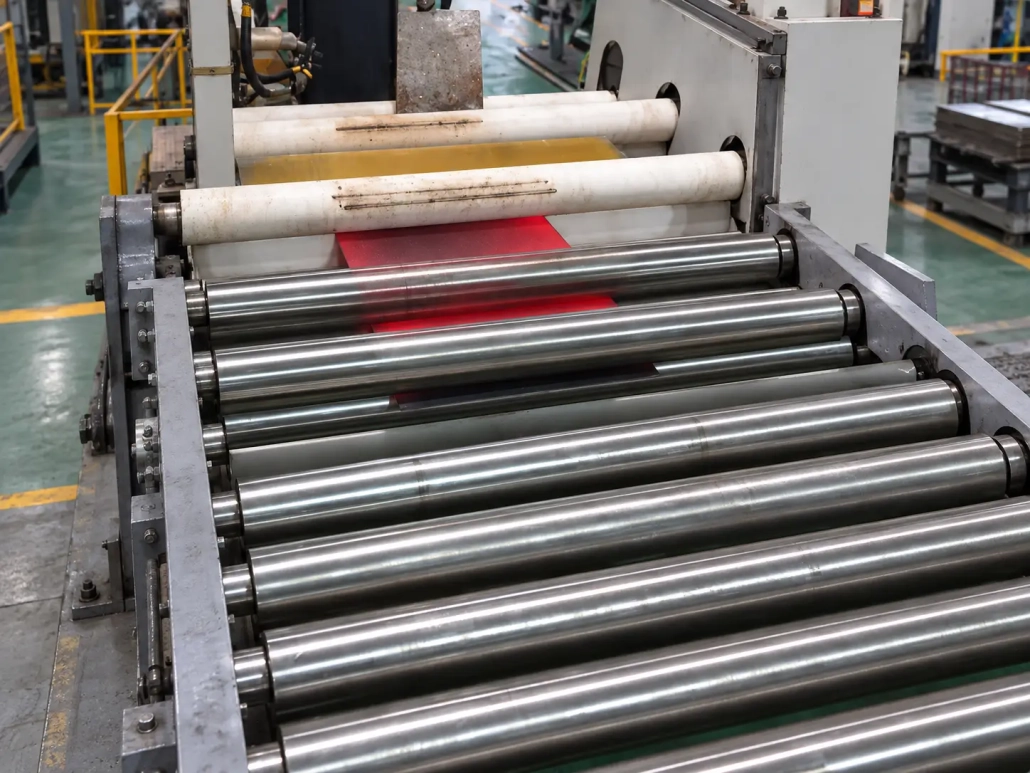
Línea de calentamiento con transportador de rodillos continuo
Una placa de acero calentada se mueve a través del equipo sobre un transportador de rodillos.. La placa permanece en movimiento durante la producción., por lo que la velocidad de transporte se convierte en parte del proceso de calentamiento.
Para este tipo de línea, dimensiones de la placa, potencia de calefacción disponible, La longitud efectiva de calentamiento y la velocidad de la línea deben considerarse juntas..
60 Sistema de calentamiento continuo de placa de acero en kW
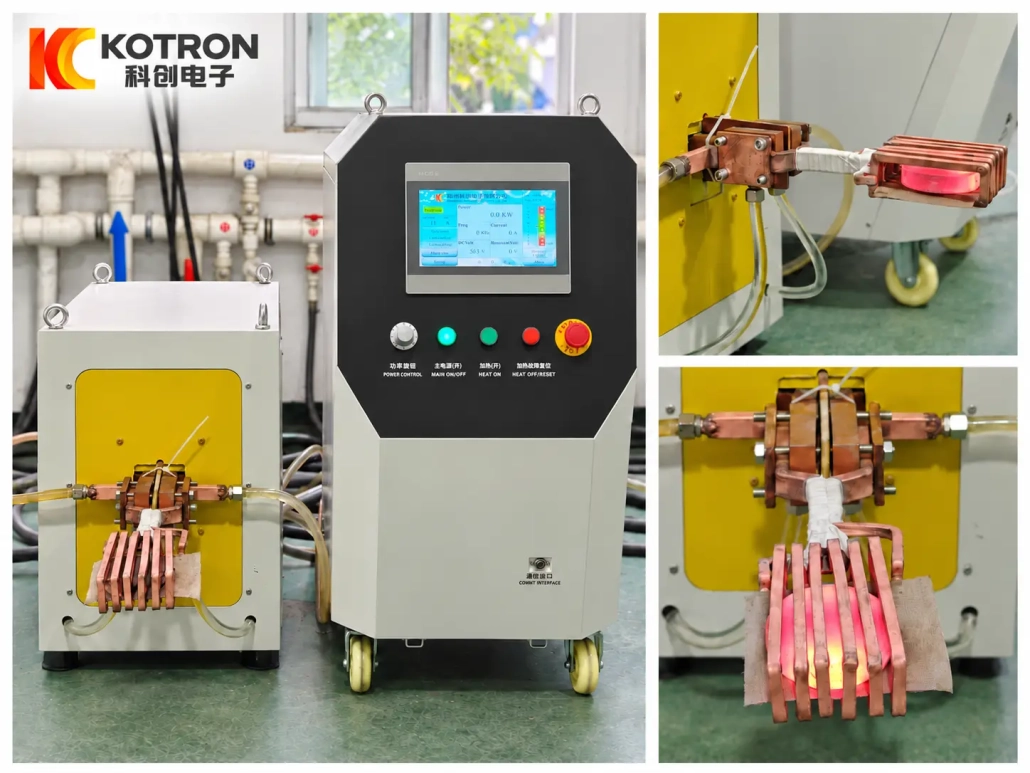
Este proyecto separado utiliza un 60 Sistema de calentamiento por inducción en kW. con unidad de potencia/control propia y disposición de inductores adaptada.
El 60 La clasificación de kW es una configuración de proyecto real. No debe considerarse como una recomendación general para un espesor de placa en particular porque el requisito de calentamiento real también depende del material., ancho, temperatura objetivo y ciclo de calentamiento.
Ⅱ. ¿Qué es la inducción de placas de acero mediante calentamiento??
La placa de acero mediante calentamiento tiene como objetivo desarrollar la condición térmica requerida a través del espesor de la placa en lugar de calentar solo una región superficial poco profunda..
Calentamiento por inducción Genera calor directamente en material conductor de electricidad.. La distribución de temperatura resultante depende de varios factores., incluida la frecuencia de funcionamiento, Tiempo de calentamiento, propiedades del material, Dimensiones de la placa y diseño del inductor..
Una superficie al rojo vivo por sí sola no confirma que se haya alcanzado la condición de temperatura requerida en todo el espesor..
Por esta razón, La selección del equipo debe comenzar desde el proceso posterior real y las condiciones de temperatura que requiere..
A medida que aumenta el espesor de la placa, la relación entre la temperatura de la superficie, La temperatura interna y el tiempo de calentamiento disponible son cada vez más importantes..
Ⅲ. Qué determina el resultado del calentamiento continuo?
La potencia nominal es sólo una parte del proceso.
Las principales entradas son:
Material + Espesor + Ancho + Temperatura objetivo + Ciclo de calentamiento o velocidad de línea + Proceso
El espesor afecta cómo se desarrolla la temperatura a través de la placa..
El ancho afecta el área total de calentamiento y la disposición del inductor..
El material cambia la respuesta eléctrica y térmica de la pieza de trabajo..
La temperatura objetivo proviene del siguiente proceso.
El método de producción determina si el sistema de calefacción se evalúa principalmente en torno a un ciclo de calefacción fijo o en torno a una velocidad de línea continua..
Por lo tanto, dos placas con espesor similar pueden requerir equipos muy diferentes..
Un plato más ancho, una temperatura objetivo más alta o una tasa de producción más rápida pueden cambiar el requisito de calefacción.
Ⅳ. Distribución de temperatura a través de la placa
Para placa de acero mediante calentamiento, La temperatura debe considerarse en más de una dirección..
A través del espesor
La temperatura de la superficie no siempre representa la temperatura más profunda dentro de la placa..
La condición térmica requerida a través del espesor depende del siguiente proceso. Las placas más gruesas generalmente requieren más atención a la frecuencia de operación., tiempo de calentamiento y potencia disponible.
A lo largo del ancho de la placa
Es posible que el centro y los bordes de la placa no se calienten de manera idéntica..
Geometría del inductor, El ancho de la placa y la posición de la pieza influyen en la distribución de temperatura en toda el área de trabajo.
Por lo tanto, la disposición de calefacción debe coincidir con el ancho real de la placa..
A lo largo de la dirección de viaje
Esto resulta especialmente importante en una línea transportadora de rodillos continua..
Los cambios en la velocidad de transporte o las condiciones de calentamiento pueden afectar la temperatura del material que sale de la sección de calentamiento..
El movimiento estable y las condiciones de calentamiento repetibles ayudan a mantener una producción constante.
Ⅴ. Diseño de inductores para calentamiento de placas de acero
El inductor está diseñado alrededor de la placa y del área de calentamiento requerida.. No existe una bobina de placa de acero universal adecuada para cada proyecto.
Los factores importantes incluyen:
•Espesor de la placa
•Ancho de la placa
•Material
•Área calentada requerida
•Posición de la pieza de trabajo
•Temperatura objetivo
•Ciclo de calentamiento
•Producción continua o discontinua
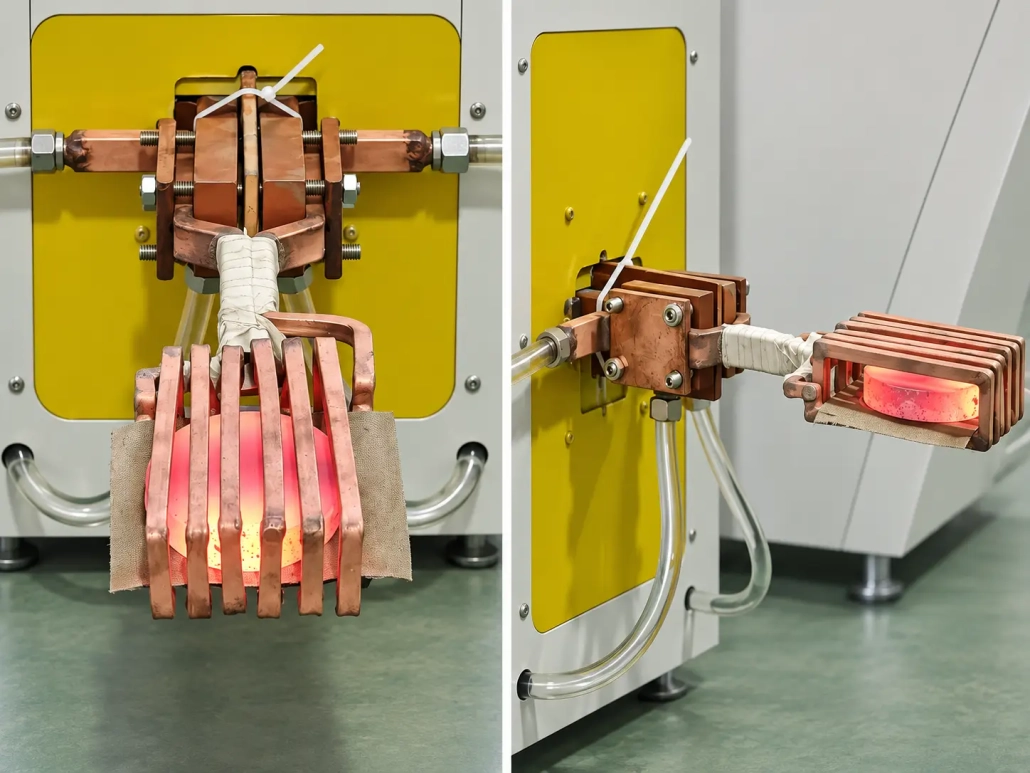
60 kW Proyecto Inductor
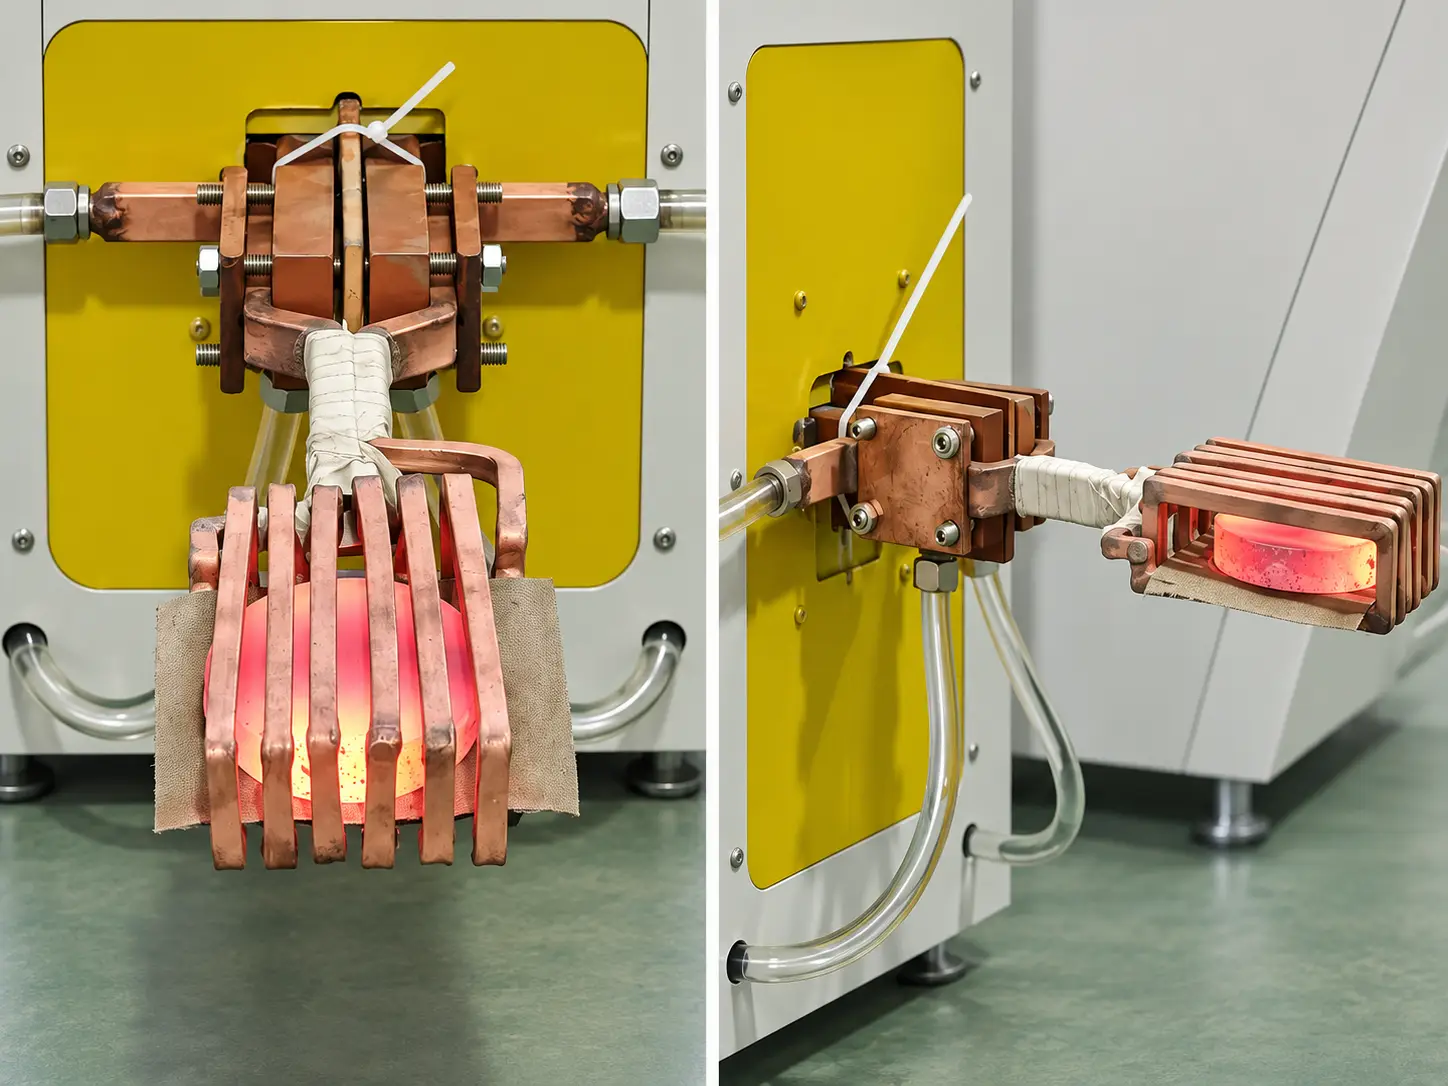
El primer plano muestra el inductor utilizado en el 60 Proyecto de calentamiento continuo de placa de acero en kW. mostrado en esta página.
Su geometría se adapta a la pieza de trabajo y a la disposición de calefacción de ese proyecto..
La imagen no debe tratarse como un diseño de bobina de placa de acero universal.. Un cambio en las dimensiones de la placa., El área de calentamiento o el método de producción pueden requerir un inductor diferente..
El 60 El sistema kW y la línea continua de rodillos son proyectos separados, por lo que sus estructuras de calentamiento por inducción no necesitan tener el mismo aspecto.
Ⅵ. 60 Sistema de calentamiento continuo de placa de acero en kW
El 60 El proyecto kW proporciona un ejemplo de un sistema de calefacción de placa de acero construido alrededor de una unidad de control/potencia dedicada y una sección de carga coincidente..
El sistema fotografiado incluye el equipo de control/potencia de inducción junto con el correspondiente conjunto de carga e inductor..
La información disponible del proyecto confirma la 60 potencia nominal en kW y su uso para placas de acero mediante calentamiento..
Espesor de la placa, ancho, No se han proporcionado la temperatura objetivo y el ciclo de producción para este proyecto específico., por lo que estos valores no deben inferirse de la fotografía.
El sistema demuestra principalmente que la placa de acero mediante calentamiento no requiere la misma disposición mecánica que una línea transportadora continua..
Ⅶ. Línea de calentamiento con transportador de rodillos continuo
Para producción continua, La placa de acero se puede mover a través de la sección de calentamiento sobre rodillos..
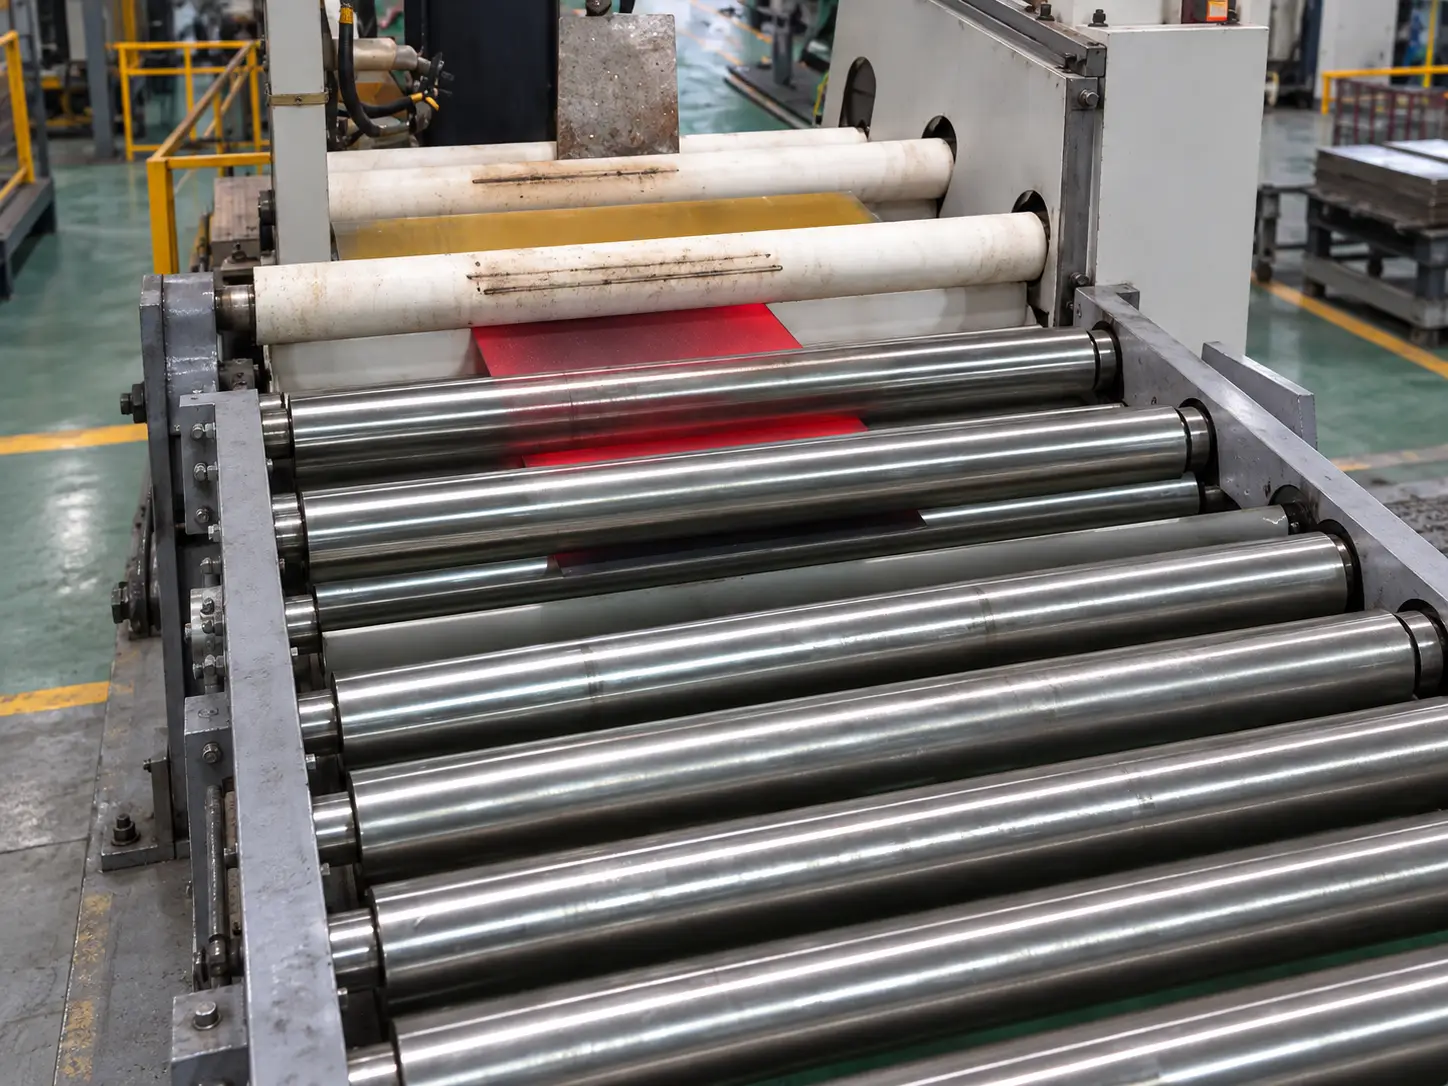
Una relación de producción típica es:
Alimentación → Transporte → Calentamiento por inducción → Medición de temperatura → Proceso posterior
La diferencia clave es que La velocidad de la línea se convierte en parte de la condición de calentamiento..
Una placa más rápida pasa menos tiempo en el área de calentamiento efectiva. Una velocidad más lenta aumenta el tiempo de calentamiento disponible..
La disposición de los rodillos y la velocidad de transporte se adaptan a las dimensiones de las placas., peso y tasa de producción.
La sección de calentamiento por inducción también se puede integrar con otros equipos cuando el diseño mecánico y las interfaces de control son adecuados..
Ⅷ. Medición de temperatura y control de procesos
El calentamiento continuo de placas de acero puede equiparse con medición de temperatura por infrarrojos sin contacto y control basado en PLC..
La información de temperatura se puede coordinar con la potencia de calefacción y las condiciones de transporte en lugar de tratarse como una medición completamente separada..
Para aplicable configuraciones de bucle cerrado, La precisión del control de temperatura indicada puede alcanzar 0.5%.
Las configuraciones de línea automática pueden utilizar un Sistema de control basado en PLC Siemens. Las funciones disponibles pueden incluir:
•Ajustes del tiempo de calentamiento
•Programas de temperatura segmentados
•Manteniendo el control
•Límites de temperatura superior e inferior
•Funciones de alarma
•Registro de datos de proceso
RS485, La comunicación RS422 y MODBUS está disponible cuando sea necesario.
El paquete de control se selecciona según el proyecto.. Un sistema de calefacción básico y una línea continua totalmente integrada no necesitan necesariamente las mismas funciones de monitorización..
IX.. Configuraciones de potencia de inducción disponibles
Las configuraciones de fuente de alimentación disponibles para calentamiento de placas y productos planos relacionados incluyen:
| Modelo | Potencia nominal | Frecuencia |
|---|---|---|
| XG-30 | 30 kW | 20-40 kHz |
| XG-60 | 60 kW | 20-40 kHz |
| XZG-80SCZ | 80 kW | 1–50 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
| XZG-200SCN | 200 kW | 5–20 kHz |
El XG-60 / 60 configuración de kW está representado por el proyecto de placa de acero real que se muestra arriba.
Estos modelos no son una tabla de selección fija de espesor-potencia..
Final potencia y la frecuencia de funcionamiento dependen del material de la placa, espesor, ancho, temperatura objetivo, tiempo de calentamiento disponible y tasa de producción.
La gama más amplia de equipos de calentamiento de placas y tiras incluye aplicaciones desde aproximadamente 0.5 mm de espesor hacia arriba, dependiendo del material y proceso. Esto no significa que todos los espesores utilicen la misma configuración de equipo..
X.. Aplicaciones típicas de procesamiento térmico
El calentamiento por inducción de placas de acero puede proporcionar la etapa de calentamiento para diferentes procesos térmicos..
Las instrucciones de aplicación típicas incluyen:
•Recocido
•El temple
•Temple
•Añil
•Tratamiento de solución de acero inoxidable.
•Calentamiento relacionado con el recubrimiento
Estos procesos requieren diferentes temperaturas., condiciones de calefacción y equipos posteriores.
Por ejemplo, una endurecimiento proceso requiere un arreglo de producción completo diferente de un templado o proceso relacionado con el recubrimiento, incluso si se utiliza calentamiento por inducción en ambos.
Por lo tanto, el sistema de calefacción se configura en torno al proceso en lugar de tratar estas aplicaciones como recetas operativas intercambiables..
Ⅺ. Cómo seleccionar una configuración de calentamiento de placa de acero
La configuración correcta depende de cómo se debe calentar y manipular la placa en producción..
Un proyecto construido alrededor de un ciclo de calefacción definido puede utilizar un sistema de calefacción relativamente compacto como el 60 Configuración de kW mostrada en esta página.
La producción continua puede requerir un transporte por rodillos., coordinación de velocidad de línea, Medición de temperatura e integración con otros equipos..
Para evaluación inicial, proporcionar:
| Información de la pieza de trabajo | Información del proceso |
|---|---|
| • Material y calidad • Espesor • Ancho • Longitud • Peso, cuando sea relevante • Dibujo o fotografía |
• Proceso de calentamiento requerido • Temperatura objetivo • Ciclo de calentamiento o velocidad de línea • Tasa de producción • Producción continua o discontinua • Existente aguas arriba / equipo aguas abajo |
Si varias especificaciones de placa se ejecutarán en el mismo equipo, enviar el rango de tallas completo.
Esto ayuda a determinar la potencia de inducción requerida., Disposición del inductor y método de manipulación de materiales..
Ⅻ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Cómo se selecciona la potencia de inducción requerida??
La potencia no se puede seleccionar únicamente a partir del espesor de la placa.. Material, espesor, ancho, temperatura objetivo, El tiempo de calentamiento o la velocidad de la línea y la tasa de producción afectan el requisito..
¿Puede un sistema calentar diferentes tamaños de placas de acero??
Probablemente. El rango utilizable depende de las dimensiones de la placa y de los requisitos de calefacción.. Los cambios significativos pueden requerir diferentes inductores o configuraciones de proceso..
¿Cómo se controla el calentamiento de espesor total??
El resultado del calentamiento está influenciado por la potencia., frecuencia, Tiempo de calentamiento, Propiedades del material y dimensiones de la placa.. La medición de temperatura se puede integrar en los sistemas aplicables., mientras que la condición térmica requerida está determinada por el proceso.
¿Se puede integrar un sistema de calentamiento por inducción de placas de acero en una línea de producción existente??
Sí, donde las interfaces mecánicas y eléctricas son adecuadas. Espacio disponible, altura del transportador, La velocidad de producción y las señales de control deben revisarse durante el diseño del proyecto..
ⅩⅢ. Envíenos su requisito de calefacción de placa de acero
Comience con la placa y el proceso requerido en lugar de seleccionar primero una potencia nominal.
Por favor envíe:
Material + Espesor + Ancho + Longitud + Temperatura objetivo + Proceso de calentamiento + Ciclo de calentamiento / Velocidad de línea + Tasa de producción + Dibujo o foto
KOTRON puede entonces evaluar la fuente de alimentación por inducción., frecuencia de operación, Disposición del inductor y manejo de materiales para el proyecto..