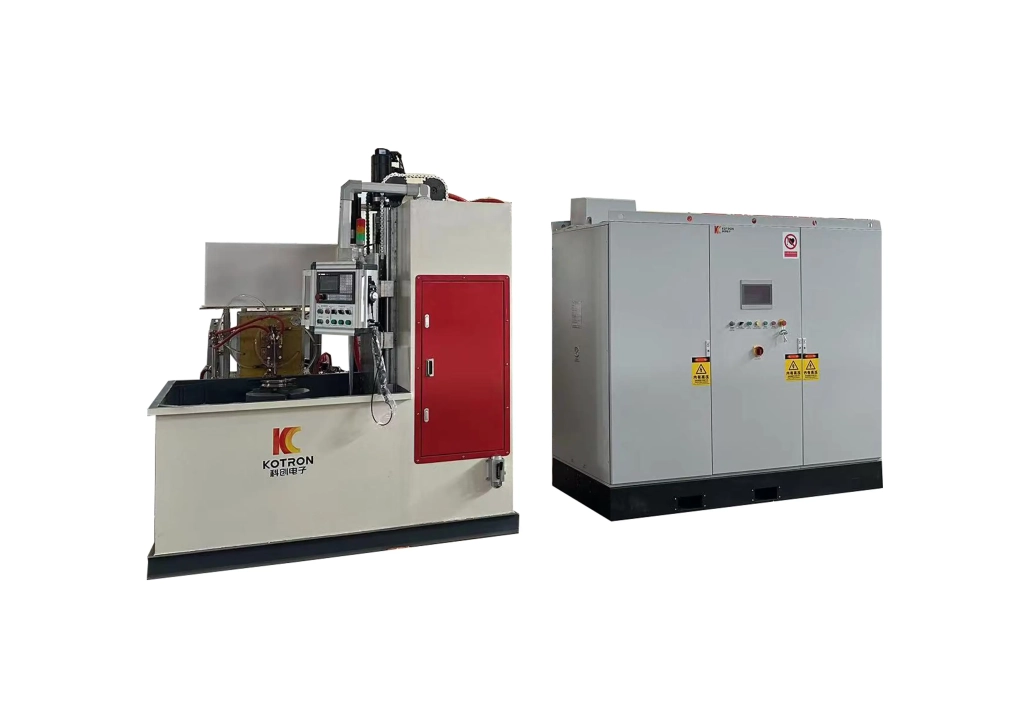
Geneigte vertikale Laufbahn-CNC-Abschreckmaschine
I. Warum das Härten großer Laufbahnen eine andere Maschine erfordert
Im Gegensatz zu Wellen oder Zahnrädern, Großwälzlager kombinieren einen großen Durchmesser mit relativ schmalen Laufbahnen. Beim Induktionshärten, Das Werkstück muss sich reibungslos drehen, während die Induktionsspule einen gleichmäßigen Spalt entlang der gesamten Laufbahn aufrechterhält. Jegliche Instabilität im Support, Drehung, oder Spulenposition kann zu ungleichmäßiger Erwärmung und inkonsistenter Aushärtung führen.
Die Maschine ist auf diese Prozessanforderungen ausgelegt und nicht nur auf eine Vergrößerung der Maschinengröße. Jede wichtige Komponente, vom geneigten Rahmen bis zum Rollenstütz- und Führungssystem, soll die Prozessstabilität während des gesamten Scanzyklus verbessern.
II.Warum eine um 70° geneigte Struktur verwenden??
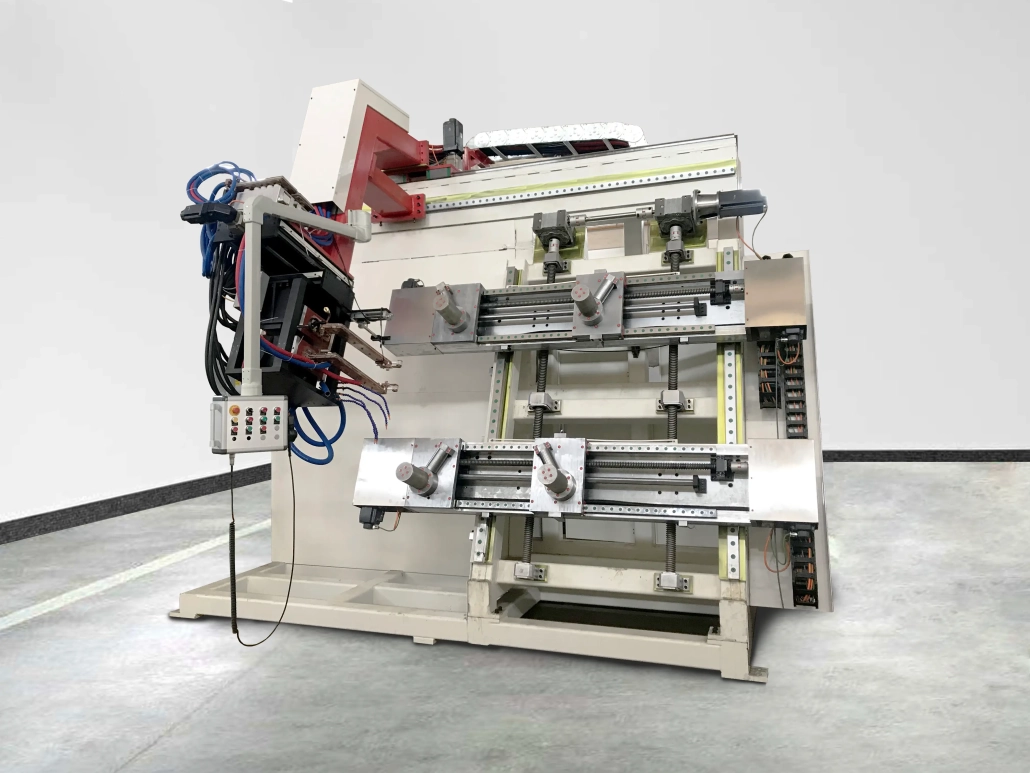
Das Werkstück wird nicht horizontal, sondern in einer Neigung von ca. 70° positioniert.
Diese Anordnung sorgt dafür, dass die Laufbahn durch die Schwerkraft fest an den Stützrollen anliegt, Verbesserung der radialen Positionierungsgenauigkeit während der Drehung. Die geneigte Anordnung bietet außerdem einen besseren Zugang zur Induktionsspule und zum Abschrecksystem und ermöglicht gleichzeitig ein effizienteres Abfließen der Kühlflüssigkeit nach dem Sprühen.
Für große Großwälzlager, Diese Konfiguration trägt dazu bei, stabile Verarbeitungsbedingungen aufrechtzuerhalten, ohne dass eine übermäßige Klemmkraft erforderlich ist.
III.Wie die Maschine funktioniert
- Das Lager wird auf das Zweiträger-Vierrollen-Stützsystem geladen.
- Ober- und Unterbalken passen sich automatisch dem Werkstückdurchmesser an.
- Servoangetriebene Rollen drehen das Lager mit der programmierten Geschwindigkeit.
- Der schwimmende Induktionskopf folgt automatisch der Laufbahn sowohl in radialer als auch in axialer Richtung.
- Während des Scannens werden kontinuierlich Induktionserwärmung und Sprühabschreckung durchgeführt.
- Prozessparameter werden für zukünftige Produktionschargen erfasst.
IV. Wichtige Designmerkmale
1.Dual-Beam-Vier-Rollen-Unterstützung
Große Lager benötigen während des gesamten Härtezyklus eine stabile Unterstützung. Die Maschine verwendet vier Stützrollen, die auf synchronisierten Ober- und Unterbalken montiert sind, um das Werkstück während der Drehung zentriert zu halten.
Durch die einstellbare Rollenanordnung ist die Anpassung an unterschiedliche Lagerdurchmesser möglich, ohne dass die Grundstruktur des Lagers verändert werden muss.
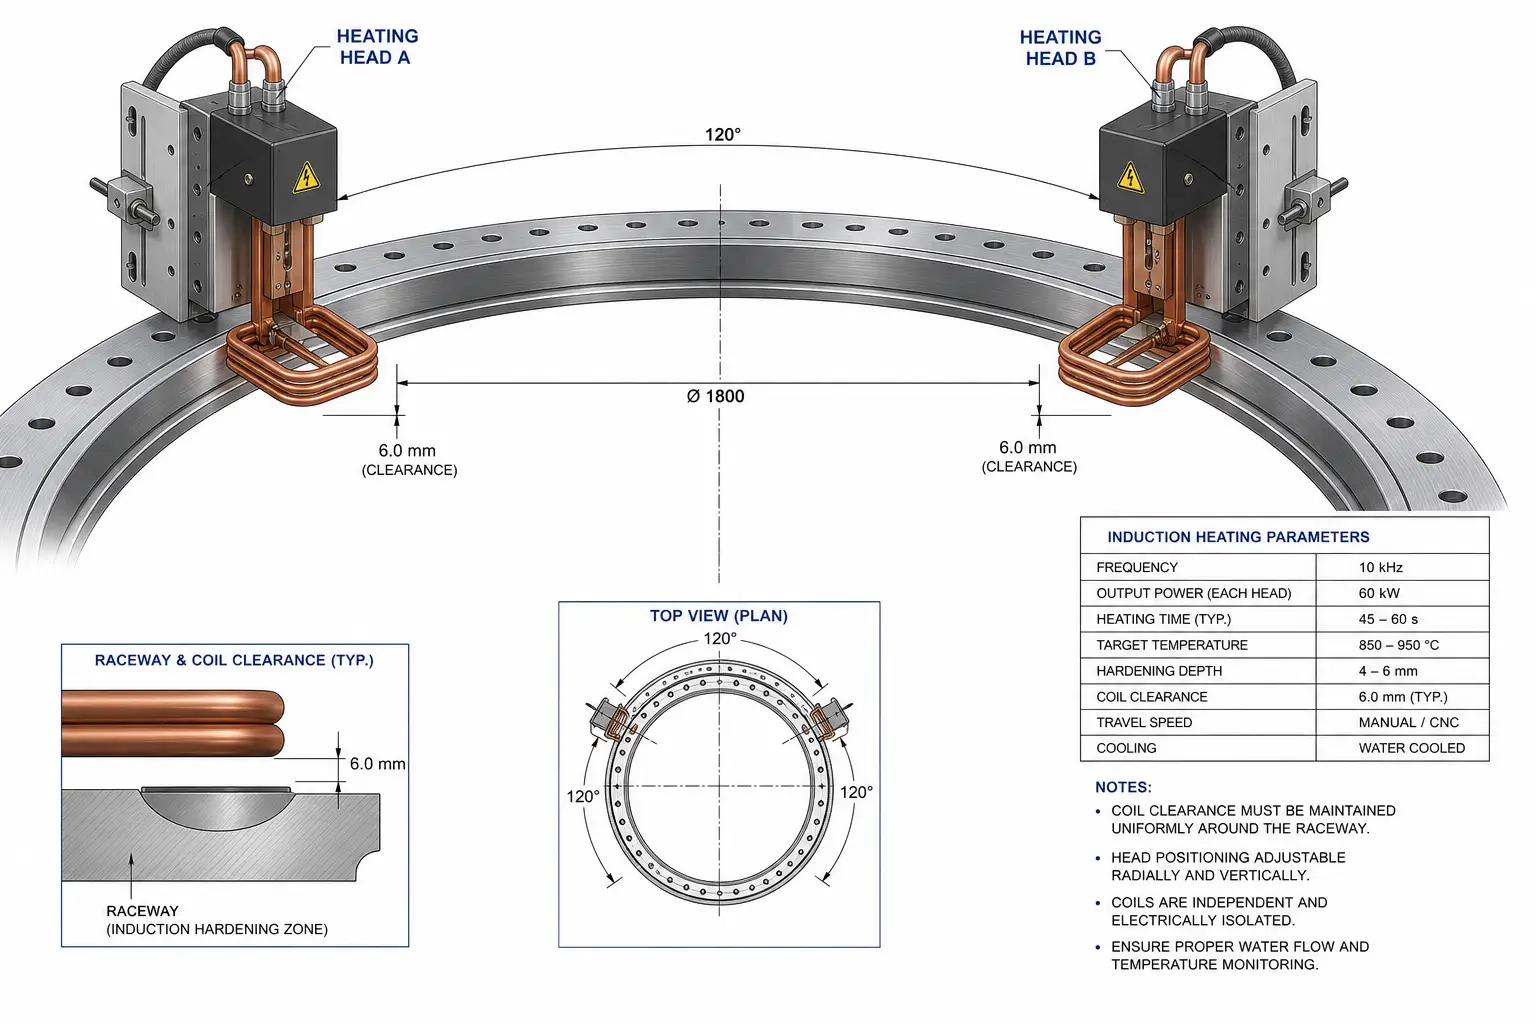
2.Doppelte Induktionsheizköpfe
Die Maschine kann mit zwei Induktionsheizköpfen ausgestattet werden, die entweder gleichzeitig oder abwechselnd arbeiten.
Der gleichzeitige Betrieb hilft, die Zykluszeit zu verkürzen, während der alternative Betrieb eine größere Flexibilität für unterschiedliche Laufbahnkonfigurationen und Produktionspläne bietet.
3.Automatisches Raceway-Tracking
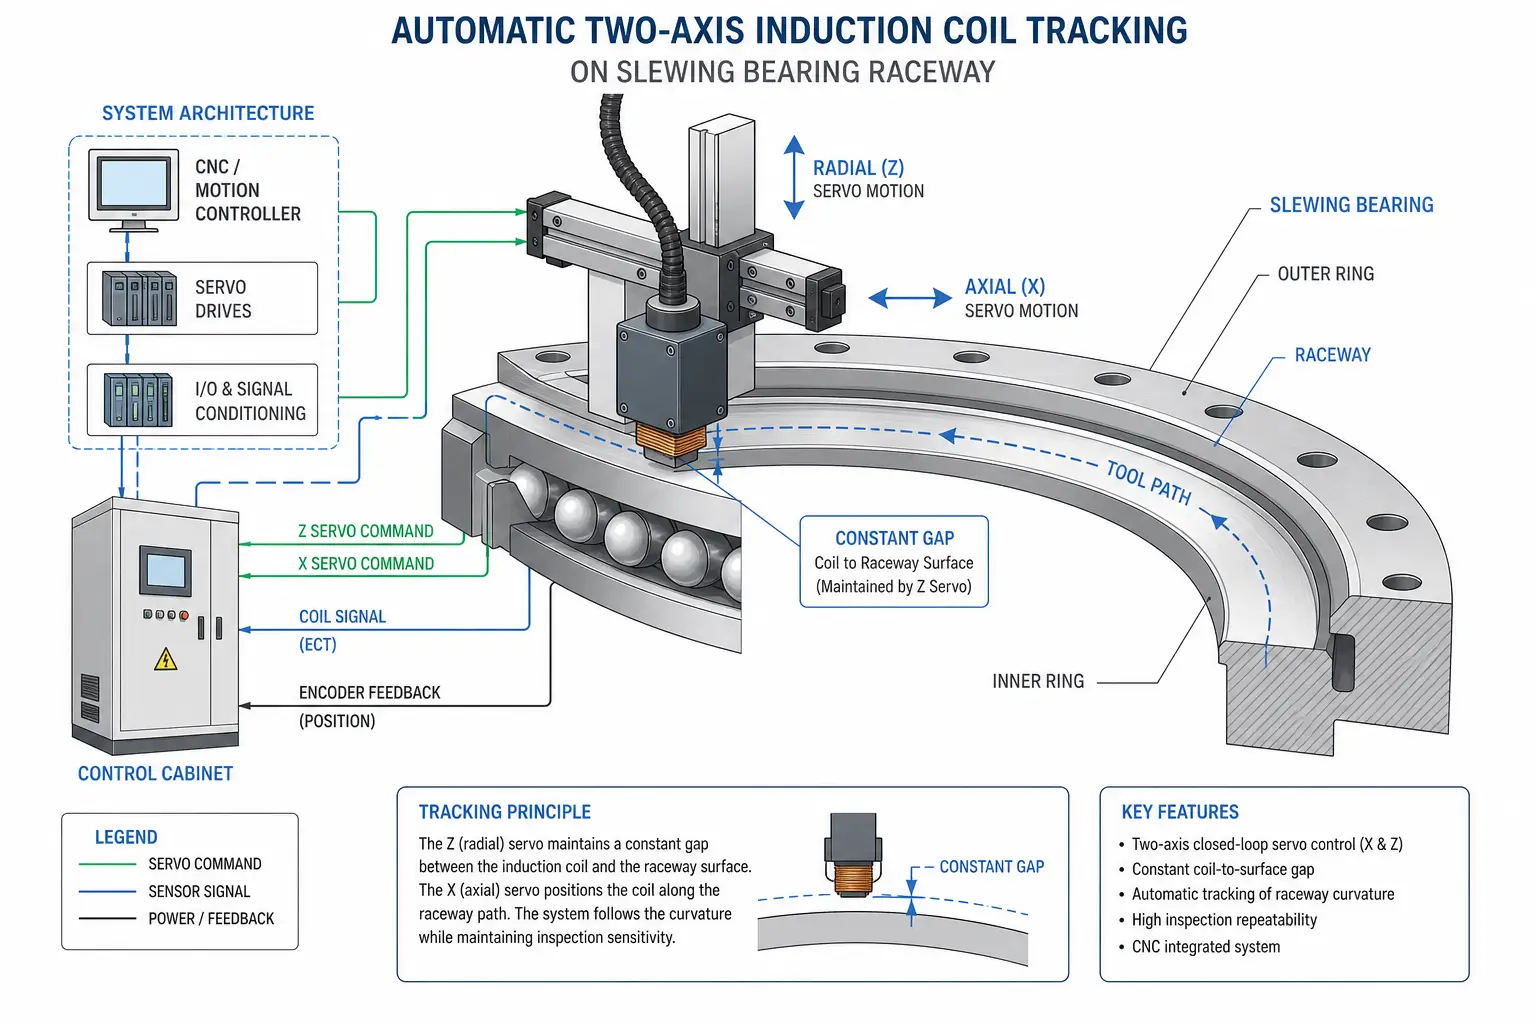
Die Induktionsspule ist auf einem schwimmenden Mechanismus montiert, der mit servogesteuerten Querschlitten kombiniert ist.
Während des Scannens, Das System gleicht kleine Maßabweichungen automatisch aus, Aufrechterhaltung eines gleichmäßigen Abstands zwischen Spule und Werkstück und Verbesserung der Gleichmäßigkeit der Erwärmung.
4.CNC-Bewegungssteuerung
Die Maschinenbewegung wird durch das CNC-System Siemens 840DSL koordiniert.
Werkstückdrehung, Induktionskopfbewegung, Scan-Geschwindigkeit, und Positionierung werden von einer einzigen Steuerungsplattform aus verwaltet. Sobald der Prozess optimiert wurde, Produktionsparameter können gespeichert und zur wiederholten Fertigung abgerufen werden.
5.Flexible Kühlanschlüsse
Der Kühlkreislauf erfolgt über externe Rohrleitungen mit Schnellkupplungen, Vereinfachung der Wartung und Reduzierung der Ausfallzeiten bei routinemäßiger Wartung oder beim Austausch der Induktionsspule.
V. Den Prozess stabil halten
Eine stabile Induktionshärtung hängt nicht nur von einer genauen Positionierung ab. Die Maschine überwacht kontinuierlich die Betriebsbedingungen während des gesamten Produktionszyklus.
Ein Encoder überprüft die Werkstückdrehung, um sicherzustellen, dass die programmierte Geschwindigkeit eingehalten wird. Wenn sich die Rotation unerwartet verlangsamt, Die Heizung stoppt automatisch, um eine lokale Überhitzung zu verhindern.
Eine spezielle Schutzschaltung überwacht den Kontakt zwischen der Induktionsspule und dem Werkstück. Wenn es zu einer versehentlichen Kollision kommt, Die Stromversorgung wird sofort unterbrochen, um sowohl die Spule als auch die Komponente zu schützen.
Spannung und Strom werden ebenfalls kontinuierlich überwacht. Jeder anormale elektrische Zustand löst einen Alarm aus und unterbricht den Härtungsprozess sicher.
VI.Prozessüberwachung und Qualitätskontrolle
Eine optionale Prozessüberwachungssoftware erfasst wichtige Produktionsdaten, inklusive Strom, Spannung, Strom, Frequenz, Erwärmungstemperatur, Kühlwasserbedingungen, und Abschreckflüssigkeitsstatus.
Referenzprozesskurven von qualifizierten Teilen können im System gespeichert und mit zukünftigen Produktionsläufen verglichen werden. Dadurch können Bediener Prozessabweichungen schnell erkennen und gleichzeitig die Produktionskonsistenz und die Produktrückverfolgbarkeit verbessern.
VII. Typische Anwendungen
Die Maschine eignet sich zum Induktionshärten verschiedener großer ringförmiger Bauteile, einschließlich:
- Großwälzlager für Bagger
- Gier- und Pitchlager für Windkraftanlagen
- Krandrehlager
- Lager für Hafenmaschinen
- Lager für schwere Baumaschinen
- Große industrielle Drehtischlager
VIII.Häufig gestellte Fragen
1.Welche Großwälzlagergröße kann diese Maschine verarbeiten??
Die Standardkonfiguration unterstützt Laufbahndurchmesser von Ø1000 mm bis Ø3000 mm. Für größere Werkstücke stehen maßgeschneiderte Lösungen zur Verfügung.
2.Warum wird eine geneigte vertikale Struktur zur Laufbahnhärtung verwendet??
Die geneigte Struktur verbessert die Stabilität der Werkstückauflage und bietet einen besseren Zugang für die Induktionserwärmung und das Abschrecken während des Laufbahnscannens.
3.Kann die Maschine die Laufbahnposition automatisch verfolgen??
Ja. Das servogesteuerte Trackingsystem passt die Position des Induktionskopfes in radialer und axialer Richtung an, um einen stabilen Heizspalt aufrechtzuerhalten.
4.Kann die Maschine an unterschiedliche Produktionsanforderungen angepasst werden??
Ja. Die Maschinenkonfiguration kann je nach Lagerabmessungen angepasst werden, Anforderungen an die Einhärtetiefe, Produktionskapazität, und Automatisierungsgrad.