Máquina de aquecimento por indução de placa de aço
Ⅰ. Placa de aço por aquecimento em produção real
Os dois vídeos nesta página mostram dois projetos separados de aquecimento direto de placas de aço com diferentes layouts de equipamentos.
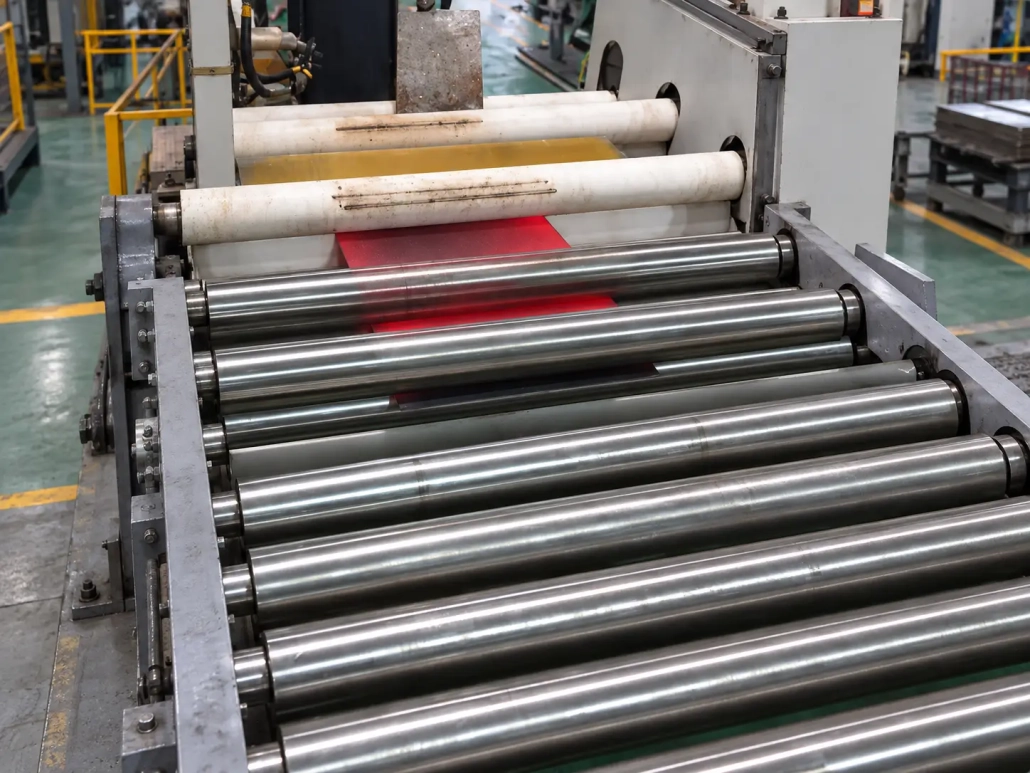
Linha de aquecimento de transportador de rolo contínuo
Uma placa de aço aquecida se move através do equipamento em uma esteira rolante. A placa permanece em movimento durante a produção, então a velocidade de transporte se torna parte do processo de aquecimento.
Para este tipo de linha, dimensões da placa, potência de aquecimento disponível, o comprimento efetivo de aquecimento e a velocidade da linha devem ser considerados em conjunto.
60 Sistema de aquecimento direto de placa de aço kW
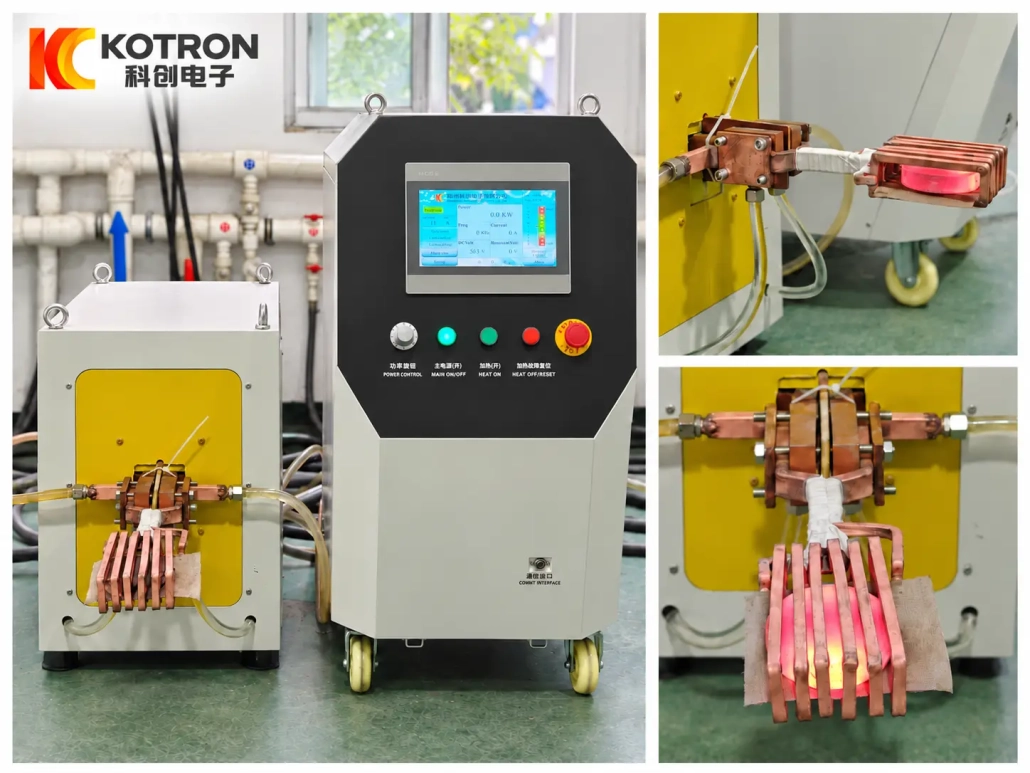
Este projeto separado usa um 60 sistema de aquecimento por indução kW com sua própria unidade de potência/controle e arranjo de indutores correspondente.
O 60 A classificação em kW é uma configuração real do projeto. Não deve ser tratado como uma recomendação geral para uma espessura de placa específica porque a necessidade real de aquecimento também depende do material., largura, temperatura alvo e ciclo de aquecimento.
Ⅱ. O que é indução de placa de aço por aquecimento?
A placa de aço através do aquecimento destina-se a desenvolver a condição térmica necessária através da espessura da placa, em vez de aquecer apenas uma região superficial da superfície..
Aquecimento por indução gera calor diretamente em material eletricamente condutor. A distribuição de temperatura resultante depende de vários fatores, incluindo frequência de operação, tempo de aquecimento, propriedades do material, dimensões da placa e design do indutor.
Uma superfície em brasa por si só não confirma que a condição de temperatura de espessura necessária foi atingida.
Por esta razão, a seleção do equipamento deve começar a partir do processo real a jusante e da condição de temperatura necessária.
À medida que a espessura da placa aumenta, a relação entre a temperatura da superfície, a temperatura interna e o tempo de aquecimento disponível tornam-se cada vez mais importantes.
Ⅲ. O que determina o resultado do aquecimento direto?
A classificação de potência é apenas uma parte do processo.
As principais entradas são:
Material + Grossura + Largura + Temperatura alvo + Ciclo de aquecimento ou velocidade da linha + Processo
A espessura afeta como a temperatura se desenvolve através da placa.
A largura afeta a área total de aquecimento e a disposição do indutor.
O material altera a resposta elétrica e térmica da peça de trabalho.
A temperatura alvo vem do seguinte processo.
O método de produção determina se o sistema de aquecimento é avaliado principalmente em torno de um ciclo de aquecimento fixo ou em torno da velocidade contínua da linha.
Duas placas com espessura semelhante podem, portanto, exigir equipamentos muito diferentes.
Uma placa mais larga, uma temperatura alvo mais alta ou uma taxa de produção mais rápida podem alterar a necessidade de aquecimento.
Ⅳ. Distribuição de temperatura através da placa
Para chapa de aço por aquecimento, a temperatura deve ser considerada em mais de uma direção.
Através da Espessura
A temperatura da superfície nem sempre representa a temperatura mais profunda no interior da placa.
A condição térmica necessária através da espessura depende do seguinte processo. Placas mais espessas geralmente requerem mais atenção à frequência operacional, tempo de aquecimento e potência disponível.
Através da largura da placa
O centro e as bordas da placa podem não aquecer de forma idêntica.
Geometria do indutor, a largura da placa e a posição da peça influenciam o distribuição de temperatura em toda a área de trabalho.
O arranjo de aquecimento, portanto, precisa corresponder à largura real da placa.
Ao longo da direção da viagem
Isto se torna especialmente importante em uma linha contínua de transportadores de rolos.
Mudanças na velocidade de transporte ou nas condições de aquecimento podem afetar a temperatura do material que sai da seção de aquecimento.
Movimento estável e condições de aquecimento repetíveis ajudam a manter uma produção consistente.
Ⅴ. Projeto de indutor para aquecimento de placa de aço
O indutor é projetado em torno da placa e da área de aquecimento necessária. Não existe uma bobina de chapa de aço universal adequada para todos os projetos.
Fatores importantes incluem:
•Espessura da placa
•Largura da placa
•Material
•Área aquecida necessária
•Posição da peça
•Temperatura alvo
•Ciclo de aquecimento
•Produção contínua ou não contínua
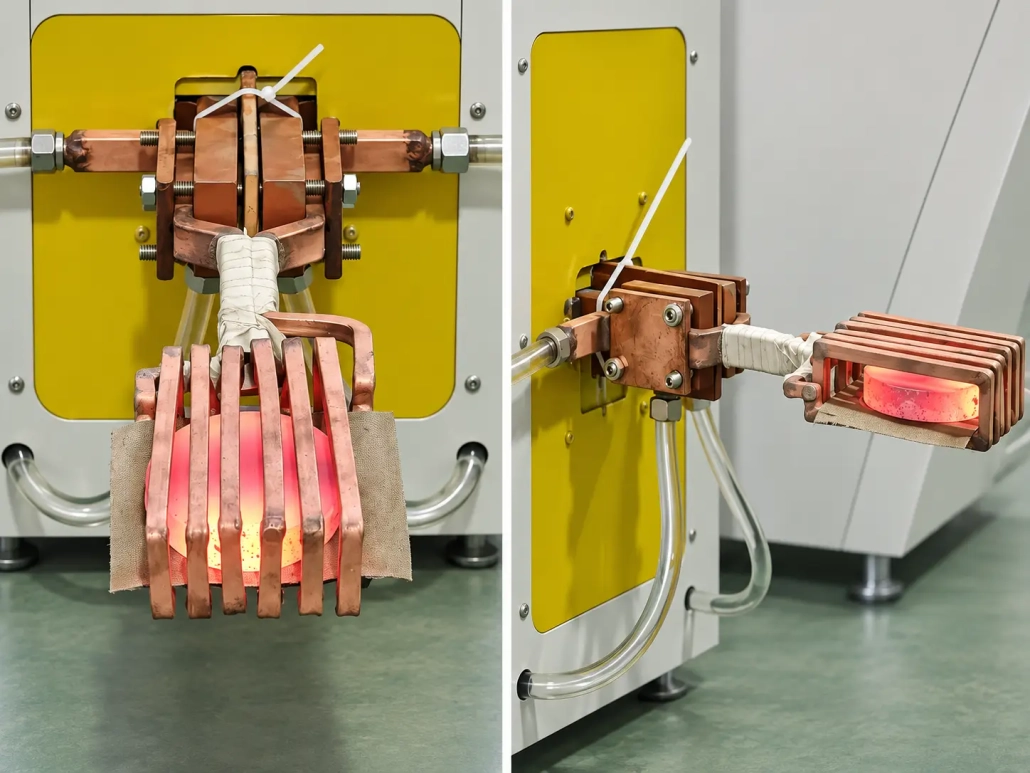
60 Indutor de Projeto kW
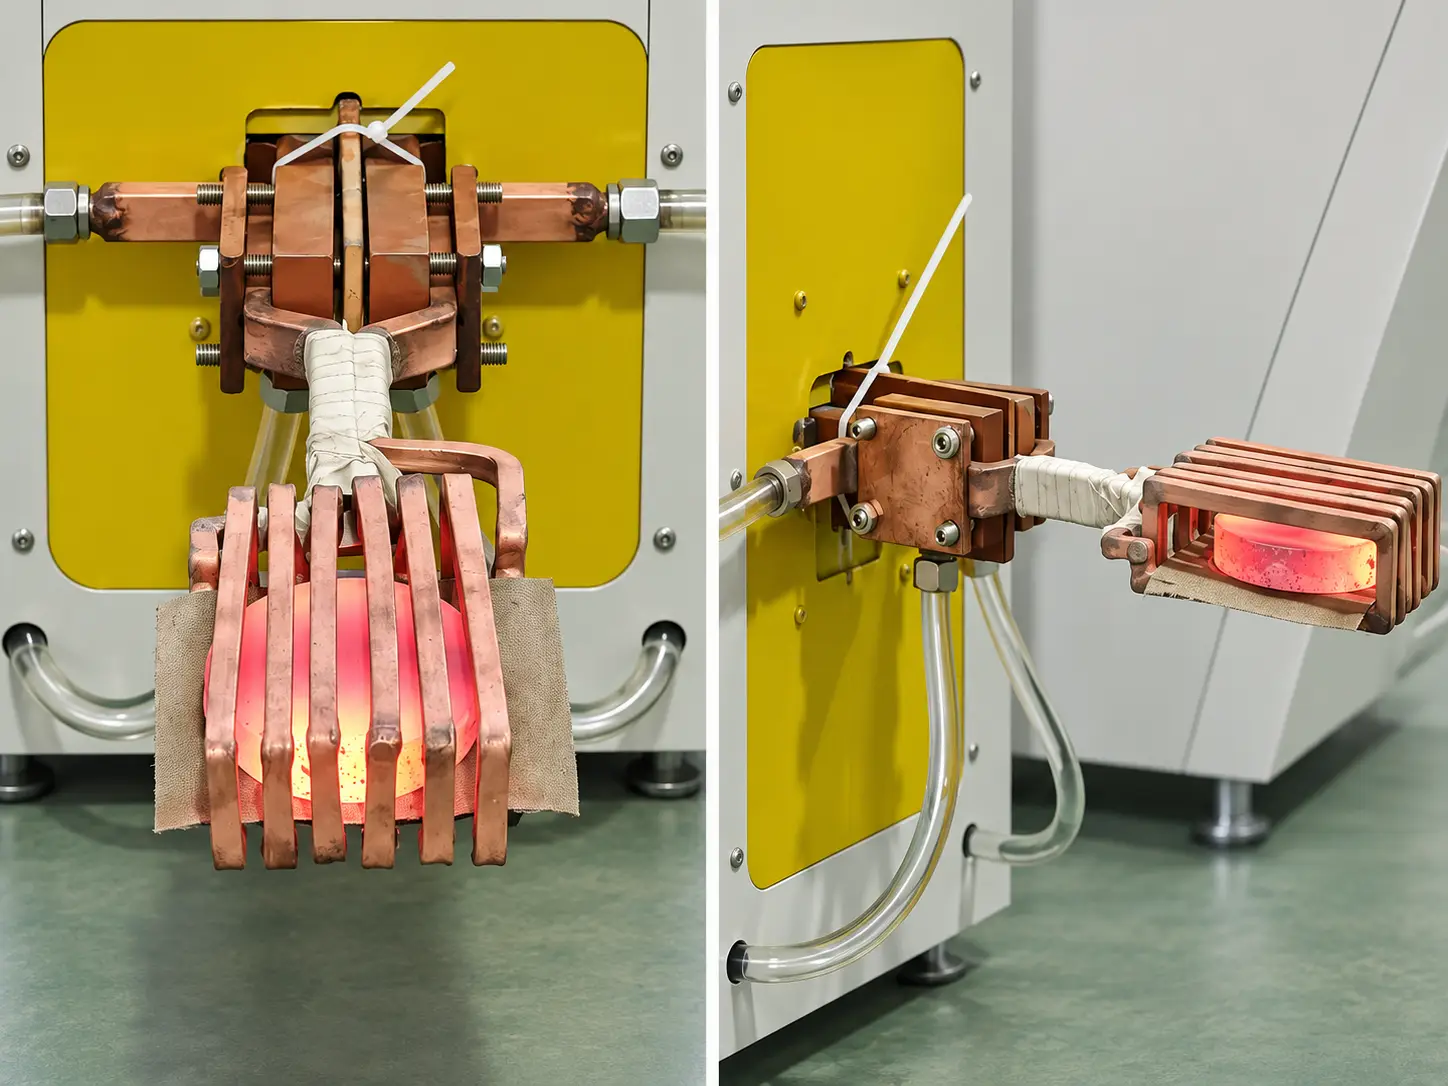
O close-up mostra o indutor usado no 60 projeto de aquecimento direto de chapa de aço kW mostrado nesta página.
Sua geometria corresponde à peça de trabalho e ao arranjo de aquecimento do projeto.
A imagem não deve ser tratada como um design universal de bobina de chapa de aço. Uma mudança nas dimensões da placa, área de aquecimento ou método de produção pode exigir um indutor diferente.
O 60 kW e a linha contínua de transportadores de rolos são projetos separados, portanto, suas estruturas de aquecimento por indução não precisam ter a mesma aparência.
Ⅵ. 60 Sistema de aquecimento direto de placa de aço kW
O 60 O projeto kW fornece um exemplo de sistema de aquecimento de placa de aço construído em torno de uma unidade de potência/controle dedicada e seção de carga correspondente.
O sistema fotografado inclui o equipamento de potência/controle de indução juntamente com a carga correspondente e o conjunto do indutor.
A informação disponível sobre o projecto confirma a 60 classificação de potência kW e seu uso para chapa de aço através de aquecimento.
Espessura da placa, largura, a temperatura alvo e o ciclo de produção para este projeto específico não foram fornecidos, então esses valores não devem ser inferidos da fotografia.
O sistema demonstra principalmente que a placa de aço através do aquecimento não requer o mesmo arranjo mecânico que uma linha transportadora contínua.
Ⅶ. Linha de aquecimento de transportador de rolo contínuo
Para produção contínua, a placa de aço pode ser movida através da seção de aquecimento em rolos.
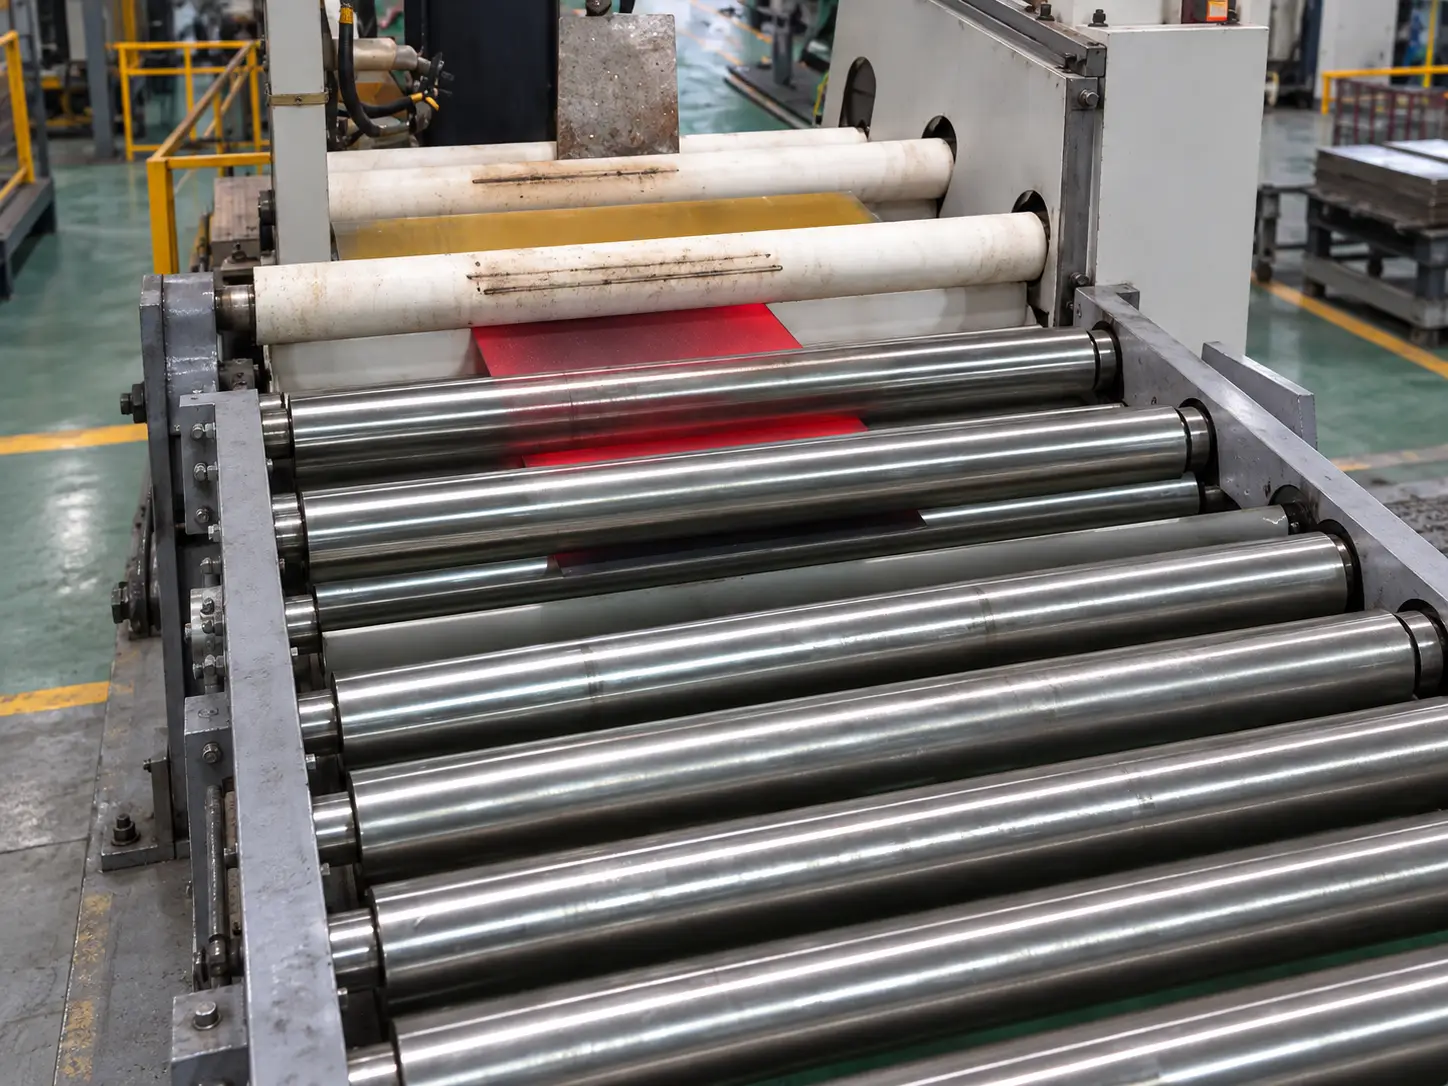
Uma relação de produção típica é:
Alimentação → Transporte → Aquecimento por Indução → Medição de Temperatura → Processo Downstream
A principal diferença é que a velocidade da linha torna-se parte da condição de aquecimento.
Uma placa mais rápida passa menos tempo na área de aquecimento efetiva. Uma velocidade mais lenta aumenta o tempo de aquecimento disponível.
O layout dos rolos e a velocidade de transporte correspondem às dimensões da placa, peso e taxa de produção.
A seção de aquecimento por indução também pode ser integrada a outros equipamentos quando o layout mecânico e as interfaces de controle forem adequados.
Ⅷ. Medição de temperatura e controle de processos
O aquecimento contínuo da placa de aço pode ser equipado com medição de temperatura infravermelha sem contato e controle baseado em PLC.
As informações de temperatura podem ser coordenadas com a potência de aquecimento e as condições de transporte, em vez de serem tratadas como uma medição completamente separada.
Para aplicável configurações de malha fechada, a precisão declarada do controle de temperatura pode atingir 0.5%.
Configurações de linha automáticas podem usar um Sistema de controle baseado em PLC da Siemens. As funções disponíveis podem incluir:
•Configurações de tempo de aquecimento
•Programas de temperatura segmentados
•Mantendo o controle
•Limites de temperatura superior e inferior
•Funções de alarme
•Gravação de dados de processo
RS485, Comunicação RS422 e MODBUS estão disponíveis quando necessário.
O pacote de controle é selecionado de acordo com o projeto. Um sistema de aquecimento básico e uma linha contínua totalmente integrada não necessitam necessariamente das mesmas funções de monitorização.
IX.. Configurações de energia de indução disponíveis
As configurações de fonte de alimentação disponíveis para aquecimento de placas e produtos planos relacionados incluem:
| Modelo | Potência nominal | Frequência |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XZG-80SCZ | 80 kW | 1–50 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
| XZG-200SCN | 200 kW | 5–20 kHz |
O XG-60 / 60 configuração de kW é representado pelo projeto real da chapa de aço mostrado acima.
Esses modelos não são um gráfico de seleção fixa de espessura para potência.
Final potência e frequência de operação dependem do material da placa, grossura, largura, temperatura-alvo, tempo de aquecimento disponível e taxa de produção.
A gama mais ampla de equipamentos de aquecimento de placas e tiras inclui aplicações de aproximadamente 0.5 mm de espessura para cima, dependendo do material e processo. Isso não significa que todas as espessuras usam a mesma configuração de equipamento.
Ⅹ. Aplicações Típicas de Processamento Térmico
O aquecimento por indução de placa de aço pode fornecer o estágio de aquecimento para diferentes processos térmicos.
As instruções de aplicação típicas incluem:
•Recozimento
•A têmpera
•Revenido
•Azul
•Tratamento de solução de aço inoxidável
•Aquecimento relacionado ao revestimento
Esses processos requerem temperaturas diferentes, condições de aquecimento e equipamento a jusante.
Por exemplo, um endurecimento processo requer um arranjo de produção completo diferente de um têmpera ou processo relacionado ao revestimento, mesmo que o aquecimento por indução seja utilizado em ambos.
O sistema de aquecimento é, portanto, configurado em torno do processo, em vez de tratar estas aplicações como receitas operacionais intercambiáveis..
XI.. Como selecionar uma configuração de aquecimento de placa de aço
A configuração correta depende de como a placa precisa ser aquecida e manuseada na produção.
Um projeto construído em torno de um ciclo de aquecimento definido pode utilizar um sistema de aquecimento relativamente compacto, como o 60 configuração kW mostrada nesta página.
A produção contínua pode exigir transporte por rolos, coordenação de velocidade de linha, medição de temperatura e integração com outros equipamentos.
Para avaliação inicial, fornecer:
| Informações da peça de trabalho | Informações do processo |
|---|---|
| • Material e classe • Grossura • Largura • Comprimento • Peso, quando relevante • Desenho ou foto |
• Processo de aquecimento necessário • Temperatura alvo • Ciclo de aquecimento ou velocidade da linha • Taxa de produção • Produção contínua ou não contínua • A montante existente / equipamento a jusante |
Se várias especificações de placas forem executadas no mesmo equipamento, envie a faixa completa de tamanhos.
Isso ajuda a determinar a potência de indução necessária, arranjo do indutor e método de manuseio de material.
Ⅻ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Como a potência de indução necessária é selecionada?
A potência não pode ser selecionada apenas com base na espessura da placa. Material, grossura, largura, temperatura-alvo, o tempo de aquecimento ou a velocidade da linha e a taxa de produção afetam o requisito.
Um sistema pode aquecer diferentes tamanhos de placas de aço?
Possivelmente. A faixa utilizável depende das dimensões da placa e dos requisitos de aquecimento. Mudanças significativas podem exigir diferentes indutores ou configurações de processo.
Como é controlado o aquecimento em toda a espessura?
O resultado do aquecimento é influenciado pela potência, frequência, tempo de aquecimento, propriedades do material e dimensões da placa. A medição de temperatura pode ser integrada em sistemas aplicáveis, enquanto a condição térmica necessária é determinada pelo processo.
Um sistema de aquecimento por indução de placa de aço pode ser integrado em uma linha de produção existente?
Sim, onde as interfaces mecânicas e elétricas são adequadas. Espaço disponível, altura do transportador, a velocidade de produção e os sinais de controle devem ser revisados durante a concepção do projeto.
ⅩⅢ. Envie-nos sua necessidade de aquecimento de placa de aço
Comece com a placa e o processo necessário, em vez de selecionar primeiro uma classificação de potência.
Por favor, envie:
Material + Grossura + Largura + Comprimento + Temperatura alvo + Processo de aquecimento + Ciclo de aquecimento / Velocidade da linha + Taxa de produção + Desenho ou Foto
KOTRON pode então avaliar a fonte de alimentação de indução, frequência de operação, indutor e arranjo de manuseio de materiais para o projeto.