เครื่องทำความร้อนเหนี่ยวนำแผ่นเหล็ก
Ⅰ. แผ่นเหล็กผ่านการทำความร้อนในการผลิตจริง
วิดีโอสองรายการในหน้านี้แสดงโครงการให้ความร้อนผ่านแผ่นเหล็กสองโครงการแยกกันพร้อมโครงร่างอุปกรณ์ที่แตกต่างกัน.
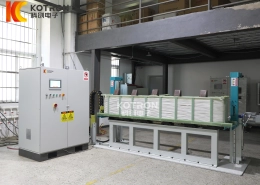
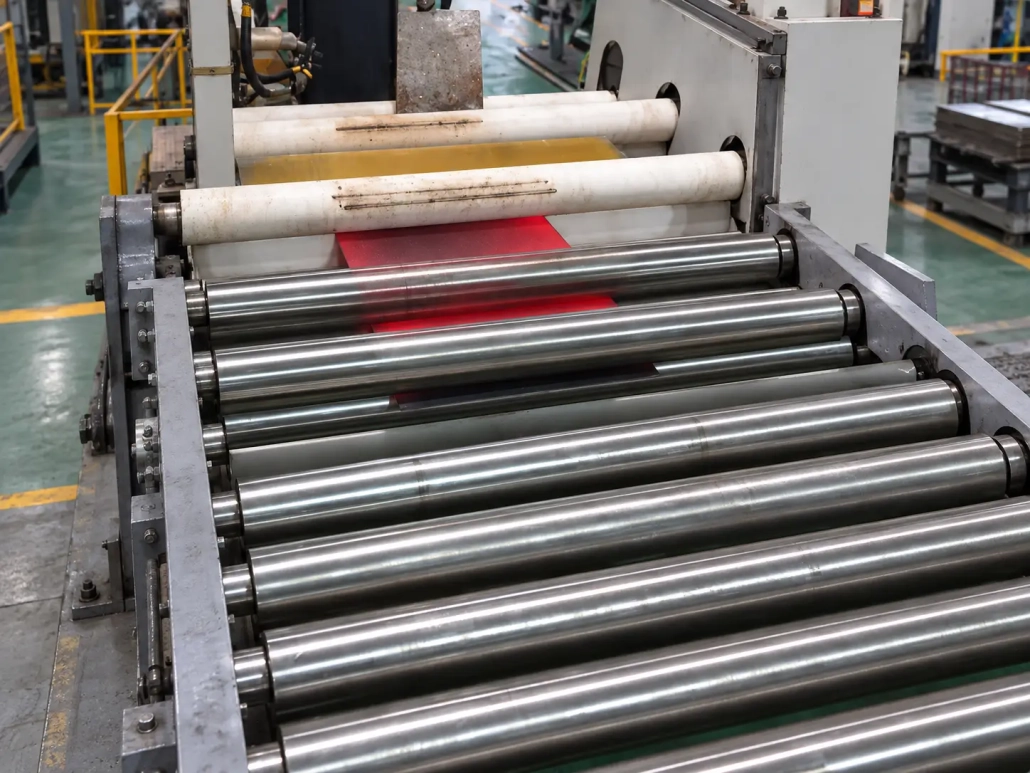
สายทำความร้อนสายพานลำเลียงลูกกลิ้งแบบต่อเนื่อง
แผ่นเหล็กที่ให้ความร้อนเคลื่อนที่ผ่านอุปกรณ์บนสายพานลำเลียงแบบลูกกลิ้ง. จานยังคงเคลื่อนไหวในระหว่างการผลิต, ดังนั้นความเร็วในการลำเลียงจึงกลายเป็นส่วนหนึ่งของกระบวนการทำความร้อน.
สำหรับสายประเภทนี้, ขนาดแผ่น, พลังงานความร้อนที่มีอยู่, ความยาวในการทำความร้อนที่มีประสิทธิภาพและความเร็วของเส้นต้องนำมาพิจารณาร่วมกัน.
60 ระบบทำความร้อนผ่านแผ่นเหล็กกิโลวัตต์
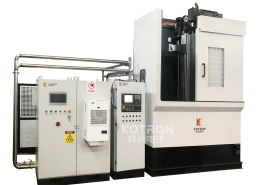
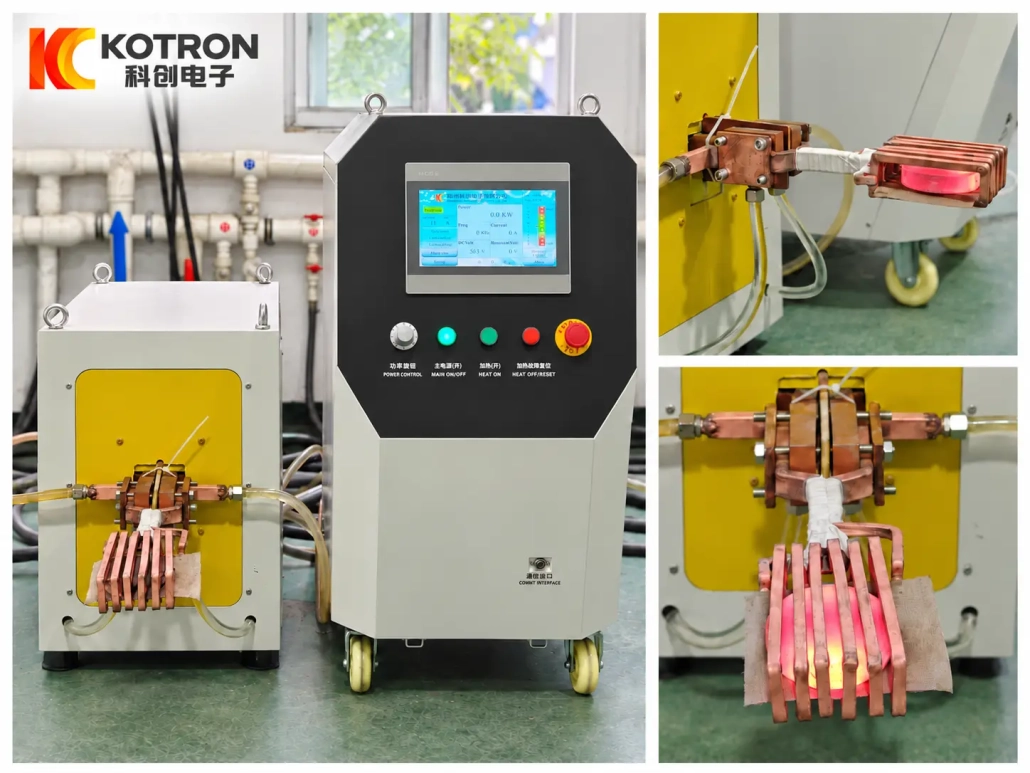
โครงการแยกต่างหากนี้ใช้ไฟล์ 60 ระบบทำความร้อนแบบเหนี่ยวนำกิโลวัตต์ มีหน่วยกำลัง/ควบคุมของตัวเองและการจัดเรียงตัวเหนี่ยวนำที่ตรงกัน.
หลักการ 60 อัตรากิโลวัตต์คือการกำหนดค่าโครงการจริง. ไม่ควรถือว่าเป็นคำแนะนำทั่วไปสำหรับความหนาของแผ่นบางแผ่น เนื่องจากความต้องการในการทำความร้อนจริงนั้นขึ้นอยู่กับวัสดุด้วย, ความกว้าง, อุณหภูมิเป้าหมายและวงจรการทำความร้อน.
Ⅱ. การเหนี่ยวนำแผ่นเหล็กผ่านการทำความร้อนคืออะไร?
แผ่นเหล็กผ่านการทำความร้อนมีวัตถุประสงค์เพื่อพัฒนาสภาวะความร้อนที่ต้องการผ่านความหนาของแผ่น แทนที่จะให้ความร้อนเฉพาะบริเวณพื้นผิวตื้น.
การให้ความร้อนด้วยเหนี่ยวนำ สร้างความร้อนโดยตรงในวัสดุนำไฟฟ้า. การกระจายอุณหภูมิที่เกิดขึ้นนั้นขึ้นอยู่กับหลายปัจจัย, รวมถึงความถี่ในการทำงาน, เวลาในการให้ความร้อน, คุณสมบัติของวัสดุ, ขนาดแผ่นและการออกแบบตัวเหนี่ยวนำ.
พื้นผิวที่ร้อนแดงเพียงอย่างเดียวไม่ได้ยืนยันว่าถึงสภาวะอุณหภูมิความหนาทะลุที่ต้องการแล้ว.
ด้วยเหตุนี้, การเลือกอุปกรณ์ควรเริ่มจากกระบวนการปลายน้ำจริงและสภาวะอุณหภูมิที่ต้องการ.
เมื่อความหนาของแผ่นเพิ่มขึ้น, ความสัมพันธ์ระหว่างอุณหภูมิพื้นผิว, อุณหภูมิภายในและเวลาในการทำความร้อนที่มีอยู่มีความสำคัญมากขึ้น.
Ⅲ. สิ่งที่กำหนดผลลัพธ์ของการให้ความร้อนผ่าน?
อัตรากำลังเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น.
อินพุตหลักคือ:
วัสดุ + ความหนา + ความกว้าง + อุณหภูมิเป้าหมาย + วงจรการทำความร้อนหรือความเร็วของสาย + กระบวนการ
ความหนาส่งผลต่ออุณหภูมิที่พัฒนาผ่านแผ่น.
ความกว้างส่งผลต่อพื้นที่ทำความร้อนทั้งหมดและการจัดเรียงตัวเหนี่ยวนำ.
วัสดุจะเปลี่ยนการตอบสนองทางไฟฟ้าและความร้อนของชิ้นงาน.
อุณหภูมิเป้าหมายมาจากกระบวนการต่อไปนี้.
วิธีการผลิตจะกำหนดว่าระบบทำความร้อนได้รับการประเมินตามรอบการทำความร้อนคงที่หรือรอบความเร็วของสายการผลิตเป็นหลัก.
แผ่นเพลตสองแผ่นที่มีความหนาใกล้เคียงกันจึงต้องใช้อุปกรณ์ที่แตกต่างกันมาก.
จานที่กว้างขึ้น, อุณหภูมิเป้าหมายที่สูงขึ้นหรืออัตราการผลิตที่เร็วขึ้นสามารถเปลี่ยนความต้องการในการทำความร้อนได้.
Ⅳ. การกระจายอุณหภูมิผ่านแผ่น
สำหรับแผ่นเหล็กที่ผ่านการทำความร้อน, ควรพิจารณาอุณหภูมิมากกว่าหนึ่งทิศทาง.
ผ่านความหนา
อุณหภูมิพื้นผิวไม่ได้แสดงถึงอุณหภูมิที่อยู่ลึกลงไปภายในแผ่นเสมอไป.
สภาพความร้อนที่ต้องการผ่านความหนาขึ้นอยู่กับกระบวนการต่อไปนี้. โดยทั่วไปแล้วเพลตที่หนากว่าจะต้องให้ความสำคัญกับความถี่ในการทำงานมากขึ้น, เวลาทำความร้อนและพลังงานที่มีอยู่.
ข้ามความกว้างของแผ่น
ศูนย์กลางและขอบจานอาจไม่ร้อนเท่ากัน.
เรขาคณิตตัวเหนี่ยวนำ, ความกว้างของแผ่นเพลทและตำแหน่งชิ้นงานมีอิทธิพลต่อ การกระจายอุณหภูมิ ทั่วพื้นที่ทำงาน.
การจัดเรียงเครื่องทำความร้อนจึงต้องตรงกับความกว้างของแผ่นจริง.
ตามแนวเส้นทางการเดินทาง
สิ่งนี้มีความสำคัญอย่างยิ่งในสายพานลำเลียงแบบลูกกลิ้งแบบต่อเนื่อง.
การเปลี่ยนแปลงความเร็วในการลำเลียงหรือสภาวะการให้ความร้อนอาจส่งผลต่ออุณหภูมิของวัสดุที่ออกจากส่วนทำความร้อน.
การเคลื่อนไหวที่มั่นคงและสภาวะการให้ความร้อนซ้ำๆ ช่วยรักษาการผลิตที่สม่ำเสมอ.
Ⅴ. การออกแบบตัวเหนี่ยวนำสำหรับการทำความร้อนแผ่นเหล็ก
ตัวเหนี่ยวนำได้รับการออกแบบให้รอบๆ แผ่นและพื้นที่ทำความร้อนที่ต้องการ. ไม่มีเหล็กม้วนแผ่นสากลที่เหมาะกับทุกโครงการ.
ปัจจัยสำคัญได้แก่:
•ความหนาของแผ่น
•ความกว้างของแผ่น
•วัสดุ
•พื้นที่ทำความร้อนที่จำเป็น
•ตำแหน่งชิ้นงาน
•อุณหภูมิเป้าหมาย
•วงจรการทำความร้อน
•การผลิตต่อเนื่องหรือไม่ต่อเนื่อง
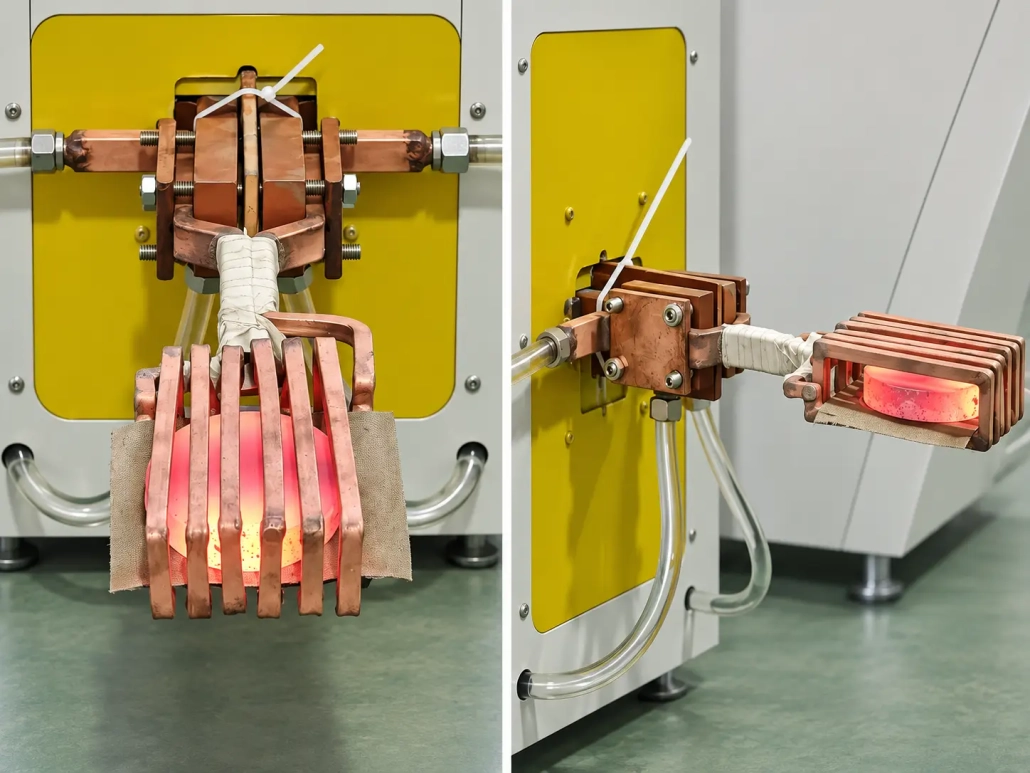
60 ตัวเหนี่ยวนำโครงการกิโลวัตต์
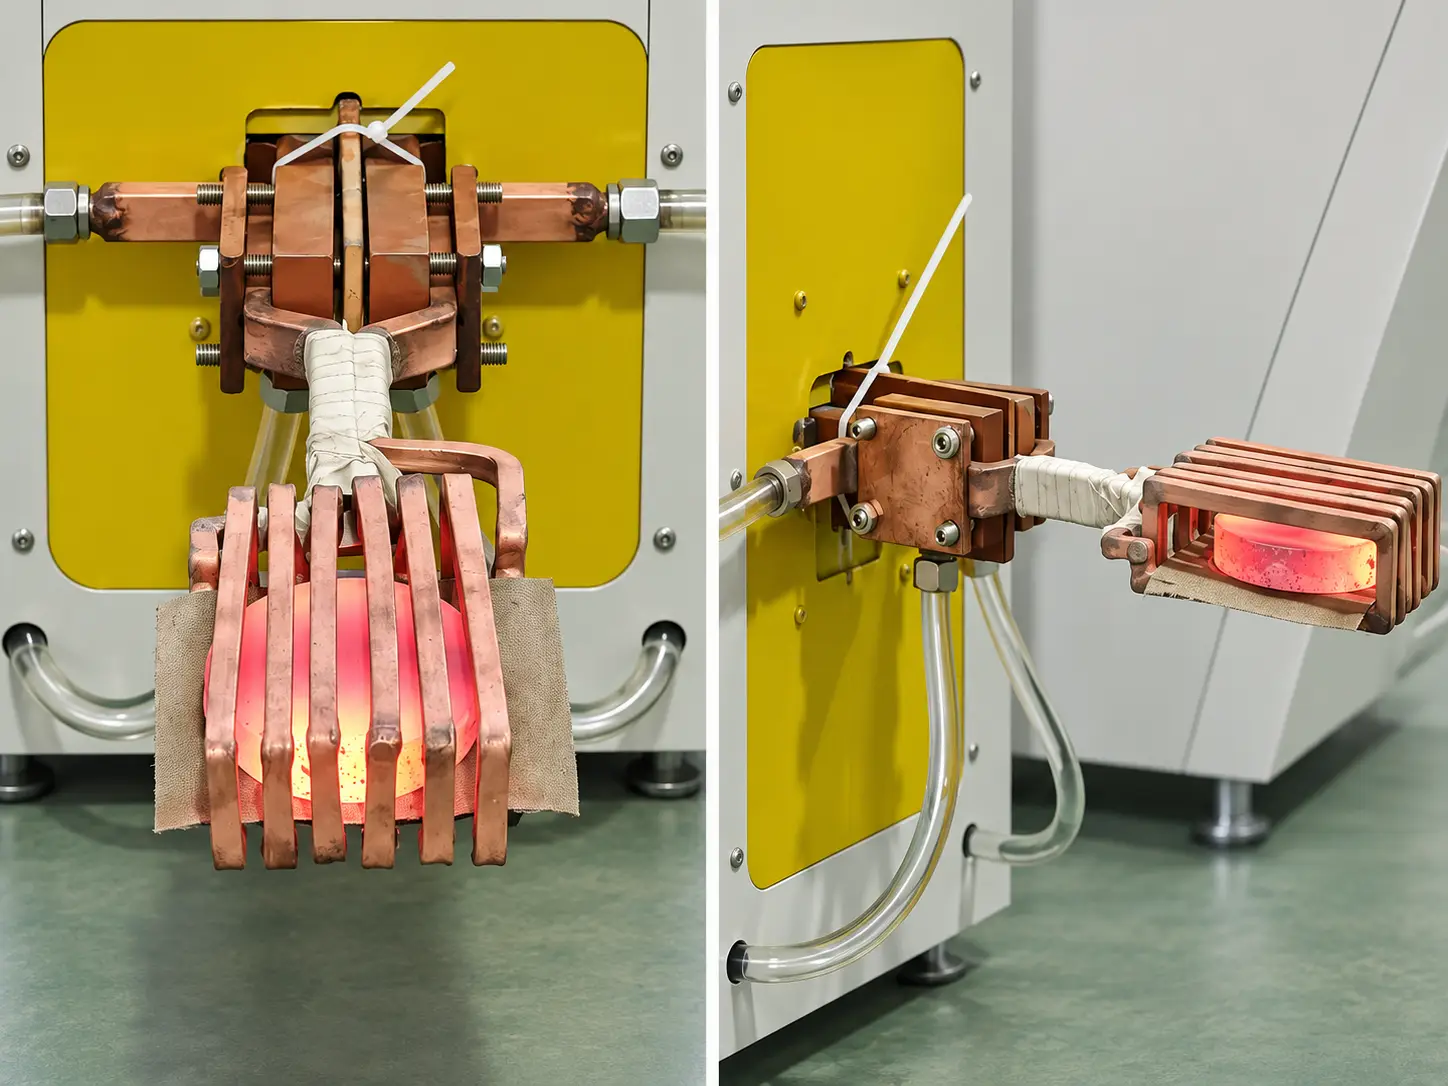
ภาพระยะใกล้แสดงตัวเหนี่ยวนำที่ใช้ใน 60 โครงการทำความร้อนด้วยแผ่นเหล็กกิโลวัตต์ แสดงในหน้านี้.
รูปทรงของมันสอดคล้องกับชิ้นงานและการจัดระบบทำความร้อนของโปรเจ็กต์นั้น.
ภาพไม่ควรถือเป็นการออกแบบขดลวดแผ่นเหล็กสากล. การเปลี่ยนแปลงขนาดแผ่น, พื้นที่ทำความร้อนหรือวิธีการผลิตอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน.
หลักการ 60 ระบบกิโลวัตต์และสายพานลำเลียงแบบลูกกลิ้งต่อเนื่องเป็นโครงการที่แยกจากกัน, ดังนั้นโครงสร้างการทำความร้อนแบบเหนี่ยวนำจึงไม่จำเป็นต้องมีลักษณะเหมือนกัน.
Ⅵ. 60 ระบบทำความร้อนผ่านแผ่นเหล็กกิโลวัตต์
หลักการ 60 โครงการ kW เป็นตัวอย่างของระบบทำความร้อนแผ่นเหล็กที่สร้างขึ้นรอบๆ หน่วยกำลัง/ควบคุมเฉพาะและส่วนโหลดที่ตรงกัน.
ระบบถ่ายภาพประกอบด้วยอุปกรณ์กำลัง/ควบคุมการเหนี่ยวนำพร้อมกับโหลดและชุดตัวเหนี่ยวนำที่สอดคล้องกัน.
ข้อมูลโครงการที่มีอยู่เป็นการยืนยัน 60 อัตรากำลังกิโลวัตต์ และการใช้แผ่นเหล็กโดยผ่านความร้อน.
ความหนาของแผ่น, ความกว้าง, ยังไม่ได้ระบุอุณหภูมิเป้าหมายและวงจรการผลิตสำหรับโครงการเฉพาะนี้, ดังนั้นค่าเหล่านี้จึงไม่ควรอนุมานได้จากภาพถ่าย.
ระบบแสดงให้เห็นเป็นหลักว่าแผ่นเหล็กที่ผ่านการทำความร้อนไม่จำเป็นต้องมีการจัดเรียงเชิงกลแบบเดียวกับสายพานลำเลียงแบบต่อเนื่อง.
Ⅶ. สายทำความร้อนสายพานลำเลียงลูกกลิ้งแบบต่อเนื่อง
เพื่อการผลิตอย่างต่อเนื่อง, แผ่นเหล็กสามารถเคลื่อนผ่านส่วนทำความร้อนบนลูกกลิ้งได้.
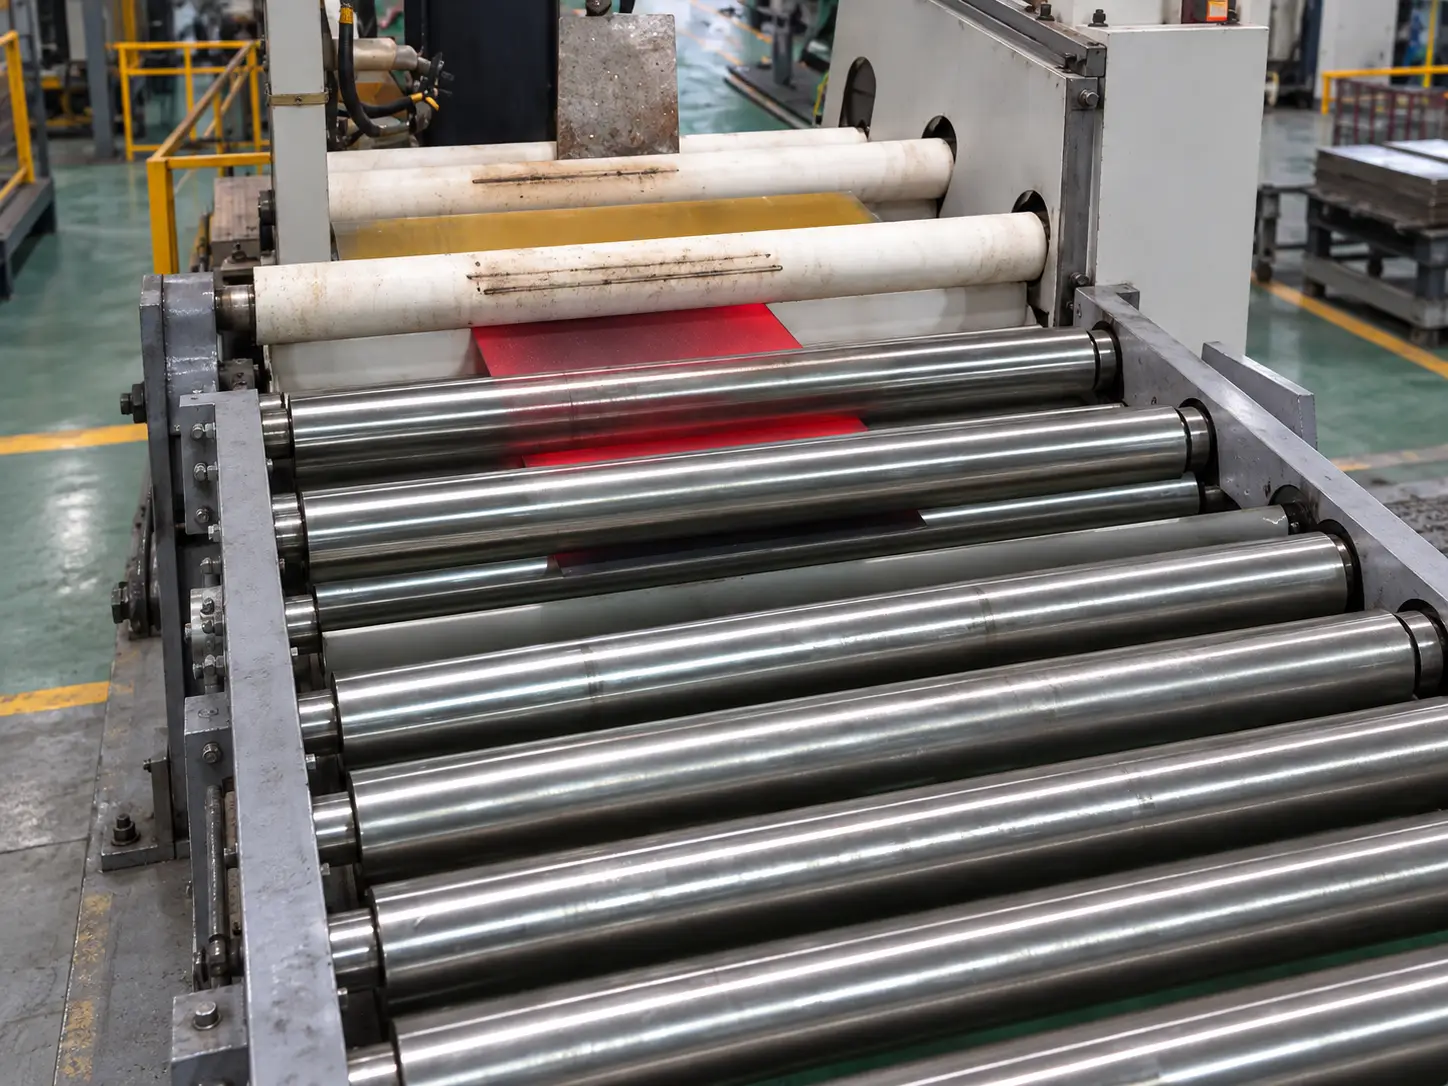
ความสัมพันธ์ในการผลิตโดยทั่วไปคือ:
การให้อาหาร → การลำเลียง → การทำความร้อนแบบเหนี่ยวนำ → การวัดอุณหภูมิ → กระบวนการขั้นปลายน้ำ
ความแตกต่างที่สำคัญก็คือ ความเร็วของสายจะกลายเป็นส่วนหนึ่งของสภาวะการทำความร้อน.
เพลตที่เร็วกว่าใช้เวลาน้อยลงในบริเวณทำความร้อนที่มีประสิทธิภาพ. ความเร็วที่ช้าลงจะเพิ่มเวลาในการทำความร้อนที่มีอยู่.
รูปแบบลูกกลิ้งและความเร็วการลำเลียงนั้นสอดคล้องกับขนาดของแผ่นเพลท, น้ำหนักและอัตราการผลิต.
ส่วนการทำความร้อนแบบเหนี่ยวนำยังสามารถรวมเข้ากับอุปกรณ์อื่นๆ ได้เมื่อรูปแบบทางกลและอินเทอร์เฟซการควบคุมมีความเหมาะสม.
Ⅷ. การวัดอุณหภูมิและการควบคุมกระบวนการ
การทำความร้อนแผ่นเหล็กอย่างต่อเนื่องสามารถติดตั้งการวัดอุณหภูมิอินฟราเรดแบบไม่สัมผัสและการควบคุมโดยใช้ PLC.
ข้อมูลอุณหภูมิสามารถประสานกับเอาต์พุตความร้อนและสภาวะการลำเลียง แทนที่จะถือเป็นการวัดที่แยกกันโดยสิ้นเชิง.
สำหรับการใช้งาน การกำหนดค่าแบบวงปิด, ความแม่นยำในการควบคุมอุณหภูมิที่ระบุไว้สามารถเข้าถึงได้ 0.5%.
การกำหนดค่าบรรทัดอัตโนมัติสามารถใช้ ระบบควบคุมที่ใช้ PLC ของ Siemens. ฟังก์ชั่นที่มีอยู่อาจรวมถึง:
•การตั้งค่าเวลาทำความร้อน
•โปรแกรมแบ่งอุณหภูมิ
•การควบคุมการถือครอง
•ขีดจำกัดอุณหภูมิบนและล่าง
•ฟังก์ชั่นปลุก
•การบันทึกข้อมูลกระบวนการ
อาร์เอส485, การสื่อสาร RS422 และ MODBUS พร้อมใช้งานเมื่อจำเป็น.
ชุดควบคุมถูกเลือกตามโครงการ. ระบบทำความร้อนพื้นฐานและท่อต่อเนื่องแบบครบวงจรไม่จำเป็นต้องมีฟังก์ชันการตรวจสอบแบบเดียวกัน.
Ⅸ. การกำหนดค่าพลังงานเหนี่ยวนำที่มีอยู่
มีการกำหนดค่าแหล่งจ่ายไฟสำหรับเพลตและการทำความร้อนผลิตภัณฑ์แบบเรียบที่เกี่ยวข้อง:
| แบบอย่าง | กำลังไฟพิกัด | ความถี่ |
|---|---|---|
| เอ็กซ์จี-30 | 30 กิโลวัตต์ (kW) | 20–40 กิโลเฮิรตซ์ |
| เอ็กซ์จี-60 | 60 กิโลวัตต์ (kW) | 20–40 กิโลเฮิรตซ์ |
| XZG-80SCZ | 80 กิโลวัตต์ (kW) | 1–50 kHz |
| XZG-160SCZ | 160 กิโลวัตต์ (kW) | 1–50 kHz |
| XZG-200SCN | 200 กิโลวัตต์ (kW) | 5–20 กิโลเฮิรตซ์ |
หลักการ เอ็กซ์จี-60 / 60 การกำหนดค่ากิโลวัตต์ แสดงโดยโครงการแผ่นเหล็กจริงที่แสดงด้านบน.
รุ่นเหล่านี้ไม่ใช่แผนภูมิการเลือกความหนาต่อกำลังแบบตายตัว.
สุดท้าย พลัง และความถี่ในการใช้งานขึ้นอยู่กับวัสดุแผ่น, ความหนา, ความกว้าง, อุณหภูมิเป้าหมาย, เวลาในการทำความร้อนและอัตราการผลิตที่มีอยู่.
กลุ่มอุปกรณ์ทำความร้อนแบบแผ่นและแถบที่กว้างขึ้นครอบคลุมการใช้งานตั้งแต่ประมาณ 0.5 ความหนา มม. ขึ้นไป, ขึ้นอยู่กับวัสดุและกระบวนการ. นี่ไม่ได้หมายความว่าทุกความหนาจะใช้การกำหนดค่าอุปกรณ์เดียวกัน.
Ⅹ. การใช้งานการประมวลผลด้วยความร้อนทั่วไป
การทำความร้อนด้วยการเหนี่ยวนำแผ่นเหล็กสามารถให้ขั้นตอนการทำความร้อนสำหรับกระบวนการระบายความร้อนต่างๆ.
คำแนะนำการใช้งานทั่วไป ได้แก่:
•การรีดอ่อน
•การทำให้แข็ง
•การอบม
•บลูลิง
•การบำบัดด้วยสารละลายสแตนเลส
•การทำความร้อนที่เกี่ยวข้องกับการเคลือบ
กระบวนการเหล่านี้ต้องใช้อุณหภูมิที่แตกต่างกัน, สภาพความร้อนและอุปกรณ์ปลายน้ำ.
ตัวอย่างเช่น, ก การชุบน้ำแข็ง กระบวนการต้องมีการจัดเตรียมการผลิตที่สมบูรณ์แตกต่างจากก การอบชุบ หรือกระบวนการที่เกี่ยวข้องกับการเคลือบ, แม้ว่าจะใช้การทำความร้อนแบบเหนี่ยวนำในทั้งสองอย่างก็ตาม.
ดังนั้นระบบทำความร้อนจึงได้รับการกำหนดค่าตามกระบวนการ แทนที่จะถือว่าการใช้งานเหล่านี้เป็นสูตรการทำงานที่สับเปลี่ยนได้.
Ⅺ. วิธีการเลือกการกำหนดค่าการทำความร้อนแผ่นเหล็ก
การกำหนดค่าที่ถูกต้องขึ้นอยู่กับวิธีการให้ความร้อนและการจัดการเพลตในการผลิต.
โครงการที่สร้างขึ้นโดยใช้วงจรการทำความร้อนที่กำหนดอาจใช้ระบบทำความร้อนที่มีขนาดกะทัดรัด เช่น 60 การกำหนดค่ากิโลวัตต์ที่แสดงในหน้านี้.
การผลิตต่อเนื่องอาจต้องใช้การลำเลียงแบบลูกกลิ้ง, การประสานงานสายความเร็ว, การวัดอุณหภูมิและบูรณาการกับอุปกรณ์อื่น ๆ.
สำหรับการประเมินเบื้องต้น, จัดเตรียม:
| ข้อมูลชิ้นงาน | ข้อมูลกระบวนการ |
|---|---|
| • วัสดุและเกรด • ความหนา • ความกว้าง • ความยาว • น้ำหนัก, ที่เกี่ยวข้อง • การวาดภาพหรือภาพถ่าย |
• กระบวนการทำความร้อนที่จำเป็น • อุณหภูมิเข้าถึงเป้าหมาย • วงจรการทำความร้อนหรือความเร็วของสาย • อัตราการผลิต • การผลิตต่อเนื่องหรือไม่ต่อเนื่อง • ต้นน้ำที่มีอยู่ / อุปกรณ์ปลายน้ำ |
หากสเปคหลายแผ่นจะทำงานบนอุปกรณ์ตัวเดียวกัน, ส่งช่วงขนาดที่สมบูรณ์.
ซึ่งจะช่วยกำหนดกำลังไฟฟ้าเหนี่ยวนำที่ต้องการ, การจัดเรียงตัวเหนี่ยวนำและวิธีการจัดการวัสดุ.
Ⅻ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
กำลังไฟฟ้าเหนี่ยวนำที่ต้องการเลือกอย่างไร?
ไม่สามารถเลือกกำลังได้จากความหนาของแผ่นเพลทเพียงอย่างเดียว. วัสดุ, ความหนา, ความกว้าง, อุณหภูมิเป้าหมาย, เวลาในการทำความร้อนหรือความเร็วของสายการผลิตและอัตราการผลิตล้วนส่งผลต่อความต้องการ.
ระบบหนึ่งสามารถให้ความร้อนแผ่นเหล็กขนาดต่างกันได้หรือไม่?
อาจจะ. ช่วงการใช้งานขึ้นอยู่กับขนาดแผ่นและข้อกำหนดในการทำความร้อน. การเปลี่ยนแปลงที่สำคัญอาจต้องใช้ตัวเหนี่ยวนำหรือการตั้งค่ากระบวนการที่แตกต่างกัน.
ควบคุมความร้อนผ่านความหนาได้อย่างไร?
ผลการทำความร้อนได้รับอิทธิพลจากพลังงาน, ความถี่, เวลาในการให้ความร้อน, คุณสมบัติของวัสดุและขนาดแผ่น. สามารถรวมการวัดอุณหภูมิเข้ากับระบบที่เกี่ยวข้องได้, ในขณะที่สภาวะความร้อนที่ต้องการถูกกำหนดโดยกระบวนการ.
สามารถรวมระบบทำความร้อนแบบเหนี่ยวนำแผ่นเหล็กเข้ากับสายการผลิตที่มีอยู่ได้หรือไม่?
ได้, ในกรณีที่อินเทอร์เฟซทางกลและไฟฟ้ามีความเหมาะสม. พื้นที่ว่าง, ความสูงของสายพานลำเลียง, ความเร็วในการผลิตและสัญญาณควบคุมควรได้รับการตรวจสอบในระหว่างการออกแบบโครงการ.
ⅩⅢ. ส่งข้อกำหนดการทำความร้อนแผ่นเหล็กของคุณมาให้เรา
เริ่มต้นด้วยเพลตและกระบวนการที่จำเป็น แทนที่จะเลือกพิกัดกำลังก่อน.
กรุณาส่ง:
วัสดุ + ความหนา + ความกว้าง + ความยาว + อุณหภูมิเป้าหมาย + กระบวนการทำความร้อน + วงจรการทำความร้อน / ความเร็วสายพาน + อัตราการผลิต + การวาดภาพหรือภาพถ่าย
KOTRON จึงสามารถประเมินแหล่งจ่ายไฟเหนี่ยวนำได้, ความถี่ในการทำงาน, ตัวเหนี่ยวนำและการจัดการวัสดุสำหรับโครงการ.