
Macchina per il riscaldamento a induzione per lastre di acciaio
Ⅰ. Piastra in acciaio mediante riscaldamento nella produzione reale
I due video in questa pagina mostrano due progetti separati di riscaldamento continuo in lamiera d'acciaio con diversi layout di apparecchiature.
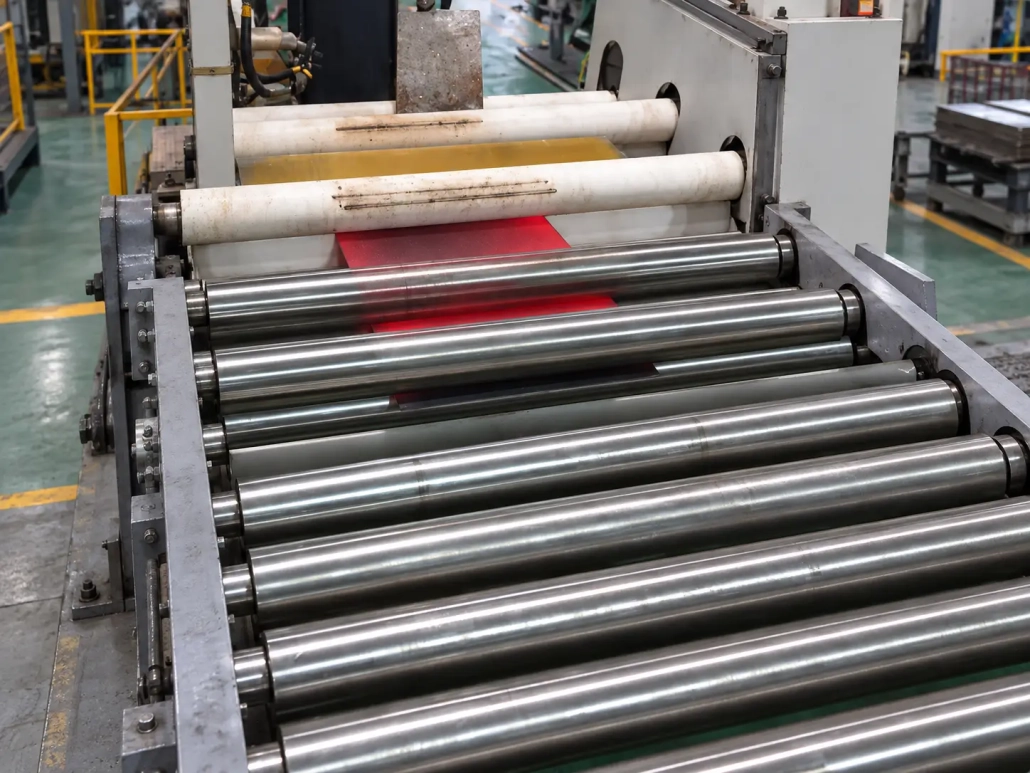
Linea di riscaldamento continua del trasportatore a rulli
Una piastra d'acciaio riscaldata si muove attraverso l'attrezzatura su un trasportatore a rulli. La piastra rimane in movimento durante la produzione, quindi la velocità di trasporto diventa parte del processo di riscaldamento.
Per questo tipo di linea, dimensioni della piastra, potenza termica disponibile, la lunghezza effettiva del riscaldamento e la velocità della linea devono essere considerate insieme.
60 Sistema di riscaldamento continuo con piastre in acciaio da kW
Questo progetto separato utilizza a 60 sistema di riscaldamento a induzione da kW con la propria unità di alimentazione/controllo e disposizione degli induttori abbinati.
Il 60 La potenza in kW è una reale configurazione di progetto. Non deve essere considerata una raccomandazione generale per un particolare spessore della lamiera poiché l'effettivo fabbisogno di riscaldamento dipende anche dal materiale, larghezza, temperatura target e ciclo di riscaldamento.
Ⅱ. Cos'è l'induzione della piastra d'acciaio attraverso il riscaldamento?
Lo scopo della lamiera di acciaio tramite riscaldamento è quello di sviluppare le condizioni termiche richieste attraverso lo spessore della lamiera anziché riscaldare solo una regione superficiale poco profonda.
Riscaldamento ad induzione genera calore direttamente nel materiale elettricamente conduttivo. La distribuzione della temperatura risultante dipende da diversi fattori, compresa la frequenza operativa, tempo di riscaldamento, dalle proprietà del materiale, dimensioni della piastra e design dell'induttore.
Una superficie rovente da sola non conferma il raggiungimento della condizione di temperatura attraverso lo spessore richiesta.
Per questa ragione, la scelta dell'attrezzatura dovrebbe iniziare dall'effettivo processo a valle e dalle condizioni di temperatura che richiede.
All'aumentare dello spessore della piastra, il rapporto tra la temperatura superficiale, la temperatura interna e il tempo di riscaldamento disponibile diventano sempre più importanti.
Ⅲ. Cosa determina il risultato del riscaldamento continuo?
La valutazione della potenza è solo una parte del processo.
Gli input principali sono:
Materiale + Spessore + Larghezza + Temperatura target + Ciclo di riscaldamento o velocità della linea + Processo
Lo spessore influenza il modo in cui la temperatura si sviluppa attraverso la piastra.
La larghezza influisce sull'area di riscaldamento totale e sulla disposizione dell'induttore.
Il materiale modifica la risposta elettrica e termica del pezzo.
La temperatura target deriva dal seguente processo.
Il metodo di produzione determina se il sistema di riscaldamento viene valutato principalmente attorno a un ciclo di riscaldamento fisso o attorno a una velocità di linea continua.
Due piastre di spessore simile possono quindi richiedere attrezzature molto diverse.
Un piatto più ampio, una temperatura target più elevata o una velocità di produzione più rapida possono modificare il fabbisogno di riscaldamento.
Ⅳ. Distribuzione della temperatura attraverso la piastra
Per lamiera d'acciaio mediante riscaldamento, la temperatura deve essere considerata in più di una direzione.
Attraverso lo spessore
La temperatura superficiale non rappresenta sempre la temperatura più profonda all'interno della piastra.
La condizione termica richiesta attraverso lo spessore dipende dal seguente processo. Le piastre più spesse generalmente richiedono maggiore attenzione alla frequenza operativa, tempo di riscaldamento e potenza disponibile.
Attraverso la larghezza della piastra
Il centro e i bordi della piastra potrebbero non riscaldarsi in modo identico.
Geometria dell'induttore, la larghezza della piastra e la posizione del pezzo influiscono sulla distribuzione della temperatura in tutta l'area di lavoro.
La disposizione del riscaldamento deve quindi corrispondere alla larghezza effettiva della piastra.
Lungo la direzione del viaggio
Ciò diventa particolarmente importante su una linea continua di trasportatori a rulli.
I cambiamenti nella velocità di trasporto o nelle condizioni di riscaldamento possono influenzare la temperatura del materiale in uscita dalla sezione di riscaldamento.
Il movimento stabile e le condizioni di riscaldamento ripetibili aiutano a mantenere una produzione costante.
Ⅴ. Progettazione di induttori per il riscaldamento di piastre in acciaio
L'induttore è progettato attorno alla piastra e all'area di riscaldamento richiesta. Non esiste una bobina universale in lamiera d'acciaio adatta ad ogni progetto.
I fattori importanti includono:
•Spessore della piastra
•Larghezza del piatto
•Materiale
•Area riscaldata richiesta
•Posizione del pezzo
•Temperatura target
•Ciclo di riscaldamento
•Produzione continua o non continua
60 Induttore di progetto kW
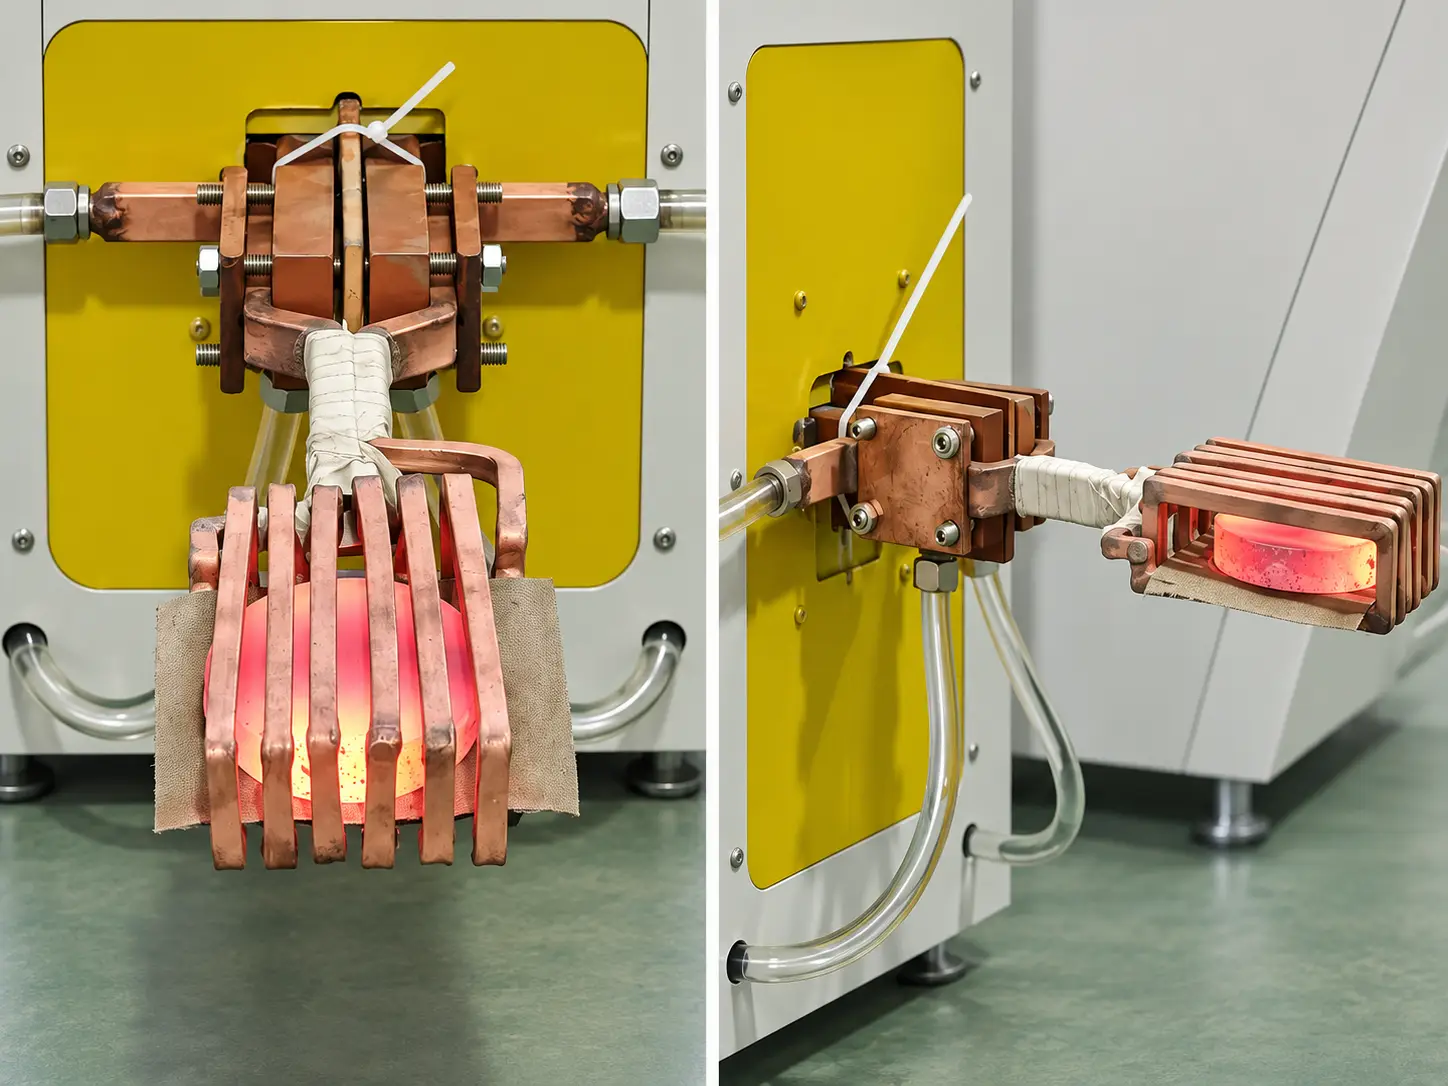
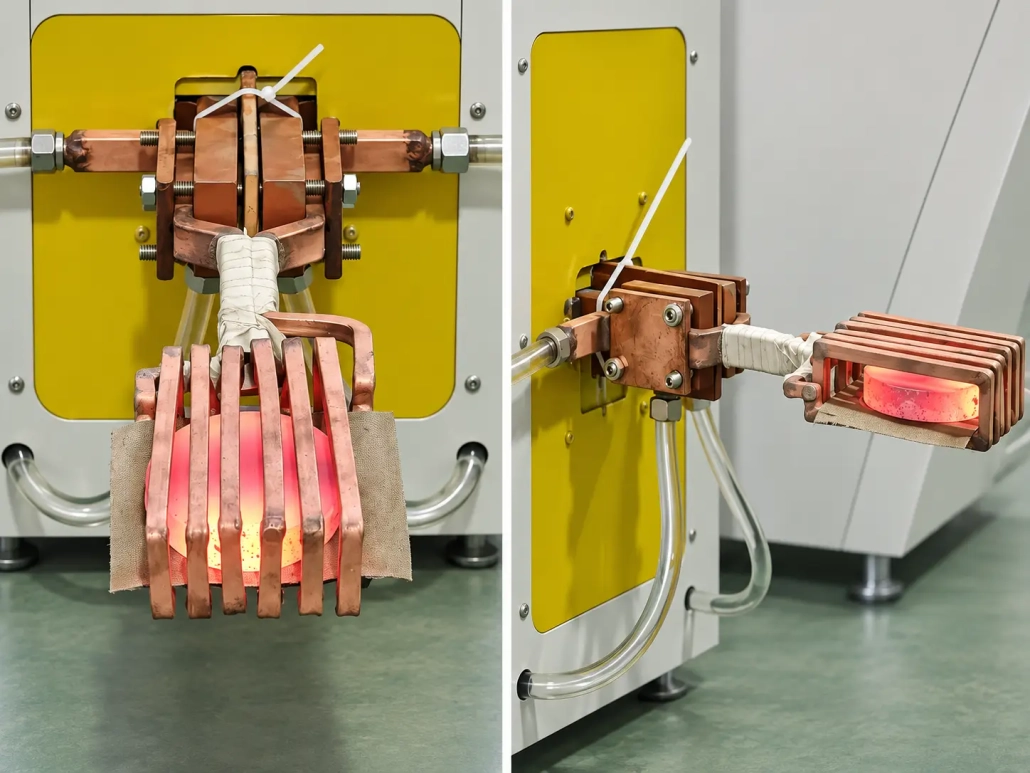
Il primo piano mostra l'induttore utilizzato nel 60 Progetto di riscaldamento passante in lamiera d'acciaio da kW mostrato in questa pagina.
La sua geometria è adattata al pezzo in lavorazione e alla disposizione del riscaldamento del progetto.
L'immagine non deve essere trattata come un modello universale di bobina in lamiera d'acciaio. Una modifica nelle dimensioni della piastra, l'area di riscaldamento o il metodo di produzione possono richiedere un induttore diverso.
Il 60 Il sistema kW e la linea continua di rulliere sono progetti separati, quindi le loro strutture di riscaldamento a induzione non devono necessariamente avere lo stesso aspetto.
Ⅵ. 60 Sistema di riscaldamento continuo con piastre in acciaio da kW
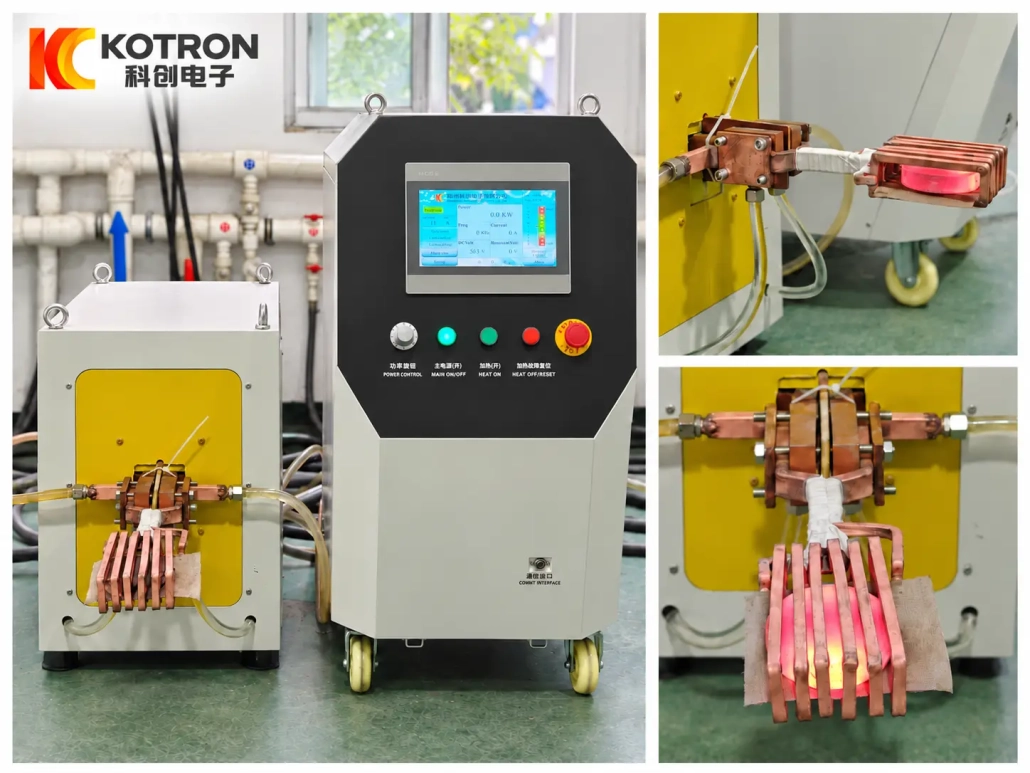
Il 60 Il progetto kW fornisce un esempio di un sistema di riscaldamento con piastre in acciaio costruito attorno a un'unità di potenza/controllo dedicata e ad una sezione di carico adattata.
Il sistema fotografato include l'apparecchiatura di potenza/controllo a induzione insieme al corrispondente gruppo di carico e induttore.
Le informazioni disponibili sul progetto confermano il 60 potenza in kW e il suo utilizzo per lamiere di acciaio mediante riscaldamento.
Spessore della piastra, larghezza, non sono stati forniti la temperatura target e il ciclo di produzione per questo specifico progetto, quindi questi valori non devono essere desunti dalla fotografia.
Il sistema dimostra principalmente che la lamiera d'acciaio mediante riscaldamento non richiede la stessa disposizione meccanica di una linea di trasporto continua.
Ⅶ. Linea di riscaldamento continua del trasportatore a rulli
Per la produzione continua, la piastra in acciaio può essere spostata attraverso la sezione di riscaldamento su rulli.
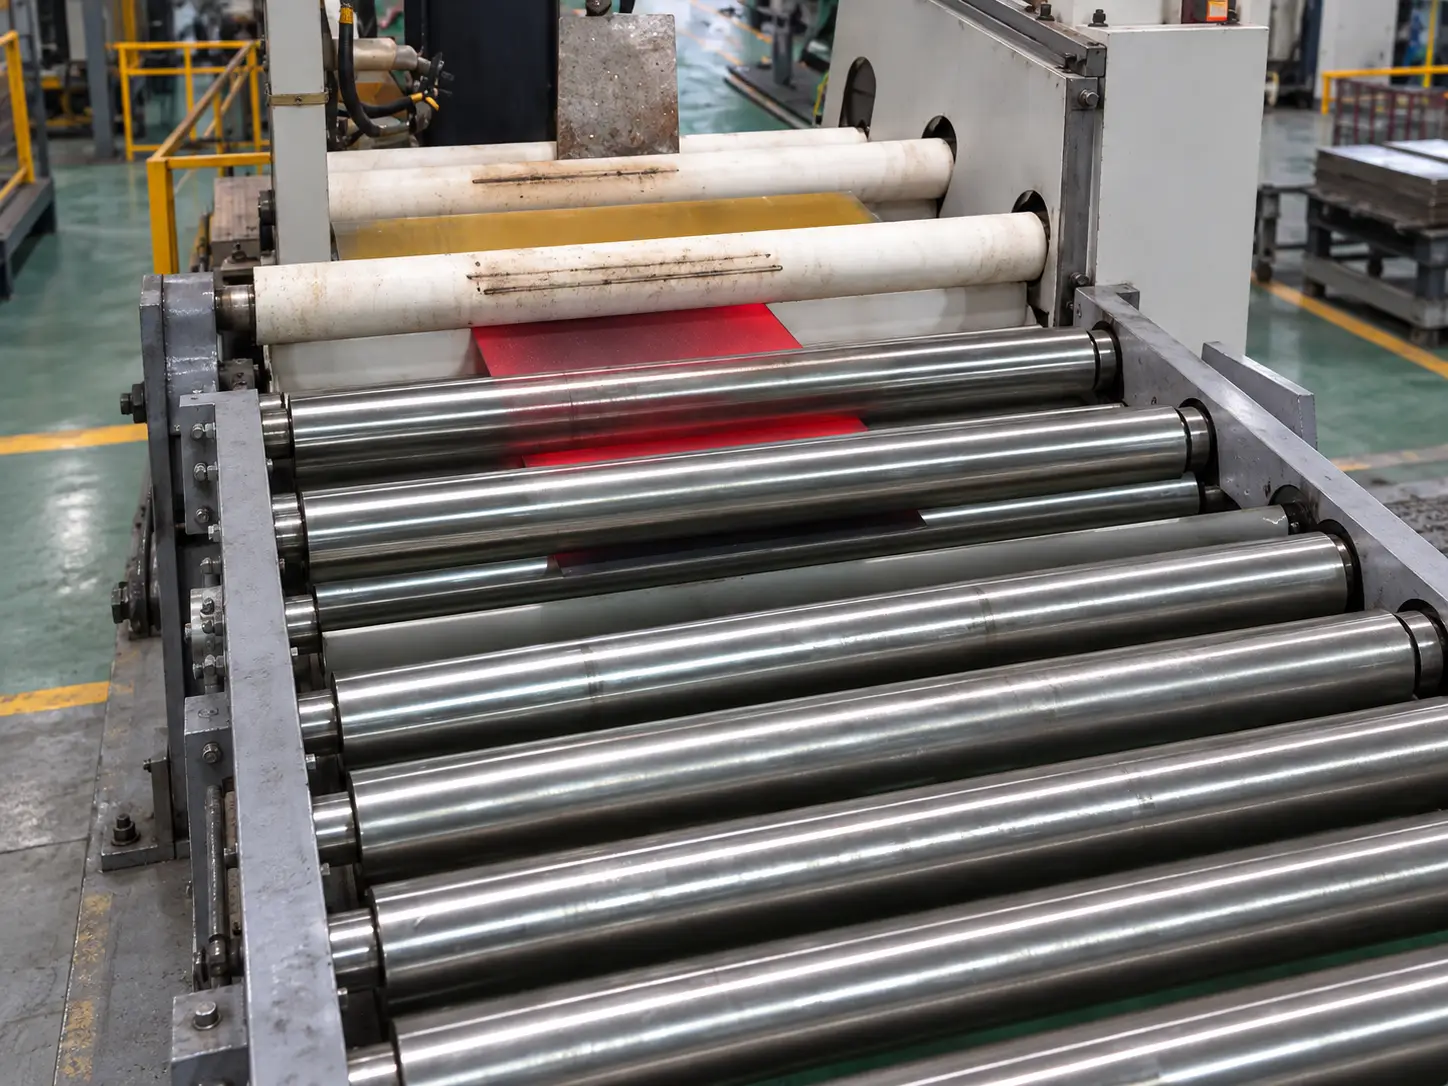
Un tipico rapporto di produzione è:
Alimentazione → Trasporto → Riscaldamento a induzione → Misurazione della temperatura → Processo a valle
La differenza fondamentale è questa la velocità della linea diventa parte della condizione di riscaldamento.
Una piastra più veloce trascorre meno tempo nell'area di riscaldamento effettiva. Una velocità inferiore aumenta il tempo di riscaldamento disponibile.
La disposizione dei rulli e la velocità di trasporto sono adattate alle dimensioni della piastra, peso e velocità di produzione.
La sezione di riscaldamento ad induzione può essere integrata anche con altre apparecchiature qualora il layout meccanico e le interfacce di controllo siano idonei.
Ⅷ. Misurazione della temperatura e controllo del processo
Il riscaldamento continuo della piastra in acciaio può essere dotato di misurazione della temperatura a infrarossi senza contatto e controllo basato su PLC.
Le informazioni sulla temperatura possono essere coordinate con la potenza termica e le condizioni di trasporto anziché trattate come una misurazione completamente separata.
Per applicabile configurazioni a circuito chiuso, può raggiungere la precisione di controllo della temperatura dichiarata 0.5%.
Le configurazioni automatiche della linea possono utilizzare a Sistema di controllo basato su PLC Siemens. Le funzioni disponibili possono includere:
•Impostazioni del tempo di riscaldamento
•Programmi di temperatura segmentati
•Mantenendo il controllo
•Limiti di temperatura superiore e inferiore
•Funzioni di allarme
•Registrazione dei dati di processo
RS485, Dove richiesto sono disponibili la comunicazione RS422 e MODBUS.
Il pacchetto di controllo viene selezionato in base al progetto. Un sistema di riscaldamento base e una linea continua completamente integrata non necessitano necessariamente delle stesse funzioni di monitoraggio.
Ⅸ. Configurazioni di potenza a induzione disponibili
Le configurazioni di alimentazione disponibili per il riscaldamento di piastre e relativo prodotto piatto includono:
| Modello | Potenza nominale | Frequenza |
|---|---|---|
| XG-30 | 30 kW | 20–40 kHz |
| XG-60 | 60 kW | 20–40 kHz |
| XZG-80SCZ | 80 kW | 1–50 kHz |
| XZG-160SCZ | 160 kW | 1–50 kHz |
| XZG-200SCN | 200 kW | 5–20 kHz |
Il XG-60 / 60 configurazione kW è rappresentato dal progetto effettivo della lamiera d'acciaio mostrato sopra.
Questi modelli non rappresentano una tabella di selezione spessore-potenza fissa.
Finale energia e la frequenza operativa dipendono dal materiale della piastra, spessore, larghezza, temperatura target, tempo di riscaldamento disponibile e velocità di produzione.
La gamma più ampia di apparecchiature per il riscaldamento di piastre e nastri comprende applicazioni da circa 0.5 spessore mm verso l'alto, a seconda del materiale e del processo. Ciò non significa che ogni spessore utilizzi la stessa configurazione dell'apparecchiatura.
Ⅹ. Applicazioni tipiche del trattamento termico
Il riscaldamento a induzione della lamiera di acciaio può fornire la fase di riscaldamento per diversi processi termici.
Le direzioni applicative tipiche includono:
•Annealing
•La tempra
•Tempra
•Blu
•Trattamento della soluzione di acciaio inossidabile
•Riscaldamento legato al rivestimento
Questi processi richiedono temperature diverse, condizioni di riscaldamento e apparecchiature a valle.
Per esempio, un indurimento il processo richiede un assetto produttivo completo diverso da a rinvenimento o processo correlato al rivestimento, anche se in entrambi viene utilizzato il riscaldamento a induzione.
Il sistema di riscaldamento è quindi configurato attorno al processo anziché trattare queste applicazioni come ricette operative intercambiabili.
Ⅺ. Come selezionare una configurazione di riscaldamento con piastre in acciaio
La corretta configurazione dipende da come la piastra deve essere riscaldata e movimentata in produzione.
Un progetto costruito attorno ad un ciclo di riscaldamento definito può utilizzare un sistema di riscaldamento relativamente compatto come il 60 configurazione kW mostrata in questa pagina.
La produzione continua può richiedere il trasporto a rulli, coordinamento della velocità di linea, misurazione della temperatura e integrazione con altre apparecchiature.
Per una valutazione iniziale, fornire:
| Informazioni sul pezzo | Informazioni sul processo |
|---|---|
| • Materiale e qualità • Spessore • Larghezza • Lunghezza • Peso, ove rilevante • Disegno o foto |
• Processo di riscaldamento richiesto • Temperatura target • Ciclo di riscaldamento o velocità della linea • Tasso di produzione • Produzione continua o non continua • Esistente a monte / apparecchiature a valle |
Se diverse specifiche della piastra verranno eseguite sulla stessa apparecchiatura, inviare la gamma completa di taglie.
Questo aiuta a determinare la potenza di induzione richiesta, disposizione degli induttori e metodo di movimentazione dei materiali.
Ⅻ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Come viene selezionata la potenza di induzione richiesta?
La potenza non può essere selezionata solo dallo spessore della piastra. Materiale, spessore, larghezza, temperatura target, il tempo di riscaldamento o la velocità della linea e la velocità di produzione influiscono tutti sul requisito.
Un sistema può riscaldare piastre di acciaio di diverse dimensioni?
Forse. Il range utilizzabile dipende dalle dimensioni della piastra e dal fabbisogno di riscaldamento. Modifiche significative possono richiedere induttori o impostazioni di processo diversi.
Come viene controllato il riscaldamento dello spessore?
Il risultato del riscaldamento è influenzato dalla potenza, Frequenza, tempo di riscaldamento, proprietà dei materiali e dimensioni della piastra. La misurazione della temperatura può essere integrata nei sistemi applicabili, mentre la condizione termica richiesta è determinata dal processo.
È possibile integrare un sistema di riscaldamento a induzione di piastre di acciaio in una linea di produzione esistente?
Sì, dove le interfacce meccaniche ed elettriche sono adatte. Spazio disponibile, altezza del trasportatore, la velocità di produzione e i segnali di controllo dovrebbero essere rivisti durante la progettazione del progetto.
ⅩⅢ. Inviaci il tuo fabbisogno di riscaldamento della piastra in acciaio
Inizia con la piastra e il processo richiesto anziché selezionare prima una potenza nominale.
Si prega di inviare:
Materiale + Spessore + Larghezza + Lunghezza + Temperatura target + Processo di riscaldamento + Ciclo di riscaldamento / Velocità della linea + Tasso di produzione + Disegno o foto
KOTRON può quindi valutare l'alimentazione a induzione, frequenza di funzionamento, induttore e disposizione di movimentazione dei materiali per il progetto.






