钢板感应加热机
Ⅰ. 钢板通过加热在实际生产中
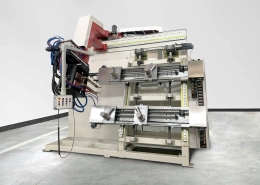
本页上的两个视频展示了两个具有不同设备布局的独立钢板通过加热项目.
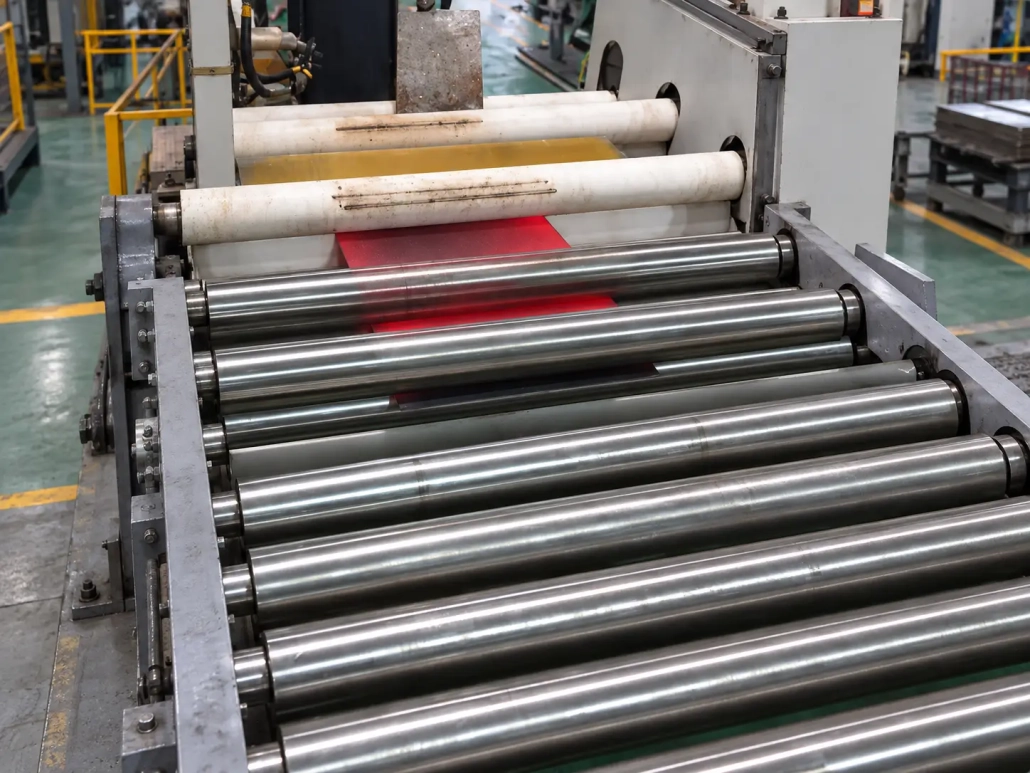
连续辊筒输送加热线
加热的钢板在辊筒输送机上通过设备移动. 在生产过程中,板材保持运动状态, 因此输送速度成为加热过程的一部分.
对于这种类型的生产线, 板材尺寸, 可用加热功率, 有效加热长度和生产线速度必须一起考虑.
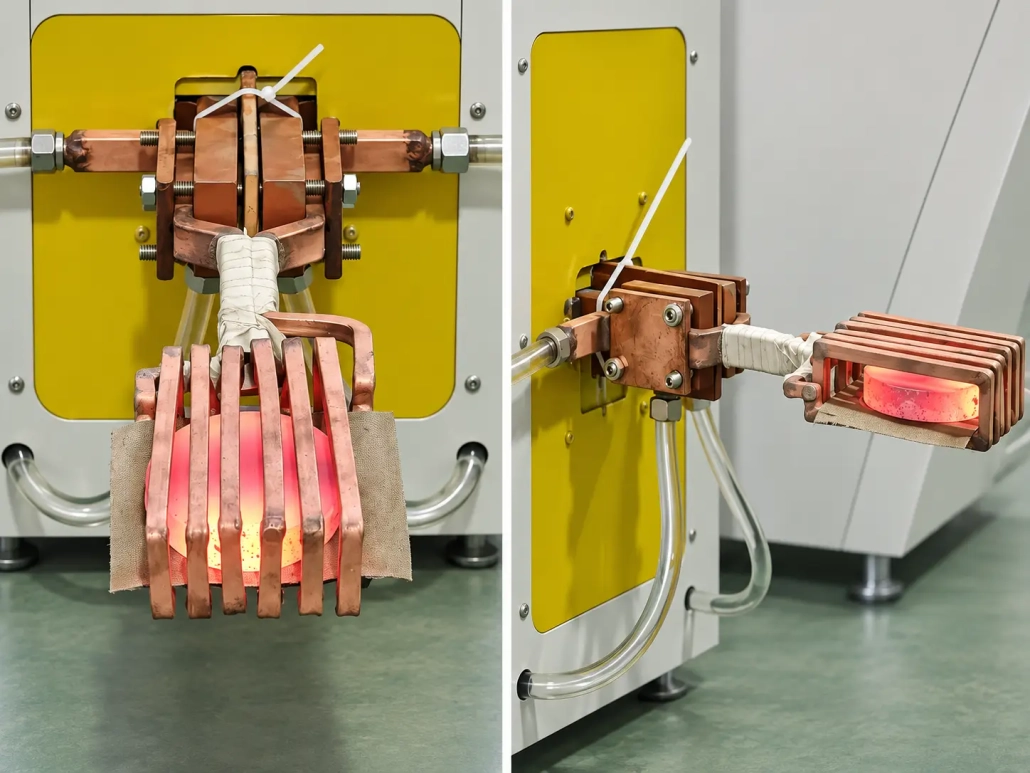
60 kW钢板贯穿加热系统
这个单独的项目使用 60 kW感应加热系统 具有自己的电源/控制单元和匹配的电感器布置.
这些 60 额定功率为实际项目配置. 它不应被视为特定板厚度的一般建议,因为实际的加热要求还取决于材料, 宽度, 目标温度和加热周期.
Ⅱ. 什么是钢板感应加热?
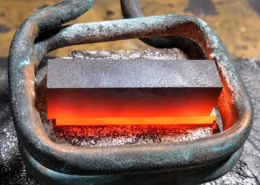
钢板通过加热的目的是通过板厚形成所需的热条件,而不是仅加热浅表面区域.
感应加热 直接在导电材料中产生热量. 由此产生的温度分布取决于几个因素, 包括工作频率, 加热时间, 材料性能, 板尺寸和电感设计.
仅红热表面并不能确认已达到所需的全厚度温度条件.
因此, 设备选型应从实际的下游工艺及其所需的温度条件出发.
随着板厚增加, 表面温度的关系, 内部温度和可用加热时间变得越来越重要.
Ⅲ. 什么决定了贯穿加热结果?
额定功率只是该过程的一部分.
主要输入是:
材料 + 厚度 + 宽度 + 目标温度 + 加热周期或线速度 + 工艺
厚度影响通过板的温度发展方式.
宽度影响总加热面积和电感器布置.
材料改变工件的电响应和热响应.
目标温度来自以下过程.
生产方法决定了加热系统主要围绕固定加热周期还是围绕连续生产线速度来评估.
厚度相似的两块板材因此可能需要非常不同的设备.
更宽的板材, 更高的目标温度或更快的生产速率都可能改变加热需求.
Ⅳ. 板材温度分布
钢板通过加热, 温度应在多个方向上考虑.
厚度方向
表面温度并不总是代表板材内部更深处的温度.
所需的厚度方向热条件取决于以下工艺. 较厚的板材通常需要更多关注工作频率, 加热时间和可用功率.
板材宽度方向
板的中心和边缘可能受热程度不同.
电感器几何形状, 板材宽度和工件位置影响 温度分布 整个工作区域.
因此,加热装置需要与实际板宽度相匹配.
沿着行进方向
这对于连续的滚筒输送线尤为重要.
输送速度或加热条件的变化会影响离开加热部分的物料温度.
稳定的运动和可重复的加热条件有助于保持稳定的生产.
Ⅴ. 钢板加热用感应器设计
感应器围绕板材和所需加热区域设计. 没有适合每个项目的通用钢板卷.
重要因素包括:
•板厚
•板宽
•材料
•所需加热面积
•工件位置
•目标温度
•加热循环
•连续或非连续生产
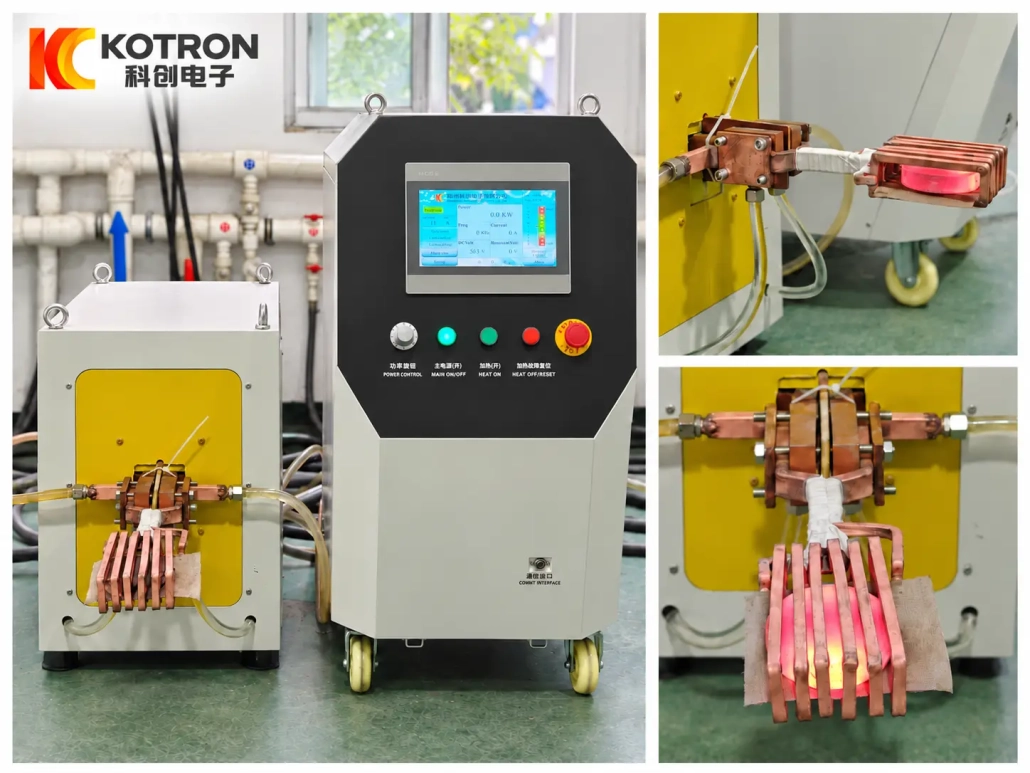
60 kW 项目电感器
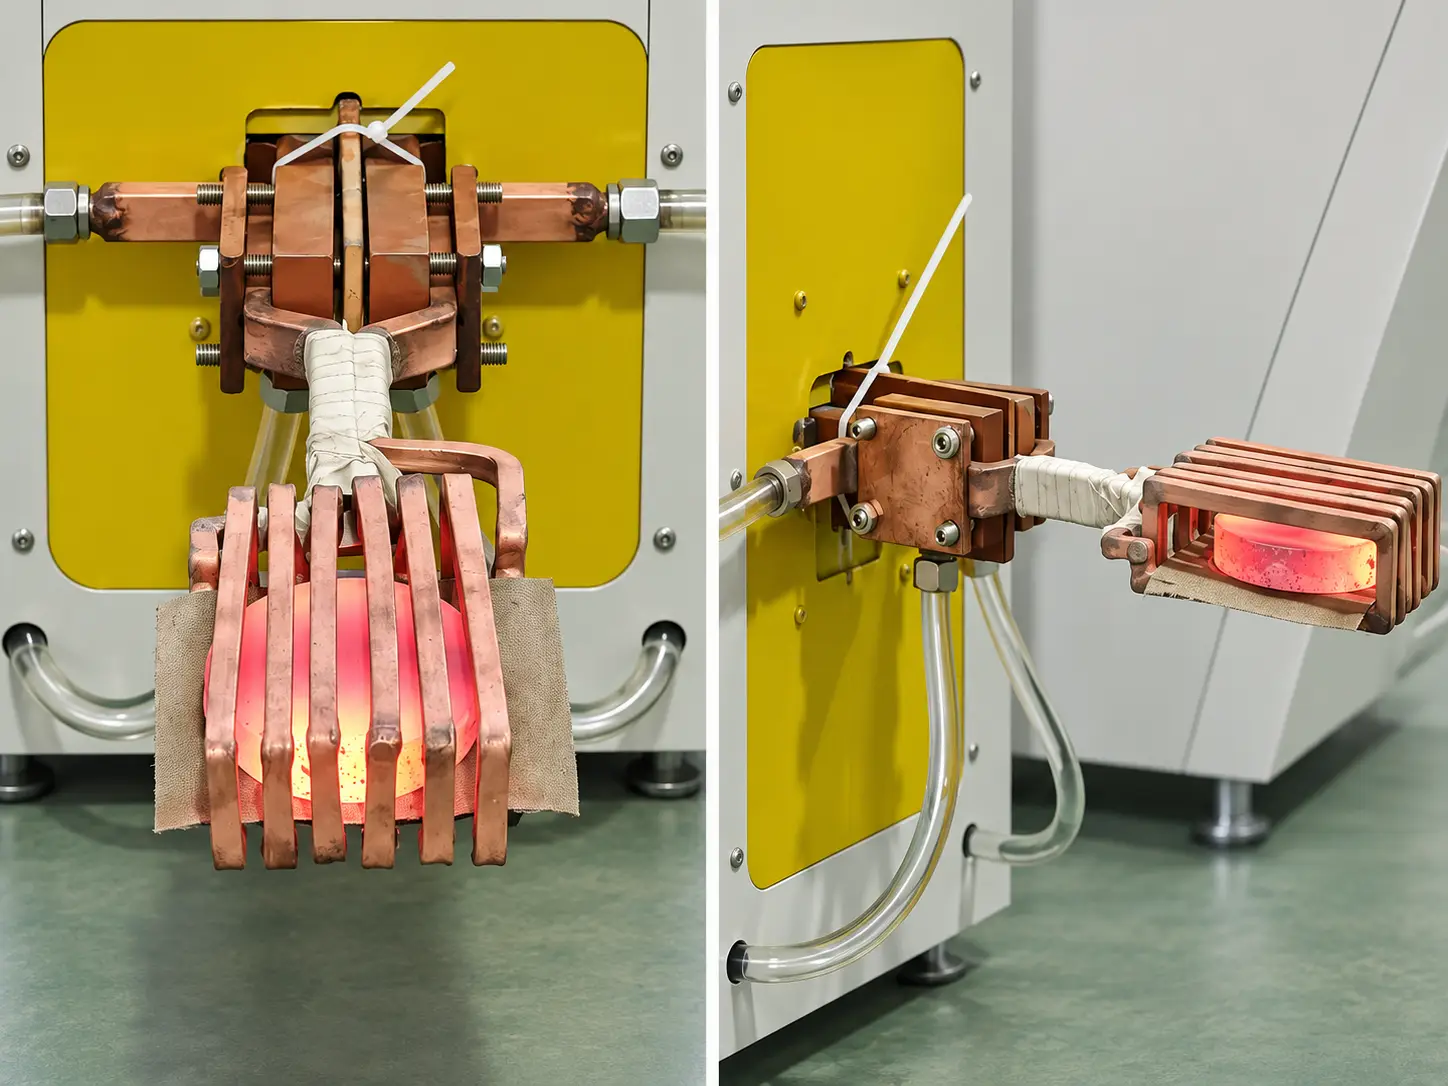
特写显示了用于的电感器 60 kW钢板透热项目 显示在此页面上.
其几何形状与该项目的工件和加热布置相匹配.
该图像不应被视为通用钢板卷设计. 板尺寸的变化, 加热区域或生产方法可能需要不同的感应器.
这些 60 kW 系统和连续滚筒输送线是独立的项目, 因此它们的感应加热结构不需要看起来相同.
Ⅵ. 60 kW钢板贯穿加热系统
这些 60 kW 项目提供了围绕专用电源/控制单元和匹配负载部分构建的钢板加热系统的示例.
拍摄的系统包括感应电源/控制设备以及相应的负载和感应器组件.
现有的项目信息证实了 60 千瓦额定功率 及其在钢板加热中的用途.
板厚, 宽度, 尚未提供该特定项目的目标温度和生产周期, 所以这些值不应该从照片中推断出来.
该系统主要演示钢板通过加热不需要与连续输送线相同的机械布置.
Ⅶ. 连续辊筒输送加热线
用于连续生产, 钢板可以通过滚轮移动通过加热部分.
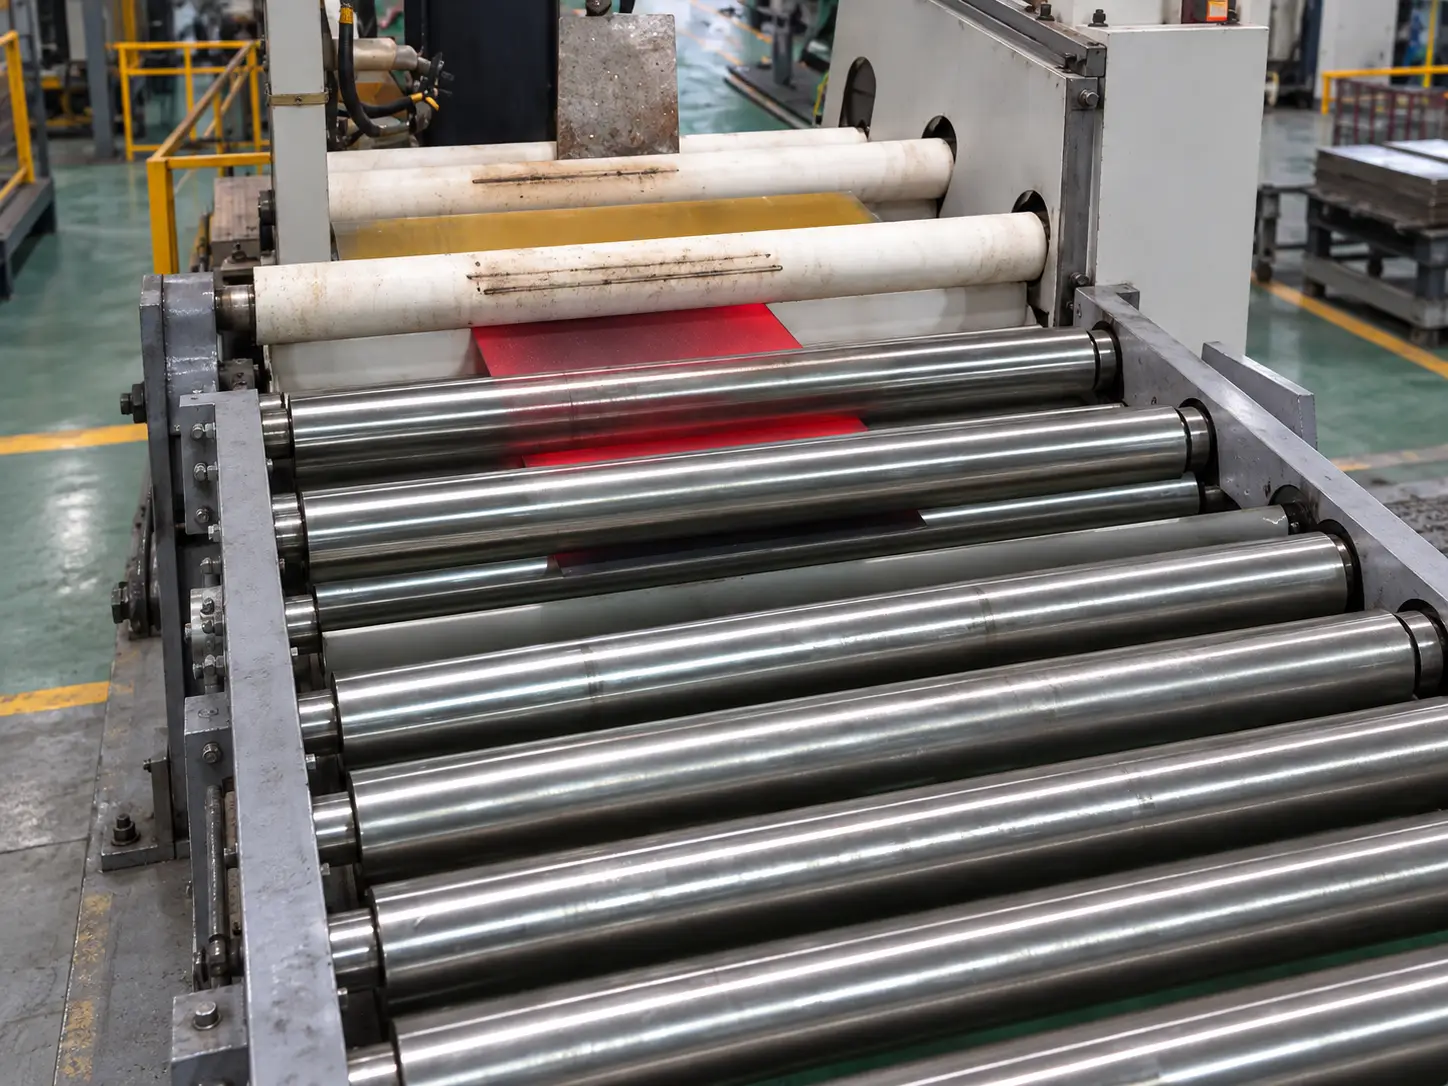
典型的生产关系是:
送料→输送→感应加热→测温→下游工艺
关键的区别在于 线速度成为加热条件的一部分.
速度更快的板在有效加热区域花费的时间更少. 较慢的速度会增加可用的加热时间.
滚筒布局和输送速度与板材尺寸相匹配, 重量和生产率.
当机械布局和控制接口合适时,感应加热部分还可以与其他设备集成.
Ⅷ. 温度测量和过程控制
连续钢板加热可配备非接触式红外测温和基于PLC的控制.
温度信息可以与加热输出和输送条件相协调,而不是被视为完全独立的测量.
对于适用的 闭环配置, 标称控温精度可达 0.5%.
自动线配置可以使用 基于西门子PLC的控制系统. 可用的功能可以包括:
•加热时间设置
•分段温度程序
•保持控制
•温度上限和下限
•报警功能
•过程数据记录
RS485, 如有需要,可提供 RS422 和 MODBUS 通讯.
控制包根据项目选择. 基本的加热系统和完全集成的连续生产线不一定需要相同的监控功能.
Ⅸ. 可用的感应电源配置
用于板材和相关扁平产品加热的可用电源配置包括:
| 模型 | 额定功率 | 频率 |
|---|---|---|
| XG-30 | 30 千瓦 | 20-40 kHz |
| XG-60 | 60 千瓦 | 20-40 kHz |
| XZG-80SCZ | 80 千瓦 | 1–50 kHz |
| XZG-160SCZ | 160 千瓦 | 1–50 kHz |
| XZG-200SCN | 200 千瓦 | 5–20 kHz |
这些 XG-60 / 60 千瓦配置 以上图实际钢板工程为代表.
这些型号不是固定的厚度功率选择表.
最终的 功率 和工作频率取决于板材料, 厚度, 宽度, 目标温度, 可用加热时间和生产率.
更广泛的板材和带材加热设备范围包括大约从 0.5 毫米厚度向上, 取决于材料和工艺. 这并不意味着每种厚度都使用相同的设备配置.
Ⅹ. 典型的热处理应用
钢板感应加热可为不同热工艺提供加热阶段.
典型应用方向包括:
•退火
•硬化
•回火
•发蓝
•不锈钢固溶处理
•涂层相关加热
这些过程需要不同的温度, 加热条件及下游设备.
例如, 一个 硬化 流程需要与传统流程不同的完整生产安排 回火 或涂层相关工艺, 即使两者都使用感应加热.
因此,加热系统是围绕过程进行配置的,而不是将这些应用视为可互换的操作方案.
Ⅺ. 如何选择钢板加热配置
正确的配置取决于生产中需要如何加热和处理板材.
围绕定义的加热循环构建的项目可能会使用相对紧凑的加热系统,例如 60 本页显示的千瓦配置.
连续生产可能需要滚筒输送, 线速度协调, 温度测量及与其他设备的集成.
用于初步评估, 提供:
| 工件信息 | 流程信息 |
|---|---|
| • 材料和等级 • 厚度 • 宽度 • 长度 • 重量, 相关的 • 绘画或照片 |
• 所需的加热过程 • 目标温度 • 加热周期或线速度 • 生产率 • 连续或非连续生产 • 现有上游 / 下游设备 |
如果多个印版规格将在同一设备上运行, 发送完整的尺寸范围.
这有助于确定所需的感应功率, 电感器布置和材料处理方法.
Ⅻ. 常见问题解答
单击问题以展开答案.
所需感应功率如何选择?
不能仅根据板厚来选择功率. 材料, 厚度, 宽度, 目标温度, 加热时间或线速度和生产率都会影响要求.
一套系统可以加热不同尺寸的钢板吗?
可能. 可用范围取决于板尺寸和加热要求. 重大变化可能需要不同的电感器或工艺设置.
如何控制全厚度加热?
加热效果受功率影响, 频率, 加热时间, 材料特性和板材尺寸. 温度测量可以集成到适用的系统中, 而所需的热条件则由工艺决定.
钢板感应加热系统能否集成到现有生产线中?
可以, 机械和电气接口合适的地方. 可用空间, 输送机高度, 在项目设计期间应审查生产速度和控制信号.
ⅩⅢ. 将您的钢板加热要求发送给我们
从板材和所需的工艺开始,而不是首先选择额定功率.
请发送:
材料 + 厚度 + 宽度 + 长度 + 目标温度 + 加热过程 + 加热循环 / 线速度 + 生产率 + 绘画或照片
然后 KOTRON 可以评估感应电源, 操作频率, 该项目的感应器和材料处理安排.