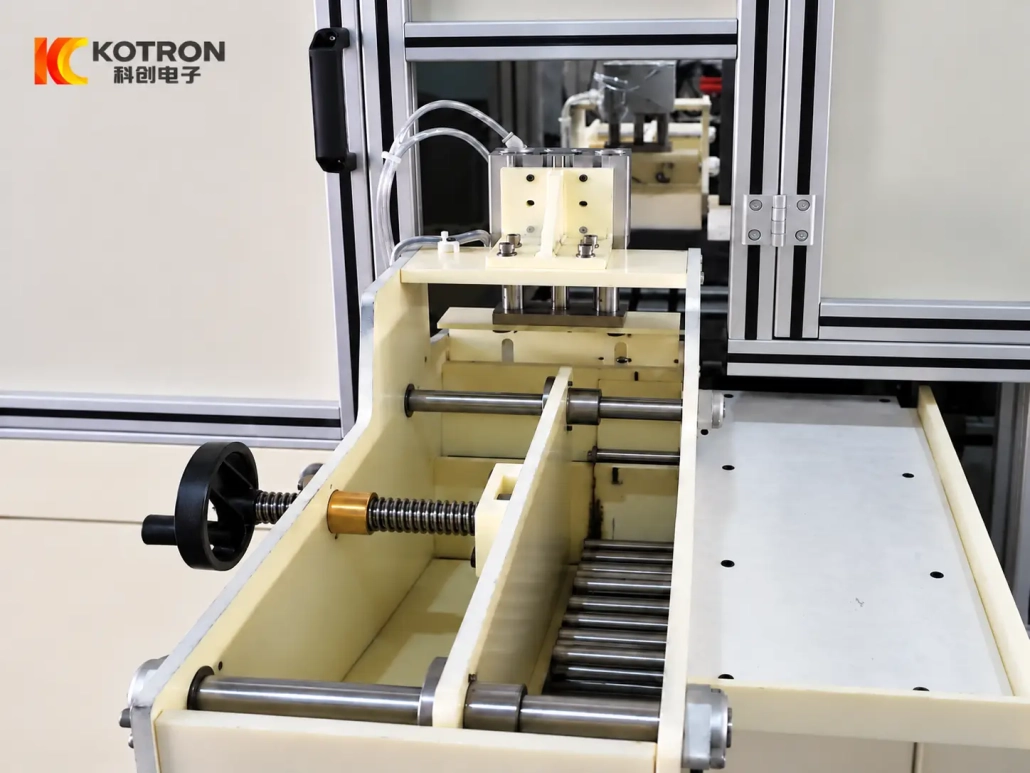
Automatische Induktionshärtelinie für Stifte und Buchsen
Ⅰ. Sehen Sie sich die automatische Härtelinie im Betrieb an
Das Video zeigt Werkstücke, die einen automatischen Induktionshärtungsprozess durchlaufen, inklusive Fütterung, Wechsel zwischen Positionen, Erwärmen, Abschrecken und endgültige Entladung.
Für die Serienfertigung, Heizen ist nur ein Teil der Arbeit. Außerdem muss jedes Bauteil die richtige Position erreichen, Schließen Sie den programmierten Vorgang ab und verlassen Sie den Arbeitsbereich, bevor der nächste Zyklus beginnt.
Darin unterscheidet sich eine automatische Linie von einer manuell beladenen Standalone-Linie Stift-Induktionshärtemaschine. Werkstückhandhabung und Wärmebehandlung werden als ein wiederkehrender Produktionsprozess koordiniert.
Ⅱ. Stifte, Buchsen und passende Werkstücke
Die Linie ist hauptsächlich für zylindrische Bauteile bestimmt, die eine Oberflächen- oder lokale Härtung erfordern.
Zu den typischen Werkstücken gehören::
•Stifte
•Buchsen
•Stiftschäfte
•Drehstifte
•Hülsenartige Komponenten
•Ähnliche zylindrische mechanische Teile
Stifte und Buchsen sollten nicht automatisch als die gleiche Erwärmungsaufgabe behandelt werden.
Ein Vollstift und eine Hohlbuchse können unterschiedliche Querschnittsdicken haben, Wärmefluss, Auflageranforderungen und Verfestigungszonen. Selbst zwei Stifte mit ähnlichen Außendurchmessern können aufgrund von Materialunterschieden unterschiedliche Prozesse erfordern, Härtelänge oder erforderliche Härtetiefe.
Für Buchsen, Bohrungsabmessungen, Auch die Wandstärke und die erforderliche gehärtete Fläche müssen vor der Konstruktion des Induktors und der Vorrichtung berücksichtigt werden.
Zu den nützlichsten Informationen für die Auswahl der Ausrüstung gehören::
•Material und Qualität
•Außendurchmesser
•Innendurchmesser für Buchsen
•Gesamtlänge
•Erforderlicher Härtebereich
•Ziel-Oberflächenhärte
•Effektive Gehäusetiefe
•Erforderliche Produktionsrate
Das eigentliche Werkstück sollte daher vor dem Maschinenmodell oder der Leistung stehen.
Ⅲ. So funktioniert die automatische Induktionshärtelinie
Ein typischer Produktionsablauf ist:
Laden → Zuführen → Positionieren → Induktionserwärmung → Abschrecken → Transfer → Entladen
Der genaue Ablauf kann je nach Werkstück angepasst werden.
An der Ladestation, Zylinderförmige Bauteile gelangen in den Zuführmechanismus und bewegen sich in kontrollierter Reihenfolge vorwärts. Mechanisches Schieben, Walzen, Je nach Größe können Kippen oder andere Transfermethoden gewählt werden, Ausrichtung und Handhabungseigenschaften des Teils.
Sobald das Werkstück die Bearbeitungsposition erreicht hat, Die Maschine lokalisiert es gemäß dem programmierten Zyklus. Das Induktionssystem liefert dann über den Induktor die benötigte Heizenergie.
Nach dem Erhitzen, die benötigte Fläche wird abgeschreckt. Das Werkstück wird von der Bearbeitungsposition wegtransportiert und abgeführt, Dadurch kann der nächste Teil in den Zyklus eintreten.
Je nach Härteanforderung, Das Werkstück kann stationär bleiben oder sich relativ zum Induktor bewegen. Die endgültige Bewegung und die Abschreckmethode werden entsprechend dem erforderlichen gehärteten Muster und nicht nach einer festen Maschinenvorlage ausgewählt.
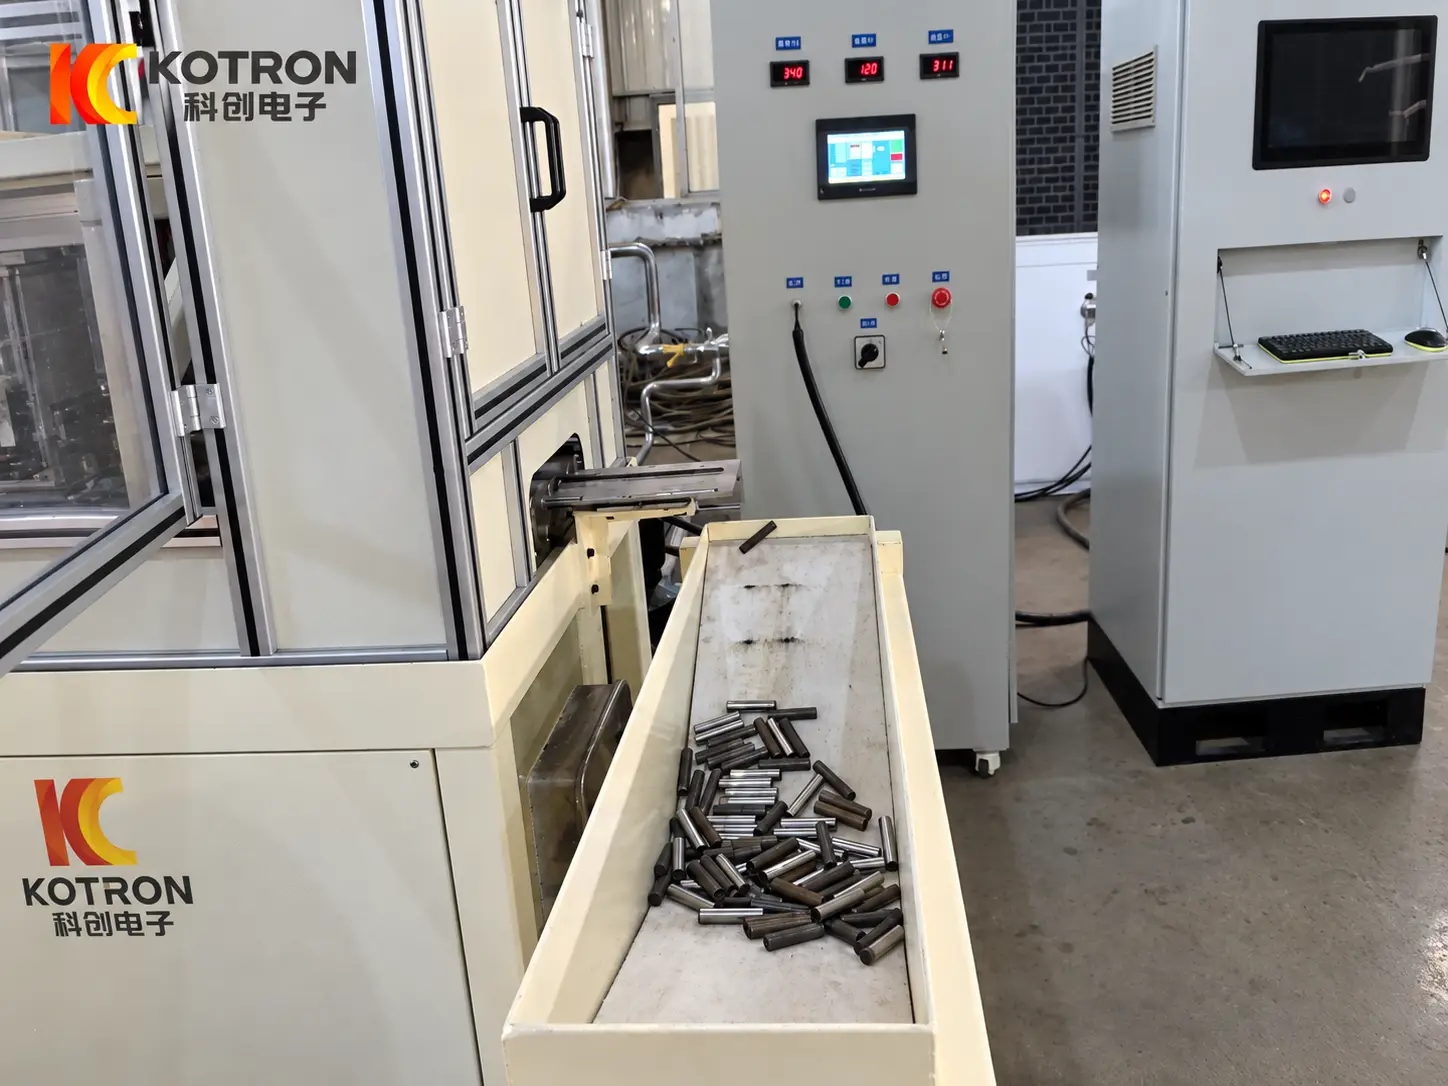
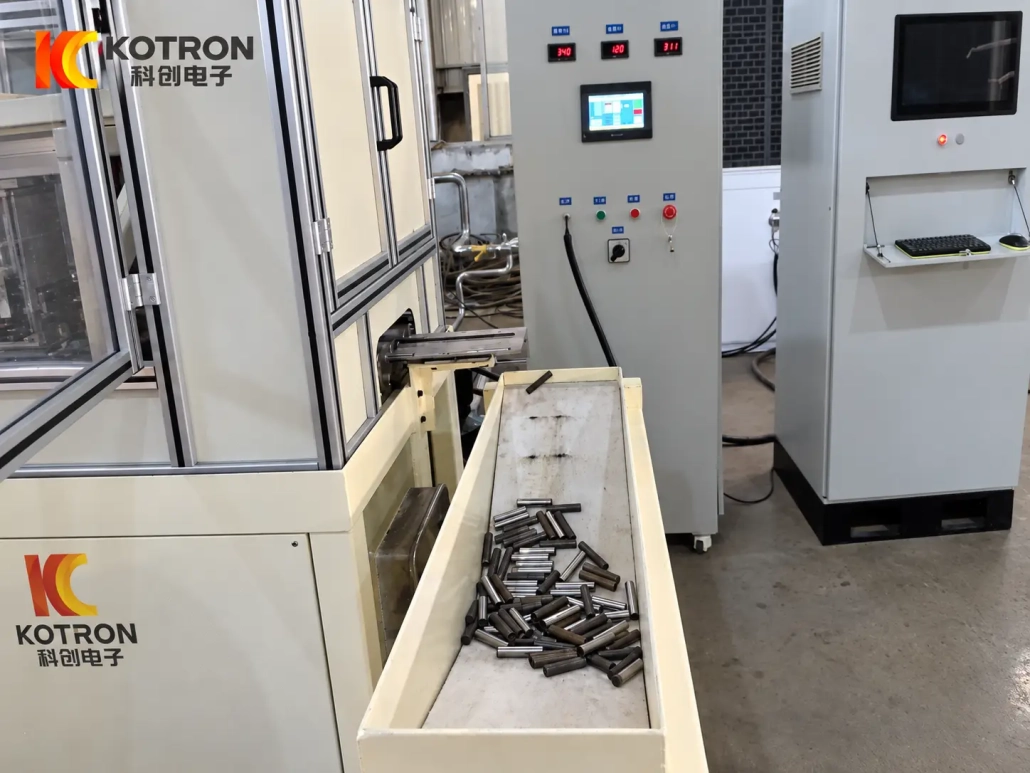
Der Entladebereich vervollständigt den automatischen Zyklus, indem er bearbeitete Teile von der Härtestation wegbewegt, ohne dass nach jedem Zyklus ein manuelles Entladen erforderlich ist.
Ⅳ. Härteverfahren für Stifte und Buchsen
Eine Pin-Induktionshärtemaschine sollte nicht allein aufgrund der Nennleistung ausgewählt werden.
Das endgültige Härteergebnis wird durch das Zusammenwirken mehrerer Prozessvariablen beeinflusst:
Leistung + Frequenz + Induktorentwurf + Heizzeit + Werkstückbewegung + Abschrecken
Material und Geometrie des Werkstücks bestimmen, wie diese Variablen kombiniert werden sollen.
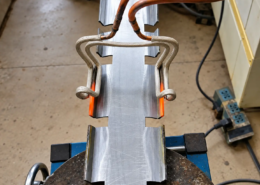
Besonders wichtig ist der Induktor. Seine Form und Beziehung zum Werkstück bestimmen, wo elektromagnetische Energie konzentriert wird. Eine kurze lokale Verfestigungszone, Eine längere zylindrische Oberfläche und eine Buchse mit einer anderen Wandstärke erfordern möglicherweise unterschiedliche Spulenanordnungen.
Auch die Frequenz muss zur Anwendung passen. Eine höhere oder niedrigere Frequenz ist nicht automatisch besser; Sie muss zusammen mit den Werkstückabmessungen und der erforderlichen Erwärmungstiefe ausgewählt werden.
Aufheizzeit, Leistungsniveau und Bewegung müssen dann mit der Abschreckstufe zusammenarbeiten. Die Änderung einer Variablen kann die Temperaturverteilung und das Härtemuster verändern.
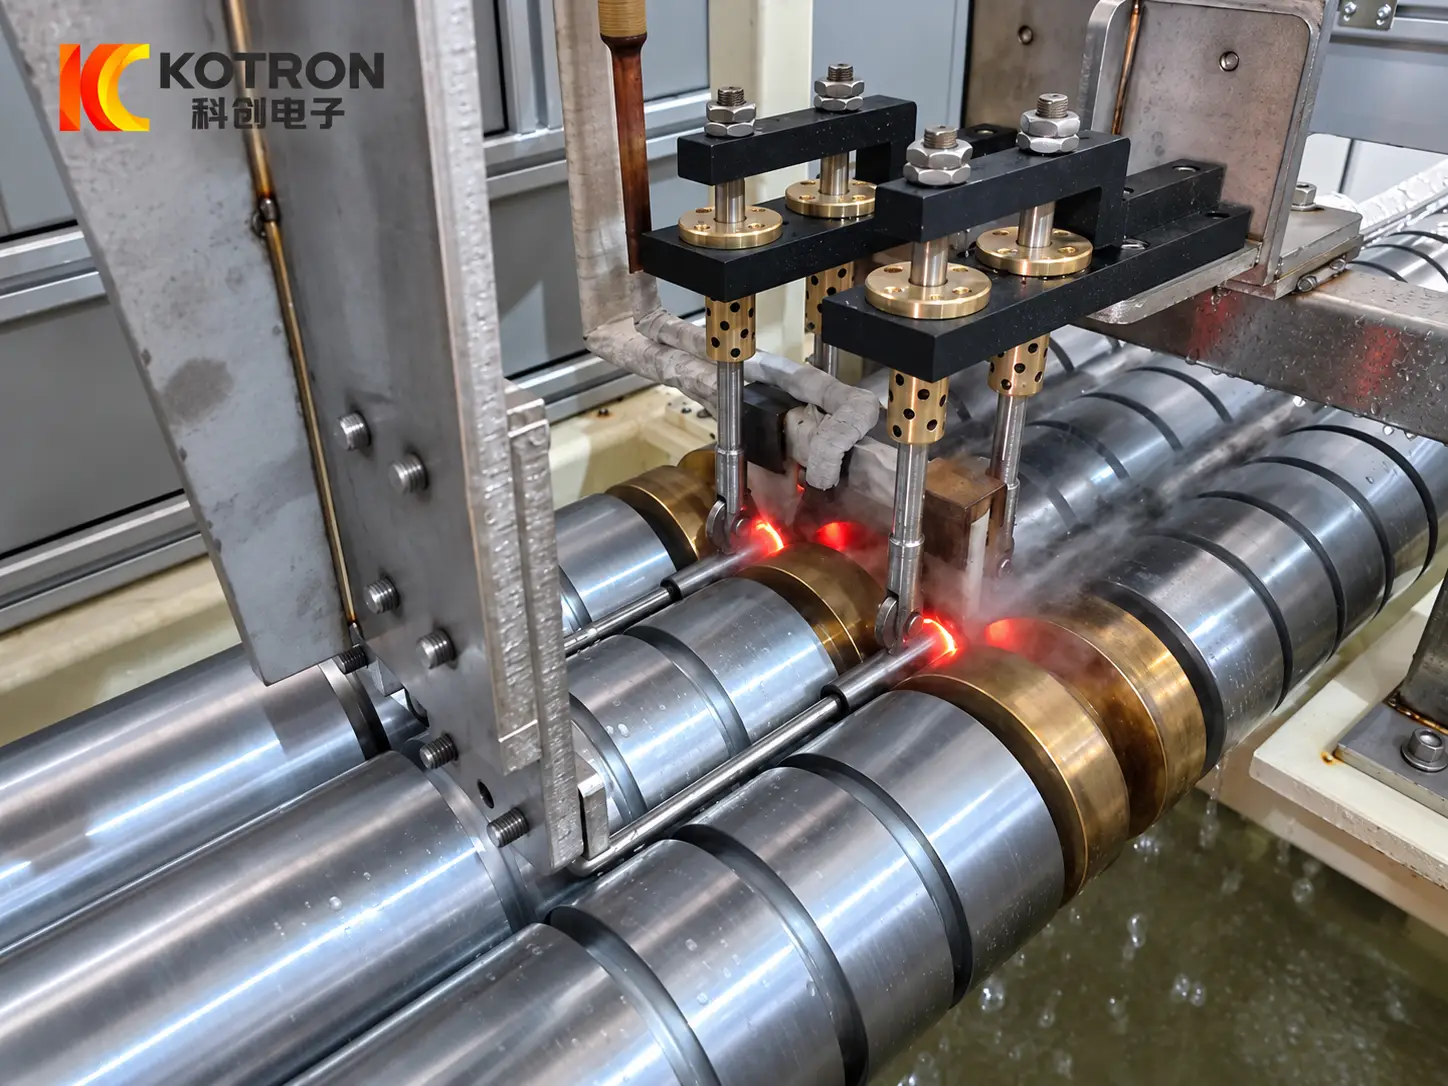
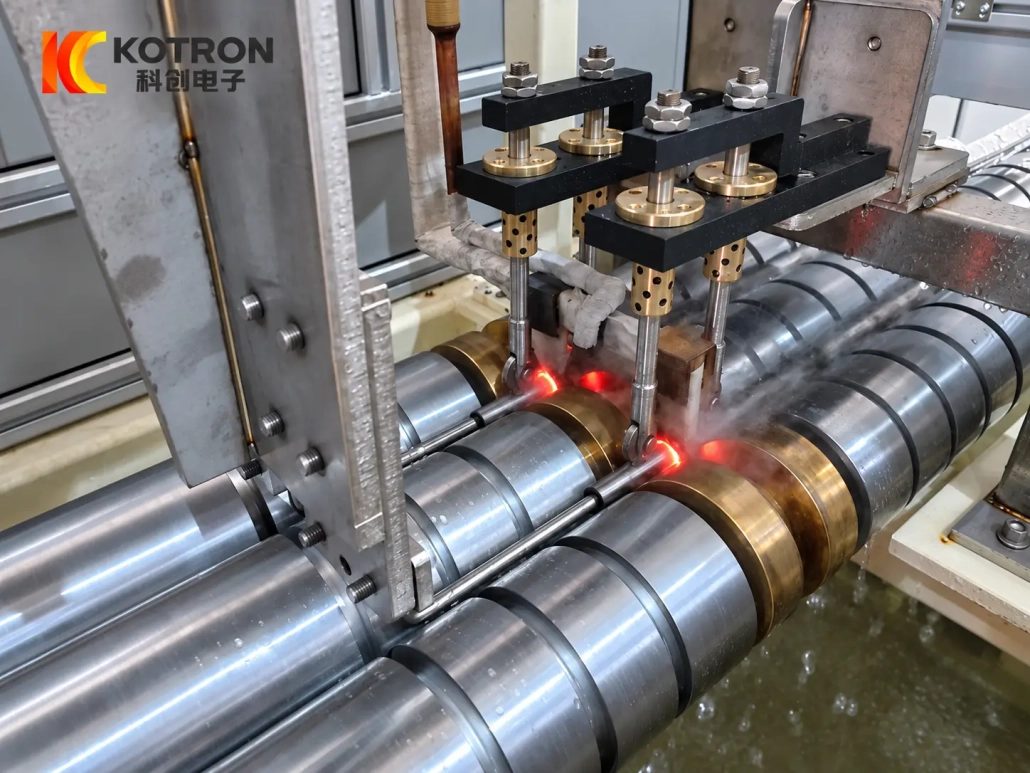
Dieses Prozessbild zeigt die tatsächliche Beziehung zwischen dem Werkstück, Induktor und beheizter Bereich während der Produktion.
Zur Geräteauswahl, Normalerweise bewerten wir:
•Material und Qualität
•Werkstückabmessungen
•Härtebereich
•Erforderliche Oberflächenhärte
•Effektive Gehäusetiefe
•Härtelänge
•Produktionszyklus
Dabei geht es nicht nur darum, das Teil schnell zu erhitzen. Der Prozess muss unter Produktionsbedingungen wiederholt die erforderliche Härtezone erzeugen.
Ⅴ. Automatische Zuführung und Linienkonfiguration
Für die Serienfertigung, Die Werkstückhandhabung wirkt sich direkt auf die Bedienbarkeit der Linie aus.
Zylindrische Komponenten müssen getrennt werden, übertragen und positioniert werden, ohne den Produktionsablauf zu unterbrechen. Abhängig vom Werkstück, Dies kann mit relativ einfachen mechanischen Mechanismen oder mit einem fortschrittlicheren automatischen Handhabungssystem erreicht werden.
Zu den möglichen Konfigurationen gehören::
•Mechanisches Schieben
•Rollenübertragung
•Kipptransfer
•Pneumatische Bewegung
•Servopositionierung
•Positionssensoren
•Maßgeschneiderte Vorrichtungen
•Automatische Lade- und Entladeschnittstellen
Die am besten geeignete Lösung ist nicht unbedingt die komplizierteste.
Für ein einfaches zylindrisches Teil, Eine mechanische Schub- und Transferanordnung ist möglicherweise besser geeignet als das Hinzufügen unnötiger Roboterhandhabung. Für eine größere integrierte Linie sind möglicherweise Servoachsen erforderlich, zusätzliche Sensoren oder die Kommunikation mit vor- und nachgeschalteten Geräten.
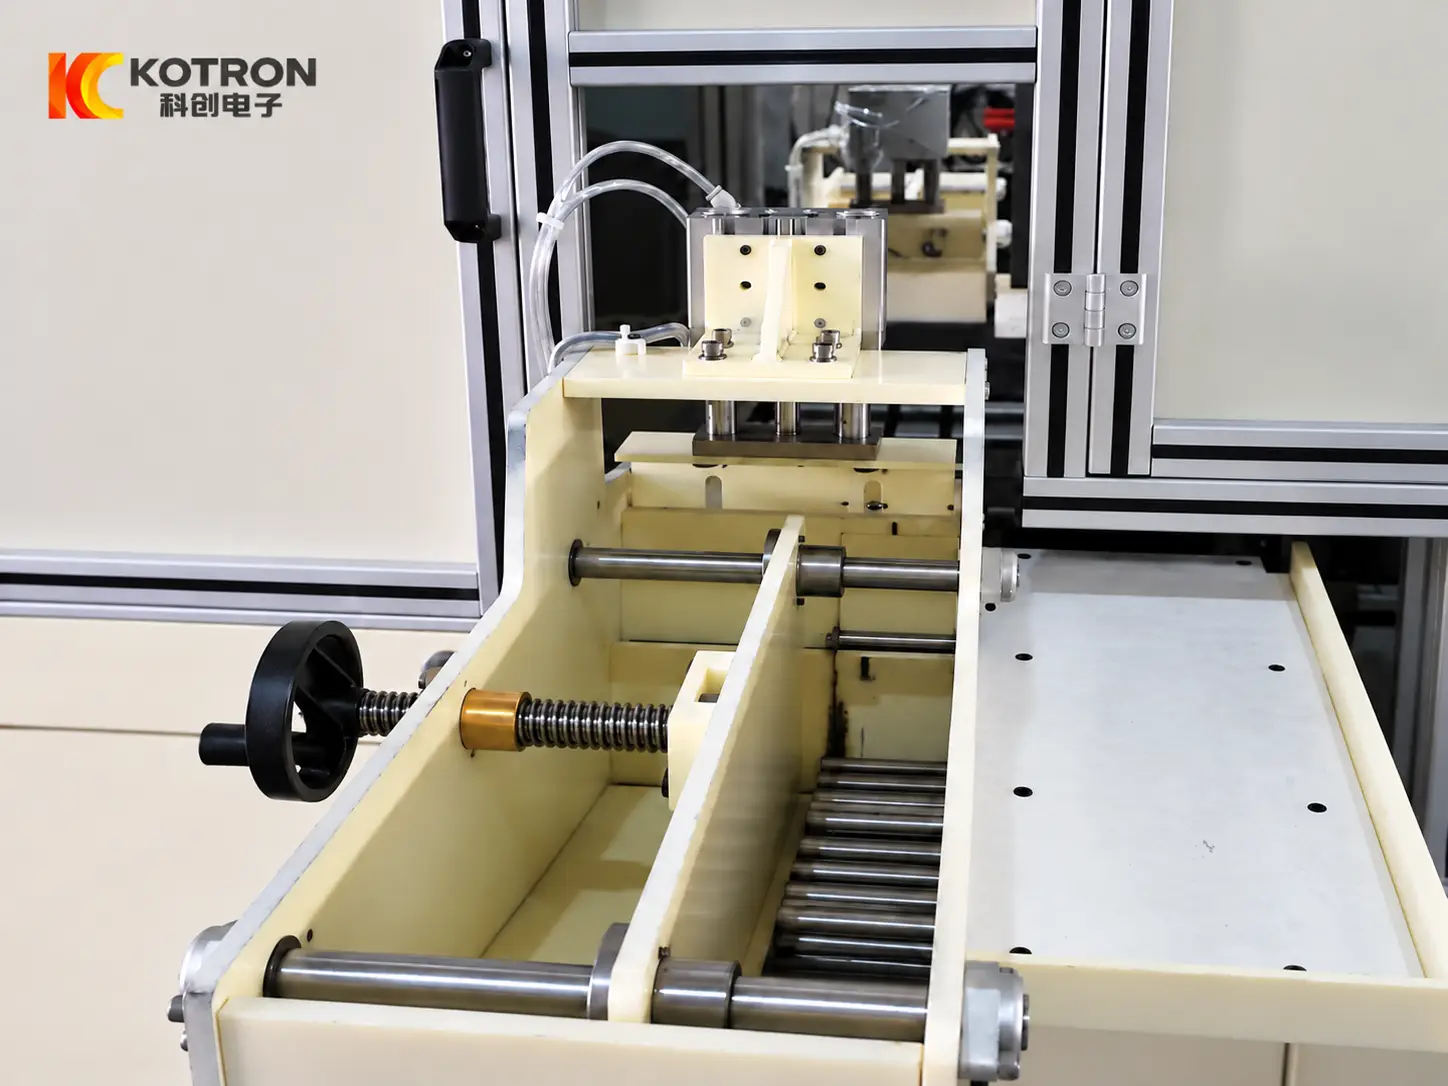
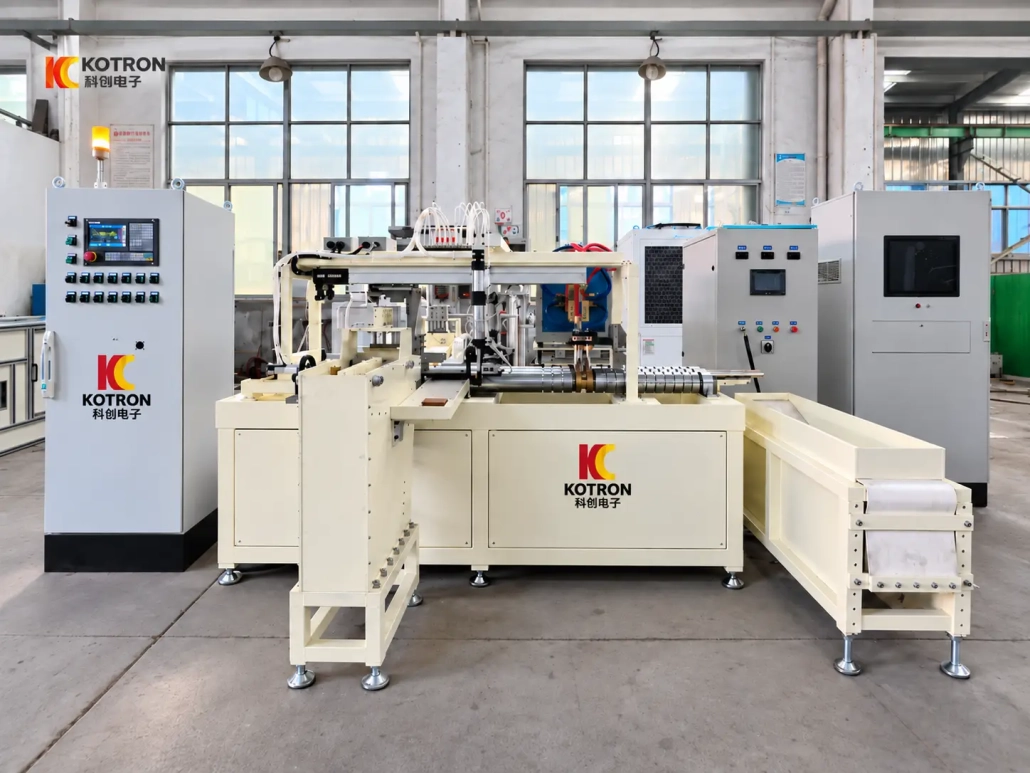
Eine komplette Linie kann typischerweise in mehrere Funktionsabschnitte unterteilt werden:
| System | Hauptfunktion |
|---|---|
| Fütterungssystem | Führt Werkstücke in den Produktionsablauf ein |
| Übertragungsmechanismus | Verschiebt Teile zwischen Positionen |
| Positionierung / Vorrichtungssystem | Lokalisiert das Werkstück zur Bearbeitung |
| Induktionsheizstation | Erhitzt den benötigten Bereich |
| Abschrecksystem | Kühlt die beheizte Zone entsprechend dem Prozess |
| Automatische Entladung | Befördert verarbeitete Teile aus der Linie |
| Kontrollsystem | Koordiniert den elektrischen und mechanischen Ablauf |
Das Layout kann je nach Werkstückausrichtung angepasst werden, verfügbare Fabrikfläche und Anbindung an bestehende Produktionsanlagen.
Ⅵ. IGBT-Leistung, DSP-Steuerung und SPS-Automatisierung
Das Elektro- und Automatisierungssystem kann je nach erforderlichem Prozess- und Produktionsniveau konfiguriert werden.
IGBT-basiertes Induktionsnetzteil
Das IGBT-Netzteil stellt die für die Induktionsverarbeitung erforderliche Heizleistung bereit. Leistung und Betriebsfrequenz werden je nach Werkstück ausgewählt, Härteanforderung und Produktionszyklus.
DSP-Digitalsteuerung
Die DSP-Steuerung dient der digitalen Regelung und Überwachung der Induktionsstromversorgung. Abhängig von der Konfiguration, Parameter wie Strom, Spannung, Leistung, Frequenz und Heizzeit können überwacht oder in das Prozessprogramm integriert werden.
SPS-Ablaufsteuerung
Die SPS koordiniert die Fütterung, Positionierung, Erwärmen, Abschrecken, Überführung und Entlassung. Ein HMI kann Parametereinstellungen ermöglichen, Betriebsstatus und Alarminformationen.
Wo erforderlich, Die Steuerung kann auch mit Werkstückrezepten individuell angepasst werden, Sensoren, Servosteuerung, Datenaufzeichnung und Kommunikation mit vor- oder nachgeschalteten Geräten.
Ⅶ. Konfiguriert nach Ihren Werkstück- und Produktionsanforderungen
Es gibt keine sinnvolle, universelle Spezifikation für jede Bolzen- und Buchsen-Härtungslinie.
Sowohl ein kleiner Stift, der kontinuierlich in großen Chargen hergestellt wird, als auch ein größerer Stift, der mit einer geringeren Produktionsrate verarbeitet wird, erfordern möglicherweise beide eine Induktionshärtung, sondern ihre Fütterungssysteme, Stromversorgung, Vorrichtungen, Induktoren und Verarbeitungszyklen können sehr unterschiedlich sein.
Gleiches gilt für Buchsen.
Anstatt die Ausrüstung nur anhand einer Modellnummer oder Leistungsbewertung auszuwählen, Wir empfehlen, beim Werkstück und dem gewünschten Wärmebehandlungsergebnis zu beginnen.
Bitte geben Sie die folgenden Informationen an, sofern verfügbar:
Werkstückinformationen
• Teilezeichnung
• Teiletyp
• Material und Qualität
• Außendurchmesser
• Innendurchmesser für Buchsen
• Länge
• Gewicht
Anforderungen an die Wärmebehandlung
• Härtebereich
• Erforderliche Oberflächenhärte
• Effektive Gehäusetiefe
• Härtelänge
• Lokale oder kontinuierliche Härtungsanforderung
Produktionsanforderung
• Erforderliche Ausgabe
• Aktuelle Lademethode
• Erforderlicher Automatisierungsgrad
• Verfügbarer Installationsraum
• Vorhandene Upstream- oder Downstream-Geräte
• Anforderungen an die Datenaufzeichnung oder Rückverfolgbarkeit
Aus diesen Informationen, Das Projekt kann rund um die entsprechende Induktionsleistung konfiguriert werden, Betriebsfrequenz, Induktor, Löschanordnung, Fütterungsmethode, Positionierungsmechanismus und Automatisierungssystem.
Kunden müssen nicht jedes elektrische oder mechanische Detail klären, bevor sie Kontakt mit uns aufnehmen. Eine klare Werkstückzeichnung und Wärmebehandlungsanforderung sind in der Regel ein besserer Ausgangspunkt als die bloße Angabe einer bestimmten Kilowattleistung.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann die gleiche Linie sowohl Stifte als auch Buchsen verarbeiten??
Eine Linie kann um eine geeignete Familie von Stiften und Buchsen herum entworfen werden. Unterschiedliche Werkstücke erfordern möglicherweise unterschiedliche Induktoren, Vorrichtungen, Positionierung von Komponenten oder Prozessrezepten, Daher sollte der praktische Bereich anhand der tatsächlichen Zeichnungen bestätigt werden.
Kann eine Linie mehrere Werkstückgrößen verarbeiten??
Ja, innerhalb der mechanischen und elektrischen Kapazität des Geräts liegen. Je nach Größenunterschied, Die Umstellung kann eine Anpassung oder einen Austausch des Induktors erfordern, Vorrichtungs- oder Positionierungskomponenten zusammen mit einem anderen Prozessprogramm.
Es kann nur ein ausgewählter Bereich des Werkstücks gehärtet werden?
Ja. Für die lokale Wärmebehandlung eignet sich die Induktionserwärmung. Die erforderliche Härtezone sollte auf der Zeichnung deutlich markiert sein, damit der Induktor, Werkstückbewegung und Abschreckanordnung können gemeinsam ausgewertet werden.
Kann die Linie an bestehende Produktionsanlagen angeschlossen werden??
Ja. Füttern, Entladung, Mechanische Schnittstellen und Steuerungskommunikation können angepasst werden, nachdem der bestehende Produktionsablauf und das Fabriklayout überprüft wurden.
Welche Informationen werden für ein Angebot benötigt??
Die nützlichsten Startinformationen sind Werkstückzeichnung, Material, Abmessungen, Härtebereich, Oberflächenhärte, effektive Falltiefe und erforderliche Leistung. Fotos oder Videos des bestehenden Produktionsprozesses sind auch nützlich, wenn die neue Ausrüstung an eine bestehende Linie angeschlossen werden muss.